

 发布内容








金属3D打印航天卫星推进剂贮箱,如何认证它能上天?
卫星推进剂贮箱3D打印出来后,尺寸检合格只是最最初级的第一步。
接下来,客户要看它的质量证明。
粉末报告在材料供应商手里,打印日志留在设备里,热处理记录来自另一家工厂,CT和力学试验又各有一套文件。
工程师得把这些资料逐一对上,才能说清这只贮箱用了什么材料、经过哪些工序,以及检测结果是否符合要求。
同一种零件再生产一批,这项工作往往还得重新做。
但重新做了,也很难说清批次之间可能有的差异。
这就是增材制造高端制造目前遇到的行业普遍挑战。
本文分享的是上个月启动的欧洲航天局DiQAM项目如何尝试解决认证问题。
如何让已经取得的制造和试验证据,能在下一次交付时继续派上用场?
01/零件背后的记录,怎样对上?
从检测到归档的概念演示
示意零件A017:粉末批次、打印日志、热处理记录、CT检测结果,归入A017零件档案。
先核对制造与检测记录,各份记录对应到同一只零件。档案连起来,依据才能查回去。
01:为什么打印完了,证明它合格如此费劲?
DiQAM已在今年9月启动,计划持续12个月。
项目属于ESA的FIRST计划,参与方包括ArianeGroup、ISPTech、APWORKS、Bimo Tech和Fraunhofer IAPT。
团队将开发参考规范、数字零件鉴定档案和软件原型,把分散的质量记录连接起来,再用两种航天零件验证这套方法。
理解这项工作的难度,不妨从金属3D打印本身看起。
以激光粉末床熔融为例,设备铺上一层粉末,激光按零件截面扫描,熔化的金属凝固后,再铺粉、再扫描。
零件在逐层成形,材料也在反复经历局部加热和冷却。
外形符合图纸,并不能直接说明内部质量和材料性能同样合格。
假设CT在零件里发现了一处孔隙,工程师首先要判断它的位置和大小是否可以接受。
若要继续追查原因,还得找到相应区域的制造记录:
比如那里采用了什么扫描参数,过程监测有没有异常,后续处理又改变了哪些状态?
把这些信息都对应起来,才有可能从检测结果追溯到制造过程。
NIST曾将激光控制指令、熔池监测图像和打印后的CT结果进行关联,研究近表面孔隙的形成。
这类研究也说明,过程监测记录了打印时的现象,CT观察成品内部,力学试验检验材料表现,几种数据回答的问题各不相同,不能拿其中一种直接替代其余几种。
DiQAM项目要建立的数字档案,正是为这些证据保留对应关系。
鉴定仍然要证明工艺和零件满足既定要求,是否允许装机、怎样安排验收,也仍需由相应的工程责任方决定。
软件能够加快资料处理,但并不能替工程师签下合格结论。
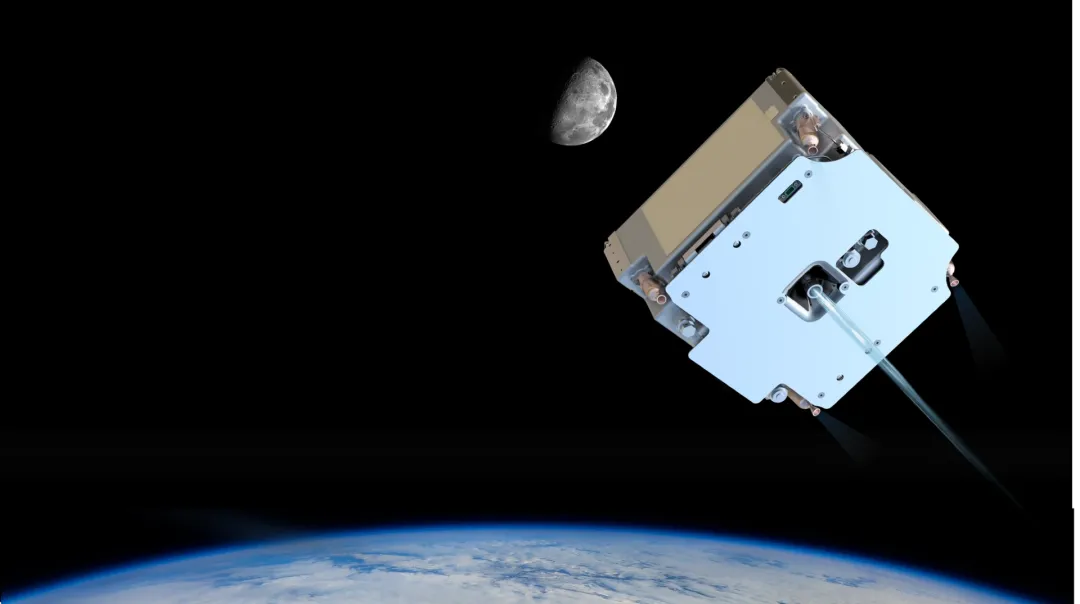
图1左下的电脑与右侧制造设备之间,以数据连线连接项目参与方。这是DiQAM宣传合成图,表达的是质量数据互通的目标。
02:卫星推进剂贮箱为什么值得打印?先看卫星里那点空间
DiQAM选择的一个示范件,是ISPTech的4U推进剂贮箱。
另一个是Ariane 6使用的相变材料容器。
前者要储存推进剂,后者用来缓冲热负荷,两者面对的工况不同,却都需要把复杂结构的制造质量证明清楚。
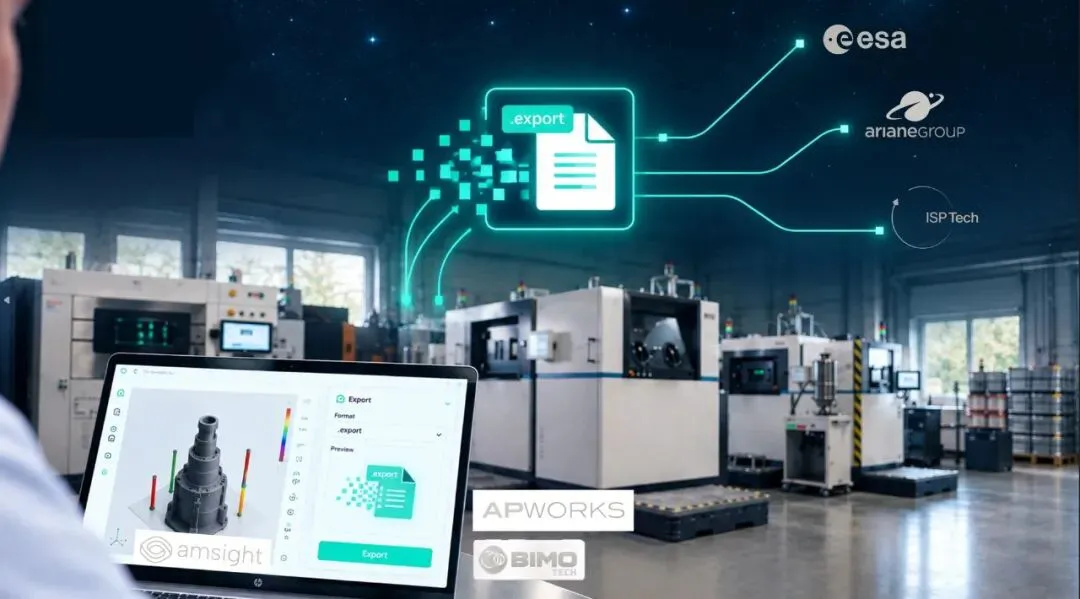
图2右侧的模块采用紧凑布局,外侧可见安装界面和管路。这是项目公告配发的渲染图,具体材料和承压参数尚未披露。
图源:图示对象为ISPTech系统
对于小卫星,贮箱既要满足承压要求,也要装进有限的空间,还要给管路、阀门和安装结构留出位置。
零件如果只能采用简单的规则外形,一些边角空间就可能难以利用。
金属3D打印提供了更大的外形设计余地,但结构越贴近空间约束,越需要仔细验证它是否容易制造、能否可靠工作。
ISPTech此前介绍,这款贮箱的外形有助于更充分地利用CubeSat空间,提高系统可用总冲量。
总冲量可以理解为推进系统在整个工作过程中累计提供的推力作用。
对同一套推进方案,更充分地利用贮箱空间,才可能把有限的卫星体积换成更多可用的推进能力。
需要注意的是4U是模块规格,不能直接换算成4升有效推进剂容量。
DiQAM公告并没有披露贮箱的合金牌号、壁厚、打印设备或工作压力。
下面这张实物照片来自ISPTech在2025年9月发布的消息,当时HyNOx 4U模块已进入飞行构型并开展鉴定。
它说明这是一项持续推进的硬件开发工作,不代表2026年启动的DiQAM已经完成验证。
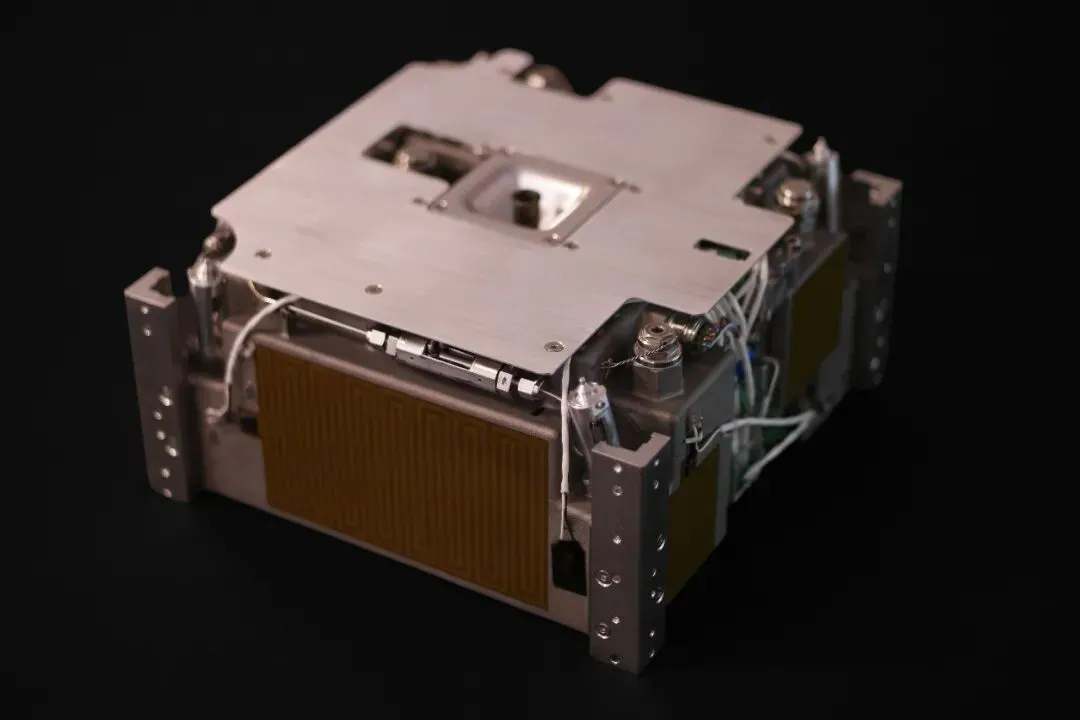
图3上方的面板与下方的结构、接口紧密排列,可见小型卫星推进系统的空间约束。这张实物照片由ISPTech于2025年公布。
图源:ISPTech,2025年9月11日
从整机转到局部,可以看得更清楚。
贮箱要与模块中的其他部件共同装配,接口和紧固细节也会影响实际布局。
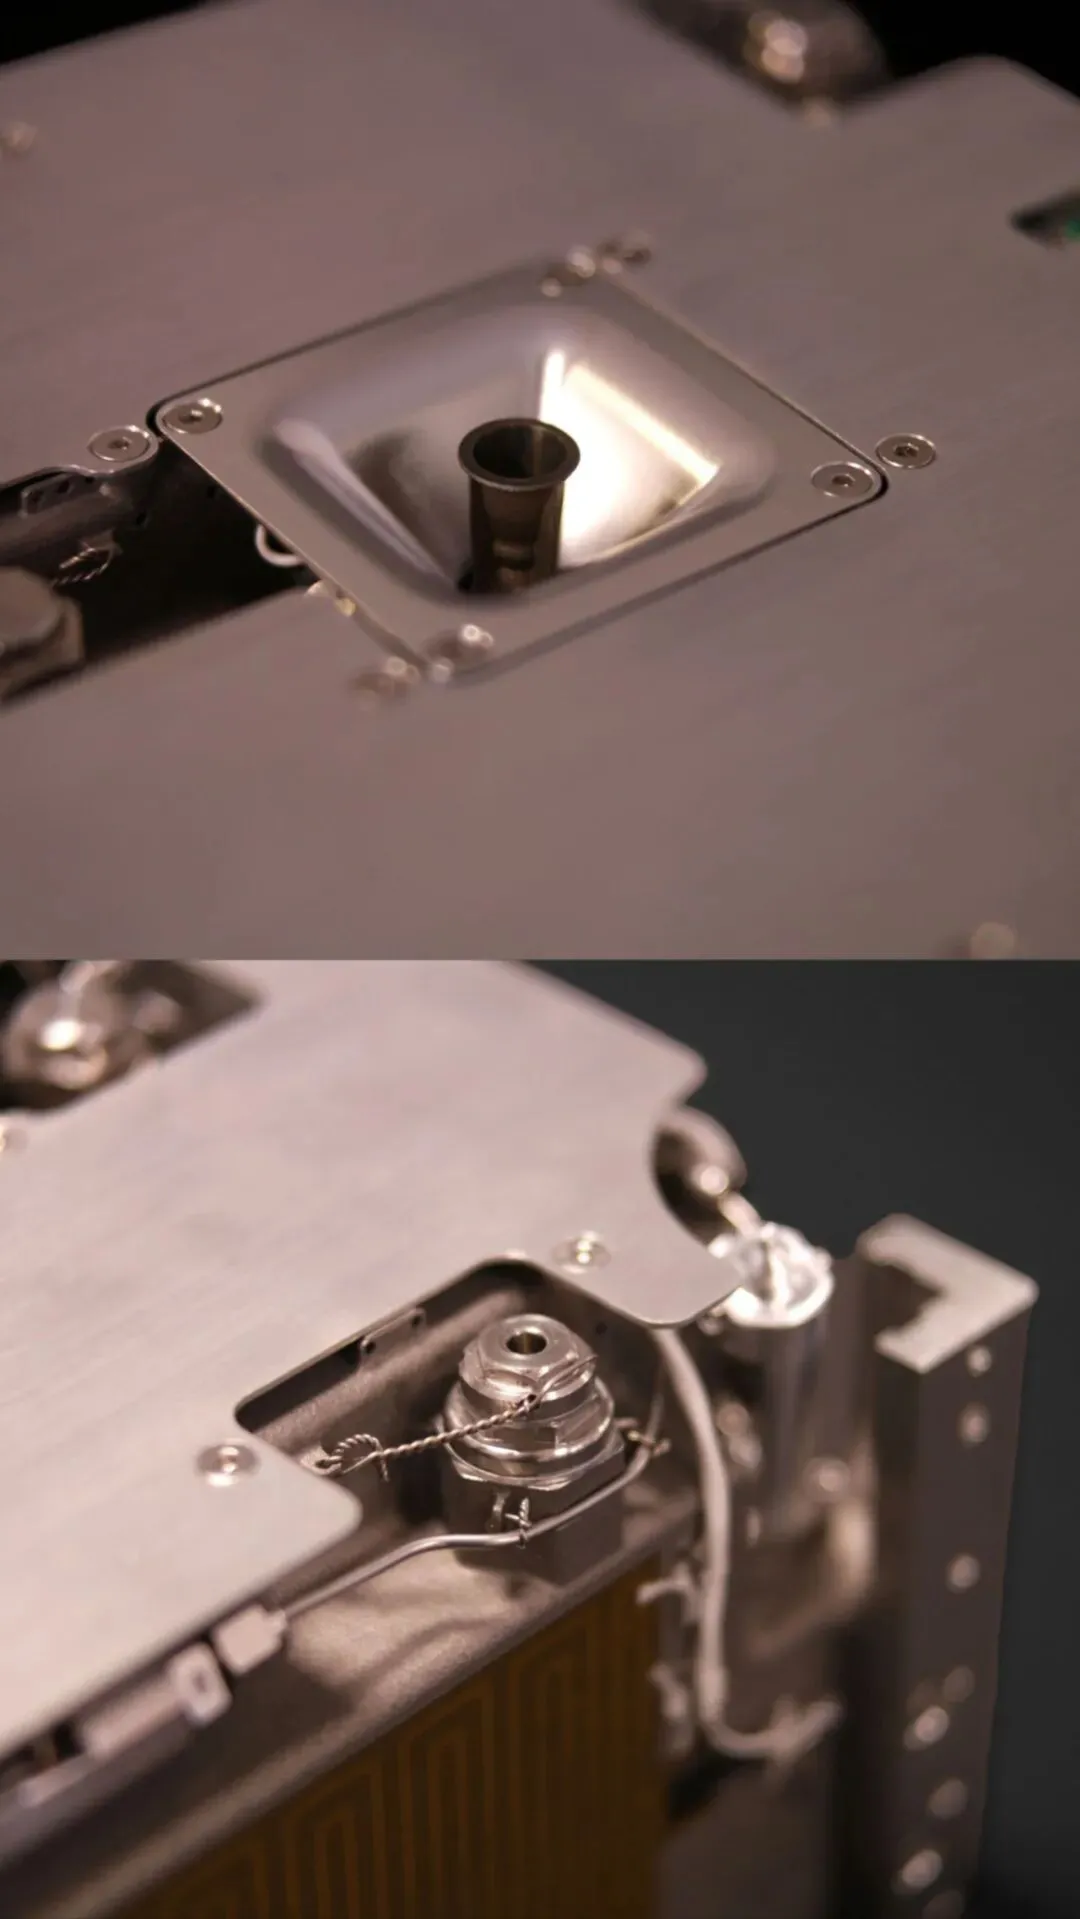
图4上方可见面板开口内的管状部件,下方展示紧固与连接细节。它们说明,推进模块还需要处理部件安装与接口配合,不能只看贮箱外形。
图源:ISPTech,2025年9月11日
03:3D打印一个容器,还能帮电子设备降温?
Ariane 6的相变材料容器,展示了另一种设计需求。
电子设备工作时会发热,如果热量来不及排走,温度就会上升。
相变材料可以在熔化过程中吸收一部分热量,暂时放缓温升。
容器因此需要同时完成两件事:把材料封装好,并让热量尽快传到内部。
ArianeGroup在2023年的论文中介绍,他们用增材制造把铝制外壳与内部细密晶格一次3D打印出来。
内部金属结构帮助传热,一体成形还能减少传统焊缝带来的泄漏问题。
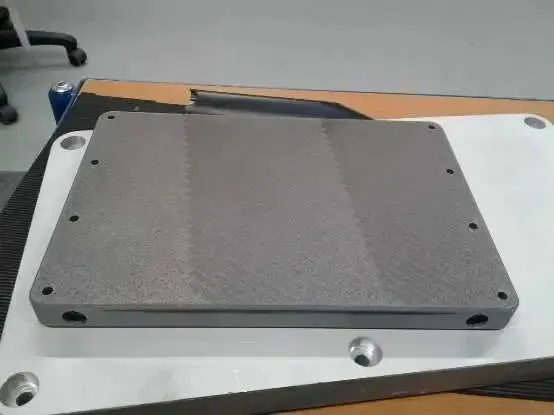
图5中央的扁平盒体是2023年论文展示的3D打印相变材料容器。壳体把储热材料封装在内,复杂导热结构藏在看不见的内部。
图源:Güthler等,EUCASS2023论文
从外面看,它只是一个扁平盒子。
真正需要3D打印发挥作用的地方,在盒子里面。
热量沿金属外壳和内部结构传递,使更多储热材料参与吸热。
如果内部传热不充分,靠近热源的区域已经升温,远处的材料却可能还没有充分发挥作用。
增加金属结构有助于传热,但也会增加重量、占用原本可以填充储热材料的空间。
设计要在这些条件之间找到合适的平衡。
下面我们做了个动画可以把外壳打开,演示热量传入、材料熔化以及储热容量逐渐用尽的过程。
结构和颜色只用于说明原理,并非该零件的真实仿真模拟。
02/热量怎样进入储热材料?
外壳展开、热流传递与相变过程:内部剖面示意,颜色不代表温度数值。
- 相变吸热进程:封闭容器,电子设备发热。
- 打开外壳,观察内部:热量沿金属结构向内部传递。
- 储热材料逐渐熔化,吸收热量。
- 相变结束后,温度仍可能上升。
这里有个容易忽略的限制,相变材料只能暂存一定的热量。
相变结束后,如果热量仍持续输入,温度还会继续上升。
所以,容器的容量必须与设备功率、工作时间和散热条件一起考虑。
3D打印出复杂内腔只是起点,最终还要通过试验确认它能否应付实际任务。
论文中的热试验照片与温度曲线,展示了设计之后还需要验证什么。容器如何传热、相变期间温升怎样变化,都要实际测量。
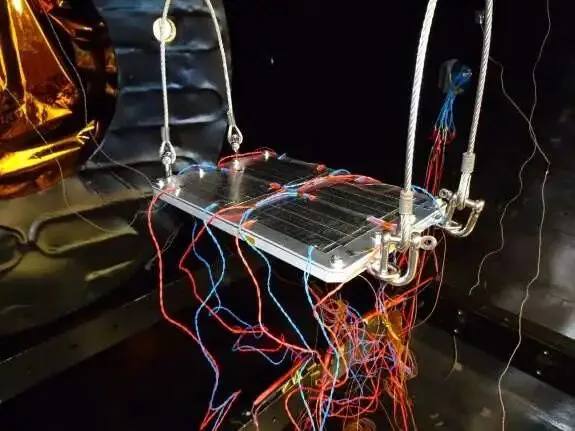
图6中央悬挂着试验件,周围布置了多根测量线。热试验需要检查实际传热与储热表现,而不只是确认容器能够打印成形。
图源:Güthler等,EUCASS2023论文
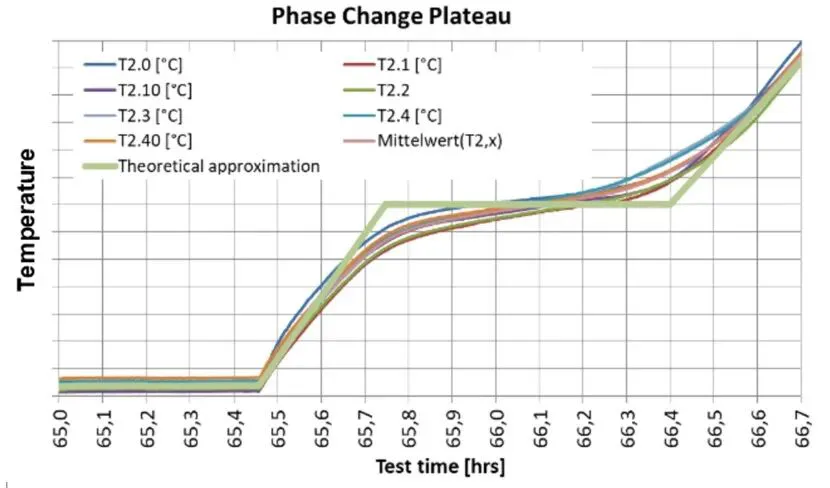
图7中部的温度曲线上升较缓,右侧又明显抬升,可结合相变吸热过程理解。绿色线是理论近似,其余为测温曲线及平均值;此处不估读具体温度。
图源:Güthler等,EUCASS2023论文
04:检测报告都在,为什么还不能直接复用?
设想两家3D打印供应商各交来一份CT报告,都写着孔隙率合格。
把两个结果放到同一张表里,能不能直接比较?
还不够。
两次检测的分辨率可能不同,统计的区域也可能不同。
一份报告包含的微小孔隙,另一份未必能够检出。
即使数字相近,它们所描述的质量状况也不一定相同。
力学试验也有类似问题。
试样沿哪个方向3D打印,是否经过热处理,与待交付零件是否来自同一制造批次,这些条件都会影响结果应该怎样使用。
只有一个强度数值,没有试样的来历和状态,工程师很难判断它能支持什么结论。
因此,把PDF转成表格还远远不够。
数字档案必须先把零件、打印任务、试样和检测记录对应起来,再保留工艺版本与测量条件。
出现异常时,工程师才能沿着这条记录查回去,确认哪些零件可能受到影响。
接下来才轮到复用。
下面以更换3D打印机为例,说明为什么原有资料还能查,原有结论却需要重新评估。
这是我们自己做的工程解读,并不是任何已公布的界面。
03/换一台机器,证据还能用吗?
设备变更的工程示意
- 打印机A已有工艺证据:材料与试样、工艺与状态、检测与试验。
- 打印机B需要评估变更影响:确认差异、判断适用范围、确定补充验证。
已有记录来自打印机A,换成打印机B,制造条件改变。资料可以查,结论需要重新判断。
很多时候即便两台机器采用同一型号,也不能只复制参数文件,就默认原来的工艺验证仍然适用。
历史数据是比较有价值的。
它可以提供比较依据,帮助判断新条件与原有制造状态之间的差异。
至于哪些试验可以沿用、哪些需要补做,要看变更影响了什么,并由负责鉴定的相关方确认。
05:认证项目能省下多少,要看它最后证明了什么
欧洲航天局的DiQAM项目的收益在我们看需要逐步评估。
首先最直接的是减少找资料、抄数据和整理报告的时间。
当这些数据足够完整、可以比较,并且积累到一定程度,才可能支持更合理的验证安排,减少部分重复工作。
这中间还有不少实际成本。
旧报告需要整理,设备接口需要维护,不同供应商要统一数据含义,还要商定哪些工艺信息可以共享。
缺失的制造记录,也未必能在零件完成后补回来。
项目目前尚未公布经过验证的周期缩短比例、节省金额或试验减少数量。
后续最值得看的,是示范件究竟跑通了哪些环节,以及这些环节能否延伸到其他增材供应商。
04/项目做到哪一步,才算有用?
后续应关注的三项实际结果
- 交付资料:能否少花时间整理报告
- 数据比较:不同供应商的结果能否对齐
- 证据复用:工艺变化后能否判清适用范围
目前尚无公开的量化降本结果。
对于我国航空航天相关的金属增材主体来说,参考做法可以是先选一种正在稳定交付的零件,把它的制造和检验记录完整串起来,然后可以试着回答一个具体问题:
客户询问某个检测结果时,能否找到相应零件的工艺版本、粉末批次和后处理记录?
再生产一批时,继续保留同样的对应关系,检查两批数据是否在可比条件下取得。
这样,过去的试验才有机会帮助解释当前结果。
一只航天贮箱交付时,质量资料应该说清它为什么符合要求。
到了下一只,工程师还应该能够指出,哪些条件没有变,哪些发生了变化,原来的证据可以用到哪里。
当然各家各行业各系统对于一致性的要求各有不同,实际保障一致性的做法也并没有完美通行的解。
但增材高端工业零件的下一步大规模应用的关键显然是找到一种集成并判定客观事实的通用做法或机制进而减少对于鉴证人或者主体的责任依赖。
类似文中的项目具备借鉴意义。
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道
 标签




 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉