

 发布内容








中南大学、中国航发申请3D打印新专利!LPBF横向孔成形高通量评价新方法问世
导语:专利拟解决横向孔难题
金属增材制造技术虽能制备形状复杂的零部件,释放设计自由度,但#横向孔成形 一直是行业痛点。
由于零件摆放位置的影响,实际零部件制备中通常会存在横向孔的成形特征,而横向孔的孔径会影响该区域的成形性。
一般而言,孔径越大,成形性越差,造成最终零部件的表面质量、尺寸精度、组织性能等无法完全满足技术要求。
如何突破这一技术瓶颈?
近日,中南大学与中国航发南方工业有限公司联合提出了一种「增材制造横向孔成形性高通量评价及优化方法」,该方法可以实现横向孔极限成形尺寸的快速筛选及优化,提高模型优化效率。
高通量评价模型:一样顶多样
传统方法采用分立式试样评价不同尺寸下特征结构的成形性,这种方法需要进行大量的模型处理及分析,所需周期较长。
此外,分立式试样无法对连续尺寸的成形性进行分析,若想提升极限成形尺寸的精度,则只能进一步增加试样,材料及时间成本均较高。
而新方法的核心在于建立了一种孔径沿轴向渐变的横向孔高通量评价模型。
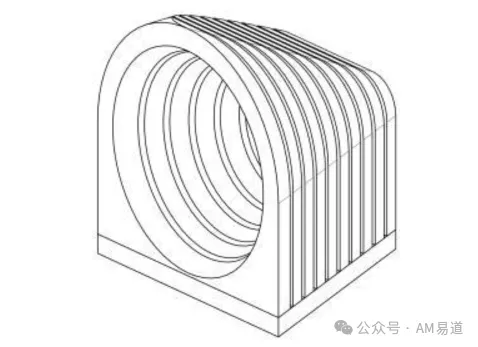
该模型由若干梯度段组成,孔径沿着横向孔的轴向逐渐变小或变大。
具体操作时,先确定希望评价的最大及最小的横向孔孔径,以这两个孔径为边界,建立孔径连续变化的横向孔模型,之后将横向孔模型分为10-20个梯度段,每个梯度段孔径变化为1-2mm,每个梯度段之间间隔0.5mm。
五步法实现横向孔评价与优化
该方法包含五个关键步骤:
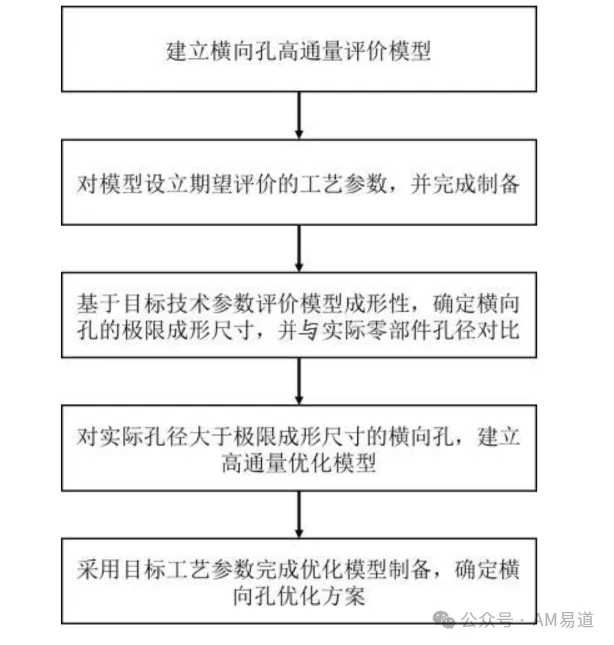
第一步,建立孔径沿轴向渐变的横向孔高通量评价模型。
第二步,对横向孔高通量评价模型赋予工艺参数,制备增材制造高通量试样,并分析高通量试样不同孔径处成形质量是否满足设计技术要求,确定满足设计技术要求的极限成形孔径。成形质量评价指标包括表面完整性、粗糙度、硬度和/或显微组织。
第三步,将极限成形孔径与实际待打印零部件模型的横向孔孔径对比,对于实际待打印孔径小于极限成形孔径的横向孔,则直接采用实际待打印零部件模型进行打印,对于实际待打印孔径大于极限成形孔径的横向孔,则进入优化阶段。
第四步,基于实际待打印零部件模型的横向孔孔径,建立横向孔高通量优化模型。
横向孔高通量优化模型中各处的横向孔横截面轮廓线均由下部的圆弧段和上部的倒V形段组成,倒V形段的下部两端分别与圆弧段的两端连接,上端则位于优化前横向孔的顶点位置处,圆弧段的半径与优化前横向孔的孔径相等。
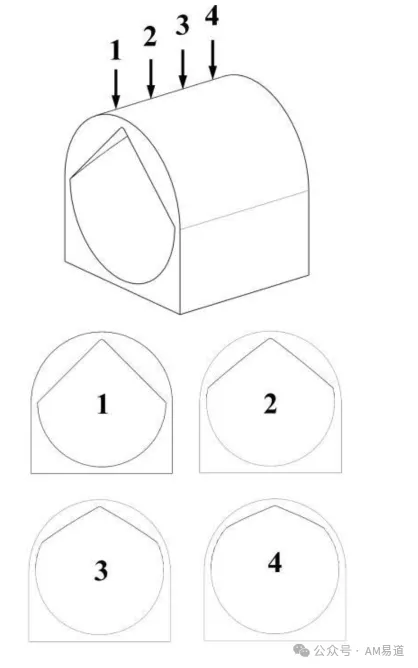
沿轴向截取的优化模型中,各个横向孔截面轮廓线的圆弧段逐渐变长,倒V形段的夹角则逐渐变大。
第五步,对横向孔高通量优化模型赋予与前述相同的工艺参数,制备增材制造高通量试样,并分析试样不同截面处倒V形段处的成形质量。
确定成形质量满足设计技术要求时,倒V形段允许的最大设计夹角,以该倒V形段对应的横向孔横截面轮廓线作为最终零部件打印模型的横向孔轮廓进行打印。
实验验证:方法有效性获得证明
据专利信息称,该方法在实际应用中已进行验证。
研究人员建立了孔径设置为1-20mm的横向孔高通量评价模型,分为10个梯度段,每段孔径变化为2mm,梯度段间隔0.5mm。
以GH4169合金粉末为原料,采用选区激光熔化设备制备高通量试样,使用3组不同的扫描速度(960、1160、1360mm/s)对三个评价模型进行打印,激光功率为285W,扫描间距为0.1mm,层厚为0.04mm。
通过沿孔水平切开高通量试样并采用三维轮廓仪观察表面质量,研究人员发现:
扫描速度为1360mm/s的试样在孔径大于13.6mm时出现熔合不良,在18.1mm时出现明显空缺;
扫描速度为1160mm/s的试样在孔径大于11.2mm时开始出现熔合不良,在16.8mm时出现明显空缺;
扫描速度为960mm/s的试样在孔径大于8.9mm时开始出现熔合不良,并且在孔径大于13.4mm时出现明显空缺。
针对实际零部件中存在的20mm横向孔(无法直接成形),研究人员建立了横向孔优化模型并设置与前述一致的工艺参数。
将成形零件沿竖孔水平切开并观察表面质量后发现:
扫描速度为1360mm/s的试样在直边段角度小于143°时具有完整的成形表面;
扫描速度为1160mm/s的试样在直边段角度小于120°时具有完整的成形表面;
扫描速度为960mm/s的试样在直边段角度小于105°时具有完整的成形表面。
基于这些结果,研究人员成功获得了GH4169合金在不同扫描速度下的横向孔极限成形尺寸及难成形尺寸下的优化结构。
AM易道观点:高通量方法引领增材制造迈向高效
AM易道认为,该方法以最小加工余量为准则,通过高通量评价和优化模型,实现了对横向孔成形性能的快速评估和优化。
相比传统分立式试样方法,这种方法大幅降低了材料和时间成本,为增材制造工艺及模型优化提供了更高效的解决方案。
这一技术突破对于复杂结构金属零部件的增材制造具有重要意义,特别是对航空航天、能源等高端装备制造领域的应用价值巨大。
随着这类高效评价与优化方法的推广应用,增材制造技术将进一步突破工艺限制,为复杂结构零部件的高质量制造开辟新的可能性。
未来,我们期待看到更多类似的创新方法出现,解决增材制造过程中存在的其他技术难题,推动3D打印技术在更广泛领域的应用与发展。
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道
 标签
 近期热门




 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉