

 发布内容








Nature小子刊光固化3D打印参数研究:方向、温度与时间的工艺性能地图
在增材制造的大家族中,光固化技术既有着不可替代的庞大市场基础,又在新技术浪潮的热点研究中不那么火热。
今天我们来看一篇简单而又实用的关于光固化打印参数与性能之间的研究探索。
刚刚发表在《自然·科学报告》上的研究由伯明翰大学Alice M.G. Cheadle团队完成,为我们勾勒出光固化3D打印中的工艺-性能地图。
文章用38组精心设计的实验组合,揭示了打印方向、后固化温度与时间之间这些参数对机械强度和物理特性的影响。
研究背景与意义
液态树脂通过激光层层固化成型,然而,打印方向和后处理参数如何影响最终产品性能?
这一问题在医疗、牙科修复体和骨骼支架等领域尤为关键。
此项研究选择了三个关键参数进行深入探究:
打印方向(垂直vs水平)、后固化时间(0-90分钟)和后固化温度(35°C、60°C、80°C)。
研究团队通过创新性地将这些参数组合,共测试了38组不同条件,为我们呈现了一幅完整的工艺-性能关系图谱。
实验设计的精妙之处
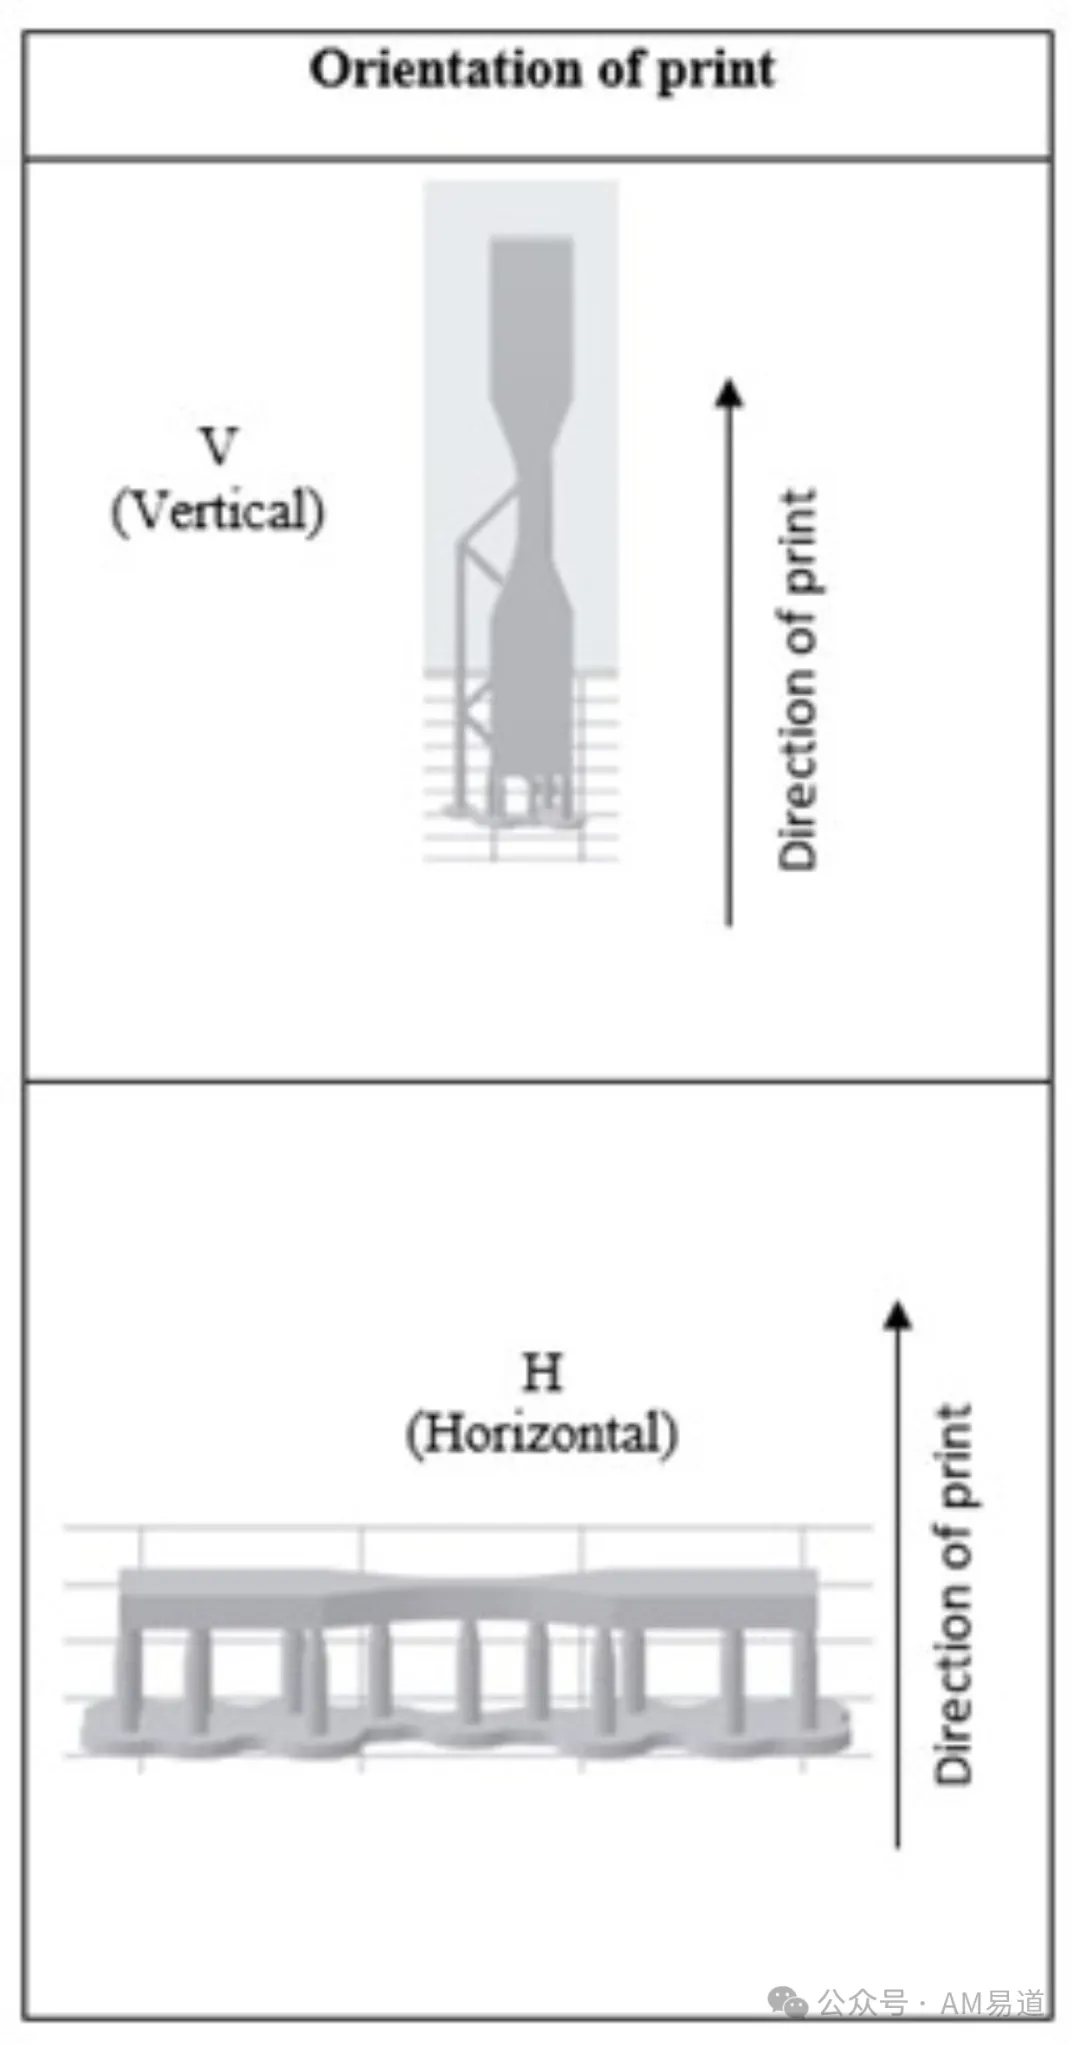
研究团队采用了ASTM D638标准设计的哑铃形试样(如图1所示),这些样品按照两种不同的方向进行打印:垂直方向(试样长轴垂直于构建平台)和水平方向(试样长轴平行于构建平台)。
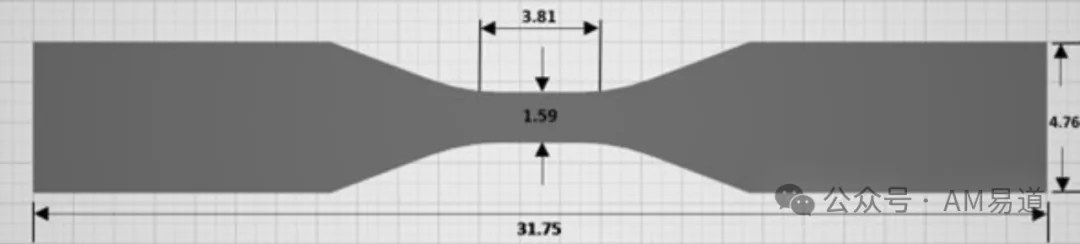
图2清晰展示了这两种打印方向的区别,垂直打印时,层层叠加方向与试样长轴平行;水平打印时,层叠方向垂直于试样长轴。
所有样品均使用Form 2打印机和Clear V4树脂制作,层厚为100μm。
打印完成后,按照制造商建议进行清洗和干燥,然后在FormCure设备中进行不同时间和温度的后处理。
核心发现:方向、温度与时间的复杂关系
拉伸强度的变奏曲
图3展示了所有测试组的平均拉伸强度,数据非常有趣!
温度对拉伸强度的影响最大(F=108.06),其次是打印方向(F=61.07)和后固化时间(F=36.94)。
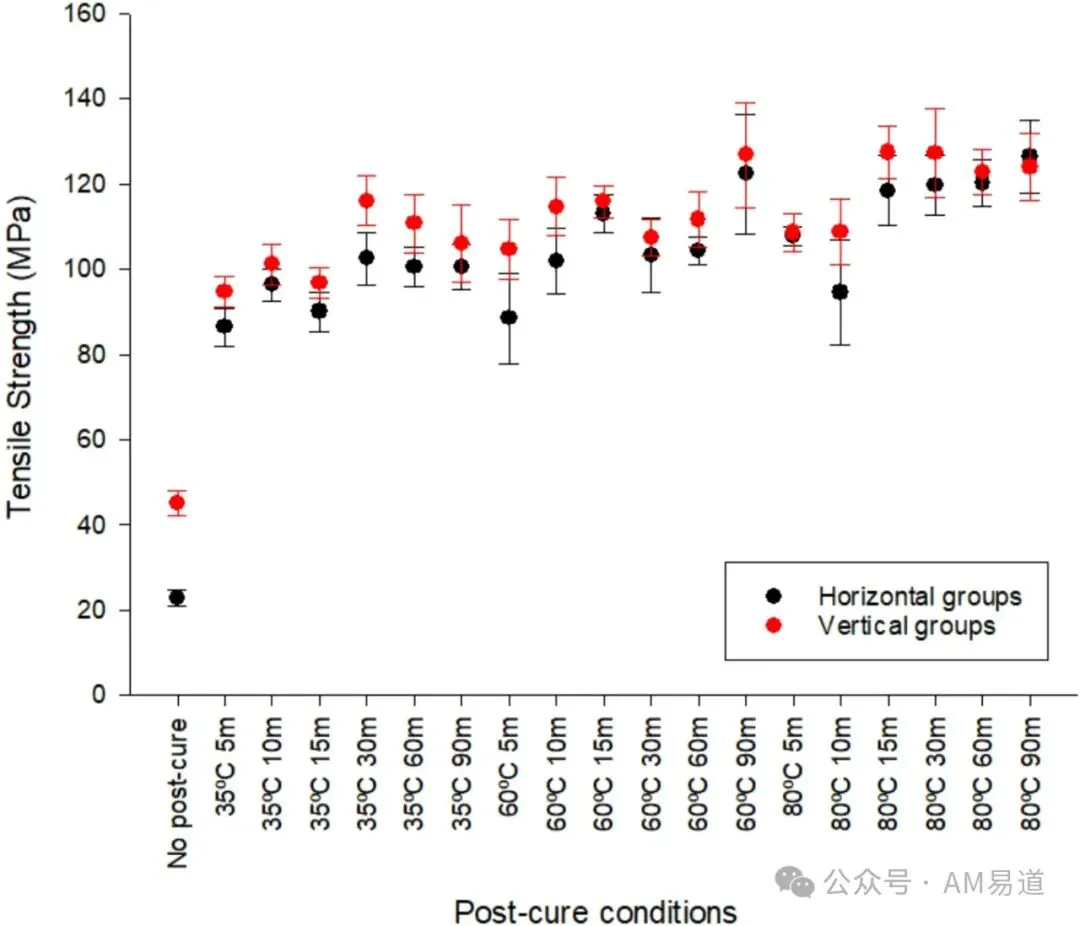
垂直打印的样品表现出显著更高的拉伸强度,而80°C组的样品拉伸强度最高。
其中,垂直打印并在80°C下固化15分钟的样品达到了惊人的127.37 MPa,而未经后处理的水平打印样品仅为22.84 MPa。
图4更是生动展示了后处理前后样品的应力-应变曲线对比。
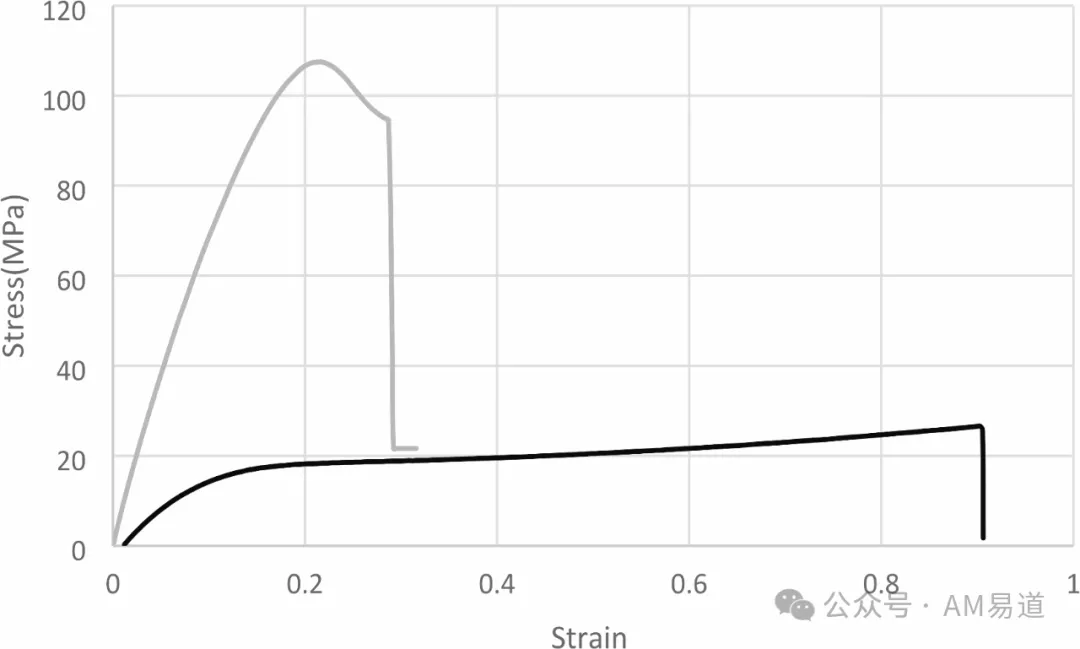
这张图表通过两条截然不同的应力-应变曲线生动呈现了后处理对材料性能的戏剧性改变:
黑色曲线代表未后处理的水平打印样品,其缓慢爬升的应力曲线和接近90%的高伸长率展示了一种近乎橡胶状的柔韧特性;
而灰色曲线代表经60°C后处理30分钟的垂直打印样品,其陡峭的应力上升和急剧断裂点则表现出典型工程材料的高强度低延展性特征。
总结下来:
未后处理状态(后固化)的样品表现出更大的延展性,但强度低下;
而经过后处理(后固化)的样品则展现出典型的工程材料特性—更高的强度和适度的延展性。
断裂伸长率:材料韧性的表现
图5展示了所有组的断裂前伸长率。
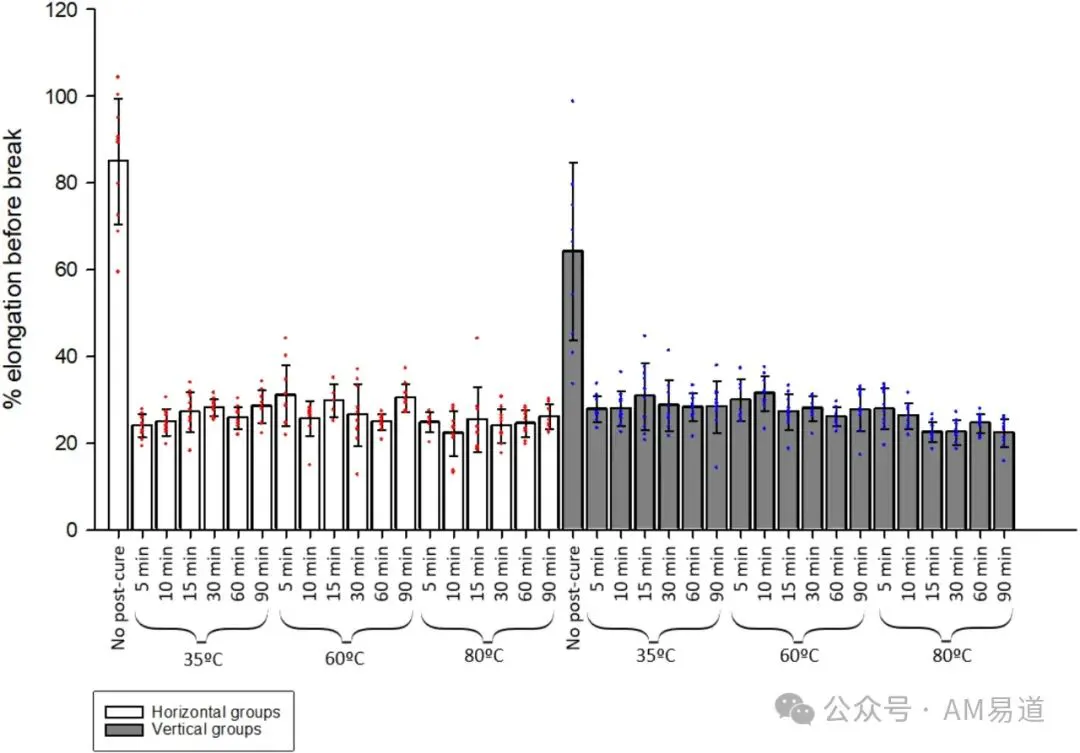
这一指标直接反映了材料的韧性特性。
数据显示,未后处理的样品展现出显著更高的伸长率,水平打印的绿色状态样品伸长率高达84%(±14.4),而垂直打印的绿色状态样品为64%(±20.4)。
最引人注目的是,随着后处理温度和时间的增加,伸长率显著降低,而且打印方向造成的各向异性几乎消失。
四组温度组中的六组(H35℃、H60℃、V60℃和V80℃)都显示出随后固化时间增加而伸长率显著降低(p
这证实了后固化过程不仅提高了材料强度,还改变了其变形特性,使其从柔性较高的状态转变为更具刚性的特性。
转化度:聚合的完成度
在聚合转化度方面,温度依然是最关键变量(F=648.56),其次是时间(F=53.02)。
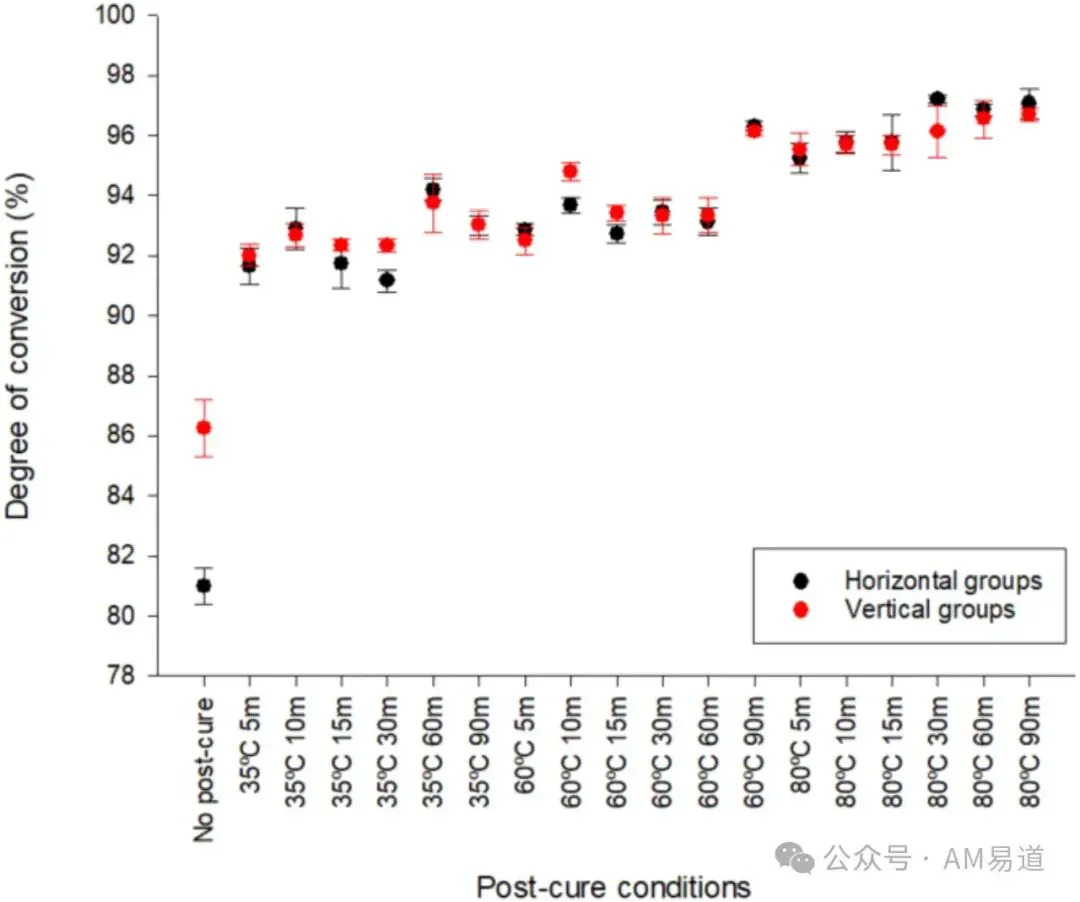
图6清晰呈现了所有组的转化度数据,最高达到了97.20%(水平打印,80°C固化30分钟),而未经后处理的水平打印样品仅为80.99%。
有趣的是,虽然打印方向对转化度影响不显著(F=0.53),但未后处理状态下垂直打印样品的转化度(86.16%)明显高于水平打印(80.99%)。
这可能是由于垂直打印时激光边界矢量(以较慢速度扫描)的比例更高,使得这些区域获得更充分的辐射曝光。
色彩变化:美学的考量
图7和图8的曲面响应曲线精美地展示了后固化对垂直和水平样品b值(黄色度)的影响。
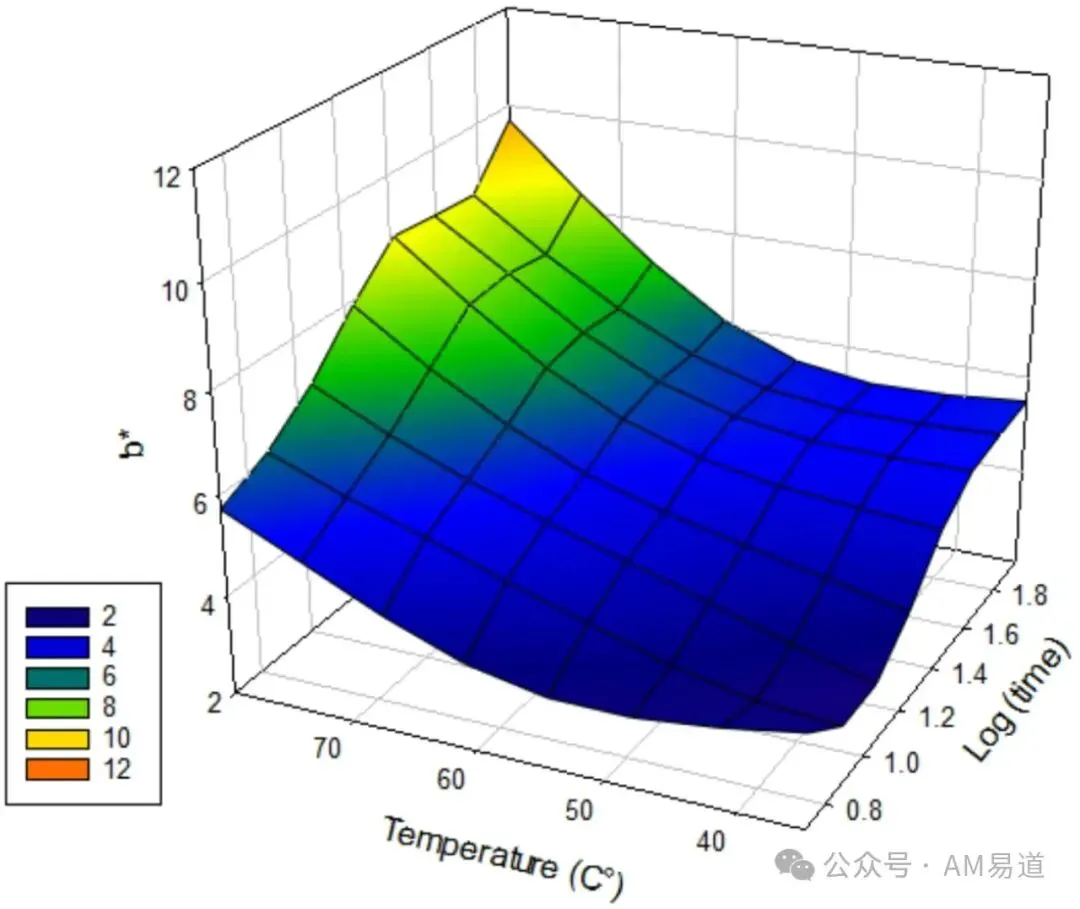
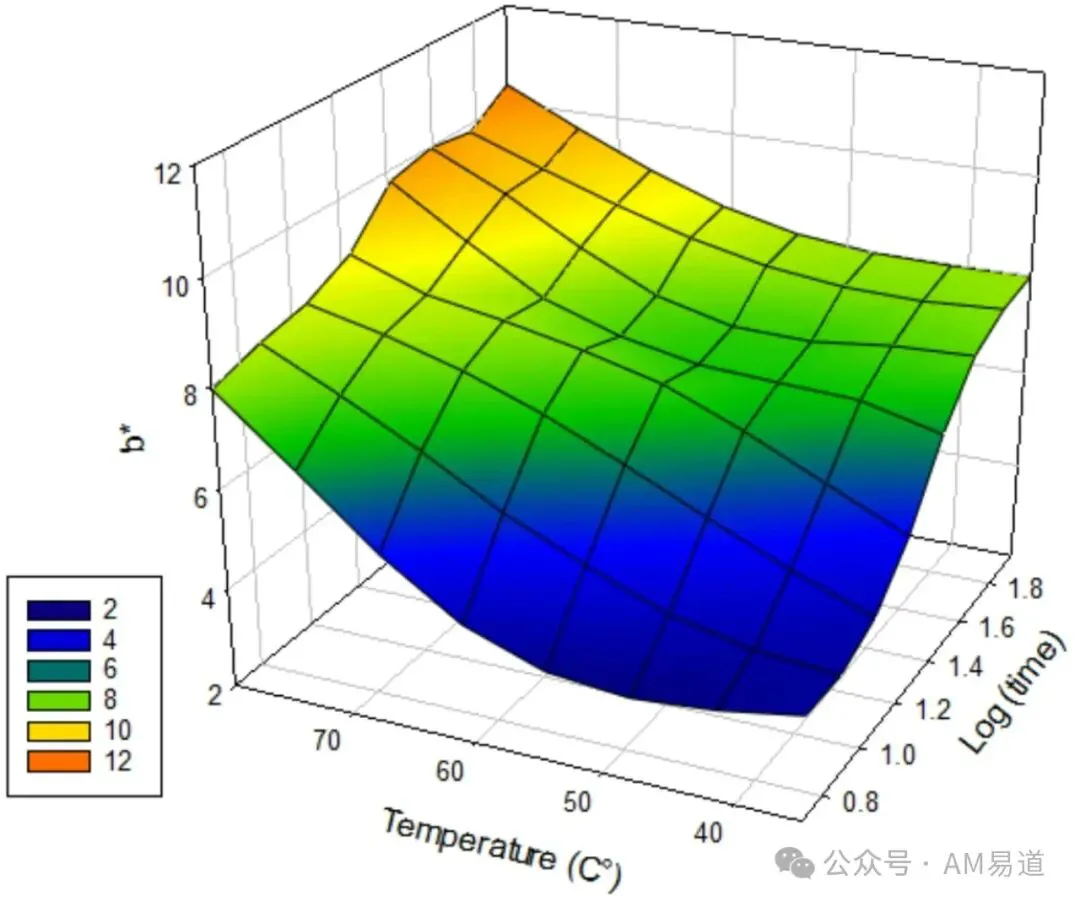
温度对颜色变化的影响最大(F=301.64),其次是打印方向(F=197.60)和时间(F=79.25)。
水平打印的样品显示出更高的黄变倾向,80°C固化90分钟的水平样品b值高达10.38,而未后处理的垂直样品仅为3.60。
对比图7和图8,我们可以清晰看到水平打印样品对后固化的敏感性更高,曲面上蓝色区域(低b*值)明显减少。
这表明打印方向不仅影响力学性能,还会改变材料对后处理的响应特性。
UV吸收特性:色变机理探索
表1的UV吸收数据进一步量化了色彩变化,研究团队创新性地引入了UV光谱分析作为评估工具,测量样品在420nm波长处的吸收,这与光聚合副产物直接相关。
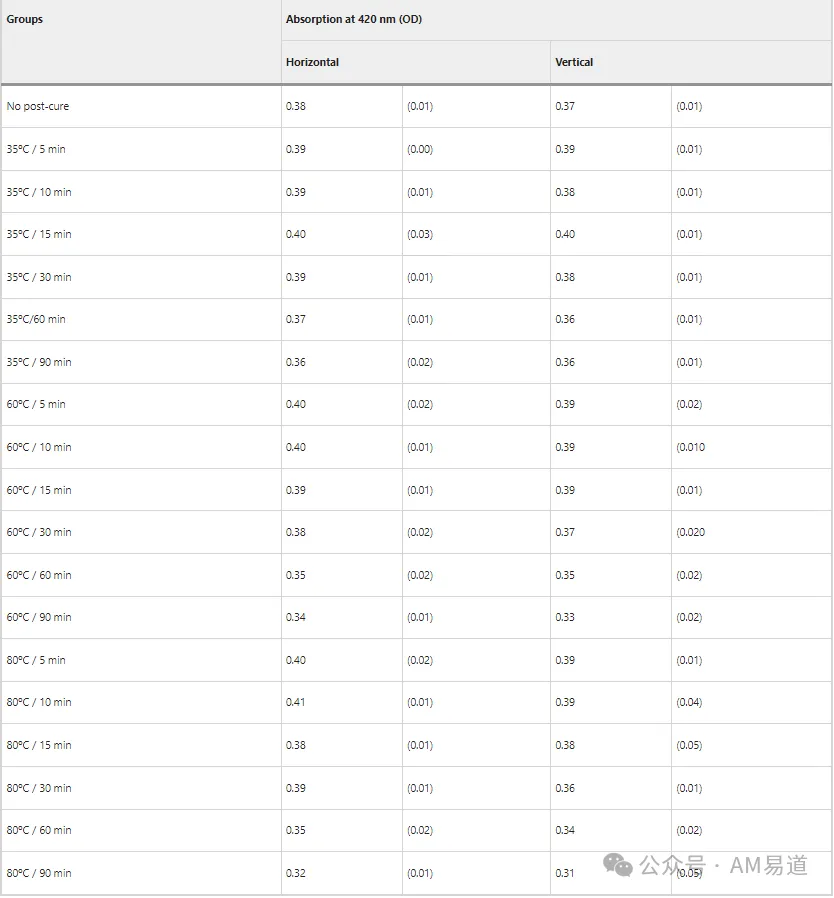
数据显示,时间对420nm吸收的影响最大(F=36.82),其次是打印方向(F=8.51)和温度(F=4.86)。
值得注意的是,后固化时间越长,420nm吸收越低,这表明TPO光引发剂的光氧化作用有更多时间进行,而较短时间(5-10分钟)的水平打印样品显示出显著更高的吸收。
最低吸收值出现在V80°C 90分钟组(OD420=0.31±0.05),最高值则是H80°C 10分钟组(OD420=0.41±0.01)。
从实验到应用:工艺的平衡艺术
这项研究的核心启示在于,光固化3D打印是一门需要精心平衡多种因素的艺术。
虽然更高的温度和更长的后固化时间能带来更好的机械性能,但也会导致更明显的黄变。
在牙科修复体等对美学和力学性能都有严苛要求的应用中,这种平衡尤为关键。
研究还发现,适当的后固化工艺可以有效减轻打印方向导致的各向异性问题。
在未后处理状态下,水平和垂直打印样品的断裂伸长率分别为84%和64%,展现出明显的各向异性;而经过后处理,这种差异几乎消失。
这一现象可以通过后固化增强的交联和更均匀的机械性能来解释。
研究表明,虽然80°C加热需要额外45分钟的升温时间,但考虑到温度对拉伸强度、转化度和颜色的影响大于时间,这种升温等待可能比延长后固化时间更为有效。
当然,也需要考虑树脂的玻璃化转变温度,确保后固化温度不会超过安全限值。
光固化打印的机理深探
通过对打印方向、后固化时间和温度三个变量的系统研究,本文还揭示了一些光固化3D打印的基础机理:
激光矢量扫描策略:
研究提出,打印方向影响的原因可能在于边界矢量和填充矢量的比例差异。
边界矢量通常以较慢速度扫描,允许更高的辐射剂量,垂直打印样品中边界矢量所占比例更高,可能导致力学性能更佳。
光氧化机理:
研究发现更高温度和更长时间的后固化会导致样品在420nm处的吸收降低,同时b*值增加,这揭示了TPO光引发剂的光氧化产物可能是导致黄变的主要原因。
高温可能加速TPO和BAPO的聚合,产生有色过氧化物导致黄变。
树脂透明度与打印方向的关系:
研究使用的Clear V4树脂具有较高透明度,这可能解释了打印方向对转化度影响不显著的原因。
研究指出,含有一定不透明度的树脂可能会表现出更明显的打印方向对转化度的影响。
行业应用与前瞻
AM易道认为这项研究虽然不是什么学术巨作但对于精细应用领域具有很强指导意义。
研究指出,商业应用的时间和成本限制可能导致工艺参数的次优选择,从而影响材料性能和颜色。
对于行业从业者而言,该研究的实验方法也提供了宝贵的参考,通过系统性地测试打印参数,我们可以为特定应用建立更完善的工艺指南,而不仅仅依赖制造商的通用推荐。
未来,我们期待看到更多关于光固化树脂的后处理研究,以及针对不同应用场景(如软硬结合的功能性部件)的优化指南。
我们也需要进一步探索如何在深层测量聚合转化度,以全面了解整个打印件的均匀性。
AM易道结语
在这个日益数字化的制造时代,掌控3D打印参数与性能的关系不仅是技术问题,更是竞争优势。
通过科学的工艺优化,我们能够充分释放增材制造的潜力,实现传统减材制造方法无法企及的时间、成本和材料效益。
正如本研究所示,精心平衡的打印方向和后固化参数,不仅能提升产品性能,还能克服各向异性的限制,为未来的增材制造应用开辟更广阔的天地。
文章信息
https://doi.org/10.1038/s41598-025-97294-8
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道
 标签
 近期热门




 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉