

 发布内容








连续金属纤维嵌入的3D打印避火罩?西交团队突破热隐身超材料制造
在当前科技发展中,热管理日益成为制约各类高端装备发展的关键因素。
热超材料因其独特的热流操控能力,在热屏蔽、温度调节等领域展现出巨大应用潜力。
然而,传统制造方法如层压、模具浇注等在制造复杂非共形导热结构时面临严重局限,特别是在金属-聚合物复合结构的制造过程中,材料熔点差异大、界面结合差、后处理复杂等问题一直困扰着研究人员。
2025年2月14日,西安交通大学机械工程学院研究团队在《International Journal of Heat and Mass Transfer》发表了一项关于非共形导热隐身超材料制造的研究成果。
非共形导热隐身超材料是一种能够精确控制热量传导路径的新型功能材料。
非共形意味着其结构不遵循标准的同心圆或规则几何形状,而是可以设计成更复杂的不规则形状。
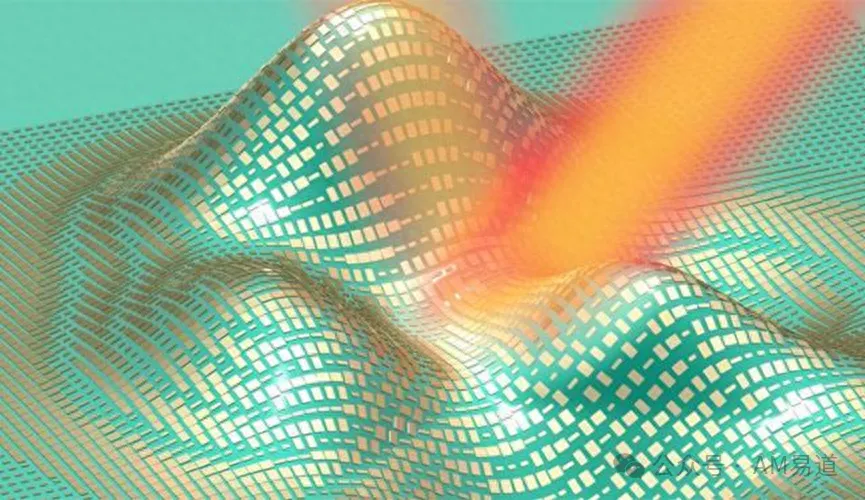
导热隐身体现了材料能够使热量绕过特定区域,就像热流量遇到了"隐形区域"一样。
超材料概念则表明这种材料的性能来自其精心设计的结构,而不是材料本身的固有特性。
团队开发的连续金属纤维嵌入式3D打印技术提供了一种新的解决方案,通过创新的材料设计和工艺控制,实现了金属-聚合物复合结构(非共形导热隐身超材料)的精密制造。
这项技术在航空航天热防护、电子设备散热等领域具有重要应用价值。
理论基础突破
研究团队首次将变换热动力学理论与共形离散理论(CDT)相结合,建立了非共形导热隐身的理论框架。关键突破在于通过引入热导率张量变换:
kʹ = [kʹxx kʹxy kʹxz; kʹyx kʹyy kʹyz; kʹzx kʹzy kʹzz] = Jk0JT/det(J)其中J为雅可比矩阵,实现了从虚拟坐标到实际空间的映射转换。
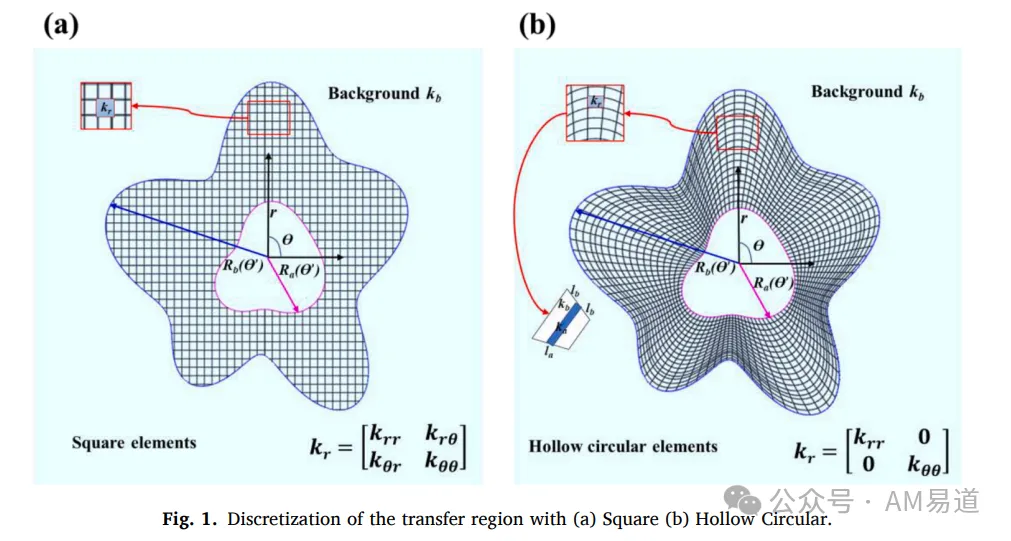
如图1所示,通过将传统的方形单元离散化为弧形单元(Fig.1a和b),成功简化了各向异性导热张量,为复杂结构的设计提供了理论基础。
AM易道的理解解释下,想象给游泳池铺瓷砖,传统方法只能铺方砖,现在科学家发明了能计算任意扭曲瓷砖形状的方法,让水流(热量)经过扭曲瓷砖后,但依然保持直线流动,观察者感受不到瓷砖的扭曲。
材料体系创新
研究采用PLA(导热系数0.12 W/m-K)与铜丝(导热系数50 W/m-K)构建复合结构,通过精确计算确定了最优的材料配比:
串联等效导热系数:kseries = ka.kb.(wa + 2wb)/(kbwa + 2kawb)并联等效导热系数:kParallel = (kawa + 2kbwb)/(wa + 2wb)这种创新的材料设计确保了器件具有理想的各向异性导热特性。
工艺创新与参数优化
研究团队开发的连续金属纤维嵌入式3D打印技术包含多项创新工艺:
双模式打印策略
首创性地将纯聚合物挤出与金属丝嵌入分离,实现了两个过程的独立精确控制。
这种策略解决了传统复合材料3D打印中材料熔点差异导致的界面结合问题。
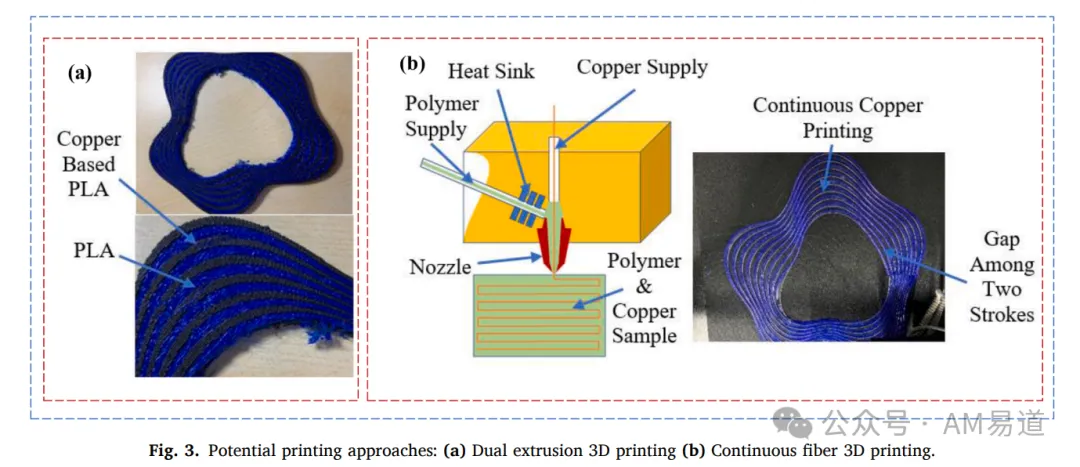
首先进行纯聚合物挤出成型,随后在同一层内实现金属丝的精确嵌入。

通过精确控制喷嘴温度(210℃)和嵌入压力,成功实现了金属与聚合物的有效结合,避免了传统工艺中的后处理需求。
嵌入深度精确控制
通过创新的嵌入余量计算公式:Memb = 0.4 × dcu.f mm 实现了金属丝的精确嵌入。这一参数直接影响界面结合强度,经过大量实验优化得出。
热场梯度管理
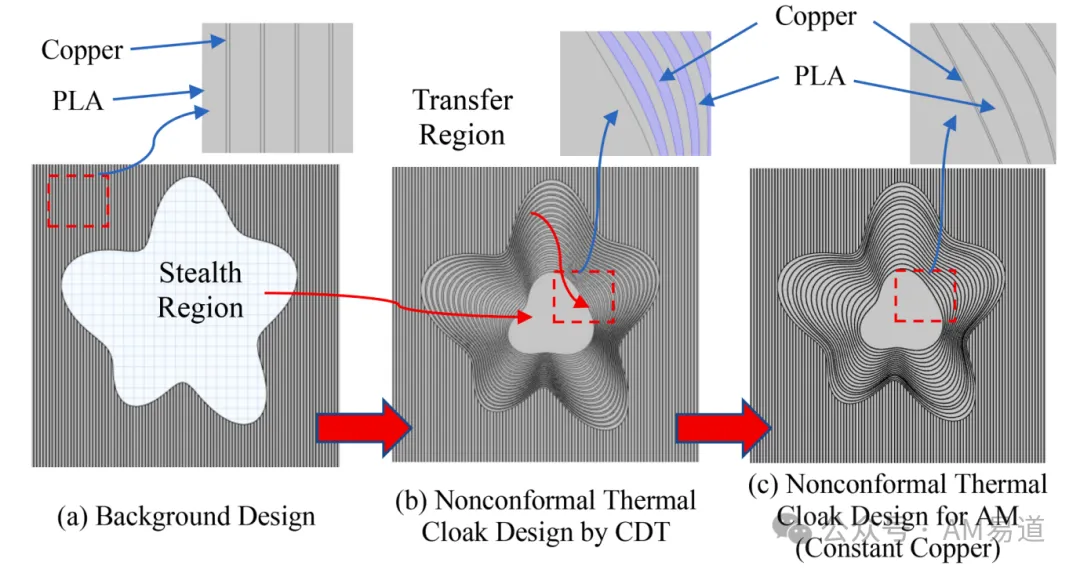
在打印过程中,通过精确控制喷嘴温度(210℃)和打印床温度(50-60℃),建立了有利于材料界面结合的温度场。研究发现这个温度窗口能够确保PLA具有适当的流动性,同时避免材料降解。 图2展示了从背景设计到最终制造的完整设计演化过程,充分体现了设计方法的系统性和创新性。
关键技术参数
研究团队在工艺参数优化方面进行了深入探索:
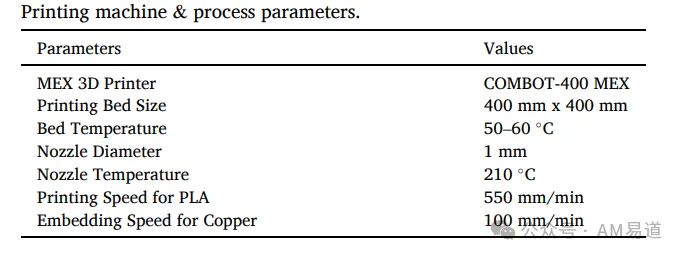
优化的打印参数:
- 喷嘴温度:210℃
- 打印床温度:50-60℃
- PLA打印速度:550 mm/min
- 铜丝嵌入速度:100 mm/min
- 铜丝直径:0.3mm
工艺细节及创新要点
嵌入余量计算(Memb = 0.4 x dcu.f mm)和喷嘴高度控制(Hn.emb = N.Hl + Memb mm)的创新公式,为工艺实现提供了可靠保证。如图5-9所示的实验结果证实,该工艺可以实现复杂非共形结构的精确制造。
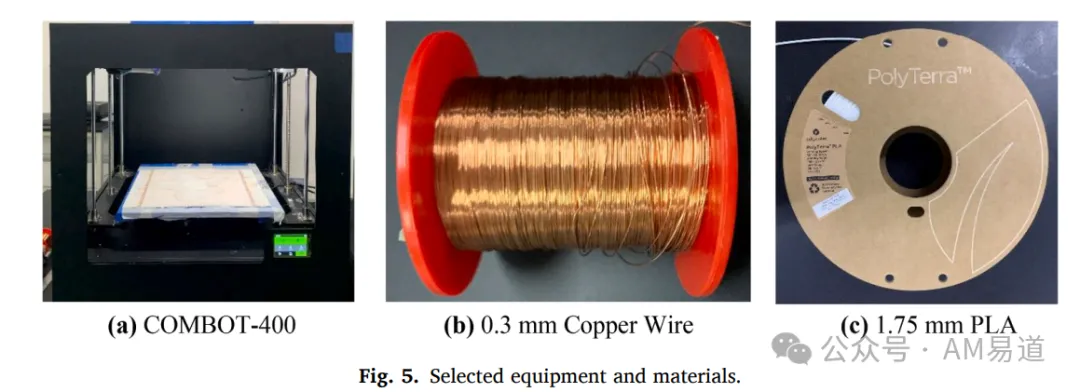
图5展示的实验设备配置中,COMBOT-400 MEX打印机与送丝系统的配合为精密制造提供了保障。
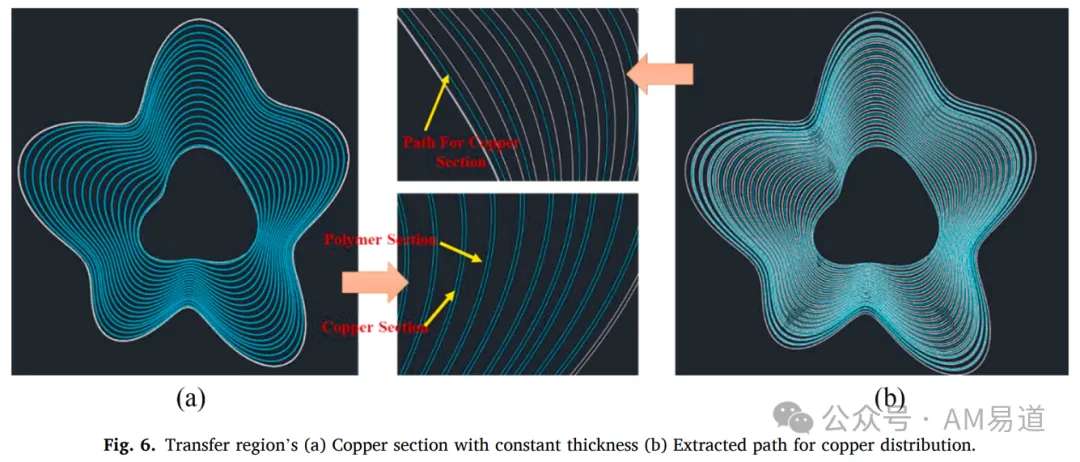
图6中传输区域铜材分布的优化过程表明,通过对铜丝截面分析和路径提取,可以获得稳定的连续分布效果。
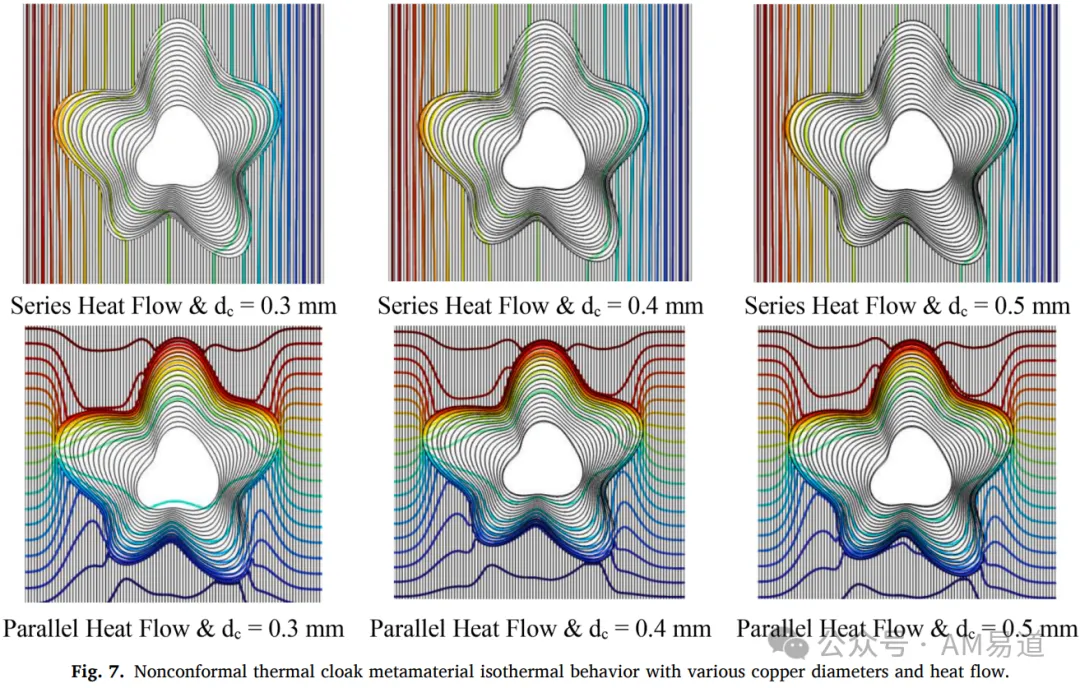
图7的等温线分布提供了重要的工艺参数依据。对比不同铜丝直径(0.3mm、0.4mm和0.5mm)在串联和并联热流条件下的表现,0.3mm直径的铜丝在结构完整性和热隐身效果方面表现最佳。
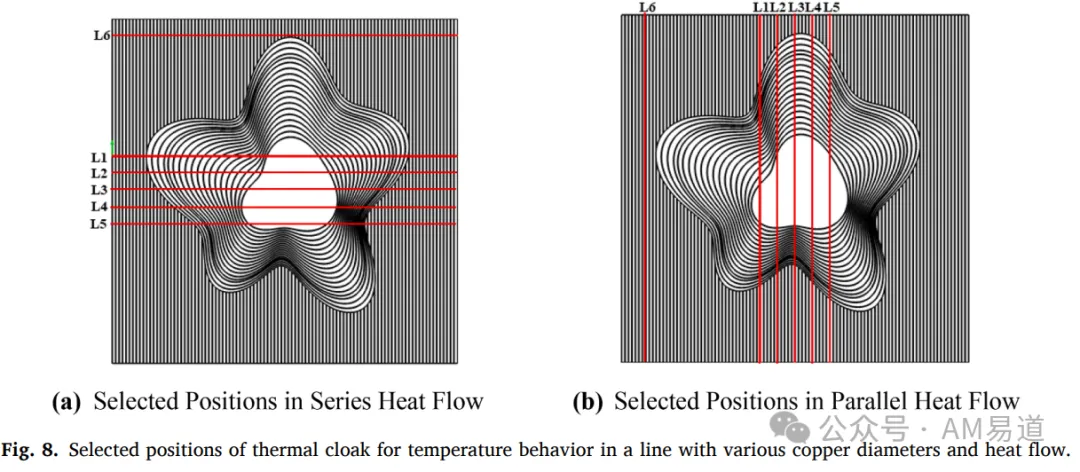
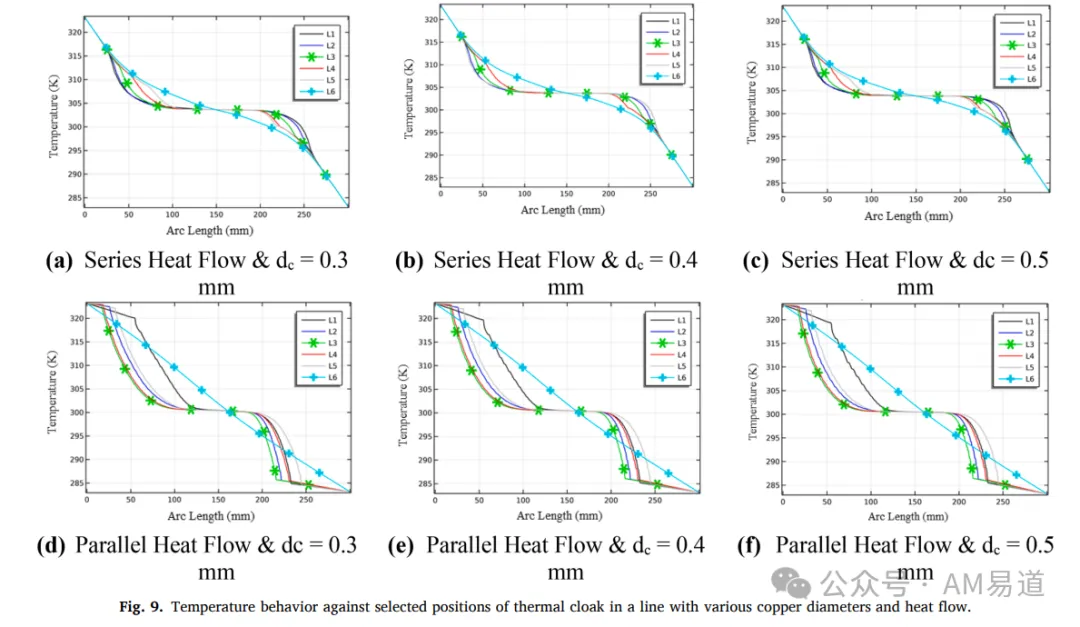
图8和图9的温度分布分析为工艺优化提供了参考。在不同位置(L1-L6)的温度梯度测试显示,隐身区域达到了预期的温度均匀性。
材料在热流方向上表现出的各向异性导热特性,证实了制造工艺的可控性。
这些实验结果表明,该技术在多个应用领域具有实用价值。
电子散热领域可用于精确热导向,航空航天领域适用于热防护系统,能源设备领域有助于提升系统效率。
该工艺的稳定性和可重复性为产业化应用提供了基础。
与已有工艺相比,该技术减少了后处理环节,提高了导热网络的完整性,具备较强的设计适应性。这些特点有助于技术在实际应用中的推广。
创新工艺路径设计与实现
在实际制造过程中,研究团队开发了一套完整的工艺路径设计方案。
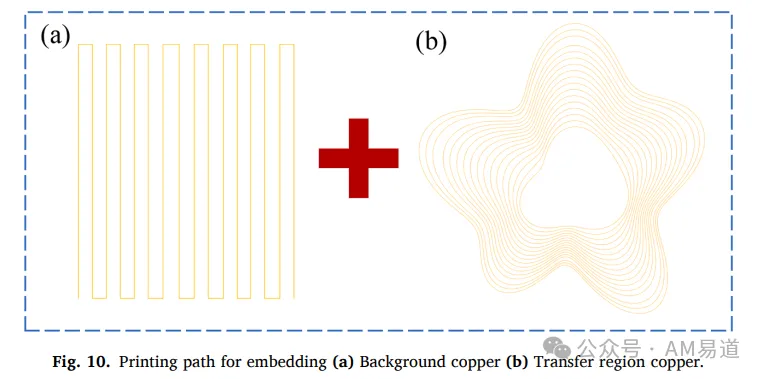
如图10所示,采用MATLAB对整个热网络曲线进行了系统化的路径规划,成功实现了背景区域(Fig.10a)和传输区域(Fig.10b)的连续打印路径设计。
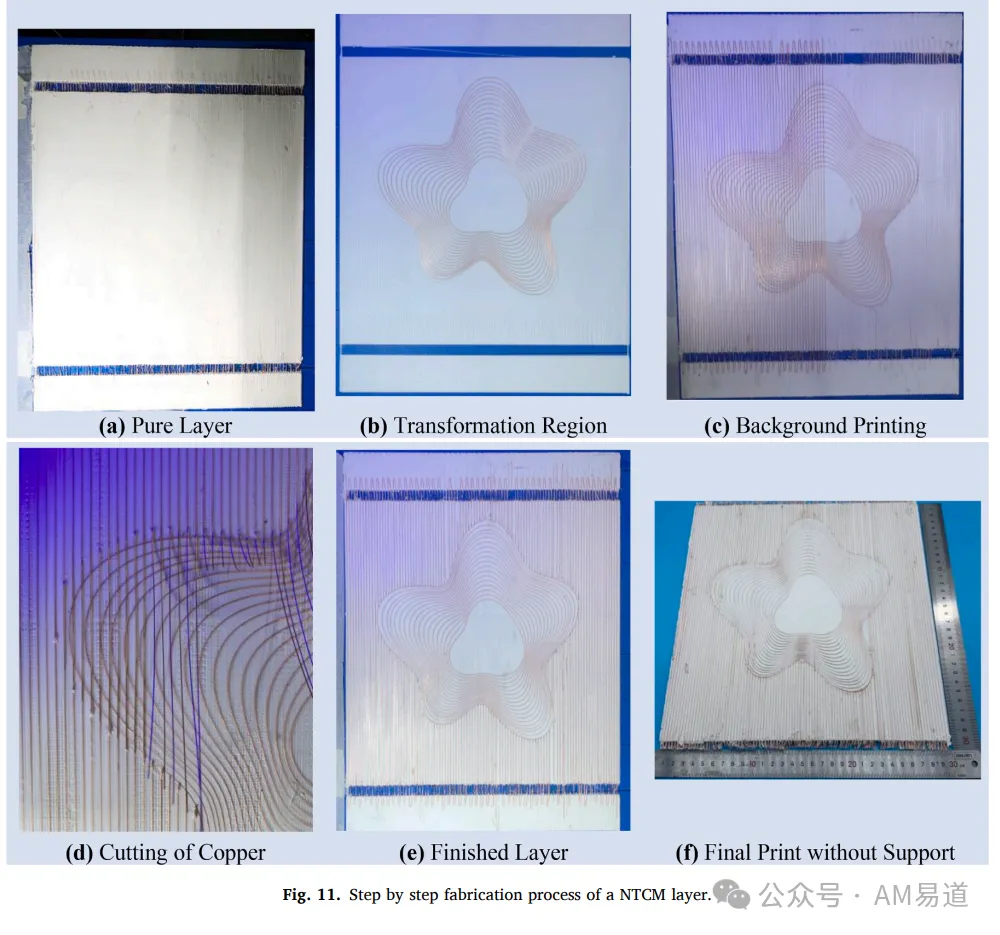
图11详细展示了单层制造的完整工艺流程,从纯层打印(Fig.11a)、传输区域构建(Fig.11b)到背景打印(Fig.11c),再到铜丝切割(Fig.11d)和最终成型(Fig.11e,f),每个步骤都经过精确控制。
精密温控与材料界面优化
如前文提到的,研究团队通过一系列温度控制策略(喷嘴温度维持在210℃,打印床温度控制在50-60℃范围内),确保金属与聚合物的完美结合。
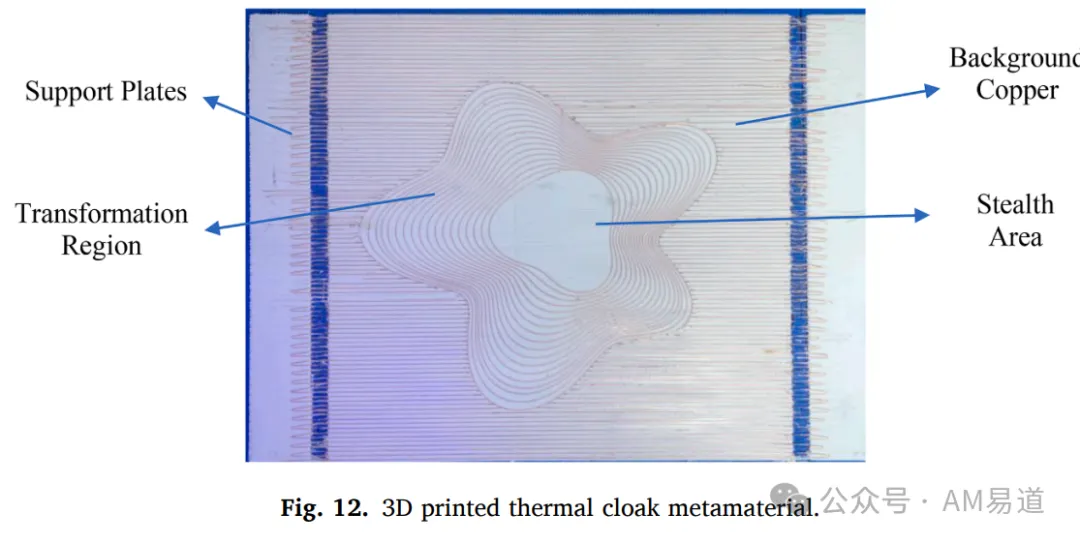
如图12展示的整个实验装置的布局,包括支撑板、背景铜丝以及隐身区域等关键结构。
实验装置(Fig.13)采用了创新的热流分析系统,包括热源、温度控制器、红外相机等,确保了制造过程的精确监控。
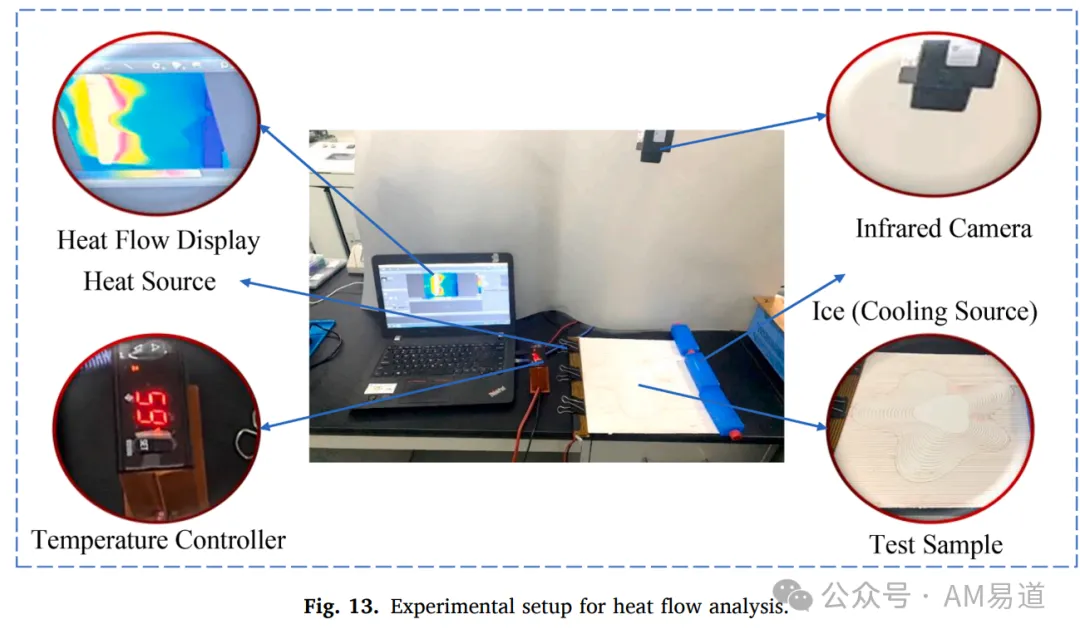
这种实时监控不仅有助于工艺参数的精确控制,也为评估热隐身效果提供了直观的数据支持。
实验成果:数据验证技术优势及可行性
与现有方案相比,该技术具有明显优势:
工艺流程简单,避免了复杂后处理,导热网络连续完整。
更关键的是设计灵活,可根据需求调整参数。这些特点使其在实际应用中更具竞争力。
如图14和图15所示,在不同温度梯度(35K、40K、50K)下进行了导热隐身效果测试。
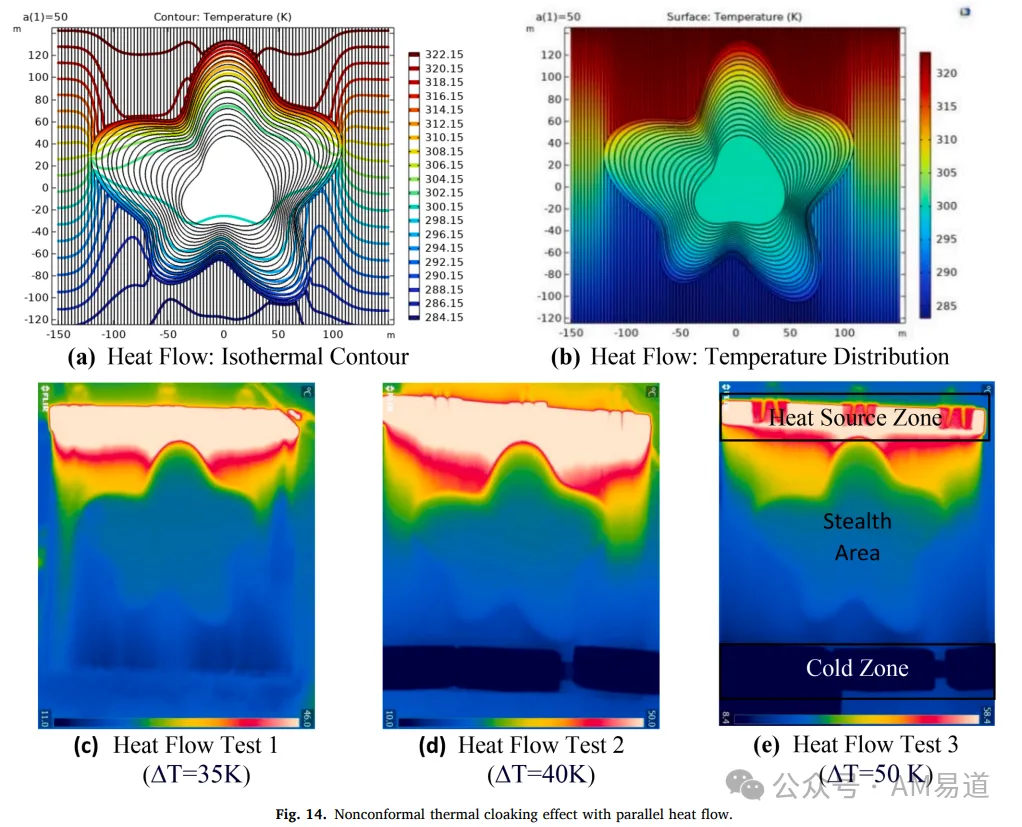
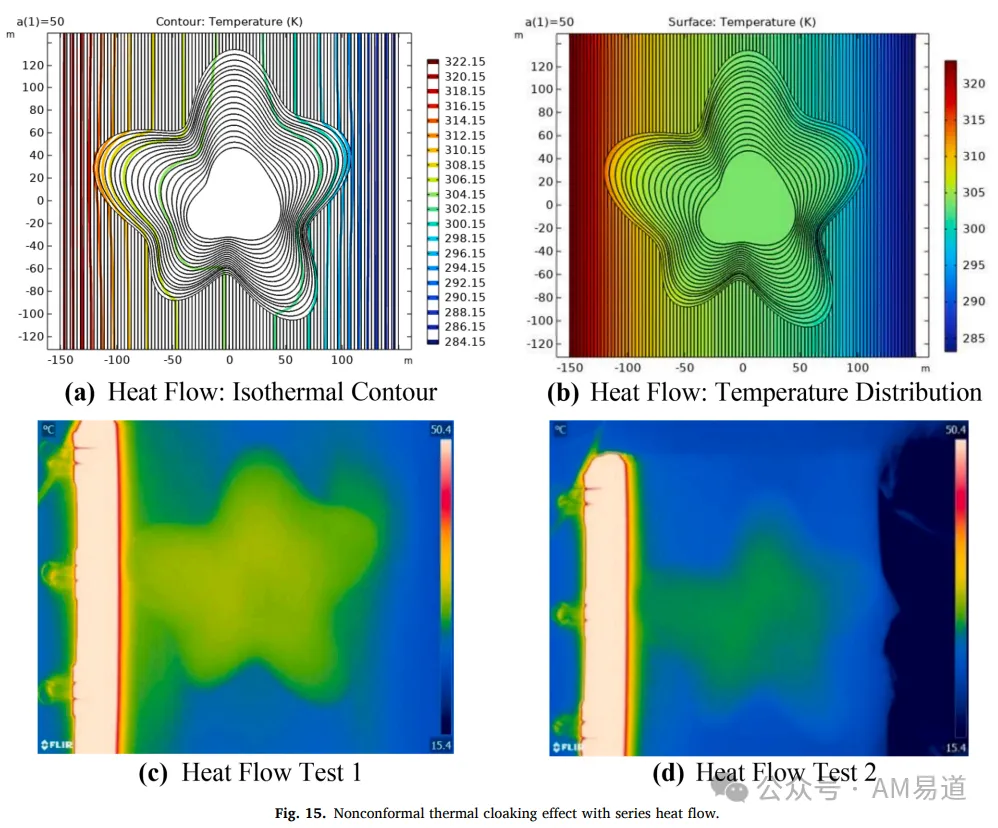
研究团队采用X65红外相机对器件进行了全面测试。
在50K温度梯度条件下,器件保持了80%以上的隐身效率。
导热性能测试显示,器件在并联方向的导热系数达到0.15 W/m-K,同时保持良好的方向性控制能力。
AM易道最后聊两句
制备的器件在系列和并联热流下都展现出良好的导热隐身效果,温度场分布与仿真结果高度吻合。
AM易道认为,西交团队在这项研究中展现的创新价值有三个层面:
在制造技术上,开发的连续金属纤维嵌入式3D打印工艺突破了传统复合材料制造的局限,为复杂热管理结构的精密制造提供了新途径;
在材料设计上,通过将CDT理论与材料结构创新相结合,实现了各向异性导热性能的精确调控;
在应用场景上,研究成果为航空航天热防护、电子设备散热等高端领域提供了可行的技术解决方案。
通过在3D打印过程中实现金属与聚合物的原位复合,避免了传统工艺中的界面结合、后处理等难题。
随着电子设备向高性能、高集成度方向发展,航空航天器件对热管理提出更高要求,这种能够实现热量精确调控的制造技术将发挥越来越重要的作用。
研究原文还有大量技术细节和精彩内容,请读者查阅doi信息阅读原文。
Reference: https://doi.org/10.1016/j.ijheatmasstransfer.2025.126796
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道
 标签
 近期热门




 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉