

 发布内容








金属3D打印如何改变现代液压系统
本文翻译自Metal-AM杂志。
作者:Valeria Tirelli (Aidro Srl – A Desktop Metal Company 总裁兼首席执行官)
出处:Metal Additive Manufacturing 杂志 | 2024年冬季版 | 第137-143页
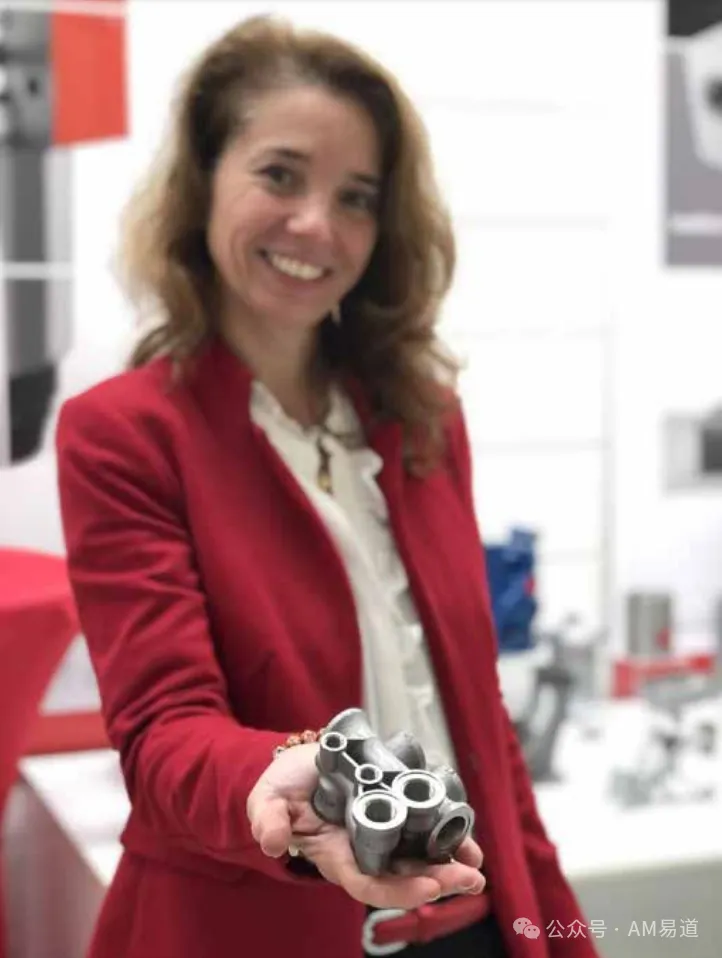
Aidro公司首席执行官Valeria Tirelli展示了一个通过激光束粉末床熔融(PBF-LB)增材制造的液压组件(图片由Aidro Srl提供)
《金属增材制造如何改变现代液压系统》
液压系统在许多行业中都至关重要,它们在紧凑、高效的封装中提供高功率密度。
液压泵、气缸和其他执行器比发动机、电动机和机械执行器能在更小的封装中提供更大的功率。
液压阀可以轻松控制方向、速度、扭矩和力量,其控制方式从完全手动到由复杂电子系统管理的控制方式不等。
历史上,制造这些液压组件的生产技术未能跟上其应用范围的扩展。
这时金属增材制造登场了,这套工业制造工艺通过改进液压零件(如歧管、阀块和阀门组件)的设计和生产,为利用液压技术的高功率密度创造了新的机会。
随着增材制造在整个行业取得进展,越来越多的液压和流体动力系统用户已经从使用重量和尺寸优化的液压组件中获益,这些组件具有通过传统制造方法难以或不可能生产的复杂特征。
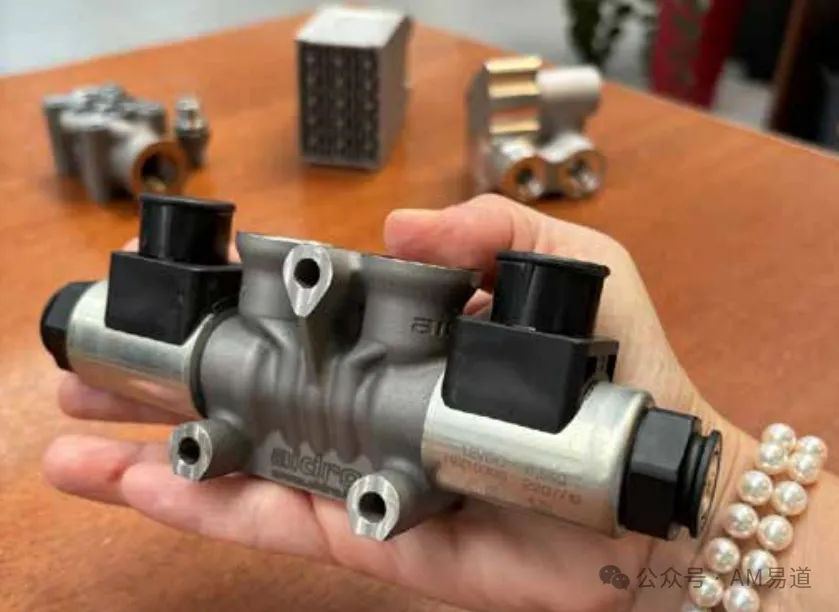
随着增材制造继续在整个行业中取得进展,越来越多的液压组件用户正在采用这项技术(图片由Aidro Srl提供)
特别是在增材制造克服了与液压组件使用的非常高压相关的挑战之后,这一点尤为明显。
为何增材制造与众不同
增材制造为设计和生产液压零件的传统方法提供了不同的方法。
与从金属块开始不同,增材制造过程允许工程师和技术设计师根据应用程序的特定需求设计液压零件,而不是受到过去制造工艺的限制。
摆脱了传统机械加工的限制,零件可以设计为制造和性能的最有效组合,包括优化内部通道以提高流量和降低压力损失。
还可以在几小时内生产多种不同的原型,以在进入批量生产之前确定最佳设计,无论是通过传统方法还是增材制造方法。
这些组件可以由各种材料制成:包括不锈钢、铝和高温合金,其性能与锻造材料相比具有优势。
事实上,许多增材制造处理的材料具有比铸造等效材料更好的机械性能和密度。
虽然液压组件可以通过传统制造或增材制造生产,但传统制造必然存在缺点。
作为一种减法工艺,通常通过CNC机械加工从较大的工件(通常是金属铸件或棒材)中去除材料,留下所需的形状。
多余的材料往往留在原处以节省移除的费用,导致零件的重量远远超过必要的重量。
机械加工在生产某些设计方面也受到限制。
传统歧管中的通道往往必须放置在特定位置以防止交叉钻孔通道相交,并在通道之间留出足够的材料以提供足够的强度。
此外,连接内部通道的辅助孔需要堵塞,这就创造了未来泄漏的可能性。
另一方面,增材制造则是逐层构建所需的零件。通过这项技术,流动通道可以放置在精确所需的位置—并为尺寸和形状进行优化。
直到现在,流动通道,特别是诸如阀门等部件中的流动通道,通常是圆形的,因为它们是用旋转切刀机械加工的。通过分层构建组件,设计师可以指定使用减材制造方法难以或不可能实现的配置。
歧管流道现在可以使用截面和特殊形状制造,而不是圆孔,优化相同(或更小)宽度通道中的流量能力,有时在更小的空间内。
由于连接内部通道的通道不必从歧管外部进行机械加工,因此消除了对孔塞的需求。
虽然有各种各样的增材制造工艺,但本文重点关注激光束粉末床熔融(PBF-LB),其中金属粉末使用激光逐层熔化。
用于液压组件的其他工艺包括粘合剂喷射(BJT),其中粉末颗粒在烧结前由粘合剂连接在一起。
在这两种情况下,材料仅在必要的地方添加。这使制造商能够创建具有不同几何形状和减少零件数量的新型轻量级设计。
与其组装三四个组件(例如阀门和歧管),可以设计一个包含这些组件的单一零件。这实现了重量减轻,消除了装配操作,减少了多个零件连接泄漏的风险,并减少了机械加工时间。
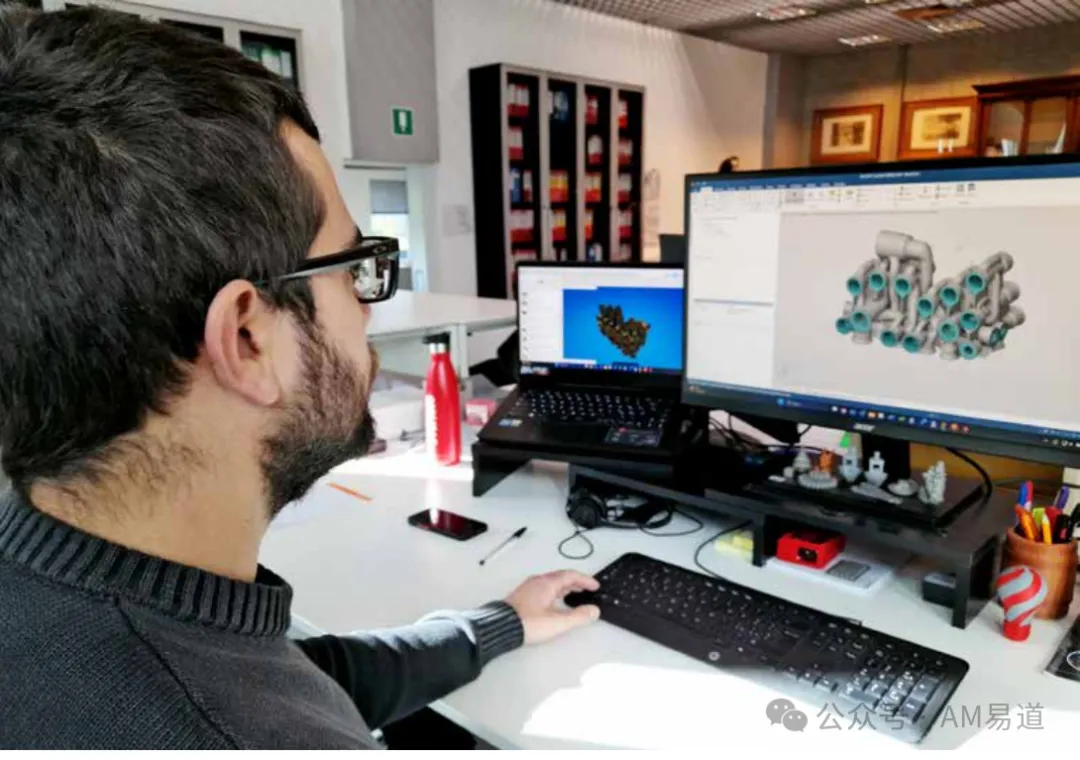
在设计阶段可以为增材制造的组件增加显著价值(图片由Aidro Srl提供)
在生产和使用中提供可持续性
在许多情况下,增材制造带来显著的可持续性益处。增材制造工艺比CNC机械加工等减材工艺需要的材料少得多,后者必须以比最终组件所需更多的材料开始。
与锻造或铸造相比,增材制造的能源消耗减少也已得到证明。
通过使用增材制造创建轻量级零件也有利于终端用户行业的可持续性目标。
安装轻量级零件的车辆或移动机械可以提高燃油效率,因为使用轻量级组件减轻了整体车辆重量,从而减少燃料使用。
这在航空航天应用中特别有用,在这些应用中,每减轻组件一克不仅意味着降低环境影响,而且还带来显著的成本节约。
案例研究:UGO歧管
农业机械行业的一个有趣例子是图4所示的液压歧管。
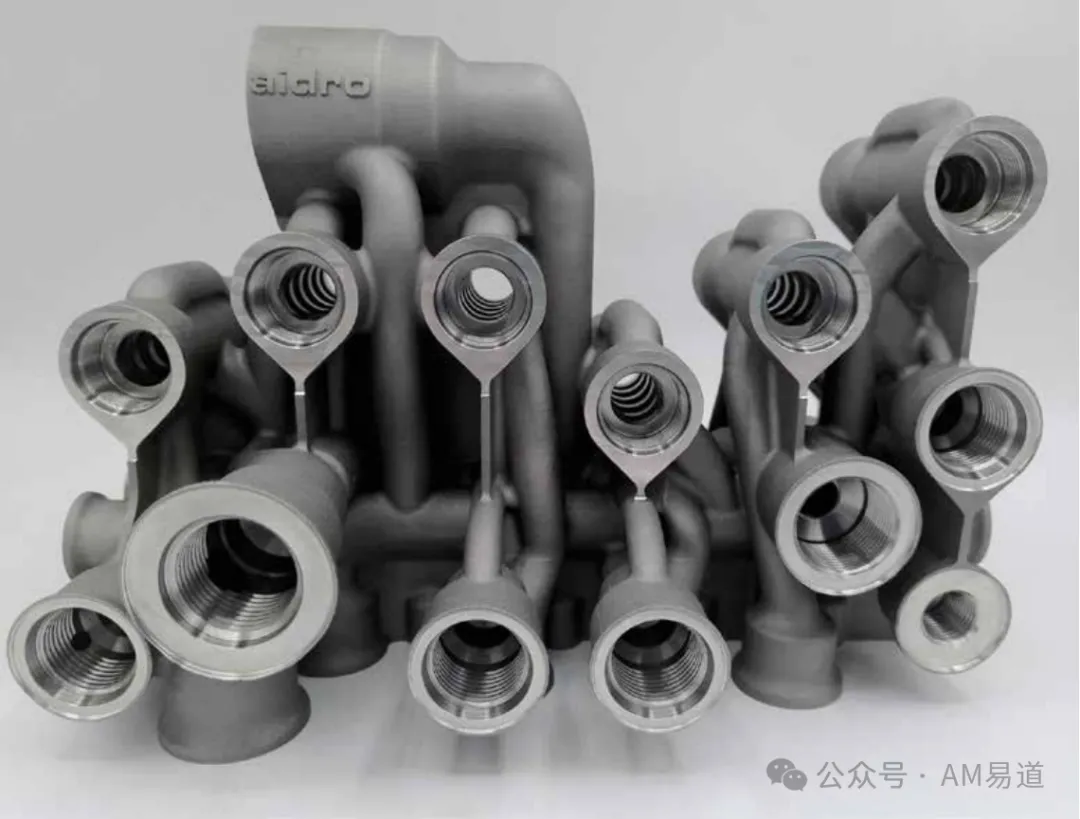
UGO液压歧管图片,用于联合收割机(图片由Aidro Srl提供)
由Aidro设计的UGO是一个通过增材制造的歧管的绝佳例子,它展示了该技术对流体动力系统的优势。
UGO歧管是联合收割机通过其控制的系统。它操作液压缸和电机,传统上由以下部分组成:
- 六个方向控制阀
- 四个减压阀
- 一个压力释放阀
- 一个旁路
- 两个先导控制单向阀
增材制造的歧管执行与其替代的原始装置完全相同的功能,但其尺寸和重量减半。
虽然传统歧管由多种材料制成(基座用铝,阀门用铸铁和钢),但新设计完全由316L不锈钢制成。这种材料结合了优异的强度、高延展性和良好的热性能,加上其对腐蚀和点蚀的高抗性(包括对化学腐蚀),使其特别适合于农业应用中使用的机器。
316L还能更好地耐受这个行业中使用的大气因素和化学产品。
对增材制造的316L进行的压力测试也表明,其机械性能如抗拉强度、延伸率、冲击韧性和硬度与传统材料一样好,甚至更好。
比较传统制造与增材制造组装的歧管:
| 特性 | 原始歧管 | 增材制造歧管 | 备注 |
|---|---|---|---|
| 重量 | 23.3 kg | 11.3 kg | 两者重量都包括阀门 |
| 组件数量 | 194 | 42 | 减轻的重量主要归因于移除螺丝、垫圈、盖子 |
| 材料 | 歧管用铝,阀门用铸铁/钢 | 316L不锈钢 | |
| 工作压力 | 250 bar | 250 bar | 应用所需的是250 bar,尽管增材制造歧管可以承受更高的压力而不会出现问题;然而,阀门的压力等级最高为350 bar |
如前所述,采用增材制造的一个优势是能够将多个零件组合成一个,减少装配时间并简化供应链。
在UGO歧管的案例中,原始设计由194个零件组成;
包括十三个主要块体,十二个阀体块,一个基础歧管,以及众多小组件,如阀芯、O形环、螺丝、垫圈和盖子。
增材制造版本的歧管仅由四十二个零件组成,包括一个中央块。
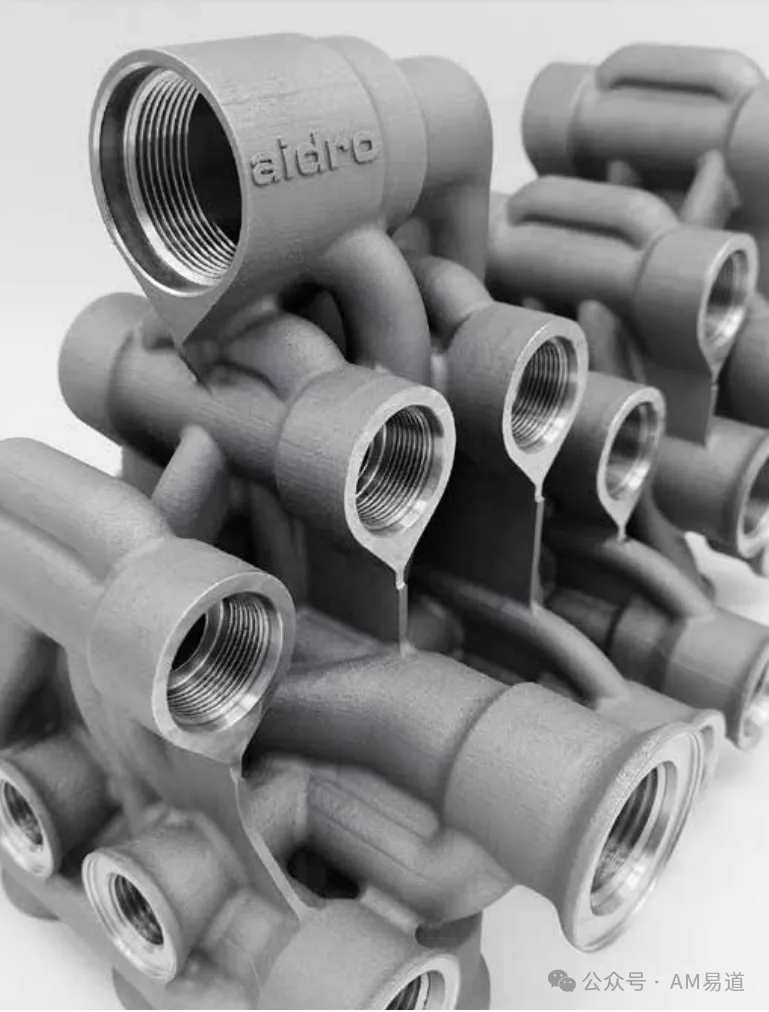
UGO歧管细节视图(图片由Aidro Srl提供)
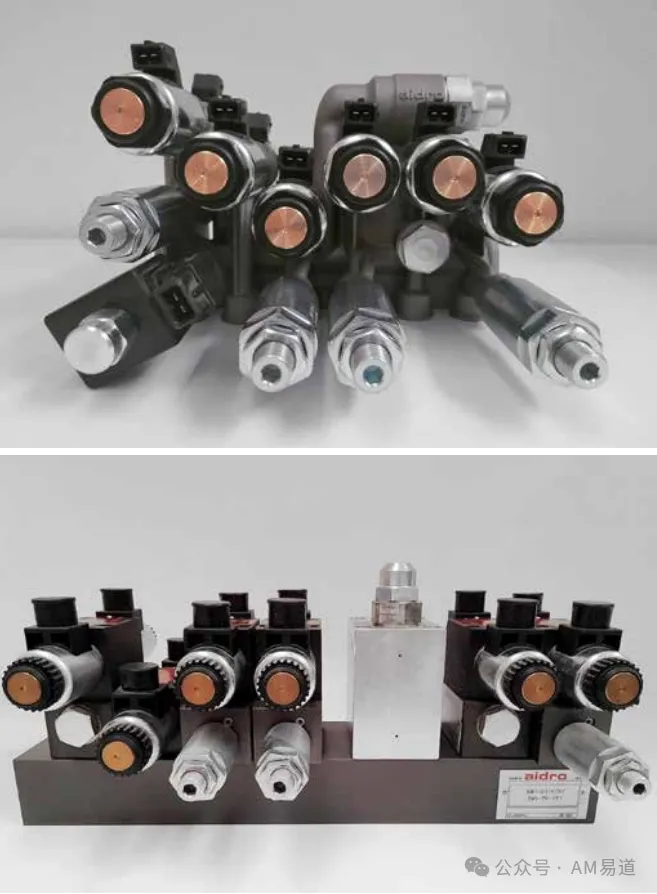
增材制造的歧管(上图)与原始单元相比执行完全相同的功能(下图),但尺寸和重量减半(图片由Aidro Srl提供)
性能
UGO歧管的运行性能超过了原始零件,因为内部通道的曲线形状意味着在交叉处没有90°角。
此外,如上所述,连接两个或多个内部通道的通道不必从歧管外部进行机械加工,随后堵塞以防止流体流出。
事实上,在传统的液压制造中,歧管交叉处是通过在块的一侧钻一个孔,在另一侧钻另一个孔而创建的,这是机床限制的结果。
摆脱了这些限制,工程师可以根据计算流体动力学的原理设计组件。
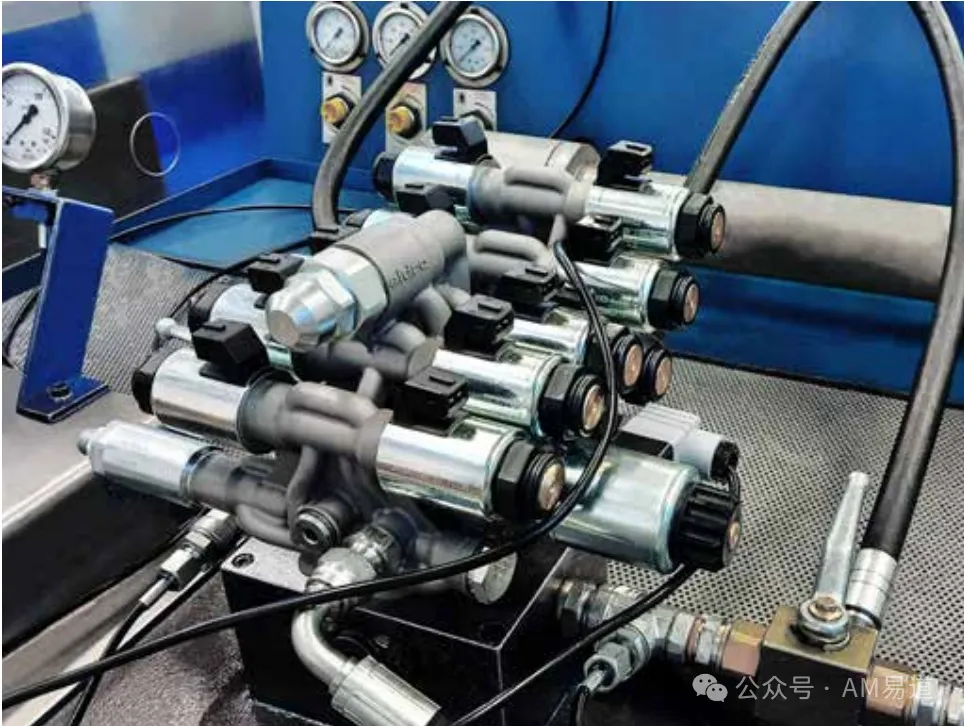
UGO歧管在运行条件下进行测试(图片由Aidro Srl提供)
增材制造优化的曲线通道能力使流动动力学更好,减少压力损失。这与通过消除辅助盖和塞子减少泄漏风险相结合,提供了双重优势:
性能得到优化,环境损害的风险受到限制。
此外,增材制造所实现的设计自由允许工程师以各种形状和尺寸将流动通道精确放置在所需的位置。
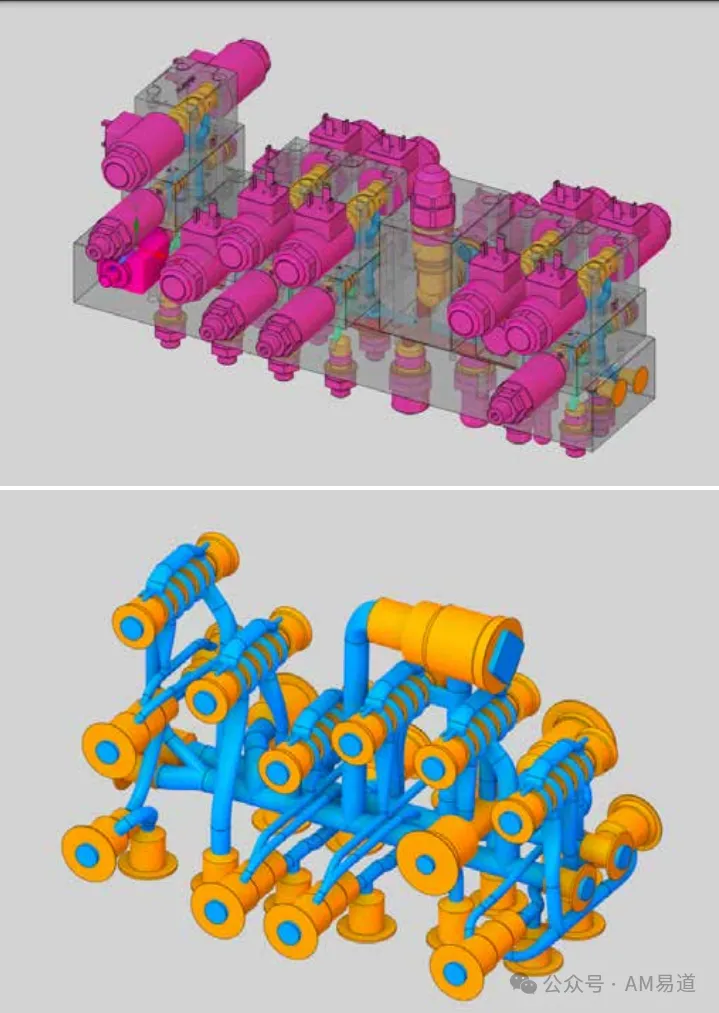
原始歧管(上图)由194个零件组成,包括十三个主要块体,十二个阀体块,一个基础歧管,以及众多小组件,如阀芯、O形环、螺丝、垫圈和盖子。
增材制造歧管(下图)仅由四十二个零件组成,包括一个中央块,并且由于优化的通道设计,性能大大提高(图片由Aidro Srl提供)
这意味着流动通道可以比传统歧管更紧密地放置在一起,使成品更紧凑、更轻。在这个例子中,增材制造的UGO歧管比原始组件小50%。
当零件用于相对空间有限的液压系统的移动应用时,增材制造实现的组件尺寸更小尤其有价值。
UGO歧管的形状已适应可用空间,连接定制到外部管道到达的确切位置。这意味着歧管在生产后不需要修改,因为它是为其独特应用精确设计的。
结论
增材制造代表了液压组件设计和生产的变革性转变。通过将工程师从传统制造的限制中解放出来,增材制造使创建更轻、更高效的零件成为可能,这些零件具有优化的流动动力学和增强的性能。
UGO歧管的案例展示了增材制造如何能大幅减少组件尺寸和重量,简化装配,并通过消除容易失效的特征(如辅助塞)来提高可靠性。
除了性能之外,增材制造的可持续性益处,包括减少材料使用和能源消耗,与日益强调的环保生产相一致。
随着技术的不断发展,它将在流体动力行业中发挥越来越关键的作用,推动创新,同时满足现代应用的各种需求。
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道
 标签
 近期热门




 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉