

 发布内容








CO₂ vs 光纤激光:钛合金-碳化钨复合的增材路径选择
在增材制造的江湖里,激光就是那把最锋利的剑。
但当同一种材料遇上不同的激光,竟有完全不同的效果?
Ti64作为航空航天领域的主力材料,虽然具备优异的比强度和耐腐蚀性,但耐磨性和高温抗氧化性的不足一直制约着其在极端工况下的应用。
碳化钨的引入为解决这一难题提供了新思路,但如何在增材制造过程中实现两相材料的有效结合却是技术挑战。
来自俄罗斯科学院理论与应用力学研究所的团队在《JOM》期刊上发表的最新研究,他们用CO₂激光和光纤激光两种能量源,对Ti64钛合金与碳化钨的复合材料进行了一场技术PK。
结果显示,不同激光类型在处理同一种粉末时,竟然能产生截然不同的微观结构和性能表现。
两条技术路线的较量
这项研究的核心在于对比分析,但更重要的是,研究人员采用了两种完全不同的3D打印成型技术。
第一种是激光表面熔覆(LSC),第二种是直接金属沉积(DMD)。
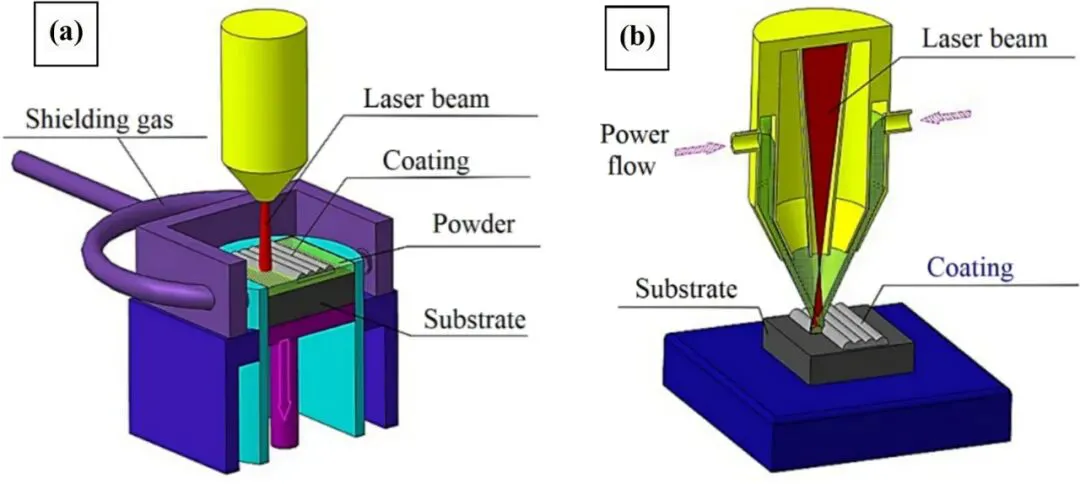
如图2所示,激光表面熔覆技术是将Ti64和碳化钨的混合粉末预先铺在基材表面,然后用激光熔化这层粉末形成熔覆层。
这种方法的特点是粉末与基材直接接触,能够形成强烈的冶金结合,冷却速度极快。
研究中使用CO₂激光(连续和脉冲模式)进行熔覆,激光功率1000W,扫描速度16mm/s,光斑直径2mm,粉末层厚度400微米。
直接金属沉积则完全是另一种玩法。
如图2b所示,粉末通过同轴喷嘴直接送入光纤激光形成的熔池中,送粉速率7g/min。
这种方法的优势在于能够逐层堆积,形成立体结构,而且由于扫描和冷却速度更快,能够减少温度梯度对二次相形成的影响。
AM易道认为,这两种技术路线代表了激光增材制造的两个重要分支。
熔覆技术更适合表面改性和修复,而DED技术则更适合复杂零件的直接制造。
原材料的精心搭配
实验选用的原材料颇有讲究。
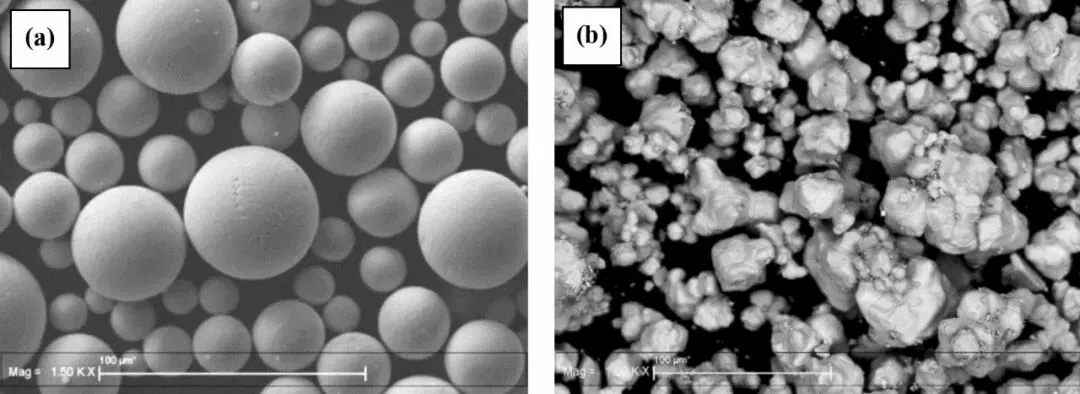
如图1所示,Ti64粉末(图1a)呈现典型的球形形貌,这是气雾化工艺的典型特征,球形度好意味着流动性佳。
碳化钨粉末(图1b)则呈现不规则的多面体形状,这种形状有利于在熔池中的分散和锚固。
两种粉末按照Ti64 60%-WC 40%的重量比在V型混合机中混合一小时。
这个40%的碳化钨含量相当高,足以显著改变材料的性能。
碳化钨不仅是硬质强化相,更重要的是,钨元素能够起到β稳定剂的作用。
碳化钨的消失术
最引人注目的发现来自对碳化钨颗粒溶解程度的定量分析。
如图5所示,研究人员统计了不同激光处理后颗粒尺寸的分布情况。

连续CO₂激光模式下,图5a显示仍有相当数量的大尺寸颗粒保留,相对尺寸达到0.9的颗粒依然存在。
脉冲CO₂激光的溶解效果更为明显,颗粒相对尺寸不超过0.5。
最为极端的是光纤激光,它几乎完全溶解了碳化钨颗粒,最大相对尺寸仅为0.25,总颗粒数量比连续CO₂激光少了近10倍。
图5b的频率分布更直观地展现了这种差异。
连续CO₂激光在各个尺寸范围都保留了较多颗粒,而光纤激光处理后的颗粒集中在小尺寸区间。
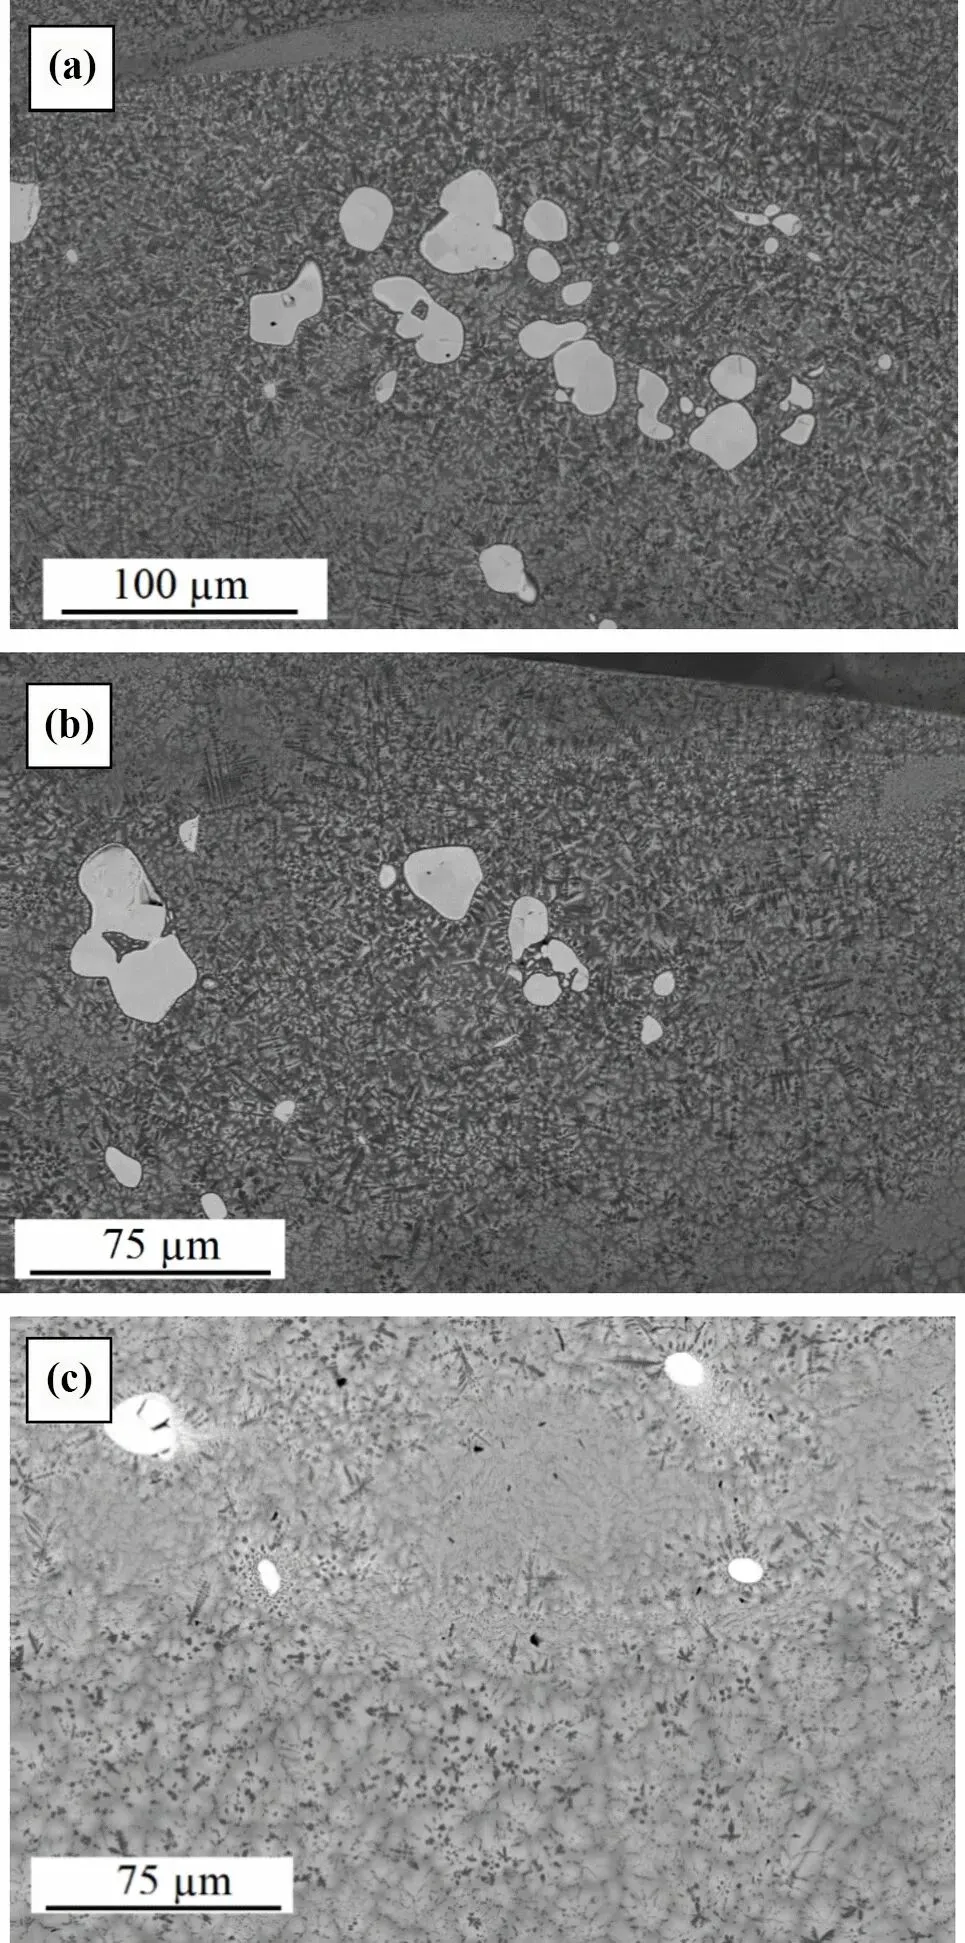
这种差异在显微镜下看得更清楚。
图3展示了宏观层面的差异:脉冲CO₂激光(图3b)确实实现了更均匀的陶瓷分布,而光纤激光(图3c)处理后几乎看不到明显的陶瓷颗粒。
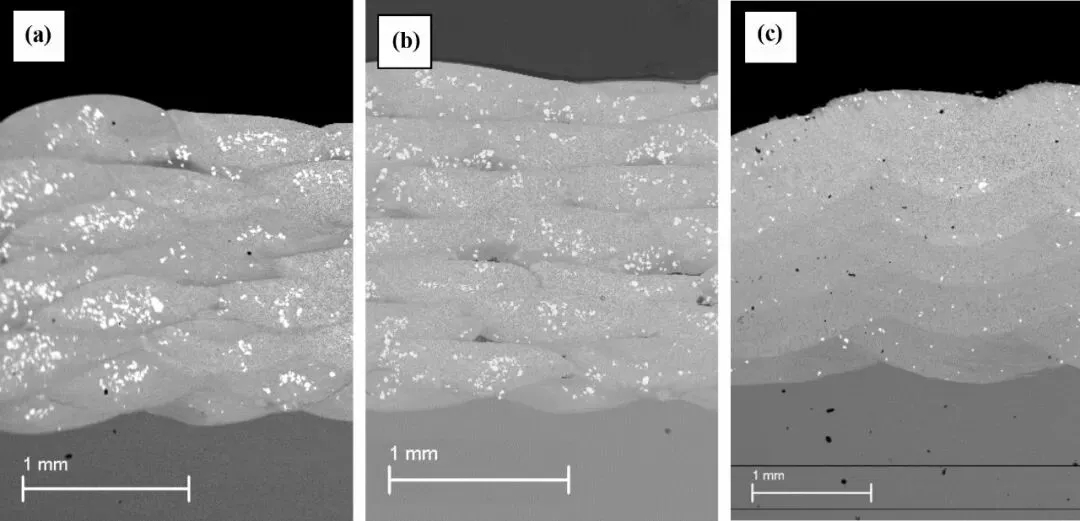
图4则从微观角度展现了颗粒周围的反应层和新相的形成。
相变的奥秘
同步辐射X射线衍射分析揭示了材料内部发生的相变过程。
图6的衍射谱线清晰地显示了三种激光(光纤激光vs连续CO₂激光vs脉冲CO₂激光)处理方式的差异。
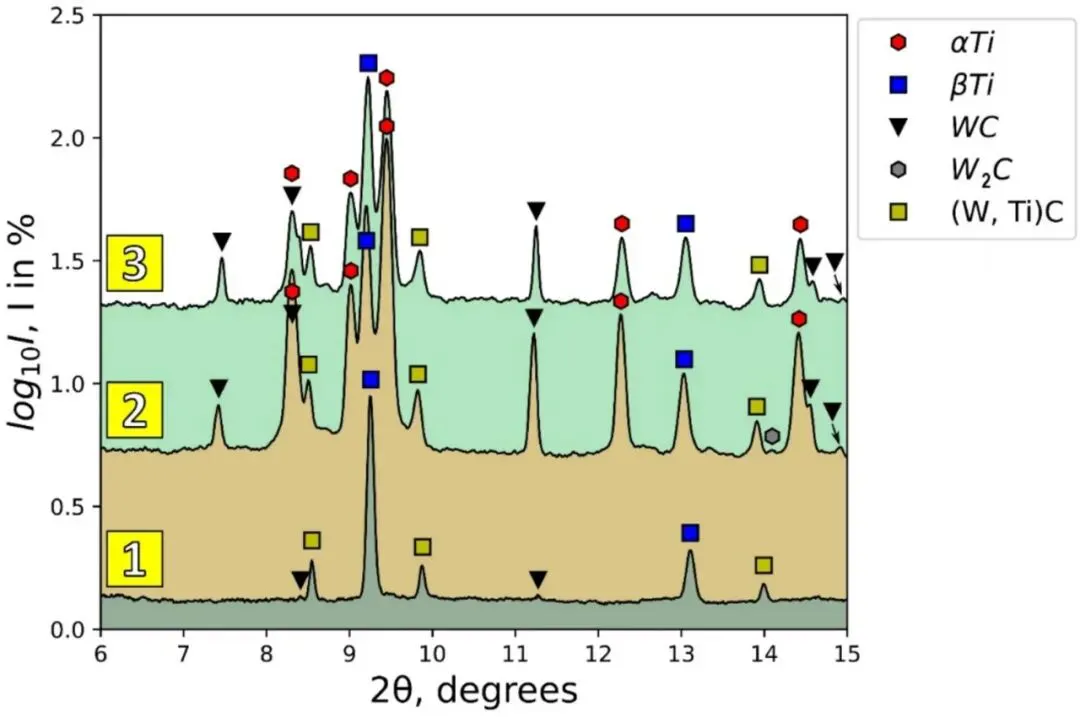
光纤激光处理的样品(谱线1)中,β-Ti相的衍射峰明显增强,α-Ti相的衍射峰显著减弱,同时出现了TiC和(W,Ti)C等新相的衍射峰。
这表明钨元素的大量溶解使钛合金发生了完全的β稳定化。
CO₂激光处理的样品(谱线2和3)则保留了更多的α+β双相结构,同时还能检测到残余的WC相。
连续和脉冲CO₂激光的衍射图案相似,但在细节上存在差异。
性能表现的全面对比
微观结构的差异直接反映在宏观性能上。
微硬度测试显示了一个有趣的现象:脉冲CO₂激光制备的样品硬度反而较低(420±11 HV0.3),而连续激光制备的样品硬度都达到了500±20 HV0.3。
这可能与脉冲模式下的特殊凝固过程有关。
摩擦性能测试结果更加复杂。
图7a和图7b分别展示了使用Si₃N₄球和WC球作为对磨材料时的摩擦系数变化。
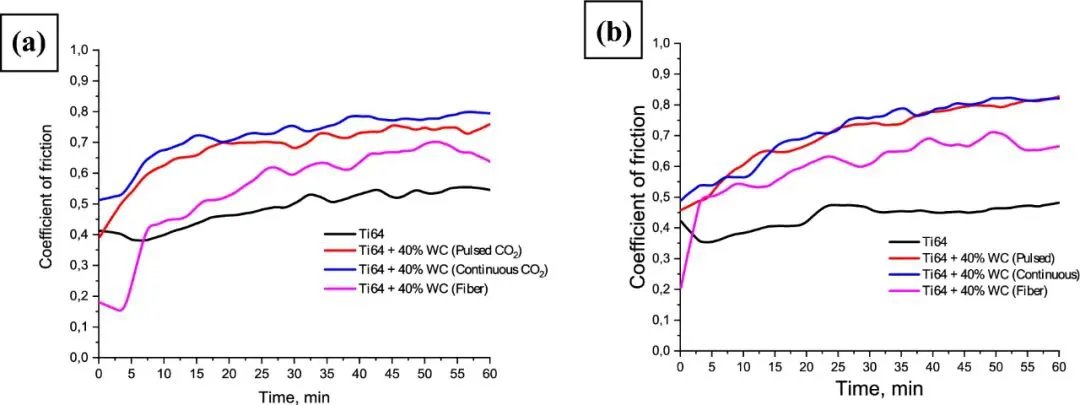
所有添加了碳化钨的复合材料摩擦系数都比纯Ti64高,这个结果初看有点反常识。
在传统认知中,添加硬质陶瓷颗粒(如碳化钨)到金属基体中,通常预期会降低摩擦系数。
但这项研究中摩擦系数反而增加了,可能的原因包括:
激光处理导致碳化钨大量溶解,形成的新相(如TiC、W₂C)可能具有不同的摩擦特性;
以及表面粗糙度变化:激光增材制造后的表面形貌与传统工艺差异很大等等。
再看高速冲击测试。
图8展示了冲击后的弹坑形貌,纯Ti64样品(图8a)形成了规整的圆形弹坑,深度3.7毫米。
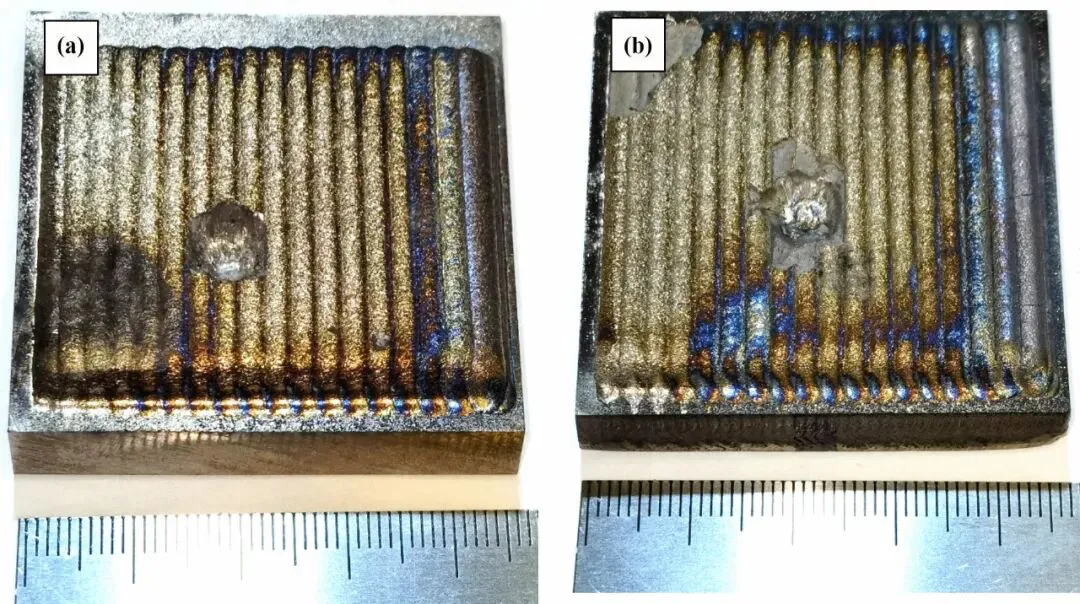
而Ti64-WC复合材料(图8b)的弹坑深度仅为1.9毫米,边缘还出现了典型的脆性破坏特征。
这种改善主要归因于β相的形成和复合强化效应。
工艺机理的深层解析
研究人员通过数学建模解释了不同激光的作用机理。
不同波长的激光在材料中的吸收系数差异巨大。光纤激光的1.07微米波长使得吸收系数远高于CO₂激光的10.6微米波长。
脉冲激光的特殊之处在于时间尺度的精确控制。60kHz频率意味着脉冲间隔16.6微秒,而单脉冲持续时间小于1微秒。
这种间歇加热模式增强了熔池内的马兰戈尼对流,促进了陶瓷颗粒的均匀分散。
AM易道认为,这种工艺参数的精密控制体现了增材制造技术的复杂度。
每个参数都有其物理意义,工程师需要在多个相互竞争的因素之间找到最佳平衡。
Ti64-碳化钨复材的增材应用前景
Ti64-碳化钨复合材料在增材制造领域的应用价值正在逐步显现。
航空发动机叶片的激光修复是最典型的应用场景之一,传统的焊接修复往往导致热影响区性能劣化,而激光熔覆/增材制造技术能够在叶片磨损部位精确沉积Ti64-WC复合材料,既恢复几何尺寸又提升耐磨性能。
生物医学领域同样对这种复合材料表现出浓厚兴趣。
钛合金植入物的表面改性一直是研究热点,碳化钨的加入能够显著提高植入物与骨组织接触面的耐磨性,延长使用寿命。
特别是在膝关节、髋关节等承载较大的部位,这种复合材料的优势更加明显。
石油钻采装备是另一个重要应用方向。
钻头、泥浆泵等关键部件在恶劣工况下工作,对材料的耐磨耐腐蚀性能要求极高。
通过激光增材制造技术,可以在基体表面制备Ti64-WC功能梯度涂层,实现表面硬化与基体韧性的完美结合。
AM易道认为,随着激光增材制造设备的成本下降和工艺成熟度提升,Ti64-WC复合材料有望在更多工业领域找到用武之地。
关键在于如何根据具体应用需求选择合适的激光类型和工艺参数。
最后聊聊技术选择的智慧
这项研究揭示了一个重要问题:在实际应用中,我们应该如何选择激光类型和工艺参数?
对于需要保留强化颗粒的应用,连续CO₂激光熔覆可能是更好的选择。
对于追求完全合金化和β稳定化的场合,光纤激光DED技术更有优势。
脉冲模式则在颗粒分布均匀性方面表现突出。
从产业角度看,这种技术对比为高端制造提供了明确的技术路线图。
AM易道粗略总结下来看,航空发动机叶片的修复可能更适合激光熔覆技术,而生物医学植入物的制造则可能更需要DED技术的灵活性。
#增材制造 #激光熔覆 #DED技术 #钛合金 #表面强化 #3D打印 #激光工艺
当我们谈论3D打印技术发展时,往往被各种新概念所迷惑,但真正的技术进步往往体现在这些基础工艺的深度优化上。
正如这项研究所展现的,同样的材料配方,不同的激光和工艺组合就能带来截然不同的结果。
这始终提醒我们,增材制造的未来不仅在于新技术拓展,工艺的深度挖掘将始终是关键一环。
文章来源
本文基于俄罗斯科学院西伯利亚分院理论与应用力学研究所在《JOM》期刊上的研究论文《Additive Manufacturing of Ti64–WC Coating Using Fiber and CO₂ Lasers》(DOI: 10.1007/s11837-025-07415-x)。
该研究得到了俄罗斯联邦科学与高等教育部国家任务项目(No 124021500015-1)资助,实验在西伯利亚同步辐射和太赫兹辐射中心以及ITAM SB RAS力学共享使用中心完成。
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道
 标签
 近期热门




 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉