

 发布内容


全新金属3D打印技术,超声波共振辅助沉积!
导语:
金属增材制造迎来新曙光!一项突破性研究成果横空出世,颠覆了传统金属3D打印的成形方式。来自亚利桑那州立大学的研究团队,首次将超声振动引入金属增材制造领域,提出了一种全新的技术路线—共振辅助沉积(Resonance-Assisted Deposition,简称RAD)。众所周知,超声振动因其独特的机械能耦合方式,在金属塑性成形领域应用广泛。高频振动能促进晶界原子扩散,实现金属的固态连接。将超声振动与增材制造相结合,能否突破金属3D打印的瓶颈,实现更加高效、精细、环保的成形制造?RAD技术给出了肯定的答案。
这种全新的「振动塑性成形+原子扩散连接」工艺,有望在能效、精度、成形质量等方面全面超越现有技术,引领金属增材制造迈入新的领域和应用。那么,RAD技术究竟有何特点?其幕后的科学原理是什么?这项技术对金属3D打印行业意味着什么?AM易道试图一探究竟。
文章具体发表信息
https://doi.org/10.3390/ma17102188
震撼亮相,RAD技术的别具一格
相比传统金属增材制造工艺,AM易道认为RAD技术可谓「别具一格」:1. 与粉末床熔融(LPBF)、传统的定向能量沉积(DED)等工艺不同,RAD无需将金属熔化,而是利用超声振动诱发金属软化和固态连接,实现「冷态」成形。这不仅可显著降低能耗,还能避免高温带来的材料氧化、应力变形等问题。2. 与其他超声辅助增材技术相比,如超声辅助搅拌摩擦(UAM)、超声波粉末沉积(UPD)等,RAD采用独特的共振式振动模式,频率更高(40kHz),振幅更小(1μm),可实现更「精准」的能量输入和塑性流动控制。3. RAD直接采用金属丝作为原料,无需制备粉末,工艺简单,成本低廉。4. 超声振动带来的应变促进效应,可加速原子扩散,使金属在「冷态下」快速实现冶金结合。
RAD技术应运而生,源于基础研究新发现
长期以来,学术界对超声振动对金属力学性能和扩散行为的影响有诸多研究。
美国科学家在上世纪60年代就发现,超声振动可显著降低金属的屈服强度。
此后,其他科学家进一步揭示了超声软化效应的机理。与此同时,研究还发现,晶界处的缺陷密度越高,原子扩散速率就越快。
RAD技术正是巧妙地利用了这两个基础研究成果,将超声振动引入金属3D打印,从而实现了金属的常温塑性成形和原子扩散焊接。
精巧设计,RAD设备集成多项核心部件
下图展示了RAD 3D打印系统的示意图。
其核心部件是一个中空的波导锥,内部装有压电陶瓷,可产生40kHz的超声振动。
金属细丝从波导锥顶端送入,经超声振动软化后被挤压变形,并与基板或已沉积层紧密结合。
波导锥还可沿三个方向运动,控制金属丝的沉积路径。
整套系统配备了基板加热装置,以辅助扩散过程。
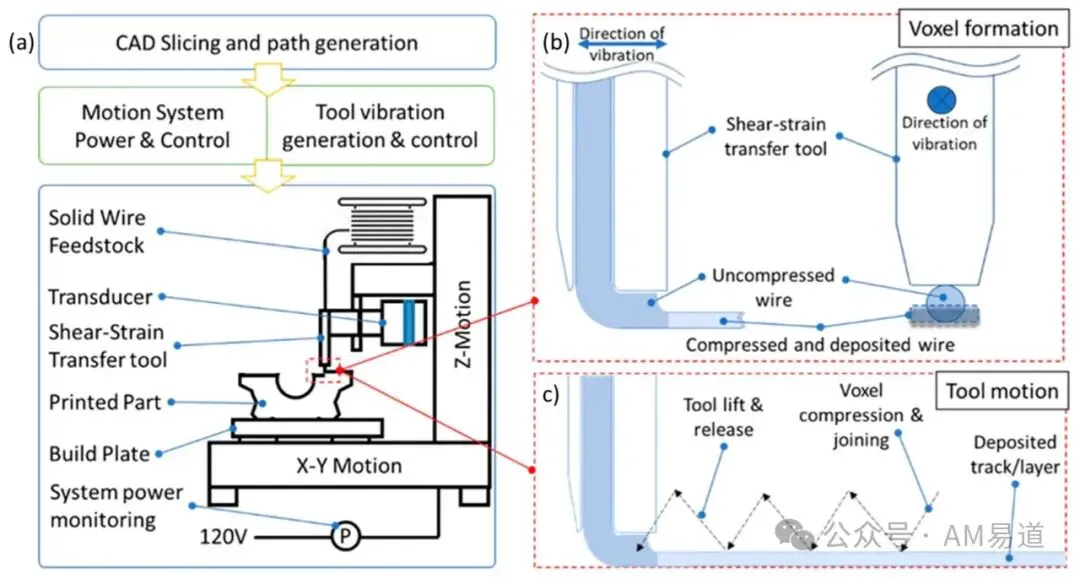
图(a):该图展示了RAD 3D打印的实验装置示意图。装置包括一个三轴运动系统,打印头通过振动传感器施加40kHz的振动,金属丝材通过一个0.5毫米直径的空心圆柱形工具进行传递。
图(b):该图描述了单位成型体(voxel)形成过程。丝材在振动和压缩作用下,从圆形截面变为矩形截面,同时实现单位成型体之间的连接。图(c):该图展示了在RAD过程中的工具运动路径。打印头在每次压缩周期后沿X-Y平面移动一定距离,然后重复压缩周期,形成新的单位成型体。
RAD工艺初露锋芒,近净成形优势凸显
研究人员以6061铝合金为例,系统评估了RAD工艺的成形能力。
下图所示为RAD打印的各类铝合金样件,其形状复杂多变,却能够实现近净成形。这些样件的相对密度高达99.95%,体现了RAD工艺出色的成形质量。
此外,打印件表面光滑平整,尺寸精度高,几乎不需要后处理。
这些优势得益于RAD采用金属丝为原料,避免了粉末工艺易产生的「台阶效应」和「球化」等缺陷。
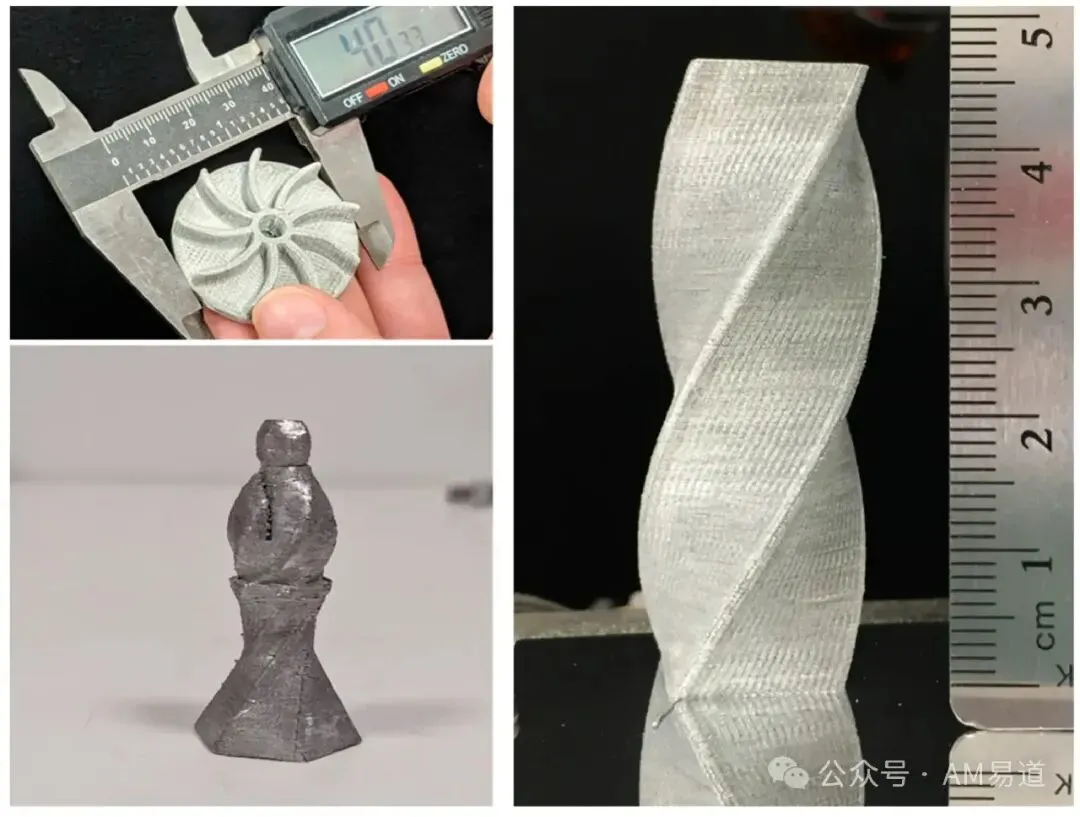
图中展示了通过RAD技术打印的铝合金6061物件。这些物件展示了RAD技术能够处理复杂几何形状和高长宽比结构的能力。物件表面光滑,显示出优异的打印质量。
工艺参数优化,实现高质高效打印
RAD工艺涉及多个关键参数,如超声振动频率、振幅、进给速度、层厚、搭接间距等。
这些参数直接影响RAD打印件的成形质量和效率。研究人员通过系统实验,优选出一套适合6061铝合金打印的工艺窗口:
超声频率40kHz,振幅1μm,层厚0.12mm,搭接间距0.6mm。
关于打印路径策略和搭接间距对零件质量的影响。下图展示了一种双轮廓+交错填充的打印路径,有利于提高零件的表面质量和力学性能。
当搭接间距过大(0.7mm)时,相邻道次间会形成大量未熔合缺陷,严重影响零件致密度。而当搭接间距优化到0.6mm时,道次间缺陷明显减少,零件致密度可达99.95%。
微CT扫描进一步证实,合理的搭接间距能够显著改善RAD打印件的缺陷分布。未来还需在参数与成形质量的内在关联方面开展更深入的研究,建立RAD工艺的优选准则和预测模型。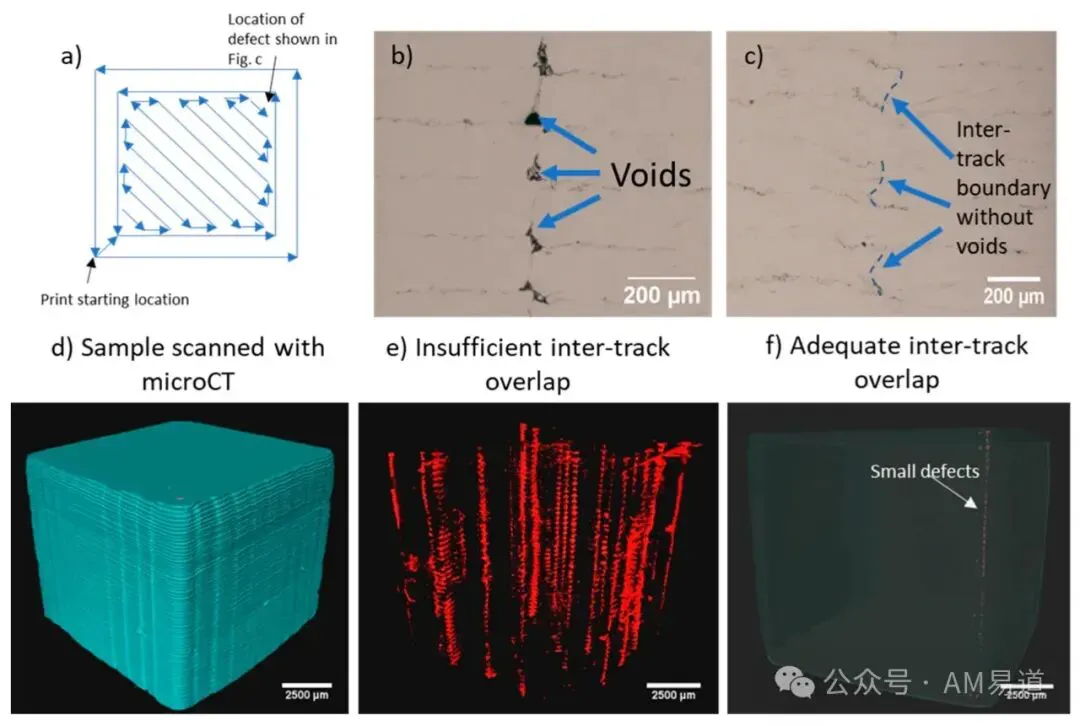
图(a):图中展示了用于打印组件的路径策略。该策略包括两个外壁和+45°/-45°的填充。首先打印外壁,然后进行填充。
图(b):该图展示了一个具有不足重叠(0.7毫米间距)的打印组件的横截面光学图像,显示了内部缺陷。
图(c):该图展示了一个具有足够重叠(0.6毫米间距)的打印组件的横截面光学图像,显示了内部缺陷的显著减少。
图(d):该图展示了通过微CT扫描的打印样品几何形状。
图(e):该图展示了具有不足重叠的打印样品的内部缺陷结构,红色区域显示了缺陷的大小和形状。
图(f):该图展示了具有足够重叠的打印样品的内部缺陷结构,优化后的工艺参数显著减少了红色缺陷区域。
超声软化,固态连接,RAD技术原理解密
RAD技术巧妙融合了超声软化和固态扩散连接两大机理。
当金属丝经受高频振动时,位错运动加速,材料流变应力大幅降低。
这使得金属丝可在较低的应力下发生塑性变形,并被压扁为片状。
同时,振动诱发形成大量晶界位错,促进原子扩散,使相邻金属片之间快速实现冶金结合(下图)。
研究人员通过TEM观察到Al-Ni界面处存在非晶氧化物。但对位错、缺陷的形成过程和演化行为,以及界面结合的动力学机制,还需开展深入系统的研究。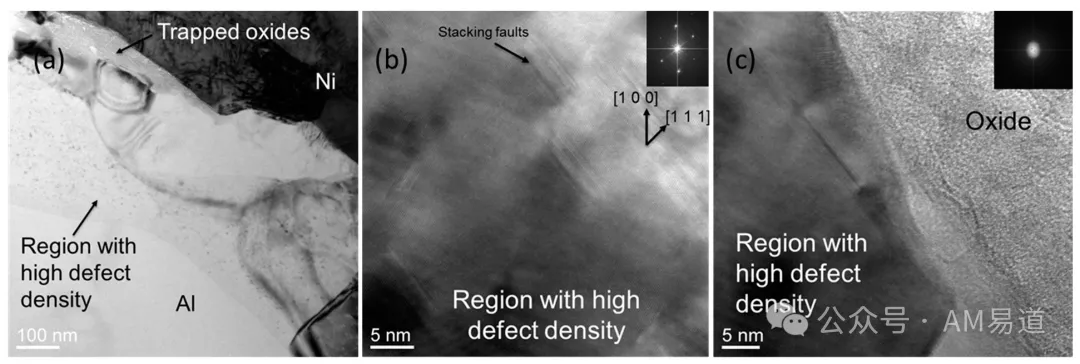
图(a):该图是通过透射电子显微镜(TEM)拍摄的纯铝与纯镍界面亮场图像。图中可见在振动初期铝的氧化层被破坏,有些氧化物残留在层间界面上。界面附近的铝显示出高密度的晶体缺陷。
图(b):该图是高分辨率TEM图像,显示了界面区域的晶体缺陷(层错)。
图(c):该图展示了界面区域的氧化物,该氧化物呈现无定形状态,通过电子衍射显微镜可以观察到。
RAD工艺精度高,适合打印复杂结构
下图展示了RAD打印的薄壁件,其高宽比可达20:1,表明RAD工艺能够实现复杂精细结构的成形。
这主要得益于RAD采用金属丝为馈料,可有效抑制因粉末熔池不稳定引起的「球化」缺陷。
此外,由于基材和沉积层始终保持固态,熔池坍塌和变形问题也可避免。
这些特点使RAD工艺在打印高宽比薄壁、悬臂、内腔等复杂结构时具有独特优势。
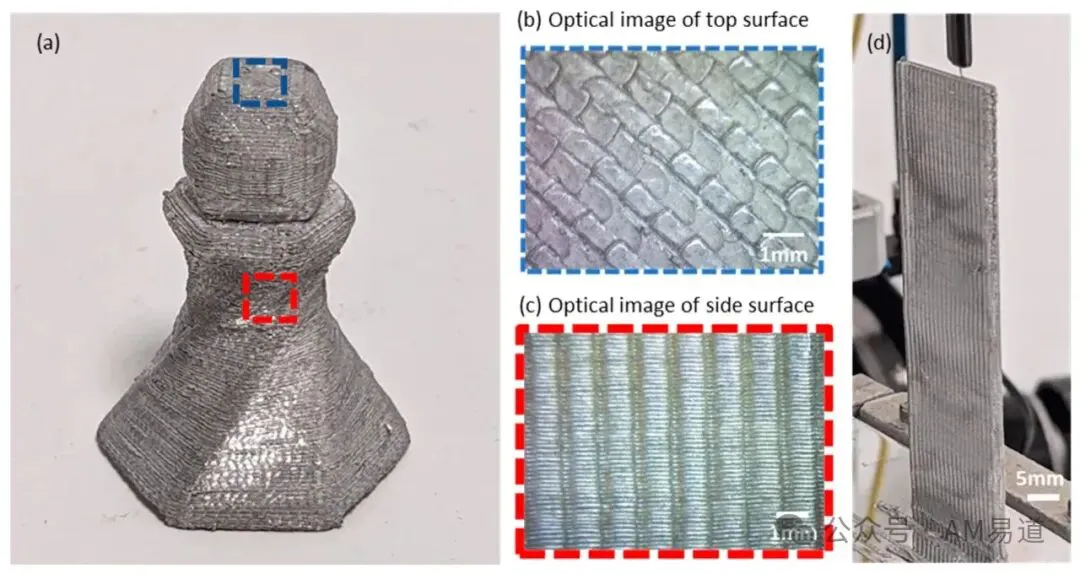 使用RAD工艺打印的铝6061物件及其表面纹理
图(a):图中展示了使用RAD工艺打印的铝6061物件。
图(b):该图展示了平行于XY平面的表面光学图像,显示了打印过程中形成的表面纹理。
图(c):该图展示了平行于XZ平面的表面光学图像,显示了打印过程中形成的侧面纹理。
图(d):该图展示了一个打印的高长宽比薄壁样品,展示了RAD工艺在处理高长宽比结构方面的优势。
力学性能良好,但各向异性依然存在
拉伸测试结果显示,RAD打印的6061铝合金试样,在打印方向和垂直方向上的抗拉强度相当,达到铝合金丝材强度的75%。
但垂直方向的延展性明显较差,这主要是由于层间界面处残留的氧化夹杂所致。
为全面评估RAD工艺的力学性能,未来还需扩展到压缩、弯曲、疲劳等测试,并分析打印件的显微组织及其各向异性。
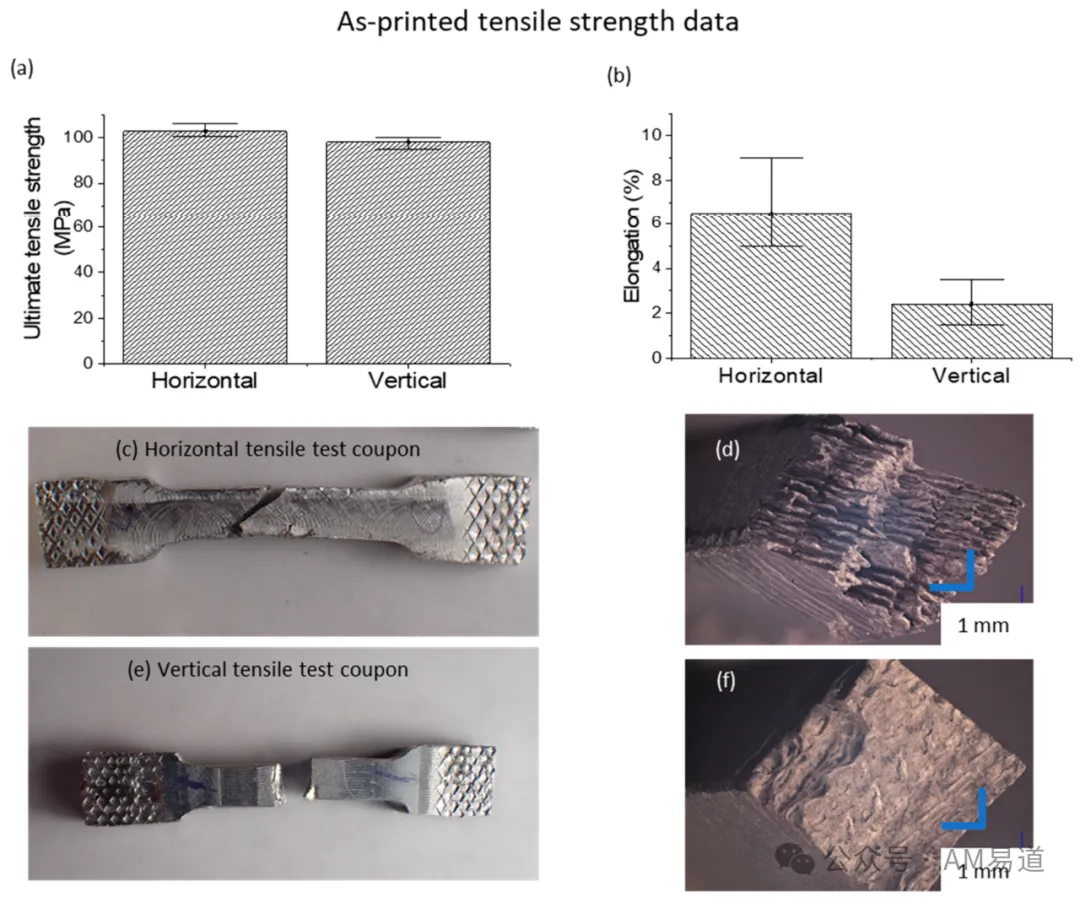 打印样品的机械性能测试结果
图(a):该图展示了水平和垂直测试样品的抗拉强度(UTS)值。图(b):该图展示了水平和垂直测试样品的延伸率值。图(c):该图展示了拉伸测试后的水平测试样品光学图像。图(d):该图展示了拉伸测试后水平测试样品的断裂面光学图像。图(e):该图展示了拉伸测试后的垂直测试样品光学图像。图(f):该图展示了拉伸测试后垂直测试样品的断裂面光学图像。
材料适用性广,挑战与机遇并存
目前,RAD工艺已在6061、7075等铝合金上实现了较好的打印效果。这为传统难焊铝合金构件的增材制造带来新的解决方案。
但对于其他工程合金体系,如钛合金、高温合金、高强钢等,RAD工艺的适用性还有待系统评估。
不同材料的可打印性差异,以及工艺参数优化等,都是后续研究需要攻克的难题。同时,随着RAD工艺不断完善,有望进一步拓展增材制造的材料选择空间。
商业化在即,RAD技术前景广阔
AM易道认为,RAD技术有望掀起金属3D打印的新变革:
1.超低能耗(0.1mJ/mm³)和近净成形能力,将大幅降低金属3D打印成本,提高生产效率。
这有利于3D打印在航空航天、汽车等批量生产领域的推广应用。
2.无需高温熔化,使RAD技术可直接成形难焊铝合金,如6061、2024等。这将扩大增材制造的材料选择空间。
3.设备结构简单,体积小巧,非常适合在轨制造、野外应急维修等特殊应用场合。
对企业而言,RAD技术带来诸多商机:抢先布局RAD设备制造与工艺开发,提供增材制造整体解决方案,必将在未来的竞争中占据先机。
同时RAD有望与传统增材制造技术互补,共同推动行业发展。
结语
RAD技术以其独特的固态成形方式,为金属3D打印带来新的活力。它的出现,再次印证了基础研究对产业进步的重要引领作用。
展望未来,RAD技术还需在机理认知、工艺优化、材料拓展等方面持续攻关。
可以预见的是,这项全新的技术将震动金属增材制造的未来格局。
您对全新的RAD技术还有哪些期待? 在应用中还想解决哪一些独特的痛点和需求?
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道

 近期热门


 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉