

 发布内容








批量抛光的隐形福利?3D打印不锈钢零件强度提升15%
您是否曾面对过这样的困境:
金属3D打印零件拥有理想的内部结构,却因表面粗糙而无法直接使用?
或者在追求高强度性能的同时,被后处理工序的复杂性和成本所困扰?
这些普遍存在的最后一公里问题正制约着金属增材制造技术的广泛应用。
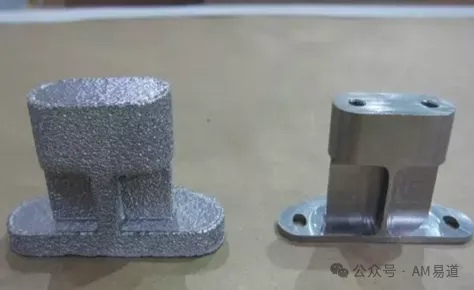
AM易道认为,表面质量始终是制约金属3D打印技术广泛应用的关键瓶颈之一。由分层制造原理决定,几乎所有金属3D打印技术都不可避免地产生较高的表面粗糙度和不规则性,这不仅影响美观,更直接影响零件的疲劳性能、应力分布甚至使用寿命。特别是对于原子扩散增材制造(Atomic Diffusion Additive Manufacturing,ADAM)这种新兴技术,ADAM技术使用金属粉末与聚合物粘结剂组成的复合丝材,通过逐层沉积构建零件,随后经过清洗和烧结步骤去除粘结剂,使金属颗粒固结成致密的固体部件,有效避免了传统金属粉末打印的高成本和处理复杂性问题。
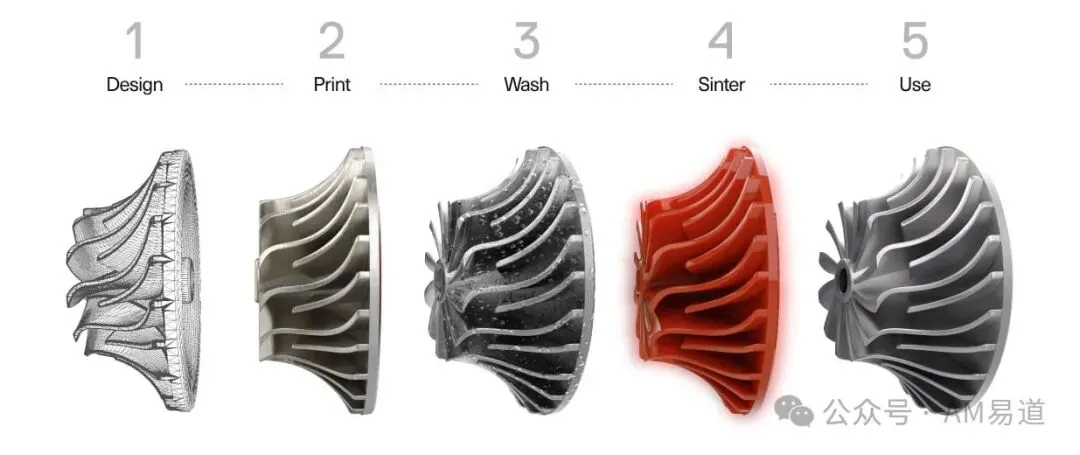 图片来自Markforged
虽然它解决了传统金属粉末打印的众多问题,但如何有效提升其产品的表面质量和机械性能已成为产业化道路上的拦路虎。利物浦约翰摩尔大学的研究团队针对这一问题,展开了系统深入的研究,探索批量表面处理(Mass Finishing)技术在ADAM工艺后处理中的应用潜力:以一种简单、经济且高效的方式,同时改善表面质量和提升机械性能。
成果于2024年11月17-20日在第26届国际磨料技术进展研讨会(ISAAT)上发表。
该研究为金属增材制造后处理领域带来重要突破,有效解决了ADAM技术中表面粗糙度和机械性能不足的关键问题。
研究链接:https://researchonline.ljmu.ac.uk/id/eprint/25631/
ADAM技术:金属增材制造的创新路径
在深入探讨批量表面处理技术的应用前,我们有必要先了解ADAM技术的独特性。你是否好奇,在众多金属3D打印技术中,ADAM技术有什么特别?与传统粉末床熔融(DMLS、SLM)和电子束熔融(EBM)技术不同,ADAM采用了与FFF(熔融沉积成型)相似的制造理念,但专为金属材料设计。
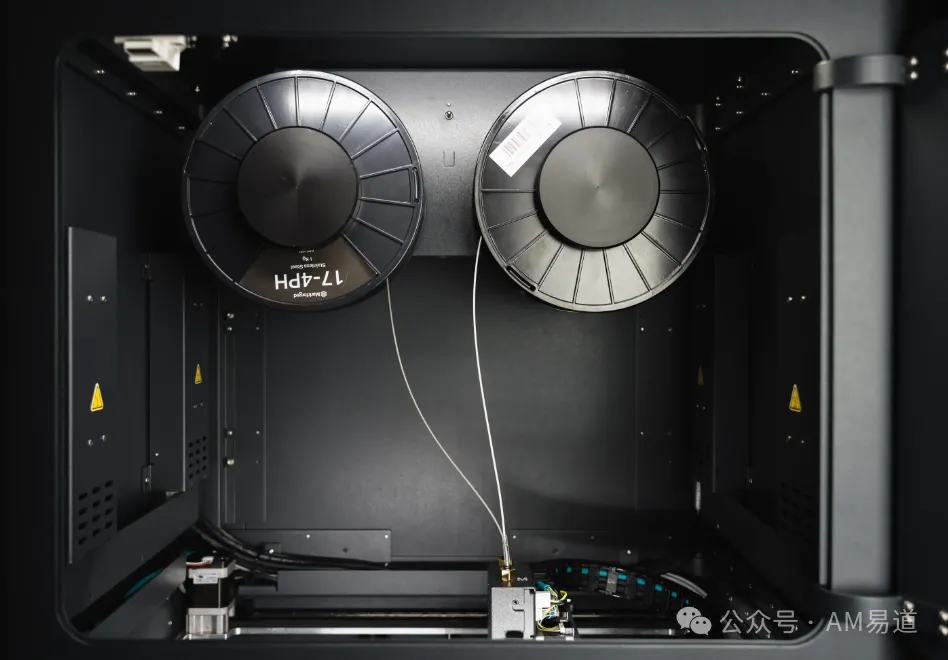
ADAM技术使用的是由金属粉末与聚合物粘结剂组成的复合丝材,通过逐层沉积的方式构建零件。
打印完成后,零件需经过清洗和烧结两个步骤,溶解并去除粘结剂,使金属颗粒固结成致密的固体部件。
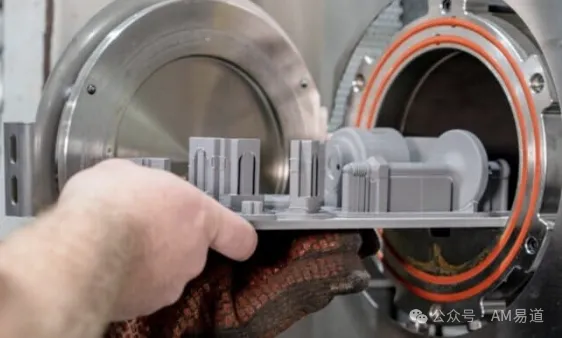
这种方法有效规避了传统金属3D打印中的诸多挑战,如金属粉末成本高、合金成分有限、粉末处理要求严格、回收困难以及打印后粉末难以去除等问题。然而,ADAM技术也同样面临表面粗糙和机械性能不均匀的挑战。利物浦约翰摩尔大学的团队正是看到了这一点,选择了批量表面处理探索其对ADAM制造的17-4 PH不锈钢零件性能的影响。他们的选择会带来怎样的突破?
实验方法:精心设计的后处理评估
研究如何开展?设备如何选择?这些实验设计细节往往决定了研究成果的可靠性和实用价值。研究团队采用Markforged公司的MetalX系统制造了符合英国标准的试样条,尺寸为76.4mm×12mm×4.8mm,用于探究ADAM工艺生产的17-4 PH不锈钢性能。这些样品采用CAD软件(SolidWorks)设计,导出为与Markforged软件兼容的STL文件,并以100%填充密度打印,确保材料完全致密。
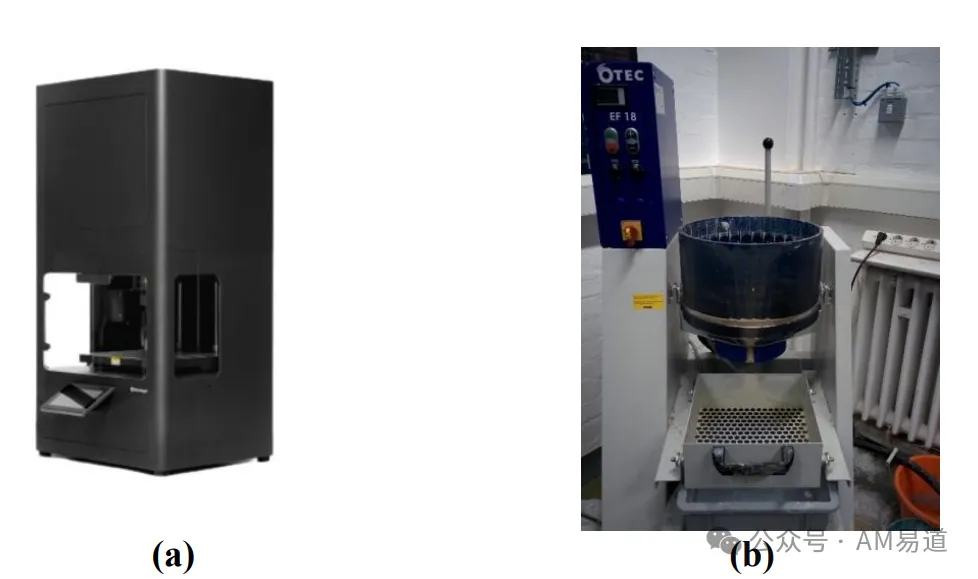
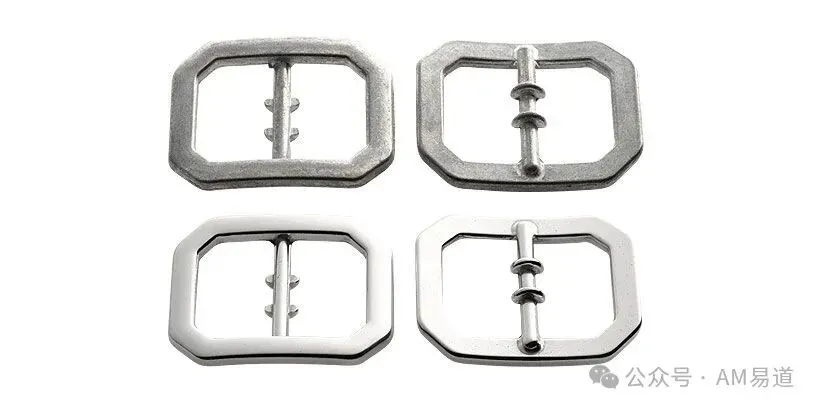
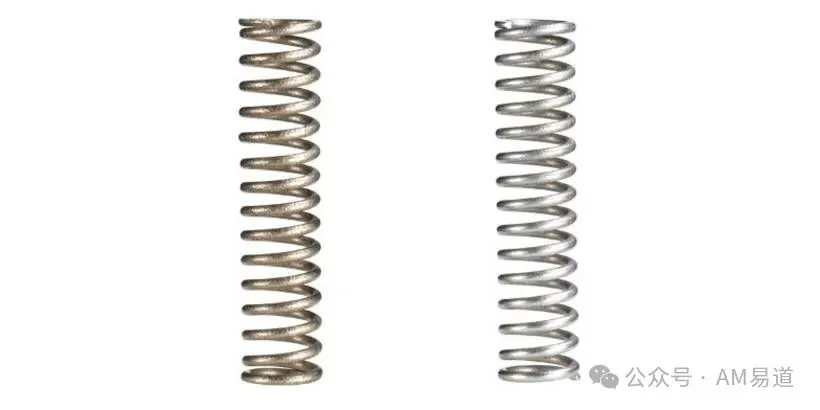
如图1所示,实验使用了两种关键设备:(a)Markforged Metal X 3D打印机用于样品制备,(b)OTEC CF18元素系列离心盘整饰机用于后处理。离心盘整饰是一种高能量表面处理方法,通过将工件浸入装有磨料颗粒的碗中进行。碗底盘旋转产生滚动运动,使工件和介质沿碗内螺旋路径移动,从而在工件和介质之间产生高压和相对运动,形成强烈的磨削作用。在后处理实验中,研究团队将OTEC CF18整饰机填充了18升锥形塑料介质,工件与介质一起小心放置在整饰碗中。AM易道整理了一些相关技术的样品图(非本研究):
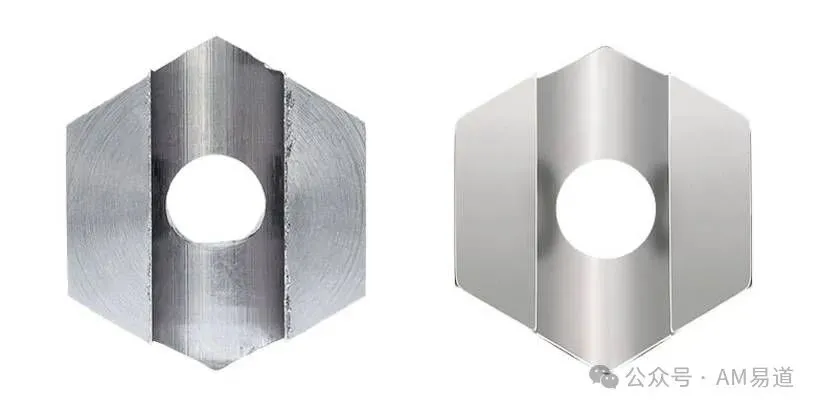
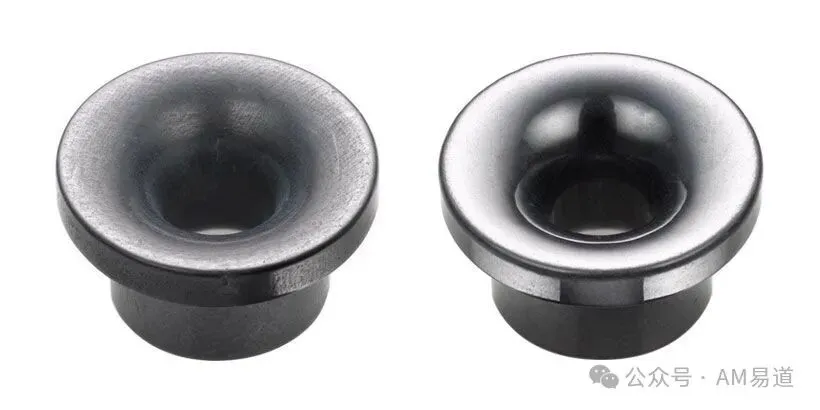
而本研究的所有样品以310 RPM的速度进行抛光,处理时间分为六个区间:30、60、90、120、150和180分钟。整个批量表面处理过程中,采取了冷却措施以减轻由摩擦产生的热量,并全程使用防泡沫溶液减少起泡。处理后,工件在超声波清洗器中清洁,以去除可能影响后续测量的杂质。研究团队通过全面的测试方法评估了批量表面处理工艺的效果:
- 使用数字秤记录所有零件的重量变化
- 通过扫描电子显微镜(SEM)分析表面形貌
- 使用Taylor Hobson Series 1仪器沿零件侧面(带有打印特征图案)测量表面粗糙度
- 采用Mitutoyo HR-400系列洛氏硬度计测量零件内部几何形状的硬度
- 根据ASTM E8标准,使用Tinius Olsen H50 KS拉伸测试机进行单轴拉伸测试,程序设定为保持5mm/min的恒定伸长率
每个测量均对每个工件重复三次,以确保可靠性和结果的准确性。
表面质量的显著提升:粗糙度与形貌的转变
数据会说话,但表面的变化究竟有多大?处理时间与效果之间存在怎样的关系?让我们通过精确的测量和直观的图像来揭示这一转变过程。批量表面处理对ADAM打印零件表面质量的影响是显著而积极的。
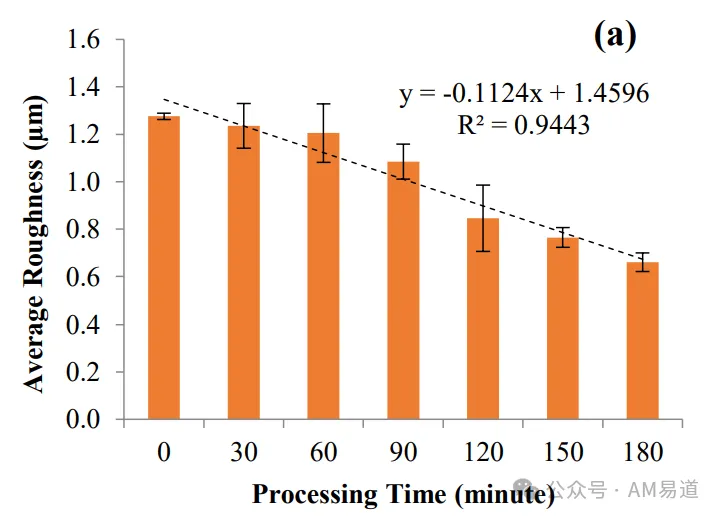
图2(a)展示了不同处理时间下平均表面粗糙度(Ra)的变化趋势。数据显示,随着处理时间的增加,表面粗糙度逐渐改善。原始未处理零件的Ra值初始测量为2.46μm,经处理后降至2.27μm。Ra与处理时间之间存在强烈的负相关关系。
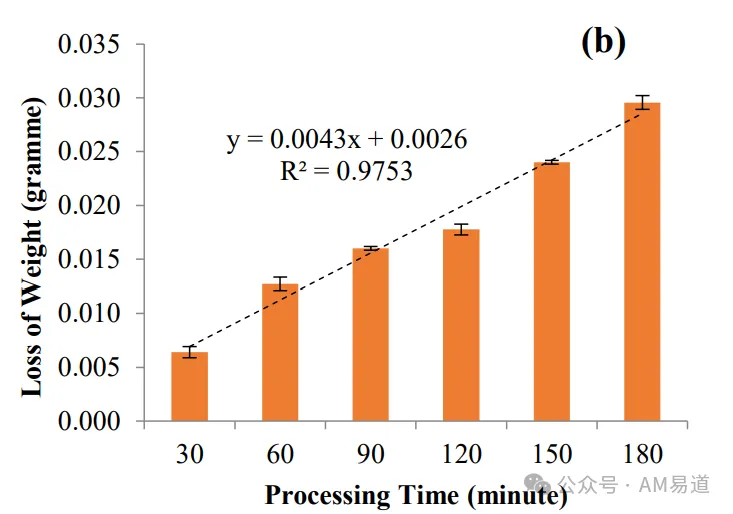
同时,图2(b)展示了打印零件重量的变化,揭示了重量损失与处理时间之间存在线性关系。这一发现表明,随着处理时间的增加,从零件上移除的材料越多,导致重量逐渐减轻。你可能会问,这不是废话么?更关键的是这种材料去除是否会影响零件的精度和功能?研究表明,这种微量的材料去除主要发生在表面峰值处,实际上有助于改善零件的几何精度。扫描电子显微镜(SEM)分析进一步揭示了表面形貌的深刻变化。

图3(a)展示了原始打印零件的侧面表面,呈现出明显的层状图案,这是ADAM采用的增材沉积机制的特征。
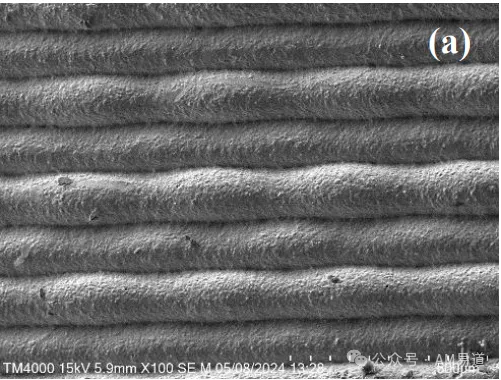
这些零件是由连续的丝材层构建而成,每层高度约为0.1mm。层与层之间的高度变化形成了明显的峰谷。图3(b)在20μm的更高放大倍率下显示了打印零件的微观结构,突显了未熔化颗粒和孔隙的存在。
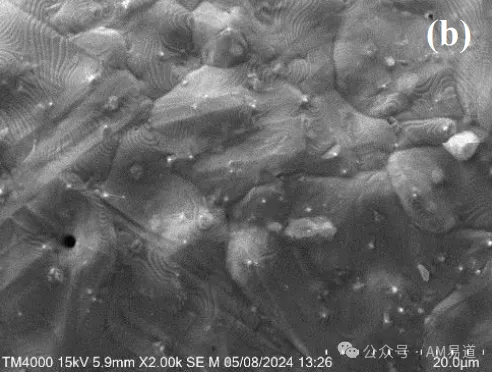
经过批量表面处理后,如图3(c)所示,只有这些层的峰部与磨料介质接触。
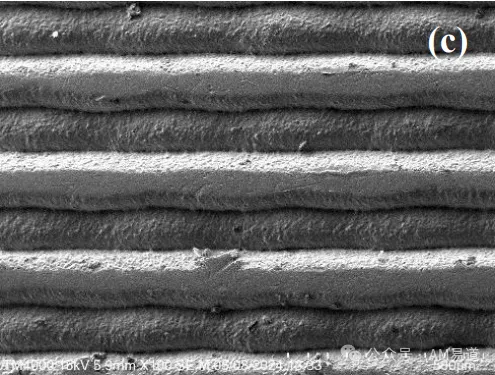
因此,这些高点发生变形并变平,导致Ra值降低。表面粗糙度的这种减少与峰谷的平滑化相关。图3(d)显示了经过120分钟整饰后的表面形态,由于磨料介质的作用,表面形态发生了显著变化,包括可见的刮擦痕迹,表明材料被去除。
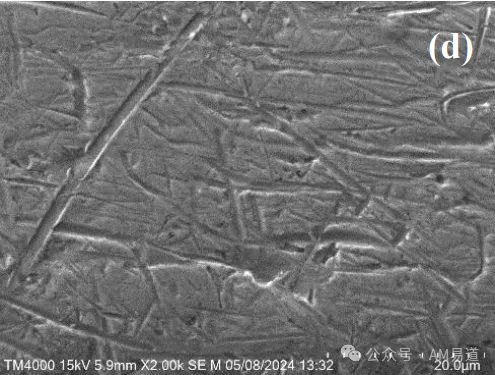
这一观察结果与图2(b)所示的重量损失数据进一步佐证。
机械性能的全面提升:硬度与拉伸强度的改善
表面处理是否仅仅影响表面?还是能够深入改变材料的内在性能?研究团队对打印零件的机械性能进行了全面评估。图4(a)展示了不同处理时间下洛氏硬度的变化。
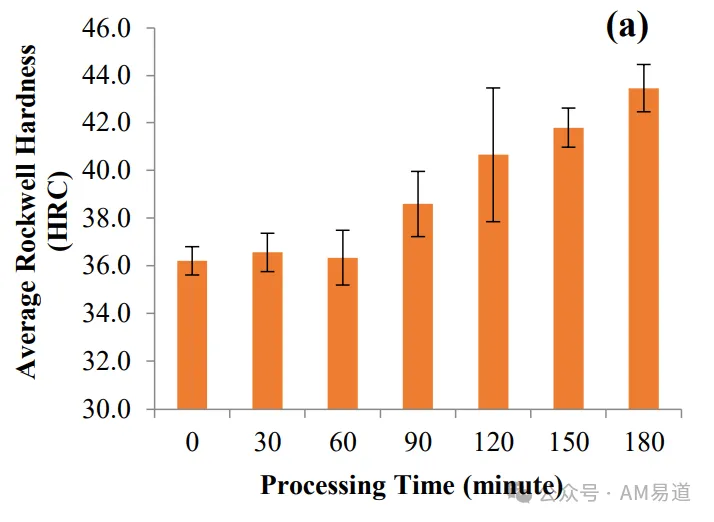
有趣的是,在处理过程的最初60分钟内,硬度值未观察到显著变化,维持在约36 HRC。这一初始阶段主要特征是表面平滑和材料去除。在此阶段,处理介质主要工作是减少表面粗糙度和消除高点,导致硬度值相对稳定。然而,60分钟后,硬度值明显增加,随着处理时间的延长,洛氏硬度值从38.59 HRC上升到43.46 HRC。这种硬度增加可归因于机械硬化效应,类似于喷丸处理中观察到的效果。硬度改善的延迟是由于初始处理时间主要集中在平滑和去除材料上,这对硬度影响不大。随着处理过程继续,磨料介质施加的重复冲击和压力在材料中产生工作硬化。一旦完成表面细化的初始阶段,这种效应变得更加明显,导致硬度值增强。这是否让你联想到了其他领域中的临界点现象?当一个系统经过足够长时间的累积变化后,会突然表现出质的飞跃。拉伸测试结果,如图4(b)和(c)所示,进一步支持了这些发现。
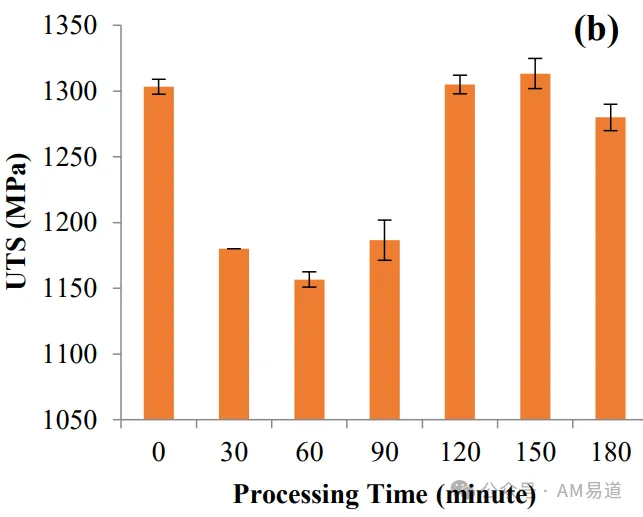
在表面处理的最初90分钟,极限抗拉强度(UTS)范围在1156 MPa至1186 MPa之间。然而,随着额外的处理时间,UTS增加到约1280 MPa至1313 MPa。
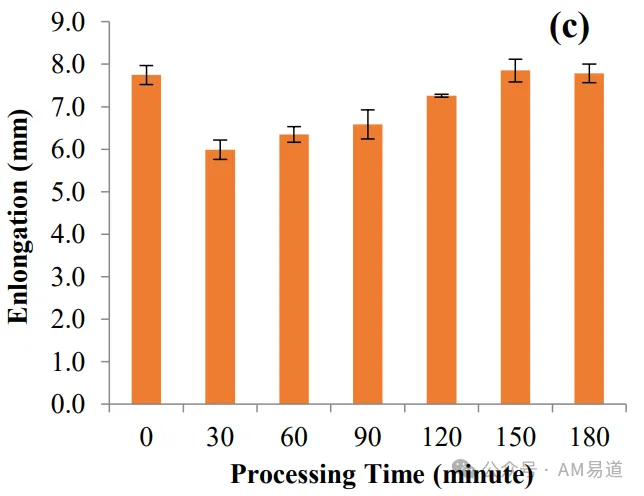
伸长率也随着处理时间的延长而改善,表明延展性增强。他们证明了后期加工可以增强ADAM打印的17-4 PH不锈钢零件的UTS和各向同性。他们注意到,改进的表面光洁度可以有效减少应力集中,增加整体组件强度。
总结分析:批量表面处理作用机理与工艺参数
AM易道认为,批量表面处理工艺对ADAM打印零件的作用可分为两个主要阶段:第一阶段(0-60分钟):主要特征是表面平滑和材料去除。这一过程主要影响表面粗糙度参数,而对材料内部结构和硬度影响有限。第二阶段(>60分钟):随着高点被逐渐磨平,处理介质与零件表面的接触面积增大,接触压力分布更加均匀。此时,累积的冲击和压力开始在材料表层产生工作硬化效应,类似于喷丸强化过程。这种机械硬化效应逐渐深入材料内部,不仅提高了表面硬度,还增强了整体机械性能,包括抗拉强度和韧性。值得注意的是,尽管所用的是塑料介质(主要用于抛光和光整),在特定条件下仍能产生刮擦效果。这种刮擦效应与介质的磨蚀性质和整饰过程的强度有关。处理时间作为关键工艺参数,对最终效果有显著影响。研究表明,最佳处理时间应根据具体应用需求选择:
- 若主要目标是改善表面光洁度,60-90分钟的处理时间可能已足够
- 若需同时提高机械性能,则应考虑120-180分钟的较长处理时间
未来研究方向与技术展望
尽管本研究取得了重要成果,但仍有多个方向值得进一步探索:
比如深入研究不同介质类型、处理速度、填充比例等参数对整饰效果的影响,建立更完善的工艺参数-效果关系模型。
介质诱导刮擦机理方向也非常有趣:
深入理解塑料介质在高能接触下产生刮擦的微观机理,探索如何更好地控制这一过程,以实现更精确的表面处理效果。
不同材料不同成型方法适用性研究:
扩展研究范围至其他金属材料(如钛合金、铝合金等)以及其他金属成型方式如LPBF以及DED,验证批量表面处理技术的通用性及其在不同材料上的效果差异。
烧结参数与后处理协同优化:
对于粘结剂类的技术需要探索烧结参数与后处理工艺的协同优化,实现从打印到最终产品的全流程质量控制。
AM易道最后聊两句
AM易道认为,随着3C行业大批量应用3D打印零件的趋势逐步形成,批量表面处理技术的研究和开发价值将越来越大。你是否已经迫不及待想在自己的金属3D打印项目中尝试这种「滚筒磨料」技术组合?你对于哪些零件最适合采用这种工艺路线还有疑问?珠宝加工已经在大量采用类似技术了:本研究只是揭开了金属增材制造后处理技术进步的一角,未来还有更多可能性等待探索。延伸阅读:
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道
 标签
 近期热门




 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉