

 发布内容


4分钟高频振动去支撑!金属3D打印最费人的工序开始自动化
一块金属零件从3D打印机里出来,真正费人的时候往往才刚开始。
工程师要把附着在表面的金属支撑一根根剪掉、敲掉、磨掉。
碰上细小结构或者工具伸不进去的位置,打印几个小时,后处理可能还要再折腾几个小时。
Fraunhofer IAPT最近换了一种办法。
他们把打印件连接到超声系统上,不锯、不切。
据悉,超声振动会被传入零件和支撑,通过针对零件设计的振动方式和支撑结构,在连接处制造局部高应力,让支撑自行脱落。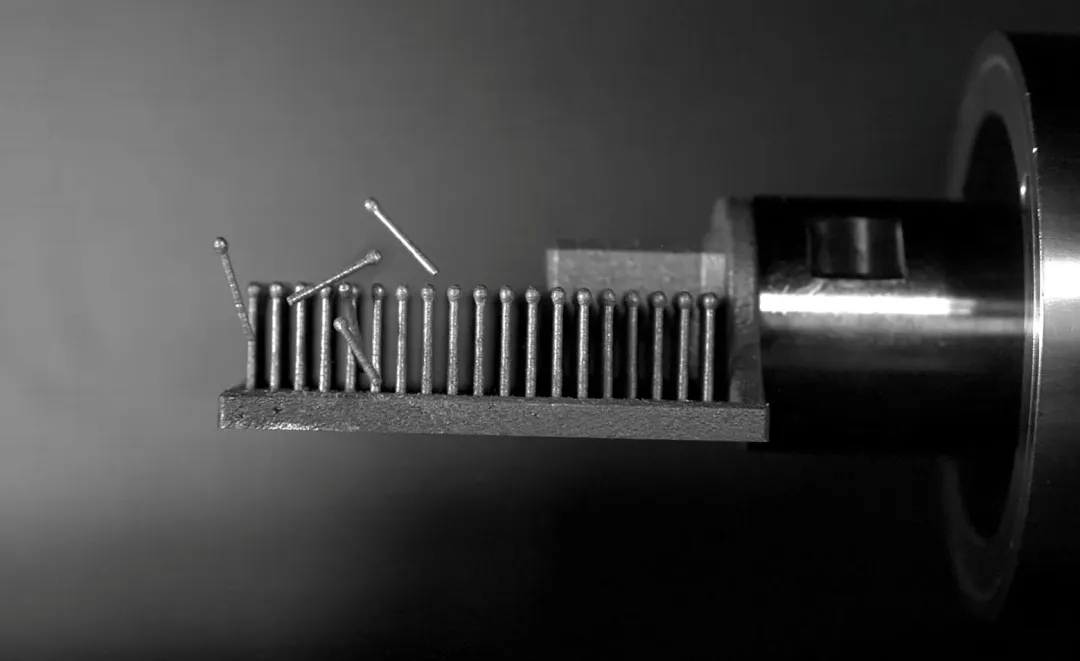 高频机械振动自动去除金属3D打印支撑。振动从右侧输入试件,部分支撑已经脱落
去支撑的核心:打印时必须牢固,打印完必须好拆
金属3D打印里的支撑,并不只是简单托住零件。 以激光粉末床熔融为例,金属粉末在很小的区域里快速熔化和凝固,局部温差很大。 支撑除了托住悬空区域,还要帮助限制零件在打印过程中翘曲和变形。 所以它不能太弱。 可一旦打印完成,这些刚才还必须足够结实的金属,立刻全部变成需要清理掉的东西。 人工用钳子和凿子最灵活,可以一边观察一边判断哪里能使劲,哪里不能碰。 但代价是需要很多人力。 速度取决于人,最终表面状态也取决于人。 此前的研究指出,支撑去除仍然是金属增材制造中重要的人工后处理环节之一。 支撑既影响制造成本,也影响整个流程能不能真正连续运行。 本文分享的方案,实际上绕开了一个旧思路。 它没有去造一把更加聪明的后处理工具。 核心思路是能不能让支撑从设计出来的那一刻起,就知道自己以后应该怎么从零件表明断裂。
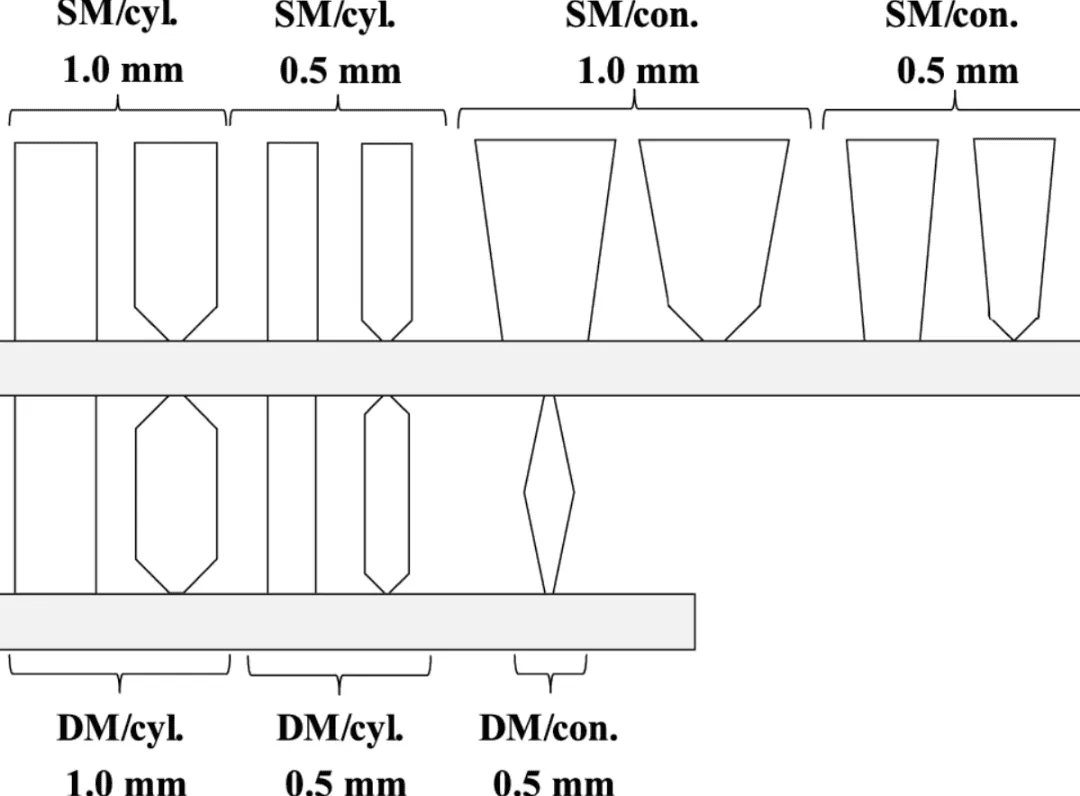
研究团队设计的不同支撑结构。既有普通圆柱形,也有改变质量分布的锥形支撑,还包括单端和双端连接形式。
反常识:支撑并不是越细越容易震掉
2025年,IAPT团队已经用Inconel 718做过一轮系统实验。 实验设备给零件输入大约35kHz的高频振动,换能器本身的振幅只有约1至3μm。 这个位移小到肉眼几乎看不出来。
真正让支撑断裂的并不是设备在猛烈摇晃零件,而是支撑自身结构被激发共振。
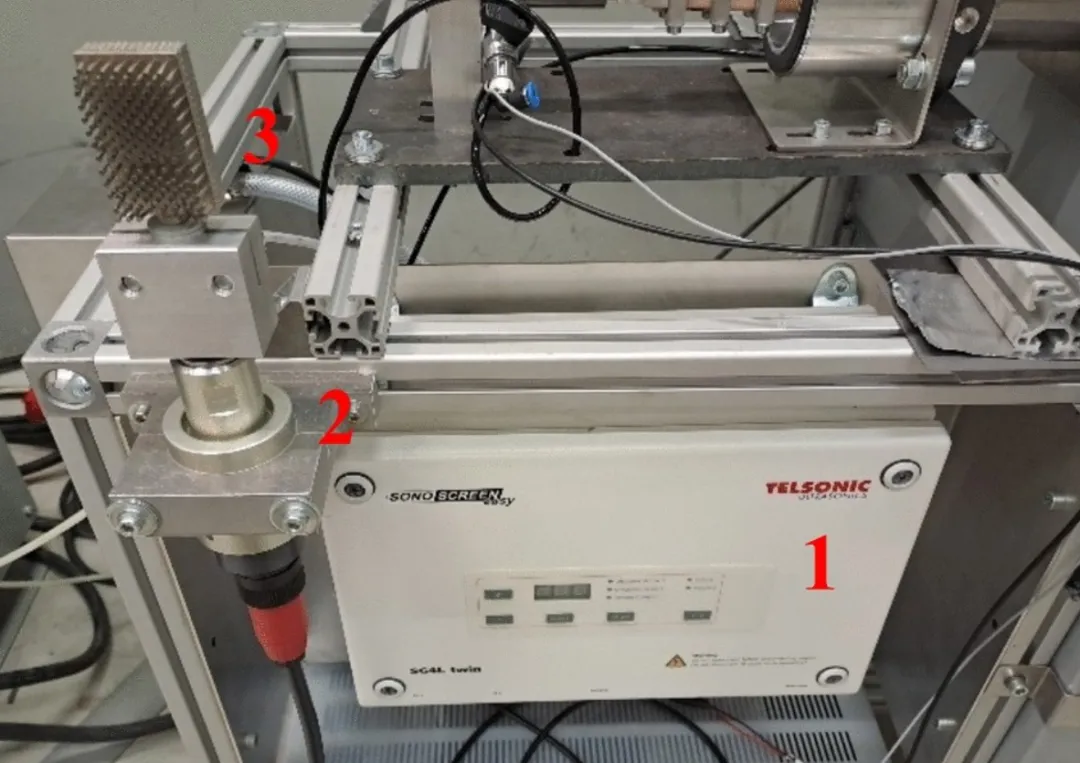
Fraunhofer IAPT此前搭建的实验系统。1为频率发生器,2为换能器,3为测试件。实验中换能器工作在约33至37kHz区间。
研究人员做了不同粗细和形状的支撑。
直径约0.5毫米的细支撑,反而并不好拆。
原因在于它太软。 高频振动传过来以后,支撑先发生弹性弯曲,大量能量被这种摆动吸收掉了,真正集中到连接点上的力反而不够。 更粗一些的支撑表现却完全不同。 研究团队把部分支撑的初始直径增加到1毫米,同时改变支撑的锥度和质量分布。 高频摄影显示,这些结构更容易让振动直接作用在连接区域,从而进入能够产生断裂的状态。
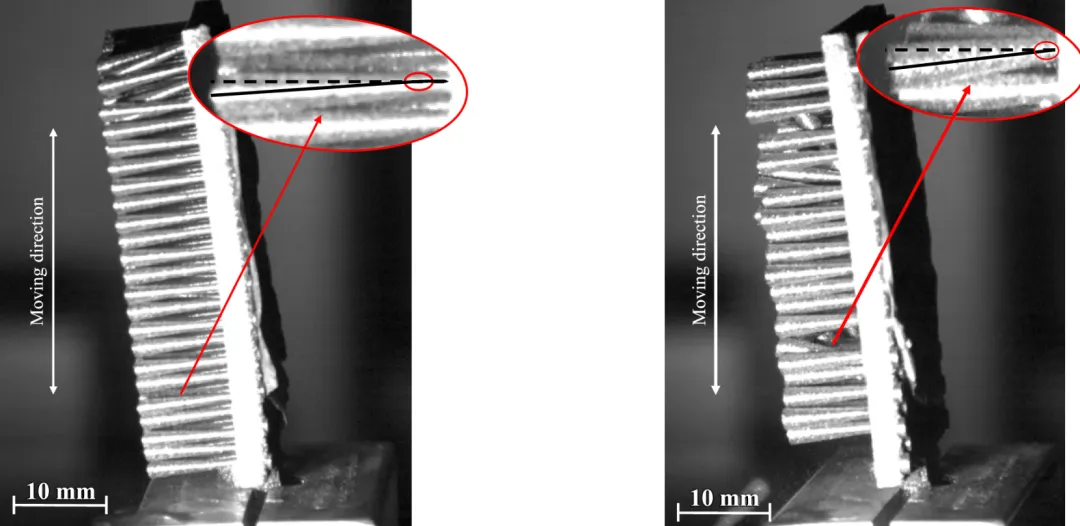
可以看到上图中0.5毫米和1毫米支撑在相同激励下表现出完全不同的运动状态。
较细支撑主要发生弹性弯曲,较粗且经过质量分布设计的结构更容易把能量集中到连接区域。
结果是采用优化质量分布、初始直径1毫米的锥形单端支撑,在部分测试中,没有设置专门预断点,也能在最初3至4分钟内全部去除。 反之,一些较细支撑振动一两分钟后会掉一部分,但大约5分钟后就不再继续脱落。 所以真正重要的问题变了。 以前设计支撑时,工程师主要问它能不能更好的让零件成功打印出来。 现在还需要多问一句:
打印结束以后,它能不能根据震动激发自己更容易脱离零件。
下图可以看到同一试样振动前、振动4分钟后和最终状态。经过质量分布优化的1毫米锥形支撑在实验中实现了完全去除。
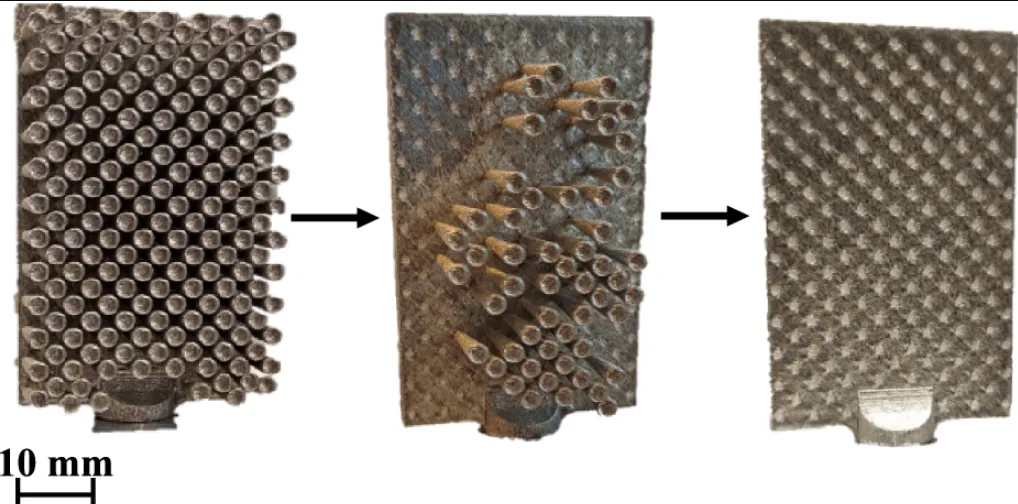
超声发生器不是全部解
看到这里,很容易产生一个判断。 既然35kHz能把支撑震下来,给金属3D打印工厂配一套超声系统不就行了。 没有这么简单。 振动从换能器产生以后,还要经过连接件、夹具,再进入零件。
只要中间某个接口松动,能量就可能在到达支撑之前被耗掉。 研究人员曾经用热像仪观察连接区域,结果发现,固定方式不理想时,螺纹和适配器位置会明显发热。 这意味着机械能在那里已经被摩擦消耗掉了。 后来团队减少容易松动的连接件,使用自锁结构,并改善接触面的平整程度,才明显降低能量损失。
下图显示了热成像记录的能量损失。
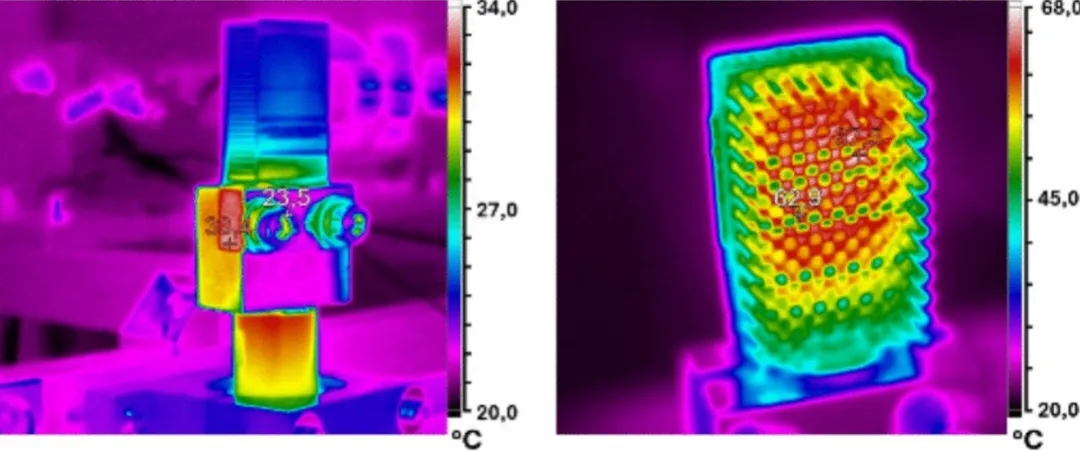
左侧为固定不足时,连接区域明显发热,右侧优化固定以后,能量损失明显降低。
这意味着通过高频振动自动去支撑不仅取决于频率,也取决于夹具和能量传递。
Fraunhofer新研究提出,要把针对具体零件的振动激励和专门设计的支撑结构结合起来,让支撑在连接位置产生局部应力峰值,并在几分钟内脱离。 他们此前提交的相关PCT专利,把这个思路写得更具体。 不同零件可以使用不同频率,系统可以扫描一段频率范围。 部分支撑脱落以后,整个零件的振动状态发生改变,还可以继续换频率。 专利还考虑了内腔残余粉末对振动状态的影响。 这已经不是简单的超声设备问题。 AM易道认为,它正在变成一套针对零件的定制化去支撑算法。 哪里夹持,支撑做多粗,质量放在哪里,先输入什么频率,振多久,再切换到什么频率,都可能需要在上机打印之前就算好。
现在还不能进入工厂应用
泼点冷水。 3至4分钟的完整去除结果,来自特定尺寸的In718测试件,也只代表其中一类支撑结构。 在同一项研究中,两端都连接在零件上的支撑,去除效果明显更差。 研究团队还发现,振动进入零件以后,零件本体自己也会振。 如果大量能量被整个零件的运动吸收,真正到达支撑连接处的能量就会减少。 材料换成钛合金或者铝合金如何? 零件从几十毫米放大到几百毫米以后怎么办? 零件内部有复杂流道,甚至还有残留粉末时怎么办? 现在都不能直接从实验得到答案。 还有一个更现实的问题。 支撑掉下来,并不代表表面就已经满足最终使用要求。 研究人员使用显微设备观察振动去除后的连接位置发现,支撑断口尺寸会直接影响残留表面的状态,因此连接区域本身也需要被重新设计。
下图可以看到振动去除支撑以后连接区域的显微表面。
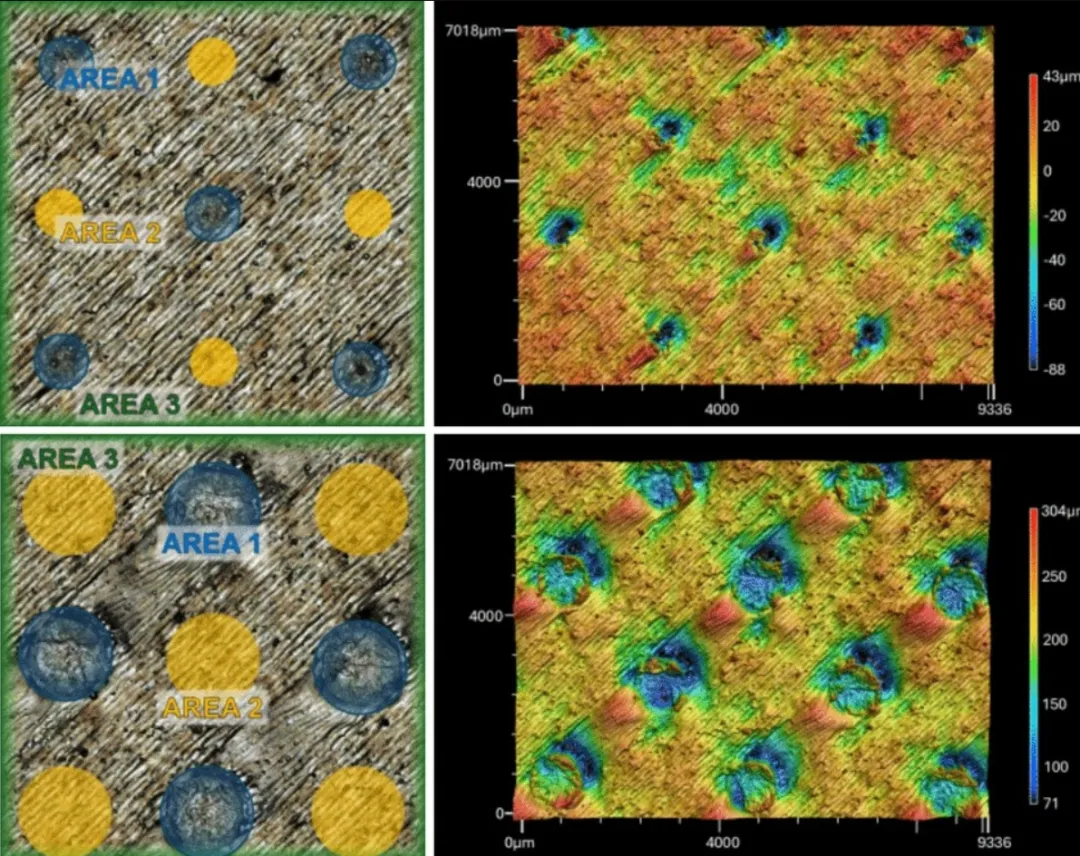
连接截面越小,断裂区域和后续表面状态也会发生变化。。
虽然还有很多需要解决的问题,但和人工处理相比,这条路线在我们看来是非常值得继续研究的。 研究人员分别用凿子和钳子人工拆除相似支撑。 显微观察可以看到残余的小支撑,以及凿除过程中出现的局部表面损伤(下图左侧)。
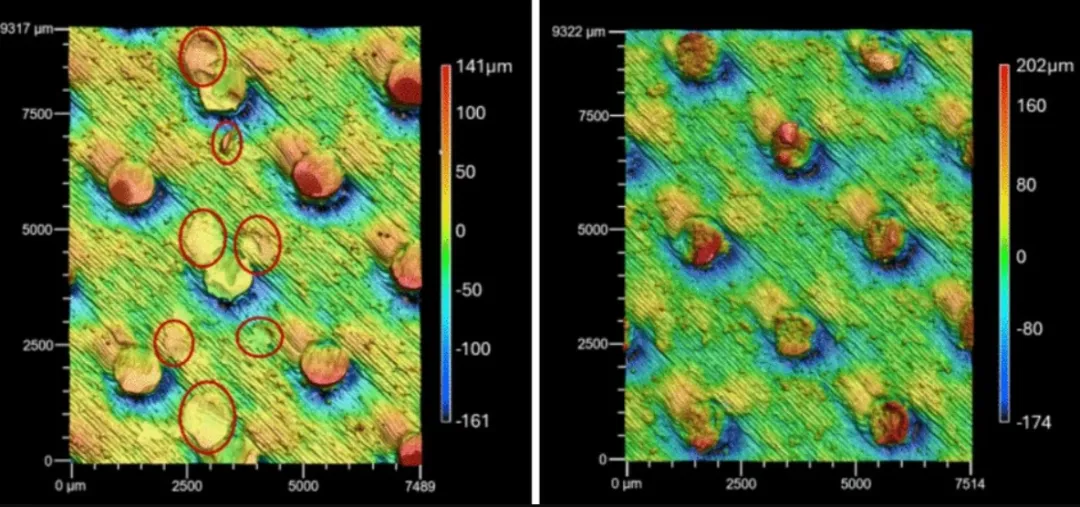
在实验条件下,研究人员测得的振动处理表面整体优于这两种人工方法。 不过铣削等传统加工仍然可以得到更好的表面粗糙度,因此超声去支撑目前显然并不能替代所有现有去支撑方案。
如果这条路走通,支撑生成软件需要重构
今天大多数支撑软件的工作,在打印开始之前基本就结束了。
软件判断哪里需要支撑,哪里容易变形,怎样减少材料,然后把支撑生成出来。 打印结束以后怎么办,通常已经属于另一套后处理逻辑。 超声去支撑正在尝试把前后两段工序重新连起来。 未来的软件生成一根支撑时,可能不仅要计算它能不能帮助零件成功打印,还要同时计算它以后应该怎样离开零件本体。 它的长度、截面、质量分布和连接区域,都可能对应某一段振动频率。 打印完成以后,零件数据直接进入后处理设备。 系统先按照预设频率激励第一组支撑。 一部分支撑脱落以后,零件的质量和边界条件发生变化,再切换下一组频率。 传感器判断振动状态,视觉系统检查有没有残留,直到整个过程结束。 Fraunhofer今年公开的Sonodent项目,已经明确把针对零件的振动激励和专门设计的支撑放在一起。
写在最后
从打印机里拿出来的金属零件往往都带着各种支撑。 金属3D打印企业往往都为自己的钳工队伍付出过高昂的学费。 光鲜亮丽的3D打印先进制造往往都离不开脏乱差的后处理车间。 如果高频振动这条路线最终能够跨过材料、尺寸、复杂结构这些门槛,通过算法玩转共振频率来去掉支撑,未来我们看到的金属3D打印将完全不同。
那时,支撑从生成的那一刻起,就已经知道了自己应该怎样自动离开零件。
TCT深圳展邀请10月17日,深圳见。很多新东西值得现场聊。TCT深圳,AM易道等您来碰面。
航空航天增材制造大会邀请10月21日,上海见。航空航天,依然是增材制造最值得深挖的主战场之一。第六届航空航天增材制造大会,AM易道期待与您交流。
首届国际增材制造技术与应用生态展览会邀请
11月26—28日,四川泸州见。首届国际增材制造技术与应用生态展览会,从技术到应用,从设备材料到产业协同。
AM易道邀请您来现场,看增材制造如何长出全新生态。
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道

 近期热门


 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉