

 发布内容


TANIOBIS四激光系统打印无裂纹铌合金火箭喷嘴,孔隙率低于0.1%逼近批量生产
一个火箭发动机喷嘴从成型基板上取下来,没有裂纹。
这是TANIOBIS打印的铌合金演示件。
火箭发动机和高超声速系统的工作温度正在突破约1,050 °C,在这一温度下镍基高温合金开始软化,而铌合金是为数不多能够接替的材料之一。
粉末生产商TANIOBIS现在已经证明,其中的两种合金C-103和FS-85可以在工业规模上通过激光粉末床熔融(PBF-LB)进行加工。
在单激光AM400上开发的参数,仅需微调就能移植到四激光AM500Q上。零件孔隙率低于0.1%,光密度高于99.9%。
研究人员得出的结论是,这两种合金的部件已经不存在阻碍批量生产的技术障碍。
验证是从测试立方体开始的。
为验证大型设备上的一致性,团队使用四组最佳参数组合打印了52个立方体。他们把立方体随机分散在基板上,避免位置对结果产生偏差。
各处孔隙率均保持在0.3%以下,少数异常值最可能是由熔池飞溅造成的。
然后就是直径53 mm、高100 mm的喷嘴,无可见缺陷。
首批打印使用单激光,以建立可重复性。后续打印同时运行全部四台激光器,提高了产能,也更接近真实生产条件。C-103在AM500Q上的工艺窗口也拓宽到95至255 J/mm³。
团队比较了两台设备打印的拉伸试样,分别沿成型方向(XZ)和横向(XY)打印。试样直径为4 mm,标距长度为16 mm,按照ASTM E8标准以0.005 mm/mm/min的速率拉伸至断裂。
结果高度吻合。四激光系统的屈服强度和抗拉强度略低,研究人员将其归因于连续激光运行降低了残余应力。延伸率差异在误差范围内。
接下来看强度、延展性和高温下的表现。
两种合金各有取舍。
FS-85在室温下抗拉强度约为750 MPa,杨氏模量为137 GPa,而C-103分别为565 MPa和95 GPa。C-103断裂前延伸率为20%至22%,FS-85仅为6%至7%。
断口形貌与这些数据相符。FS-85沿晶界断裂,C-103则呈现典型的韧性断裂纤维状表面。热处理可将两种合金的延伸率提升至约30%,强度损失很小。与传统加工材料相比,打印试样通常强度更高,但延展性较低。
高温测试在电-热-力学测试(ETMT)系统中于氩气气氛下进行,温度高达1,600 °C。微型试样(2.0 × 1.0 mm²,标距长度14 mm)通过线切割加工,经抛光后在10⁻⁴ s⁻¹的恒定应变速率下进行三组重复测试。
FS-85在全温度范围内均优于C-103。在1,500 °C下,C-103几乎已无强度,而FS-85仍保持约220 MPa的抗拉强度和195 MPa的屈服强度。
打印态C-103大幅优于轧制态C-103,抗拉强度为557 MPa对420 MPa,屈服强度为462 MPa对296 MPa。这一优势在约800 °C以上随打印显微组织粗化而缩小,但在失效前从未消失。
EBSD分析解释了这些差异。轧制坯料晶粒均匀,平均约24 µm。打印态零件晶粒沿成型轴方向拉长,因此性能具有方向依赖性,这就是XZ试样延展性低于XY试样的原因。
在氩气中于1,900 °C保温两小时后,打印材料缓慢再结晶。研究人员将此归因于缺乏预变形和较高的氧含量。完全再结晶需要远高于熔点0.6倍的温度。
粉末本身和参数开发也值得说。
原料来自电极感应熔炼气雾化(EIGA),并筛分到15至63 µm。化学成分通过电感耦合等离子体发射光谱(ICP-OES)和燃烧分析验证,形貌通过扫描电镜(SEM)、能谱(EDS)和电子背散射衍射(EBSD)表征。
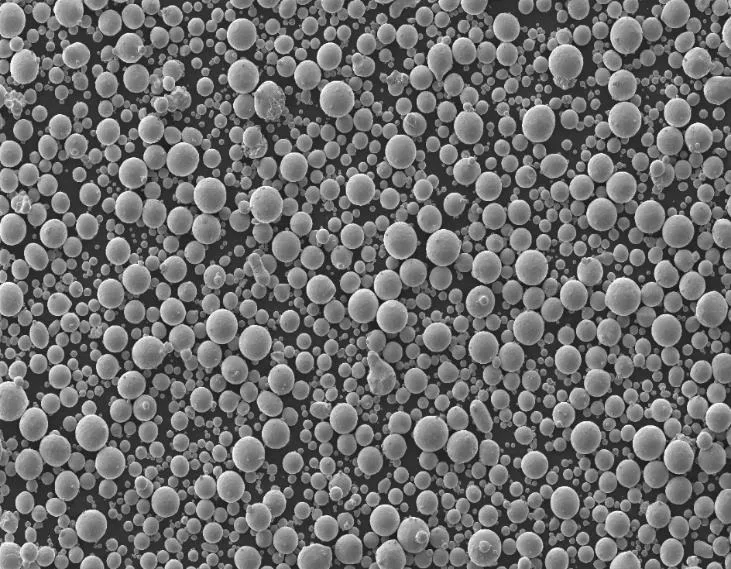
颗粒近乎完美球形,无团聚和卫星颗粒,这是获得良好流动性和致密成型件的条件。雾化过程中中等冷却速率产生的枝晶偏析确实出现在颗粒中,PBF-LB中快得多的凝固速度消除了偏析,留下均匀组织。
在AM400上,单熔道和10 mm立方体展示了激光功率、扫描速度和体积能量密度如何影响熔池和孔隙率。C-103可承受160至240 J/mm³,而FS-85需要更窄的105至125 J/mm³。参数优化将孔隙率从约1%降至0.06%,并改善了化学均匀性。
为什么非得是铌合金?
未来发动机的运行温度将远超1,000 °C,但镍基和钴基高温合金在1,050 °C以上开始蠕变和软化。铌、铪、钽、钼和钨等难熔金属的熔点介于2,200 °C至3,400 °C之间。
铌的突出之处在于,它的熔点有2,477 °C,密度只有8.57 g/cm³,热导率54 W/m·K,成形性也好。C-103成为首选牌号,因为它在强度和可加工性之间取得了平衡。
然而铌的机加工非常费力,因此它的应用主要局限于板材和棒材。增材制造消除了大部分机加工负担,让铌合金能够实现推进硬件所需的复杂近净成形几何形状。
真正的差距在鉴定。
打印本身已经不是最难的部分。
TANIOBIS的研究针对的是可打印性之后的下一步,证明这些合金的行为足够一致,可以通过飞行硬件的鉴定。该公司还采取措施扩大供应渠道,与Elmet Technologies这家公司签署协议,在北美分销其C-103和FS-85粉末。
其他公司正在从设备端解决同样的鉴定问题。Elmet近期安装了一台3D Systems DMP Flex 350 Triple,用于生产高超声速换热器。
这次安装基于与3D Systems应用创新小组在C103打印参数方面长达八年的联合开发,因为通过激光粉末床熔融加工该合金,需要异常严格的氧含量控制。
该设备将氧含量保持在25 ppm以下,通常为0至6 ppm,让粉末能在多次打印中重复使用而不降解,对昂贵的难熔合金来说,这是影响单件成本的关键因素。
在美国,Velo3D正在推进Amaero的C103铌粉末在其Sapphire设备上的鉴定。此前奥本大学NCAME确认,该粉末在2,200°F热处理后符合ASTM F3635 B类标准。
NCAME指出,C103粉末成本高达每公斤4,000美元。这个价格,也难怪大家都在想办法让粉末多打几次。
国防资金也在往剩下的空白里投。美国的America Makes和NCDMM这两家机构,向四个团队授予了600万美元,用于在PADAM 2.0框架下开发增材制造用难熔合金。资助课题涉及材料性能数据不完整、工艺变异性和供应链脆弱等问题。
目前限制铌增材制造的是鉴定,而非合金能否打印。TANIOBIS在多激光系统上对C-103和更强的FS-85均取得了可重复的结果,给行业还在积累的数据集添了一块重要内容。
 点赞
 反对
 收藏
 分享

海外行业观察
 标签
 近期热门


 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉