

 发布内容








秒变多材料金属3D打印!改装商用SLM设备的粉末分配系统,IN718混合316L直接开测!
不到500美元的平价方案让商用LPBF设备华丽变身!
德克萨斯大学达拉斯分校研究团队开发出适用于商业LPBF设备的经济实用型多材料粉末分配系统。
从单一到多元:LPBF技术的进化之路
3D打印技术中的激光粉末床熔融(LPBF)凭借其高精度和高自由度,已成为金属零件制造领域的重要力量。
然而,目前市面上的大多数商用LPBF设备通常仅支持单一材料的加工,这在很大程度上限制了该技术的应用潜力。
来自德克萨斯大学达拉斯分校机械工程系的Bharath Bhushan Ravichander、Shweta Hanmant Jagdale和Golden Kumar组成的研究团队,在《国际先进制造技术杂志》上发表的最新研究中,突破性地提出了一种创新解决方案。
一种低成本、可拆卸的粉末分配与回收系统(PDS),可以轻松集成到现有的商业LPBF打印机中,实现多材料LPBF(MM-LPBF)的研究与应用。
AM易道认为,这项创新不仅弥补了当前商业多材料LPBF系统昂贵且数量有限的缺口,更为广大研究机构和学术单位提供了一种经济实惠、易于实施的多材料LPBF解决方案,有望加速该领域的研究进展和应用拓展。
创新解决方案:经济实惠的粉末分配与回收系统(PDS)
系统设计思路与演变
研究团队在设计PDS系统时,首要目标是开发一种成本效益高、可拆卸的解决方案,能够轻松集成到现有商业LPBF设备中。
他们的设计过程经历了多次迭代和优化,最终形成了一个高度适应性的系统。
初始设计阶段,研究团队尝试了多种方案。
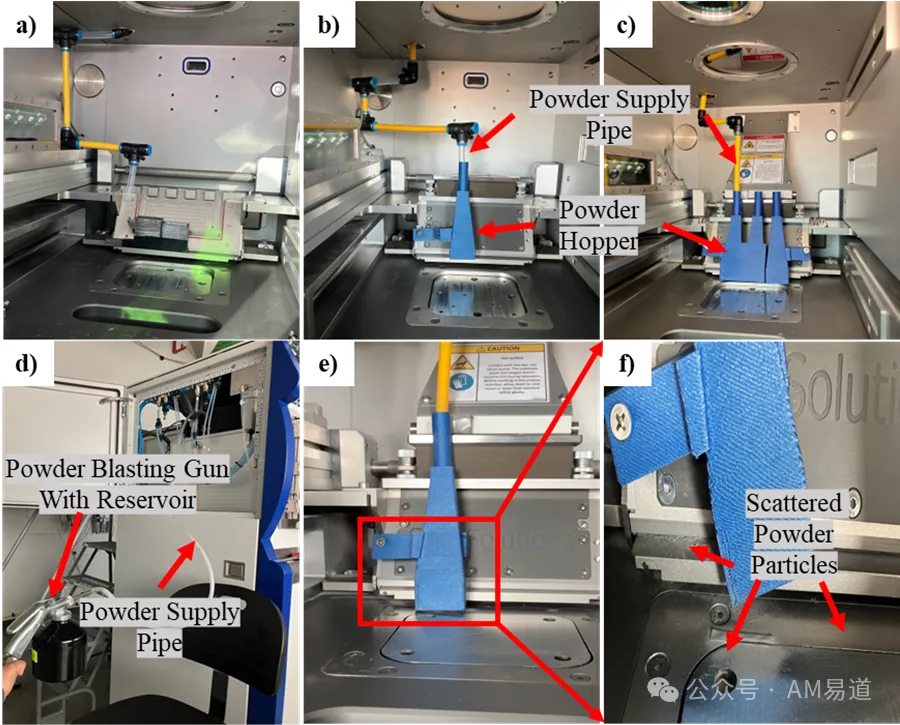
如图S1a所示,他们最初将小型料斗安装在刮刀上,但实验表明粉末供应管会影响刮刀的移动。
因此,他们增加了料斗的尺寸(图S1b),并添加了更多料斗以覆盖整个构建板(图S1c)。
团队曾考虑使用带储存器的喷砂枪(图S1d)在需要时供应第二种材料,但遇到了压力控制难题:压力过高会导致粉末颗粒散布在刮刀和构建板周围(图S1e和S1f),而压力过低则无法使粉末到达构建室。
经过多轮优化,研究团队最终设计出了一个高效、实用的PDS系统,如图1所示。
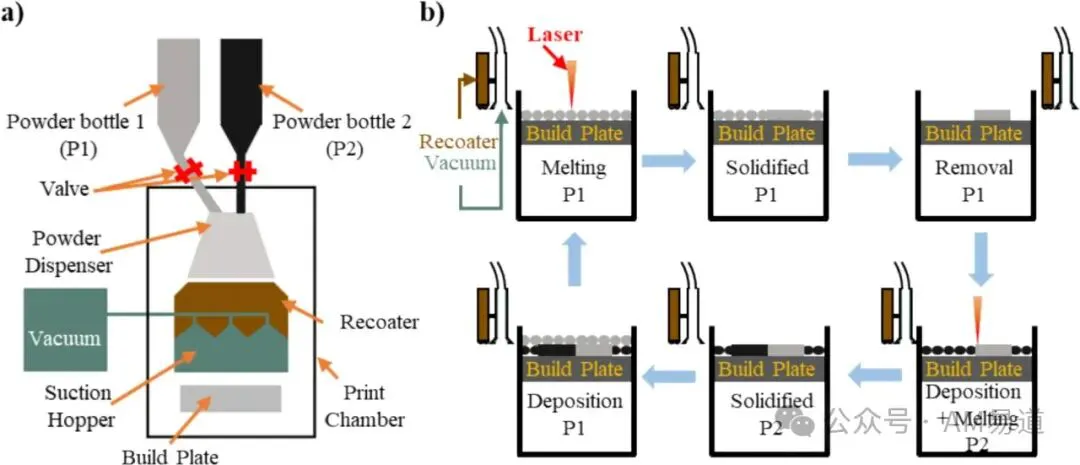
该系统的粉末分配部分包括两个装有不同金属粉末(P1和P2)的容器,通过机械阀门连接到同一个粉末分配器上。
这些阀门可以按顺序操作,向分配器提供不同的粉末,从而控制送入刮刀的粉末类型,实现逐层铺粉。
通过控制供应给分配器的粉末量,可以顺序切换粉末,实现LPBF零件中的侧向或垂直成分梯度。
真空吸力系统的设计与实施
对于粉末回收部分,研究团队测试了两种方法:
一种使用机械刷擦除松散粉末,另一种采用基于真空吸力的料斗。
实验结果表明,真空吸力方法能够更有效、更均匀地去除未熔化的粉末,降低不同粉末之间的混合风险。
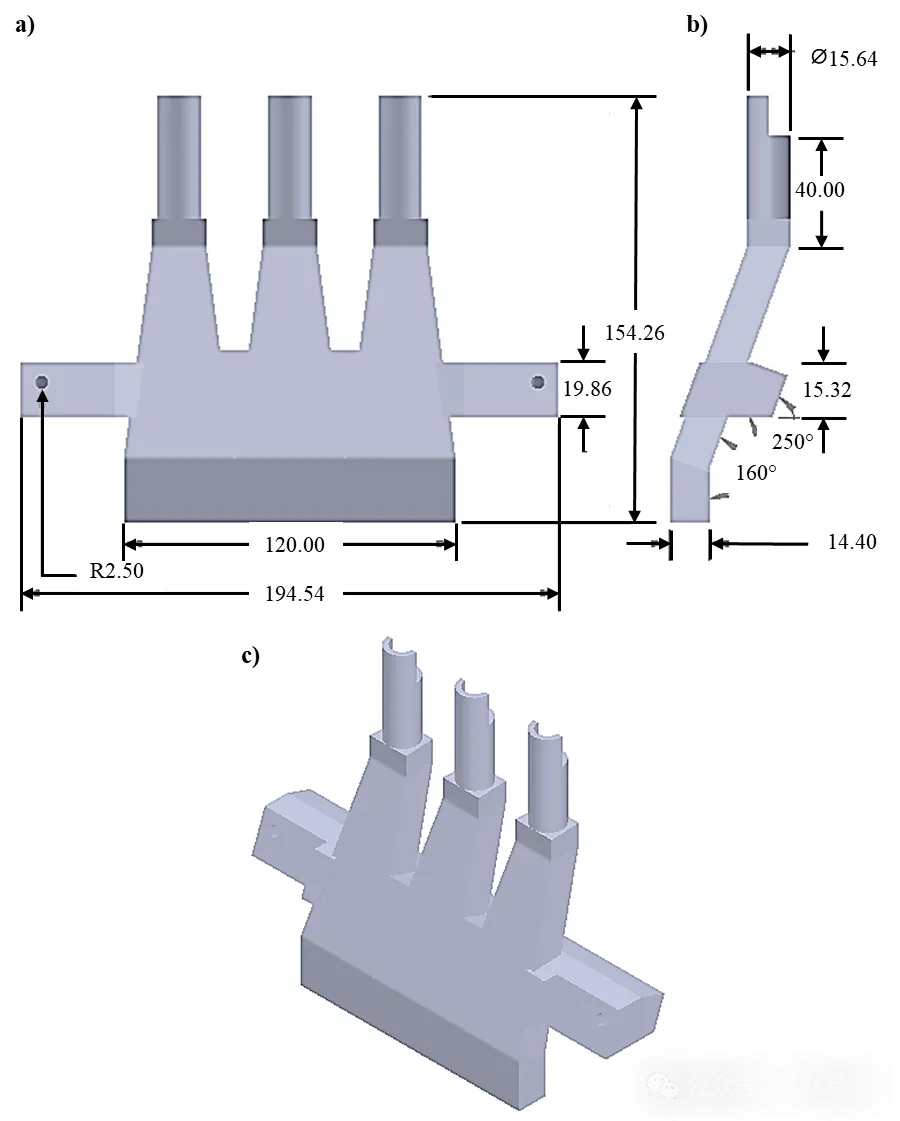
图S2展示了设计的真空吸力装置的不同视图及尺寸:前视图(a)、侧视图(b)和三维视图(c)。
该真空装置设计为覆盖整个构建板,并可安装到刮刀上现有的孔中。
由于开发经济实惠的解决方案是团队的核心目标,他们确保了改装的成本低于500美元。
这意味着真空装置是使用熔融沉积成型(FDM)打印机和ABS材料制造的。
选择ABS材料是因为它质量轻且强度高,足以承受刮刀移动过程中的振动和高达100°C的腔室温度。
图S3对比展示了改装前后的构建室变化。
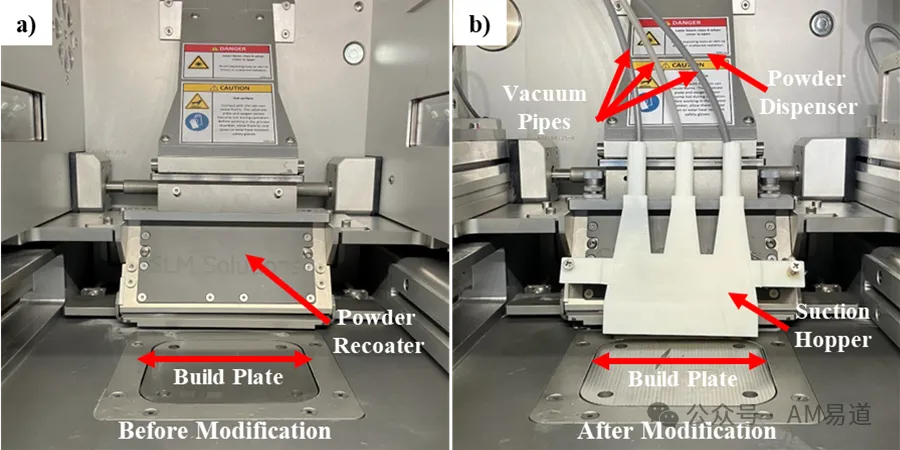
图S3a显示的是原始设备制造商(OEM)出厂时的标准设置,仅可用于单一材料构件的制造。
而添加吸力料斗(图S3b)到现有刮刀上,使得材料移除成为可能,从而实现了多金属构件的制造。
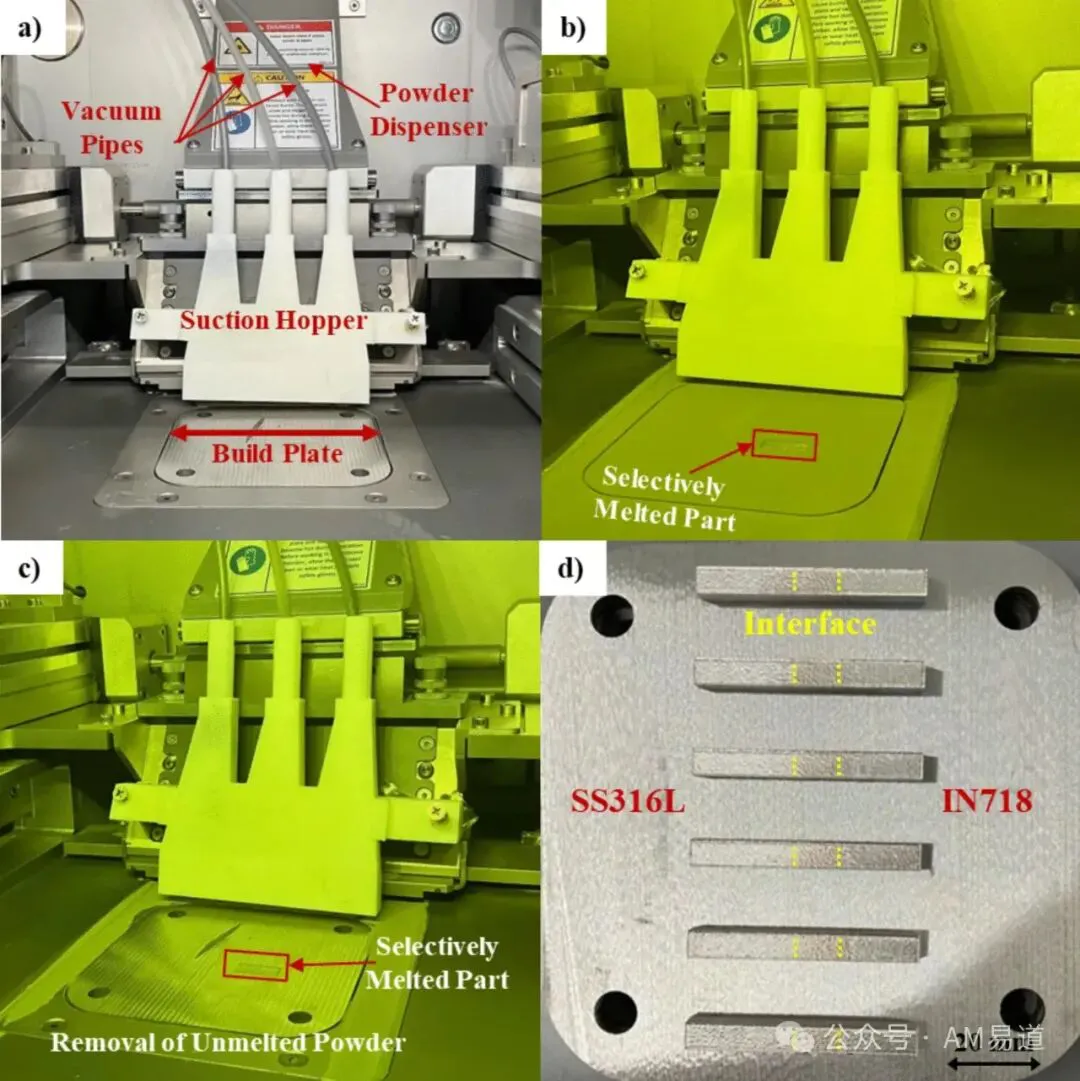
正文图2展示了整个PDS系统的实际应用情况,包括连接到SLM Solutions 125HL LPBF打印机的各个组件、选择性熔化的IN718层、从构建板上移除未熔化的IN718粉末,以及使用PDS系统制造的SS316L-IN718样品实例。
从理论到实践:工艺参数优化与材料选择
研究团队选择了不锈钢SS316L和镍基合金IN718作为模型材料来验证该系统的可行性。
通过设计实验(DOE)方法,他们确定了能够同时实现这两种材料高致密度的最佳工艺参数窗口。
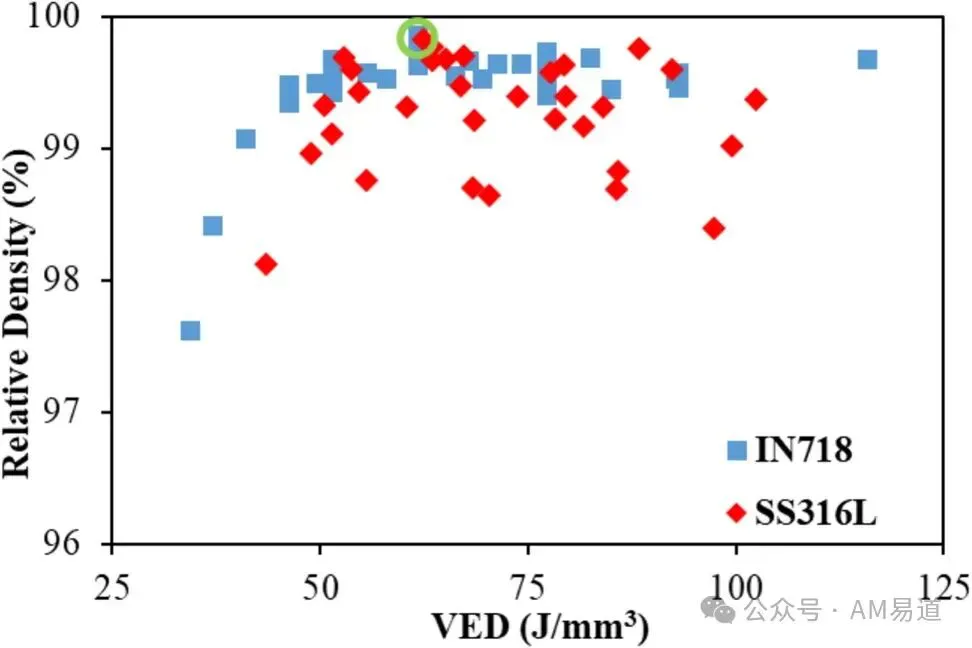
如图3所示,研究人员测试了32组不同的工艺参数组合,最终确定了一个共同的加工窗口(绿色突出显示部分),可用于以单一参数组合制造整个双金属零件。
最终选定的参数为:激光功率200 W,扫描速度900 mm/s,光束间距120 μm,层厚30 μm,体积能量密度61.7 J/mm³。
微观结构与界面特性分析
为了全面评估PDS系统的性能,研究团队对使用该系统制造的SS316L-IN718双金属样品进行了详细的微观结构分析和界面特性表征。
熔池形态分析
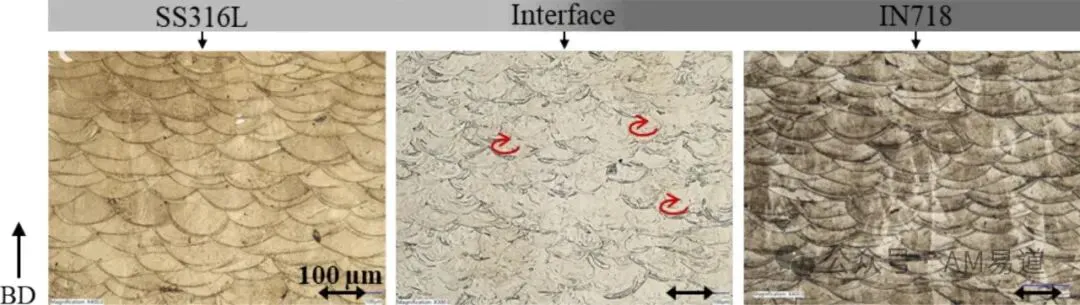
图4展示了在SS316L区域、界面区域和IN718区域的熔池形态。
研究发现,IN718区域的熔池更宽、更深,这可能是由于该材料的低热导率导致冷却速度较慢所致。
相比之下,SS316L的高热导率导致冷却速度更快,形成较浅、较窄的熔池。
界面区域(图4b)熔池尺寸的变化与材料特性的突变相关,这影响了热导率、凝固速率和马兰戈尼流。
熔池中马兰戈尼对流引起的环流模式(图中曲线箭头所示)促进了两种材料的充分混合,形成了SS316L和IN718部分之间的良好界面,无融合不良或细孔缺陷。
晶粒组织分析
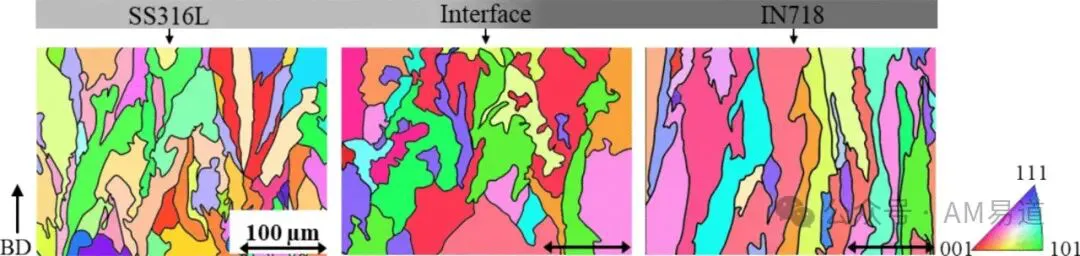
图5通过电子背散射衍射(EBSD)图谱和逆极图(IPF)分析了样品的晶粒尺寸和晶体学取向。
研究表明,未混合的SS316L区域晶粒较细,平均尺寸约为25 μm;IN718区域则展现出略微拉长的晶粒,平均尺寸为30 μm,表明存在定向晶粒生长但无明显的晶体学择优取向;
界面区域则兼具细晶粒和拉长晶粒,平均晶粒尺寸为26 μm。
界面区域未观察到晶间裂纹或孔洞,表明形成了强结合,虽然需要进一步的机械测试来量化结合强度。
元素分布分析
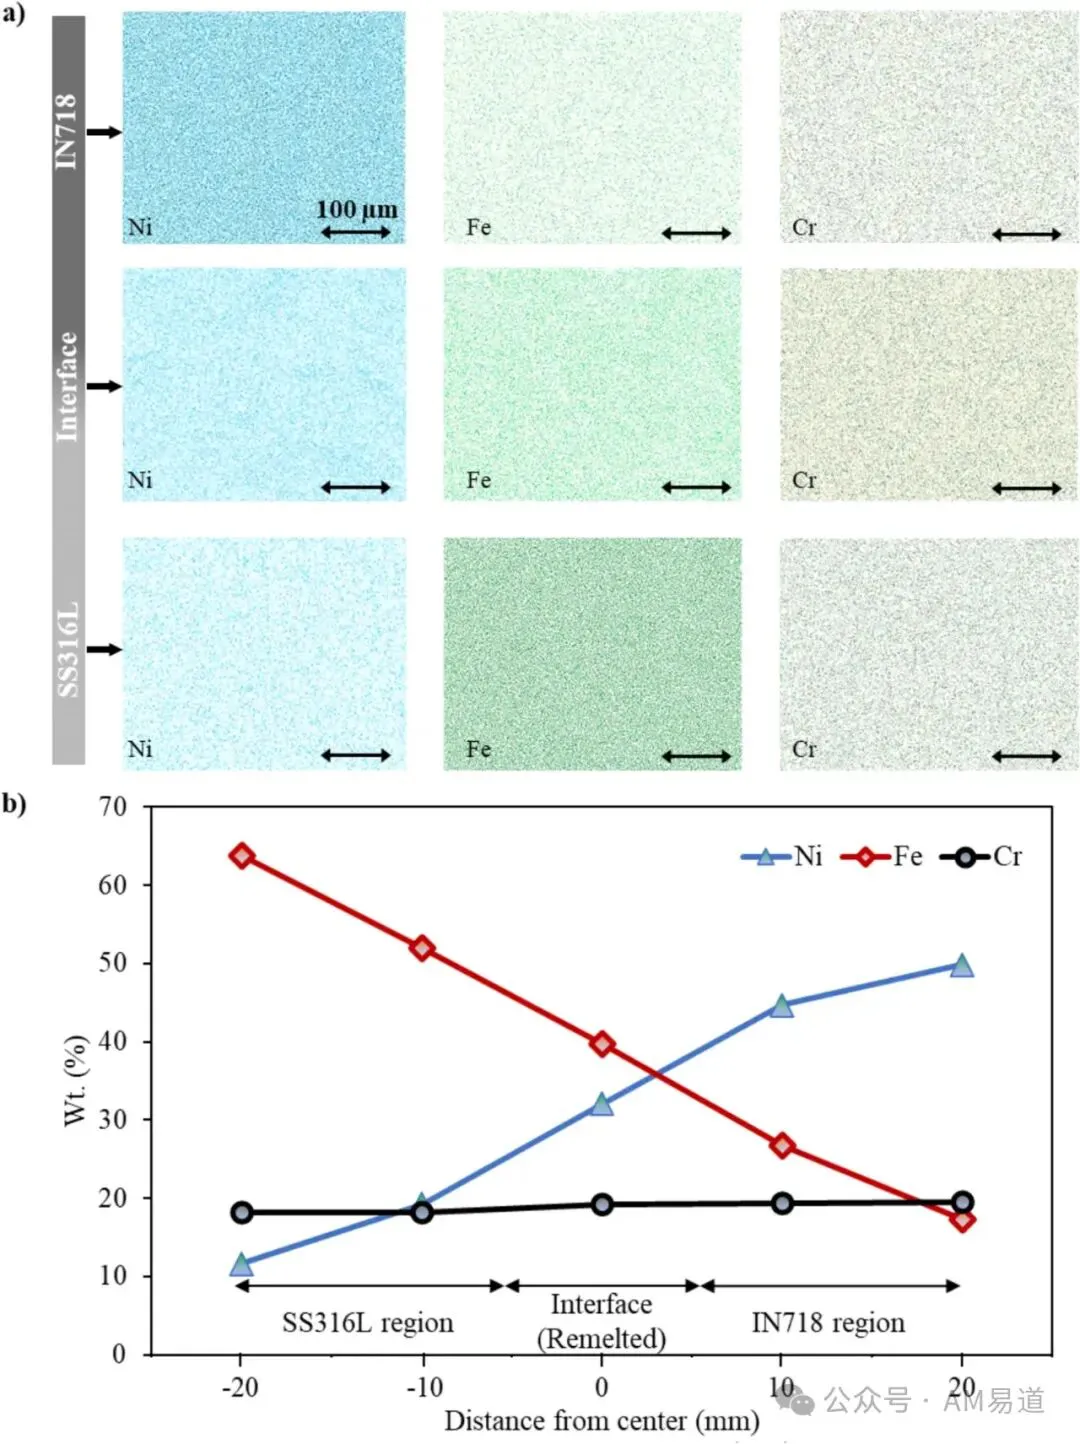
图6通过能量色散X射线光谱(EDS)映射分析了Ni、Fe和Cr(IN718和SS316L的主要元素)在三个区域的分布。
研究发现,Cr的百分比(约19%)在所有三个区域中保持恒定;Ni的百分比从IN718端的50%降至SS316L端的约12%;
未混合的SS316L侧测得较高百分比的Fe(63%),相比未混合的IN718侧(19%)。在SS316L-IN718界面,观察到较高百分比的Fe(39%)相比Ni(31%),这表明IN718和SS316L之间存在渐变过渡,说明界面处有良好的冶金结合,Ni和Fe元素分布均匀。
这种扩散界面的形成归因于边界处材料的重熔,这是为了促进更好的混合和连接。
通过优化重熔程度,同时防止缺陷形成,可以减小界面宽度。
显微硬度分析
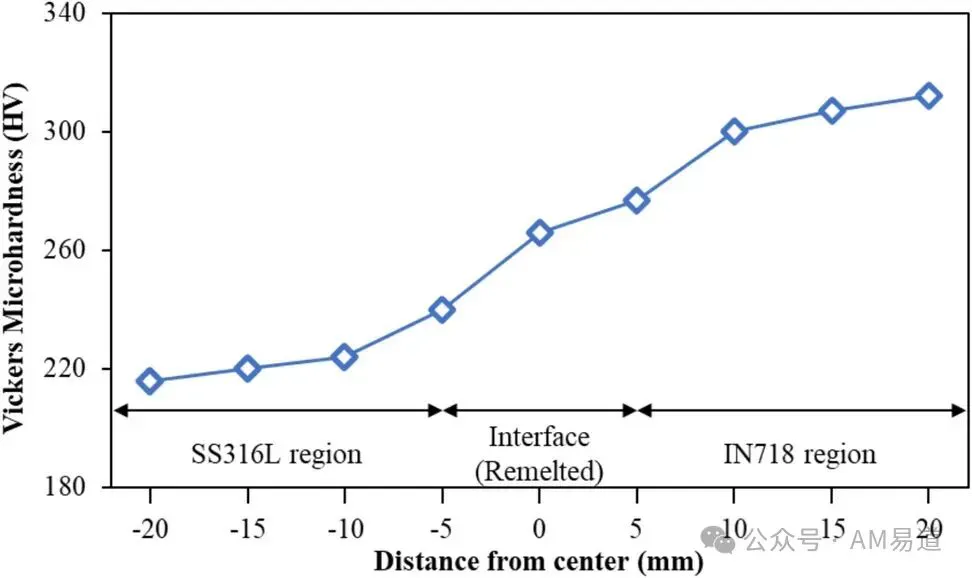
图7展示了跨不同区域测量的SS316-IN718样品的维氏显微硬度(HV)值。
IN718和SS316L区域分别观察到307 HV和220 HV的平均显微硬度值,这与文献中报道的LPBF制造的IN718和SS316L的数据一致。
从SS316L到IN718区域,显微硬度逐渐增加。
界面区域显微硬度的增加可能归因于NbC的形成。
此外,随着界面区域中添加IN718导致Ni、Mo和Nb含量增加,奥氏体的固溶强化效应增强,导致显微硬度值更高。
多材料PDS系统的效能评估
研究团队对所开发的MM-LPBF系统进行了全面评估,并与现有方法进行了比较,重点关注以下几个核心方面:
沉积能力:系统成功实现了水平和垂直多材料沉积,特别是更具挑战性的水平沉积(单层内同时存在多种材料)。
分辨率:通过优化粉末移除和界面重扫参数,该系统可实现约300μm的横向分辨率,与目前商业多材料刮刀系统相当。
适应性与成本:相比于需要大量修改或专有硬件的现有解决方案,该PDS系统设计用于与各种商业LPBF机器兼容,仅需微小改动。
系统成本不到500美元,仅需ABS FDM打印、聚合物3D打印机和防静电管等简单材料,使其成为教育和研究机构的理想选择。
与所有MM-LPBF系统一样,粉末混合仍是一个共同挑战,但可通过优化系统设计和借鉴新型粉末分离方法来进一步改善。
结论与展望:多材料LPBF研究与高通量材料开发的新浪潮?
研究团队成功演示了一种具有成本效益和适应性的多材料沉积用粉末分配与吸力(PDS)系统。
该系统与现有的商业LPBF机器兼容,只需进行微小的修改,成本不到500美元。通过在SLM125 HL机器上使用SS316L和IN718模型材料的成功案例,证明了该系统的可行性。
AM易道认为,这项研究的重大意义在于,它为各类研究机构打破了多材料LPBF研究的成本壁垒和技术门槛。
传统材料开发周期冗长且成本高昂,而这种系统有望通过快速制造不同成分梯度的材料样品,大幅加速新型合金和复合材料的研发进程。
例如,研究人员可以在一个打印任务中同时制造多种不同成分比例的合金样品,并高效评估其性能,实现材料设计、制造与表征的闭环优化。
此外,这类系统也为混合材料的研发开辟了新途径。
通过精确控制不同粉末的分布与比例,研究人员可以探索新型功能梯度材料、生物医学植入物中的材料过渡区、以及具有特定电磁或热学特性的混合材料结构。
未来,随着粉末混合问题的进一步解决和系统设计的持续优化,我们有理由相信,多材料LPBF技术将在航空航天、医疗器械、能源等高价值组件制造领域展现出更加广阔的应用前景。
AM易道认为,这一创新代表了3D打印领域从形状自由到材料自由的重要跨越,为实现真正的制造自由提供了方案思路。
文章信息
https://doi.org/10.1007/s00170-025-15495-x
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道
 标签
 近期热门




 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉