

 发布内容








FDM3D打印层组合填充模式提高PLA部件强度,Nature小子刊发表
3D打印的一个永恒专属课题:如何在保持功能性的同时减少材料消耗。产品设计师和工程师一直在寻找最佳填充结构和打印参数,以优化强度与材料用量的平衡。埃及艾因夏姆斯大学的研究团队Menna G. Aboelella、Samy J. Ebeid和Moustafa M. Sayed在《科学报告》(Scientific Reports)发表的研究中发现:
通过简单的层组合策略,能显著提升FDM3D打印PLA结构的机械性能,且无需增加材料用量。这一创新方法在不牺牲轻量化的前提下,实现了强度的大幅提升。
创新方法:精准控制的层组合策略
研究团队使用聚乳酸(PLA)和Ultimaker S5打印机,系统探究了三种填充模式(三角形、网格和蜂窝)在20%和50%两种填充密度下的表现,采用以下关键参数:
- 喷嘴直径:0.4mm
- 层高:0.27mm
- 打印温度:210°C
- 打印速度:60mm/s
实验设计:三类创新样品结构
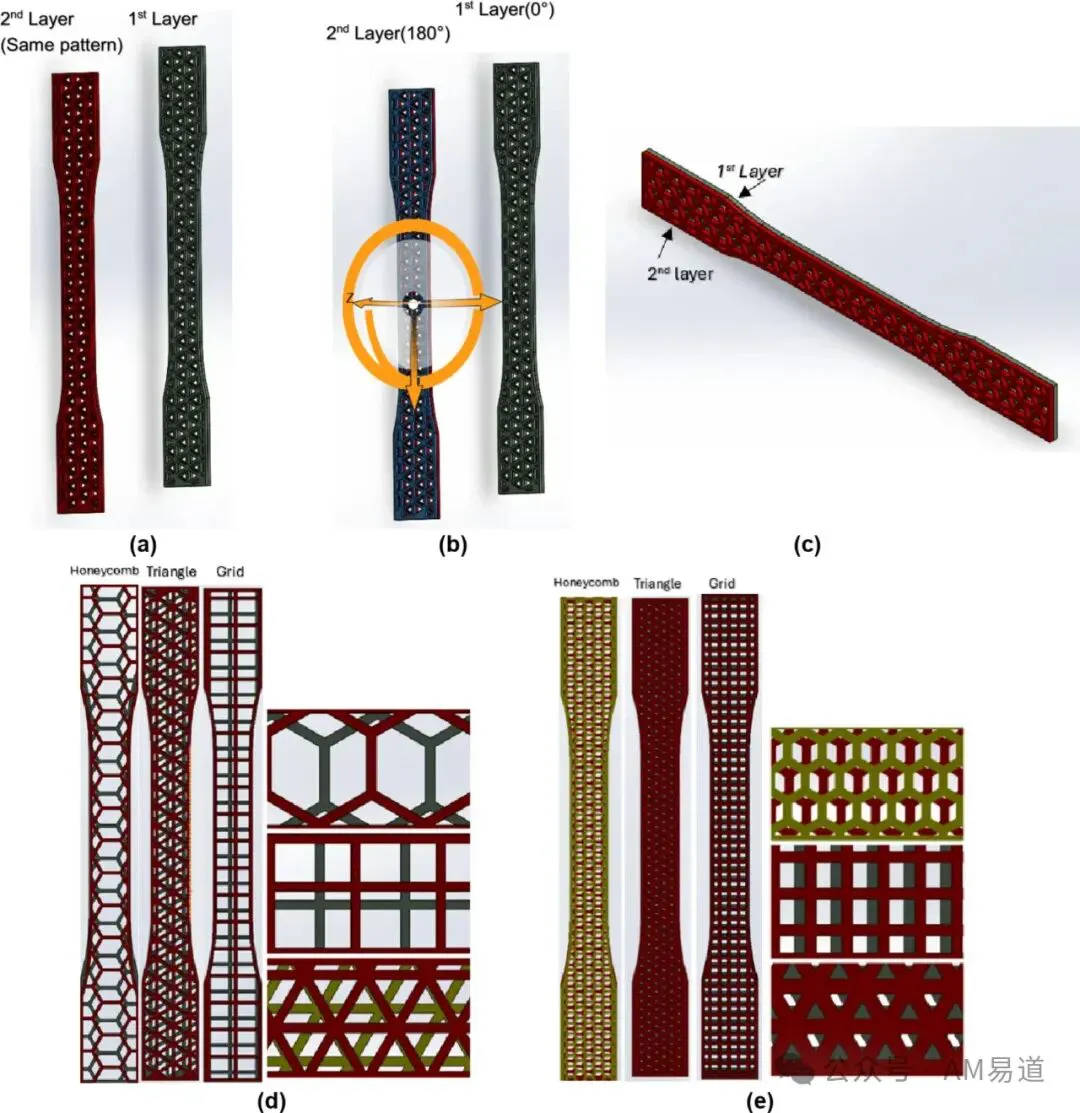
研究者利用SolidWorks设计并制造了三类不同的样品结构,突破了常规3D打印软件的限制:
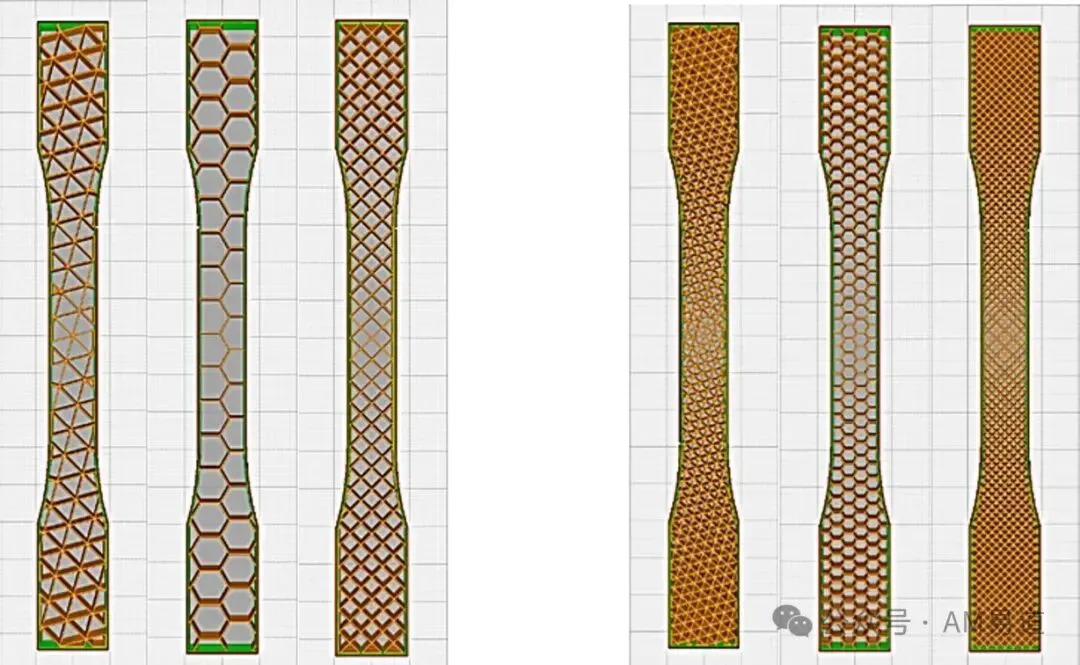
单层结构:采用单一填充模式,无顶层和底层(图1)
双层结构:关键创新点是第二层相对第一层旋转180度,增强层间互锁效应(图2)
四层结构:第二层和第四层相对第一/三层旋转180度,形成交错结构(图3)
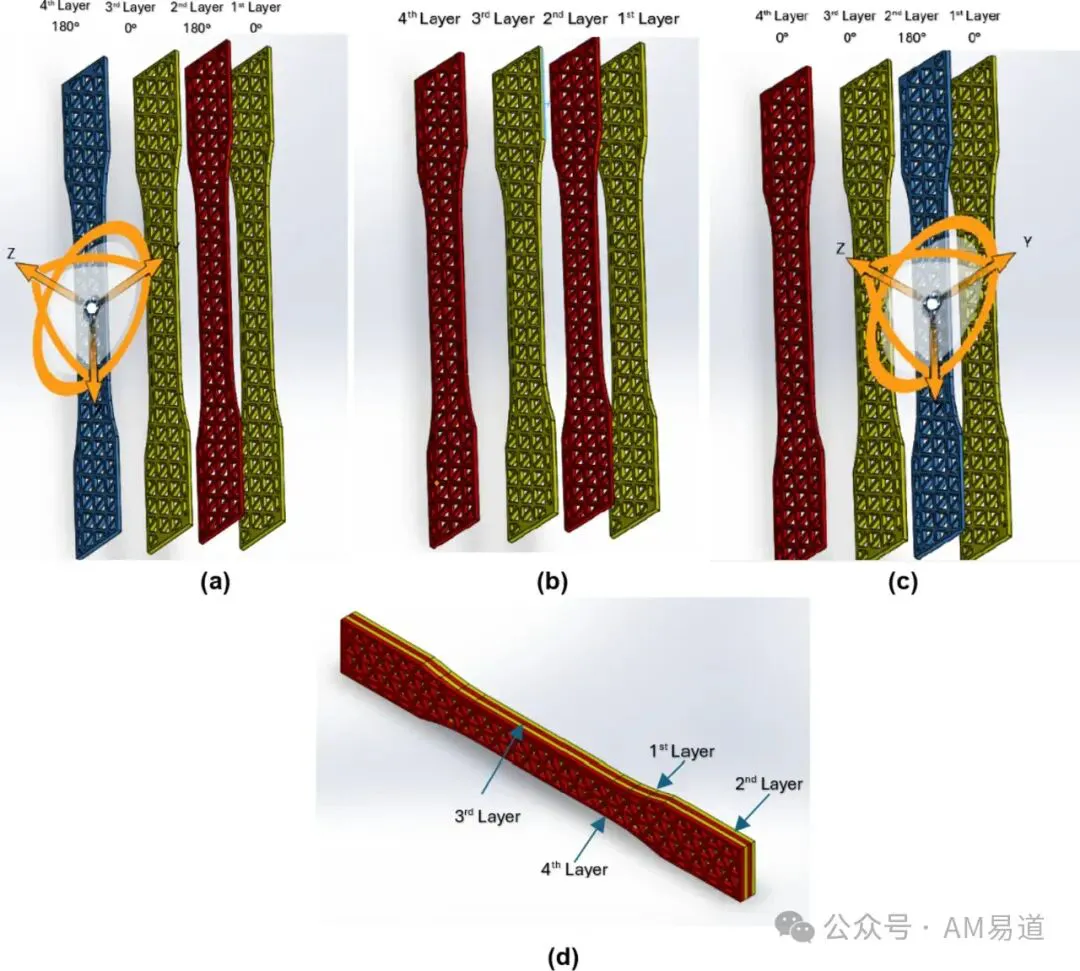
这种180度旋转策略是本研究的核心创新,通过增大填充结构间的接触面积,显著提升了层间结合强度和荷载传递效率。
力学性能测试:惊人的强度提升
拉伸性能
拉伸强度测试根据ASTM D638 Type-I标准进行,样品规格为:标距长度50mm,标距宽度13mm,厚度5mm。对于单层样品,填充模式占据整个5mm厚度;对于双层样品,每层厚度为2.5mm;对于四层样品,每层厚度为1.25mm。图4展示了用于拉伸测试的打印样品。
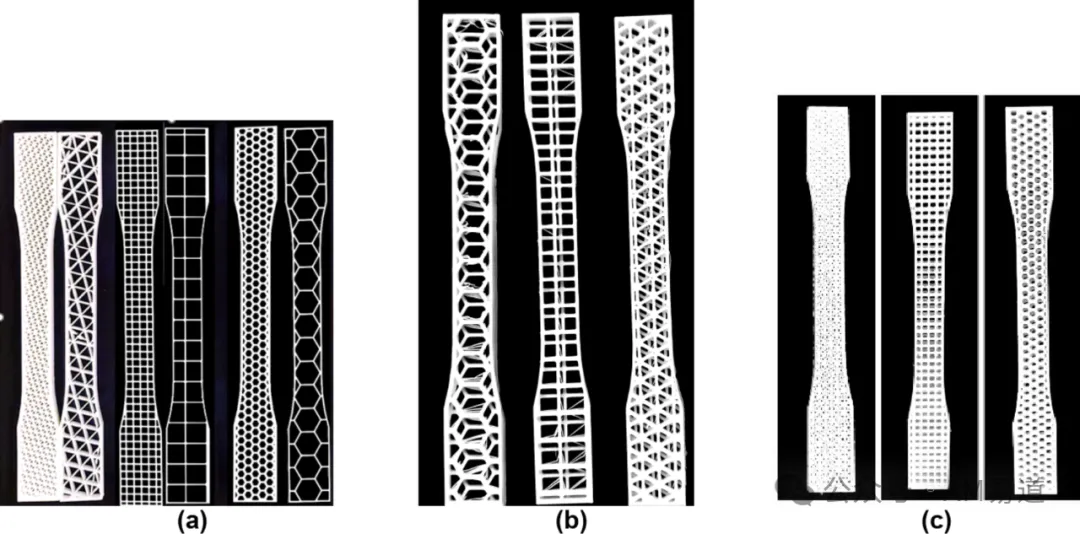
测试结果揭示了填充模式和层组合的显著影响:
20%填充密度:双层蜂窝结构的拉伸强度提升64%,远高于双层网格(31%)和双层三角形(52%)
50%填充密度:双层网格结构提升56%,显著优于双层蜂窝(9%)和双层三角形(20%)
多层结构的卓越性能源于有效的荷载分布机制:180度旋转创造了更大的有效横截面积,使应力通过互连填充结构更均匀分布。
压缩性能
压缩测试根据ASTM D695标准进行,样品尺寸为12.7mm长、12.7mm宽和25.4mm高。对于单层样品,填充模式占据整个25.4mm高度;对于双层样品,每层厚度为12.7mm;对于四层样品,每层厚度为6.35mm。压缩测试同样展现了层组合策略的优势:
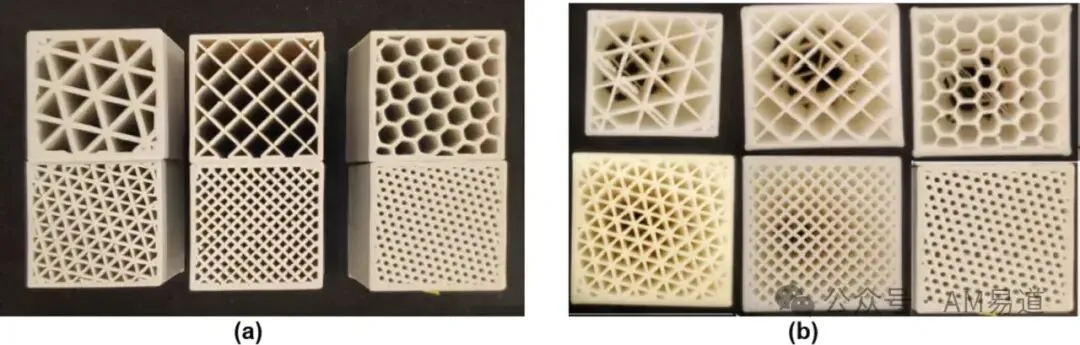
20%填充密度:双层网格结构压缩强度提升47%,优于蜂窝(28%)和三角形(17%)
50%填充密度:双层三角形结构提升41%,优于网格(32%)和蜂窝(5%)
下图详细展示了不同样品在压缩测试中的应力-应变曲线,可以观察到不同填充模式和层配置对压缩行为的影响。

下图直观地对比了三类样品在不同填充密度下的压缩强度值,清晰展示了双层结构的优势。
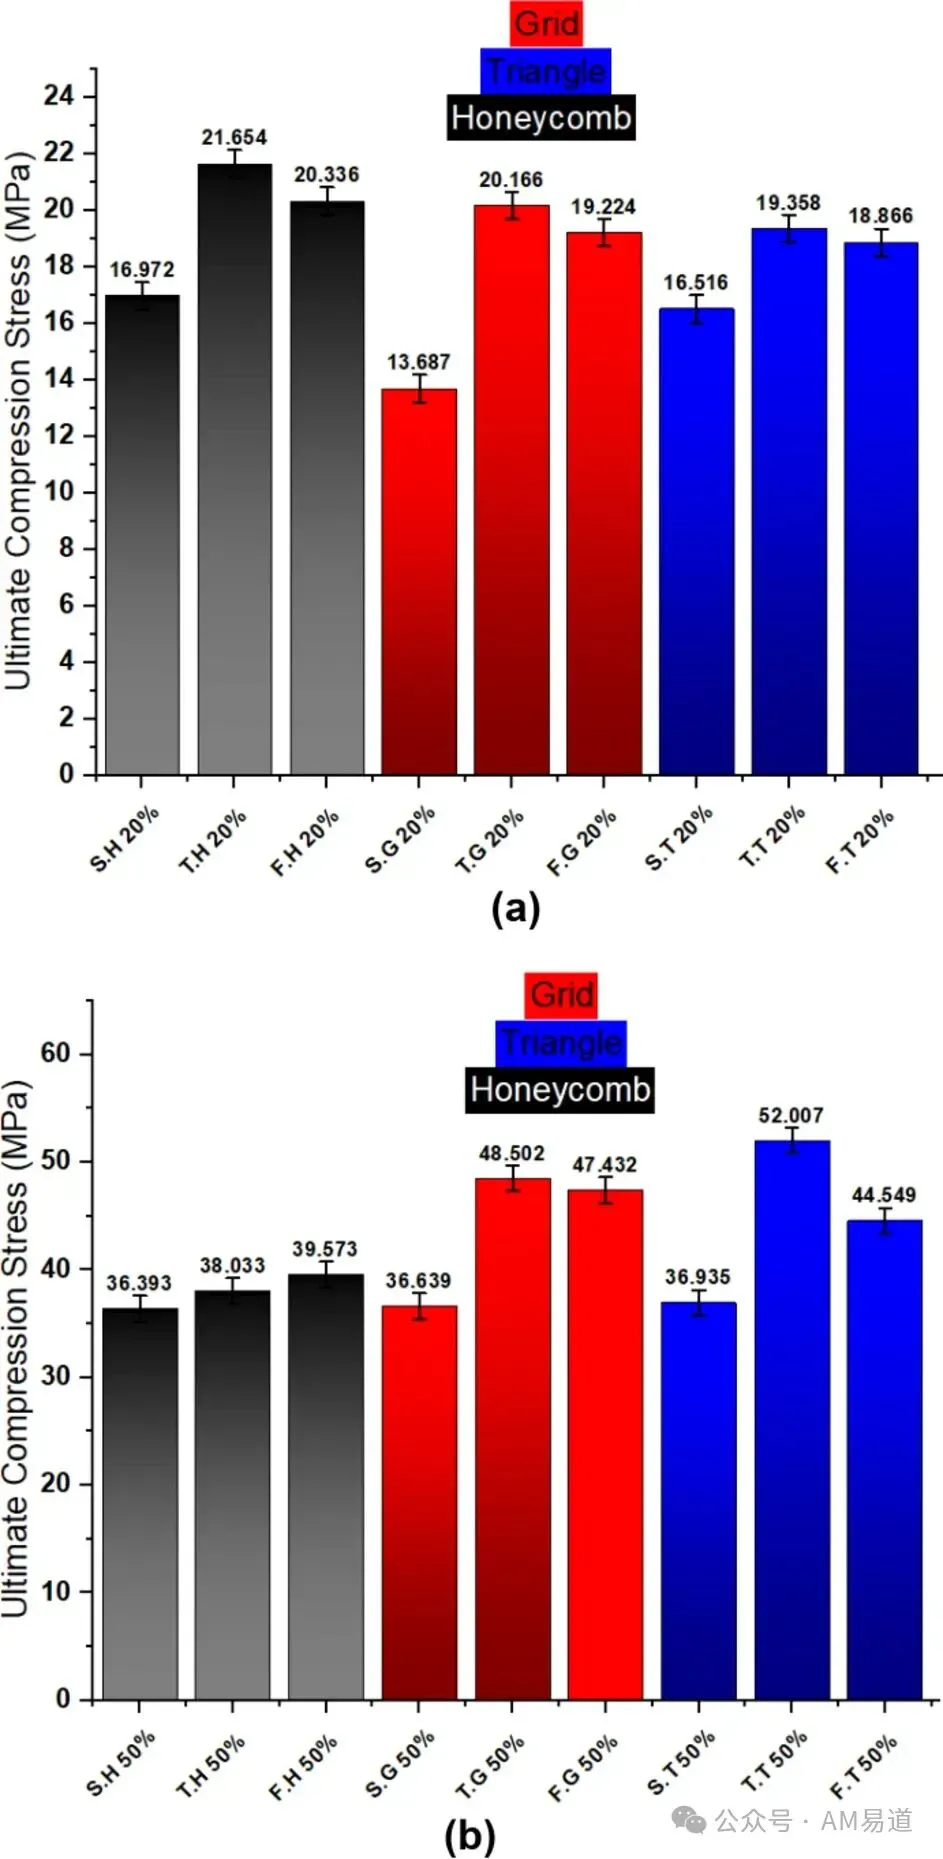
关键发现是,20%填充密度的多层结构展现出与50%填充密度单层结构相当的机械性能,证明了低密度多层策略在轻量化设计中的巨大潜力。
参数优化与预测模型
研究分析确定了两个关键影响因素:层数构造(最主要因素)和填充模式类型。研究团队开发的预测模型可准确估计20%-50%填充密度范围内的机械性能,误差率低至±2%,为工程应用提供了实用工具。
研究价值与产业应用
这项研究通过简单却高效的层组合策略,在不增加材料用量的前提下显著提升了3D打印PLA结构的机械性能,为增材制造领域提供了四大关键价值:
1. 材料效率最大化:利用结构设计而非增加材料实现强度提升,符合可持续制造趋势
2. 性能优化策略:特定填充模式与密度的最佳组合方案:
- 拉伸性能:20%填充密度选择双层蜂窝(+64%);50%密度选择双层网格(+56%)
- 压缩性能:20%填充密度选择双层网格(+47%);50%密度选择双层三角形(+41%)
3.轻量化设计依据参考:20%填充密度的双层结构可达到50%填充密度单层结构的性能水平
4. 预测设计工具:误差率仅±2%的性能预测模型助力工程应用
AM易道最后聊两句
虽然研究已取得重要突破,但仍存在探索空间:比如使用混合填充模式并且利用AI预测最佳层组合与填充参数。
AM易道认为,这种参数类的研究虽然看似简单,但在航空航天、汽车轻量化部件和生物医学支架等高值应用中具有显著潜力,除性能增强外也同时减少材料消耗和制造成本。并且能够未来为AI制造提供可靠的参数依据。
文章信息
https://doi.org/10.1038/s41598-025-94446-8
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道
 标签
 近期热门




 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉