

 发布内容








全方位综述:揭秘金属3D打印高周疲劳性能的尺寸效应
当我们把一个微型3D打印金属零件放大十倍,它的疲劳寿命会发生什么变化?
这不仅是一个学术问题,更是决定增材制造能否真正挑战传统工艺的关键所在。
在增材制造的世界里,尺寸效应就像一个隐形的设计屏障,它让工程师们在实验室中获得的数据,无法直接应用到实际产品中。
很多时候,你精心设计的增材制造飞机发动机叶片,在小尺寸测试中表现完美,但真正安装到发动机上后却出现提前失效。
这就是尺寸效应的无情体现。
本文基于发表在《Applied Materials Today》第40卷(2024年)的综述论文《A review on high-cycle fatigue size effect of selective laser melted metals》,该研究主要由南京航空航天大学团队完成。
本文将带您深入探索这个被许多工程师忽视却又极为关键的技术难题。
增材制造:缺陷与机遇并存的技术
增材制造技术以其精细的微观结构和增强的静态强度为工业界带来了革命性变化。
然而,与传统制造工艺相比,增材制造部件的疲劳性能更容易受到内部缺陷的影响,导致整体疲劳表现不尽如人意。
为了确保预期的可靠性水平,工程师们通常需要在类似工程应用条件下进行昂贵的疲劳测试。
然而,全尺寸疲劳测试既费钱又费时,因此小型室内测试试样的基本疲劳特性通常被用于实际部件的可靠性设计。
早在20世纪60年代,Pogorzelski就观察到随着试样长度的增加,疲劳强度会降低,并提出了尺寸效应的存在。
随后,Kloos将尺寸效应根据其来源分为三类:
(1)由于表面积变化导致临界缺陷概率分布变化而引起的统计尺寸效应;
(2)由于几何形状和尺寸在不同加载条件下变化导致应力梯度变化而产生的几何尺寸效应;
(3)由于生产不同尺寸试样时表面特性(如粗糙度)改变而引起的工艺尺寸效应。
2019年,Yao提出了大尺寸和小尺寸试样疲劳强度存在差异的两个主要原因:
(1)大尺寸试样在均匀应力场下比小尺寸试样包含更多的疲劳损伤源;
(2)大尺寸试样在非均匀应力场下疲劳损伤区内的应力比小尺寸试样更严重。
这一观点为我们理解增材制造中的尺寸效应提供了新的视角。
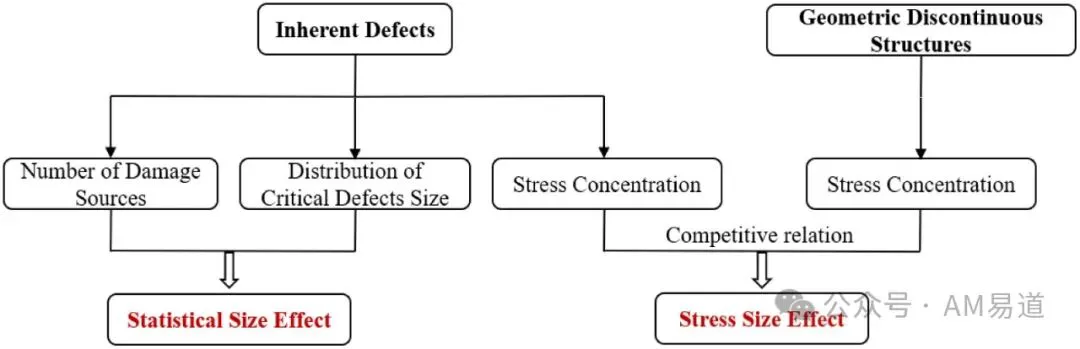
如图1所示,各种尺寸效应之间存在密切的相互关系,其中左侧表示统计尺寸效应与损伤源数量和临界缺陷尺寸分布有关,右侧表示应力尺寸效应与内在缺陷和几何不连续结构产生的应力集中有关,两者存在竞争关系。
增材制造金属中的缺陷特性全解析
增材制造的缺陷,就像隐藏在金属微观世界中的定时炸弹,它们分布广泛、形态多样、尺度跨度大,形成机制也极为复杂。
缺陷的分类:气孔、裂纹与微观异常
增材制造过程中会形成三大类缺陷:气孔、裂纹和微观结构异常。
常见的气孔包括熔合不良孔、气孔和锁孔。
熔合不良孔主要是因为激光能量不足或扫描线之间重叠不良,导致粉末没完全熔化形成的不规则空洞。
气孔则通常呈现较为规则的圆形,是过度能量输入导致气体滞留在熔池内形成的。
而锁孔则是另一种有趣的现象。
当激光能量过高时,金属表面温度急剧上升至沸点,金属蒸气产生回推力将熔融金属向下推,形成细长的气体腔。Gan团队通过超高速X射线成像,揭示了锁孔不稳定性与孔洞形成之间的关系。
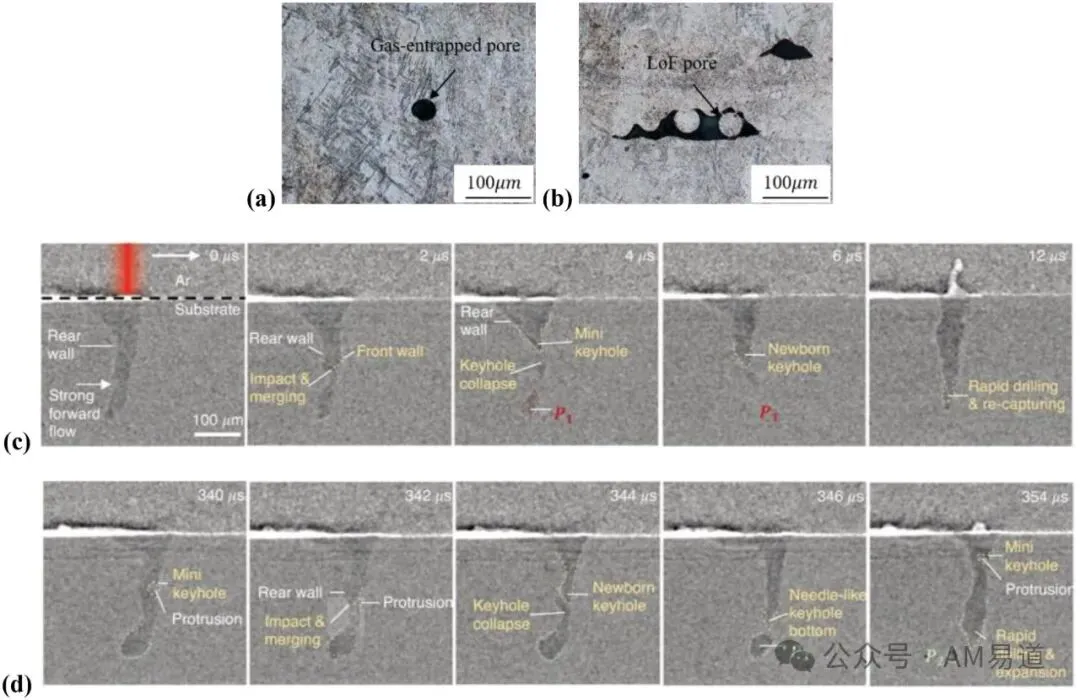
图2展示了这三种典型内部孔洞的形态:(a)圆形的气体孔;(b)不规则形状的熔合不良孔;(c)和(d)则分别展示了稳定与不稳定锁孔振荡过程。
这些缺陷就像增材制造材料中的微型地雷,随时可能在外力作用下引发疲劳失效。
疲劳裂纹源:缺陷如何引发材料疲惫
缺陷周围的应力分布就像湖面上的波纹,在外力作用下,这里成为应力集中源头,诱发疲劳裂纹并逐渐扩展直至失效。
不同加载条件对裂纹起始位置有显著影响。
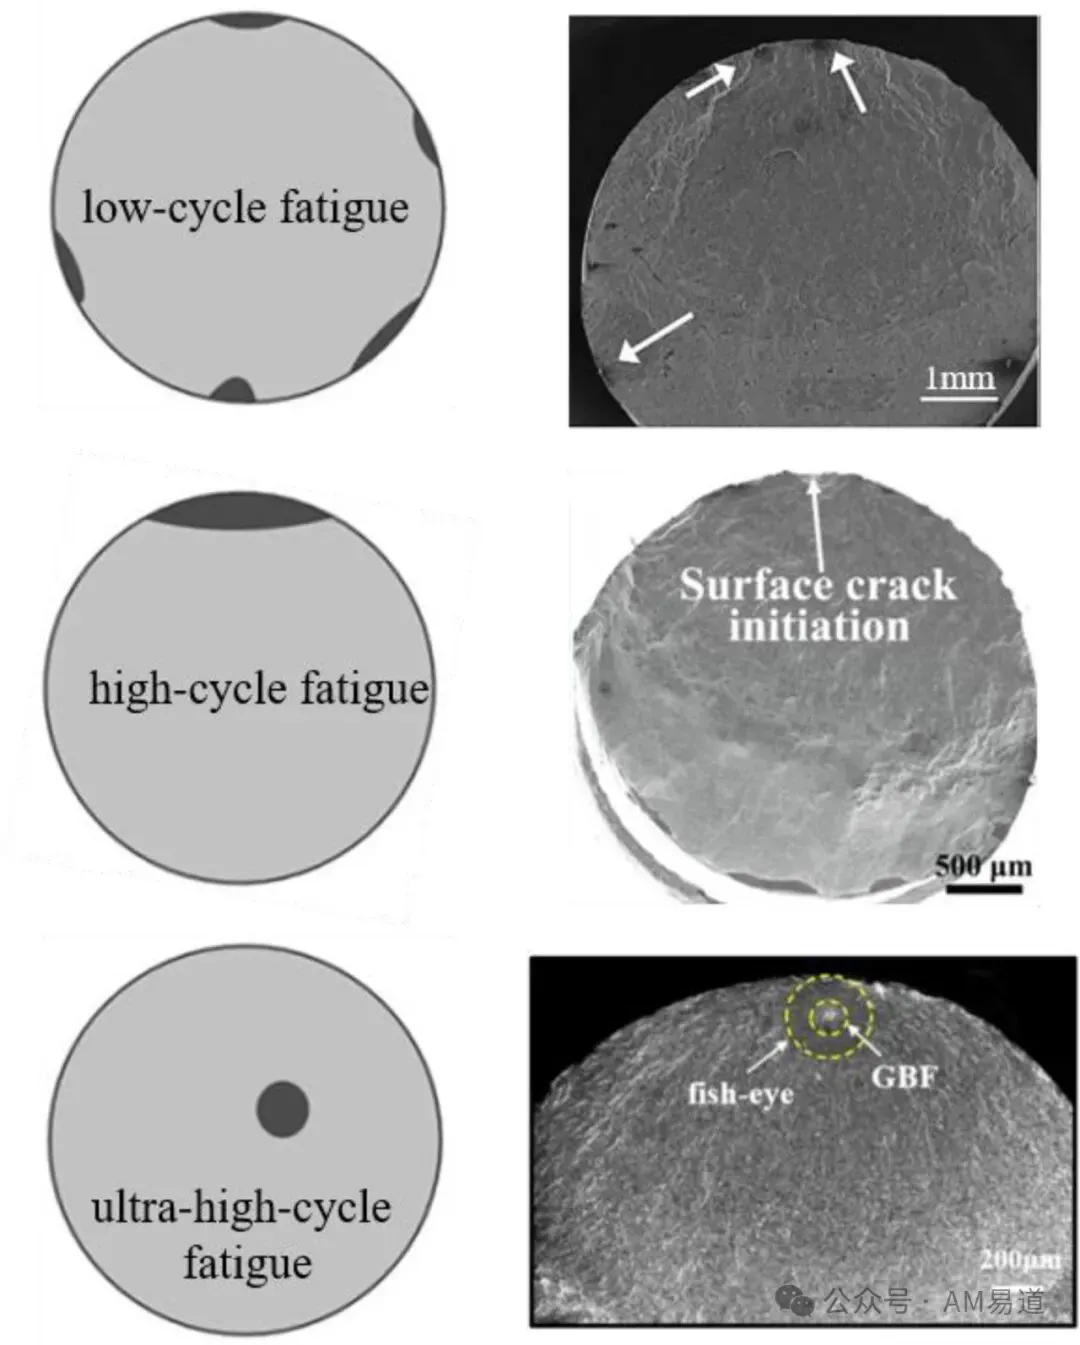
图3生动展示了不同载荷条件下疲劳裂纹的起始位置。
在低周疲劳区域(载荷较高),材料表面的位错滑移会引发多个裂纹;在高周疲劳区域(载荷适中),裂纹往往从表面或近表面缺陷开始;而在极高周疲劳区域(载荷很低),裂纹则更倾向于从内部缺陷发起。
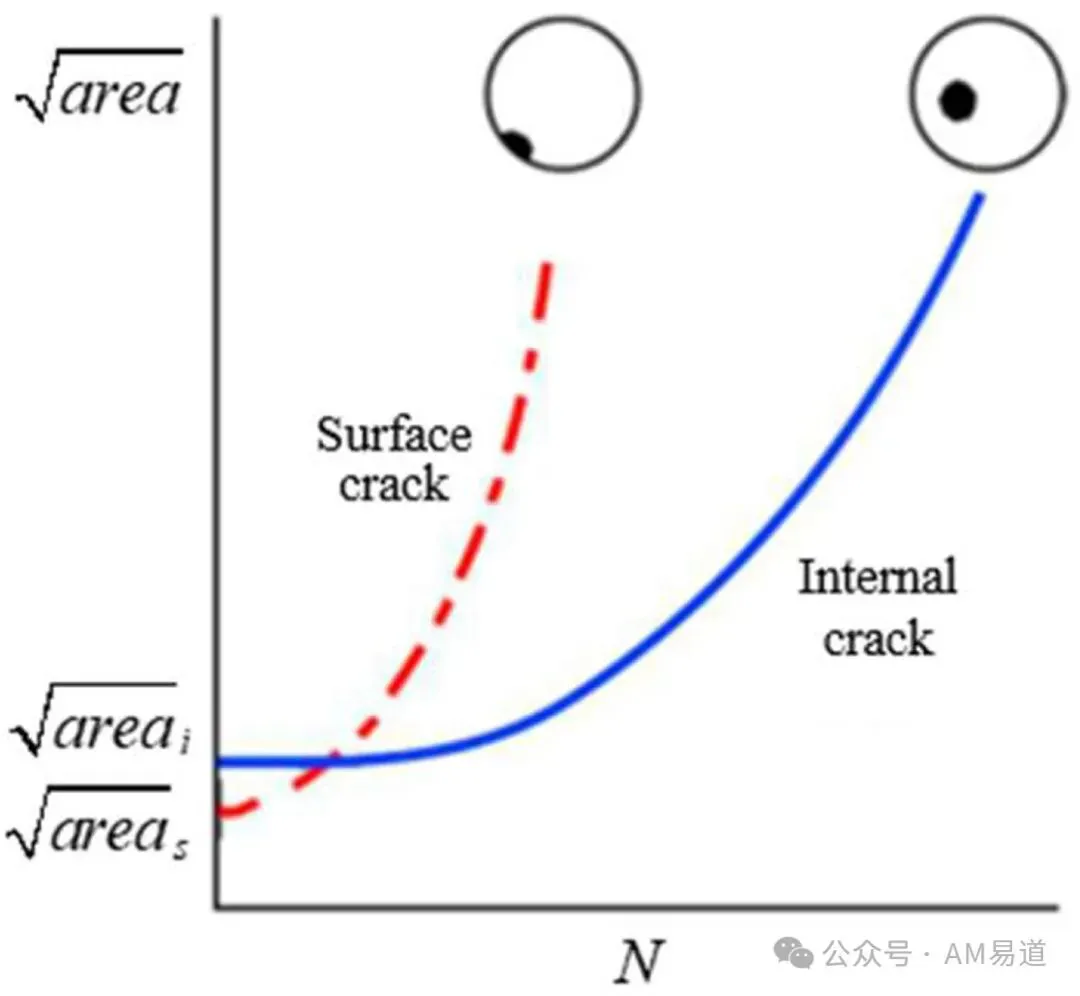
图5揭示了表面裂纹和内部裂纹扩展行为的差异。Murakami团队发现,即使表面裂纹尺寸小于内部裂纹,其扩展速率也明显快于内部裂纹。
从图中可以看出,表面裂纹增长曲线的斜率远高于内部裂纹。
有趣的是,Inconel 718这种广泛用于增材制造的镍基超合金在高周疲劳条件下表现出与众不同的特性。
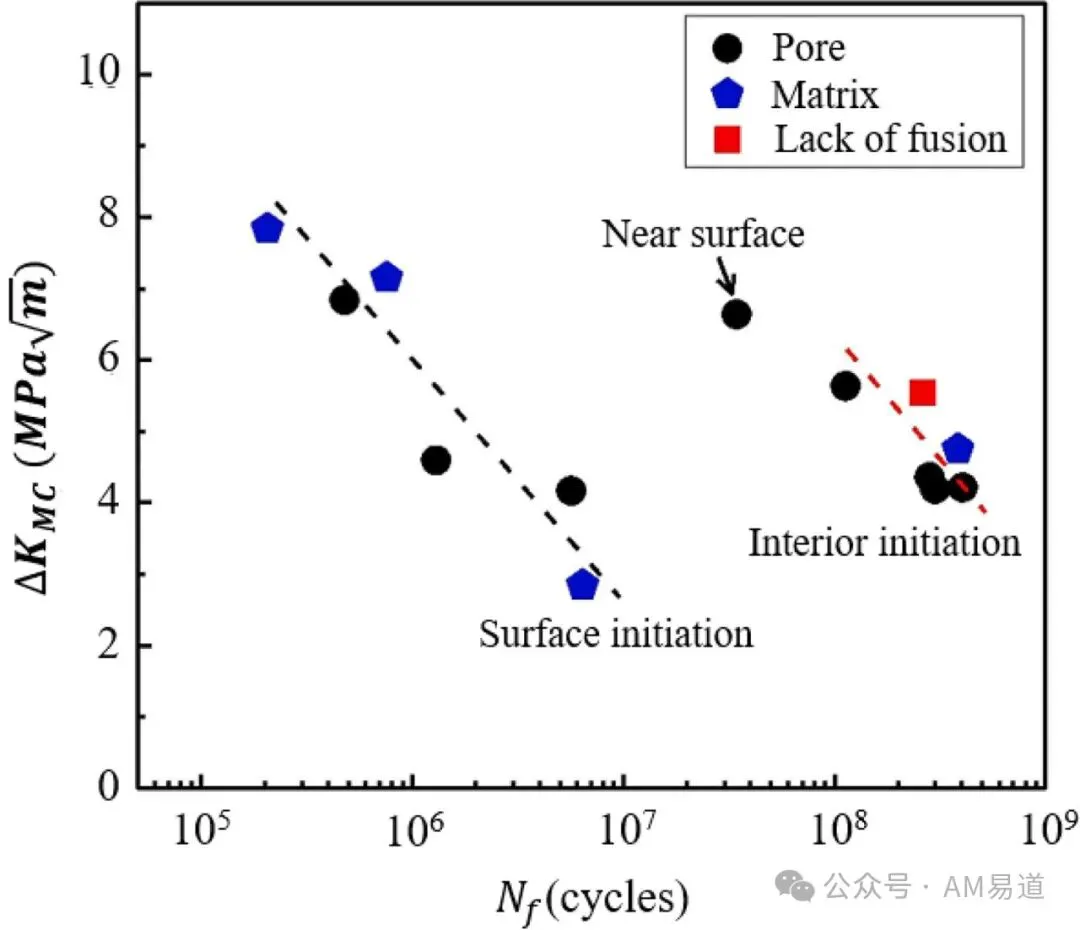
Yang团队的研究(图6)表明,无论是缺陷还是持久滑移带引发的裂纹,其疲劳寿命与裂纹尖端应力强度因子的关系曲线几乎重合。
这告诉我们,在某些特定材料中,缺陷类型对疲劳寿命的影响可能没有我们想象的那么决定性。
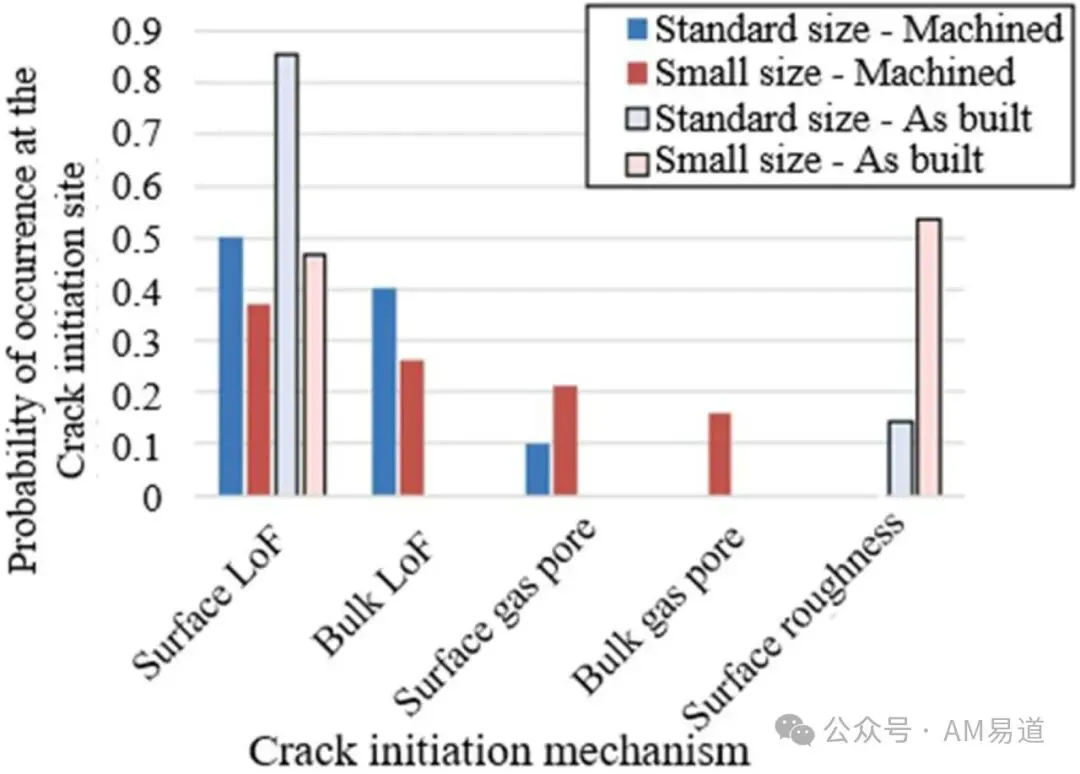
图4展示了不同处理条件和尺寸下各种裂纹起始机制的发生概率。
原始状态(as-built)的标准尺寸试样中,表面熔合不良孔是最主要的裂纹源;而小尺寸试样则更易受表面粗糙度影响而失效。
这种差异解释了为什么不同尺寸的增材制造部件可能表现出不同的疲劳特性。
缺陷尺寸分布:用数学捕捉隐形危险
在研究材料疲劳时,大缺陷往往比小缺陷更危险。
但在大型结构中,如何找出这些潜在的致命缺陷却是个挑战。
极值统计学成为了解决这个难题的有力工具。
基于极值分布,研究者们主要使用两种方法来估计不同体积材料中的临界缺陷尺寸分布:块极大值法和阈值超量法。
前者基于显微镜观察抛光截面,后者则利用X射线微断层扫描技术进行三维无损检测。
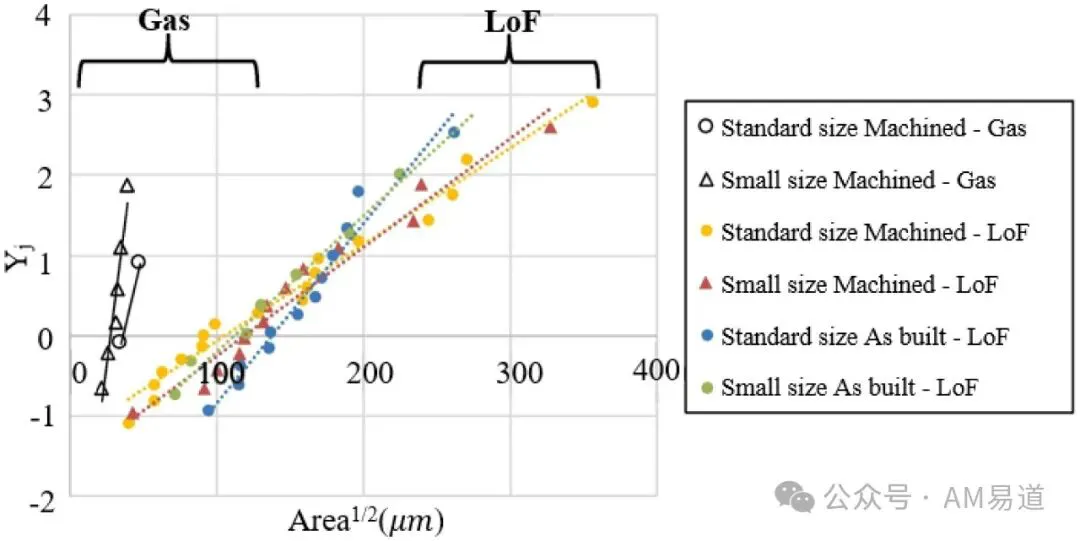
图10展示了临界孔洞尺寸在线性化空间中的分布情况。从图中可以看出,不同处理状态和尺寸的试样中,临界孔洞尺寸大多分布在50-350μm范围内。
有趣的是,Khoukhi团队发现,当试样体积超过某个阈值时,即使继续增大体积,临界孔洞尺寸也保持不变。
这一发现对于增材制造大型部件的设计具有参考价值。
统计尺寸效应:概率视角下的疲劳寿命预测
当我们把一个小型增材制造零件放大十倍,里面的缺陷数量和分布会发生怎样的变化?
这正是统计尺寸效应关注的核心问题。
统计尺寸效应的决定因素
直径和长度:尺寸变化的主要影响
Jonathan团队通过对两种类型的Ti6Al4V试样进行分析,发现一个有趣的现象:
在所有应力水平下,具有相似直径的试样疲劳寿命水平基本一致,而增加试样长度对疲劳性能影响不大。
这表明增材制造金属疲劳行为更受部件直径而非长度的影响。
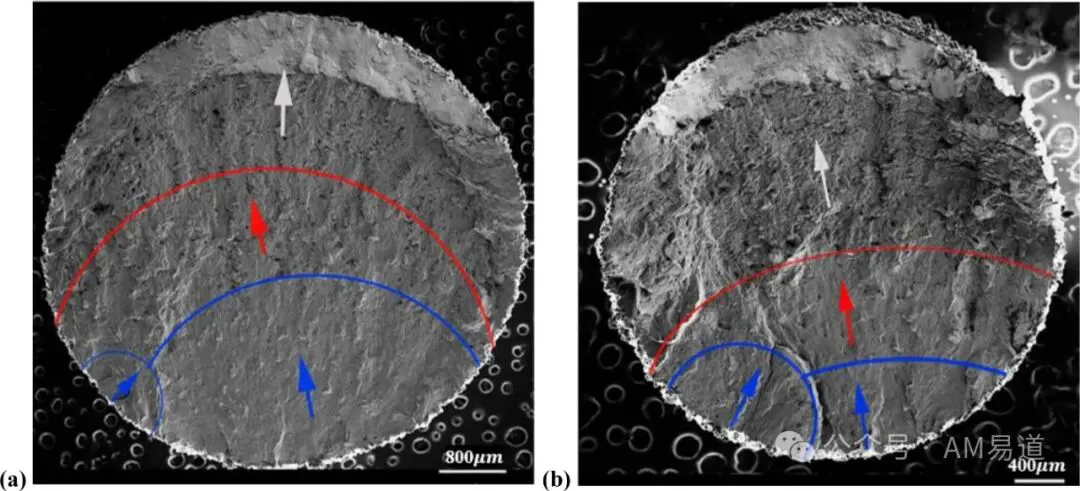
图7展示了300 MPa应力下的裂纹扩展区域对比:直径6.06 mm的试样(图a)和直径4 mm的试样(图b)。
小直径试样中,稳定裂纹扩展区域(蓝色部分)占断裂表面的比例明显小于大直径试样。
这是因为小直径试样中,多个裂纹起始点距离较近,导致裂纹更早合并,稳定扩展阶段更短。
表面粗糙度:不平整表面的隐患
增材制造试样疲劳强度的分散性常常源于多种疲劳裂纹起始机制的并存。
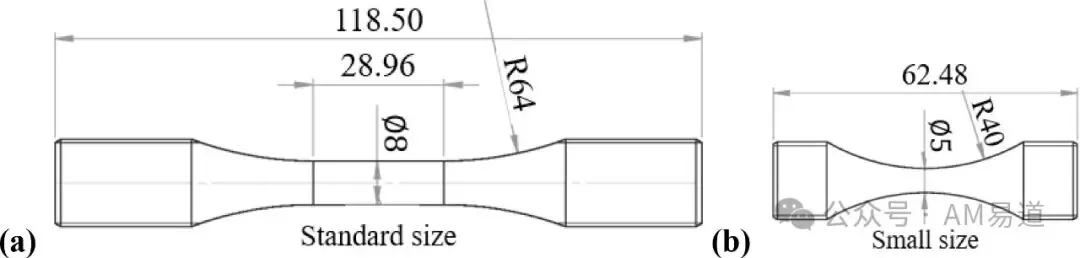
图8展示了两种不同几何形状的疲劳试样:(a)标准尺寸和(b)小尺寸。
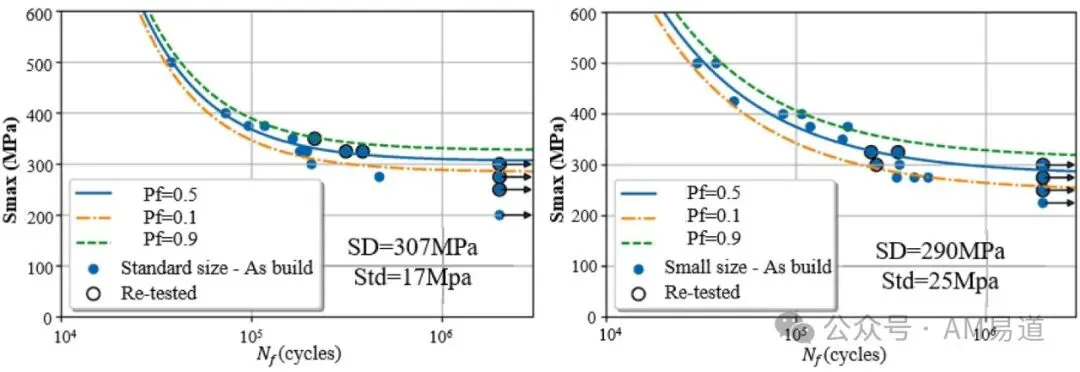
而图9则展示了这些试样在原始状态下的疲劳数据。
从图中可以看出,标准尺寸试样更倾向于在表面熔合不良孔处起裂,而小尺寸试样则更易因表面粗糙度而失效。
气孔率:内部空洞的影响
Viet Duc团队通过观察断裂表面,计算了裂纹起始位置处临界孔洞尺寸的分布(图10)。
有趣的是,他们发现在不同配置的试样中,临界熔合不良孔尺寸基本都在50-350μm之间。
基于这些观察,他们提出了一个假设:
随机分布的孔洞在给定体积内的出现概率遵循泊松分布,并据此建立了考虑不同裂纹起始机制的概率模型。
统计尺寸效应的理论模型
为了预测不同尺寸增材制造部件的疲劳性能,研究者们开发了多种理论模型。
文章总结了四种主要的统计尺寸效应疲劳强度预测方法:临界缺陷法、强度改变因子法、最弱环节法和基于最弱环节理论的等效体积法。
临界缺陷法基于极值理论,从小体积样本的缺陷分布推断更大体积中可能出现的临界缺陷。
最弱环节理论则更简单直观,它假设材料可以分为一系列具有相同缺陷分布的体积元素,疲劳失效主要发生在包含最危险缺陷的元素中。
Niu团队对这四种理论模型进行了系统性比较。
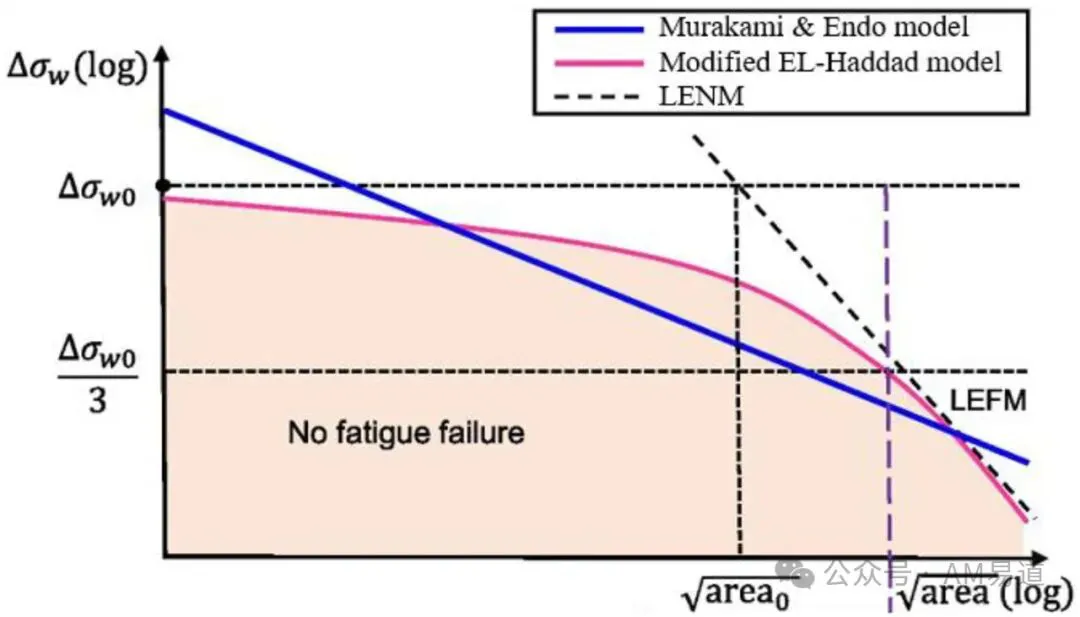
图14展示了K-T图表,说明了材料疲劳强度与缺陷尺寸之间的关系。
AM易道简单解释这部分研究内容,这些比较表明,基于最弱环节理论的等效体积法在预测不同工艺参数制造的增材制造试样疲劳强度方面表现最佳。
传统的最弱环节理论对工艺参数相似的试样预测较准确,但对工艺差异大的试样则效果较差。
应力尺寸效应:从缺口到格栅结构的应力分析
工程结构的疲劳失效常常发生在应力集中处。
增材制造技术能够制造出复杂结构,但这些结构通常包含缺口或几何不连续特征,成为应力集中的主要来源。
缺口试样中的应力集中
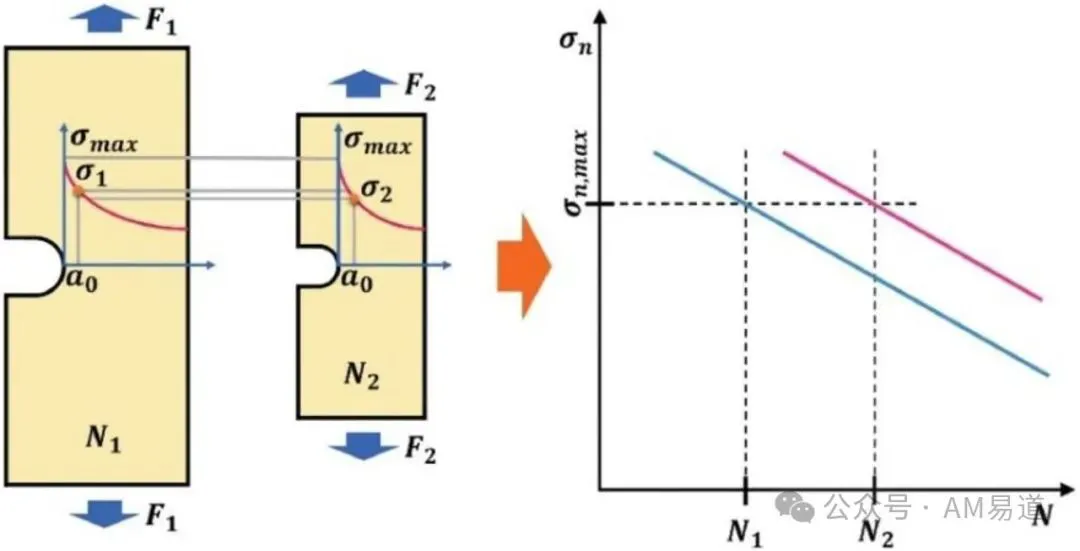
图17形象地展示了应力梯度导致的尺寸效应。
两个相同缺口形状但不同尺寸的试样,在相同名义应力下的最大和最小应力相同,但大尺寸试样在疲劳损伤区内的平均应力显著高于小尺寸试样。
增材制造试样对不同类型和尺寸的缺口表现出不同的敏感性。
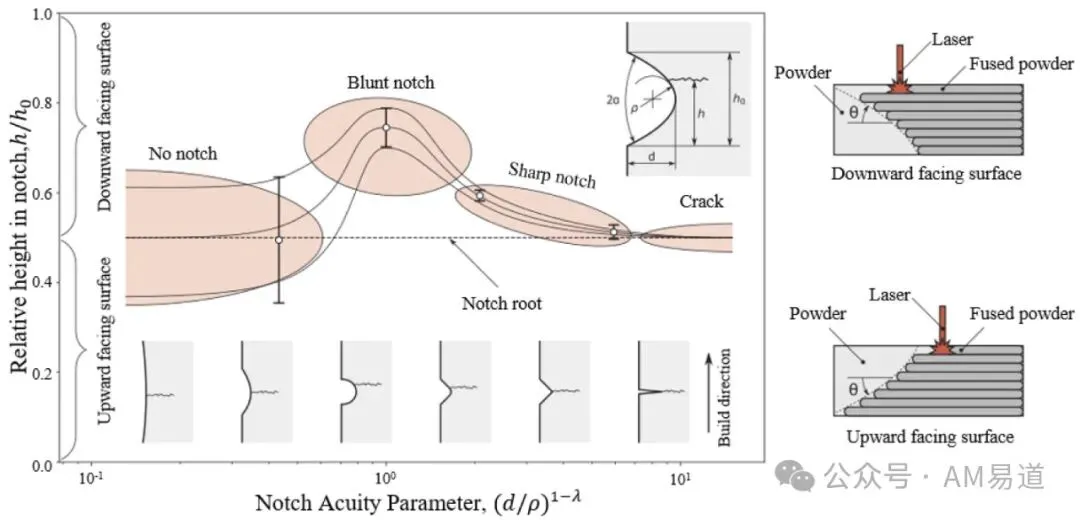
Solberg和Berto团队在图18中展示了失效起始位置与缺口锐度之间的关系。
从钝缺口到锐缺口,失效位置逐渐从上下表面向缺口根部集中。
随着缺口半径减小,疲劳缺口系数增加,疲劳寿命和失效位置的分散性减小。
格栅结构中的应力集中
增材制造技术使得生产复杂定制的格栅结构成为可能。
这些轻量化结构在航空航天、医疗植入物等领域有广泛应用,但格栅节点处的应力集中往往限制了其疲劳寿命。
Lohmuller团队研究了立方格栅结构在单轴压缩下的应力集中,导出了应力集中系数K与格栅密度ρV之间的关系。
为了改善节点处的应力集中,添加圆角和优化拓扑结构成为两种有效策略。
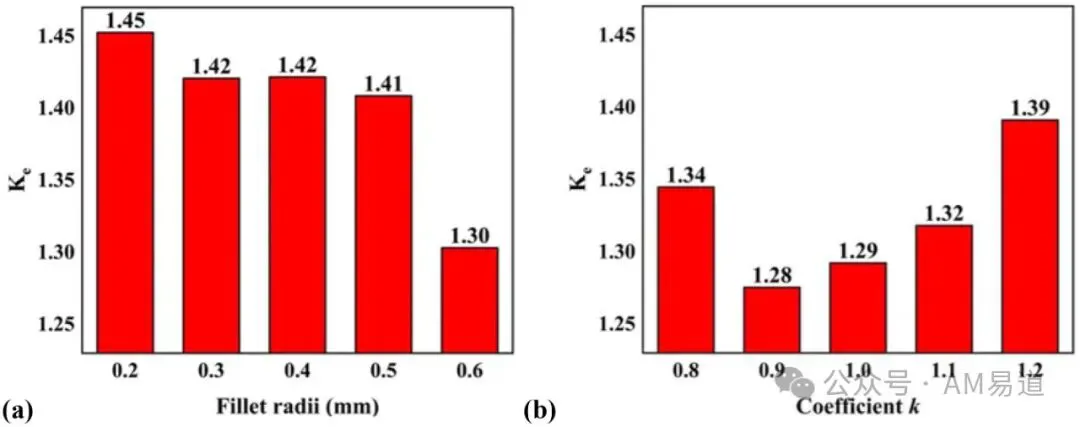
图19展示了如何通过改变不同参数来减少格栅结构中的应力集中。这就像是在调整一个结构的压力点,让它能承受更多循环载荷而不断裂。
左图(a)显示了当我们改变填充圆角的大小时,结构的应力集中情况。当圆角大小约为支撑杆直径的一半多一点(0.56倍)时,结构受力最均匀。
可以想象成家具的连接处,如果角太尖容易断裂,角太圆又浪费材料,而这个比例正好是最佳平衡点。
右图(b)则展示了另一种优化方法—通过调整一个叫「k」的参数来改变结构表面的曲率。当k值在0.9到1.1之间时,应力分布最均匀。
这有点像是在设计一个桥梁的曲线,既要美观又要承重,需要找到最佳的曲线形状。
研究发现,相比简单地添加圆角,使用特殊的三周期最小曲面(TPMS)结构设计方法效果更好,能更有效地减少应力集中,提高3D打印格栅结构的疲劳寿命。
这对于需要长期使用的轻量化结构部件,如航空航天领域的支架或医疗植入物,具有重要意义。
综合讨论:两种尺寸效应的竞争关系
缺口疲劳强度不仅取决于应力集中系数,还依赖于其他因素,如缺口半径、材料强度以及平均和交变应力水平。
在正常情况下,分析应力尺寸效应时,主要考虑的是由试样尺寸变化引起的应力集中变化,而其他条件保持不变。
实际上,对于没有缺口的增材制造部件,材料本身内部的固有缺陷也可能导致应力集中,成为疲劳裂纹的起始点。
然而,对于没有缺口的增材制造试样,很难确定哪个缺陷会引发疲劳裂纹。
因此,需要统计方法来考虑可能成为疲劳裂纹起始点的所有缺陷。
对于具有复杂几何的增材制造试样,仅考虑几何不连续性导致的应力集中是不足以准确评估其疲劳性能的。
这主要是由于增材制造试样中存在独特的缺口表面缺陷以及实际几何与设计几何模型之间的差异。
未来的研究方向或许会集中在考虑缺陷竞争的增材制造金属试样缺口尺寸效应的理论研究,这可以推进我们对增材制造格栅结构连接点处尺寸效应的理解,从而解决增材制造格栅结构试样中的疲劳尺寸效应问题。
结语
AM易道认为,尺寸效应研究是连接实验室小尺寸样件和工程实际大尺寸部件的桥梁。
只有深入理解增材制造中的尺寸效应,才能真正发挥出这项技术在航空航天、医疗、汽车、能源等领域的潜力。
每一次对尺寸效应的深入认识,都是增材制造向工业级应用迈进的坚实一步。
当我们能够精确预测一个微小增材制造试样放大到实际工程尺寸后的疲劳性能,增材制造的工业化之路才真正铺平。
而这条路,需要AM易道读者共同探索、共同前行。
文章信息
https://doi.org/10.1016/j.apmt.2024.102367
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道
 标签
 近期热门




 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉