
 发布内容






7000个中子源钨靶轮大单,电子束3D打印的典型胜利
7000件钨零件大单:2800万瑞典克朗(约合人民币1800万)。
根据公告,可以明确的是,3D打印参与其中。
10月22日,瑞典Freemelt宣布获得欧洲散裂中子源ESS的制造订单,交付周期14个月,大部分安排在2027年。
欧洲散裂中子源ESS,是位于瑞典隆德的大型科研设施,利用中子束探测材料内部的结构与运动。
这类研究可以帮助解释合金怎样变形、零件内部残余应力如何分布。
客户买的是靶轮系统所需的合格部件。
Freemelt将这笔业务归因于电子束粉末床熔融(E-PBF)、钨材料经验与工业交付能力的结合。
要理解其中的3D打印价值,得先看钨承担什么任务。
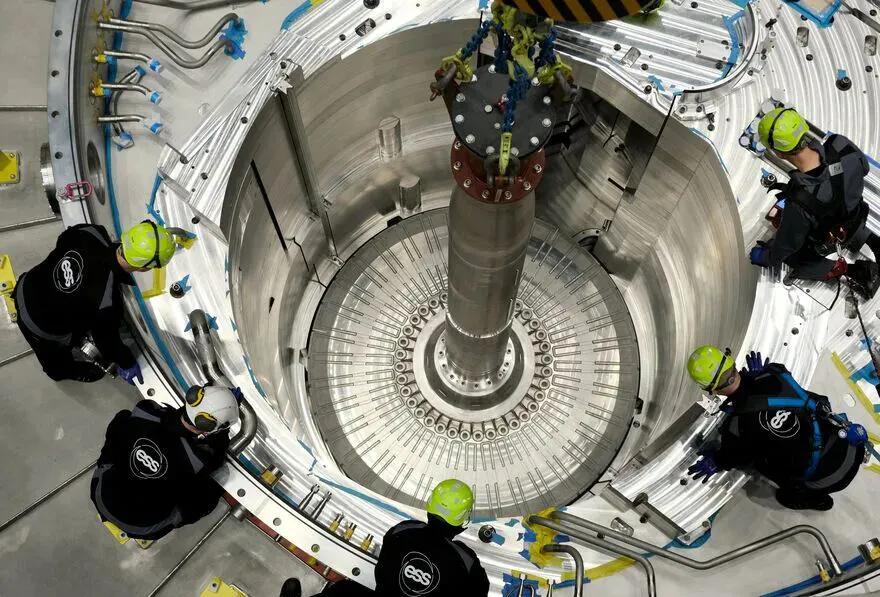
ESS于2023年公布的靶轮安装实景,用于说明应用位置,并非本次订单交付照片
钨靶:一边产生中子,一边承受热冲击
ESS用加速器将质子加速,再轰击钨原子核,释放出中子,这就是散裂过程。
中子经过慢化和引导,进入实验仪器,用来研究样品。
钨是富含中子的重金属,适合作为散裂靶材。
约3422℃的熔点和良好的导热性,也有利于承受束流带来的热负荷。
延伸阅读:一文知晓3D打印钨,核聚变反应堆的心脏
但它不能只靠耐高温硬扛:
质子束反复入射,会造成局部升温和周期性热应力,辐照还会改变材料性能。
延伸阅读:
ESS把钨块装进直径2.6米的旋转靶轮,以约23.3转/分钟让不同区域依次承受束流,再用氦气带走热量,经二次水回路排出。
钨件的任务,是在反复受热、冷却和辐照后,仍能保持完整。
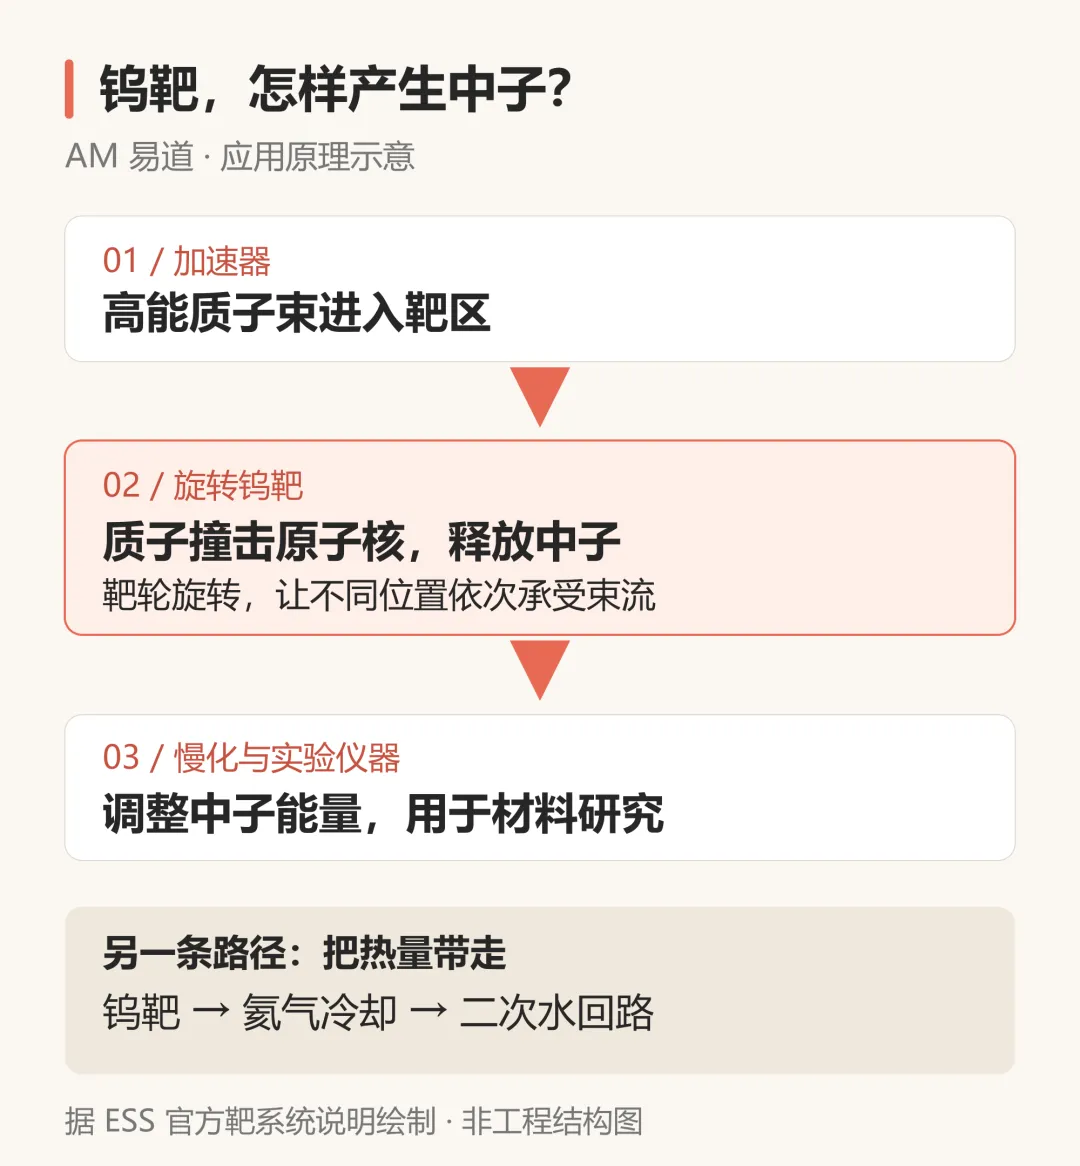
AM易道示意:钨靶负责产生中子,旋转与氦气冷却共同管理热负荷;
因此,这是一项直接关系到中子源运行的材料制造任务。
关注点在裂纹、杂质、组织和批次一致性上。
为什么考虑3D打印?先看传统工艺的难处
钨熔点极高,常温下又脆,成形与切削都困难。
但传统方法完全能制造钨靶。
2018年发表的ESS选材研究,就比较过六家供应商提供的钨块。
先烧结、轧制,再从板材加工出试样。
名义上相近的材料,其组织和力学表现却有明显差异。
这说明钨靶的门槛不只是尺寸合格。
制造路径会影响晶粒、取向、缺陷和脆性,最终影响服役可靠性。
电子束3D打印E-PBF提供了另一条路径:
对于复杂钨件,接近最终形状的成形方式有望减少切削量,并获得传统加工难以实现的几何结构。
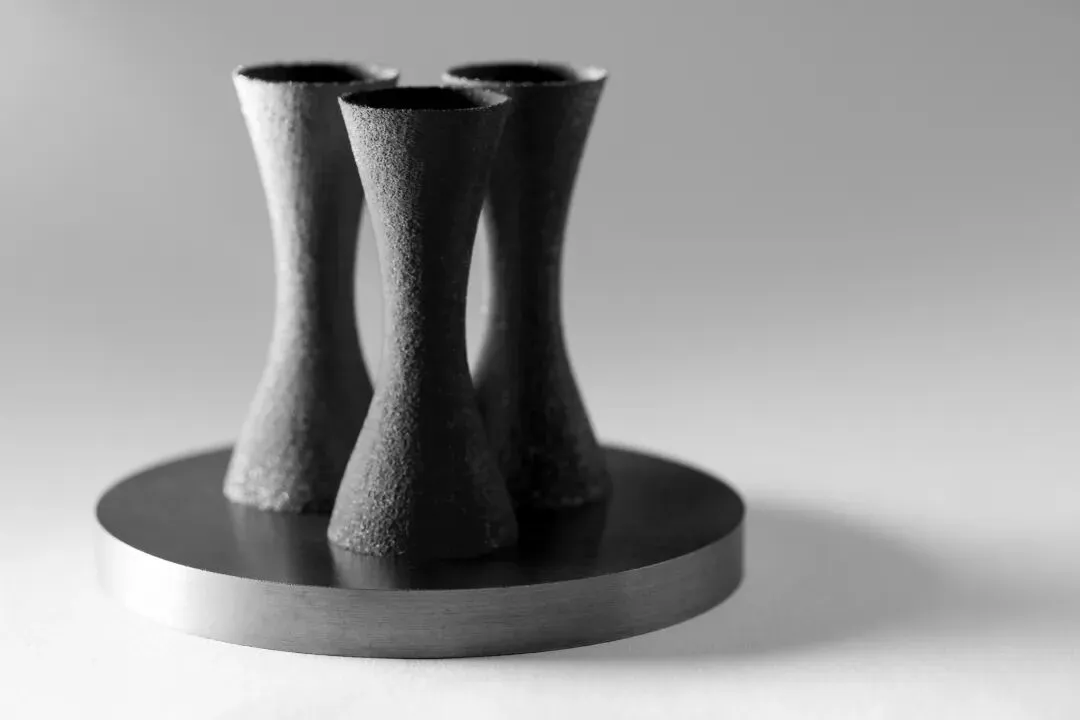
Freemelt展示的打印钨喷嘴,说明材料与几何成形能力,不是ESS订购的零件
熔化钨不难理解,难的是冷下来不开裂
电子束铺粉3D打印的工艺是铺粉、预热、按截面选择性熔化,逐层堆积。
这个过程需要各种研究和验证。
比如英国原子能管理局UKAEA、Freemelt等机构2025年在《Nuclear Materials and Energy》发表的同行评审研究,专门考察了电子束打印纯钨的微结构、裂纹与后处理。
实验使用45—106微米钨粉和75微米层厚,比较不同扫描方式;
点熔条件采用1200℃工艺温度。
该研究的调制点熔策略减少了裂纹形核位置,高温热等静压(HIP)可改善部分内部缺陷及拉伸行为的重复性。
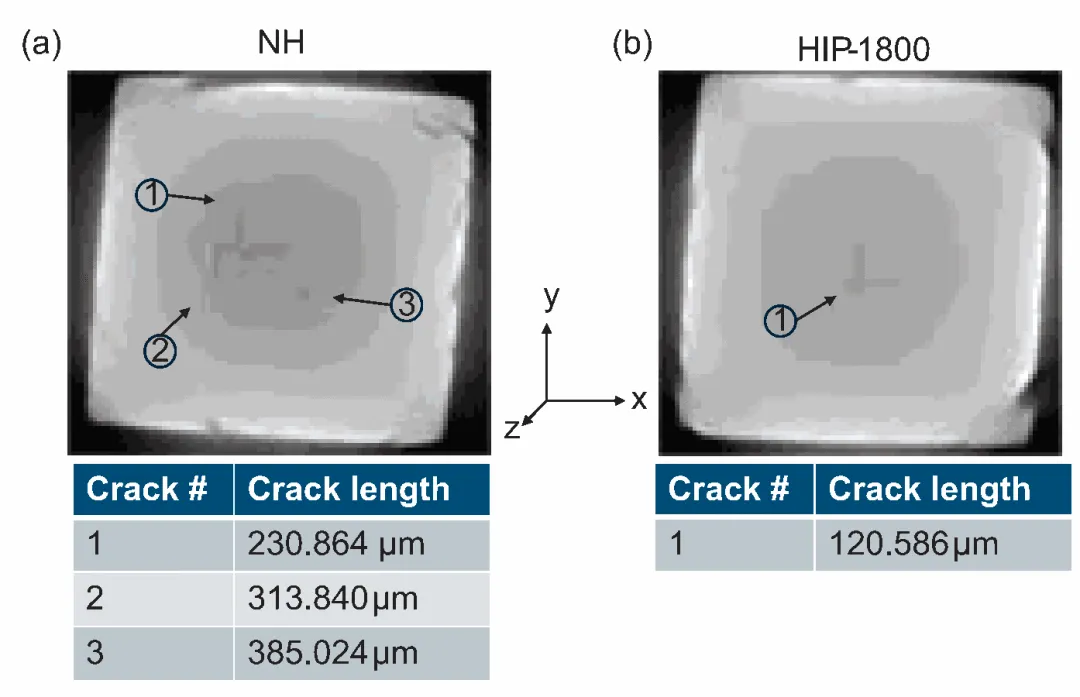
上述研究图6:两件线扫描试样的XCT图,左为未经HIP,右为1800℃ HIP条件。并非同一试样前后对照。图源:Zavala-Arredondo等,2025
过程监测也有价值。
Freemelt自己的设备展示过逐层电子成像,可在构建过程中观察层面异常。
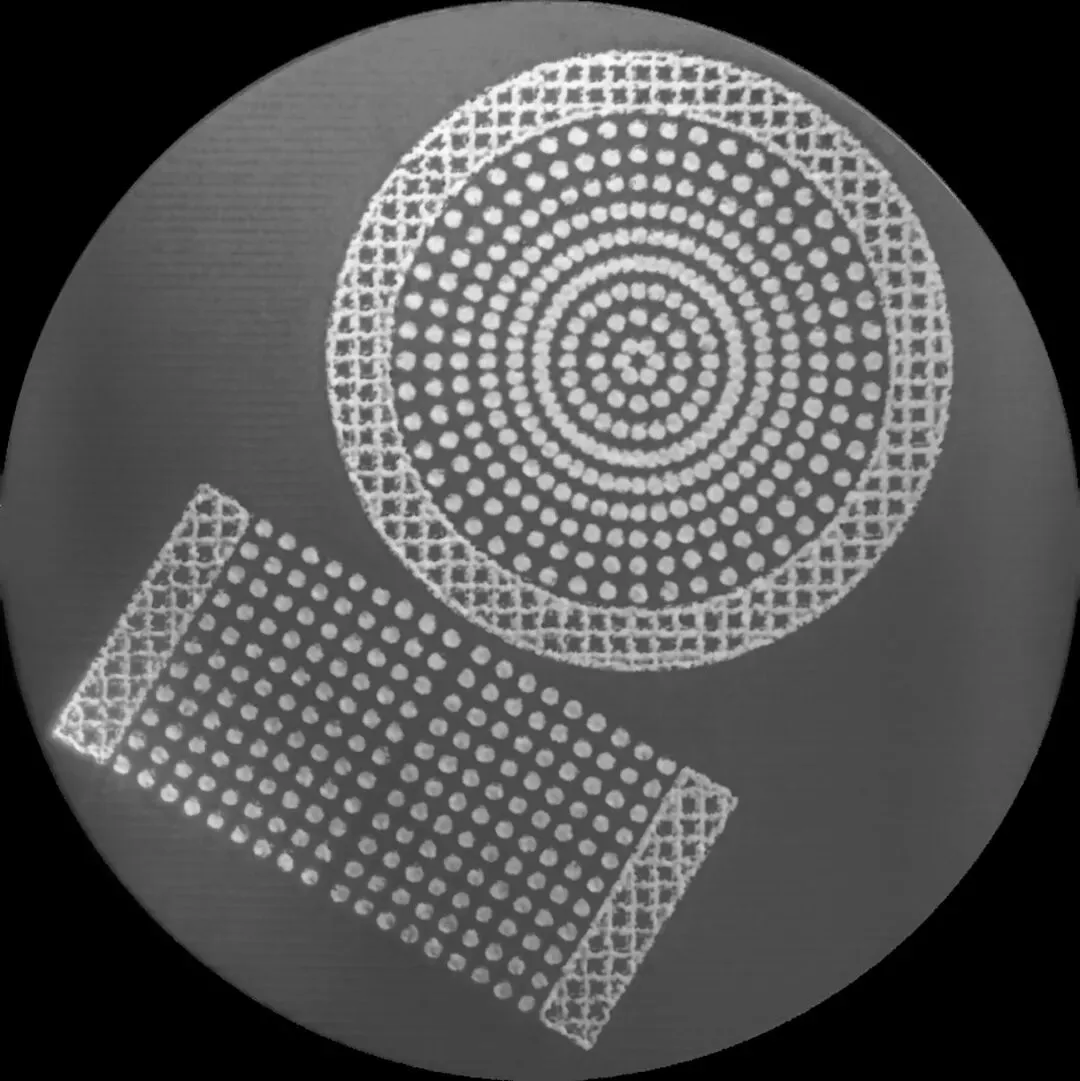
Freemelt公开的钨构建层图,仅是过程监测示例。
电子束适合钨的关键,在于能够把整个构建过程维持在较高温度,同时在真空中减少氧污染。
钨对氧敏感,污染会增加开裂风险:
熔池之外的材料也保持足够热,才有机会减小温差和开裂风险。
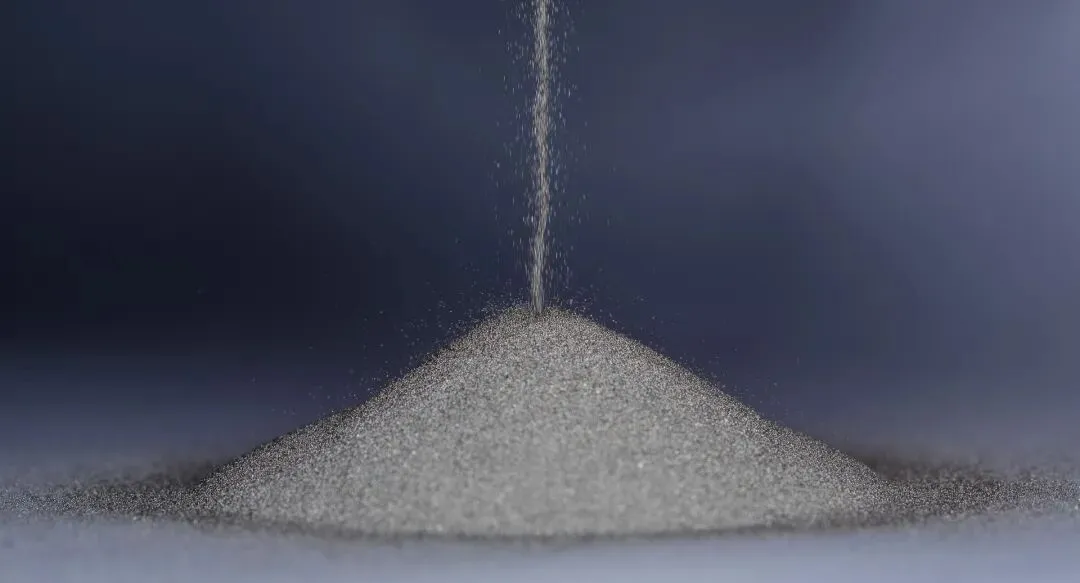
Freemelt钨工艺页面的粉末配图
它还采用点熔策略进一步控制热量分布,电子束在离散位置形成小熔池,通过落点顺序、停留时间和束斑控制热量分配,调整局部热历史,降低残余应力。
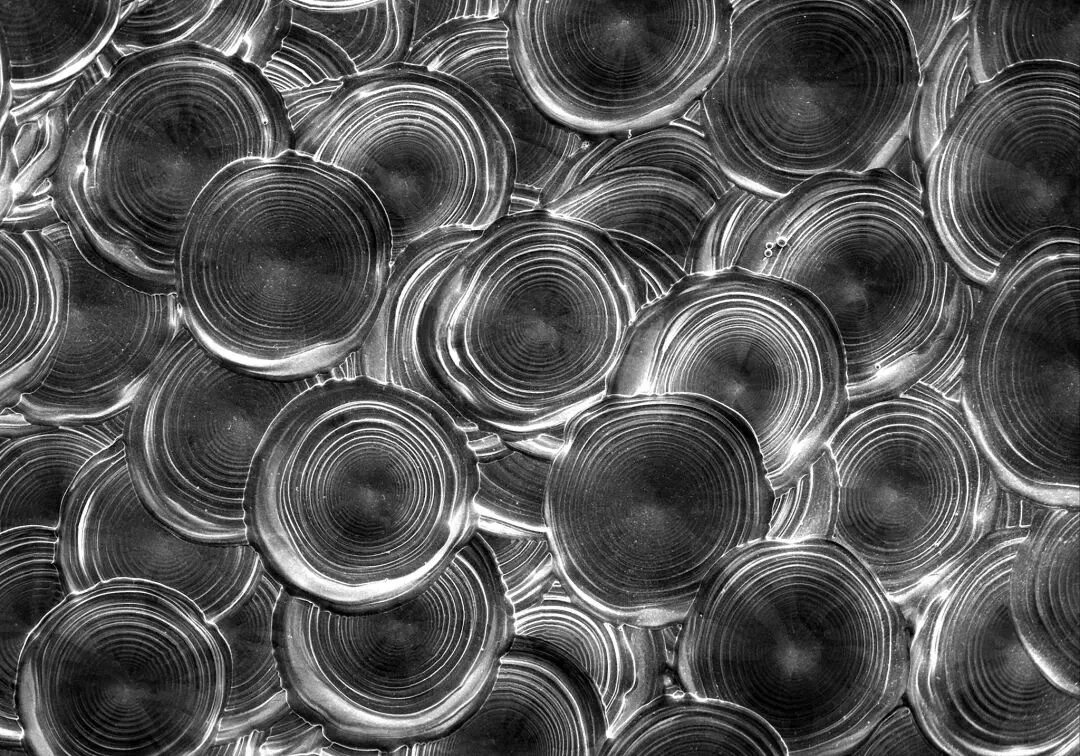
Freemelt公开的准随机点熔表面形貌。不同扫描策略会改变局部热历史
7000件订单之后,该关注什么
Freemelt在9月已明确扩展制造业务,服务覆盖设计、工艺开发、资格鉴定、检测和交付。
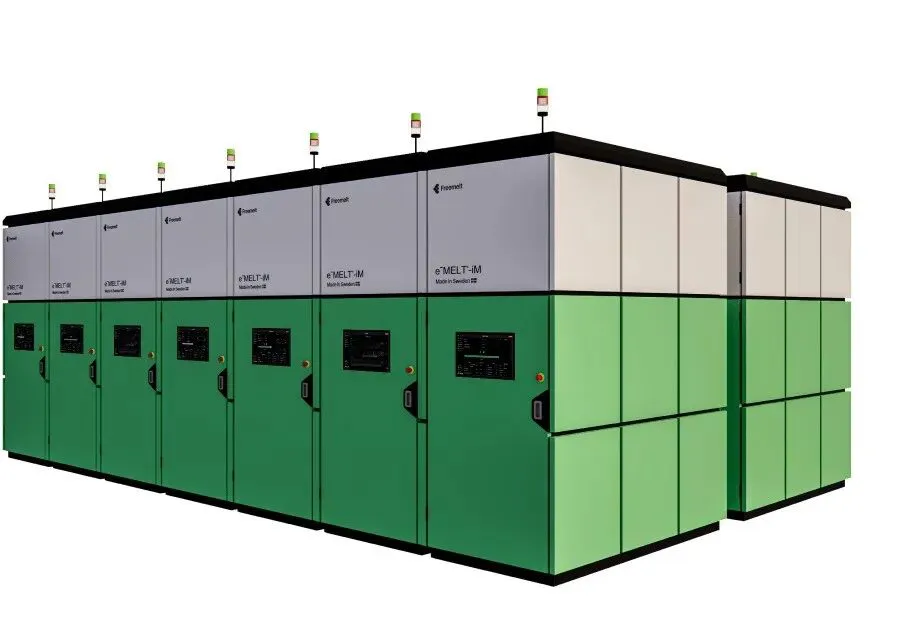
Freemelt公布的eMelt产品图,不代表本订单实际设备配置。
这种模式给供应商带来更完整的订单,也得把批次一致性、良率、产能和交期责任一起打包拿下。
本次公告确认了订单,也强调了电子束3D打印的能力。
但并没有披露7000件的具体制造路线、验收数据和成本对照。
它证明Freemelt进入了ESS钨部件供应链,尚不足以证明全部零件直接打印成形,或增材制造已经全面优于轧制加工。
钨靶给3D打印行业提出了一个新逻辑。
即使零件外形并不那么复杂,只要材料难加工、质量波动代价高,增材制造仍可能找到市场。
电子束的高温真空工艺提供了切入口。
在不考虑任何增材设计优化(DfAM)情况下,能否持续获得订单,最朴素的原理是得看它能否在相同服役要求下,比成熟制造路线更稳定、更经济地交出钨部件。
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道

 近期热门


 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉