

 发布内容


增减材结合坐标系统一:高效叶轮制造
AM易道导语:
最近,一项结合了电弧增材制造(Wire Arc Additive Manufacturing,WAAM)和精密加工技术的研究刚刚发布。
这项由韩国研究团队完成的工作,不仅展示了增减材结合的强大潜力,还为高效、精准制造复杂叶轮开辟了新途径。
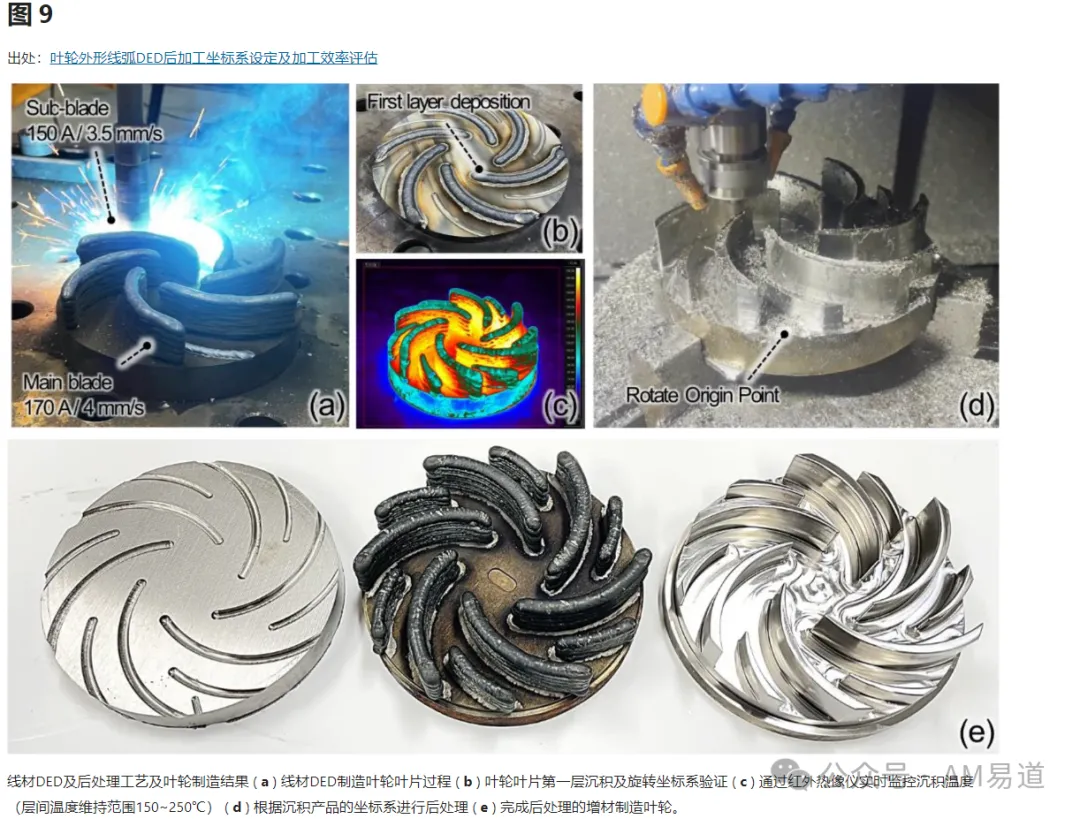
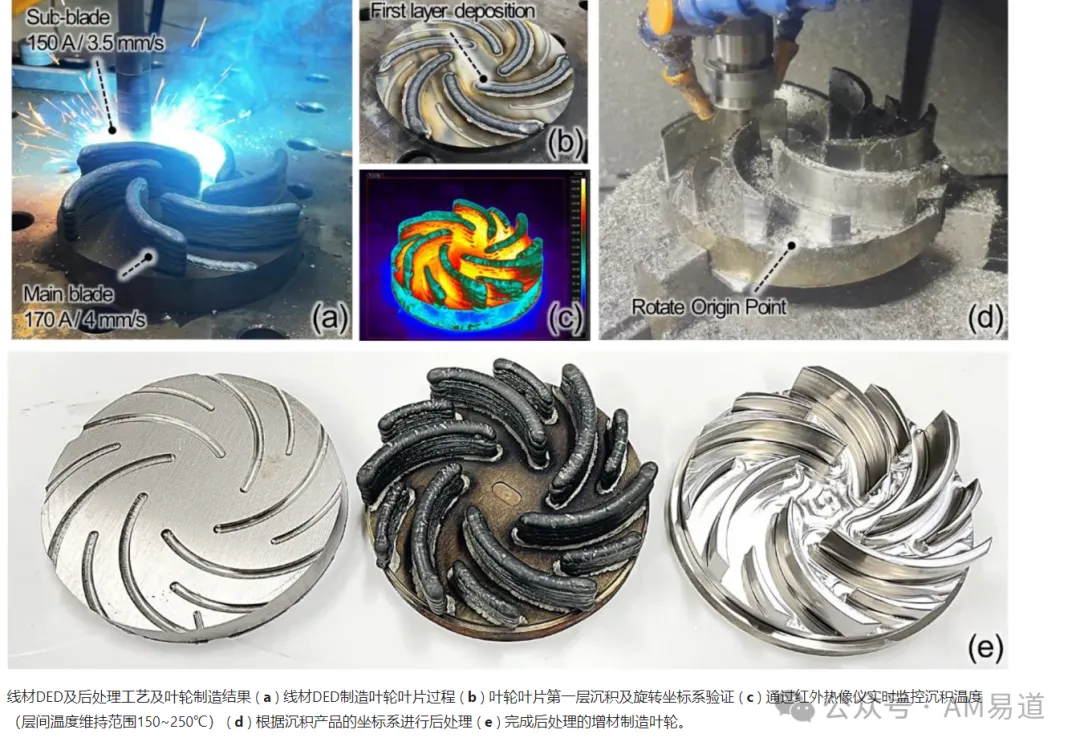
下图展示了整个WAAM+精密加工叶轮制造过程。
从左到右,我们可以看到叶轮叶片的逐层堆积过程,红外热像仪实时监控温度的画面,以及最终完成后处理的成品叶轮。
这张图直观地展示了增减材结合技术从原材料到成品的整个转化过程。
原文链接:https://www.nature.com/articles/s41598-024-18262-8
DOI:10.1038/s41598-024-18262-8
增减材结合:突破传统制造瓶颈
传统的叶轮制造过程就像是在雕刻一块大理石,需要从一整块金属材料中切削出复杂的叶片形状。
这种方法不仅耗时耗力,还会造成大量材料浪费。特别是对于那些使用高性能合金材料的叶轮来说,这种浪费简直令人心痛。
WAAM技术的引入为解决这一问题提供了新思路。
它采用电弧作为热源,将金属丝熔化并逐层堆积,快速形成接近最终形状的毛坯。
然而,WAAM技术并不能满足叶轮的高精度要求。
这就是精密机加工技术发挥作用的地方。
通过精心设计的后处理工艺,研究团队成功将WAAM制造的粗糙结构精加工成符合严格尺寸和表面要求的成品叶轮。
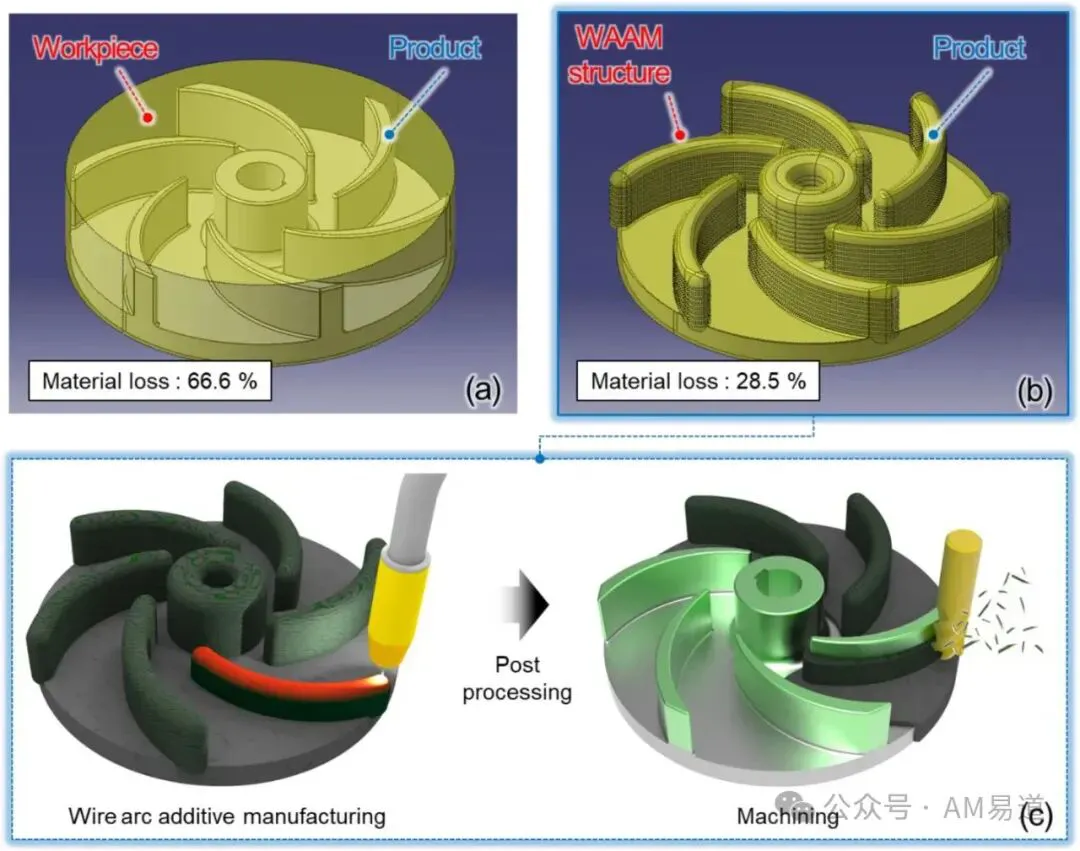
下图展示了传统加工方法和WAAM+精密加工方法在材料利用率上的对比。这张图清晰地展示了增减材结合技术如何大幅减少材料浪费基础上,完成高精度要求的叶轮加工。
研究核心: 增减材结合的坐标系设计
在增减材结合技术中,如何在WAAM成形和后续精密加工之间建立精确的坐标对应关系,一直是困扰业界的难题。
传统方法往往需要在两个工序之间进行复杂的坐标转换,不仅增加了操作难度,还容易引入误差。
研究团队开发的创新坐标系设计方法,巧妙地解决了这一问题,堪称本研究的最大亮点。
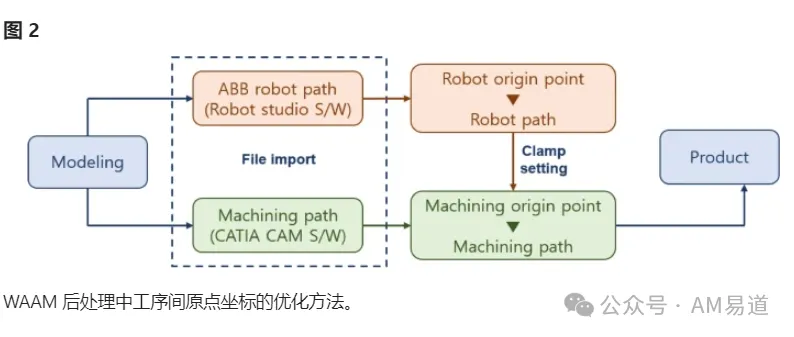
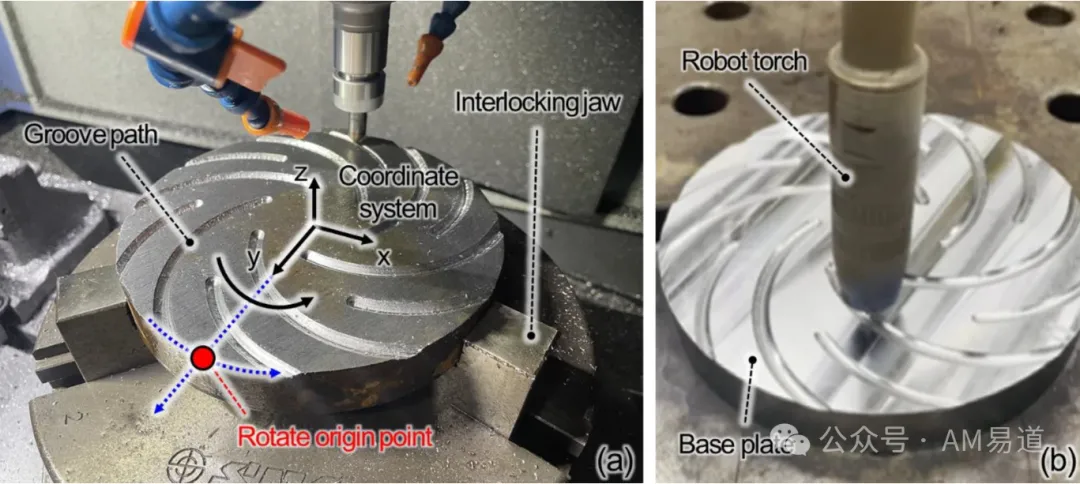
具体来说,研究团队的创新包括以下几个关键点:
预处理底板设计
研究团队在开始WAAM工艺之前,就对底板进行了精心设计和预处理。他们在圆形底板边缘加工了一个特殊的90°倒角凹槽,这个看似简单的设计,实际上起到了至关重要的作用。
多功能基准点
这个特殊凹槽不仅用于定义旋转坐标原点,还作为WAAM工艺和后续精密加工的共同基准。通过这个共同基准,研究团队成功实现了两个工序之间的无缝衔接。
实时坐标校准
在WAAM工艺开始前,研究团队让机器人沿着与实际沉积路径相同的轨迹运行,通过预先加工的凹槽来校准和确认坐标系。这一步骤确保了WAAM工艺的精确执行。
后处理坐标匹配
在后续的精密加工中,研究团队再次利用这个预先加工的凹槽来设置加工原点和旋转轴。这种方法不仅简化了操作过程,还大大提高了加工精度。
全流程坐标一致性
通过这种创新的设计,研究团队成功实现了从WAAM成形到精密加工全流程的坐标一致性。这意味着,无论是在增材制造还是减材加工阶段,都可以使用同一套坐标系统,极大地简化了工艺流程,提高了加工精度。
研究细节:巧妙融合两种技术
研究团队的工作可以说是将增材制造和减材加工的优势发挥到了极致。他们的研究过程主要包括以下几个关键步骤:
1. 叶轮建模与WAAM参数优化
首先,研究团队对一个直径160毫米的6叶片叶轮进行了详细的3D建模。接着,他们通过一系列实验,优化了WAAM工艺的各项参数,包括焊接电流、焊枪移动速度等。

研究团队发现,焊接电流为170A,焊枪移动速度为4mm/s时,可以获得最佳的堆积效果。
这组参数不仅确保了足够的材料沉积速率,还保证了良好的层间结合强度。
2. 层间温度控制:增材制造的关键
在WAAM工艺中,层间温度控制是确保产品质量的关键因素。
研究团队使用红外热像仪实时监控每一层堆积的温度,确保温度控制在150~250℃之间。
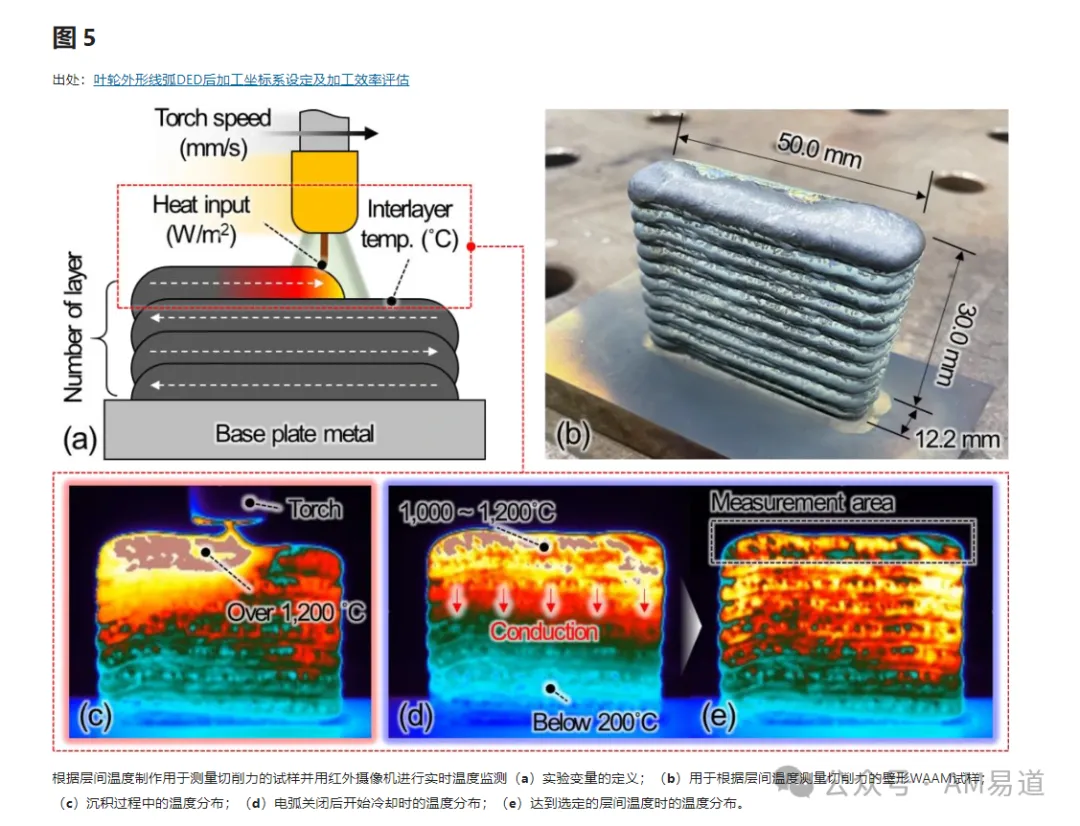
通过精确控制层间温度,研究团队成功解决了一个长期困扰WAAM技术的问题:各层机械性能的不一致性。
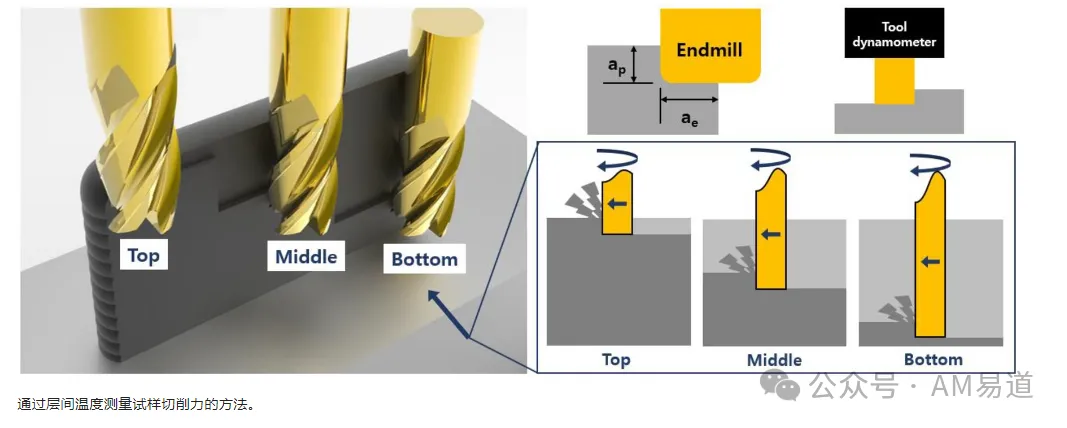
他们的实验数据显示,当层间温度保持在200℃左右时,可以获得最稳定的机械性能和最小的切削力偏差。
3. 创新的坐标系设置:衔接增减材工艺的关键
为了无缝衔接WAAM制造和后续精密加工,研究团队开发了一种创新的坐标系设置方法。
他们在底板上预先加工了特定的标记,这些标记就像是GPS定位点,确保了从WAAM制造到精密加工整个过程中坐标系的一致性。
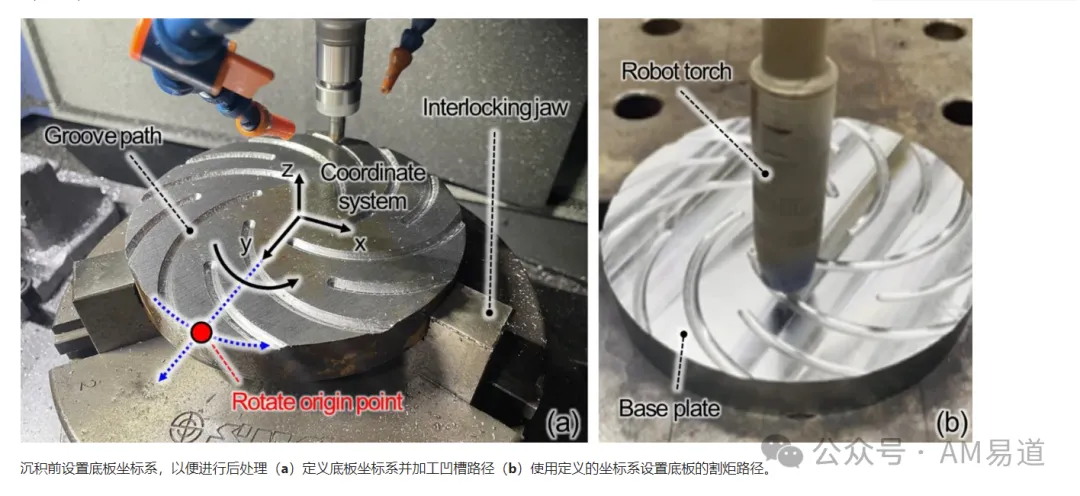
具体而言,研究团队在圆形底板边缘加工了一个特殊的凹槽,用于定义旋转坐标原点。
这个看似简单的创新,解决了WAAM制造结构表面不规则导致的加工原点难以确定的问题,为后续精密加工奠定了基础。
4. 后处理优化:减材加工显神通
完成WAAM制造后,叶轮还需要进行精密机加工。研究团队基于CATIA CAM程序设计了详细的加工路径,并根据WAAM制造结构的实际形状进行了优化。
他们采用了螺旋路径加工策略,有效防止了过切现象的发生。在加工参数方面,研究团队为粗加工和精加工分别设定了不同的切削条件。
例如,在粗加工阶段,他们使用了较大的切削深度(ap=0.5mm)和进给速度(F=600mm/min),而在精加工阶段,则降低了切削深度(ap=0.2mm)和进给速度(F=400mm/min),以获得更高的表面质量。
通过这种精心设计的后处理工艺,研究团队成功将WAAM制造的粗糙结构加工成了高精度的成品叶轮。
研究成果:增减材结合的双赢
1. 生产效率大幅提升
研究结果显示,相比传统的纯机械加工方法,WAAM+精密加工的组合将叶轮的制造时间从48小时54分钟缩短到了18小时3分钟,时间减少了63%。
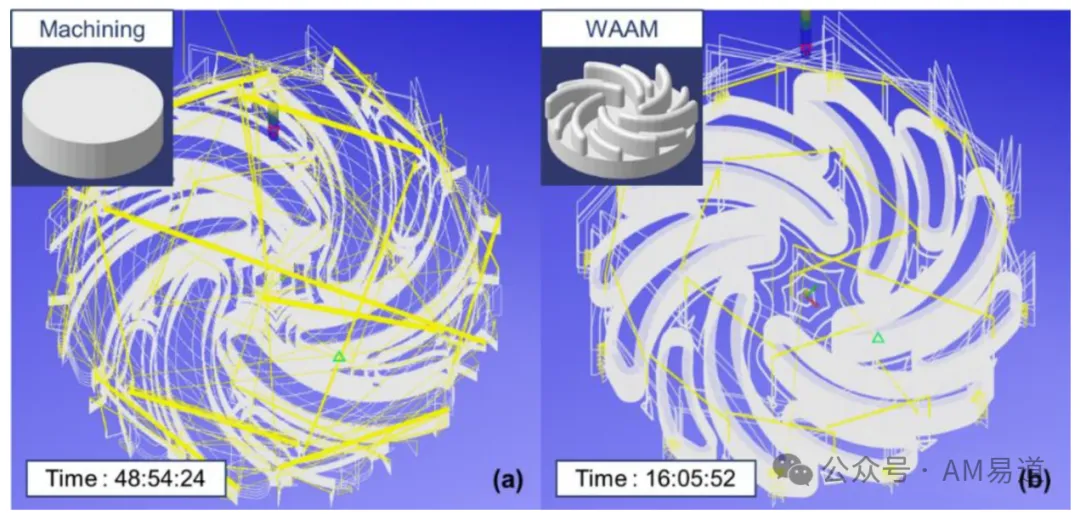
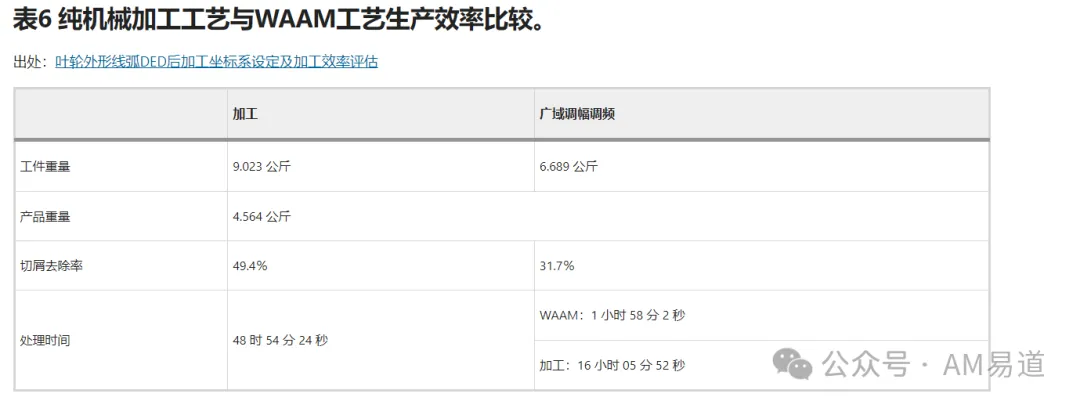
这种效率的提升主要得益于WAAM技术快速成形的特性,大大减少了后续加工所需的材料去除量。
2. 材料利用率显著提高
在材料利用方面,增减材结合技术同样表现出色。从表6可以看出,传统加工方法会浪费高达49.4%的材料,而WAAM+精密加工的组合将材料浪费降低到了31.7%。
这意味着材料切削去除比例下降了17.7个百分点,有助于降低材料消耗和资源浪费。
3. 产品质量达标
通过3D精密测量和扫描比对,研究团队确认制造的叶轮在形状精度上完全符合设计要求,最大误差仅为0.013毫米。
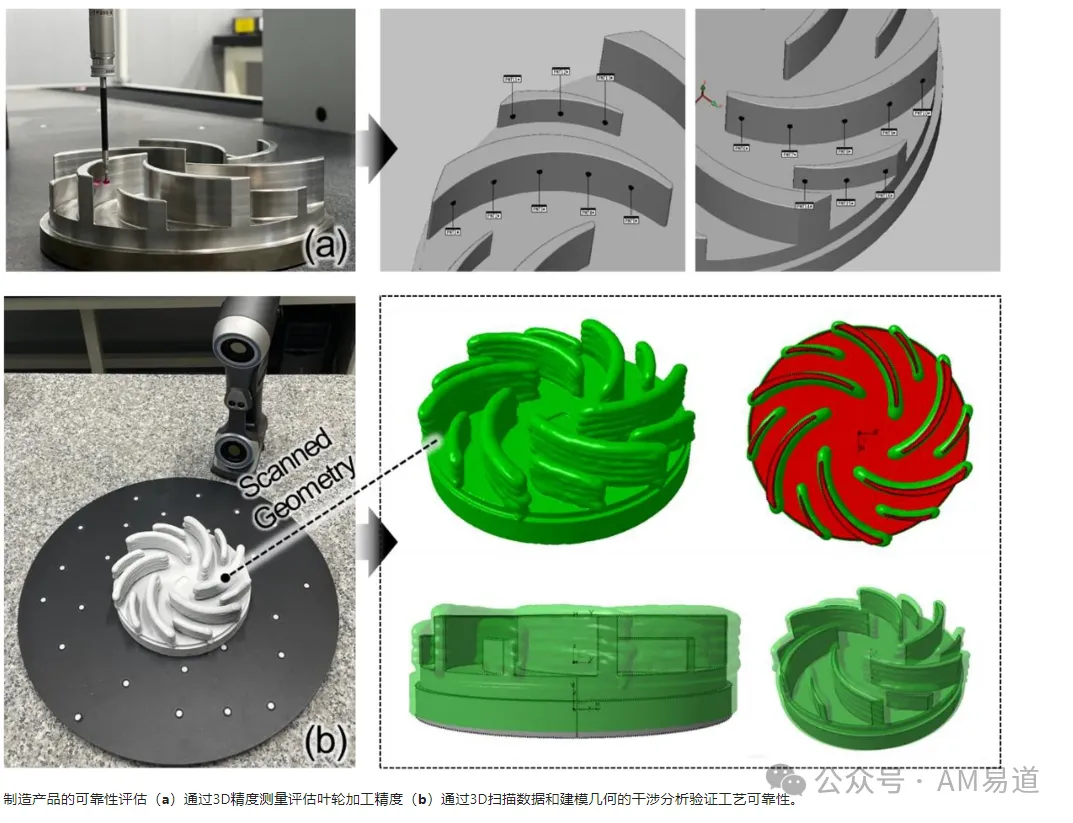
这个精度水平不仅满足了大多数工业应用的需求,还证明了增减材结合技术在高精度零件制造中的可行性。
未来展望:增减材结合技术的发展方向
尽管增减材结合技术在叶轮制造中取得了显著成果,但它仍有进一步发展的空间。未来的研究方向可能包括:
开发更多适用于WAAM技术的金属材料,扩大其应用范围。同时,研究如何优化材料性能以适应后续精密加工。
进一步提高WAAM技术的精度,减少后处理工作量。探索更高效的精密加工策略,进一步缩短生产周期。
引入人工智能和机器学习技术,实现增减材结合工艺的自动化和智能化控制。例如,通过机器学习优化WAAM参数和加工路径。
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道

 近期热门


 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉