

 发布内容








先钢后铜or先铜后钢?多材料3D打印的重要抉择
一个智能3C零部件,既拥有钛的轻量强度,又具备铜合金的优异导热性;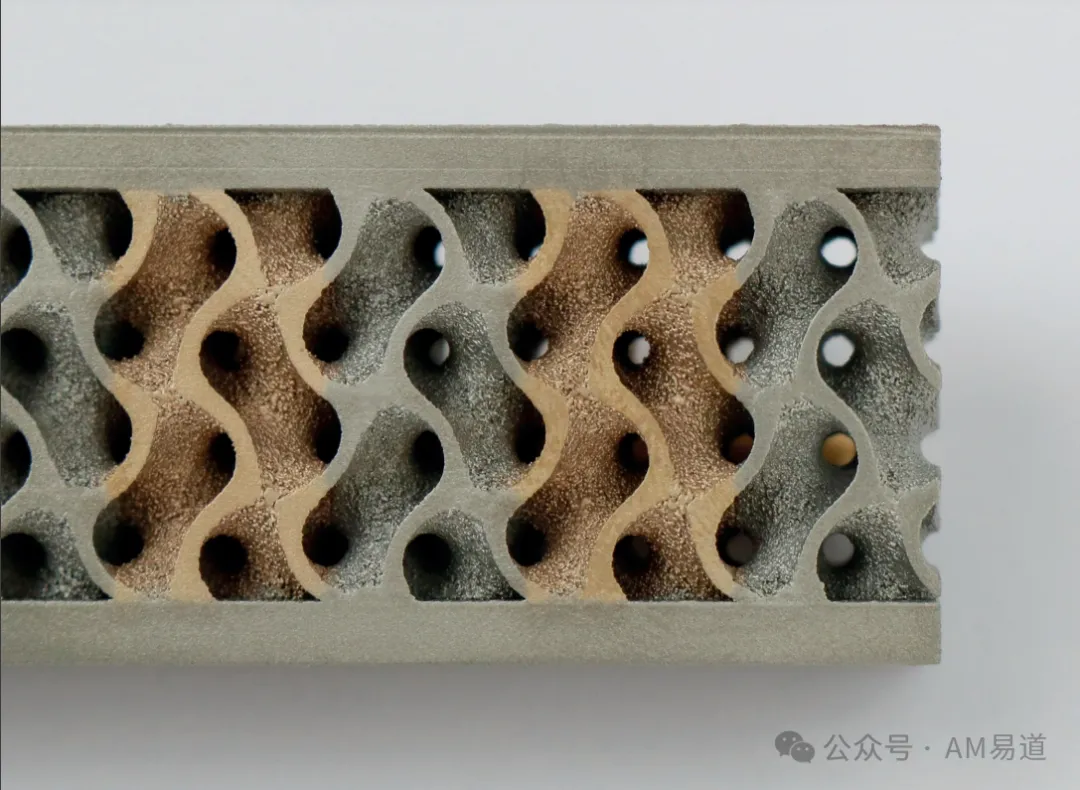 或一个航空发动机部件,内部是耐高温合金,外层却是导热系数极高的铜材料。
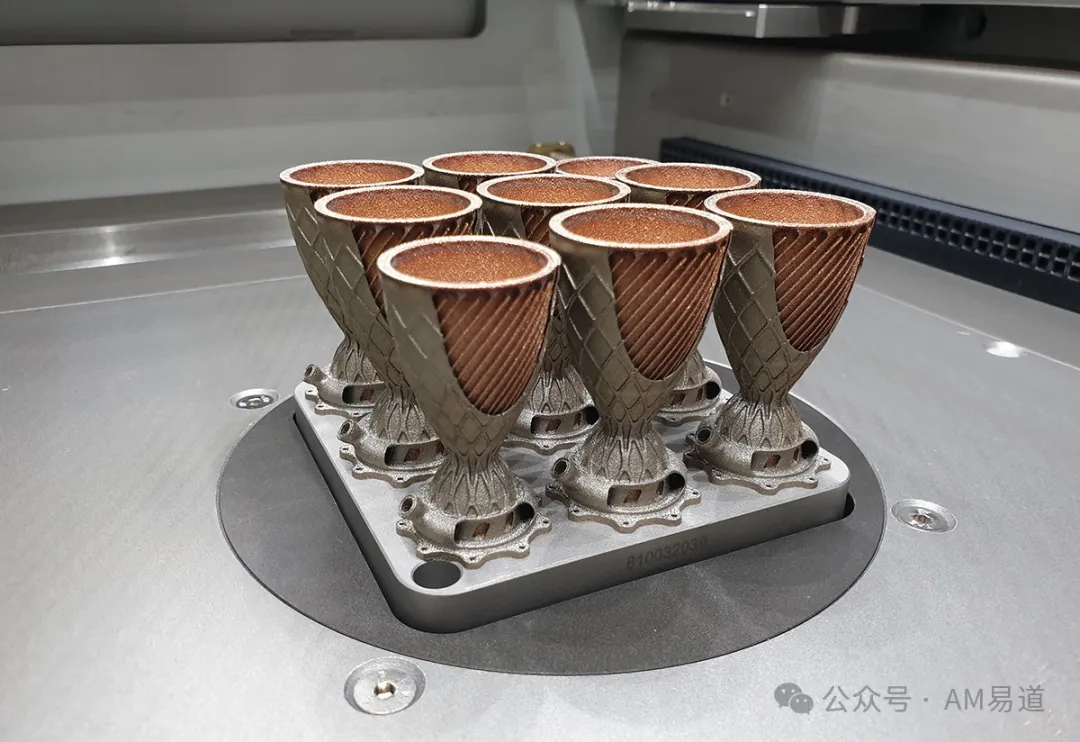 多材料3D打印技术正在让这一切成为可能。延伸阅读:多材料金属3D打印,引领下一个十年
然而,这一前沿技术长期面临着一个致命痛点:不同材料之间的界面缺陷导致结构过早失效,成为阻碍其广泛应用的最大障碍。在《npj Advanced Manufacturing》2025年最新一期上,宾夕法尼亚州立大学研究团队揭示了一个令人惊讶的发现:在多材料激光粉末床熔融(MM-LPBF)技术中,仅仅通过改变构建方向,就能改善界面缺陷问题!
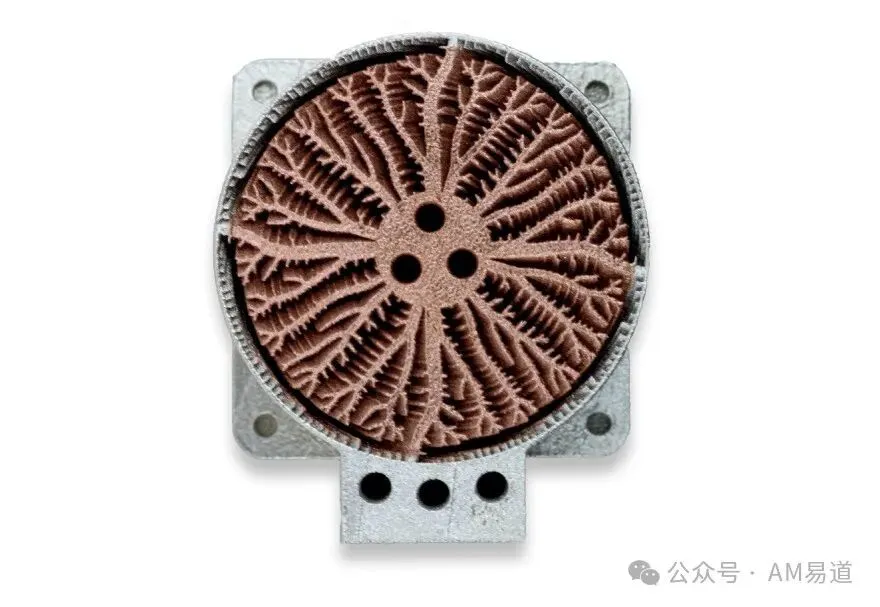
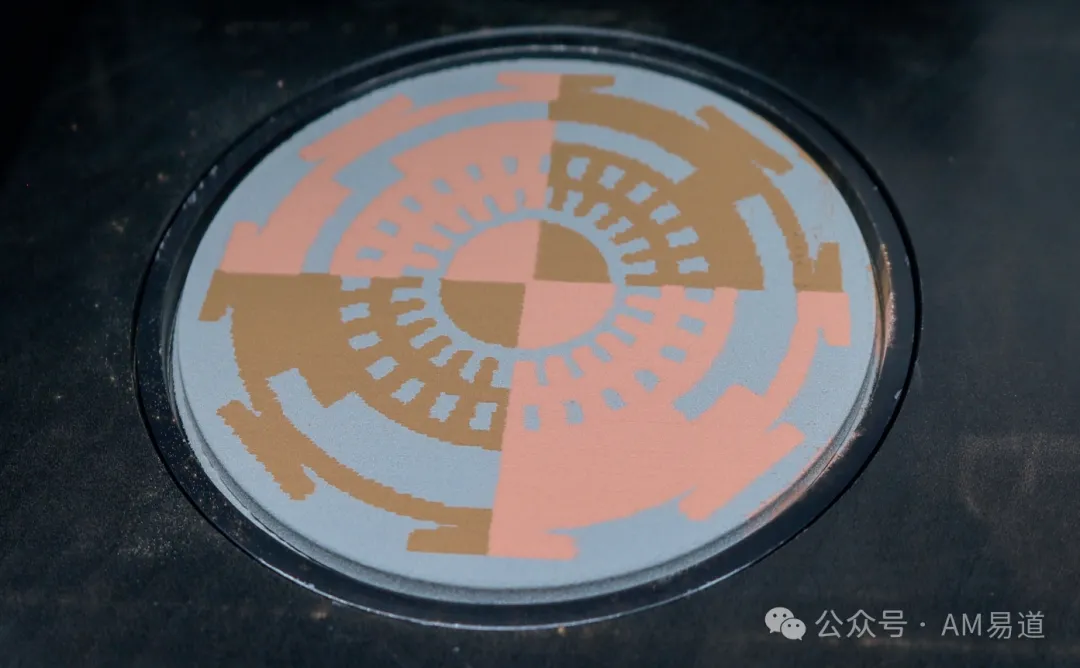
当然,我们知道,构建方向优化仅是多材料金属3D打印的研究拼图中的一块。其他关键研究方向包括了材料梯度过渡设计、界面中间层策略、智能激光参数调控、原位监测与闭环控制、新型材料组合兼容性,以及高精度多尺度模拟等等等。这些方向共同构成了推动多材料增材制造走向成熟应用的技术体系。
或一个航空发动机部件,内部是耐高温合金,外层却是导热系数极高的铜材料。多材料3D打印技术正在让这一切成为可能。延伸阅读:多材料金属3D打印,引领下一个十年然而,这一前沿技术长期面临着一个致命痛点:不同材料之间的界面缺陷导致结构过早失效,成为阻碍其广泛应用的最大障碍。在《npj Advanced Manufacturing》2025年最新一期上,宾夕法尼亚州立大学研究团队揭示了一个令人惊讶的发现:在多材料激光粉末床熔融(MM-LPBF)技术中,仅仅通过改变构建方向,就能改善界面缺陷问题!
多材料3D打印:在界面挑战中寻找答案
AM易道观察,能够在同一构件中融合多种材料特性的多材料3D打印技术成为研究热点。然而,不同材料之间的界面往往成为结构的薄弱环节,导致性能下降甚至失效。此次研究选择了904L不锈钢和青铜这两种材料组合进行探索,它们代表了典型的高强度结构材料与高导热材料的组合。通过选择性粉末沉积(SPD)系统,研究团队能够在同一层中精确控制不同材料的分布位置。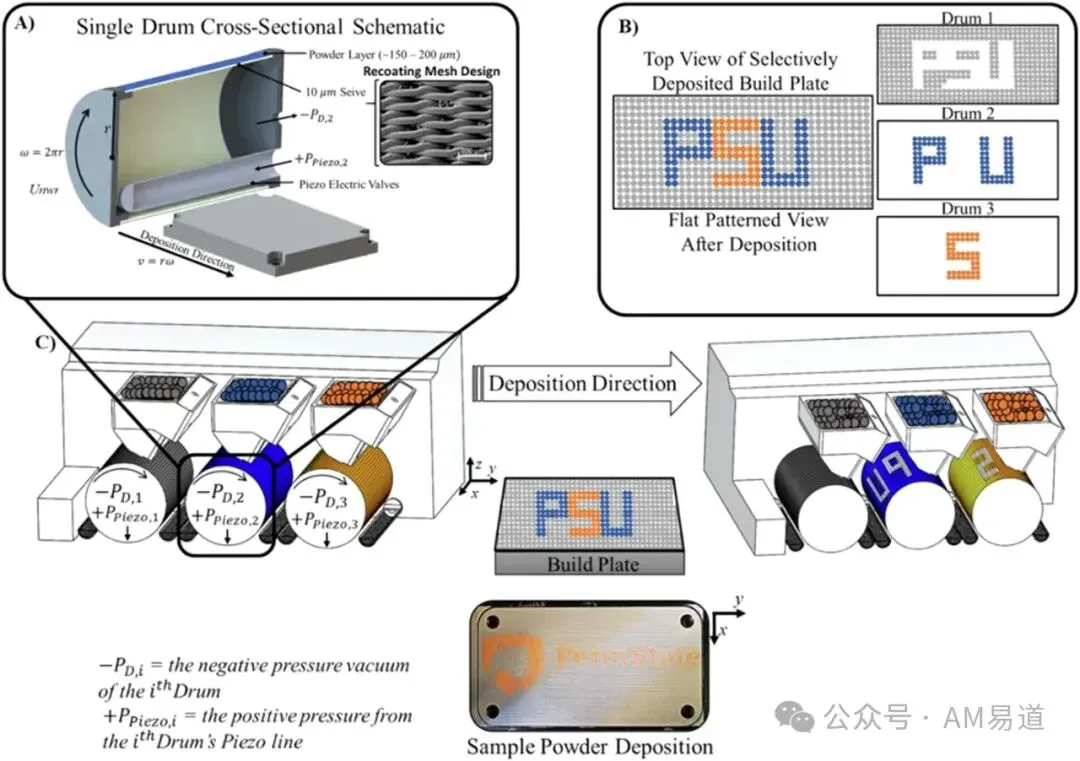
研究设备与工艺参数
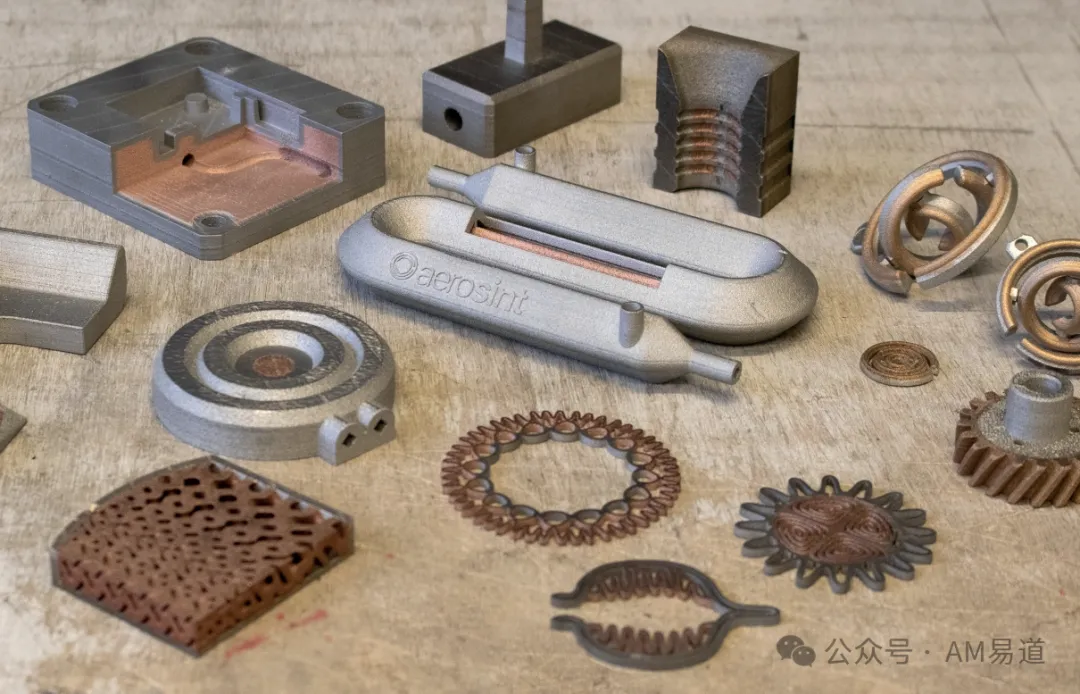
如上图所示,研究团队使用的是德国Aconity3D公司的Aconity MIDI+激光粉末床熔融设备,该设备配备了比利时Aerosint公司的选择性粉末沉积系统(SPD v1)。904L不锈钢参数激光功率:170 W
扫描速度:850 mm/s
层厚:30 μm
扫描策略:层间旋转67°(机械测试样品)或90°(微观结构样品)
激光功率:240 W
扫描速度:650 mm/s
层厚:30 μm
扫描策略:与不锈钢相同,层间旋转67°或90°
揭秘关键发现:构建方向决定界面质量
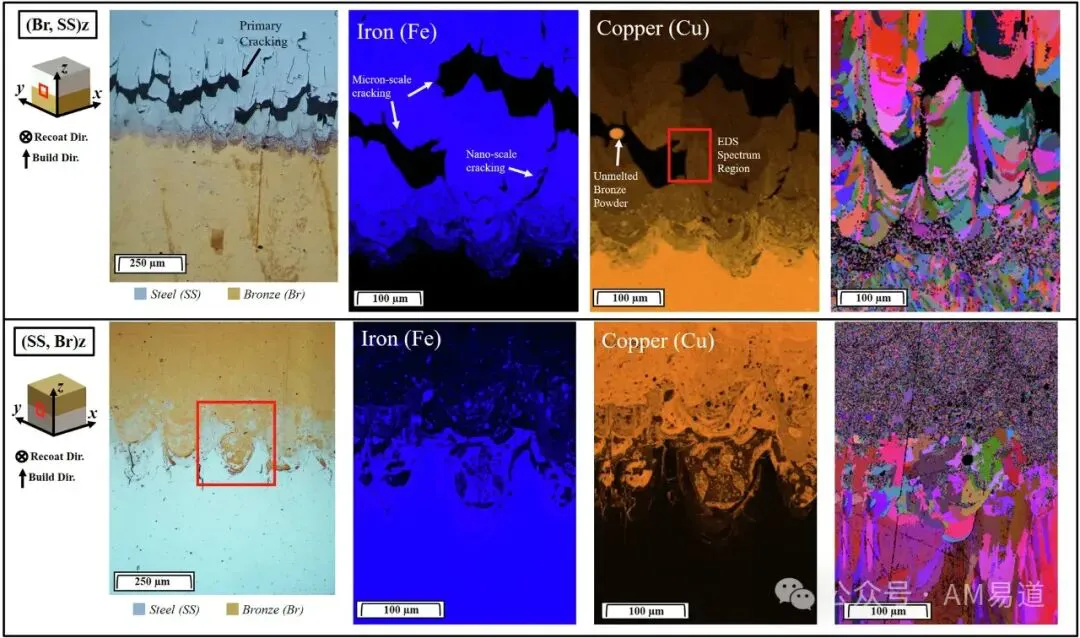
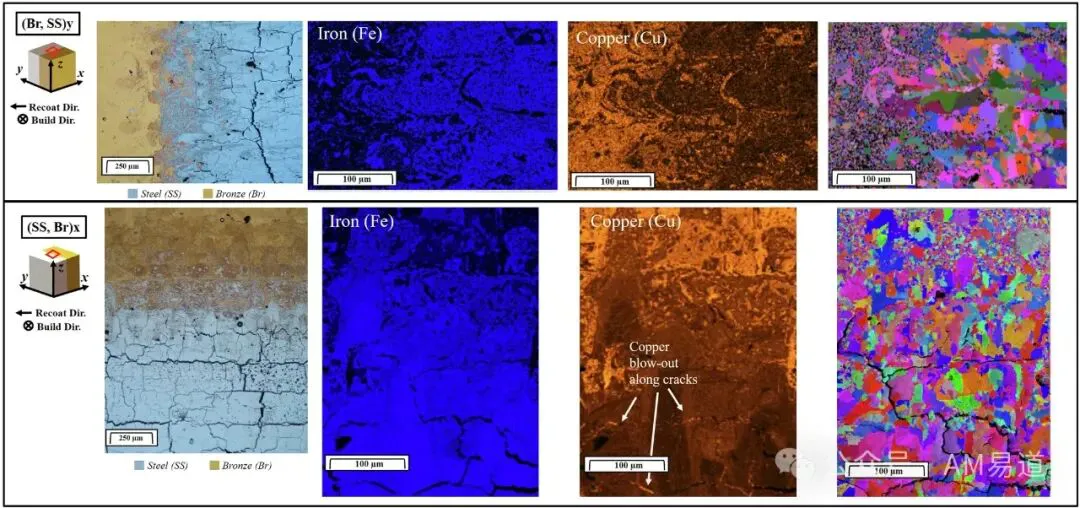
研究团队设计了四种不同构建方向的测试立方体(如图8所示),用于观察材料界面的微观结构和缺陷形成: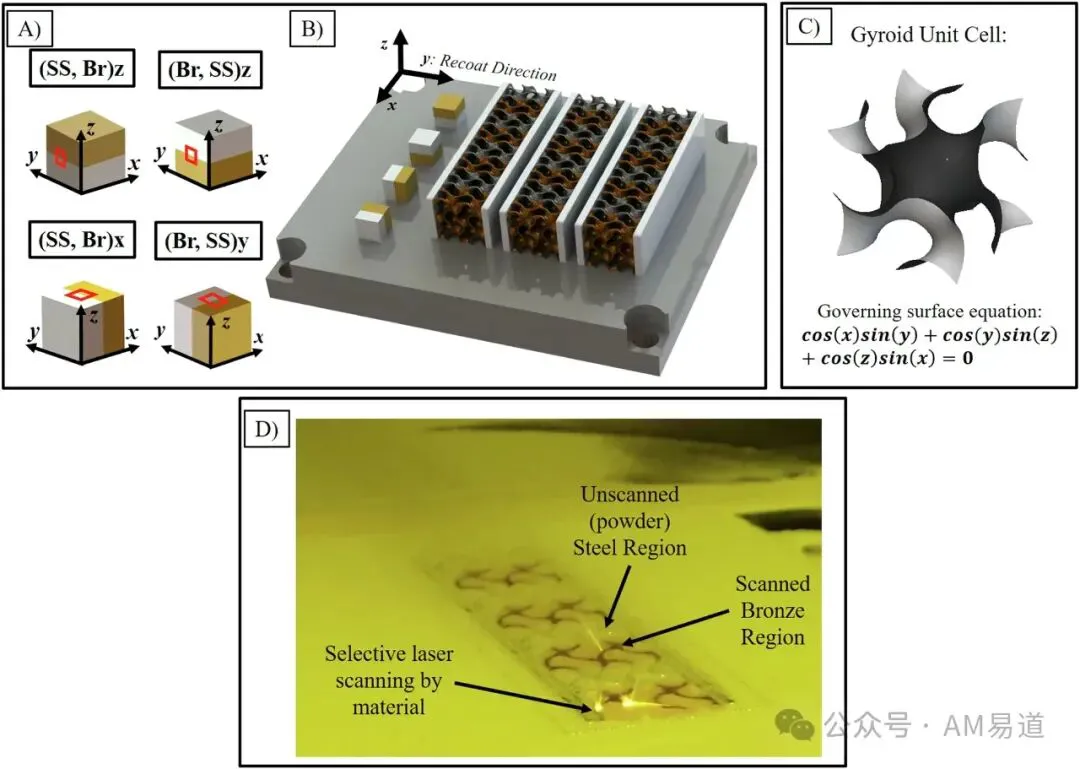
- (Br, SS)z - 沿Z方向先打印青铜,再打印钢
- (SS, Br)z - 沿Z方向先打印钢,再打印青铜
- (Br, SS)y - 沿Y方向相邻打印青铜和钢
- (SS, Br)x - 沿X方向相邻打印钢和青铜
解析界面缺陷形成机制:三大关键因素
为什么构建方向会如此显著地影响界面质量?研究团队通过深入分析熔池形成和凝固过程,揭示了三个关键因素:1. 热物理性质差异导致的应力不匹配
不锈钢和青铜在热膨胀系数等热物理性质上存在显著差异。当两种材料同时经历热循环时,它们的膨胀和收缩程度不同,导致材料界面产生应力集中,进而形成裂纹。这就像在同一个框架中连接一块会大幅度膨胀的材料和一块膨胀较少的材料,随着温度变化,它们之间的连接处必然承受额外的应力。2. 能量吸收差异导致的熔池行为变化
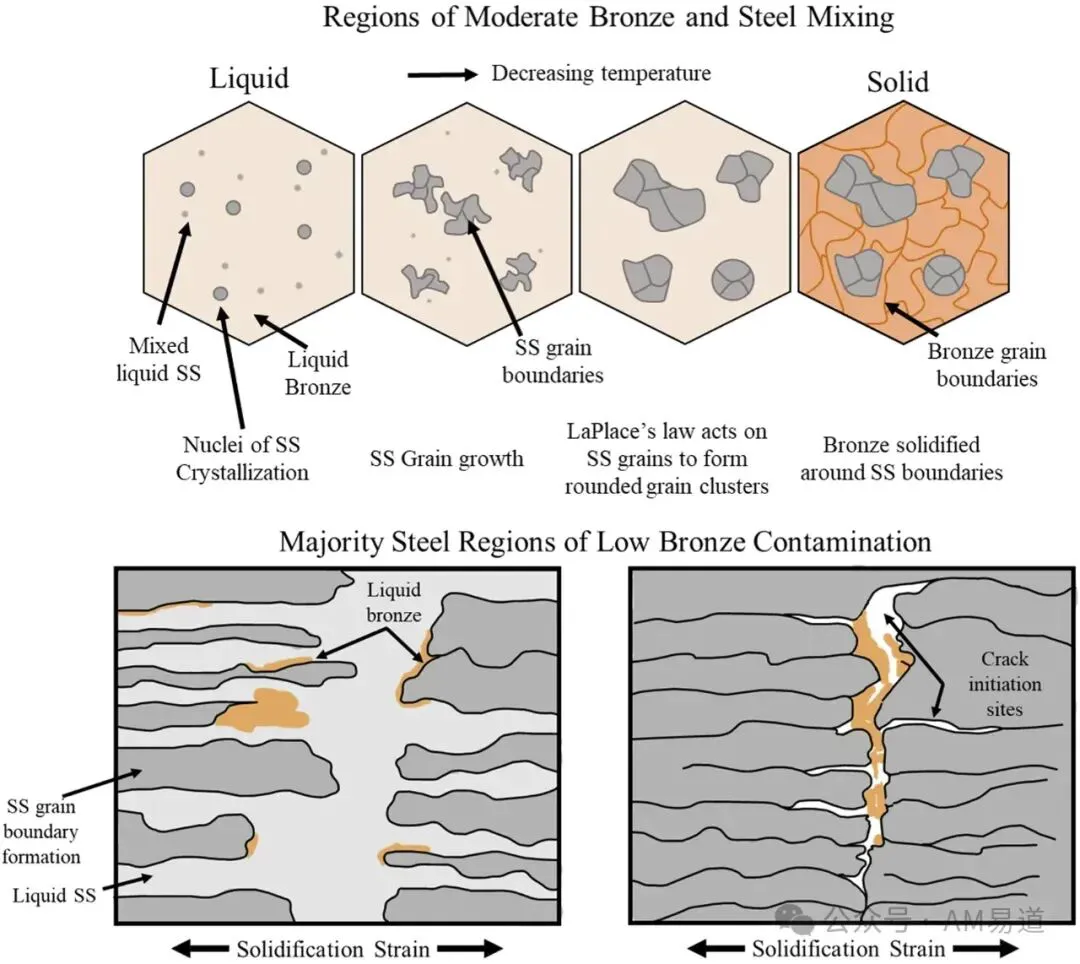
在青铜基体上打印钢时,由于铜合金的高热导率,基体材料吸收的能量远高于在钢基体上打印钢的情况。这相当于以低于推荐的能量密度来处理钢材,容易导致熔合不完全和分层裂纹。3. 凝固机制与材料比例相关的裂纹敏感性
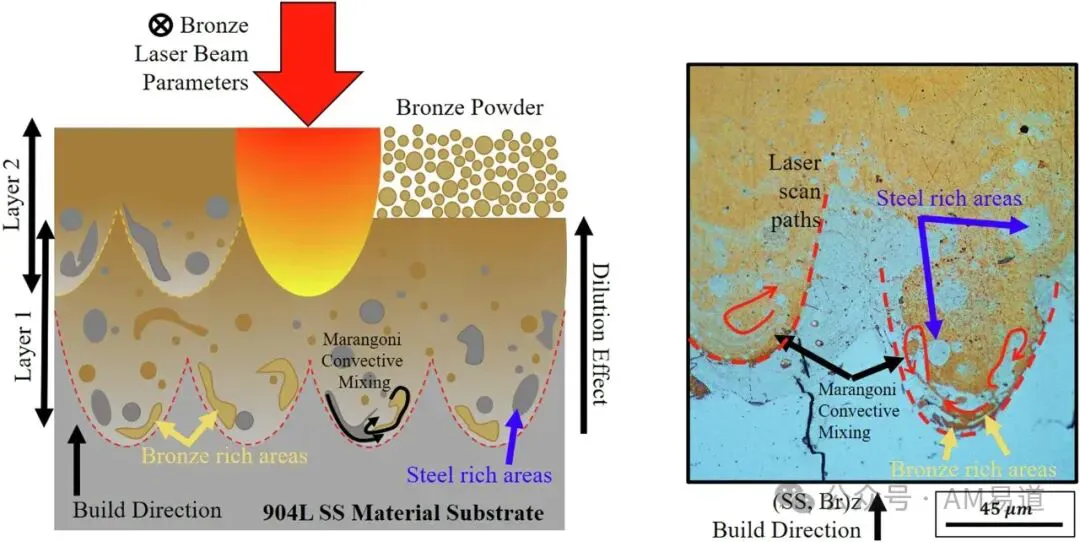
熔池动力学:马兰戈尼对流的作用
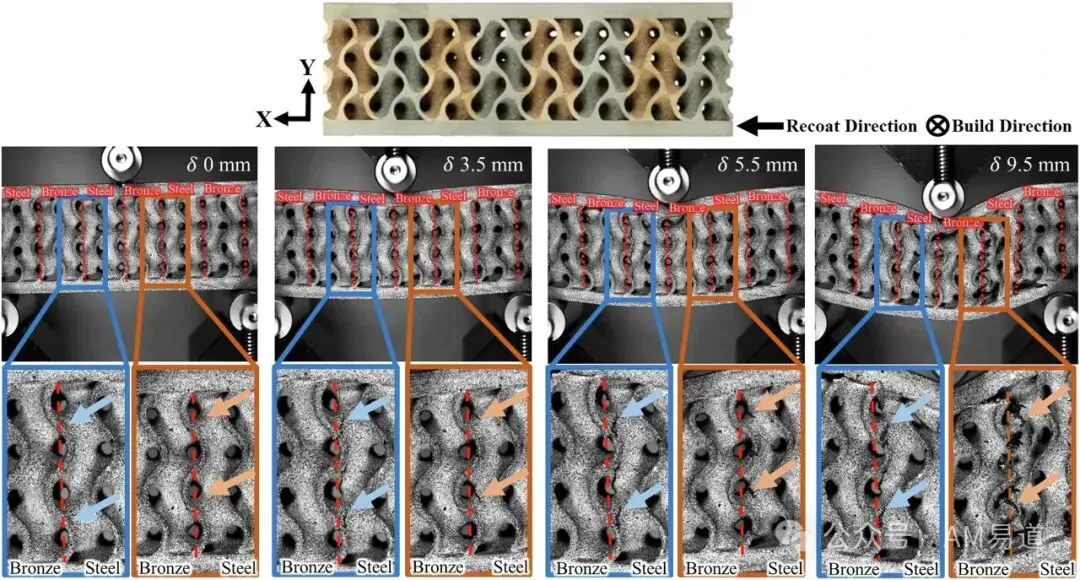
力学性能与失效机制:微观决定宏观
为了验证微观结构对宏观性能的影响,研究团队设计了三点弯曲测试,并结合数字图像相关(DIC)、有限元分析(FEA)和间歇性微CT扫描进行了全面分析。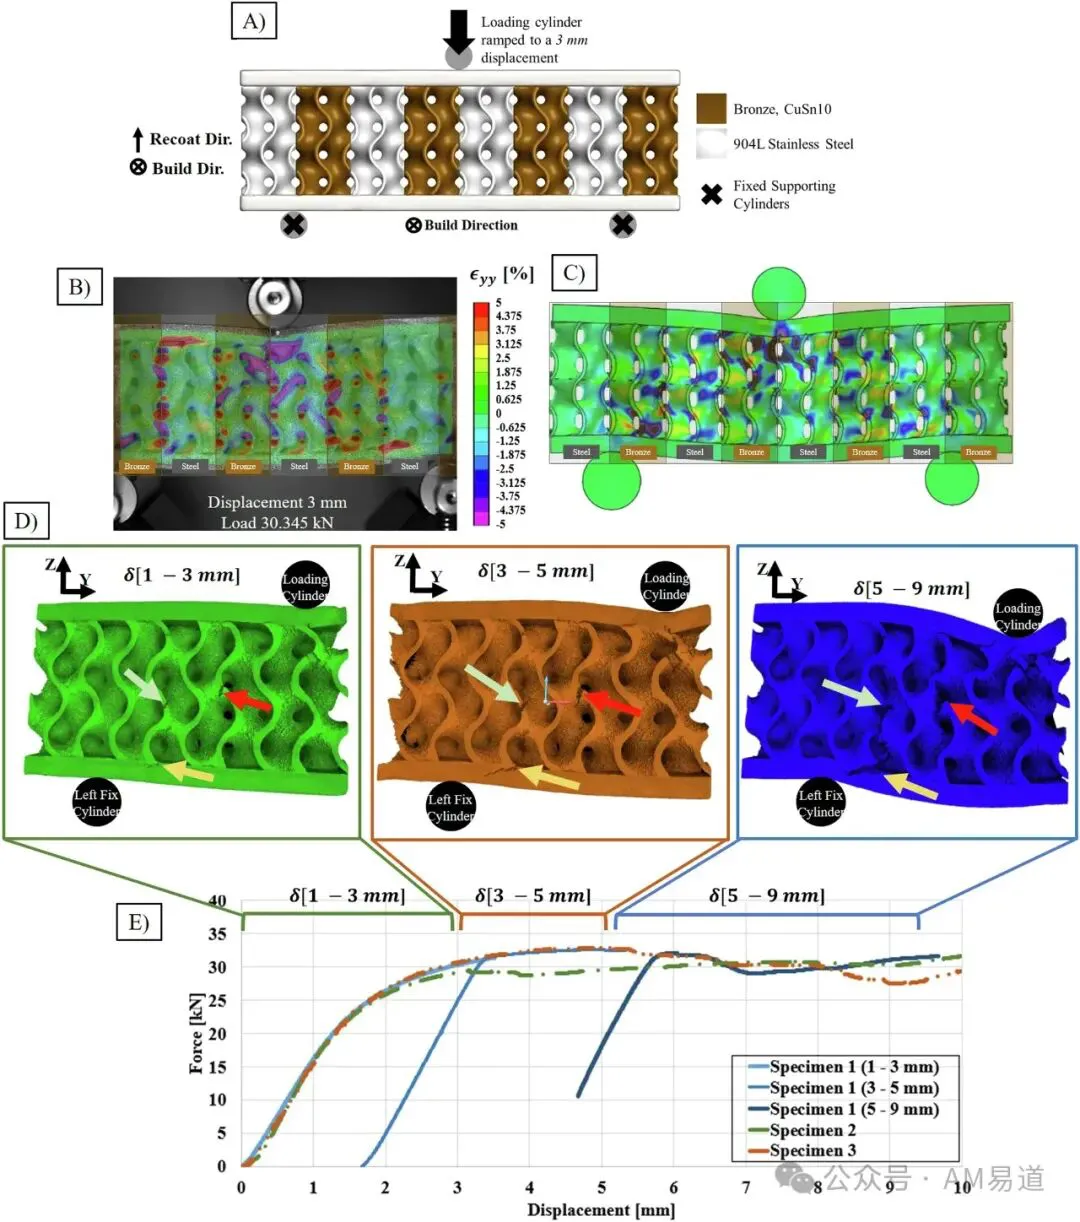
技术突破的应用前景:从实验室走向现实
这项研究的突破为多个高端应用领域带来了新的可能:生物医学植入物
螺旋结构(gyroid structure)因其高表面积体积比和连续曲面特性,非常适合骨科植入物。通过多材料LPBF技术,可以设计既具有力学支撑功能又能促进骨组织生长的植入物,解决传统金属植入物与骨组织刚度差异大的问题。热管理系统
热电子设备通常需要同时具备高强度结构和高热导率的材料。多材料LPBF技术可以实现在同一部件中整合这两种性能,设计出更高效的散热结构,提高设备性能和可靠性。延伸阅读:参数建模多孔微结构软件PMG最新证书固态能源存储
通过精确控制材料分布,可以设计具有复杂内部结构的电池电极或能源存储设备,优化电化学性能和力学性能的平衡,实现更高的能量密度和循环寿命。抗腐蚀梯度组件
在腐蚀环境中,部件外表面需要耐腐蚀性,而内部需要保持力学强度。多材料LPBF技术可以实现材料性能的梯度过渡,满足不同区域的功能需求,延长部件使用寿命。构建方向是多材料3D打印的重要钥匙
构建方向在多材料激光粉末床熔融中的关键作用,正如这项研究所揭示的,不仅仅是一个工艺参数,更是决定产品成败的核心因素。那个看似简单的选择,先打印钢再打印青铜,或是相反顺序,却能从根本上决定材料界面的质量和整体结构的力学性能。如本研究所证明的那样,有时候创新的关键并不在于发明全新的工艺或设备,而在于对现有技术更深入的理解和更精细的掌控。通过系统研究构建方向这一看似基础的参数,宾夕法尼亚州立大学的研究团队为整个行业提供了一个清晰的指南针,指引多材料3D打印技术走向成熟和广泛应用的未来。AM易道最后聊两句
当然,我们知道,构建方向优化仅是多材料金属3D打印的研究拼图中的一块。其他关键研究方向包括了材料梯度过渡设计、界面中间层策略、智能激光参数调控、原位监测与闭环控制、新型材料组合兼容性,以及高精度多尺度模拟等等等。这些方向共同构成了推动多材料增材制造走向成熟应用的技术体系。
25-03-06 10:32
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道
 标签
 近期热门




 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉