

 发布内容








竹的新沃土:苏州大学连续竹纤维PE材料的3D打印制备与性能
在当今的复合材料领域,碳纤维和玻璃纤维凭借优异的力学性能,在航空航天、汽车工业等高端领域独占鳌头。
然而,这些人工合成纤维的制备往往需要超过1000K的高温和漫长的工艺过程,不仅能耗巨大,而且成本高昂。
当我们谈论复合3D打印材料的突破时,很少有人会想到竹子。
竹纤维复材的性能能比得上其他复材吗?
就在2025年1月28日除夕日,苏州大学团队在国际材料学期刊《Materials》上发表的最新研究成果,让这个古老的植物焕发出新的生机。
这项研究,通过创新性地将连续竹纤维与3D打印技术结合,不仅实现了性能的跨越式提升,更为增材制造的绿色转型提供了全新思路。
一场关于材料的思维革命
为什么是竹子?竹子能行吗?
这可能是许多人的第一反应。
事实上,在当前全球积极推进双碳目标的大背景下,这个选择恰恰体现了绿色卓识。
传统的碳纤维虽然性能优异,但其制备需要高温和漫长的工艺过程,带来了巨大的能源消耗和环境负担。
相比之下,竹纤维的惊人之处在于:它不仅能达到与碳纤维相当的1.9GPa抗拉强度,更重要的是其制备仅需消耗碳纤维8%的成本和3%的能耗。
然而,将竹纤维应用于3D打印并非易事。
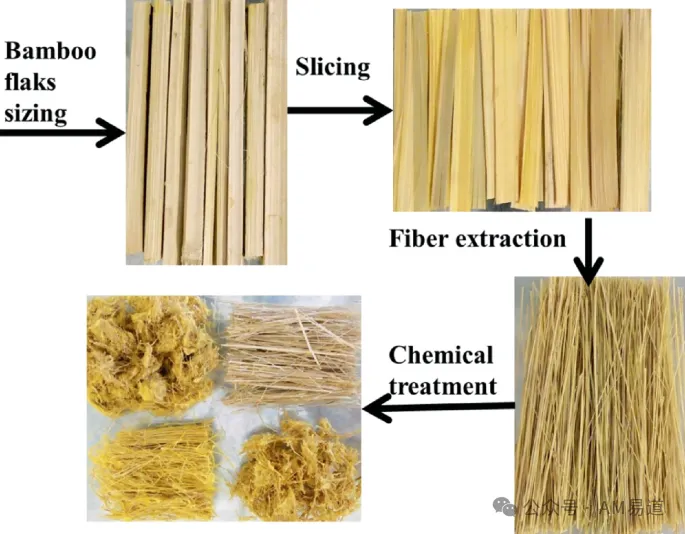
传统的混炼-注塑工艺会导致纤维严重断裂,5mm的天然纤维在加工后往往会缩短至0.28mm,失去了连续增强的优势。
虽然树脂传递模塑(RTM)技术可以维持纤维的连续性,但热塑性树脂的高黏度特性(比环氧树脂高出近3个数量级)让这条技术路线难以为继。
智慧之光:从竹子到高性能复合材料
面对这一技术难题,苏大研究团队开创性地提出了"碱处理+3D打印"的二步法工艺。
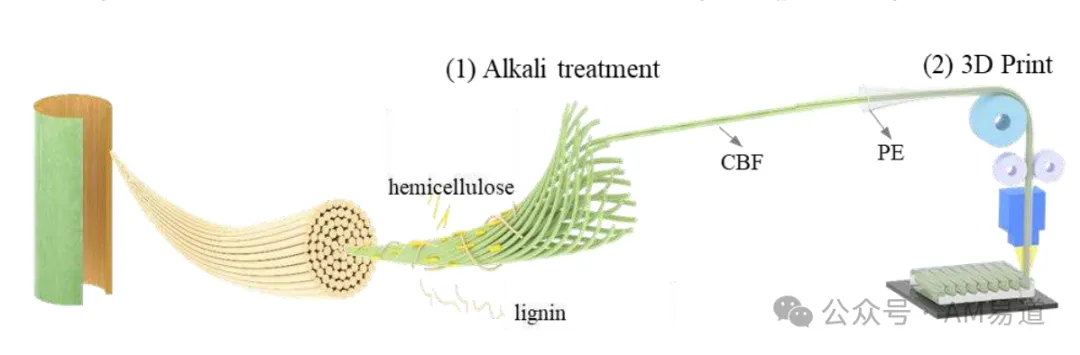
这种看似简单的组合实际上解决了连续纤维增强复合材料制备中的一系列技术难题。
第一步是碱处理。
团队选用了来自温州的优质竹纤维,其初始长度为90cm,直径在0.12-0.30mm之间。
这些纤维被浸入特制的混合溶液中(2.5M NaOH和0.4M Na2SO3,pH值14.4),在80℃下进行24小时的精确处理。
在80℃的恒温环境下,经过24小时,竹纤维的微观结构发生了奇妙的变化:
表面粗糙度从6.98μm提升至11.01μm,直径则从240μm优化至200μm。
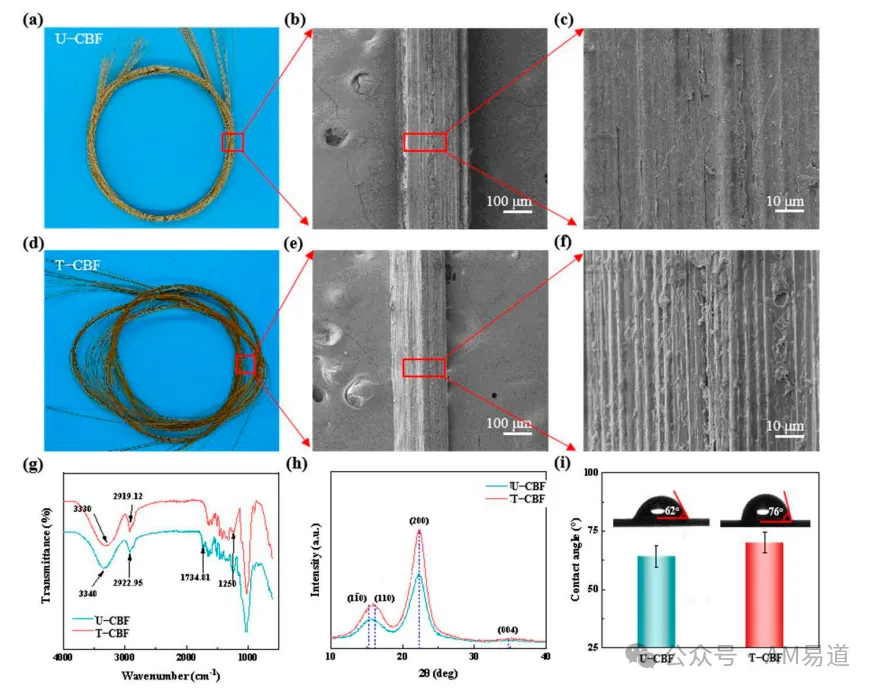
通过扫描电镜观察(图2),我们可以清晰地看到处理前后的显著变化:未处理的竹纤维(U-CBF)呈浅黄色,表面较为光滑;
而经过处理的竹纤维(T-CBF)呈深黄色,表面粗糙度显著提升。
这种变化不仅提升了纤维的机械性能,更为后续与PE基体的结合创造了理想条件。
更深入的表征结果(图2g-i)揭示了材料结构的微观变化:
- FT-IR谱图显示1734cm⁻¹(半纤维素特征峰)和1250cm⁻¹(木质素特征峰)明显减弱
- XRD分析表明晶体峰强度增加,半峰宽减小,表明纤维素结晶度提高
- 接触角测试显示T-CBF的疏水性增强,有利于与PE基体的界面结合
随后经过三次蒸馏水清洗,最后在75℃下干燥12小时。
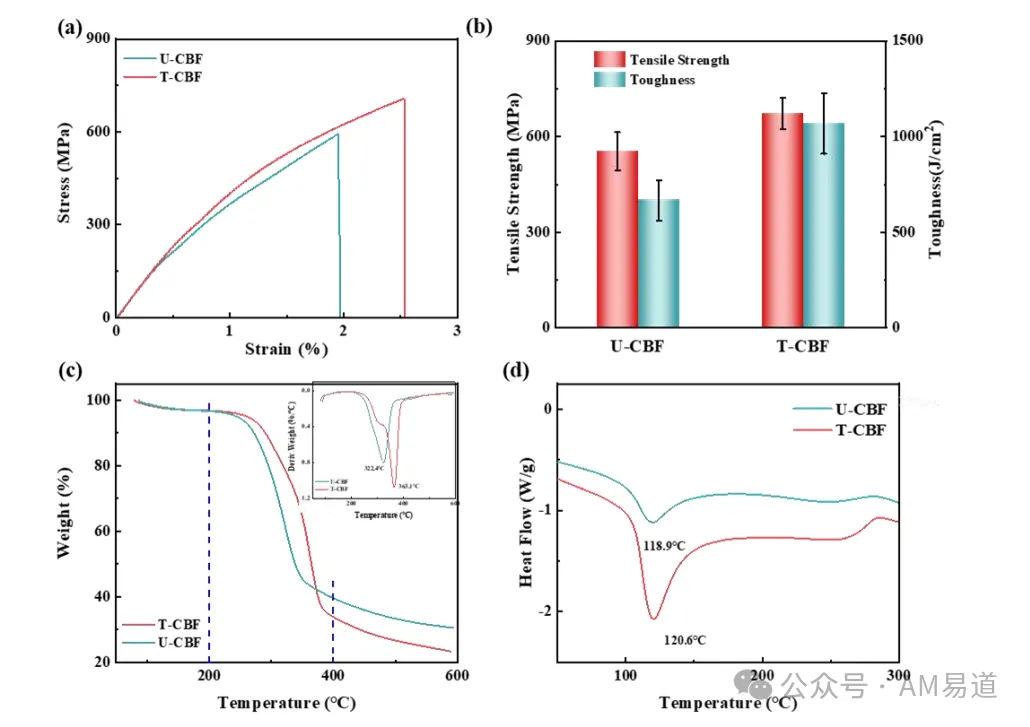
力学性能测试(图3)展示了处理后的效果:
- 抗拉强度从553.7±59.7MPa提升至672.3±49.6MPa,提高21%
- 韧性从666.3J/m³提升至1067.2J/m³,提高近60%
- 杨氏模量提升30%
第二步是3D打印工艺的创新。
研究团队选用了外径2mm、内径1mm的PE管作为基体材料载体,将处理后的竹纤维装入其中,采用FDM打印机进行工艺优化。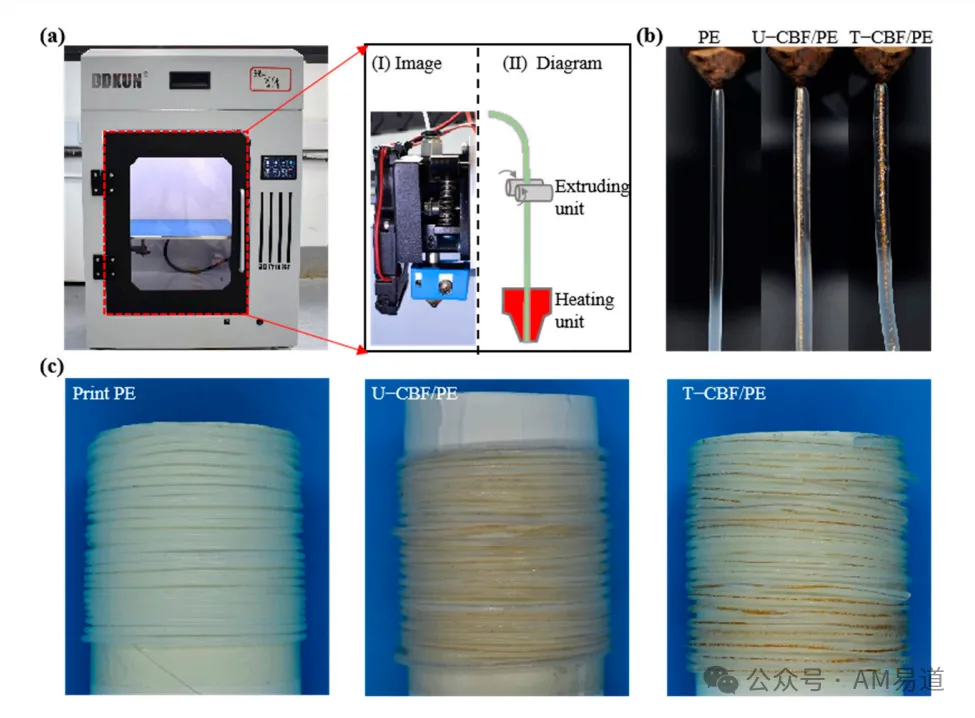
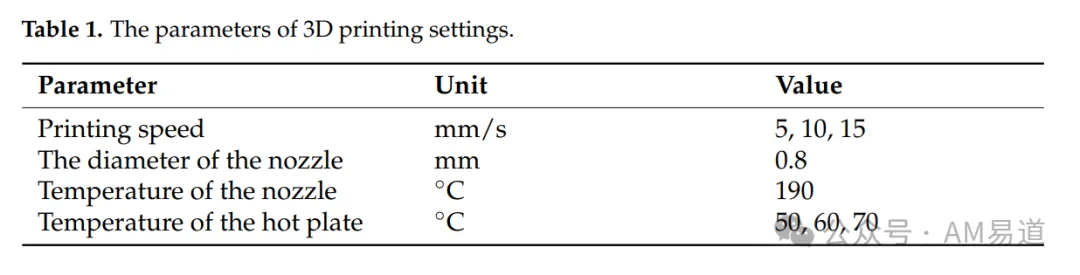
如图4所示,整个打印系统包括挤出单元和加热单元,通过精确控制工艺参数(表1),实现了PE基体对竹纤维的理想浸润:
打印速度:5、10、15mm/s
喷嘴直径:0.8mm
喷嘴温度:190℃
热床温度:50、60、70℃
惊人的性能提升:从微观机理到宏观表征
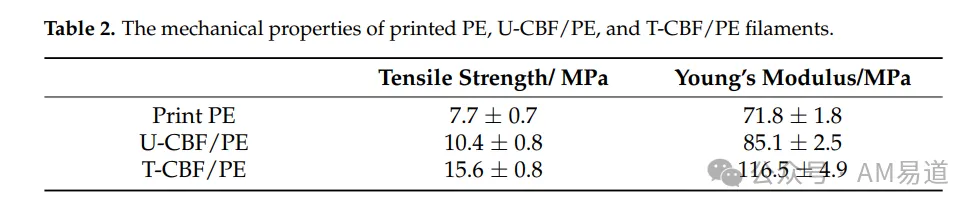
复合材料丝材的性能测试(图5和表2)展示了显著的性能提升:
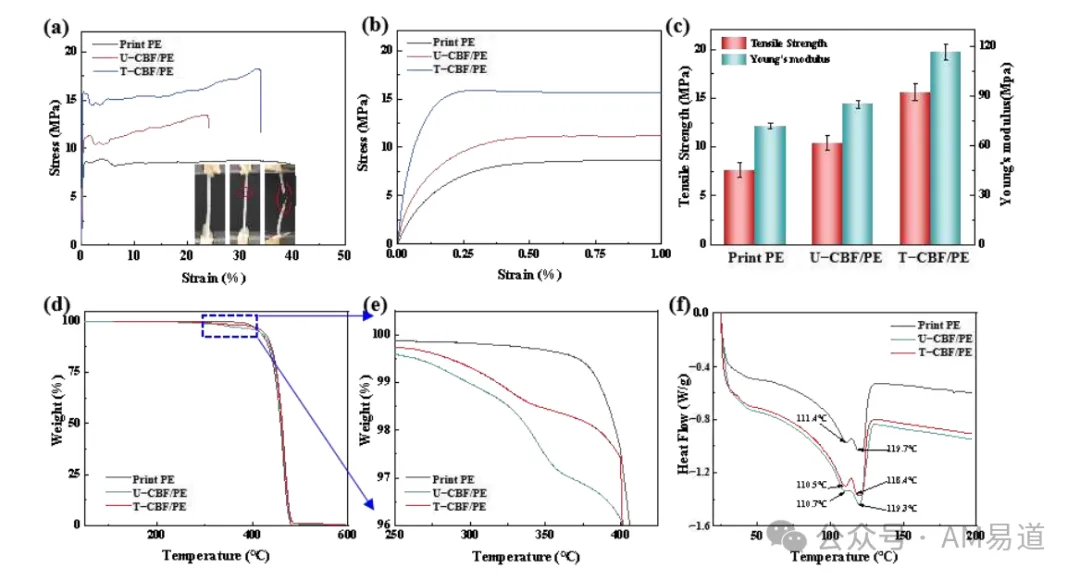
T-CBF/PE的抗拉强度达到15.6±0.8MPa,是纯PE(7.7±0.7MPa)的2.03倍;而杨氏模量提升至116.5±4.9MPa,较纯PE提高62%。
界面分析(图6)揭示了性能提升的微观机理:
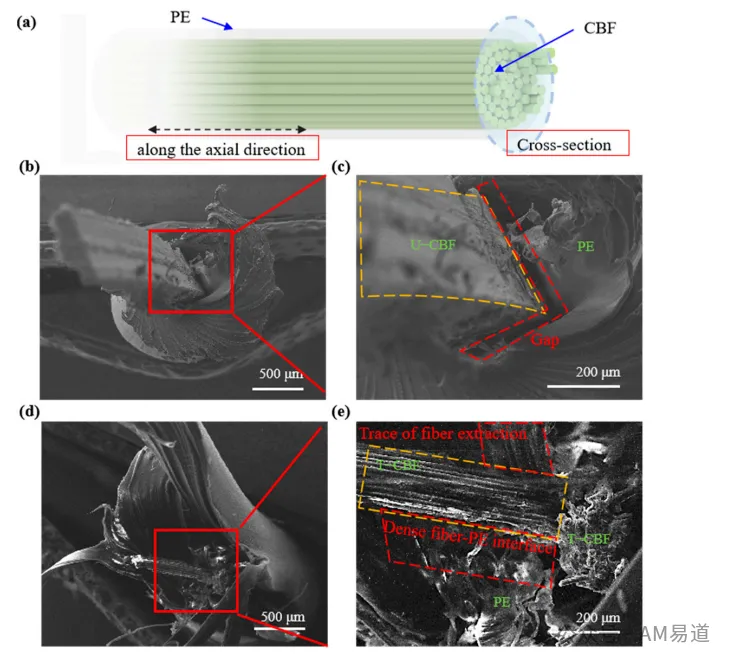
T-CBF与PE之间形成了致密的界面结构,纤维表面覆盖着均匀的PE层,确保了应力的有效传递。
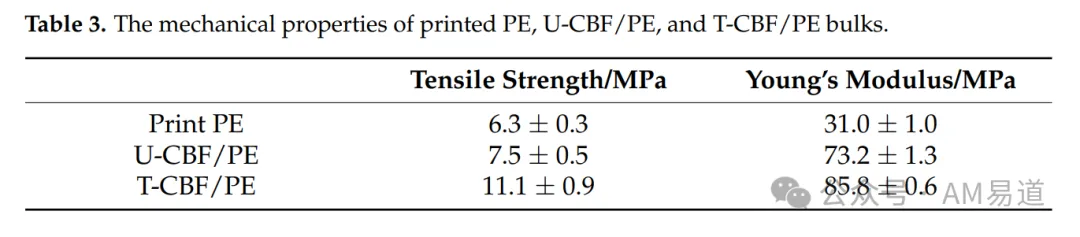
3D打印试样的性能测试(图7和表3)同样优秀:
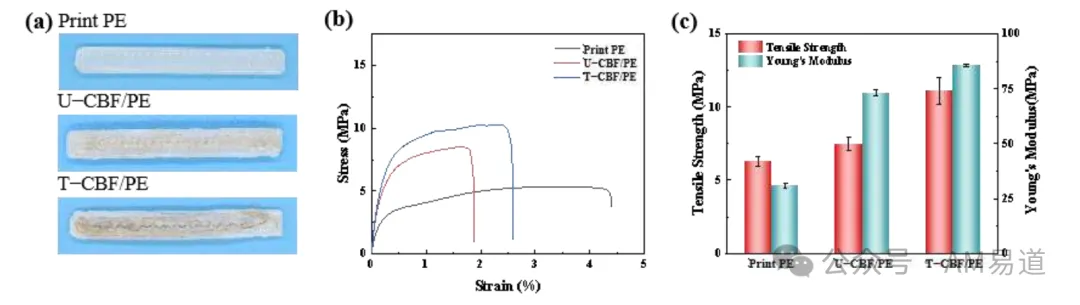
T-CBF/PE打印件的抗拉强度达11.1±0.9MPa,较纯PE提升77%;杨氏模量达85.8±0.6MPa,提升1.76倍
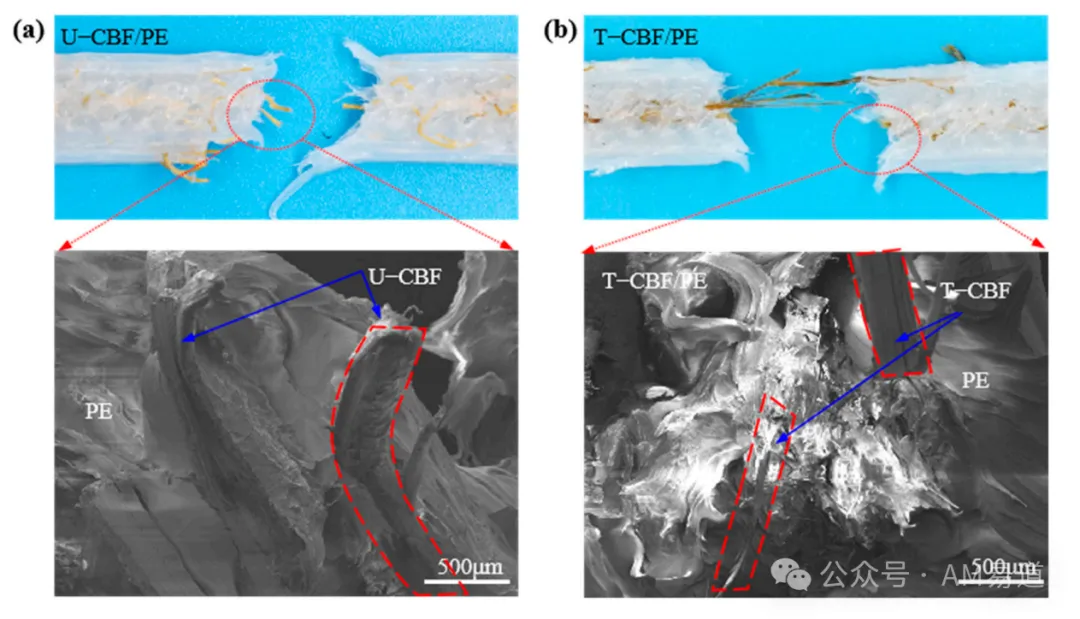
断口分析(图8)显示,T-CBF/PE复合材料在断裂时表现出更多的纤维拔出和塑性变形,可以看到在T-CBF与PE的界面处:
纤维表面的微观凹凸与PE基体紧密贴合,确保了应力能够高效地从基体传递到纤维,这或许正是材料性能优异的微观基础。
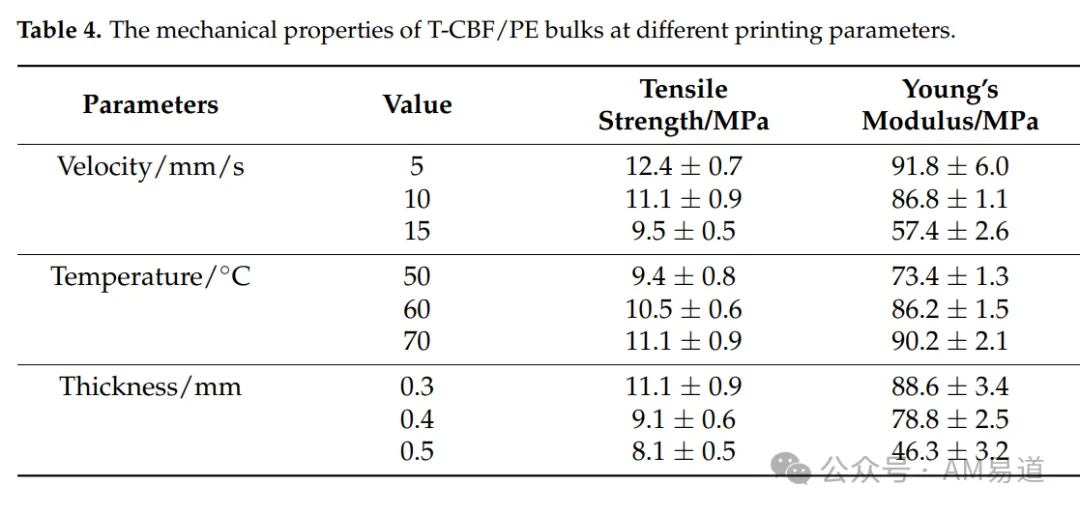
工艺参数优化研究(图9和表4)揭示了三个关键因素对性能的影响:
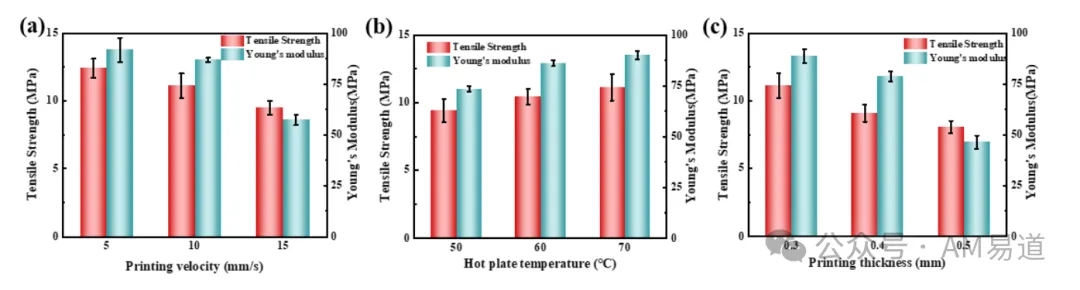
打印速度:5mm/s时获得最佳性能(抗拉强度12.4±0.7MPa)
热床温度:70℃时层间结合最好(抗拉强度11.1±0.9MPa)
层厚:0.3mm时压实效果最佳(抗拉强度11.1±0.9MPa)
AM易道最后聊两句
AM易道认为,这项研究向世界展示了,通过智慧的设计和精准的工艺控制,可再生的天然材料完全可以在高性能领域与传统材料一较高下。
这不仅为增材制造行业的绿色材料提供了新的可能,更为整个材料科学领域带来了新的启发。
研究团队表示,他们正在两个方向上推进技术升级:一是开发能够容纳更多纤维的新型打印设备,二是探索功能性添加剂的协同效应。
相信随着技术的持续优化和产业链的逐步完善,这种创新型的生物基复合材料将与传统纤维复材一同在工业应用中各自灿烂。
古老的竹子千百年来为中国文化注入的坚韧与智慧,在3D打印的赋能下,或许将为全球绿色制造注入新的创新动力。
Reference:
1.https://doi.org/10.3390/ma18030593
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道

 近期热门




 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉