

 发布内容


拆件3D打印能上Nature子刊?微通道清不了粉的答案
AM易道导语:
有趣的研究突破!
当人们都在研究如何通过3D打印一体化成型时,此成果通过BJ3D打印技术玩起了拆件打印再烧结「整合」的三明治结构!
密歇根州立大学与海军研究实验室联手,成功在巴掌大小的不锈钢块中制造出40厘米长、0.5毫米宽的蛇形微通道。
这一成就不仅打破了微流体器件制造的极限,更为精准医疗、高效散热和新能源技术开辟了新天地。
微通道技术一直是工业界的难题:
传统加工方法难以实现高深宽比,而SLM金属3D打印又面临清除狭窄通道内粉末的难题。
研究团队巧妙结合了喷射粘结(BJP)和液相烧结(LPS)技术,完美解决了这一困境。
BJP技术允许分步制造,实现了通道的有效清理;而LPS技术则确保了部件的高致密度和优异性能。
这一创新不仅突破了微流道制造瓶颈,更有望创造万亿级市场。
从芯片散热到燃料电池,谁将在这场颠覆性变革中脱颖而出?
本文将为您深度解析这项突破性技术背后的奥秘、巨大商机和未来可能性。准备好了吗?让AM易道带您一同看看这项技术的意义。
突破性研究:微通道制造的创新
通过3D打印完成的微通道制造结构:
这条通道的宽度仅有0.5毫米,高度为1.8毫米,却能精确控制流体的流动。Truong Do, Hawke Suen, Aryan Mehboudi, Tyler Bauder, Christopher Rudolf, Patrick Kwon & Junghoon Yeom
想象一下,这就像在一块巧克力中雕刻出了一条比发丝还细的隧道,而且这条隧道还能完美地输送液体,简直是工程学上的一个奇迹!
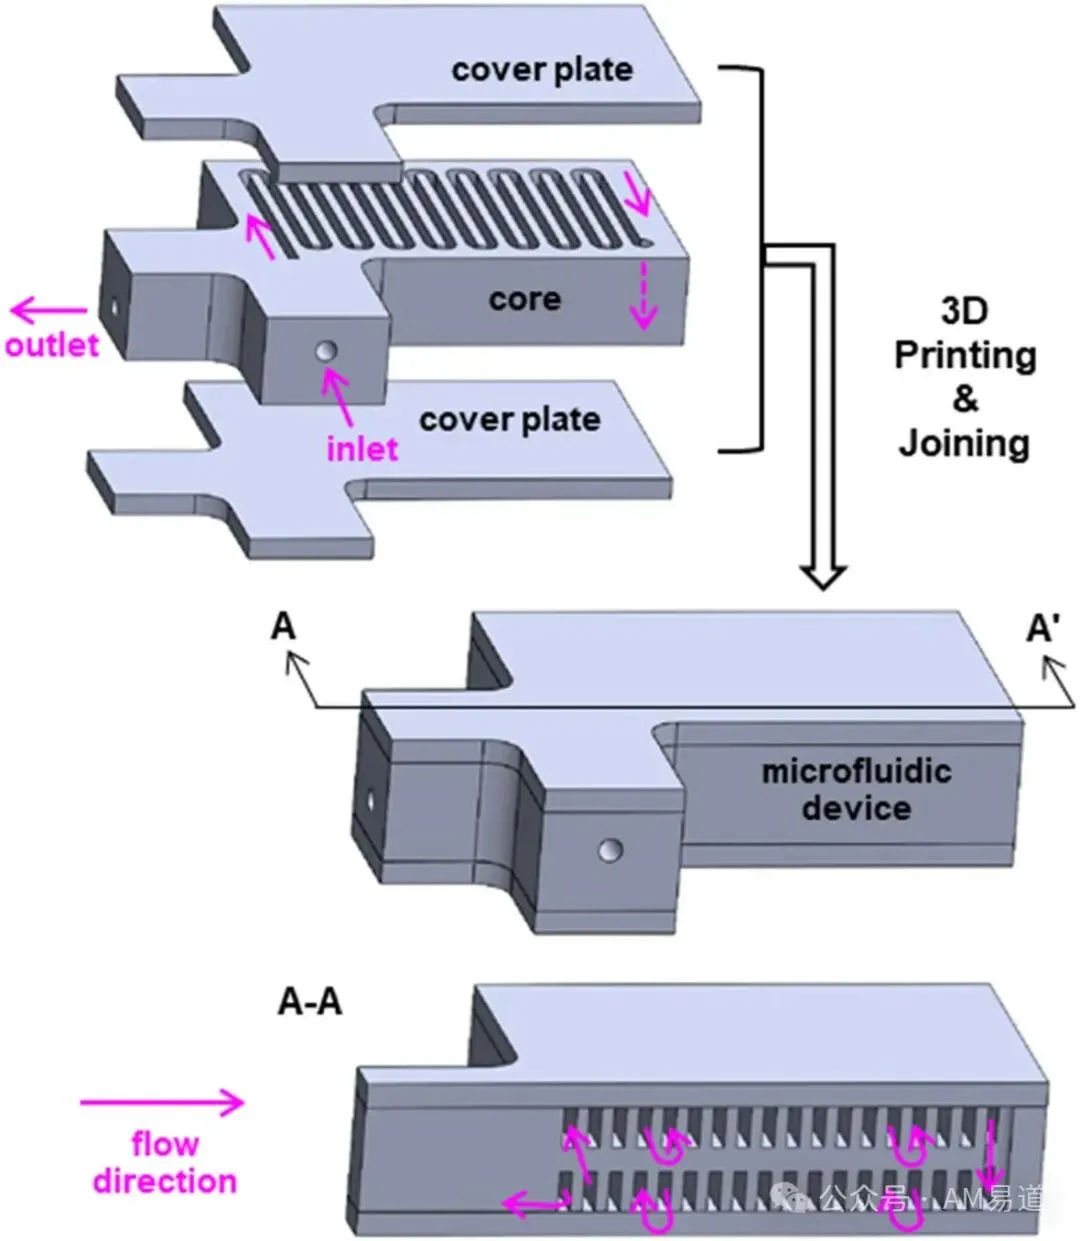
上图来自原文:
微流体装置的设计示意图。显示了装置的整体结构,以及三个部件的组装方式。
成果的核心并没有利用3D打印一体成型,反而是分开制造:
让AM易道用一个简单的比喻来解释:想象你正在制作一个极其复杂的三明治,无法直接一体造就。研究人员的解决方案是:
1. 先制作馅料(带有开放通道的核心部件)
2. 然后准备两片特殊的面包(两个封板)
3. 最后通过一种特殊的「烤箱」(高温烧结)将它们完美地结合在一起
这种方法巧妙地解决了传统3D打印难以清除狭窄通道内多余材料的问题。正如研究人员在论文中指出的:
「我们利用BJP工艺的独特性质,即打印和烧结步骤是分开的,使我们能够在烧结步骤中连接两个或多个部件。」
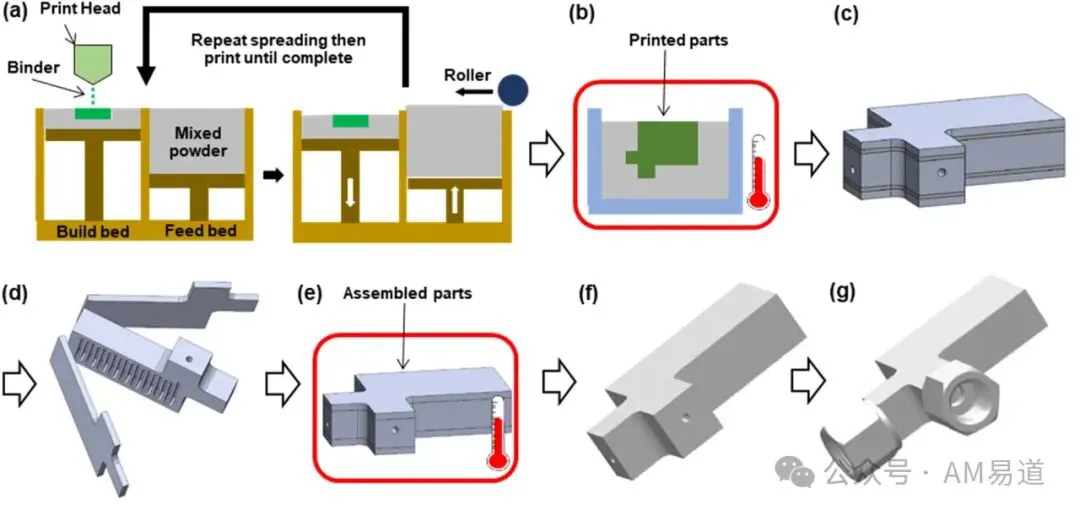
上图来自原文:
微流体装置制造过程的各个阶段。(a) 打印并清除松散粉末后;(b) 粘结剂烧结后;(c) 完全烧结并连接后;(d) 焊接流体连接件后的最终状态。
上图生动地展示了整个制造过程的各个阶段。
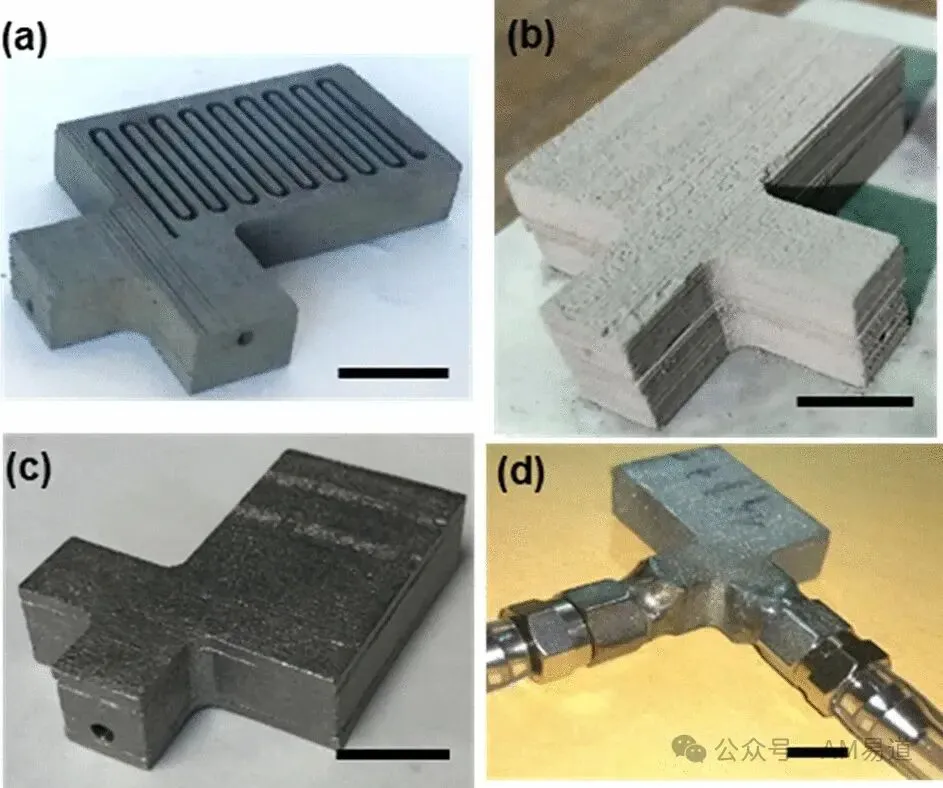
上图来自原文:微流体装置在不同制造阶段的照片。
上图展示了最终制造出的微流体装置。从左到右我们可以看到装置在不同制造阶段的样子:
(a)打印并清除松散粉末后,通道清晰可见;(b)烧结粘结剂后,表面颜色变浅;(c)完全烧结并连接后,呈现金属光泽;(d)焊接流体连接件后的最终状态,可以进行实际测试。
研究技术细节分享分析
让我们来深入了解一下这项技术的关键细节:
1. 材料创新:
研究团队在不锈钢316L粉末中添加了0.5%的氮化硼(BN)。
这就像在面团中加入酵母,能够大大改善最终产品的质量。氮化硼在高温下会形成液相,促进金属粉末的烧结和部件的连接。
2. 分步制造:整个过程分为打印、清理和烧结三个主要步骤。
这种方法允许研究人员在烧结前清除通道中的多余粉末,这在传统的金属3D打印中是难以实现的。
3. 温度控制:烧结温度的精确控制是这项技术的关键。研究团队进行了一系列实验,测试了不同的烧结温度和时间。
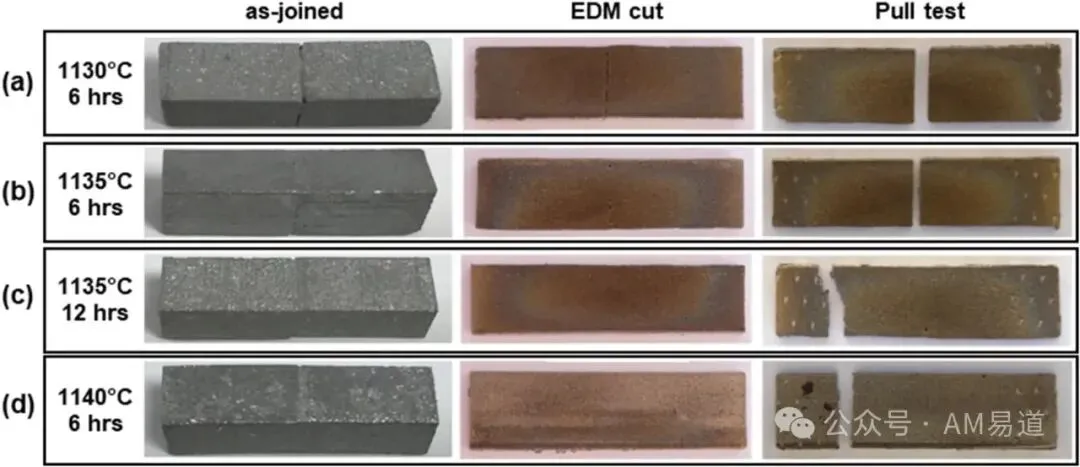
上图来自原文:不同烧结条件下样品的断裂强度对比。
我们可以看到,随着温度的升高和时间的延长,样品的强度明显增加。
特别是在1135°C烧结12小时的样品,其强度已经接近了整体打印的样品强度。
研究成果:优秀的精度和性能
经过反复试验和优化,研究团队最终制造出了一个令人惊叹的微流体装置。
为了验证这个装置的性能,研究人员进行了一系列测试。他们测量了空气通过这条蛇形通道时的压降,并将结果与理论模型进行了比较。具体数据和内容请查看原文。
研究团队还探索了可以制造的最小通道尺寸。
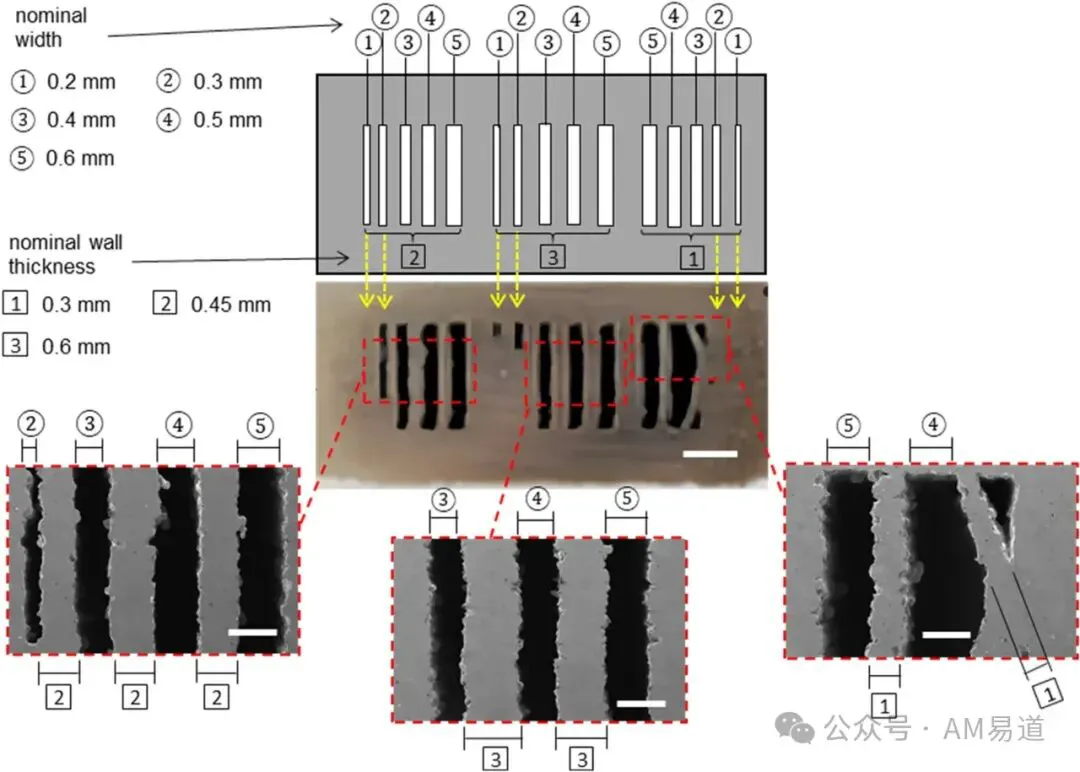
上图来自原文:不同宽度和壁厚的通道SEM图像。
通过对比,研究人员发现最小的可行通道宽度为0.4毫米,最小的可行壁厚为0.45毫米。
这种精度已经接近了传统微加工技术的极限,而且还能保有3D打印的所有优势。
为什么要用BJ而不用SLM?AM易道的分析
BJ技术在制造复杂微流道结构方面展现出了显著优势。
与SLM或EBM等粉床融化技术相比,BJ的关键优势在于其独特的分步制造过程。
BJ的未烧结态使得粉末较容易取出。而在此狭小、而又深的通道中,传统SLM或者EBM金属3D打印中是极难清粉的。
此外,这种三明治式的多次制造步骤只有通过BJ的烧结过程才能将此「三明治」结构焊接在一起。
而如果用SLM或者EBM分开生产后,还得用精密的焊接技术才有可能成型此内部蛇形流道结构,还得确保不漏液。
AM易道认为的重要创新:基于BJ+烧结的氮化硼添加剂
AM易道认为,本研究的关键突破不在于BJ技术本身,而在于巧妙地将氮化硼(BN)作为烧结添加剂引入不锈钢(SS)原料粉末中。
这一创新远不止是简单的材料混合,AM易道认为,这项技术的精髓在氮化硼和不锈钢颗粒的界面处,液相能够在远低于不锈钢熔点的温度下局部形成。
这一现象带来了两个重要优势:
-
促进多部件粘合:液相的形成显著增强了不同打印部件之间的结合力,使得复杂的多部件组装成为可能。
这就像是在金属颗粒之间添加了一种「完美胶水」,这种「胶水」在合适的温度区间,在不锈钢没熔化之前与基体材料完美粘合。 -
提高致密度:局部液相的存在加速了烧结过程,显著提高了最终部件的致密度。
研究团队成功将部件致密度提升至接近理论全密度的水平,这对于确保微流体设备的性能和可靠性至关重要。
这一创新不仅解决了BJP技术在部件强度方面的固有缺陷,还为制造高性能、高精度的金属微流体设备提供了可能。
未来,AM易道认为,这种添加剂辅助的BJP技术可能不仅限于微流体设备的制造。
我们可以期待看到它在高性能热交换器、精密机械零件,甚至是航空航天领域中的应用。
此3D打印微流道应用:从实验室到产业化
AM易道需强调,此类外封闭而内部复杂细密的蛇形微通道结构是SLM或EBM打印后无法完成交付的,因为清粉是极其困难的。
AM易道认为,这项通过BJ拆件打印再烧结结合的技术的应用前景异常广阔,可能在多个领域引发革命性变革:
1. 医疗诊断及精准药物输送:很多血液分析设备以及控制药物释放的植入装置的核心结构都需要微流道结构。此技术可以往此领域延伸。
2. 高性能计算散热:随着AI芯片的算力不断提升,散热已经成为制约性能的瓶颈。这种微流道3D打印技术可以用来制造复杂的三维散热结构,可能成为下一代超级计算机和AI芯片的关键技术。
3. 新能源:在氢燃料电池领域,这种微流道3D打印可用于制造高效的反应板,大幅提高燃料电池的能量密度和寿命。这可能是推动氢能源大规模应用的关键突破。
4. 航空航天:在航空发动机中,可以利用这种技术制造带有复杂内部冷却通道的小型叶片结构。这不仅能提高发动机的工作温度和效率,还能完成轻量化使命。
AM易道结语
这项微通道制造技术的突破,给粘结剂喷射增材成型技术发展又添加了重要的一页。
关于Binder Jetting, 人们往往在拓展其一体化成型的能力,并且在其脱脂烧结阶段不断尝试新方法。
而此研究另辟蹊径,通过BJ拆件打印,再通过本就需要的烧结过程代替了本需要「焊接」过程,制造细密的微通道结构,非常精妙。
此技术的出现,给金属微流道打印提供一个新方法,而且是一个只有粘结剂喷射增材成型才能行的方法。
您如何看待这项技术的未来?
您能否利用这种3D打印分段步骤或者是逆一体化的思维完成更多的创新?
学术文章下载:
https://doi.org/10.1038/s41598-024-65058-5
(正文内容结束)
延伸阅读:
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道

 近期热门


 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉