

 发布内容








真空环境的对流传热消失,FDM3D打印强度竟提升了?太空制造新可能
最近发表在《科学报告》上的一项研究让AM易道眼前一亮。
德国联邦国防军大学的研究团队成功在10⁻⁴毫巴的高真空环境中实现了稳定的FFF/FDM 3D打印,这意味着我们离真正的太空制造又近了一步。
要知道,低地球轨道的压力约为10⁻⁷到10⁻⁹毫巴,而这次实验达到的真空度已经足以消除对流传热的影响。
简单说,就是在接近太空的环境条件下,3D打印机依然能够正常工作。
技术原理:当对流传热消失后发生了什么
传统的FFF打印依赖空气对流来冷却刚挤出的材料。
但在真空环境中,气体分子密度极低,对流传热几乎不存在,材料只能通过传导和辐射来散热。
研究团队设计了一套专门的真空FFF系统,打印体积为100×100×50mm³。
整个系统采用水冷设计,包括NEMA 17真空级电机和E3D Titan Aqua水冷挤出机。
更重要的是,他们使用了全金属热端,配备450°C温度传感器,能够在极端环境下保持稳定运行。
从图1可以看到,这套系统被完全封装在300×300×300mm的不锈钢真空室内,通过HiPace 80涡轮泵和Duo 5m前级泵实现高真空环境。
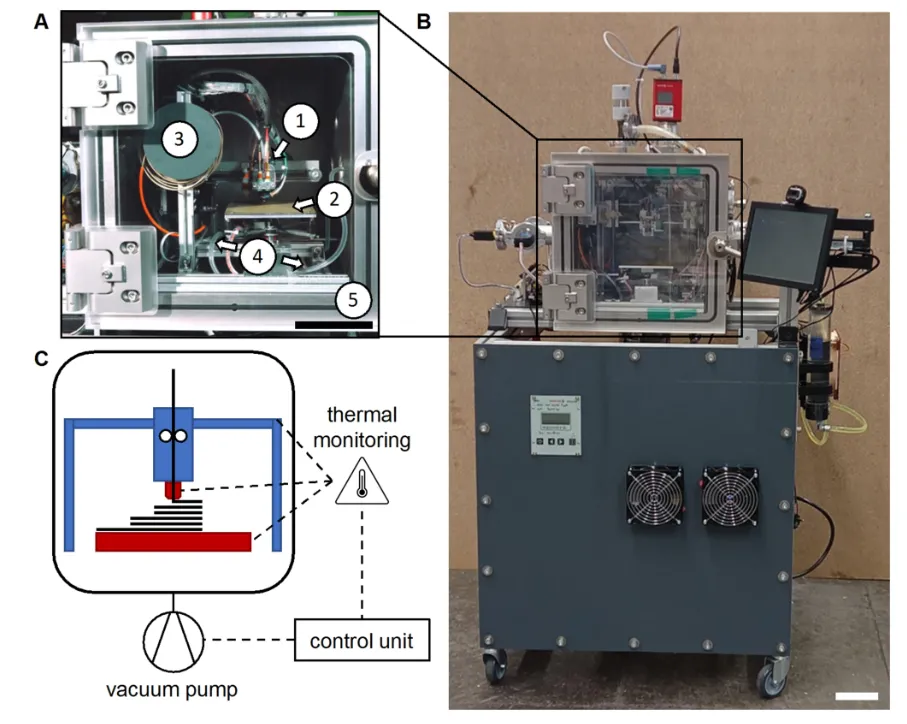
系统还配备了热成像相机进行实时温度监控,这在真空环境下显得格外重要。
实验发现:真空环境带来的意外收获
研究团队使用PLA材料制作了三种不同方向的拉伸试样:
H0(水平打印,载荷平行于丝材方向)、H90(水平打印,载荷垂直于丝材方向)和V90(垂直打印,载荷垂直于丝材方向)。
最令人意外的发现是,在真空环境下,V90试样的层间结合强度居然超过了H90试样。
这与传统认知完全相反。通常情况下,V90试样的强度最低,因为它最依赖层间结合。
从图7的测试结果可以看出,V90试样的极限拉伸强度达到了约73MPa,而H90试样仅为约62MPa。这个反转现象的原因在于冷却速度的差异。
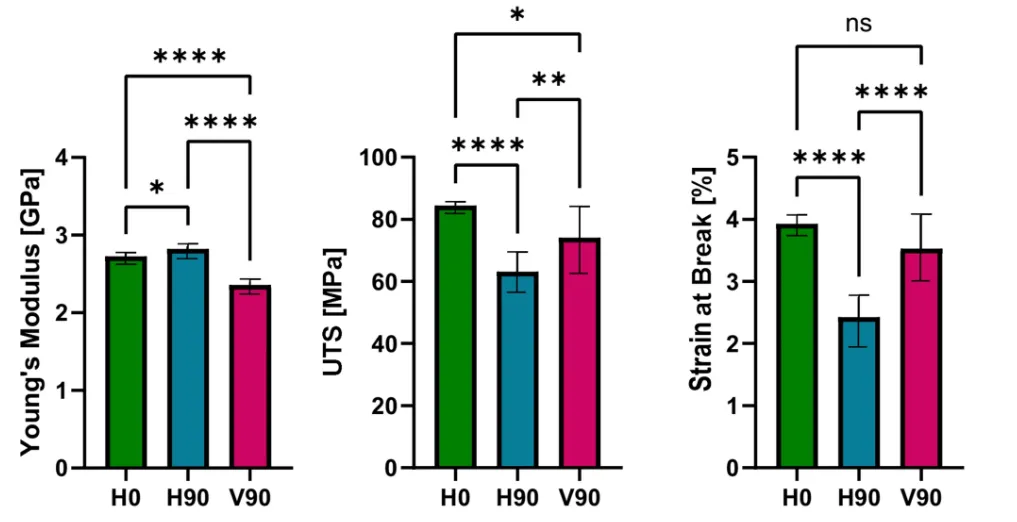
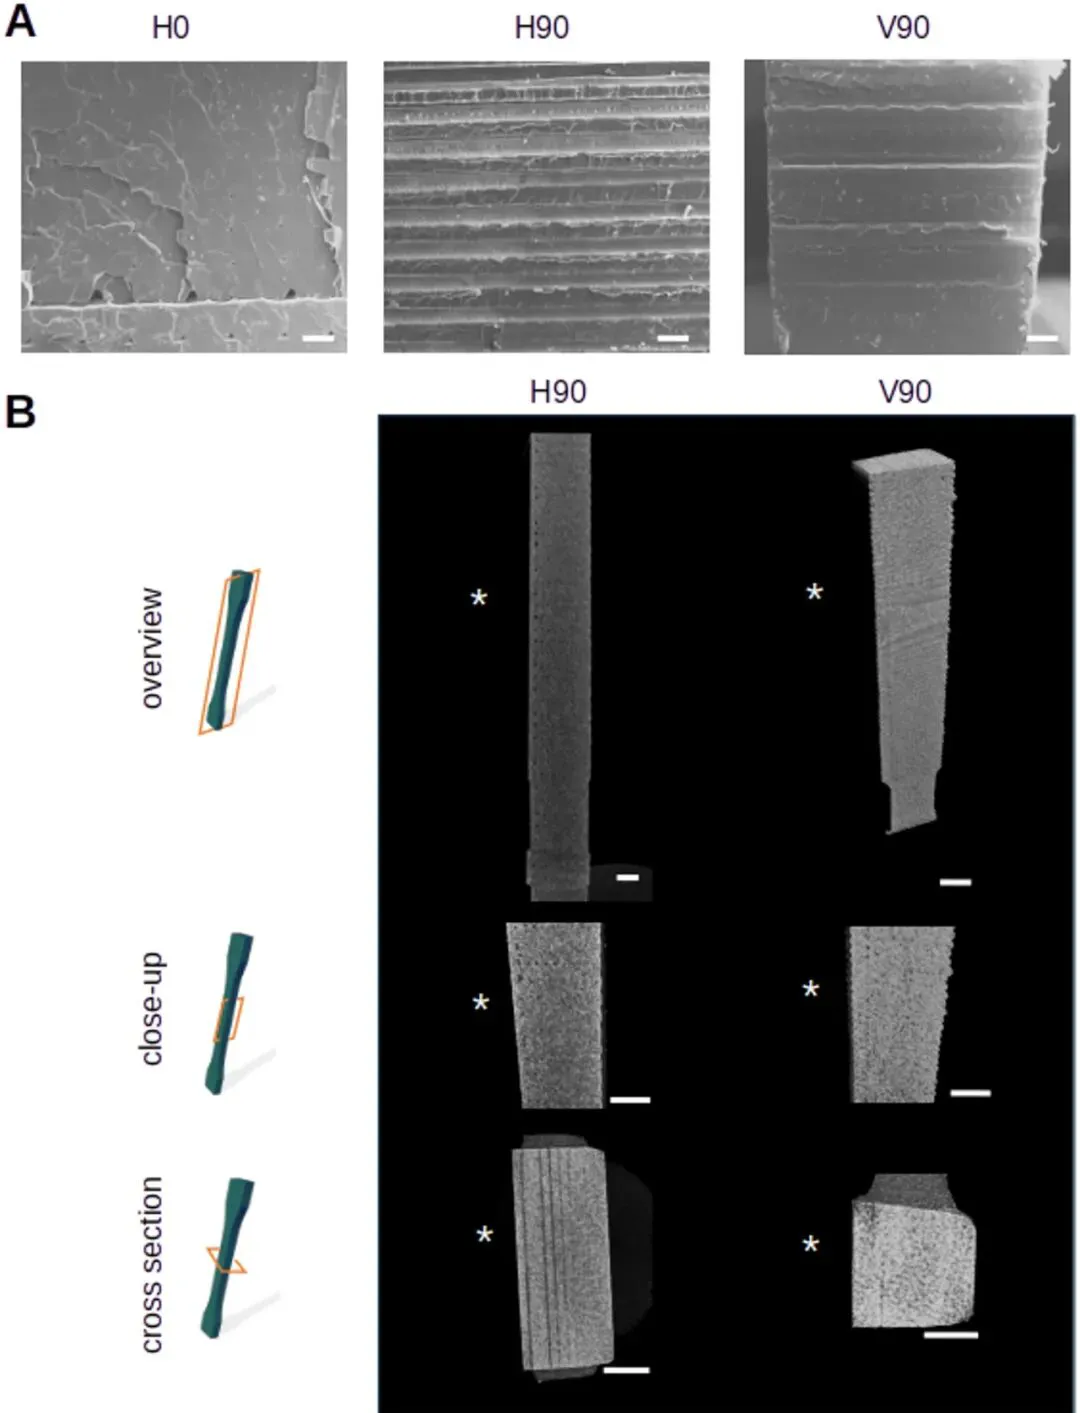
图8的SEM显微照片和µCT扫描进一步证实了这一点。H90试样在靠近打印床的区域出现了明显的空隙,而V90试样的内部结构更加致密均匀。研究发现,H90试样的平均孔隙率为0.67%,而V90试样仅为0.1%。
PID控制的挑战与解决方案
真空环境对温度控制系统提出了全新要求。
这里需要先解释一下什么是PID控制—它是3D打印机热端温度控制的核心技术,由比例(P)、积分(I)、微分(D)三个部分组成。
简单说,P负责快速响应温度偏差,I负责消除长期偏差,D负责预测温度变化趋势并提前调整。
研究团队发现,大气环境下的PID参数(P=26.46, I=2.41, D=72.51)在真空中完全不适用,需要重新调整为P=9.74, I=0.31, D=75.37。
比例项P值的大幅降低反映了真空环境中对流散热的缺失。积分项I值的减少则是因为温度偏差更容易补偿。这种参数调整对于确保温度稳定性至关重要。
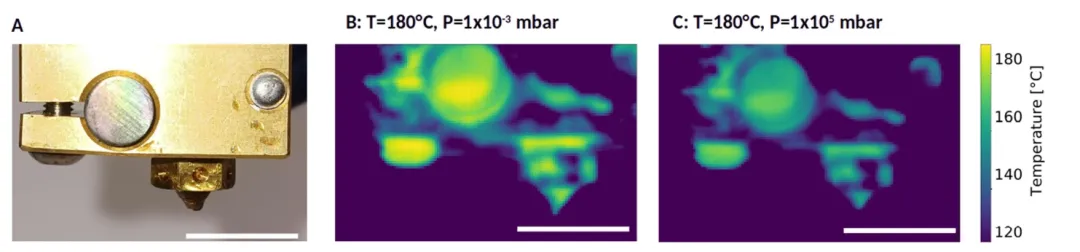
图5的热成像对比清晰显示了真空环境的影响。
在180°C设定温度下,真空中的喷嘴表面温度达到179°C,而大气环境中仅为161°C,温差超过18°C。这种温度差异直接影响材料的流动性和层间结合质量。
工艺参数的关键调整
真空环境迫使研究团队对打印参数进行大幅调整。
水平方向的试样(H0和H90)可以在30mm/s的速度下正常打印,但垂直试样(V90)必须降低到10mm/s,外壁速度更是降至5mm/s。
这种速度差异源于散热机制的根本变化。
水平试样与打印床的接触面积是垂直试样的15倍,高度却只有1/25,因此传导散热效率更高。
而垂直试样只能依靠相对低效的辐射散热,必须减慢打印速度以确保材料有足够时间固化。
从图9的空隙分析可以看出,H0试样的空隙主要集中在前几层,随着层数增加,空隙尺寸下降了至少一个数量级。
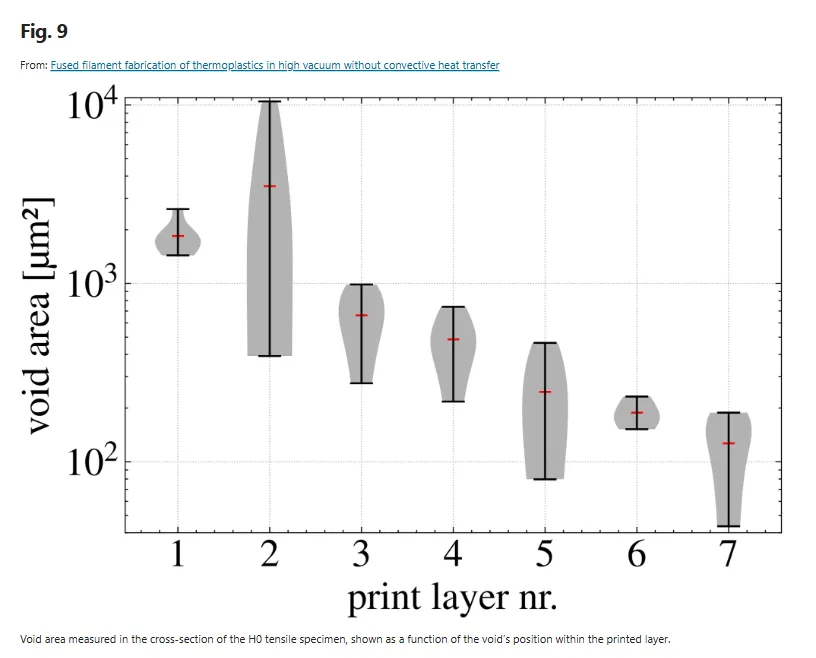
这表明随着距离打印床越远,传导散热的影响越小,层间结合质量反而有所改善。
商业应用前景:从实验室到太空
这项研究的商业和行业价值不容小觑。
国际空间站上已经进行过多次FFF打印实验,但大都是在加压舱内进行。
真正的太空制造需要在真空环境中直接作业,这项技术突破意义重大。
其次,真空FFF技术在地面也有潜在应用价值。
研究显示,真空环境能够显著降低材料孔隙率,即使在较低的加工温度下也能获得高质量零件。
这对于航空航天、精密仪器等对材料性能要求极高的行业具有吸引力。
AM易道认为,这项技术的最大价值在于它验证了极端环境下增材制造的可行性。随着商业航天的快速发展,在轨制造将成为降低发射成本、提高任务灵活性的重要手段。
技术挑战与改进方向
当然,这项技术还面临诸多挑战。
研究团队指出,当前的PID控制系统在真空环境下存在温度下冲问题,会影响层间结合质量。解决方案包括减小热端体积、优化控制算法,甚至采用模型预测控制技术。
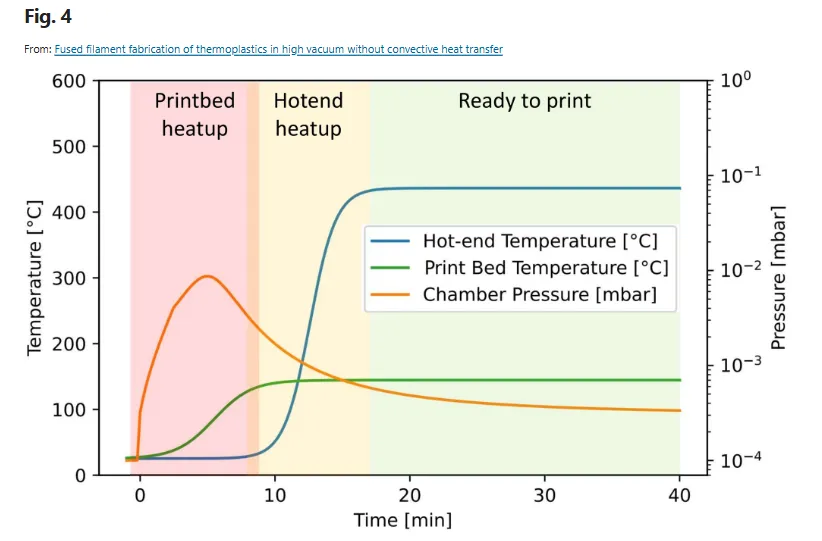
从图4的压力变化曲线可以看出,打印床加热时会导致压力短暂上升,这是由于表面水分和吸附气体的蒸发造成的。
虽然真空泵能够维持稳定的工作压力,但残余气体的影响仍需进一步研究。
长期稳定性也是一个关键问题。研究提到连续运行超过4小时没有出现挤出故障,但更长期的系统可靠性、打印一致性和污染风险仍需要系统性评估。
材料科学的新机遇
这项研究虽然只使用了PLA材料,但其发现的原理对高性能工程塑料具有更重要的意义。
PEEK、PEKK和PEI等材料的温度-粘度关系比PLA更加陡峭,微小的热历史变化就能导致熔体流动行为、焊接强度和结晶动力学的显著差异。
真空环境本质上减少了环境对流传热和外部粘性阻力,可能导致挤出流动轮廓和丝材几何形状的改变。这些影响对于在热极限附近加工的航天级聚合物尤其重要。
AM易道认为,设备及材料供应商应该关注这一趋势,针对真空环境开发专门的3D打印材料配方。
这不仅包括材料本身的性能优化,还要考虑真空环境下的出气特性和热管理需求。
未来展望:太空制造的产业化路径
虽然这项研究仍处于实验室阶段,但它为FDM太空制造贡献了研究基础。随着各类商业航天公司大幅降低发射成本,在轨制造的经济性正在凸显。
AM易道认为,未来的发展重点将集中在几个方向:
设备的小型化和集成化,以适应航天器的严格重量和体积限制;其次是材料体系的扩展,从PLA扩展到高性能工程塑料和金属材料;最后是工艺的自动化和智能化,减少人工干预的需求。
这项研究也提醒我们,极端环境制造需要重新思考传统的工艺参数和控制策略。简单的参数移植往往行不通,需要基于物理原理的系统性优化。
对于3D打印设备制造商而言,这是一个值得关注的细分市场。掌握真空FDM技术的企业,有望在未来的太空制造市场中占据重要地位。
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道
 标签
 近期热门




 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉