

 发布内容








法国戴高乐航母金属零件竟然用的是FDM3D打印?
说起航母上的金属零件,多数人想到的是机床、焊枪,或者工业级的激光金属打印机。
可法国戴高乐号核动力航母从2026年初开始试用的金属3D打印设备,用的是FDM打印机,跟很多人打塑料小玩具的机器是同一类技术。
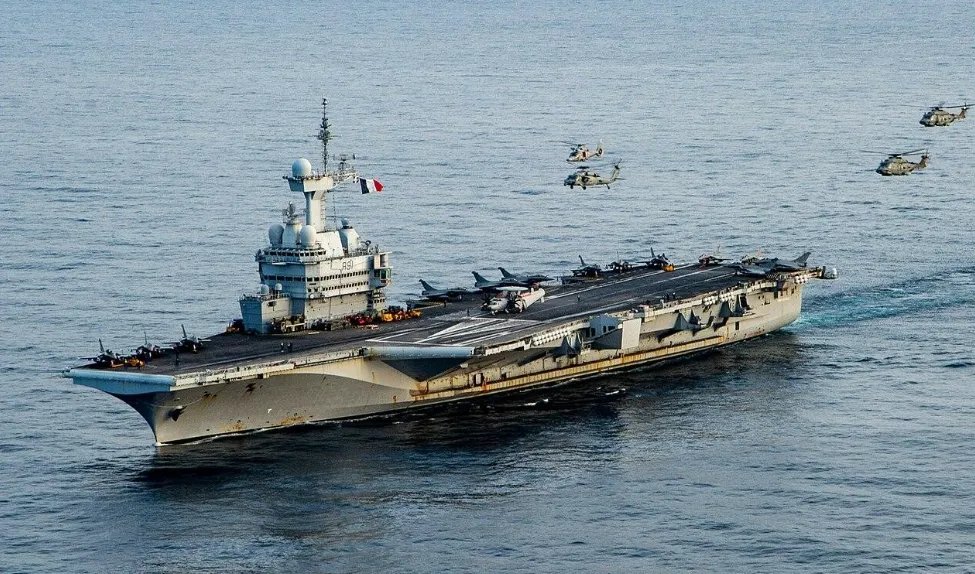
上图是法国唯一的航母戴高乐号,舰长261米,排水量约4.2万吨。
吃进去的是一卷灰色线材,喷嘴只有110到150摄氏度,挤出来的料一层层堆成零件形状。
和打塑料的区别在线材。
九成多的重量是不锈钢粉,塑料部分只是把钢粉粘在一起。
打出来的毛坯还不是金属,要先把塑料脱掉,再进1350度的炉子烧结,出炉才是一个不锈钢零件。
业内把这条路线叫金属FDM,也叫金属材料挤出,打印、脱脂、烧结三步走完。
它的原料本质上是把金属注射成形的喂料做成了线材。
最大的卖点是打印这一步足够简单,没有激光,没有飞扬的金属粉,普通打印机就能干。
这套方案叫Zetamix,出自法国材料公司Nanoe。
法国海军集团Naval Group和法国舰队支援局SSF选中它,放上戴高乐号做为期数月的海上试验。
金属FDM三步走:打印、脱脂、烧结
第一步是打印。
按Zetamix公开的316L数据表,线材里92%的重量是不锈钢粉,按体积算约占六成,其余是塑料粘结剂。
打出来的零件叫生坯,还不是金属。
线材软而易断,官方推荐直驱挤出的机型。
第二步是脱脂,把塑料部分去除。
生坯先在40摄氏度的丙酮里泡24小时,溶掉一部分粘结剂,内部留下贯通的细孔。
然后进炉,在氩气加2.5%氢气的保护气里,从50度开始每小时只升10度,慢慢爬到650度,把剩下的粘结剂烧干净。
升温这么慢,是为了让分解出来的气体顺着细孔排掉,不至于把零件撑裂。
第三步是烧结。
炉温以每小时50度继续升到1350度,保温两小时。
这个温度接近但低于316L的熔化温度,钢粉不会化成液体,颗粒之间靠原子扩散长到一起,孔隙收拢,零件整体缩小一圈。
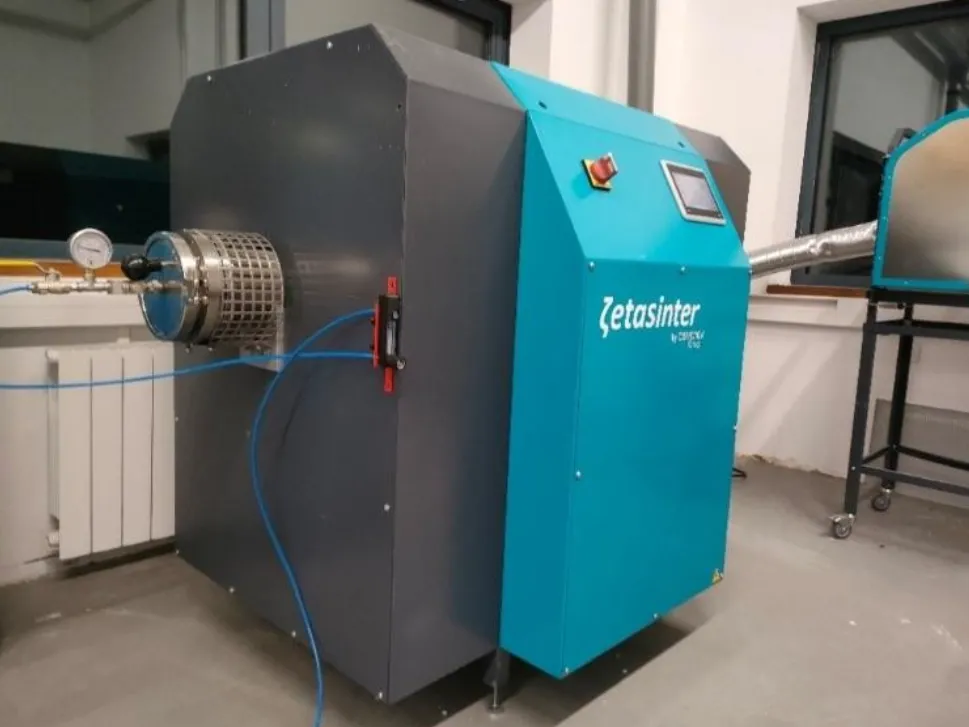
上面新闻稿配图里的Zetasinter烧结炉。
左边那只带格栅的金属圆筒是装料口,零件放进炉管,在保护气里完成脱脂和烧结。
按这份公开参数粗算,光是丙酮浴、热脱脂和烧结就要一百个小时上下,四天多,还没算打印和降温。
什么材料,收缩多少,密度多少
新闻稿只说上舰的是钢线材,没有写牌号。
Zetamix目前公开的金属线材有三种:
316L不锈钢,耐海水腐蚀,船上最常见;
17-4PH沉淀硬化不锈钢,更硬更强,耐蚀性不如316L;
H13热作模具钢,原本用来做模具和工装。
烧结带来的第一个问题是收缩。
钢粉颗粒挤到一起,零件每个方向都会变小。
Zetamix不同版本的资料里,316L的线收缩在11.5%到15%上下,竖直方向和水平方向略有差别。
所以打印前要在切片软件里把模型整体放大,放大多少的把握直接决定最终尺寸准不准。
第二个问题是致密度。
Zetamix官方给出的烧结致密度是90%以上。
相比来说激光熔化出来的钢件通常接近全致密。
已有研究拿别家同类线材做的316L和17-4PH试样,和激光粉床熔化的试样对比,拉伸强度和疲劳强度都明显偏低。
孔隙是裂纹最容易萌生的地方,这一条直接划定了它能做零件种类的工程边界。
能做什么零件?
新闻稿配的两张样件照片是Zetamix自己的演示件,不是舰上打印的,但能看出这条工艺擅长什么。
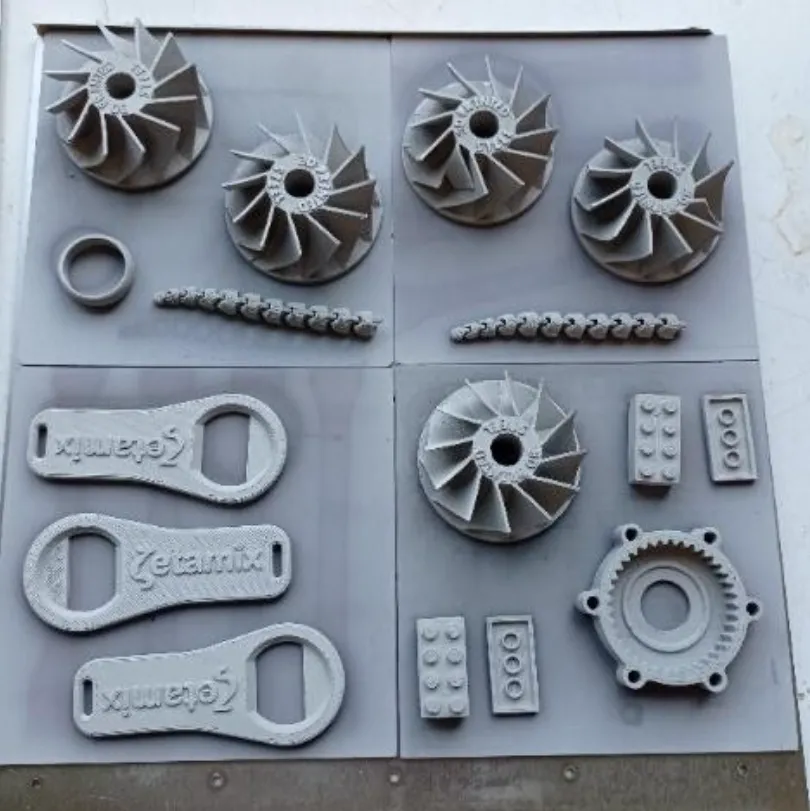
可以看到Zetamix用这套方案做的金属样件。
上面一排是叶片弯曲的小叶轮,中间有细小的链节,下方有开瓶器、带齿圈的法兰座和积木块。
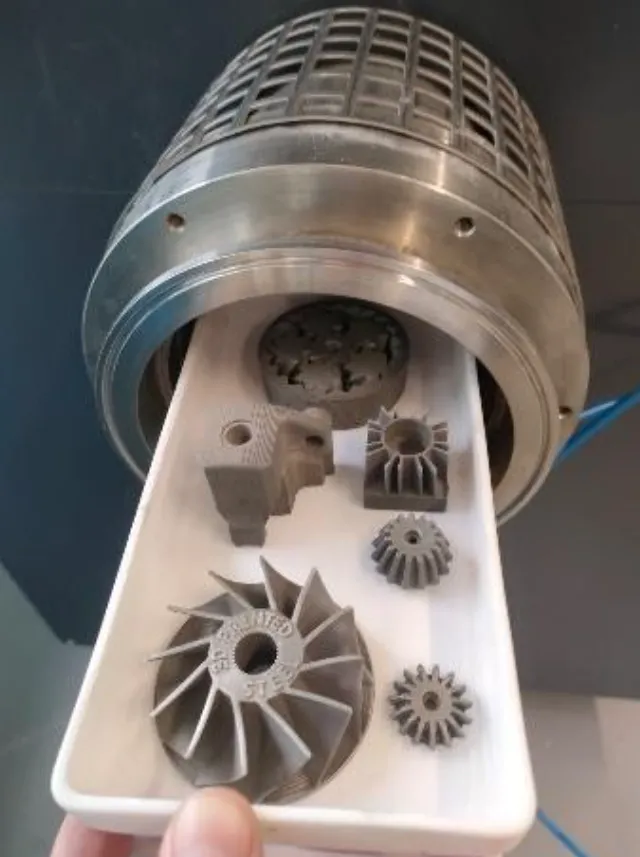
这张图可以看到从烧结炉圆筒装料口抽出的白色托盘,上面放着叶轮、锥齿轮和带散热鳍片的小件。
从工艺特点能大致划出边界。
尺寸受炉管限制,Zetamix官网上的Zetasinter 4L炉管内径140毫米,温度均匀的恒温区只有30厘米长,放不下大件。
强度受致密度限制,受压管路、承受反复冲击和振动的零件、关系到安全的部件,都不太适合。
荷兰海军公开给过一个数字,一艘典型舰艇出海要带约3万个备件,从发动机部件到淋浴排水盖都有。
其中大量是把手、卡扣、盖板、小齿轮、支架、工装夹具这类不承重或轻承重的小金属件,坏了不致命,缺了却得长期等补给。
戴高乐号这次要用来3D打印的,很可能是这一类。
为什么上舰的不是激光金属3D打印机
戴高乐号不是第一次和3D打印打交道。
2019年2月,它在大修后装上了第一台FDM塑料打印机,水兵的说法是打五金店里能买到的那类小东西,不涉及飞机和舰船的关键部件。
这次的新闻稿也提到,舰上已经有好几台3D打印机。
金属这一步,法国海军曾经优先选择的是激光路线。
2024年5月17日,戴高乐号在Ursa Minor演习中,飞行甲板上一个锁止机构坏了,库存里没有备件,官方称这给船员带来了安全风险。
舰上把图纸发回岸上增材中心,用Meltio公司的M450打出替换件送上舰,只做了少量机加工。
M450是激光熔丝定向能量沉积DED,钢丝送进激光熔池直接熔化,零件致密度比FDM要高得多。
两年后真正公开上舰的,却是FDM+烧结路线。
Nanoe首席执行官Guillaume de Calan提到,这套设备相对好搬运,对基础设施要求不高。
上舰之前,Naval Group在增材制造中心测了几个月,未来如果上舰试验成功的话,设备会留在舰上。
虽然FDM操作不难,但烧结这部分的炉子对船也有一定要求。
按Zetamix管式烧结炉的操作手册,烧钢件要用含氢不超过2.9%的氩氢混合气,每炉至少消耗2.5立方米,工作区要有每小时500立方米的独立排风,建议配氧浓度监测。
再加上一桶丙酮和6千瓦的炉子功率,舱室、气瓶、通风都得专门安排。
这些可能正是海上试验要摸清的。
3D打印的价值
法国海军的应用简单看有两类。
激光DED在岸上,做致密、相对大尺寸、力学性能要求更高的件;而FDM+烧结设备放在舰上,做小而多、承力要求不高的件。
烧结路线的门槛相对低、成本不高。
按公开信息,Zetasinter 4L烧结炉零售约几万欧元,打印机就是普通FDM机型的价位,放在一艘核航母的开销里几乎可以忽略。
写在最后
金属FDM3D打印不是新点子。
早在96年,就有研究者用17-4PH不锈钢粉做过可挤出的线料。
真正把它推到台前的,是Desktop Metal,自其25年申请破产保护之后,桌面FDM金属的故事,在资本市场上几乎讲崩了。
我们觉得问题在于场景。
办公室/工作室/打印工厂里的工程师如果要因为打印+脱脂+烧结等一个零件几天时间,还得在楼里摆一台要通氢气的炉子,这个场景挺怪的。
更何况时间、价格、性能均逊于LPBF。
但其放在军舰这类的地方应用一直没停,除了戴高乐航母我们曾经也看过很多DM或者Markforged的军事应用。
顺着这条线看,金属FDM最有前景的客户,来自90%的致密度够用,3-4天的周期也能接受,且LPBF不太适宜的地方。
军舰是典型。
激光粉末床每层只铺几十微米厚的粉,要惰性气体保护,要专门的粉末间和防护,在一艘会摇晃、空间寸土寸金的船上,这些条件较难伺候。
金属FDM的金属粉则被粘结剂裹在线材里,不飞不扬,打印机上了船,操作起来跟一台塑料机差不多,麻烦集中在一台炉子上,可以攒一炉零件一起烧,船上也不缺能源。
同样的逻辑,可能也适用于前沿基地、野外维修方舱、科考船和海上平台。
随着其他金属3D打印的技术愈发进步,金属FDM路线应在避开LPBF的细分领域做精方能有所大用。
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道
 标签




 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉