

 发布内容








看综述猜技术:2000℃高温+马赫5超音速+万次弯曲不断裂的3D打印陶瓷?!洛马将合作测试
澳大利亚詹姆斯库克大学(JCU)的研究团队宣布他们开发出了能够弯曲1万次而不断裂的3D打印陶瓷材料时,并得到了洛克希德·马丁公司青睐。
根据公开信息,这种具有1.7GPa抗弯强度的柔性陶瓷不仅能承受2000-3000℃的极端温度,更能在马赫5+的超音速环境中保持结构完整性。
相比之下,传统陶瓷材料在承受相同载荷约20%时就会发生断裂。
这项突破背后的关键人物是JCU机械工程系的Elsa Antunes博士。
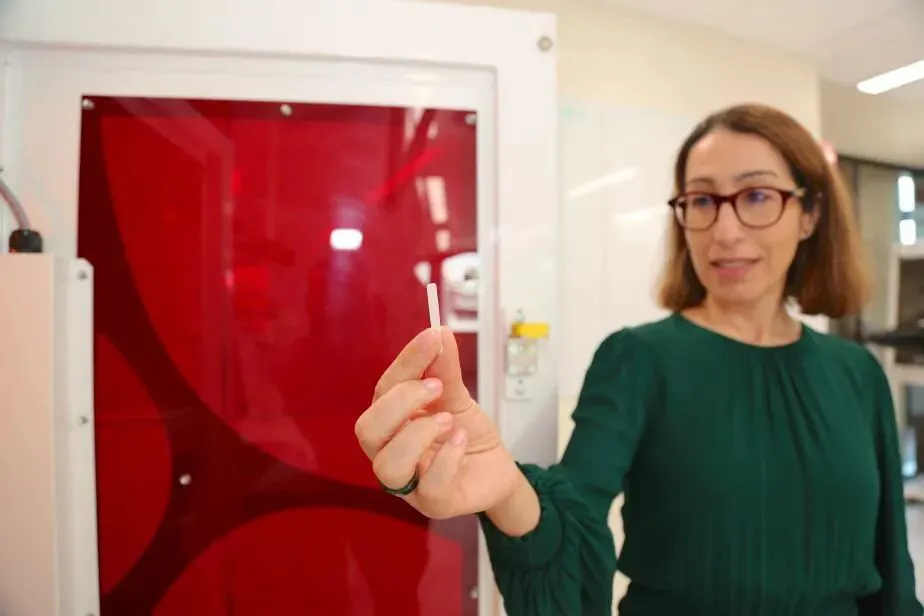
洛克希德马丁这家美军工巨头,已经与JCU签署合作协议,将在未来一年内对这种材料进行极限测试。
延伸阅读:《北京宣言》签署同一天,洛马官宣3D打印超音速导弹
军工巨头的青睐与超音速梦想
洛克希德·马丁的介入绝非偶然,其以开发尖端隐形飞行器而闻名。
从冷战时期的SR-71黑鸟侦察机到现代的F-35多用途战斗机,洛克希德·马丁一直在推动美航空航天技术发展。
延伸阅读:军工巨头洛马入局大尺寸金属3D打印,我国引领的全球“比大”竞赛正式开启
Antunes博士指出:"这些陶瓷能够带你飞到马赫5以上,这已经进入了超音速领域。我们能够同时实现复杂形状的制造,以及具有可弯曲性、延长使用寿命并能承受航空航天所需极高温度的陶瓷。"
昆士兰州国防科学联盟通过其合作研究资助计划为这个项目提供了资金支持。
JCU团队将制造用于飞机热管理的陶瓷部件,而洛克希德·马丁将对这些部件进行真实环境下的极限测试。
延伸阅读:
Antunes博士强调:"即使我们施加80%的最大载荷,我们发现经过10,000次循环后,零件也没有断裂。市场上现有的普通陶瓷材料只能承受该载荷的20%就会断裂。"
技术细节的神秘面纱
尽管这项突破引起了巨大关注,但公开信息并未披露足够的技术细节。
我们只能从Antunes博士此前在陶瓷3D打印领域的研究积累中窥见一斑。
作为该领域的权威专家,她深度参与了陶瓷增材制造技术的系统性研究,这为理解当前突破提供了重要背景。
正是基于这样的背景,我们有必要回顾一下陶瓷3D打印技术的整体发展脉络。
一份由她发表在《Advanced Flexible Ceramics》期刊上的最新综述为我们展现了这个领域的完整技术图谱。
虽然这份研究与JCU的最新突破并无直接关联,但它为我们理解陶瓷3D打印的技术边界和推测提供宝贵参考。
在文章的最后,AM易道会提出对于此次开发的洛马柔性陶瓷3D打印的技术分析和猜想。
陶瓷3D打印演进的完整脉络
如图9.1"三维打印过程的一般工作流程"所示,从工程需求分析到零件设计、预处理、3D打印、后处理直至最终零件的完整流程体现了陶瓷3D打印的系统性特征。
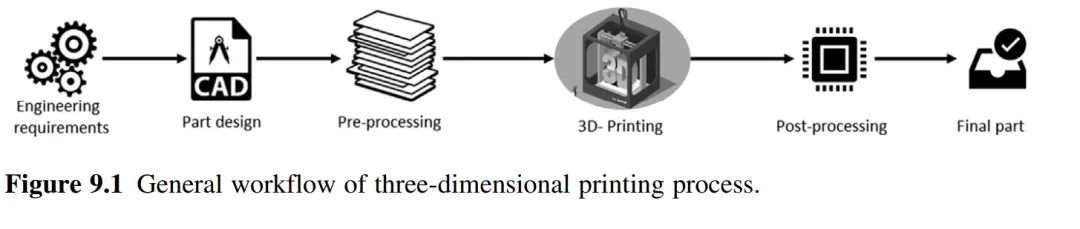
这个工作流程强调了每个环节的重要性,特别是预处理和后处理阶段对最终产品质量的决定性影响。
陶瓷3D打印技术的发展可以追溯到1990年代,经过数十年的发展,现在的陶瓷3D打印技术已经形成了三大技术分支,每一条路径都有着独特的技术特征和应用前景。
三条技术路径的深度解析
图9.2三维打印工艺分类清晰地展示了陶瓷3D打印技术的三大类别:浆料基工艺、粉末基工艺和块状固体材料工艺。

这种分类方式基于原料的物理状态,每种类别下又细分为多种具体技术,形成了一个完整的技术谱系。
浆料基工艺的3D打印
浆料基工艺将细小的陶瓷颗粒分散在液体介质中,通过添加合适的添加剂形成墨水或浆料。
如图9.3浆料基工艺的工作流程所展示的,从浆料制备开始,经过CAD输入、预处理、3D打印,再到脱脂和烧结等热处理后处理步骤,最终得到成品零件。
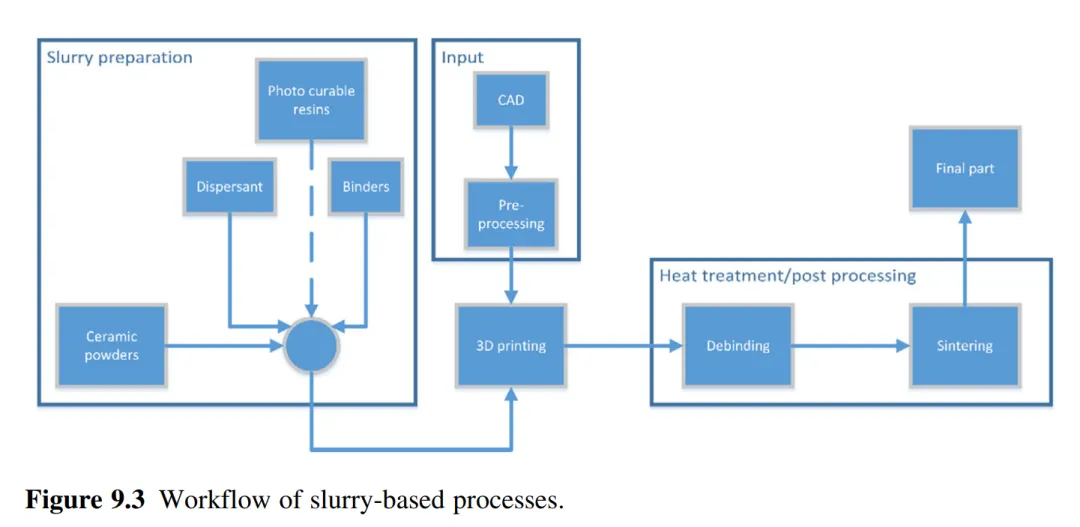
这个流程图特别强调了浆料制备阶段的复杂性,包括光固化树脂、分散剂、粘结剂和陶瓷粉末的精确配比。
SLA技术的核心在于将陶瓷颗粒混入光固化聚合物树脂中,通过数字微镜设备或扫描振镜选择性地暴露在合适的光源下。

光源的选择至关重要—激光系统虽然曝光面积小但速度较慢,而光投影系统能够覆盖整个构建区域。
根据光源位置的不同,SLA又分为自上而下和自下而上两种方式。
综述详细讲述了两种方式的优劣。
商业化应用中,自下而上方式使用较多。
原因包括暴露于辐射源的浆料层的一致性,可以使用固含量增加的浆料来限制后处理过程中的收缩。
最后,为了生产最终组件,这些陶瓷经过脱脂以烧除粘结剂,然后进行致密化以获得所需的强度。
机器人浇注是陶瓷制造的多功能工具,能够在不同长度尺度上处理多种陶瓷。
此外,由于浆料制备过程中粘结剂含量较低,后处理后可以实现高密度。当连接到进料系统的喷嘴沿着其定义的路径移动时,浆料被精确地沉积在每一层上。
设置的简单性使得能够使用多个陶瓷浆料以及多个喷嘴和进料系统。
陶瓷3D打印粉末基工艺
粉末基增材制造工艺利用独特的结合系统将陶瓷颗粒粘结或熔合在一起。
最常用的是CO₂激光器或Nd:YAG激光器,激光功率取决于所需的结合机制,可分为选择性激光熔化(SLM)和选择性激光烧结(SLS)。
SLM需要高功率激光将陶瓷颗粒加热到Tm/2和Tm(熔点)之间的温度,使陶瓷颗粒熔合。
激光源选择性地扫描粉末床以熔合粉末层上的陶瓷颗粒。
完成后,构建板降低到层厚度的高度,在其上沉积一层新的粉末层。这个过程对每个后续层重复以形成三维零件。
陶瓷的高熔点使其极难加工,为了最小化所需的热量,通常使用低温液相来促进烧结过程(液相辅助烧结)。
在陶瓷原料中混合的液相先熔化并结合陶瓷颗粒形成致密的陶瓷零件。
SLS陶瓷可以直接或间接进行。直接技术涉及加热陶瓷粉末并将它们部分熔合在一起。需要颗粒尺寸的组合来获得粉末的高堆积密度。
间接方法使用低温基质相,如聚合物。
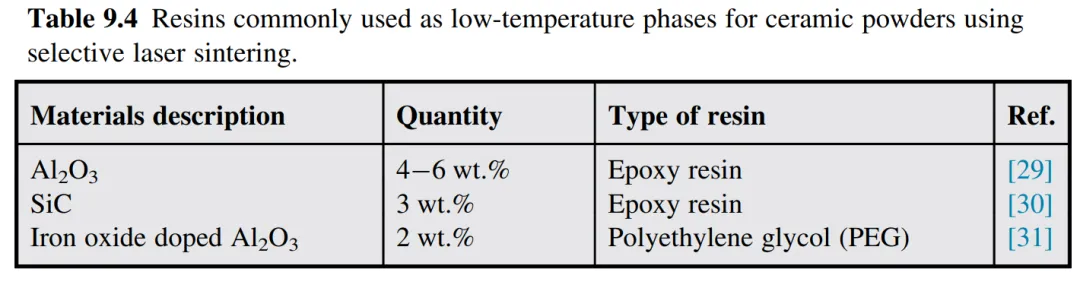
激光源使这些牺牲聚合物结合,形成必须烧结以获得所需强度的最终组件的生坯。
粘结剂喷射是一种增材制造工艺,利用合适的结合剂粘附陶瓷颗粒形成生坯。结合剂选择性地应用于粉末表面以产生单层,然后降低构建板以允许沉积新的粉末层。这个过程重复多次以产生最终的三维组件。
陶瓷3D打印固体材料工艺
块状固体材料的陶瓷增材制造方法使用由丝材形式的固体原料组成的材料挤出工艺。
这些丝材含有超过45体积百分比的陶瓷粉末,混合在合适的粘结剂中以确保它们可以挤出成连续丝材。
这个过程与陶瓷注射成型非常相似,可以生产各种尺寸的零件。
如图9.4陶瓷颗粒尺寸对熔融丝制造可实现分辨率的影响所示,颗粒尺寸对最终产品分辨率有着直接影响。

图中蓝色虚线框代表所需的零件分辨率,而红色颗粒代表过大的颗粒,这些颗粒会导致零件分辨率的损失。
这个示意图清楚地表明,陶瓷颗粒尺寸必须控制在所需分辨率的10%以内。
陶瓷3D打印工艺参数调控
不同工艺的参数调控体现了工程师们的智慧结晶。
光固化工艺严格遵循Beer-Lambert定律,描述了光与浆料相互作用的化学本质。
入射光使环氧树脂或丙烯酸酯树脂引发化学反应,导致它们聚合。
综述详解了固化深度的计算公式以及所有浆料基3D打印工艺可以调整的处理参数。
激光功率只与激光系统相关,光束的入射功率必须超过浆料的临界能量值才能引发化学反应。
陶瓷浆料中的固体颗粒会导致入射光散射,限制光引发化学反应。此外,固体颗粒还表现为散热器,限制了化学反应传播所需的能量。
对于机器人浇注和直接墨水书写工艺,沉积速率是一个关键参数。
在直接墨水书写中,沉积速率的不受控制增加会导致液滴形成或喷嘴尖端损坏。
在机器人浇注中,流速(Q受到喷嘴最大剪切速率的限制,通常提供5-50 mm/s之间的沉积速率可以提供良好的形状公差;
然而,必须考虑个别浆料和喷嘴特性。
陶瓷3D打印原料配方
浆料基增材制造的原料要求对每种工艺都是独特的。
一些要求包括固含量(体积百分比)、粘结剂数量、分散剂数量、流变学和稳定性。
浆料流变学受原料制备的影响,固含量、颗粒尺寸、粘结剂数量、分散剂数量和研磨时间等因素至关重要。
固含量代表陶瓷颗粒在陶瓷浆料中占据的体积。较高的固含量产生烧结后致密的陶瓷对象;
然而,增加固含量会对其在塑性成型过程中的性能产生负面影响,这对浆料基增材制造工艺至关重要。
因此,先前研究中描述的临界粉末体积浓度(CPVC)概念代表了添加陶瓷颗粒以产生在加工过程中保持稳定的浆料或糊料的体积限制。
粘结剂和分散剂分别添加到浆料配方中以增加和降低其粘度。
此外,它们可以被添加以引入处理技术所需的关键特征。
例如,SLA需要光固化聚合物来处理陶瓷层。
这些粘结剂和分散剂影响颗粒-颗粒相互作用,分别诱导吸引或排斥力并导致聚集或良好分散浆料的形成。
综述文章分别讲述了诱导这些响应的主导机制的三种类型:(1)静电稳定,(2)空间位阻稳定,和(3)组合的电空间位阻稳定。
陶瓷3D打印能耗分析
浆料基工艺的能耗分为三个不同阶段:(1)预处理阶段,(2)加工阶段,和(3)后处理阶段。
预处理阶段浆料制备需要将陶瓷粉末与合适的粘结剂和分散剂均匀混合。
这些过程中消耗能量取决于混合时间和数量,较大的数量需要消耗更多功率的高容量混合器。
陶瓷3D打印机运行期间的能耗高度依赖于所使用的陶瓷增材制造技术类型。
在数字光投影系统中,投影仪灯泡的瓦数决定其最大能耗。类似地,在激光系统中,能耗将取决于所使用激光的瓦数。
粉末基工艺如SLM和SLS的能耗主要来自激光源,不同之处在于这些工艺中使用的激光瓦数。
SLM使用CO₂激光器或Nd:YAG激光器,功率范围为200-1000 W,总功耗为1.7-50 kW。
SLS使用镱光纤激光器、二极管激光器和CO₂激光器,激光功率为10-100 W,总功耗为1.5-26 kW。
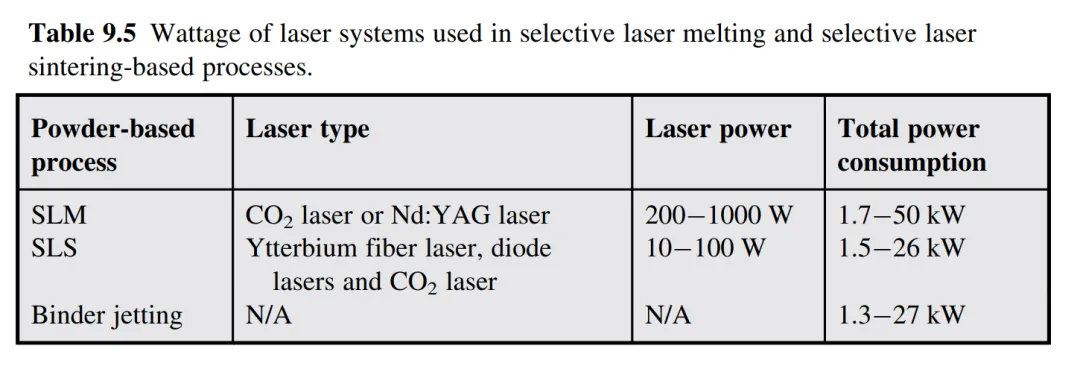
最大的能耗来自烧结阶段。
烧结过程是一个热驱动过程,通常在高于1200℃的温度下进行。
峰值温度和保温时间都取决于所需的致密化程度和陶瓷材料的类型。实验室级烧结炉的功耗通常在5-20 kW之间。
陶瓷3D打印质量控制的智能化
质量控制正经历着从传统检测向智能化监控的深刻变革。
如图9.5开发阶段任务描述及其与生产的关系所示,质量控制是确保三维打印组件满足设计要求和生产过程中一致性的重要步骤。
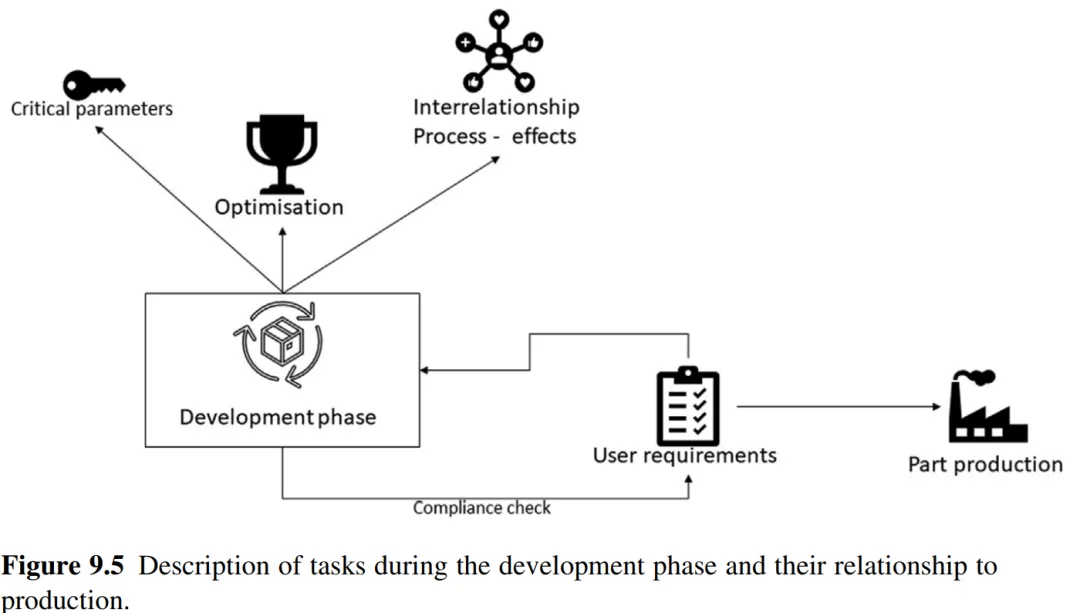
开发阶段允许用户识别关键参数、优化技术、工艺-效果相互关系和符合用户要求的程度。
多孔性对陶瓷零件的机械性能有显著影响,致密化过程无法消除大孔径。
因此,质量控制过程必须确保它们在3D打印陶瓷后保持在指定限度内。超声波无损技术用于检测孔隙及其尺寸,筛选出有缺陷的产品。
然而,这种技术很慢并在烧结过程后应用。
随着新技术的发展,安装在机器构建室内的高速相机或扫描仪可以高精度地检测和测量多孔性。
如图9.6增材制造过程中原位质量控制的闭环反馈系统所示,原位技术使用计算机视觉结合人工神经网络来修改过程中的处理参数,以生产满足用户要求的零件。

该系统通过传感器反馈、数据收集、分析和过程参数调整形成完整的闭环控制。
这将有助于减少有缺陷的零件,特别是在生产数量大且停止生产比有缺陷产品的影响更昂贵的情况下。
陶瓷3D打印应用前景
陶瓷3D打印的应用领域正在快速扩展到前所未有的高度。
陶瓷的特点是高机械强度和硬度、良好的热稳定性和化学稳定性。
这些特性使陶瓷成为各种应用的理想选择,如化学工业、催化剂载体、电子、航空航天和生物医学工程。
其中一些应用需要传统陶瓷加工技术无法生产的高度复杂形状、高尺寸精度和轻质陶瓷。
高多孔陶瓷具有低密度和良好机械性能的特点,可用于许多增值应用,如过滤膜、催化剂载体、轻质材料和组织工程支架。
陶瓷3D打印生物医学支架必须精确设计以满足活体宿主的要求,如生物活性、生物相容性、生物降解性、机械性能、结构和架构。要考虑对于细胞粘附、迁移、增殖、分化和细胞的殖民化的影响。
航空航天是增材制造最有前景的市场之一,由于需要具有特定特征的组件:复杂几何形状、定制生产、难加工材料和按需制造和高性能重量比。
综述提到,目前增材制造对航空航天工业的主要限制是零件尺寸、可扩展性以及有限且昂贵的材料。
陶瓷3D打印选型的战略思考
在众多陶瓷3D打印技术中做出正确选择并非易事。
每种陶瓷3D打印技术似乎都有独特的优势和限制,因此为陶瓷零件生产选择技术可能是一个多方面的过程。
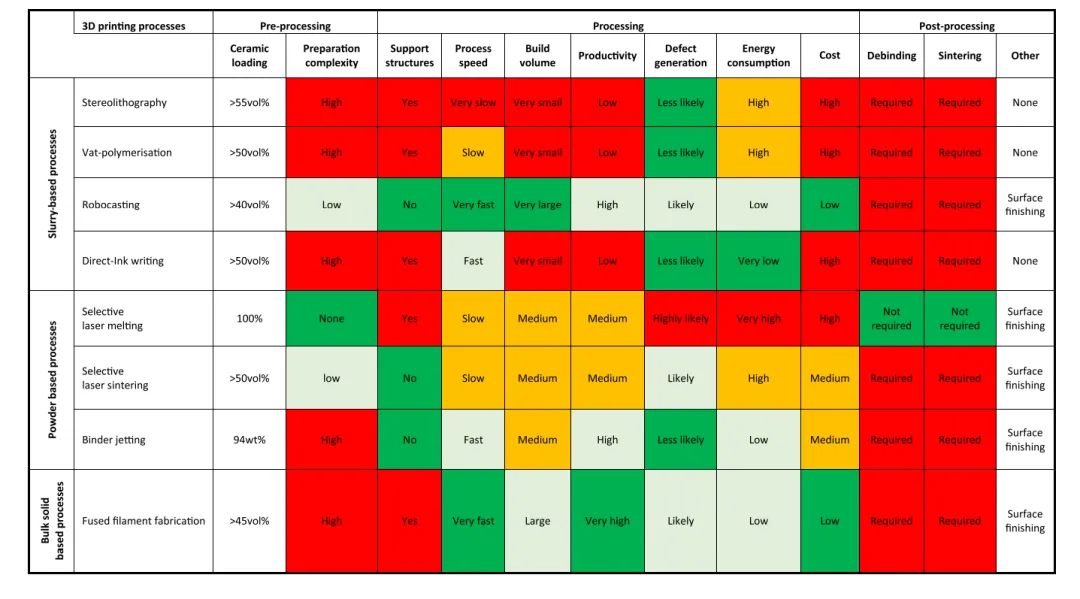
预处理复杂性、处理速度、构建尺寸和后处理步骤根据选择的3D打印技术而有很大差异。
理解每个3D打印工艺的特点并将它们与陶瓷零件的设计和生产要求相关联,对于技术选择至关重要。
浆料基工艺适合需要高精度的小型复杂零件,粉末基工艺在处理大尺寸零件方面具有优势,而固体材料工艺在成本控制和简化生产流程方面表现突出。
每种技术都有其独特的优势和局限性,选择合适的技术需要综合考虑工程要求、成本、产品尺寸和可用基础设施。
AM易道认为,未来的发展趋势将是多技术融合和工艺链优化。
单一技术很难满足所有应用需求,而多技术组合可以充分发挥各自优势,实现更高的设计自由度和制造效率。
特别是在军用航空航天领域,对材料性能的极致要求将推动这种技术融合的进程。
综述的这张图对于不同技术方案的理解和选择做出了指导性总结,建议读者保存收藏:
AM易道对于柔性陶瓷打印技术的猜想和推测
根据公开信息线索,我们可以合理推测Elsa Antunes团队这次与洛马合作的柔性陶瓷项目很可能采用了光固化立体成型(SLA)技术路径。
这个推测基于几个关键线索。
首先从公开信息可知,JCU购买了基于光固化的C100设备。
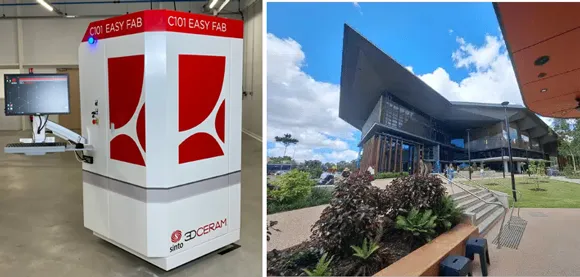
这种SLA技术采用自上而下的光固化立体成型,能够在不需要支撑的情况下进行打印。
托盘向下移动,零件本身从底部向上构建:
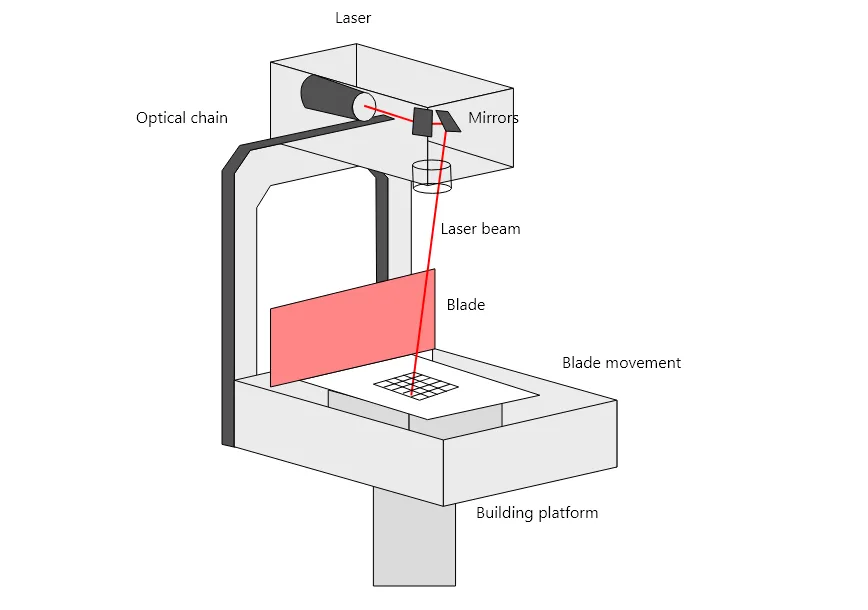
这种技术特别适合制造Antunes团队所描述的那种需要精确控制热行为的复杂结构。
AM易道认为,Antunes团队很可能在传统的氧化铝或氧化锆陶瓷基础上,通过特殊的聚合物材料配方和工艺参数优化,实现了柔性与强度的平衡。
SLA技术允许精确控制固化深度和固化轮廓,这为开发具有梯度性能的柔性陶瓷提供了技术基础。
当然AM易道有可能是完全错误的,更无法确定具体的材料成分和工艺参数,但基于现有信息,SLA技术路径的推测具有较高可能。
结语:从实验室到天空的飞跃
回到JCU与洛克希德·马丁的合作,新闻提到的柔性陶瓷材料的出现代表了陶瓷3D打印的新的里程碑。
传统陶瓷虽然耐高温,但脆性限制了其在动态载荷环境中的应用。
而JCU团队宣称的这种能够承受万次弯曲循环的材料,为超音速飞行器的设计开辟了全新可能。
正如Antunes博士所说:
"这些陶瓷能够让你超越马赫5,进入超音速领域。我们能够通过同时生产具有可弯曲、延长使用寿命并能承受航空航天所需极高温度的复杂形状陶瓷来结合技术。"
当飞行器突破音障进入超音速领域时,机体会承受巨大的热应力和机械应力。
传统材料要么无法承受高温,要么在反复载荷下发生疲劳断裂。
柔性陶瓷材料恰好填补了这一空白,它不仅能够在极端温度下工作,还能在机体变形时保持结构完整性。
Antunes博士进一步解释:
"除此之外,我们能够生产具有复杂结构和形状的陶瓷,这些在传统陶瓷基体制造中是不可能的。
通过增材制造,你可以制造在不同区域具有不同厚度的零件。
你可以创建多孔和复杂的结构,根据应用改善热管理。"
这种材料的成功不仅体现在性能指标上,更重要的是它展示了3D打印技术在推动材料科学边界方面的巨大潜力。
通过精确控制材料的微观结构和宏观形状,增材制造技术使得以前不可能实现的材料性能组合成为现实。
延伸阅读:
无粘结剂打陶瓷?告别高收缩困境:气溶胶喷射3D打印微米复杂结构
连续金属纤维嵌入的3D打印避火罩?西交团队突破热隐身超材料制造
文章来源
- James Cook University官方发布
- Lucia Gartner报道(2025年4月24日)
- 《Advanced Flexible Ceramics》期刊研究综述 - "Ceramic three-dimensional printing" by Tejas Koushik and Elsa Antunes
-
洛克希德马丁公司相关公开资料
#柔性陶瓷 #JCU #洛克希德马丁 #超音速飞行器 #陶瓷3D打印 #航空航天材料 #增材制造 #臭鼬工厂 #马赫5 #高温材料 #疲劳测试
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道
 标签
 近期热门




 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉