

 发布内容


浅析桌面金属3D打印的全新双粉末沉积+烧结炉新技术
把一台金属3D打印机缩到桌面上,我们都会想到更小的激光粉末床熔融设备(比如美光、铬莱铂、以及SnowX);
或者挤出含金属粉的丝材(有厂家拿拓竹A1改成打印含金属丝材),再脱脂、烧结。
顺着这些熟悉的路线,接下来讨论的,往往是成本和尺寸还能压低多少。
工业设计能否更合理。
但我们今天看到的这个桌面金属机路线闻所未闻,先看官方视频。
Studio 3e8的MESA 1却把两种松散粉末混合再烧结技术搬到了台前,即将众筹。
金属粉落在零件所在的位置,另一种粉末填入周围、帮助保持形状,随后由内置炉原位烧结。
按照厂商公布的流程,整个过程不用激光,也不加黏结剂。
这台设备于2026年10月28日发布,计划在12月1日启动众筹,早鸟起价3500美元。
价格挺便宜,但我们更关注技术路线问题。
打印时既不熔合,也不黏住,松散的金属粉怎样保住零件的形状?
MESA 1的答案,需要把供粉机构、隔离介质和烧结炉结合在一起。
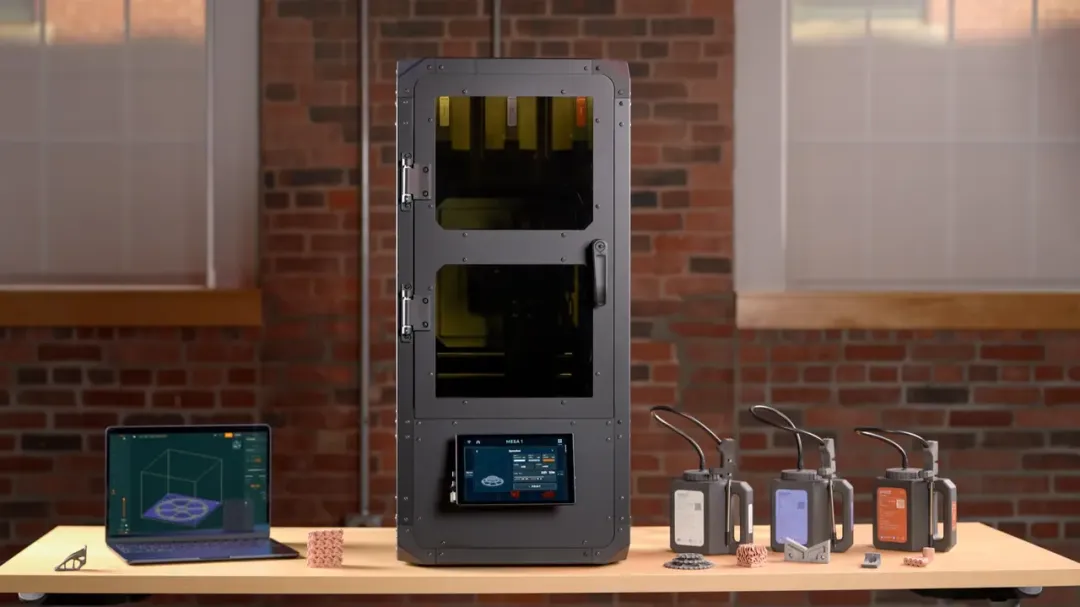
原本在3D打印时完成的形状固定任务,由材料的空间排布与周围介质来完成。
金属颗粒的连接,则留到随后烧结时完成。
理解了这次工艺分工的变化,才能判断这台桌面机的价值与短板。
先把粉末空间分配好,再让金属烧结成整体
MESA 1采用金属粉与支撑粉两种材料。
金属粉占据零件所在的区域,隔离粉填入周围空间,帮助维持形状。自有切片软件分别规划两种材料的路径,再通过密封粉盒供料。
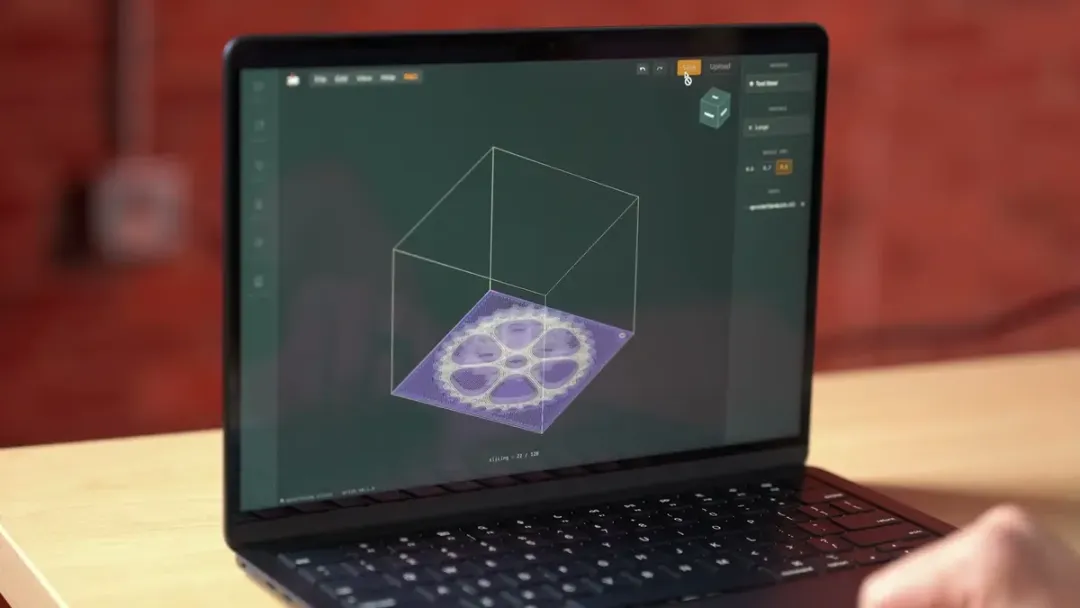
以一个圆环为例,每层圆环的截面铺金属粉,中间孔洞和外围铺隔离粉。
这样的截面一层层叠加,圆环便在粉末中形成了空间轮廓。
此时,它还没有成为可以拿起的金属件,真正让颗粒结合的工序留在后面的烧结阶段。
这与「先铺满一种金属粉,再选择性处理零件区域」的思路有所区别。
MESA 1把材料本身的位置也纳入控制,哪里将成为零件,哪里需要留下空隙,在布粉时就用两种材料分开安排。
关键问题:粉末怎样出来?重力供料,阀针开关
更具体的供粉机制,藏在Studio 3e8公开的专利申请中。
我们大概看了看,其示例方案可以概括为:
重力供料、振动助流、阀针启停。
粉盒位于喷嘴上方,粉末沿输粉管向下输送。
喷嘴内部有可升降的阀杆,抬起时打开底部出口,落下时封住出口;
粉盒、管路或喷嘴还可施加振动,帮助粉末顺畅流动。
这里更接近受控落粉,并非像熔融挤出那样挤出一条连续、黏稠的材料。
重力落粉为何还需要帮忙?
细粉颗粒之间存在摩擦与黏附,可能在狭小出口处形成搭桥,孔开着也未必顺畅出粉。
振动有助于打散这种局部结构,阀针则负责出粉的开始与停止。
理解时可以联想到轻敲盐罐,但打印需要的是连续、可重复的微量供粉。
专利还有一个值得注意的细节,当喷嘴下方的粉堆达到出料高度时,该位置会限制继续下粉,喷嘴移到新位置后再释放。
喷嘴与粉面的相对高度,因此也参与控制局部堆积。
它并不是隔着很远向下撒粉。

运动结构也围绕松散粉末展开。
专利描述了固定坩埚、喷嘴在水平面移动并可分别升降的方案。
路径由喷嘴走,层高由喷嘴调整,承装粉末的容器保持不动。
这样做有助于减少粉堆因容器移动而偏移,保存已经排好的几何边界。
从物料守恒看,单位路径长度上留下的粉量,大致等于出粉速率除以移动速度。
出粉不稳、转弯时速度变化、停粉响应延迟,都可能反映在线宽和边界上。
喷嘴孔径只是其中一个变量,最终精度还要经过粉末落点、层间堆积和烧结收缩的共同检验。
隔离粉,承担了多少成形工作?
在这条路线中,第二种隔离粉末的重要性不亚于金属粉。
它要在沉积阶段维持材料边界,在烧结阶段托住尚未充分结合的金属,同时容许零件收缩,并在冷却后能够分离。
若边界处发生混粉、粘连或不希望的化学反应,影响的就不只是表面观感,还可能涉及材料纯净度和尺寸。
MESA 1实际使用的隔离粉配方尚未公开,凭外观看,有可能是某种陶瓷。
这也让无需支撑这个表述有了更准确的含义。
隔离介质承担了支撑作用,用户有机会免去切除传统金属支撑的工序。
它不会凭空消失,尤其是进入细长通道或封闭内腔的粉末,仍要面对如何清粉的终极问题。
内置烧结炉在这里的意义就很明白了。
粉末直接沉积在炉内的坩埚中,打印结束即可原位烧结,减少了松散粉堆在转运时被扰动的机会。
高温使金属颗粒逐渐连接,孔隙减少,尺寸随之变化,而隔离粉负责维持形状,却不能自动消除收缩和变形。
可预测的收缩可以预先补偿,难点在于不同位置能否稳定收缩,这个逻辑和BJ3D打印这么多年遇到的问题是类似的。
温度分布、气氛、粉末堆积与隔离介质,需要在同一套工艺中协调起来。
不过由于金属粉末中没有粘接剂,无需脱脂环节,变形控制和工艺控制或许更容易摸索一些。
其中,炉内气氛直接关系到氧化控制和材料状态。
但金属具体需要怎样的烧结环境,公开材料没有具体披露。
新意在新组合,新难点也随之到来
「双粉末沉积后烧结」其实已有研究先例。
我们也是这次发文研究才得知。
Airoldi等人在2024年发表于《Progress in Additive Manufacturing》的研究论文中,使用316L不锈钢粉与氧化铝粉,演示了无黏结剂的分区沉积,再通过加压的放电等离子烧结完成致密化。
这项独立研究并非MESA 1的技术验证,两者的供粉机构与烧结实现不能混为一谈,论文中的材料和性能也不能移植给MESA 1。
但它显然,基础思路有迹可循,MESA 1的产品价值,还需要看这套工艺怎样被做成一台可用的桌面设备。
省去激光系统与黏结剂,确实有望简化硬件和脱脂流程。
但原来由熔合或黏结承担的形状保持任务,转交给了粉末边界、隔离介质和原位烧结。
工艺负担发生了转移,对材料和过程控制的要求仍在。
如果这些环节能够稳定协同,收益会体现在日常操作中。
密封粉盒减少直接接触散粉的机会,原位烧结减少中间搬运,无黏结剂路线省去相应脱脂工序。
对小型研发团队,少配一段工艺、少做几次交接,可能比机箱缩小更有实际价值。
一体化也有产能上的取舍。
布粉、升温、保温、冷却若共用一个腔体,上一批没结束,下一批就可能需要等待。
设备效率还需要再考量、再优化。
3500美元之后,更应关注零件是否合格?
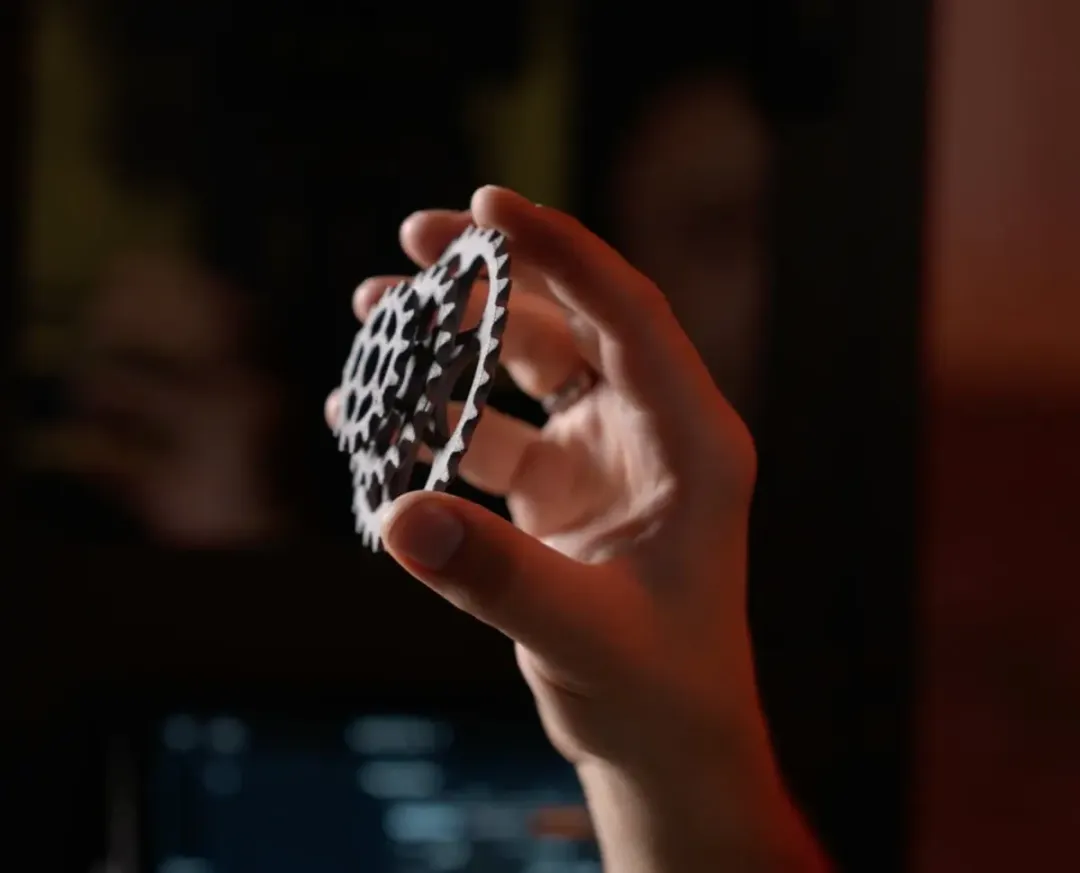
MESA 1目前公开的样件,足以让人对这条路线产生兴趣。
当然未来还需要看尺寸与材料性能数据。
截至今日发稿,公开产品资料仍未给出完整的成形尺寸、精度、密度、烧结曲线和耗材成本。
官网标注120V供电,我国用户还需确认220V版本及配套条件。
众筹起价也不等于国内落地成本。
官方宣称打印后无需用户处理松散金属粉,但隔离介质怎样分离、回收,换材料时怎样清理,还缺少完整流程展示。
从AM易道的角度看,MESA 1值得关注的,是它尝试把更多工艺任务交给同一个设备完成。
如果密封供料、双粉末沉积与原位烧结能够稳定协同,小型工作室就有机会在更少的转运和操作中完成金属件制造。
不过目前的零件展示虽然看起来精细,但具体仍缺乏细节,还不够具有说服力。
3500美元的定价意味着如果供应链全拉到我国,可能定价更低。
写在最后
这不一定是一个完美的桌面金属3D打印机。但他确实是独树一帜的技术路线。值得持续关注。比起LPBF这么多年的工艺摸索和供应链积累,这个新设备横空出世之际会有不少质疑。但它至少给金属3D打印领域提供了一种新必然。我们相信的必然是,如果3D打印未来真的是万亿行业,那么过去的技术路线一定是有明确的生命周期的,且更新更好更便宜的技术路线定会不断涌现。
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道
 标签
 近期热门


 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉