

 发布内容


工艺优化:3D打印农场主与农夫的独门绝技
全文4000字,阅读需要8分钟。本文聊聊FDM3D打印的工艺优化参数选择和实验设计。
AM易道导语
在3D打印行业蓬勃发展的今天,FDM(熔融沉积成型)技术凭借其低成本、易操作的特点,成为了众多3D打印农场的首选。
然而,随着市场竞争日益激烈,仅仅依靠设备数量已无法保证农场的持续盈利。
延伸阅读:杂谈3D打印农场:到底是谁收了谁的菜?
如何通过精细的工艺优化来提高产品质量、降低成本、提升效率,成为了每个农场主都必须面对的挑战。
近日,AM易道收到了一份《DESIGN AND OPTIMIZATION OF 3D PRINTING PROCESS PARAMETERS》的项目报告,于2024年7月发布。
作者均来自于K. K. Wagh Institute of Engineering Education and Research。
这份79页的PDF报告深入探讨了3D打印工艺参数的设计与优化,为我们提供了宝贵的技术洞察和实验数据。
通过这份研究报告,结合AM易道对3D打印农场运营的了解,本文AM易道将深入探讨FDM工艺优化的核心技巧。
AM易道将试图为广大3D打印农场主提供实用的技术指导,助力各大农场主在市场竞争中脱颖而出。
工艺优化:FDM农场的核心竞争力
对于FDM 3D打印农场而言,工艺优化不仅是提高产品质量的关键,更是在激烈市场竞争中脱颖而出的制胜法宝。
AM易道认为,精湛的工艺优化能力可以帮助农场实现产品质量的提升、生产成本的降低、生产效率的提高,以及应用领域的拓展。
这些优势综合起来,将直接提升农场的市场竞争力。
在FDM 3D打印中,参数调优是一门精细的艺术。
根据K. K. Wagh工程教育与研究所的研究,我们可以从多个维度来优化打印参数。
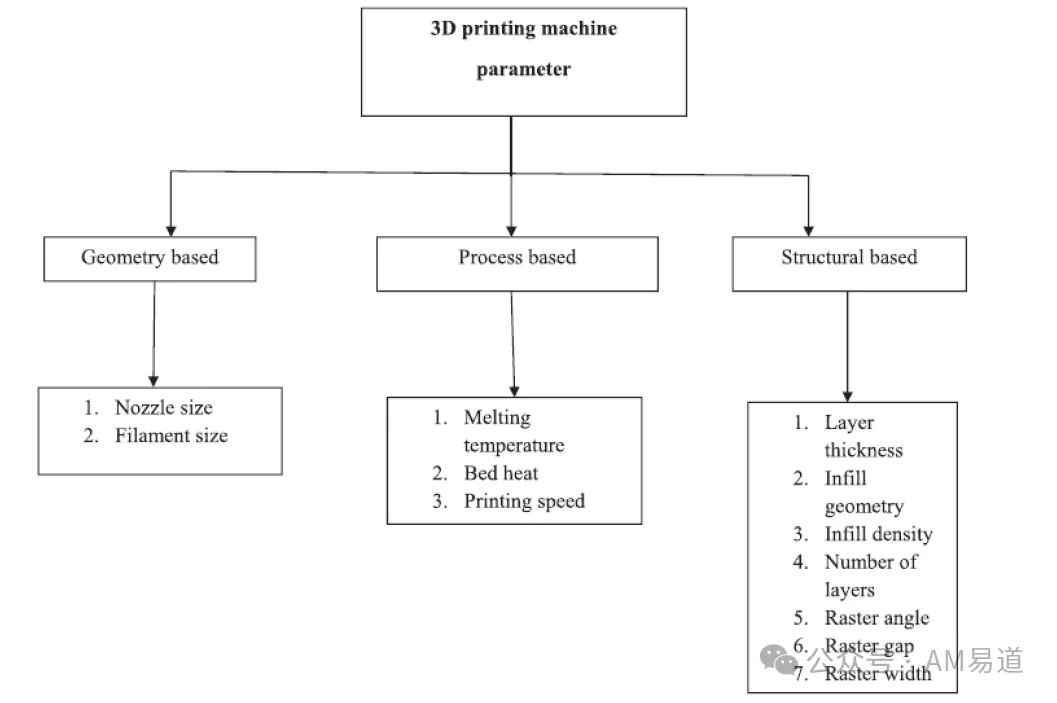
如上图所示(来自于报告),3D打印参数可以分为几大类:
几何参数、过程参数、材料参数和后处理参数。
对于FDM农场来说,AM易道认为重点关注的是几何参数和过程参数。
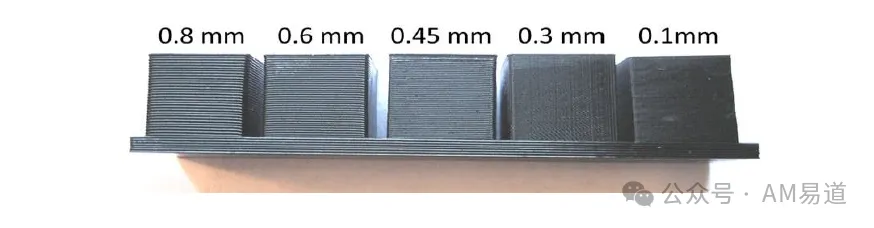
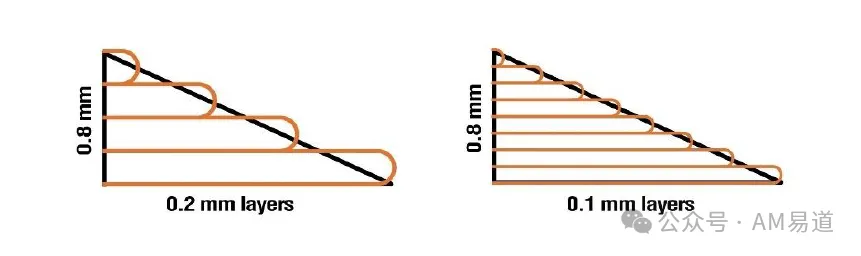
1. 层高是最关键的几何参数之一。
研究发现,0.2mm的层高能在打印质量和效率之间取得很好的平衡。
对于需要快速打印的产品,可以将层高提高到0.3mm;而对于要求更高精度的产品,则可以降至0.1mm。
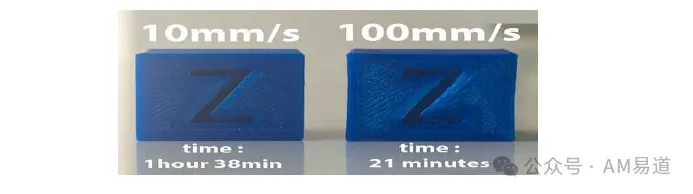
2. 打印速度是另一个关键参数。
对于简单几何形状,可以将速度提高到80-100mm/s;而对于复杂结构,建议控制在40-60mm/s。
3. 填充密度直接影响产品强度和材料使用量。
研究表明,当填充密度超过50%后,强度增加的趋势会趋于平缓。
因此,对于功能性部件,50-60%的填充密度通常就足够了;而对于装饰性产品,20-30%就可以了。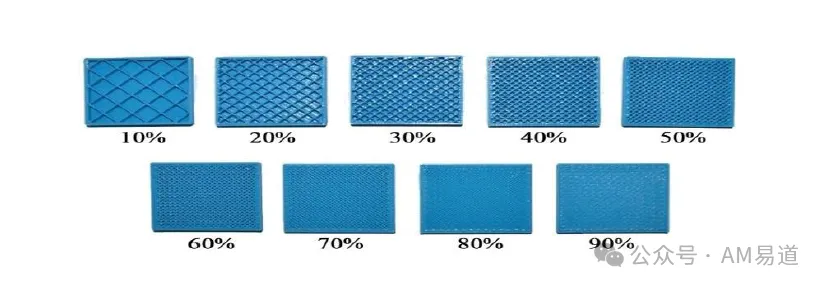
4. 喷嘴直径对打印质量和效率有重要影响。
研究测试了0.15mm、0.2mm和0.4mm三种喷嘴直径。
结果表明,0.4mm的喷嘴在大多数应用中表现最佳,能够在精度和效率之间取得良好平衡。
但对于需要更高精度的小型零件,0.2mm甚至0.15mm的喷嘴可能更为合适。
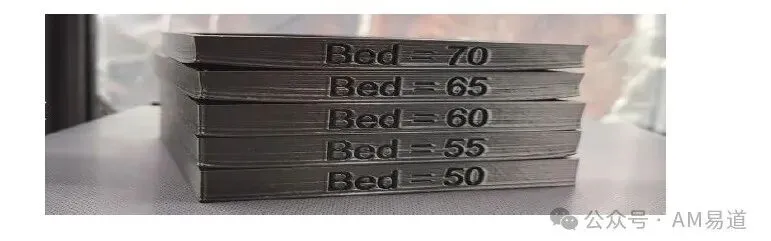
5. 床温对首层附着力至关重要。
虽然研究没有直接比较不同床温的影响,但根据PLA材料的特性,建议将床温设置在60-65°C范围内,以确保良好的首层附着力和最小的翘曲变形。
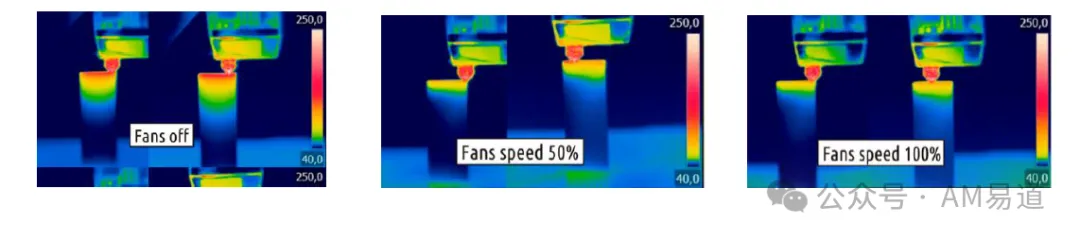
6. 冷却策略对表面质量有显著影响。
虽然研究没有直接比较不同冷却策略,但根据FDM打印的一般经验,对于小型或精细结构,建议使用100%的风扇速度;
而对于大型实心部件,可以降至50-70%,以防止过度冷却导致的层间结合不良。
7. 打印方向对产品强度有显著影响。
虽然研究没有直接比较不同打印方向的影响,但通过拉伸强度测试结果可以推断,打印方向对强度有重要影响。
一般来说,沿着受力方向打印的样品通常表现出更高的强度。
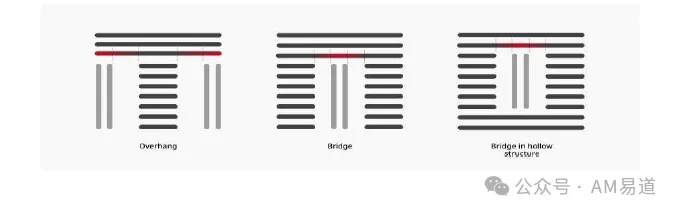
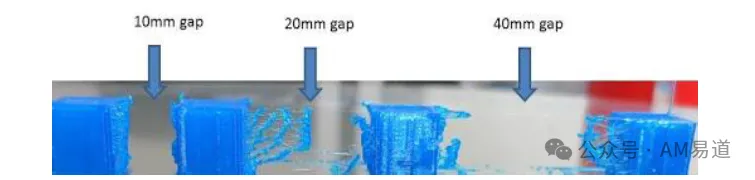
8. 支撑结构对复杂形状或悬垂结构的打印质量至关重要。
虽然研究没有直接比较不同支撑结构的影响,但对于复杂形状或悬垂结构,合理的支撑设计可以显著提高打印成功率和表面质量。
9. 移动速度(非打印状态)对整体打印时间有影响。
虽然研究没有直接比较不同移动速度的影响,但优化移动速度可以在不影响打印质量的情况下,提高整体生产效率。
表面质量优化:提升产品卖相
表面质量直接影响客户对产品的第一印象。
研究团队采用ISO1997标准测试表面粗糙度。
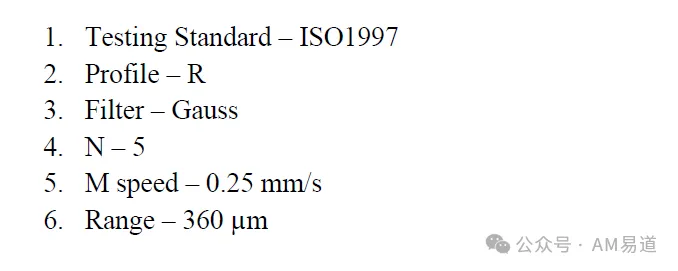
测试结果显示,层高、打印速度和喷嘴直径是影响表面质量的关键因素。
特别是层高的影响最为显著,0.08mm的层高能提供最佳的表面质量,但相应地会增加打印时间。
从研究中的Taguchi以及统计学分析结果可以看出,对于标准试样和定制试样,层高都是影响表面粗糙度最大的因素。
其次是打印速度和喷嘴直径。
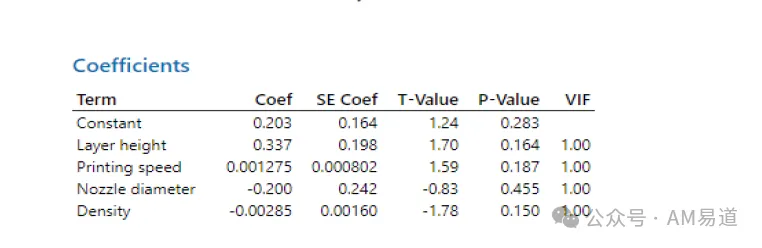
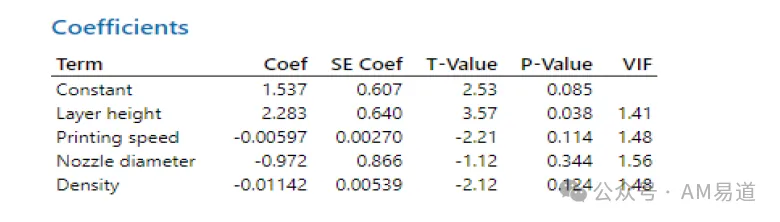
这一发现为FDM农场优化表面质量提供了明确的方向:
当需要高质量表面时,应优先考虑降低层高,其次是调整打印速度和选择合适的喷嘴直径。
强度与精度优化:满足工业级需求
对于面向B端市场的FDM农场,产品的强度和精度至关重要。
研究使用最大容量为500 N的万能试验机进行拉伸强度测试。
测试结果表明,填充密度对拉伸强度的影响最为显著。
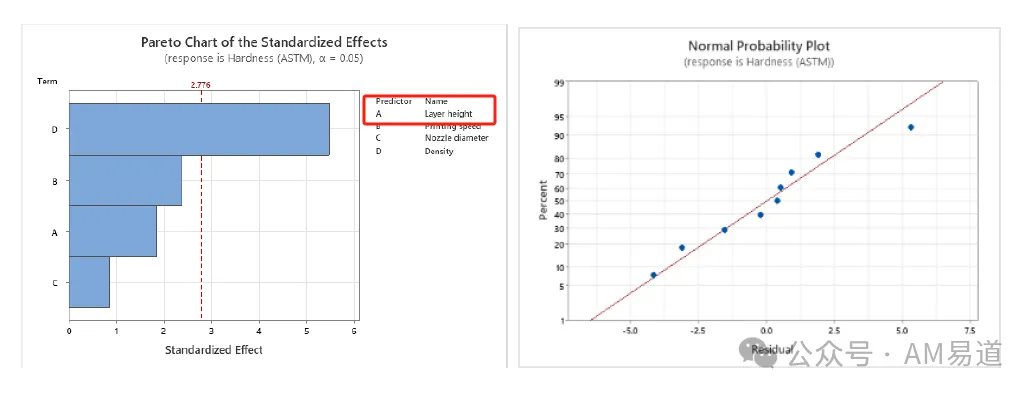
从研究结果来看,填充密度的信噪比最高,意味着它对拉伸强度的影响最大。
100%填充的样品展现出最高的强度,但考虑到材料使用效率,80%的填充密度可能是一个更好的选择。
在精度方面,研究团队使用数字游标卡尺进行测量。
层高和喷嘴直径对精度有重要影响。
较小的层高和喷嘴直径通常能提供更高的精度,但会增加打印时间。
这一发现与表面质量的优化策略相呼应,为FDM农场在追求高精度打印时提供了参考。
其他研究总结
此研究报告还包含了一些值得AM易道读者进一步探索的研究内容,比如制造时间、重量和成本分析:研究详细记录了9组不同参数组合的数据。对于标准试样,这些数据为FDM农场优化生产效率和成本控制提供了直接参考。
AM易道建议有志于深入研究FDM工艺优化的读者详细阅读原始研究报告。通过理解这些内容,FDM农场主可以建立自己的参数优化体系,在激烈的市场竞争中赢得优势。
农场主必须要知道的工艺优化方法论:科学实验设计
为了更高效地进行工艺优化,FDM农场应采用科学的实验设计方法。
Taguchi方法是一种极具效率的实验设计和分析方法,特别适合多参数优化场景。
实施Taguchi方法的第一步是确定关键参数。
对于FDM打印,这通常包括层高、打印速度、温度等。
接下来是设计正交数组,这是Taguchi方法的核心。
正交数组允许我们用最少的实验次数考察多个因素的影响。
在实验设计中,全因子实验和正交表设计是两种常用的方法。
让我们以4个参数,每个参数3个水平的情况为例,来比较这两种方法:
全因子实验:
在全因子实验中,我们需要测试每个参数的每个水平与其他参数的每个水平的所有可能组合。
计算如下:4个参数,每个有3个水平 = 3 × 3 × 3 × 3 = 81次实验
这种方法可以提供最全面的信息,包括所有可能的交互作用,但需要大量的时间和资源。
L9正交表设计:L9正交表是Taguchi方法中的一种特殊设计,它只需要9次实验就可以评估4个3水平参数的主要效应。
正交表的设计如下:
| 实验号 | 参数A |
参数B | 参数C | 参数D |
| 1 | 1 | 1 |
1 | 1 |
| 2 | 1 | 2 | 2 |
2 |
| 3 | 1 | 3 |
3 |
3 |
| 4 | 2 | 1 | 2 | 3 |
| 5 | 2 | 2 |
3 | 1 |
| 6 | 2 | 3 |
1 | 2 |
| 7 | 3 | 1 | 3 | 2 |
| 8 | 3 | 2 | 1 | 3 |
| 9 | 3 | 3 |
2 | 1 |
在这个设计中,1、2、3代表每个参数的三个水平。这种设计的优点是:
大幅减少实验次数(从81次减少到9次)
保持了参数水平的平衡性
可以有效估计主要效应
-
节省时间和资源
然而,L9正交表的局限性在于:
无法评估所有可能的交互作用
-
可能会遗漏一些复杂的非线性关系
对于FDM农场来说,L9正交表设计提供了一种高效的方法来优化打印参数,使他们能够在有限的时间和资源内获得关键参数的主要效应信息,从而快速改进生产流程。
这大大减少了实验时间和成本。
实验完成后,我们可以使用信噪比(S/N比)来分析参数影响。
S/N比不仅考虑了平均效应,还考虑了波动,这对于提高产品质量的一致性至关重要。
最后,我们需要进行确认实验,验证优化结果。
按理说,这类工作都是FDM设备厂商去做,但是农场主自己做的价值只多不少。
农场主根据自己手中的特色订单,去做有针对性的工艺优化,得到最高效成本最低质量最高的打印结构,会是最核心的技术壁垒之一。
不同的FDM农场由于选用设备不尽相同,采用Taguchi方法优化了其标准化生产流程可以找到最优参数组合,这种方法可建立可复制的优化流程,能够快速应对新材料和新产品的挑战。
农场主需关注的AI辅助优化:未来的发展方向
人工智能正在为FDM工艺优化带来革命性的变化。
AI系统可以实时分析打印数据,动态调整参数,这在传统方法中是难以实现的。
预测性维护也是AI在FDM农场中的另一个重要应用。通过分析设备的运行数据,AI算法可以预测潜在的故障,允许农场在故障发生前进行维护,从而减少意外停机时间。
但是,「黑箱」式的AI决策往往难以被操作员理解和信任,特别是在高价值的打印应用中。
因此,开发可解释的AI模型,以及培训员工理解和使用AI系统,也是未来FDM3D打印农场的重要任务之一。
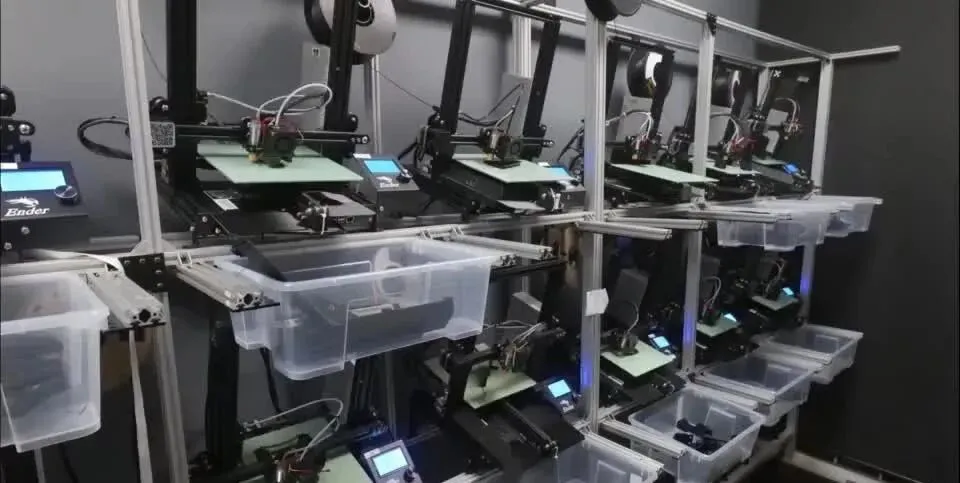
依托AI和自动化,未来的3D打印农场或许将更大比例实现无人化,但越「傻瓜」的未来往往越需要高端的工艺优化能力才能让农场主脱颖而出。
写在最后
工艺优化是FDM 3D打印农场在激烈市场竞争中脱颖而出的关键。
从参数调优到材料选择,从科学实验设计到AI辅助优化,每一个环节都蕴含着巨大的优化潜力。
不论是农场主还是农场内的工艺工程师,都通过不断精进工艺,提高产品质量,降低生产成本,提升农场和个人的市场竞争力。
AM易道呼吁,在FDM设备还不能够尽善尽美的大背景下,每个FDM农场的从业者都应该将工艺优化视为核心竞争力,建立系统化的优化流程,并积极探索新技术、新方法。
(正文内容结束)
延伸阅读:
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道

 近期热门


 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉