

 发布内容








AI摸3D打印工艺,少做千次实验反能精准识别熔池类型
在激光粉末床熔融(PBF-LB)的工艺开发中,参数优化一直是个让工程师头疼的难题。
传统方法需要大量实验才能摸清工艺窗口,既耗时又烧钱。
不过,瑞士洛桑联邦理工学院和瑞士材料科学与技术研究所的研究团队最近在《Additive Manufacturing》期刊上发表的研究成果,让这个老大难问题有了新的解决思路。
他们开发出一套基于无监督学习人工智能的算法,能够将实验数量减少67%,同时保持89.2%的熔池状态识别精度。
我们来看看这项研究。
人工智能学会无标签也能识别熔池状态
传统的机器学习方法在PBF-LB工艺监控中面临一个尴尬局面:
需要大量带标签的数据来训练模型,但获取这些标签本身就需要耗费巨大的人力物力。
研究团队巧妙地绕过了这个问题,采用了无监督学习的思路。
传统的机器学习就像教小孩认字一样,需要大人先告诉它"这是A,那是B",然后它才能学会识别。
但研究团队用的这套算法更聪明,它能像人类婴儿一样,不需要任何人教,就能自己从观察中学会区分不同的东西。
这种核心创新名为谱聚类(Spectral Clustering)算法。
具体到3D打印,这套算法能够通过观察激光熔化过程中的光学信号,自动学会区分传导模式和锁孔模式的熔池状态。
这就好比一个经验丰富的操作员能够通过观察激光头的亮度变化来判断打印质量,只不过算法比人眼更精确、更稳定。
图1显示了他们的实验装置,包括双传感器系统,能够同时测量光学反射和发射信号。

光学信号特征:熔池的数字指纹
研究团队使用了两种光学传感器:硅光电二极管检测1070nm的反射光,铟镓砷光电二极管检测1300-1700nm的发射光。
每种熔池状态都有自己独特的光学指纹。
研究团队从这些光信号中提取出14个特征参数,包括平均亮度、亮度变化幅度、信号形状等等。
这些参数就像是熔池状态的身份证,不同的组合代表着不同的熔化模式。
图2展示了Ti-6Al-4V和316L不锈钢在打印过程中的光学信号。
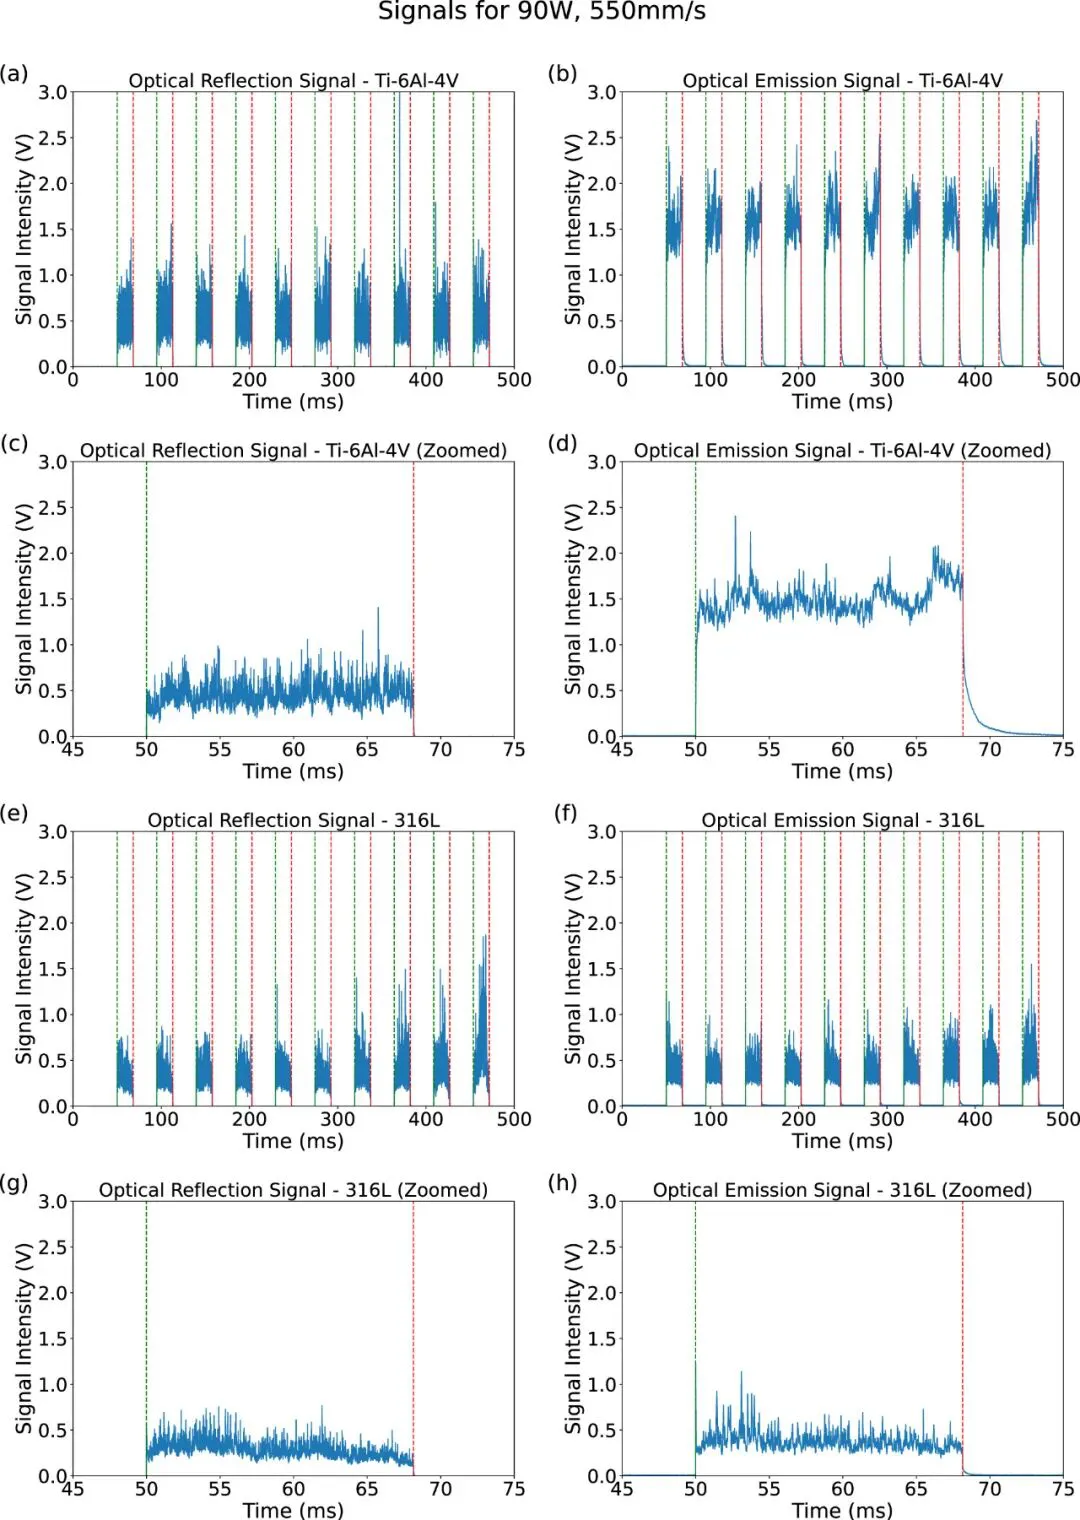
有个有趣的发现:
激光扫描速度快的时候,反射信号反而可能更强。
这不是因为熔池温度更高,而是因为高速扫描时飞溅增多,产生了更多的光散射。
这说明光信号包含的信息比我们想象的要丰富得多。
图3进一步分析了这些特征与工艺参数的关系。

比如Ti-6Al-4V材料的反射信号偏度呈现V形变化:
速度慢时偏度高(锁孔不稳定),速度适中时偏度最低(过渡区),速度过快时又升高(传导模式但有不稳定因素)。
算法的智能决策:哪里不确定就去哪里实验
这套算法最聪明的地方在于它知道把钢用在刀刃上。
传统的工艺开发需要把所有参数组合都试一遍,就像地毯式搜索一样费时费力。
而这个算法会先用少量实验建立初步的工艺图,然后专门挑那些不太确定的参数区域进行进一步实验。
图4清楚地展示了这个循环过程:
选择参数→做实验→分析熔池状态→更新工艺图→找出最不确定的区域→继续实验。
这就像一个聪明的学生,总是把时间花在最不懂的知识点上,而不是重复练习已经掌握的内容。
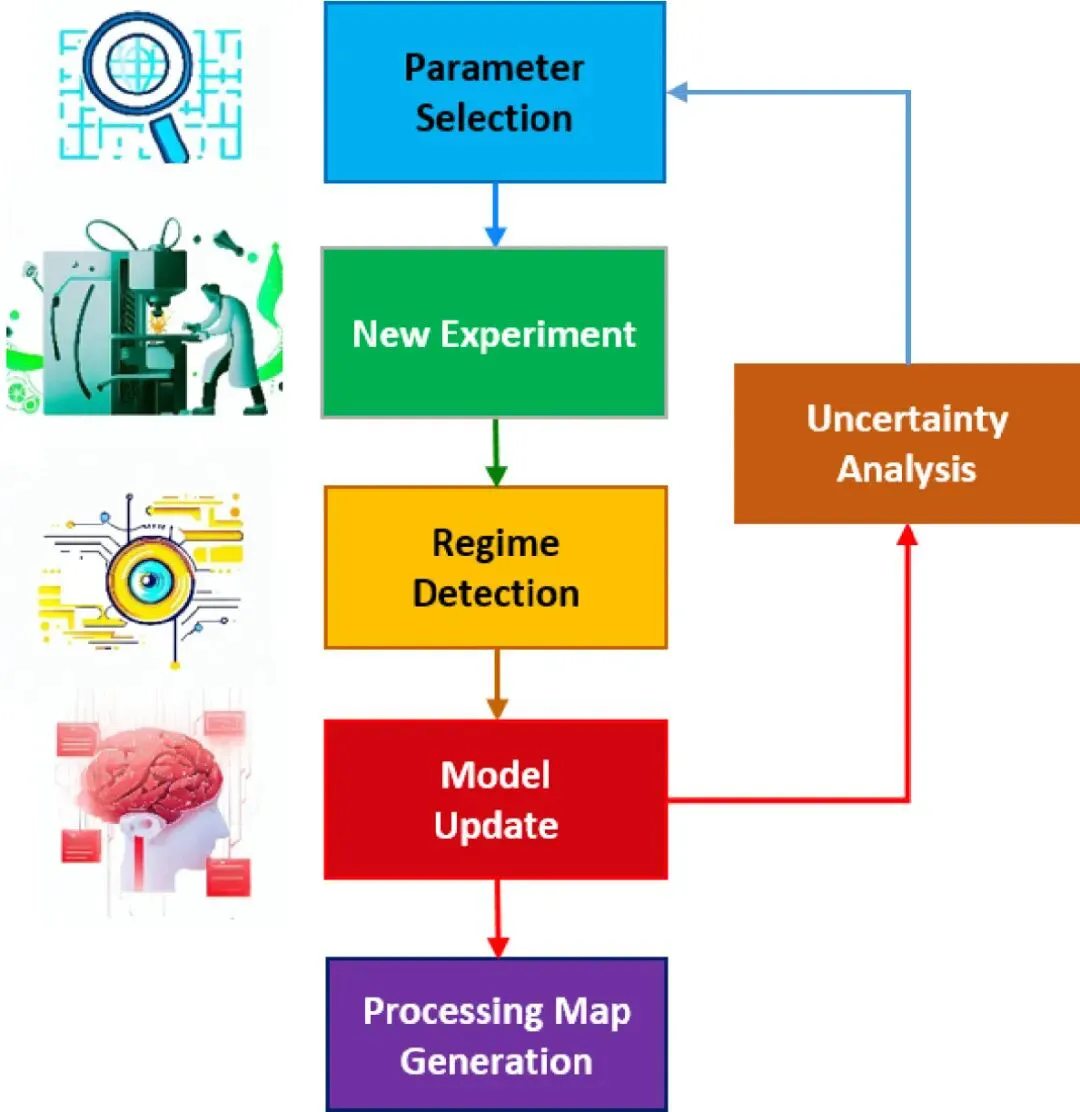
这是一种叫高斯过程分类器的算法,它不仅能判断这个参数组合是什么状态,还能告诉你我对这个判断有多少把握。
正是这个把握度信息指导着后续的实验设计。
实验验证:从理论到实践的跨越
研究团队制备了12个试样进行验证,包括6个Ti-6Al-4V和6个316L不锈钢样品。
他们通过金相截面分析来确定真实的熔池状态,以熔深宽比(MAR)为主要判据:
MAR
图6展示了四种典型的熔池截面:
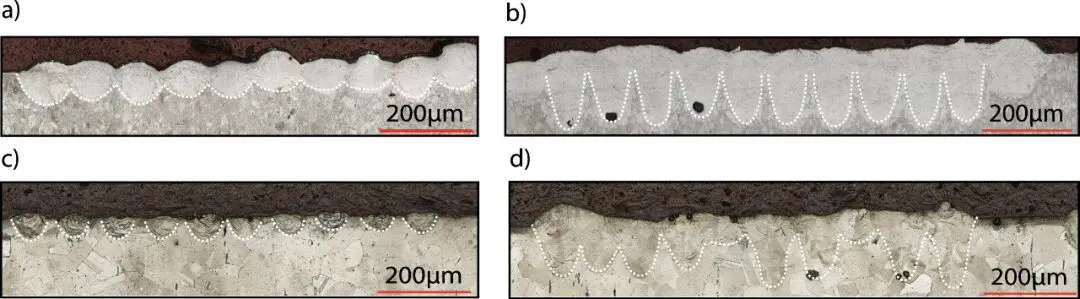
可以清楚看到传导模式的熔池浅而宽,像个浅盘子;
锁孔模式的熔池深而窄,像个深坑,这种形状差异正是两种模式的典型特征。
性能表现:数据说话
算法的表现确实让人印象深刻。
研究团队对比了5种不同的机器学习算法,发现他们采用前文提到的谱聚类算法表现最稳定,整体识别准确率达到89.2%。
更重要的是,在实验数量减少2/3的情况下,识别精度只下降了不到9%。
再具体来说,算法仅成功学会了区分两种关键的熔池状态。以及为两种材料绘制出了完整的工艺状态图。
对Ti-6Al-4V材料,锁孔区域主要分布在低速高功率区域,大概是300-800mm/s配合90-120W的范围,而传导区域则覆盖了高速区域,也就是1000-1800mm/s的各个功率水平,两个区域之间的边界呈现相对平缓的过渡特征。
316L不锈钢的工艺窗口则表现出不同的特点,传导-锁孔边界更加陡峭清晰,锁孔区域相对集中在极低速区域,整体工艺窗口形状与Ti-6Al-4V有显著差异。
图8生动展示了算法的学习过程:
一开始到处都是问号(高不确定性),随着实验的进行,工艺图越来越清晰,最终形成明确的工艺边界。
这个过程像是算法在自主学习如何当一个合格的工艺工程师。
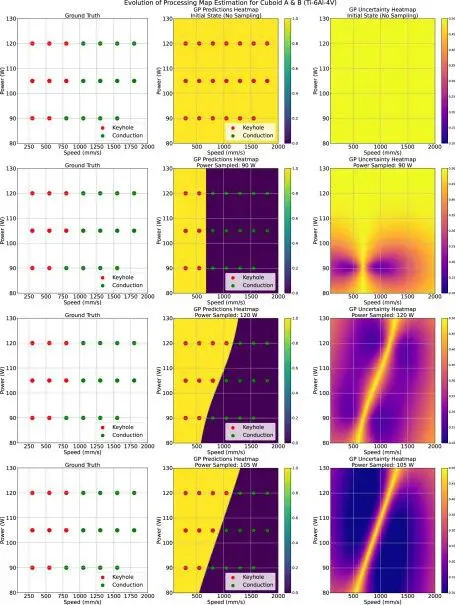
从初始的高不确定性状态,逐步聚焦到工艺窗口的边界区域,最终形成清晰的工艺图。
这个过程展示的是算法在自主学习如何区分不同的熔池状态。
材料差异性:一套算法,两种材料
这项研究的另一个亮点是算法的通用性。
Ti-6Al-4V是钛合金,316L是不锈钢,两者的热物理性质差异很大,但同一套算法在两种材料上都表现出色。
这说明光学信号中蕴含的物理规律具有普遍性,为算法的产业化应用打下了坚实基础。
工程意义:从实验室到生产线的桥梁
AM易道认为,这项研究的真正价值在于它为激光增材制造的智能化发展指明了方向。
传统的工艺开发往往依赖经验丰富的工程师进行大量试错,不仅耗时耗材,还很难保证结果的可重复性。
这套无监督学习算法的出现,意味着我们可以让机器自主学习工艺规律,大幅减少人工干预。
特别是在多材料、多参数的复杂场景下,这种智能化方法的优势会更加明显。
如果每种新材料、每台新设备都需要人工摸索工艺参数,那增材制造的普及速度必然会大打折扣。
局限性与展望:没有完美的算法
当然,这项研究也有其局限性。
算法目前主要关注传导模式和锁孔模式的区分,对于其他缺陷类型(如未熔合、气孔等)的检测能力还有待进一步验证。
另外,研究主要在激光功率和扫描速度两个维度上进行,对于层厚、舱口间距等其他参数的扩展还需要更多工作。
不过,研究团队已经提出了扩展思路:
通过集成更多传感器模态、优化特征提取算法、引入更多工艺参数等方式来增强算法的全面性。
AI+3D打印的新趋势
这项研究给我们描绘了一个诱人的前景:
未来的3D打印设备可能会像现在的智能手机一样,能够自主学习、自我优化。
设备不仅知道怎么打印,还知道如何打得更好。
从更大的视角来看,这种无监督学习技术不仅适用于激光3D打印,也可能在电子束、粘结剂喷射等其他增材制造技术中发挥作用。
毕竟,工艺优化的底层逻辑是相通的:
都是要在复杂的参数空间中找到最优解。
这项研究告诉我们,数据驱动的智能制造时代正在到来。
谁能更好地利用数据中隐藏的知识,谁就能在未来的竞争中占据优势。
对3D打印行业来说,这可能是一种关键的思维方式转变。
延伸阅读:
#3D打印 #激光3D打印 #PBF #LPBF #SLM #工艺优化 #人工智能 #机器学习 #无监督学习 #智能制造 #数据驱动 #工艺监控 #熔池监测 #参数优化 #Ti6Al4V #316L不锈钢 #增材制造 #高斯过程
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道
 标签
 近期热门




 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉