

 发布内容








层间距离控制DIW3D打印实现钛合金大角度悬垂结构
如何在不添加支撑结构的情况下打印大角度悬臂结构?
特别是在金属3D打印领域,这个问题直接制约着复杂零件的制造效率和成本。
大部分DIW3D打印工艺面临着一个看似不可逾越的"60度门槛":任何超过这个角度的悬臂结构都需要额外的支撑才能稳定成形。
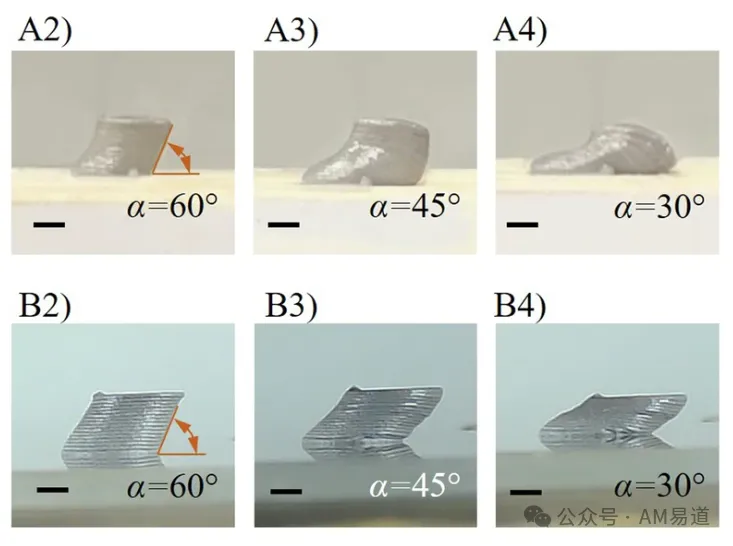
来自内华达大学里诺分校的研究团队或许找到了这个难题的答案。他们在《npj Advanced Manufacturing》期刊发表全新研究成果,开发的创新距离控制直写(DC-DIW)技术,将可打印角度扩展到了30度!
金属3D打印技术的演进与瓶颈
回顾金属3D打印技术的发展历程,多孔钛合金因其独特的性能组合而备受关注。
这种材料不仅具有优异的比强度,还表现出极佳的生物相容性和可调控的力学性能,使其成为生物医疗植入物的理想选择。
然而,现有的制造方法往往难以兼顾效率和结构复杂性。选区激光烧结(SLS)、电子束熔化(EBM)等基于逐像素的技术虽然精度高,但设备投入动辄数百万上千万,且打印效率有限。
而传统的直写打印(DIW)技术虽然成本较低,但在打印悬臂结构时受限于60°的最小倾斜角要求,往往需要设计和打印额外的支撑结构,这不仅增加了材料浪费,还显著延长了后处理时间。
为突破这些限制,Jin教授团队开发了创新的DC-DIW技术。
这项技术的核心在于突破性地改变了传统DIW的层高控制策略,转而精确控制层间距离,成功将可打印的最小倾斜角从60°降至30°,且无需任何支撑结构。
创新材料体系设计
研究团队首先开发出了一种独特的钛合金浆料配方。
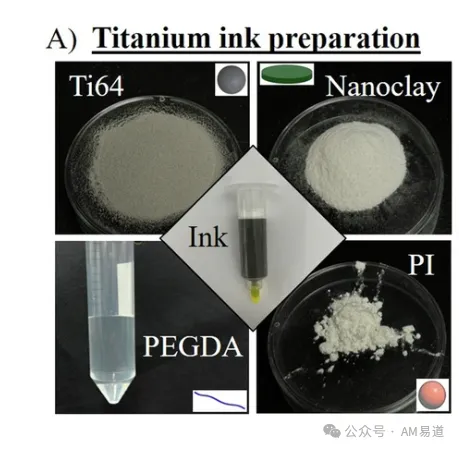
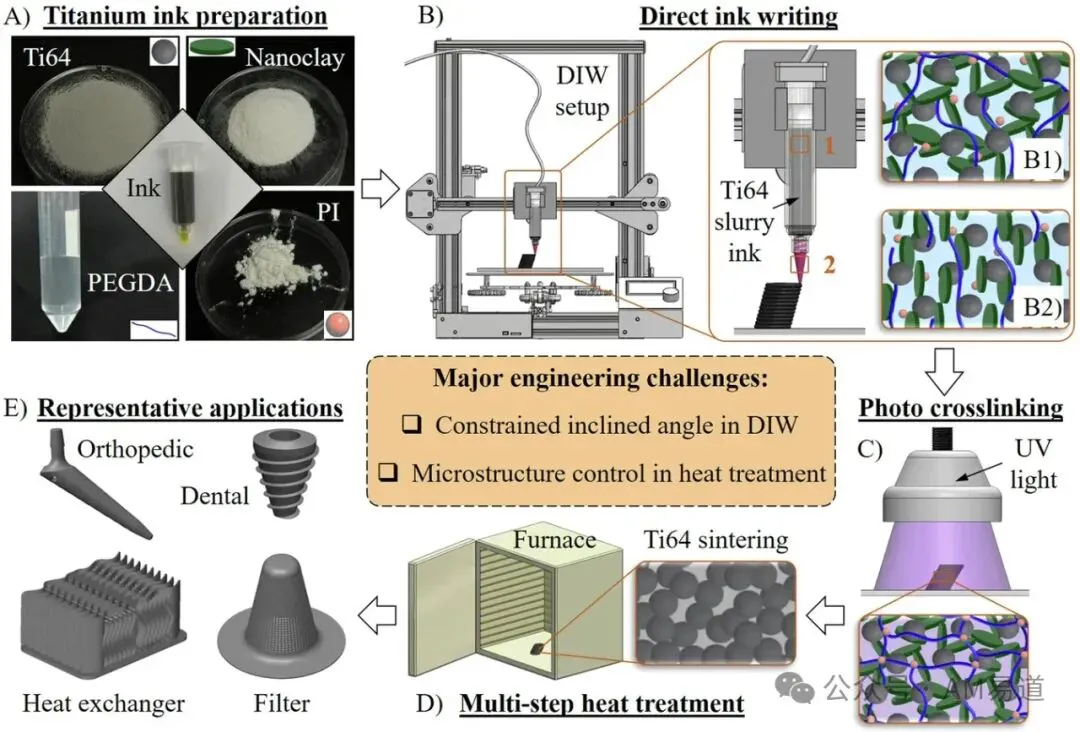
如图1A所示,这种浆料以Ti64粉末(50% v/v)为主体材料,添加膨润土(4% w/v)作为屈服应力添加剂,选用PEGDA(30% v/v)作为聚合物溶剂,并配合光引发剂(2% w/v)实现UV固化。
其中,膨润土的加入是一个关键创新点。
这种纳米粘土具有独特的片状结构,带负电荷的面和带正电荷的边缘可以通过静电作用形成特殊的"纸牌屋"结构。
这种结构赋予了浆料优异的触变性和自支撑能力,是实现复杂结构稳定打印的基础。
精确过程控制
在打印过程中(图1B),当外部剪切应力低于浆料的屈服应力时,"纸牌屋"结构保持完整,使浆料表现出固态特性。
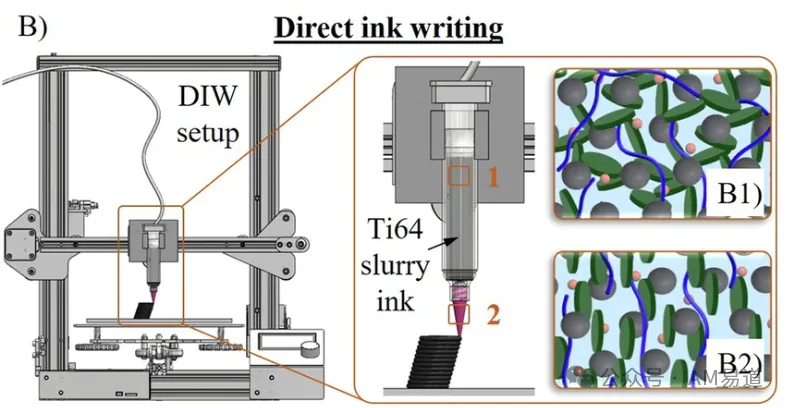
当施加0.3 bar的压力进行挤出时,高剪切力破坏这种结构,使浆料转变为液态。
一旦打印完成,剪切应力消失,结构迅速重建,浆料恢复固态。这种可逆的相变过程确保了打印结构的稳定性。
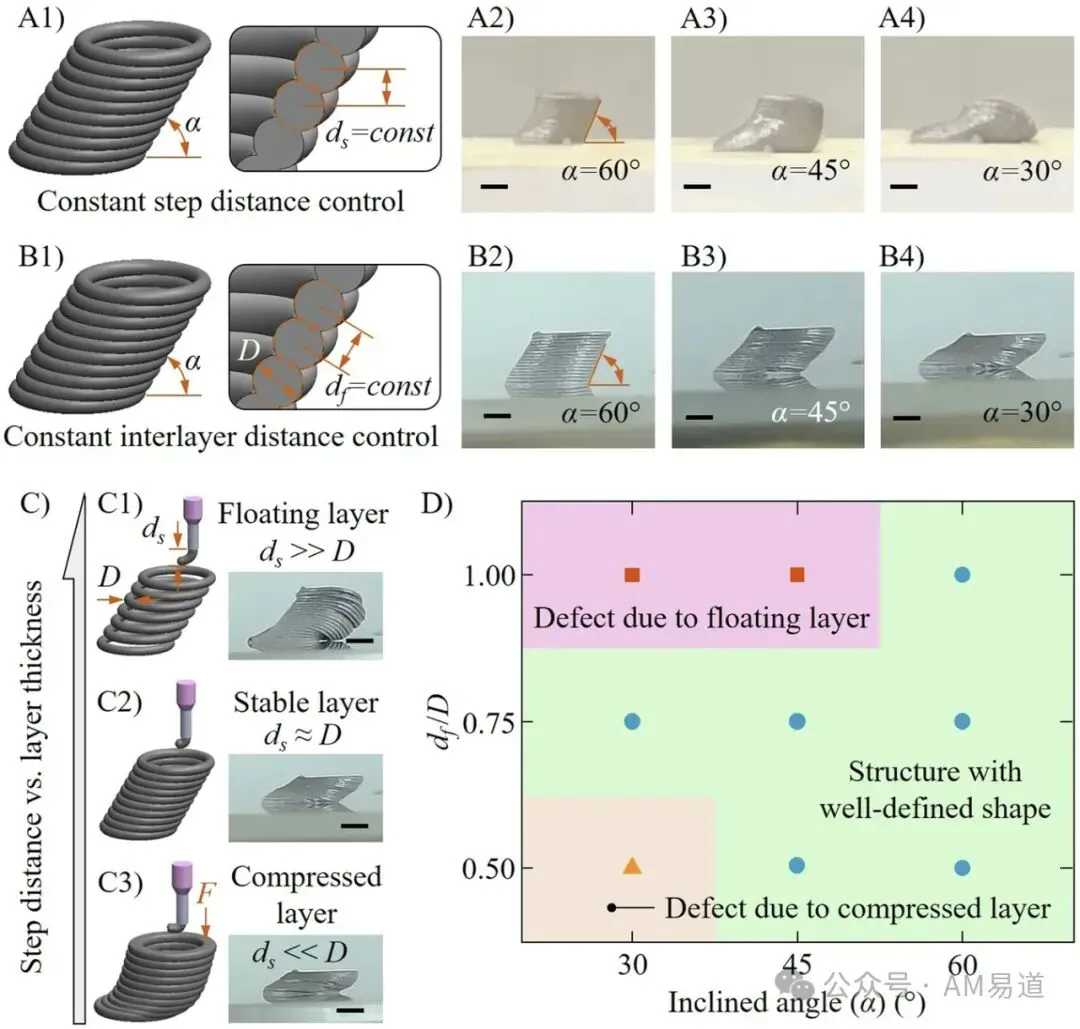
研究团队通过深入的参数研究发现,层间距离(df)与丝材直径(D)的比值β是决定打印成功的关键因素(图2)。
DC-DIW的核心机理:精确层间距离控制
看着上面的图2,AM易道再来叙述DC-DIW技术的创新,首先需要明确其与传统DIW技术的根本区别。
如图2所示,传统DIW采用固定层高(step distance,ds)控制策略,这意味着无论打印角度如何,Z轴方向的层间距离都保持不变。
然而,这种控制方式存在一个致命问题:当打印倾斜结构时,实际的层间接触距离(interlayer distance,df)会随着倾斜角度(φ)的变化而改变,其关系可以表示为:
df = ds/sinφ
这意味着在相同的层高设置下,倾斜角度越小,实际的层间接触距离就越大。当φ小于60°时,过大的层间距离会导致层间结合不足,最终造成结构坍塌。
DC-DIW技术的创新在于转变了控制思路:不再固定层高,而是直接控制相邻层之间的实际接触距离(df)。
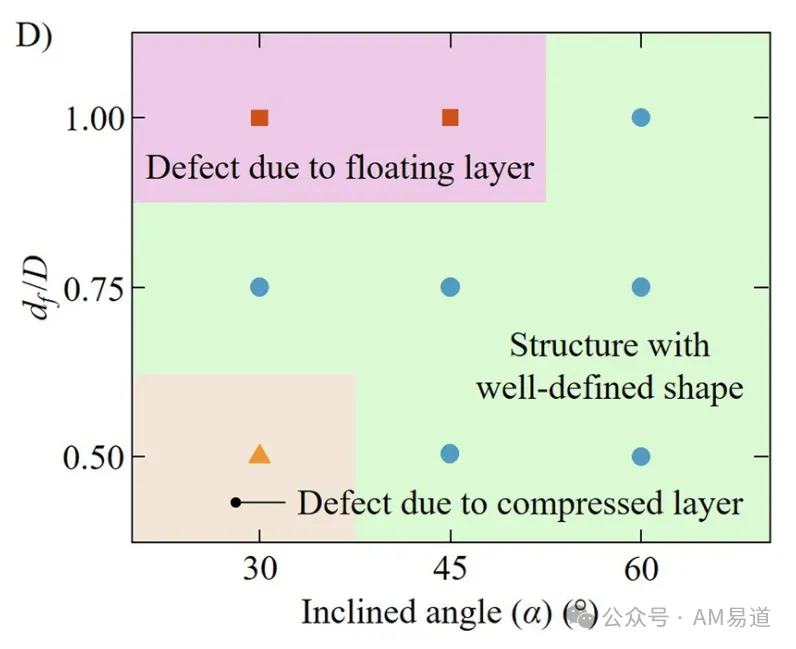
通过实验研究发现,当df与打印丝材直径(D)的比值β(β = df/D)维持在约0.75时,可以在保证层间充分结合的同时,避免过度压缩导致的变形。
这种控制策略的实现依赖于两个关键因素:
精确的运动控制系统,实时调整Z轴高度以维持理想的层间接触距离
具有适当触变性的浆料配方,确保材料在打印过程中保持稳定的流变特性
图2d中的相图(phase diagram)清晰地展示了β值与倾斜角度φ的关系,为工艺参数的选择提供了理论指导。
创新的后处理工艺
在后处理方面(图3),团队开发了精确控制的多步热处理工艺:
500°C保温2小时,去除PEGDA
800°C保温2小时,去除膨润土
1200-1500°C可变温度烧结,实现Ti64粉末的固相烧结
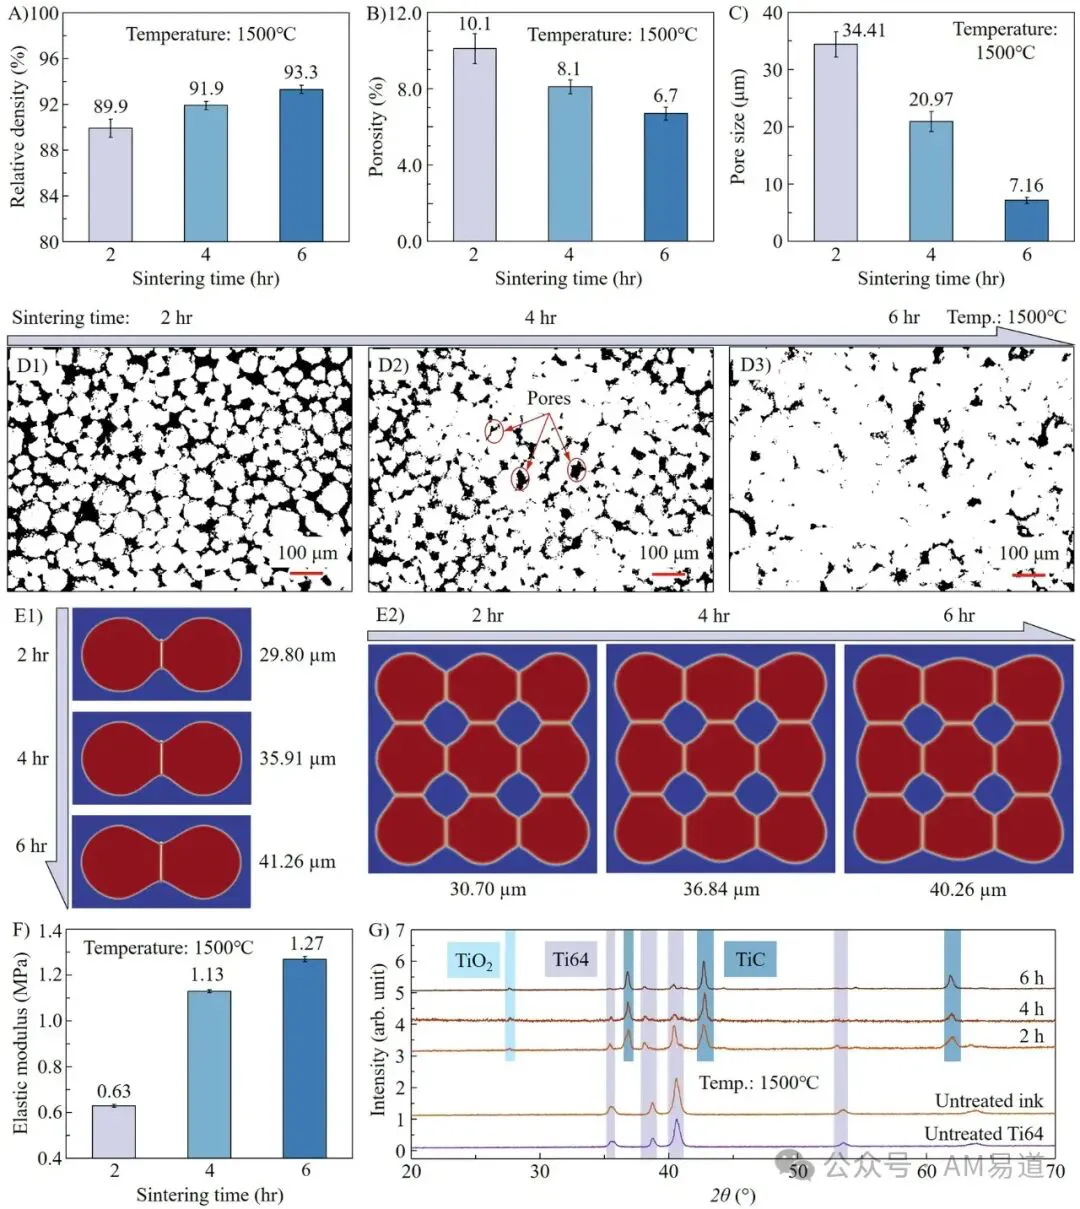
通过控制最终烧结温度和时间,可以精确调控产品的微观结构。
研究发现,在1500°C下将烧结时间从2小时延长至6小时,样品的相对密度从89.9%提升至93.3%,平均孔径从34.41μm降至7.16μm。这些实验结果与团队开发的相场模拟平台预测结果高度吻合,为工艺优化提供了理论指导。
实际应用验证
为验证DC-DIW技术的实用性,研究团队成功制造了三种具有代表性的复杂结构(图4):
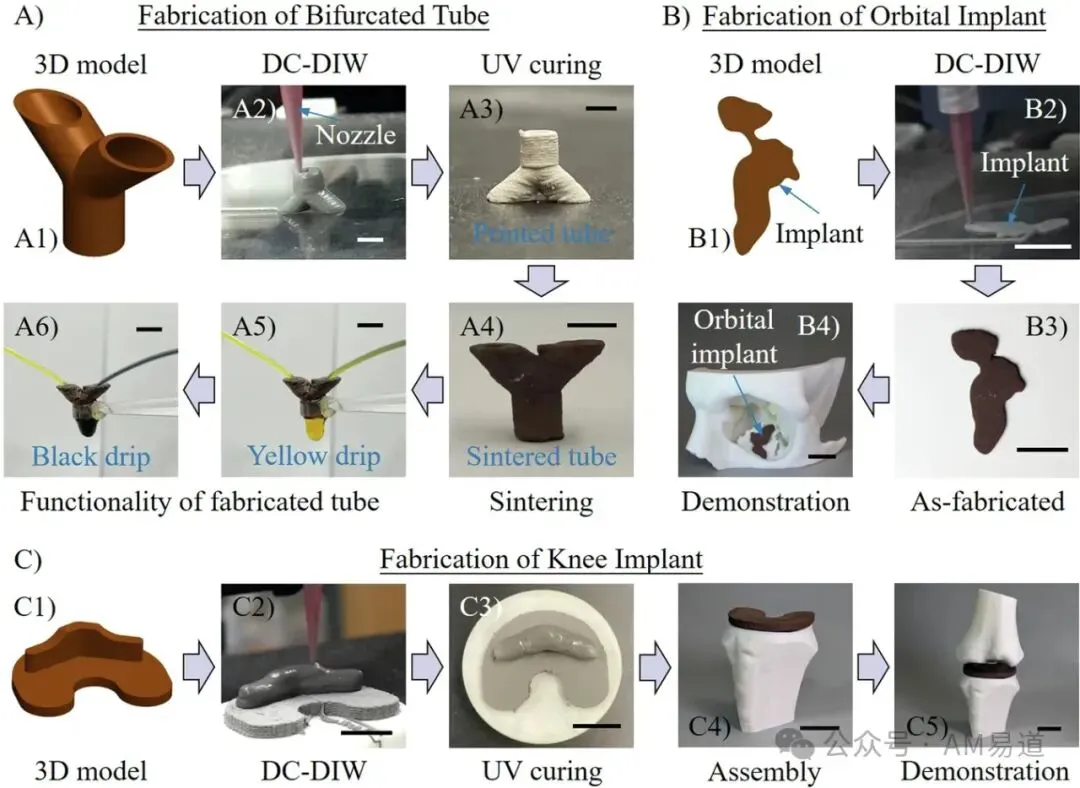
具有45°悬臂的分叉管:内径2.0mm,整体高度9.5mm,实现稳定液体输运
眼眶植入物:展示了与3D打印头骨模型的精确匹配
-
膝关节植入物:尺寸达43.88×53.34×14.22mm,验证了该技术的放大制造能力
所有样品都展现出优异的尺寸精度(相对误差
分叉管通过注射不同颜色的水进行了流动性测试,植入物则与FDM打印的解剖模型进行了匹配验证,充分证明了该技术在实际应用中的可行性。
AM易道最后聊两句
AM易道认为,这项研究的重要性体现在多个层面:
首先,它突破了传统直写打印的工艺限制,为复杂金属结构的低成本制造提供了新思路。
相比传统的金属粉末床技术,DC-DIW不仅设备投入更低,且具有更高的材料利用率。
其次,该技术展现出良好的工艺适应性。
虽然目前主要验证了Ti64材料,但研究团队指出,这种方法同样适用于其他钛合金,如Ti-6Al-7Nb和Ti-13Nb-13Zr,这些材料在生物医疗领域具有更优异的性能。
此外,该技术还可扩展到其他金属材料和陶瓷材料的制造。
然而,这项技术目前也面临一些挑战。
最突出的是力学性能问题,目前获得的弹性模量(0.6-1.5 MPa)远低于传统工艺制备的Ti64产品(20-120 GPa)。
这主要受限于热处理过程中的碳化和氧化问题。研究团队建议通过使用惰性气体保护和先进的等离子体烧结等技术来改善这一问题。
DIW3D打印技术虽然在金属领域的产业化应用存在感较低,但本研究的层间距离控制思路是可以平移借鉴在许多其他3D打印技术门类的。
尤其是材料挤出类相关的所有3D打印技术。
Reference: 1. https://doi.org/10.1038/s44334-025-00016-1
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道
 标签
 近期热门




 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉