

 发布内容


Farsoon在Formnext发布FS722M与Flight HT1002P-CAMS,并展出免支撑钛合金超跑排气系统
2026 年的 Formnext(增材制造行业一年一度的大展)上,Farsoon Technologies(华曙高科)在 11.0 馆 E11 展位摆开了两台新机器。
一台给金属,一台给聚合物。
金属那台是 FS722M,聚合物那台是 Flight HT1002P-CAMS。
两台都沿用了 Farsoon 那套基于料盒的连续增材制造方案,也就是 CAMS,目标很一致,把批量生产里机器不打印的那段时间压下去。
说直白点,就是不让设备干等着。
这两款平台都是来接现有机型的班,不是另起炉灶。开发依据来自已经在跑批量生产的客户反馈。
Farsoon 说,要的是可靠运行、可重复工艺,还有把已装设备的利用率提上去。
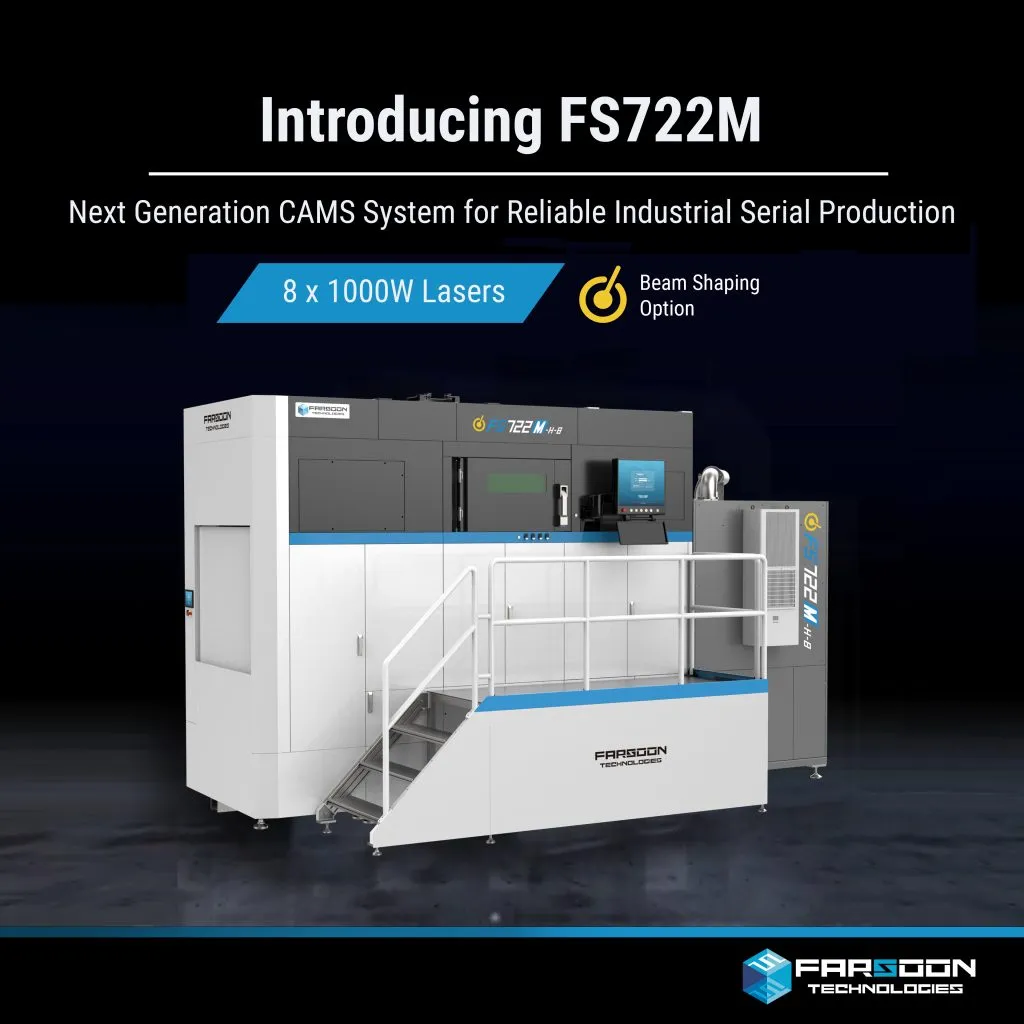
先说 FS722M。它接替的是 FS721M 和 FS721M-H。
成型舱 720 × 420 × 650 毫米,八台 1,000 瓦激光器,构建速率最高能到 1,000 立方厘米每小时。
这个数字得看材料、参数和构建条件,不是拧到底就有的。
矩形舱面配 650 毫米构建高度,细长零件放得下,高一点的部件也塞得进,还能做垂直嵌套。光束整形配置再给工艺留出灵活性。
目标应用落在汽车部件、模具镶件和大型机械零件上。
一堆参数念下来容易犯困,但真正决定这台机器能不能进产线的,是那些不起眼的地方。
FS722M 用的是高精度数字光学系统,扫描策略可定制,多层气流系统做了加强,铺粉刮刀也升级过。
软件实时盯着激光功率、气流和舱内温度。舱内相机对每一完成层做视觉检查,追溯性也就有了。
CAMS 版本怎么跑?
输送机在打印机和外部装载坞之间来回搬可更换的构建料盒。打完的料盒送进惰性化拆包站取件,同时下一个料盒已经准备好上机打印。
粉末这一环也是全自动闭环,回收、筛分、存储和新粉供给都在惰性环境里完成。长寿命集成过滤模块把日常维护压到只是倒一个粉尘箱。
不过 Farsoon 也补了一句,实际利用率能提多少,要看自动化配置和客户自己的流程。
聚合物这边,Flight HT1002P-CAMS 接替 HT1001P 和 Flight HT1001P-H。
成型舱 1,000 × 500 × 650 毫米,325 升。汽车风管、内饰件这类长单件能打,大批量走量也能打。
四台 300 瓦光纤激光器,扫描速度最高 20 米每秒。Farsoon 说,跟传统基于二氧化碳激光器的聚合物 SLS 系统比,这套配置的生产率提升明显。
最高舱温 220°C。多区加热、实时红外热监测、动态工艺调整,再加上光学组件的专用冷却,目的都是让整个大幅面床层的温度保持均匀,让一个批次到下一个批次的一致性稳住。
这套聚合物 CAMS 的架构是模块化的。双向输送机从构建站两侧的电子门装载和提取料盒,预热、构建、冷却和拆包站能分开配置。
想再加产能,可以在打印机旁边摆多个预热和冷却单元,也可以塞进由自动导引车(AGV)或机械臂服务的集中生产单元里。
选配清单里有自动激光窗口更换器、闭环粉末供应与回收、MES(制造执行系统)集成和远程监控。
参数讲完,展台上真正让人慢下脚步的是另一样东西。
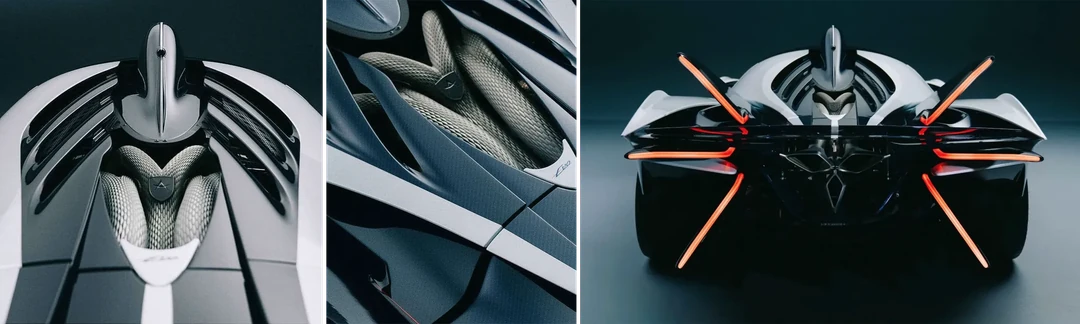
一副钛合金排气系统。为超跑厂商 Apollo Automobil 全部十台 Evo 超跑打印,一体成型。
Farsoon Europe 和 Apollo 从早期开发阶段就一起做。做出来的这套排气,两家都说,是道路车辆上开发过的最大增材制造钛合金排气系统之一。
按面向增材制造的设计原则,也就是常说的 DfAM,团队把原先一堆复杂组件收拢成了一个高度集成的单一钛合金部件。
零件在 Farsoon 的 FS811M-6 激光粉末床熔融系统上打印,材料是 TA15(Ti-6.5Al-2Zr-Mo-V)钛合金。Farsoon 用了大幅增加层厚的高效参数集。
关键在于它那套专利光束整形技术。每根排气管一体成型,不需要内部支撑,而不是把分段生产的部件一段段焊起来。
排气管身上还有一种被叫做龙皮的表面纹理。这纹理是为增材制造联合开发的,构建过程中直接生成,不需要二次制造步骤。按 Apollo 的说法,它顺带改善了热分布。
排气尾管另外加工到镜面镀铬的效果。
首台客户车辆 Apollo Evo 加勒比龙,2026 年在古德伍德速度节上亮相。
Apollo Automobil 首席产品官马科·孔塔(Marko Konta)的评价是,「该排气系统成功通过了广泛的功能性、耐久性、热性能和赛道测试,证明它对于期望不妥协性能、工艺和专属体验的客户来说已完全具备量产条件」。
Farsoon Europe 战略销售与业务发展负责人索尼娅·拉施(Sonja Rasch)说的则是另一层意思,「我们不只是销售机器,我们帮助客户通过增材制造取得成功」。
回到发布本身。这次 Formnext 的动作,紧跟着 TCT Asia 2026 上的 FS812M-U 和 FS1311M-U 两台大幅面金属系统。
那两台机器用的是三工位布局,把装载、打印、卸载拆开,每个环节都不用等别人。
FS722M 和 Flight HT1002P-CAMS 讲的是同一件事,减少非打印时间,提高批量生产里的设备利用率。
非打印时间为什么值得这么大动干戈?
看看同行在做什么就知道了。
金属 3D 打印厂商 Xact Metal 已经给自家的 XM300G 开放订单,靠可互换构建平台缩短两次打印之间的间隔。
DMG MORI(德马吉森精机)的 LASERTEC 30 SLM 第三代用可互换构建容器,做完的活快速换出来,不用等冷却。
在一台机器上换构建单元,现在已经很常见。
Farsoon 的 CAMS 想往前走一步,把装载、冷却和拆包搬到输送机连起来的那条生产线上。
 点赞
 反对
 收藏
 分享

海外行业观察
 标签
 近期热门


 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉