

 发布内容


拓竹H3C实测:真人CT数据重建的3D打印多彩牙模型
上回预告里用合成数据演示了一遍流程,从CBCT到3D打印中间隔了个网页工具。
这回是真的打印自己CT数据重建后的1:1牙齿复刻。
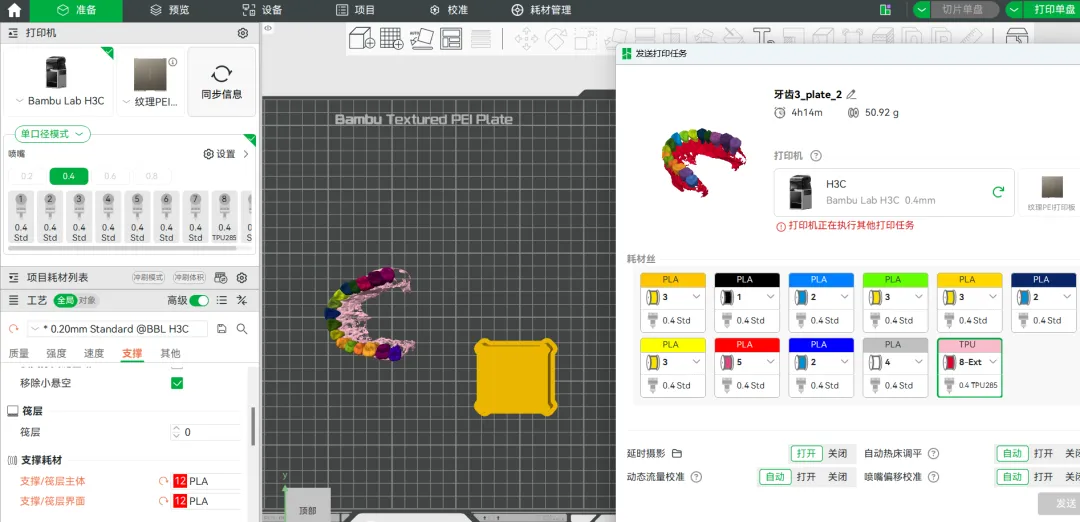
那颗隐裂牙做完根管治疗,DICOM原始数据从诊所拷回来,用AMEDAO Recon重建出模型,直接丢进H3C里打了三组。
工具地址上回给过。
amyidao.com/h5/amedao-recon/index
数据全程在本地浏览器跑,不上传。
CT数据重建
整个过程略显惊悚,真人感过强,请谨慎阅读。
第一步打开页面:
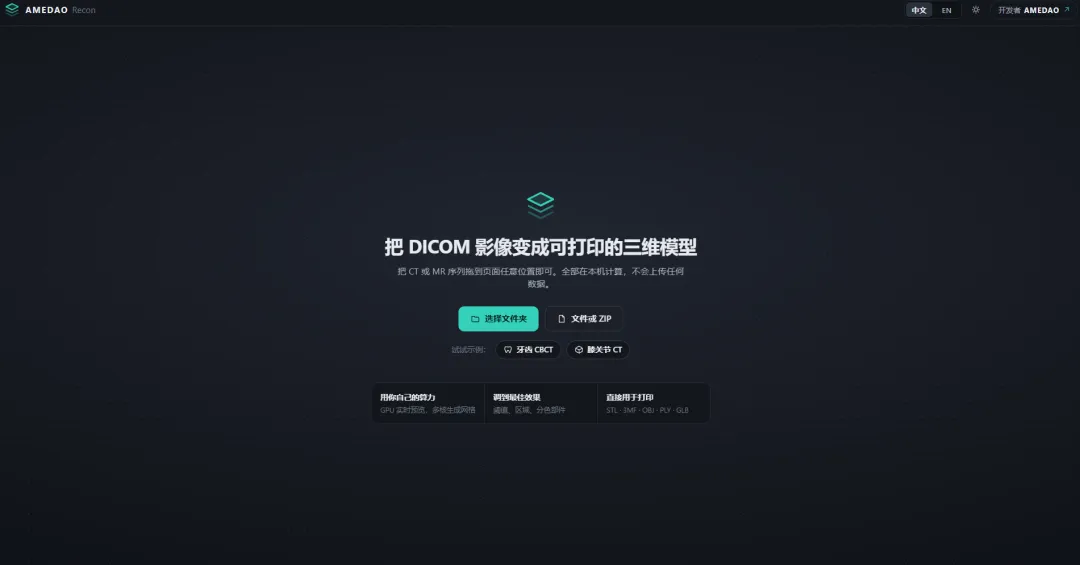
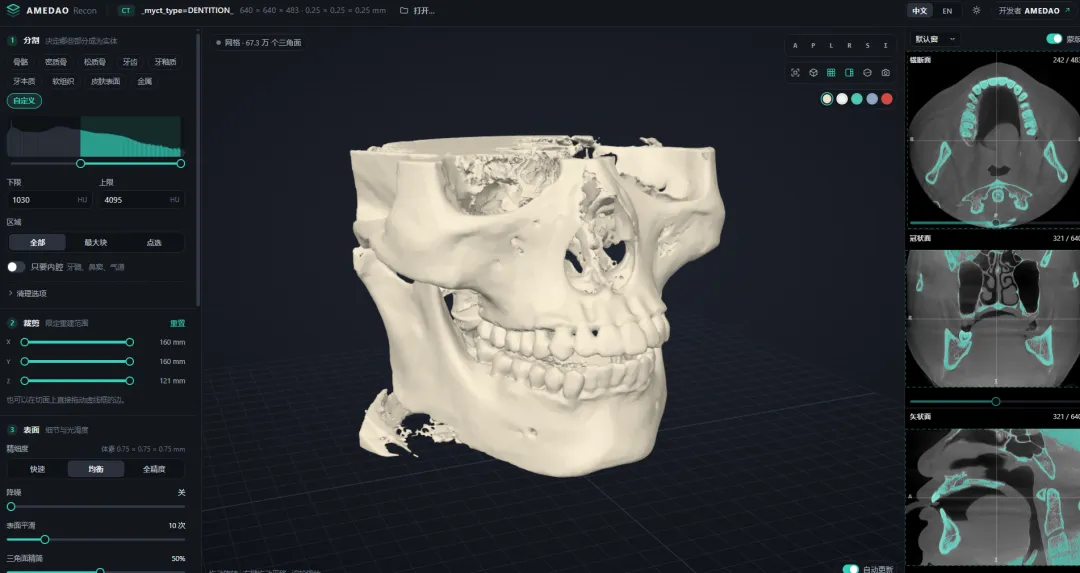
第二步选择Dicom数据所在文件夹之后几秒钟数据就出来了,这时候要在左上角的区域选择合适的灰度值或者默认选项来筛选区域:
原则是多了就全是肉,少了就只剩密度很高的骨头。
基本到了下面这个状态就比较好分割牙齿了。
通过裁剪功能来选定区域只留下牙齿部分:
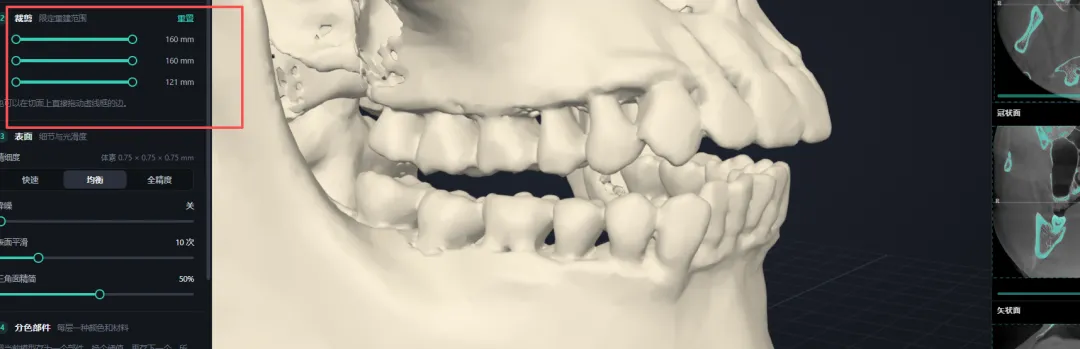
然后就可以导出成3mf或者stl了:
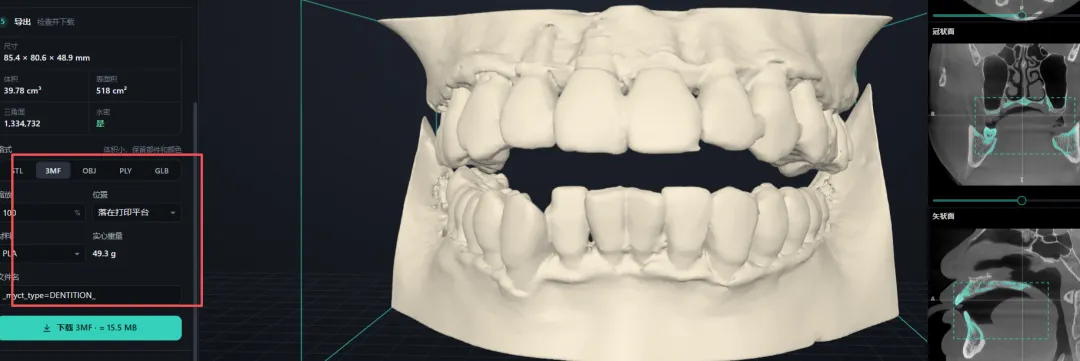
当然我们可以尝试如上篇所说分开保存不同部件,比如上牙和下牙,或者牙髓牙体分开都可以,但要看数据质量情况,并不是每次都会非常理想。
到这一部,我们重建自己牙的步骤就完成了,非常简单,只要几步。
测试条件
机型主角是拓竹H3C。
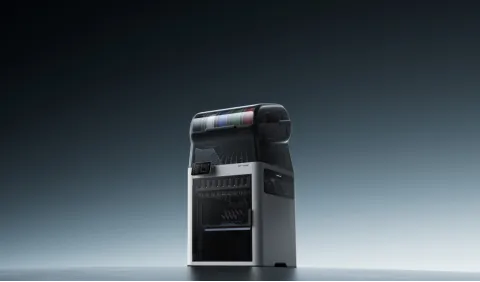
H3C是11月3日发的,标准套装16499,首发叠国补到手13999。
九个打印头,Swaptek闪切,6秒换头,可变线径挤出机,75A TPU全球首发。
测试模型如上所述,全部来自AM易道CBCT数据的自行重建。
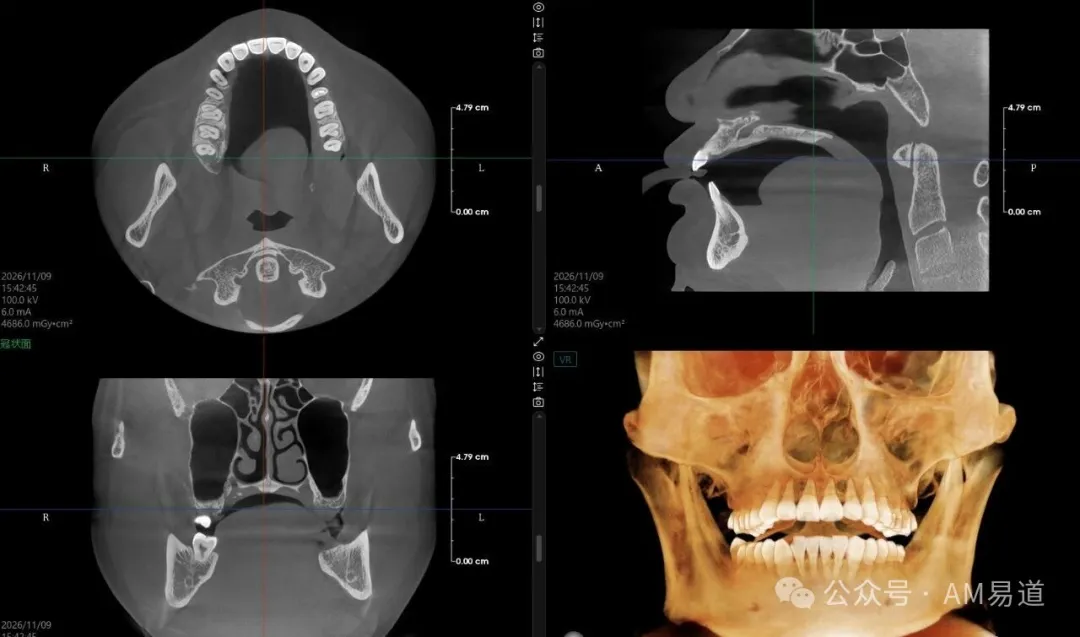
PLA的1.75mm线径,喷嘴0.4mm,层高0.2mm,填充率15%,都是默认参数直接打。
参数归参数,这篇讲实际打下来的东西。
机器第一印象
先看外观。
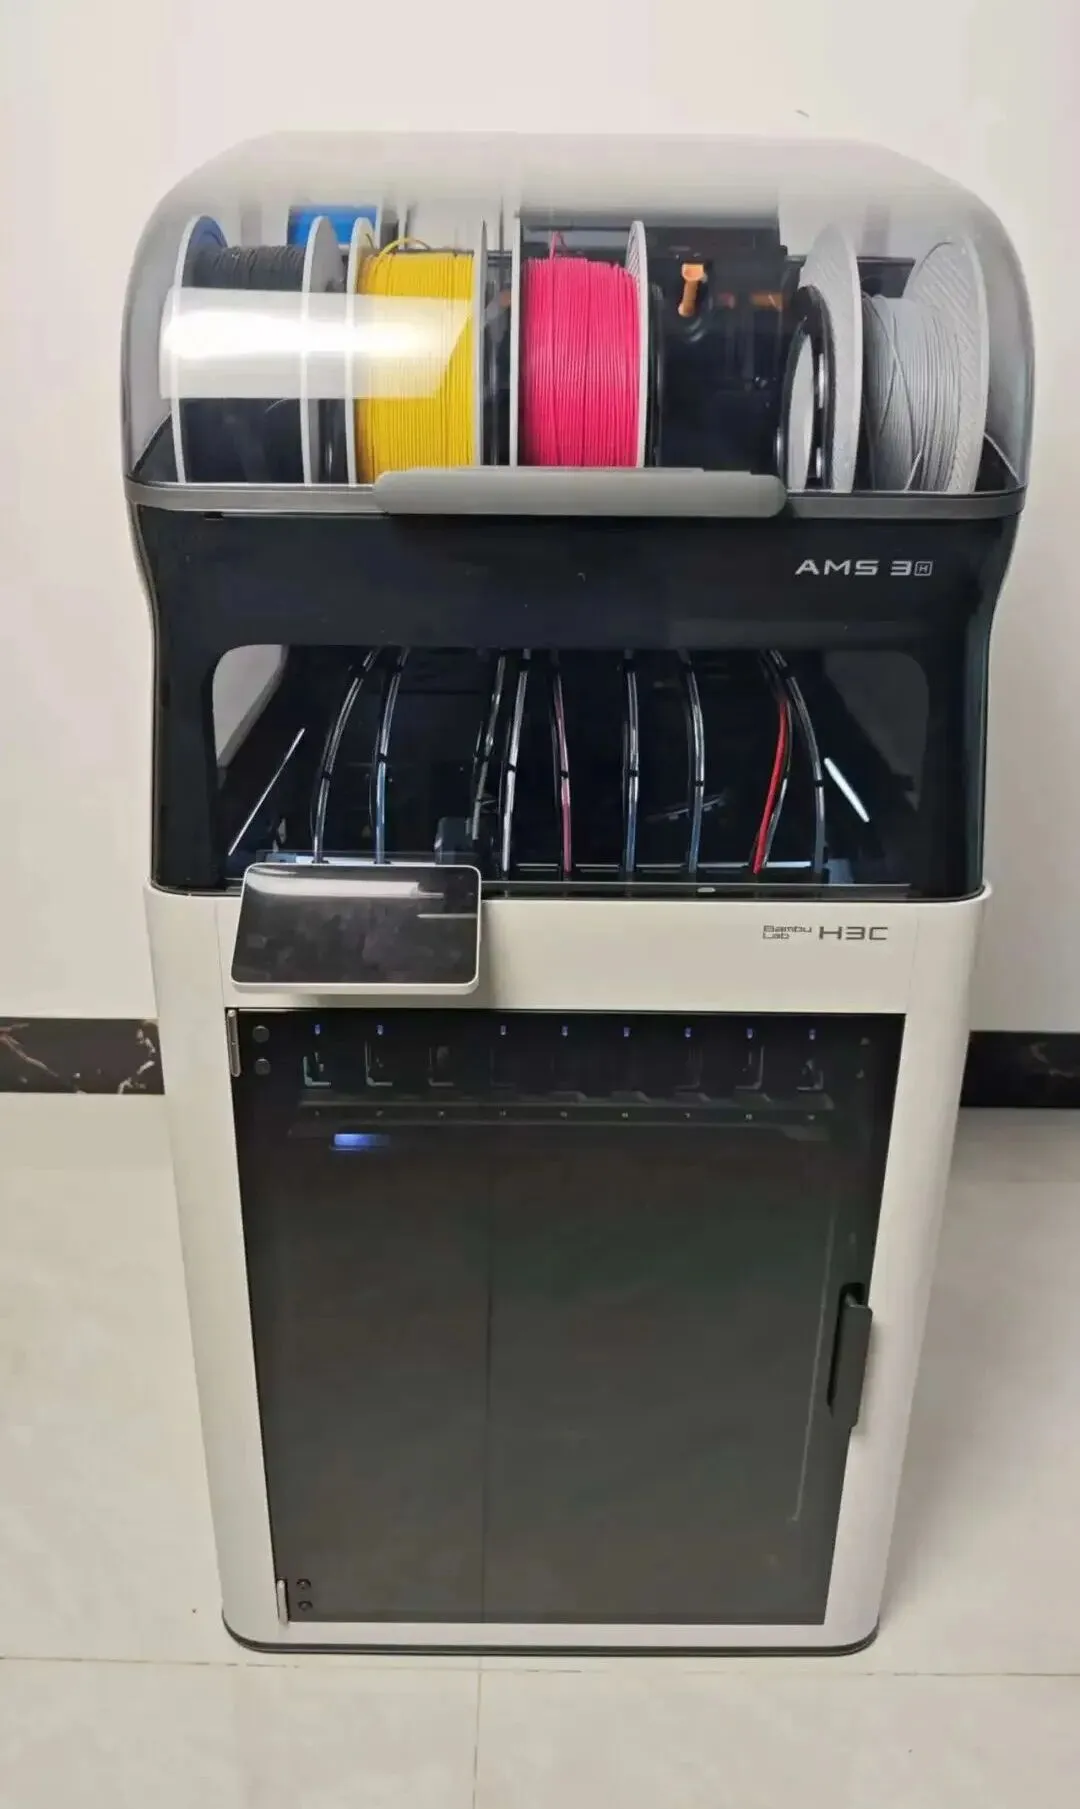
H3C是封箱式结构,打印尺寸330×320×325mm,整机是典型的H系列设计语言,最直观的感受是很高。
前面板是透明仓门,能直接看到里面的打印过程。
顶部一整条AMS 3H料盘仓,九槽位。
九个打印头挂在前面的闪切挂架上,从外面看过去一排整齐排列。
顶置AMS 3H位置较高,站立操作和换料需要抬手。
开机引导比预想的顺。
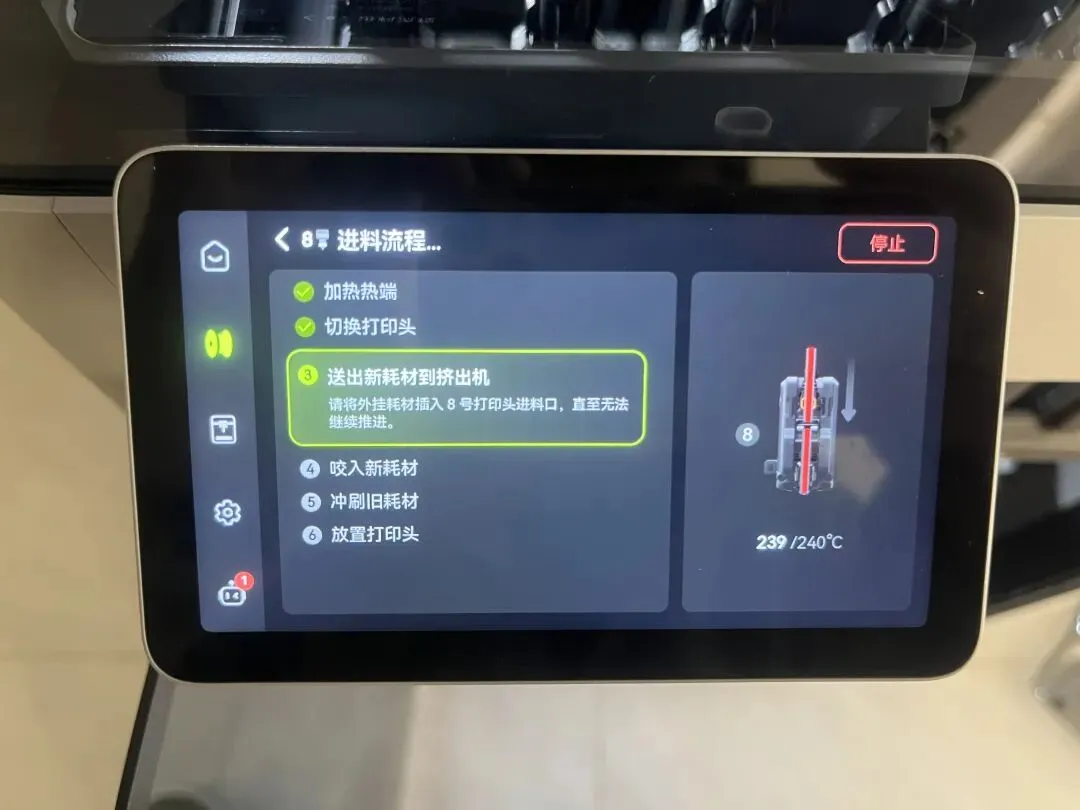
从联网、固件升级到第一次喷嘴标定,屏幕上每一步都有图示,跟着走就行。
换料引导是H3C做得比较细的地方,你在屏幕上选要装的料盘位,机器会引导你把料卷挂上去、把料头穿进进料口,然后自动抽吸到喷嘴。
料盘识别也在这一步自动完成。
AMS 3H会读料盘标签,识别耗材类型、颜色、余量,在切片软件里同步显示。
九个料盘各自独立密封,带85°C烘干槽。
第一轮测试:5色PLA分色下牙,3小时47分
第一副下颚牙模,5色PLA,分色方案,不做混色渐变。
模型从AMEDAO Recon导出来的时候都是单色的。
打开Bambu Studio给不同的牙涂上喜欢的颜色,然后在对象列表里给每个部件选一个颜色、指定对应的料盘。
这副下牙分了五个颜色区域,对应五个料盘,切片软件自动算好每个部件的用料和位置,打出来就是分色的效果。
默认参数直接开,实际打了3小时47分。
能看到九个头在挂架之间来回切换,每次切换大概只需要6秒,然后继续打。
分色方案下,每一层的换头频率挺高,每个颜色对应的区域都要精确对接。
结果非常干净。
分色交界没有串色,各个牙位之间颜色分界利落。
九个头高频切换下来,接缝没有错位和层差,牙根尖端、牙缝这些小结构都完整还原。
打到这一轮,我们对Swaptek闪切系统有了直观感受。
H3C上每个打印头都是带电的,独立电源,独立数据通信,独立加热和测温。
停在挂架上的时候,系统已经提前读了切片文件,知道下一个用哪个头,趁你现在这个头还在打的时候,挂架上那个就开始预热了。
所以才只需要6秒换头。
篇幅原因,之后的文章我们再来分析这个9头机皇具体的技术细节。
第二轮:9色混色下牙,4小时13分
第二副还是下牙,换成9色混色。
颜色方案在Bambu Studio里自动配。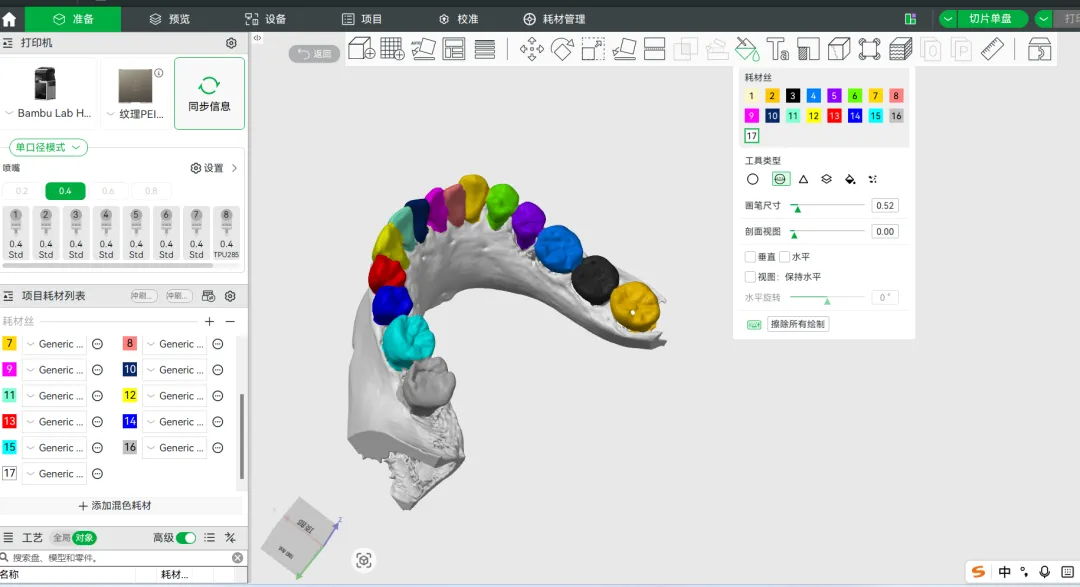
参数和第一轮一致,0.4mm 喷嘴、0.2mm层高、15% 填充,实际4小时13分打完。
相比直接按耗材分色,混色方案换头频率更高。
打印结果颜色过渡自然,没有明显色带和断层,多色切换的接缝不明显,也没有脏色堆料。
9色混色对换头频率的是5色分色的数倍,这种场景非常能体现出这个设备的换头效率的优势。
加热时间在并行,打这一层的时候下一个头已经热好了,过来直接开打,所以高频混色才能在仅多了半时间情况下打完。
第三轮:75A TPU上颚骨托加PLA牙齿,4小时5分
前两轮都是PLA,第三轮才是这台机器我们最想验证的部分,75A TPU。
方案是上颚骨托用75A TPU,牙齿部分用PLA,同一个模型里软硬两种材料一次打完。
实际打了4小时5分。
能看到打印头在2.85mm专用通道和其他头之间切换,软料和硬料在同一副模型上各自成型。
先说为什么是75A的TPU如此重要。
消费级桌面机过去十年对这个硬度基本是回避的,95A、90A、85A 各家都标称支持,但75A谁都不提。
因为过去整个3D打印行业是真打不了。
TPU越软越难挤出,1.75mm线材在挤出机里撑不住推送压力,容易弯折、打滑、堵头。
桌面机的柔性材料天花板长期卡在85A到90A,再软的料工业机用粗线专业挤出机能打,但绝不是普通用户买回去就能轻松打印的材料。
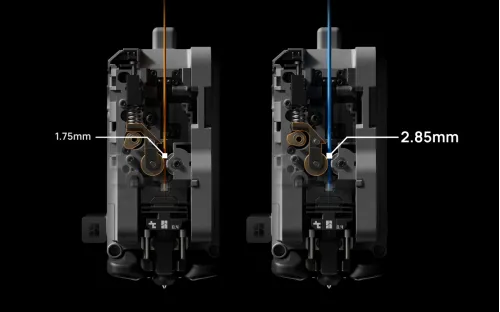
H3C的解法是可变线径挤出机。
1.75mm之外专门开了一条2.85mm通道,粗线刚性更好,推送更稳,配合专用热端,75A TPU能够驾驭。
AMS 3H的气密舱和85°C烘干槽也在这一轮起了作用,TPU容易吸潮,供料端把受潮这个变量控制的更优。
回到打印效果。
从过程看,2.85mm通道跑75A TPU,挤出连续,中途无任何异常。
打TPU从未有过如此放松之感。
TPU软质骨托和多彩牙齿同时出现在同一个模型上,软硬分区清楚,结合位从外观上看衔接良好,没有开缝。
这种软硬结合的打印稳定体验,实话说,是以前所有3D打印机不具备的。
日常用下来的其他几个细节
断电续打。
测试中途我们故意拔了一次电,再开机后机器提示从断料点继续,不需要重新打。
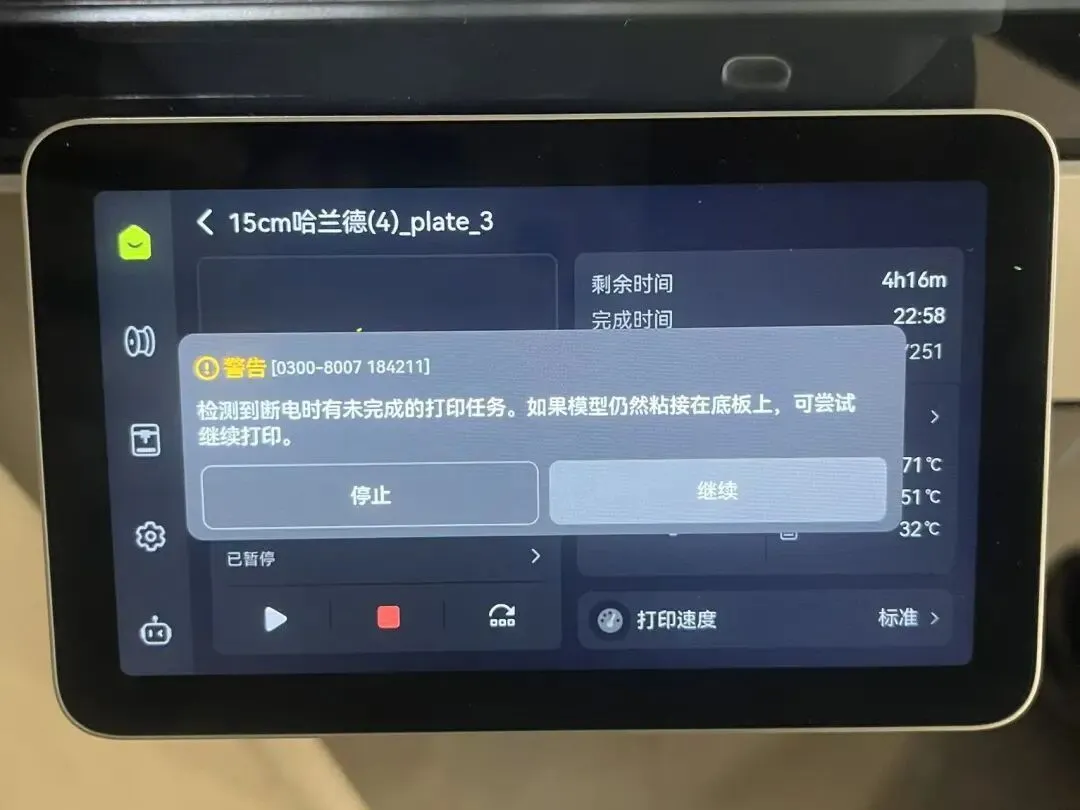
断电续打没啥特殊的,但开门自停这个功能在我们印象中是消费级设备过去未有的。
打开门设备就自动停止。
关上仓门后即继续打。
这个设计一方面是安全考量,另一方面我们认为是保障打印效果,确保多材料切换或者温度敏感材料的打印效果。
比起上一代的H2C的换头机械感声音,H3C要安静的多。
Swaptek闪切的全程原声视频放在下面,6秒换头,从挂架取下一个头、对接、开始打,整个过程的声音可参考下面这个视频。
上下牙的终极交汇
打了自己的真人牙模型,最后我们把上牙和下牙拼在一起。
完全咬合了。
牙根对牙根,牙冠对牙冠,颌骨接缝严丝合缝。
自己的牙在自己嘴里什么位置,打出来还是什么位置。
这副模型放在桌上,比参数表直观的多。
非常适合摆在桌面上,提醒自己爱护牙齿。
对H3C的简要观点
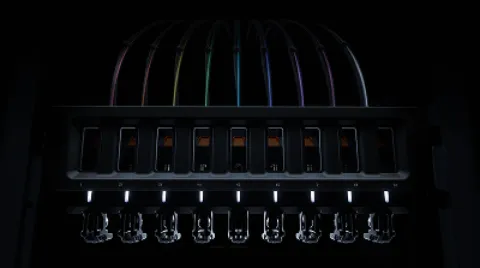
九个头直观的感觉是挂九种颜色,但显然它是九种工艺角色。
多工艺集成制造,开始由拓竹从工业实验室拉到了桌面上。
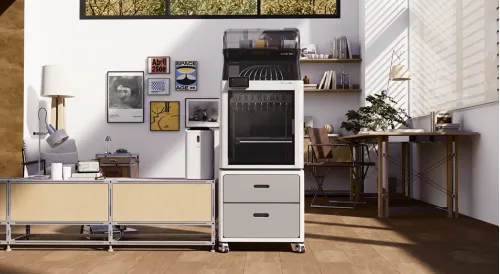
我们认为,单喷嘴换料这条路转眼已成昨日黄花,多色竞争也已进入白热化,而下一个阶段的竞争已由此定义,正是目前H3C呈现出的多工艺多材料并行。
写在最后
由于时间关系,这轮测试只跑了PLA分色、PLA混色和75A TPU软硬混打三种场景,PA、PC、玻纤等工程料没有测,除牙模外也没跑其他模型。
工程料腔温表现、长期高频切换的打印效果,还需要更长时间的使用数据。
未来再来分享。
我们认为这个设备唯一值得商榷的点只有一个,AMS的外壳设计如果上下等宽的话或许更耐看。
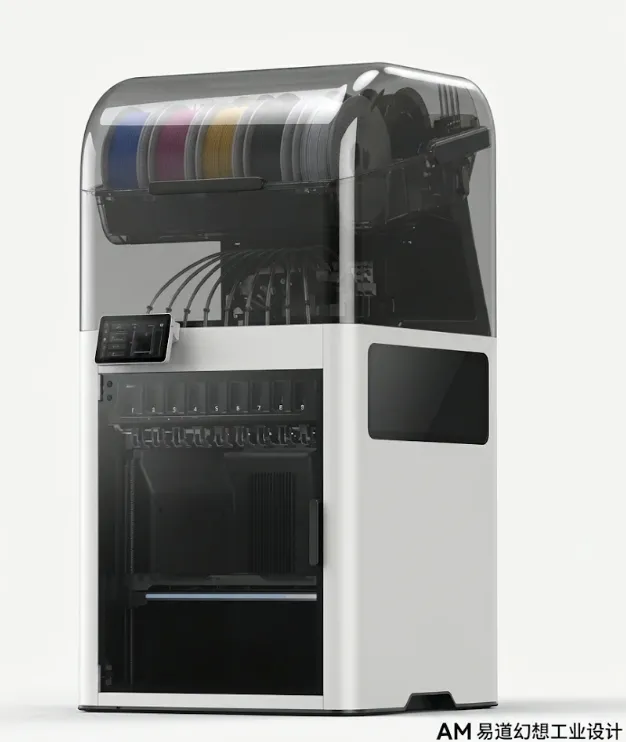
我们简单拟了个样式图,更简约成本更低的外壳,以及多出来的空间内部可以塞一些常用工具收纳什么的。
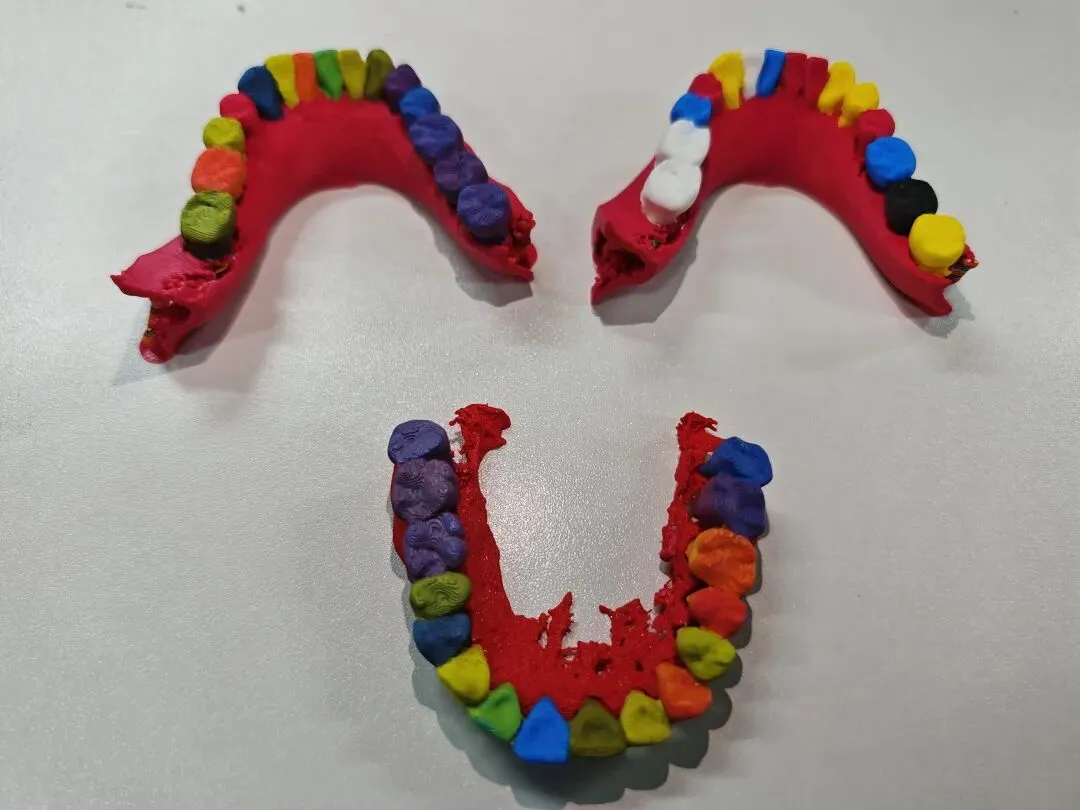
目前使用下来的感受是,用我们真实的医疗CT数据重建后的上下牙打印后完全1:1复刻,且叠加多色、叠加软硬材料结合之后:
咬合完全精准到位,九头竹机皇实至名归。
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道
 标签
 近期热门


 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉