

 发布内容








农场主已蒙圈:FDM3D打印卫星霍尔推力器陶瓷零件?
什么?农场主用来打印关节的桌面3D打印机,能做出送卫星上太空的零件?
没错,就是家家户户都能买到的FDM桌面机,现在已经被意大利科学家们逆袭成了航天级组件的制造利器!
经过一些改装和工艺调整,竟然能制造出霍尔推力器上的关键陶瓷组件,而且性能完全达标,成本却只有传统方法的七分之一!
这是一篇容易被忽视的学术文章
太空探索的每一次进步,背后都是制造工艺的创新。
意大利比萨大学的研究团队最近在《电推进杂志》(Journal of Electric Propulsion,2025年第4期)发表的突破性研究,为电推进系统中关键陶瓷组件的制造带来了新创新。
这项研究展示了熔丝制造(FFF)技术如何大幅降低电推进系统测试和开发的时间与成本壁垒,同时提升了产品性能和设计可能性。
电推进系统,尤其是霍尔推力器(Hall Thrusters)的制造和测试向来以昂贵著称,不仅费用高昂,耗时也极为漫长。
其中最大的制约因素之一就是陶瓷组件(如铝氧化物)的制造。
传统铝氧化物加工因其高硬度需要钻石涂层工具,且脆性导致加工中易产生崩裂,工艺复杂且成本高昂。
而通过熔丝3D打印技术,研究人员现在能够以不到传统方法1/7的成本,在几天而非几周或几个月内完成复杂陶瓷组件的制造,同时实现了传统方法难以达成的复杂几何形状和轻量化设计。
这项研究不仅验证了FFF/FDM技术制造的铝氧化物组件能够成功通过航天级别的随机振动和热冲击测试,还实现了近乎全密度(94.8%-99.9%)的陶瓷结构和商业级的机械性能表现(抗弯强度达330 MPa),为电推进系统开发开辟了一条全新的道路。
AM易道认为,这项技术突破可能成为未来深空探测任务中电推进系统发展的关键推动力,打破了设计局限、缩短了研发周期、降低了准入门槛,同时展现了增材制造技术在航天领域的巨大潜力。
文章的价值不言而喻。
电推进系统中陶瓷组件的关键作用与传统制造痛点
航天领域的电推进系统依靠技术陶瓷的特殊热学、机械和电学性能来保障其稳定运行。
在霍尔推力器和栅格离子推力器等电推进系统中,陶瓷材料被广泛用于制造电绝缘组件或直接暴露于等离子体的部件。
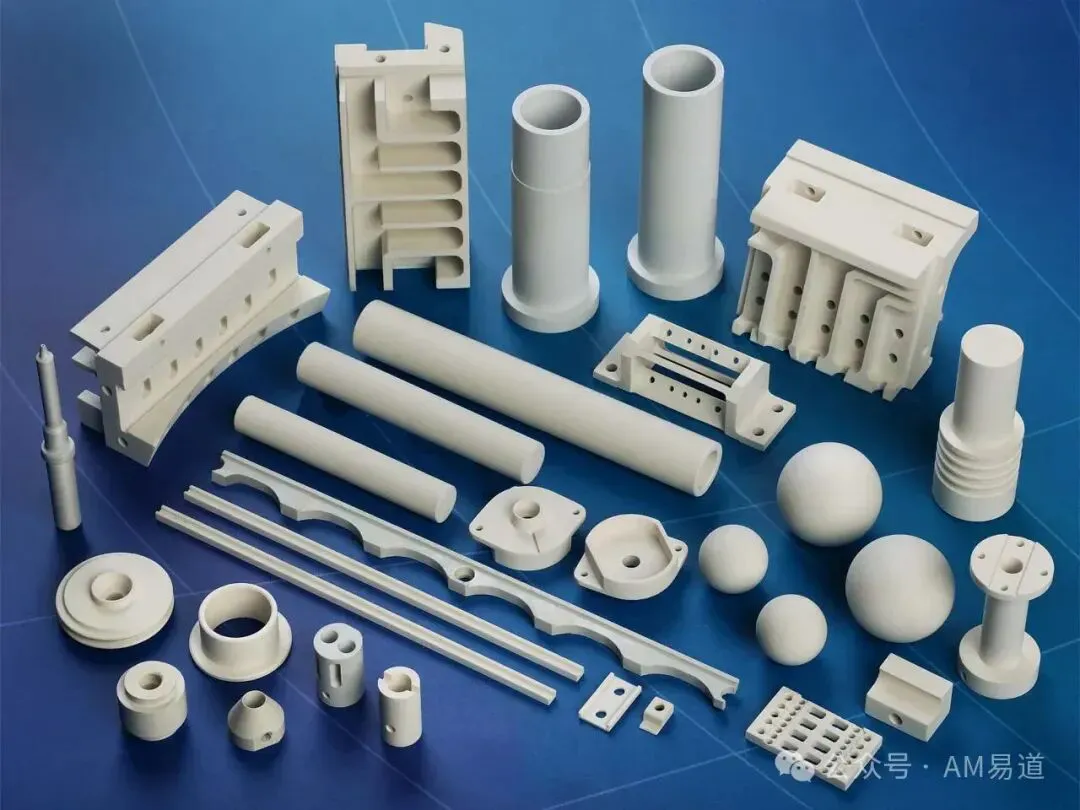
在众多陶瓷材料中,铝氧化物(Al₂O₃)因其高熔点、出色的绝缘能力、化学惰性以及优秀的耐磨和耐腐蚀性能而脱颖而出,成为能够在极端条件下不降解的理想材料。
然而,正是这些优秀特性使其加工变得异常困难。
由于硬度极高,铝氧化物的可加工性受到严重限制,通常需要使用钻石涂层工具或其他昂贵且耗时的工艺。
此外,其脆性可能导致加工过程中出现崩裂或破裂。
为解决这些问题,传统铝氧化物组件通常通过将粉末与添加剂混合后成型制造。
这些添加剂随后被去除,成型的组件在窑中烧结。
常见的成型方法包括陶瓷注射成型、干压、等静压、浆料铸造和挤出。
然而,这些传统技术往往成本高昂,不适合小批量生产,或无法适应复杂形状的制造需求。
增材制造技术的革命性应用
近年来,材料挤出的3D打印因其固有的简单性、多功能性和较低的成本而获得了广泛应用。
最初为热塑性聚合物部件开发的FDM技术已被改造用于创建金属和陶瓷部件。
打印出的物体随后经历脱脂阶段以移除聚合物粘合剂。
脱脂可以通过化学溶剂或在酸性环境中催化完成。
脱脂后的组件在炉中经历热循环。
热循环包括两个阶段:
热脱脂(移除剩余粘合剂)和烧结(将粉末加热到接近材料熔点的温度,使颗粒融合形成致密、连贯的结构)。
最终产品是一种完全致密的铝氧化物组件。
铝氧化物组件的3D打印制造工艺
通过FFF/FDM生产的部件通常表现出明显的孔隙率,可能影响其机械性能。
此外,打印过程固有的各向异性可能导致沿构建方向的机械性能存在变化,尽管这种影响及其对孔隙率的影响在烧结阶段往往会减弱。
尽管如此,精心优化打印参数可以有效减轻孔隙率问题。
耗材特性分析
本研究中使用的原料是由Zetamix(Nanoe, Ballainvilliers, France)制造的1.75毫米直径铝氧化物丝材。
根据生产商规格,丝材由17重量百分比(相当于48体积百分比)的聚烯烃基粘合剂系统和83重量百分比(52体积百分比)的铝氧化物粉末组成,其粒径小于1微米。
为了解粘合剂系统的热分解行为,研究团队对5.43毫克丝材样品进行了热重分析(TGA),温度高达700°C。
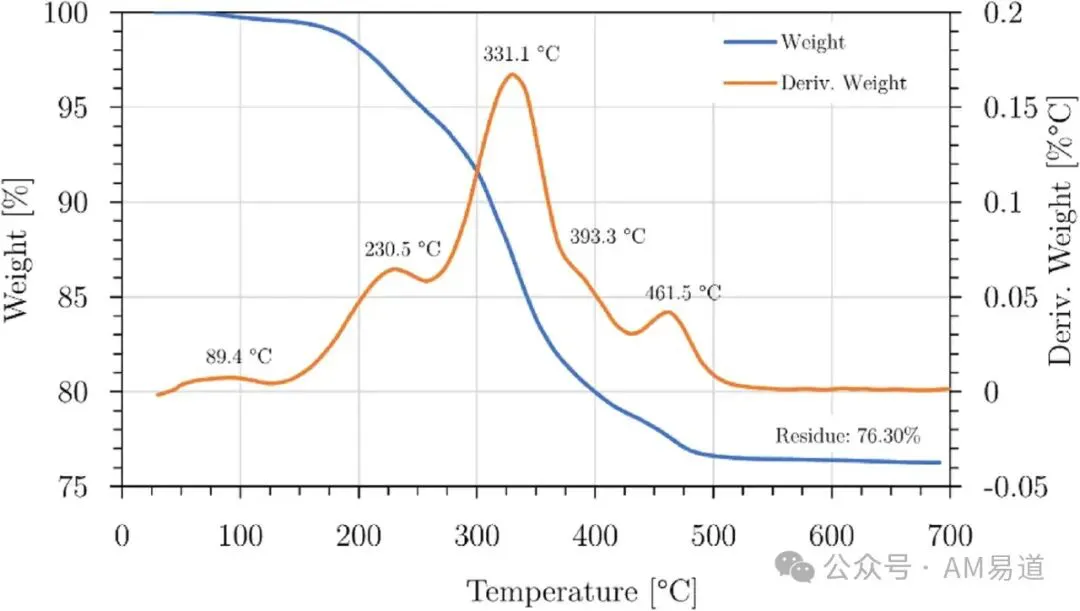
TGA结果(如图1所示)揭示了几个与不同有机化合物相对应的明显质量损失信号。
初始阶段,100°C以下约0.3%的重量损失表明表面吸附水被去除。随后,更高温度下发生显著质量损失:
第一个主要信号出现在230°C,重量损失约5.4%;
第二个信号出现在331°C,额外质量损失15.9%;第三个信号出现在461°C,损失2.5%。
510°C热脱脂后的残留物为76.3%,与生产商提供的82%理论残留物存在偏差。
打印阶段详细工艺
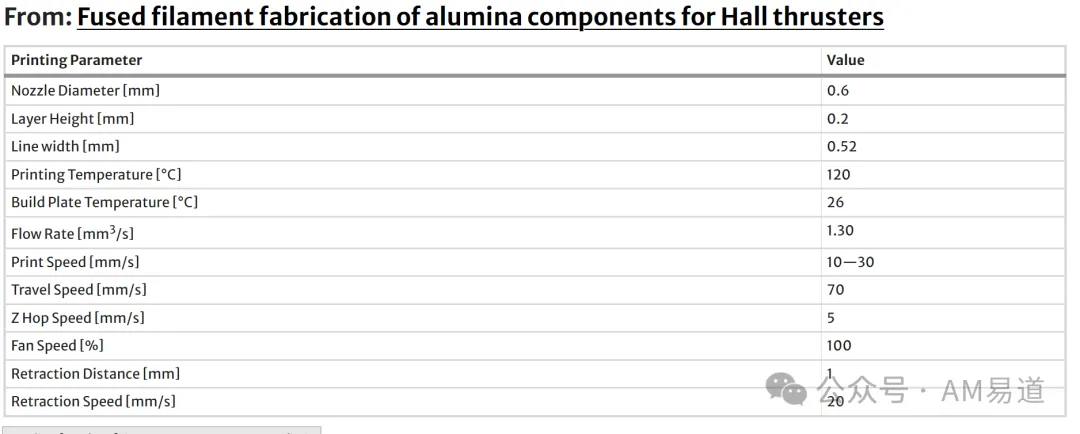
组件使用Mingda Magician X低成本FDM3D打印机制造,该打印机配备了直接驱动挤出机。
为防止任何磨损和不一致流动,原装喷嘴更换为0.6毫米硬化钢喷嘴。
其他改进包括将丝材调整螺钉和弹簧更换为螺母和螺钉,以减少丝材应力(在较低外部温度下容易断裂),以及添加带PEI涂层的柔性磁性钢板,以便于打印后从平台上移除组件。
为使丝材挤出,需要相对较低的温度,研究团队修改了打印机固件以禁用最低操作温度。
研究发现,120°C是最佳打印温度,低于此温度可能导致打印机堵塞,而高于此温度可能导致打印组件下垂。
基于之前测试的测量结果,组件在所有维度上均放大了130%。
层高选择为0.2毫米,这是0.6毫米喷嘴的经典选择。
选择0.52毫米线宽是因为打印线略小于喷嘴往往可以提高打印对象的强度,因为在这种情况下,喷嘴在对前一层部分重叠的第二次通过时可以将相邻的条带融合在一起。
1.30 mm³/s的挤出流量被发现可以带来更高密度的烧结铝氧化物,而不会对形状保持产生任何不良影响。
打印速度可以在10毫米/秒(最大化精度)到30毫米/秒(适合较大部件)的范围内设置。
回抽设置包括1毫米距离和20毫米/秒速度,以防止拉丝。
构建平台保持不加热,因为附着力和冷却收缩不是问题,同时使用最大风扇速度用于有效冷却。
表1总结了所有打印参数。
脱脂和烧结工艺
脱脂过程分为两个不同阶段:化学脱脂(使用溶剂溶解主要粘合剂)和热脱脂(剩余聚合物,即骨架,降解)。
后一阶段在炉中进行,紧接着烧结过程。
化学脱脂通过将组件浸入容器中进行,每克绿色部件含20毫升纯丙酮,保持与打印时相同的方向。
使用温度控制的超声波浴将样品和溶剂保持在40°C达8小时,不激活超声波功能。
随后,将组件从溶剂中取出,在空气中干燥至少2小时。然而,较大的组件可能需要更长的脱脂和干燥时间。
热循环包括两个阶段:热脱脂(移除残余聚合物)和烧结(促进粒子凝聚形成致密部件)。
此过程在Zetasinter管式炉中在环境空气条件下进行,由于陶瓷通常不需要控制气氛。
循环参数参见图2。
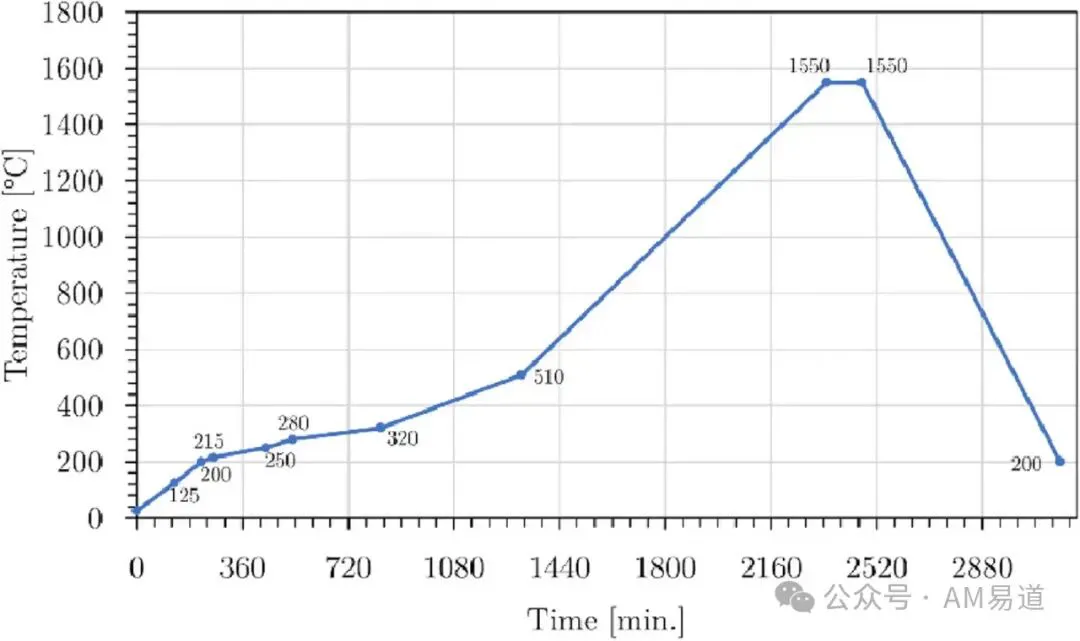
烧结在1550°C下进行,采用固态烧结,因为铝氧化物的熔点超过2000°C。整个循环大约需要53小时。
烧结铝氧化物的性能表现
为全面调查烧结铝氧化物的性能,研究团队制造了45个测试样品。
这些样品专门按照ISO 14704:2016指南准备用于三点弯曲测试,要求尺寸为4×3×36 mm³。
考虑到烧结过程中的预期收缩,打印部件被放大到5.2×3.9×46.8 mm³(如图3所示)。
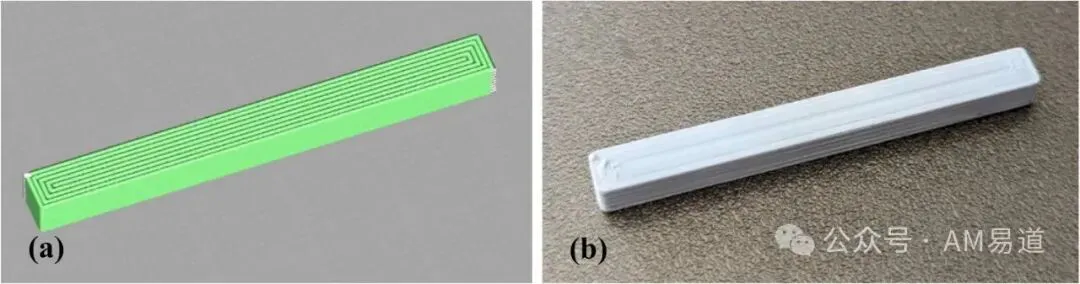
在测试前,样品经过严格的尺寸分析和测量,以评估精度和一致性。 此外,使用浮力法进行密度测量,涉及在去矿物质水中精确称重。 随后,样品接受三点弯曲测试,评估其抗弯强度,这是评估陶瓷材料结构完整性的关键机械性能。
质量损失和几何分析
在制造过程中,定期对样品进行称重以评估质量变化。 化学脱脂导致16.0±0.2%的质量损失,而在热循环过程中,样品表现出额外的8.1±0.1%质量减少。 这种质量损失与TGA分析中观察到的残留物紧密一致,表明丝材中的铝氧化物含量低于供应商最初指定的含量。 从尺寸角度看,组件完美保持了其形状。 在所有方向上测得的收缩率s约为23%,有效补偿了打印过程中实施的130%过大系数(OSF),初步测试证实了这一点。 这种收缩通过应用直接关系式考虑在内。
密度分析
所有45个样品使用浮力法进行密度测量。 密度计算显示材料密度在3.80±0.02 g/cm³范围内,假设铝氧化物参考密度为3.99 g/cm³,相对密度在94.8%至99.9%之间。 值得注意的是,对于电推进应用,陶瓷组件没有特定的密度指南,只要其机械和热性能保持足够。 通常,在大多数航空航天应用中,96%以上的相对密度是可接受的,尽管某些特定应用可能需要更多孔隙的铝氧化物组件。
抗弯强度性能
烧结铝氧化物的机械性能通过按照ISO 14704:2016指南对样品进行三点弯曲测试进行评估。 测试装置如图4所示。
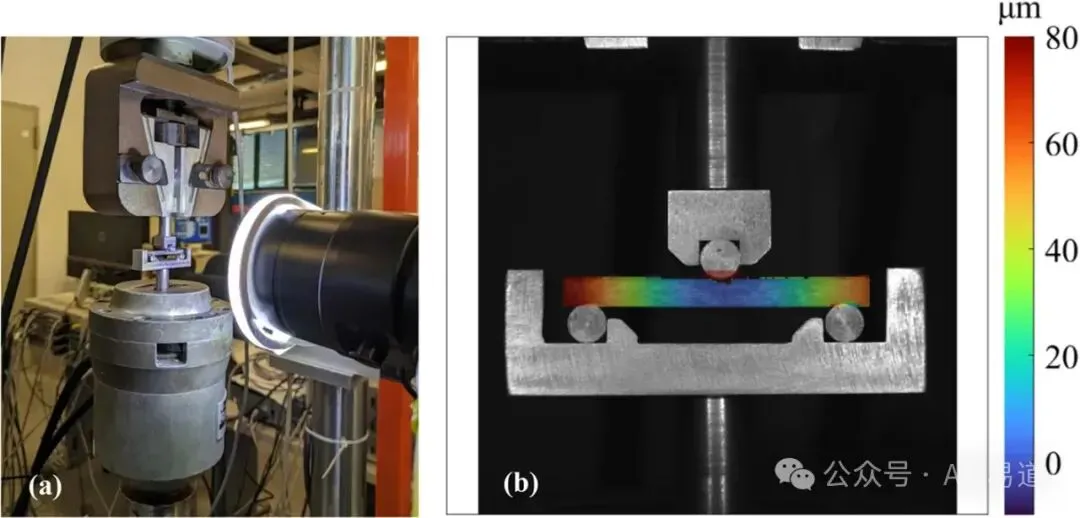
样品在中心附近表现出脆性断裂,特征是以横向断裂表面为主,表明层间粘合良好。 样品得出的抗弯强度值为331.5±101.5 MPa,其中抗弯强度的大幅散射是由于铝氧化物的脆性行为。 作为参考,商业可用的铝氧化物陶瓷通常表现出250至400 MPa的抗弯强度,而更高纯度版本可达600 MPa。
霍尔推力器铝氧化物组件应用案例
FDM技术被用来生产中空阴极加热器的支撑线圈(图5a)和碘阴极进料系统的组件(图5b)。
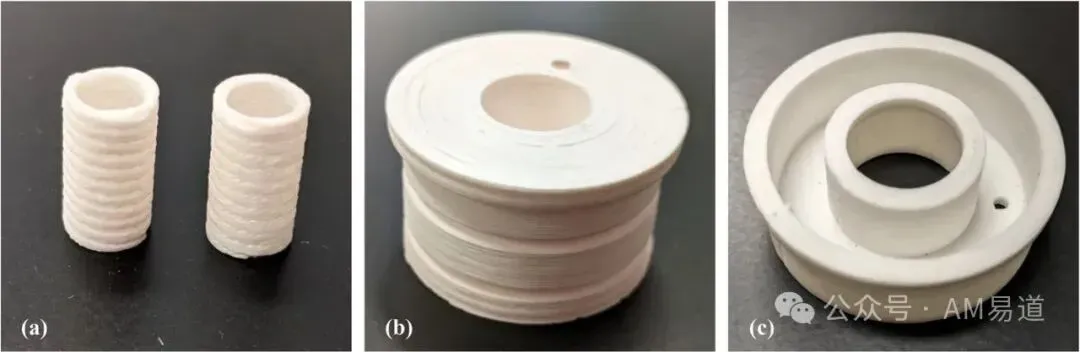
它还被用于制造低功率霍尔推力器的放电通道(图5c),因为铝氧化物作为硼氮化物的优秀、成本效益高的替代品。 此外,在一个名为CHEOPS-VHP-BB项目(霍尔效应轨道推进系统联盟-超高功率-构建模块)框架内,正在探索使用FFF/FDM制造新版本高电流中空阴极的陶瓷部件,旨在增强高功率霍尔推力器的深空任务能力。
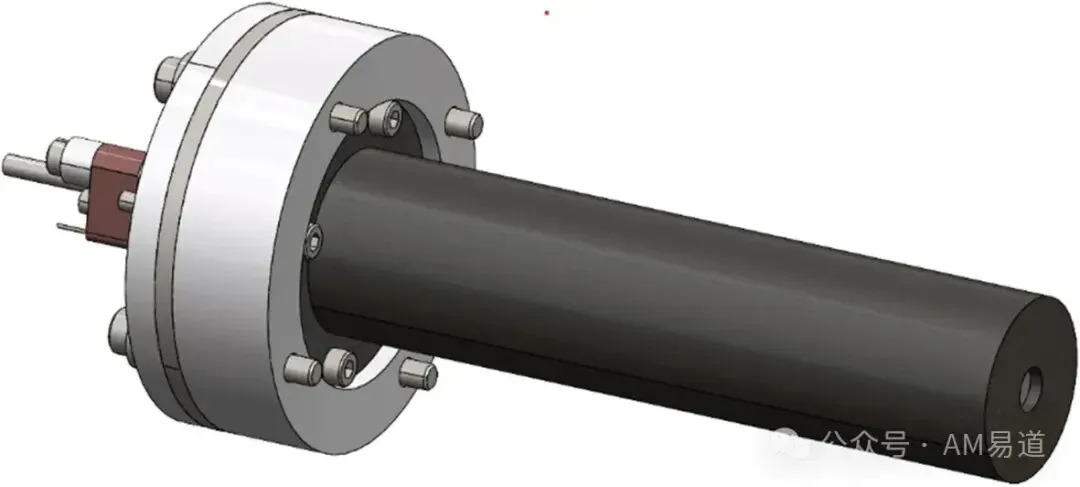
为CHEOPS设计的中空阴极(图6)是TANDEM阴极的高级版本,是一个双通道磁屏蔽霍尔推力器。 这个新版本针对广泛的推进剂范围、减轻重量和坚固配置进行了优化,以承受环境测试,如机械冲击和振动。
高电流中空阴极绝缘板设计与制造
组件的主要作用是在阴极管与主法兰之间提供电气绝缘,同时承受阴极整个寿命周期内的所有操作负载。 这包括在火箭发射过程中经历的所有强烈机械应力。 由于其相对较大的尺寸(外径约65毫米),组件以30毫米/秒的速度打印。 此外,使用了20%的回转体填充模式。 这一选择提供了几个优势:它减少了打印时间,通过最小化不完全粘合剂移除造成变形的风险促进了脱脂过程,并显著减轻了组件的整体重量。 总体而言,打印过程大约需要7小时。 组件如图7所示。
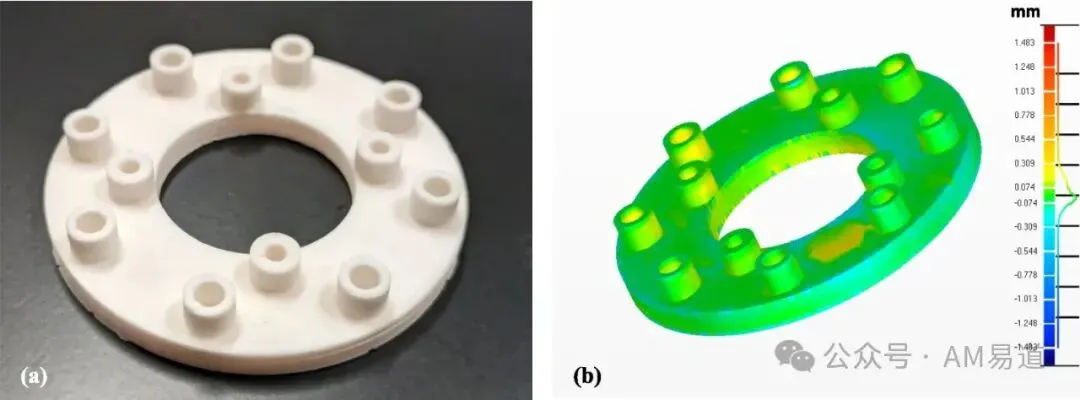
为确认符合尺寸要求,组件进行了光学扫描。 具体来说收缩几乎被完美补偿,平均偏差在0.1毫米级别。 未检测到明显缺陷。
FDM3D打印vs传统制造的成本对比
文章计算了生产绝缘板的总成本,包括材料、能源和消耗品。 具体来说,成本明细包括丝材45欧元,热循环过程中的能源消耗70欧元(假设电价为0.25欧元/千瓦时),以及脱脂溶剂25欧元,每个部件总成本约140欧元。 值得注意的是,这一成本估算适用于单个组件。 如果在同一炉循环中同时处理多个组件,每单位成本将相应降低。 值得注意的是,对于具有复杂几何形状的定制或小系列组件,使用传统方法的生产成本可轻松超过每件1000欧元。
环境测试验证
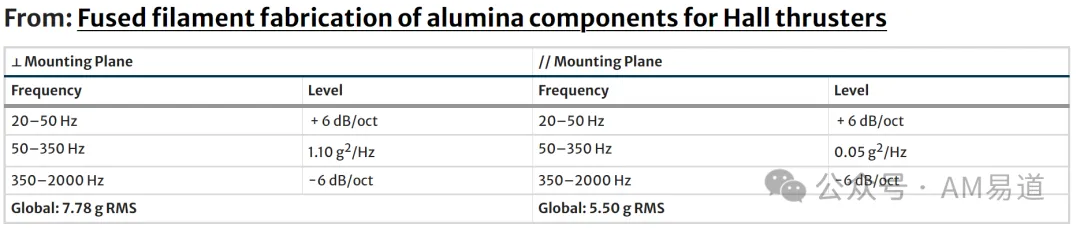
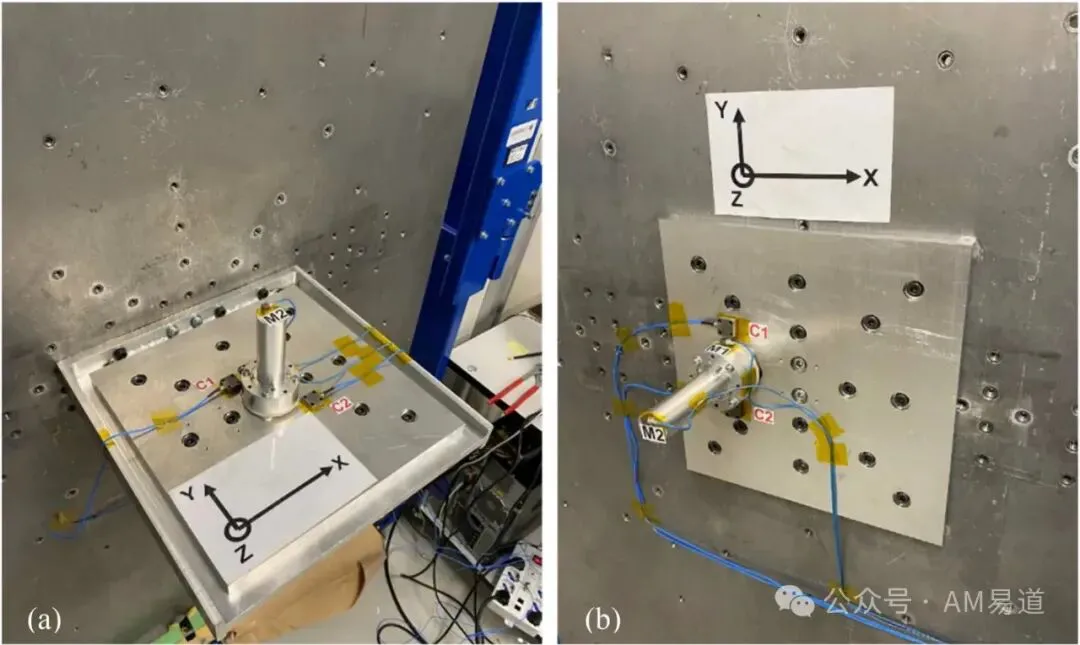
阴极设计旨在承受与最终发射相关的随机振动和热冲击负载,确保其在操作条件下的可靠性和耐久性。 为验证FFF/FDM制造组件的抗力,铝氧化物板(被认为是最关键的部件之一)接受了随机振动和热冲击测试。 对于随机振动环境,铝氧化物部件与铝制假阴极一起安装,以准确模拟操作条件。 子组件在TIRA GmbH TV 5500振动台上测试,
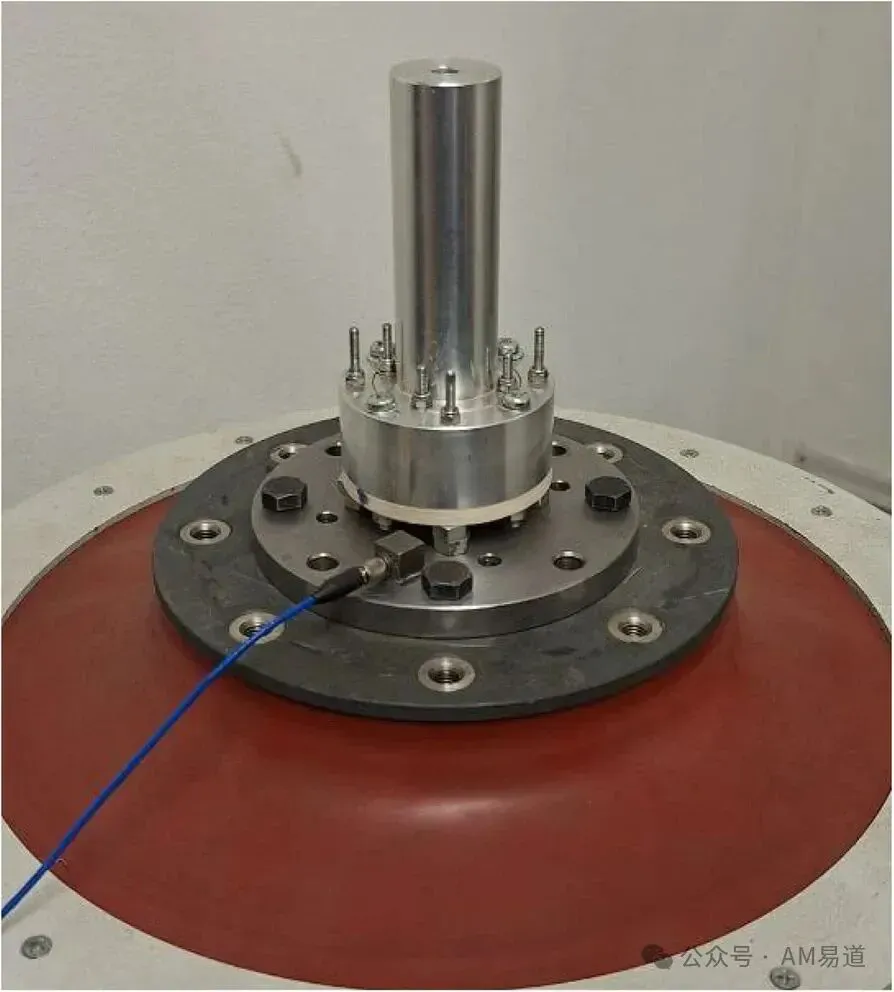
如图8所示。 用于测试的随机加速度总结在表中。
测试后,组件未观察到任何损伤。 热冲击测试还评估了FFF/FDM制造的铝氧化物组件在太空环境下的耐受性。 测试遵循MIL-STD-810H-2019标准,使用压缩空气炮发射弹丸撞击钢板产生冲击波,以模拟太空环境的极端机械载荷。 测试通过冲击响应谱(SRS)量化冲击强度,涵盖了三个轴向,每轴三次冲击。
测试结束后,铝氧化物部件经检查完好无损,证明3D打印制造的组件能够可靠承受太空应用的典型环境负载。
FFF/FDM技术在电推进系统中的潜力与展望
AM易道认为,FFF/FDM3D打印技术为太空推进系统研发带来的经济效益和时间效率意味着更多科研团队和小型企业能够参与到这一领域中来,加速技术创新和应用迭代。 通过本文研究成果可以清晰看到,本文的铝氧化物组件生产方面成功实现了近乎完整密度(94.8%-99.9%)的陶瓷结构,抗弯强度(331.5±101.5 MPa)与商业高纯度铝氧化物陶瓷相当,同时大幅降低了成本(每件约140欧元,而传统方法超过1000欧元)和生产周期(从数周缩短至数天)。 更重要的是,这些组件成功通过了航天级随机振动(7.78g RMS)和热冲击测试(高达1000g@2000-10000Hz),证明了其在太空应用中的可靠性。 3D打印还实现了复杂内部结构,如本研究中使用的20%回转体填充模式,不仅减轻了组件重量,还优化了脱脂过程和材料使用效率。 这种设计自由度允许研发人员重新思考组件功能与形态,创造出更高效、更紧凑的电推进系统。 未来,随着工艺参数的持续优化和新型丝材的开发,我们可以预见更加精确和功能化的组件将成为可能。 特别是功能梯度材料的应用,将允许在单个组件内实现不同区域的性能定制,如热管理优化或电绝缘特性变化,这对于电推进系统中同时面临极端热负荷和电场环境的组件尤为重要。
商业化前景与产业变革
尽管本研究主要关注实验室环境下的技术验证,但其商业化前景已经显现。 AM易道认为,随着这项技术的成熟和标准化,我们可能会看到一个全新的太空组件制造生态系统的形成,特别是针对小卫星和立方体卫星市场,这些平台对轻量化、高集成度和成本效益高的推进系统有着强烈需求。 FFF/FDM3D打印的低资本投入和简易操作特性,使其成为初创企业和小型航天公司的理想选择。 这种民主化制造能力可能催生一批专注于电推进系统创新的新兴企业,进一步推动整个行业的发展。 此外,这项技术与现代数字设计和仿真工具的结合,为端到端数字制造流程铺平了道路。 从计算流体动力学分析、结构优化到直接数字制造,完整的数字工作流将进一步提升电推进系统的设计效率和性能表现。
结语:你的FDM打印机,不止能打印玩具
正如一位不愿透露姓名的3D打印爱好者所说:
我原以为我的打印机就是个玩具,没想到它被低估了。
也许,就在今天,当你读完这篇文章,看看角落里积灰的3D打印机,你会重新思考, 它的潜力到底有多大?
也许下一个太空创新,就始于你客厅里那台桌面机。
快去掸掉你打印机上的灰尘,打开设计软件,也许你下一个作品就是改变人类太空探索历史的关键组件。
Reference:https://doi.org/10.1007/s44205-025-00118-0
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道
 标签
 近期热门




 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉