
 发布内容






空客参与:铝合金3D打印造出近一米航空散热器
一件接近一米长的航空散热器,分成六个模块打印,再焊成整体。
空客参与的BRAVA项目,用这条路线造出面向200 kW热负荷的示范件。
按设计方Morpheus公布的同工况比较,它比传统换热器轻33%。
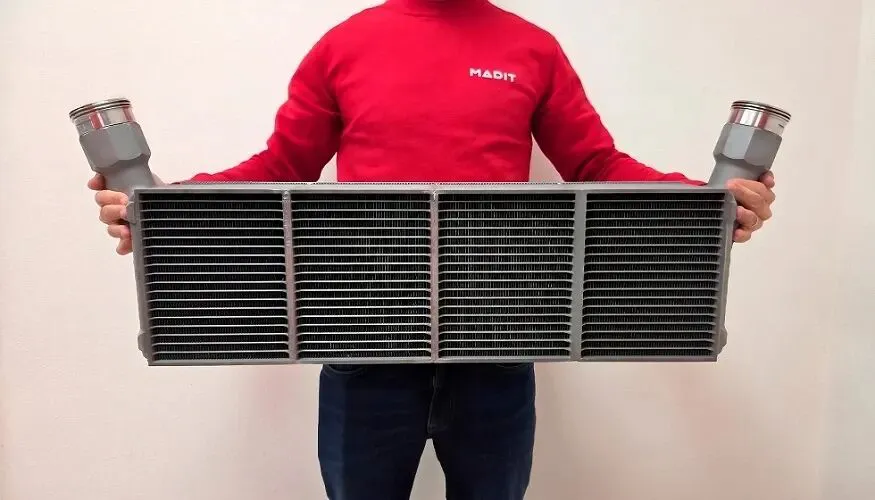 BRAVA示范散热器,项目披露总成长近一米
Madit已宣布交付这件散热器。
它的任务是接收燃料电池系统的热量:
水—二醇混合冷却液把热量带到这里,再经金属壁面传给空气。
空客提供需求,Morpheus Designs负责设计与分析,Madit负责制造装配,荷兰航空航天中心NLR负责测试。
空客的目标系统:8个电堆,2.4 MW电功率
空客在BRAVA公开的目标架构中,提出用8个300 kW燃料电池堆组成2.4 MW发电系统。
紧凑型增材制造换热器,是这套航空燃料电池热管理系统的关键开发对象。
空客、NLR及Aerostack研究人员发表于《Energies》的系统分析,将起飞作为决定冷却系统尺寸和质量的工况,采用总排热2 MW、冷却液最高95°C、空气30°C作为设计条件,并要求风扇与泵合计功耗不超过100 kW。
上面这些是系统研究条件,而本次公开散热器公布的热负荷为200 kW。
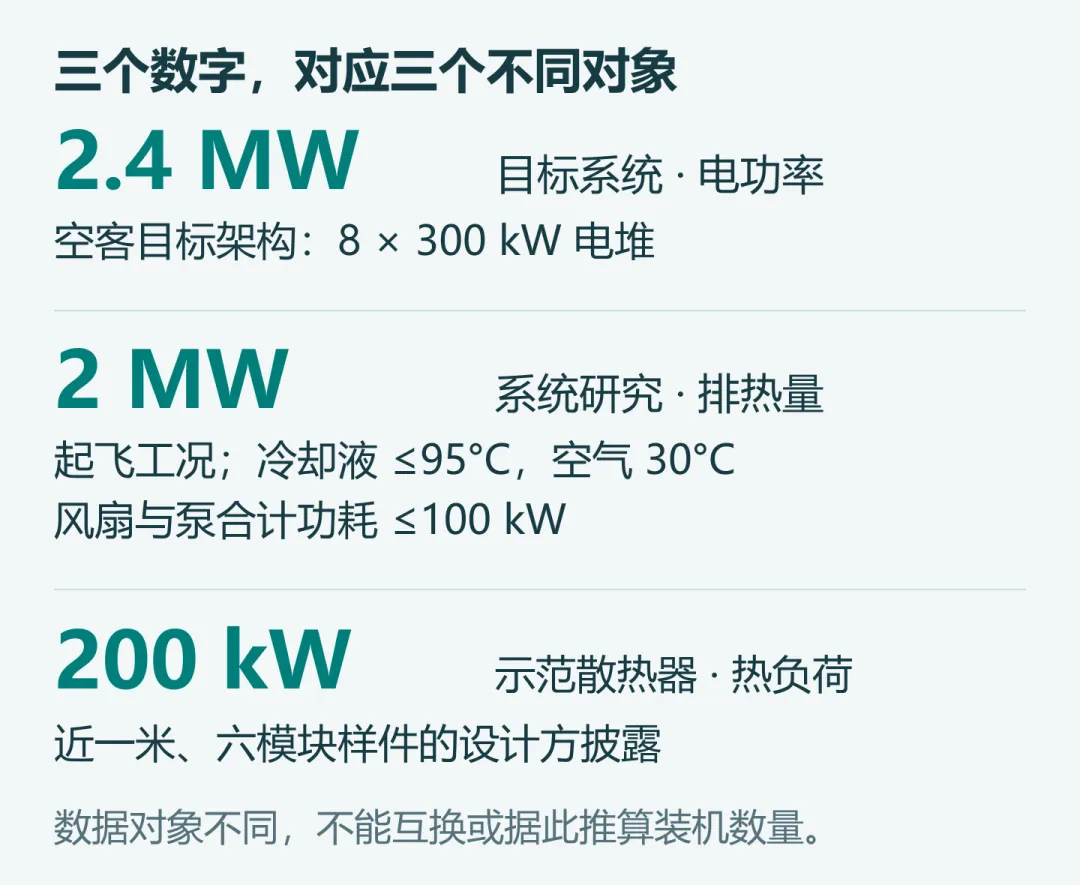 目标电功率、系统研究排热条件与示范件热负荷。AM易道整理。
换热器需要在给定温差下排出热量,同时控制推动空气和冷却液流动所消耗的功率。
热设计的读者都知道,换热面积、通道布置与两侧压降必须一起权衡,单独追求更密的换热结构并不足以完成航空散热设计。
我们来看更多的技术细节。
适配整流罩,把芯体、集流腔和接口一起设计
换热器需求摘要明确提出,复杂外形要适配发动机整流罩内部的可用空间。
开发范围包括换热芯体、集流腔,以及周围液路和气流接口之间的集成。
让整流罩更紧凑、更流线化,是项目降低飞机气动阻力的设计目标。
3D打印的结构自由度因此要同时服务于机上空间和内部换热。
外形适配整流罩,传热面、流道与进出口接口也要相互协调。
Morpheus在2024年发布的BRAVA项目介绍配图,提供了芯体、壳体和接口组合的直观示例。
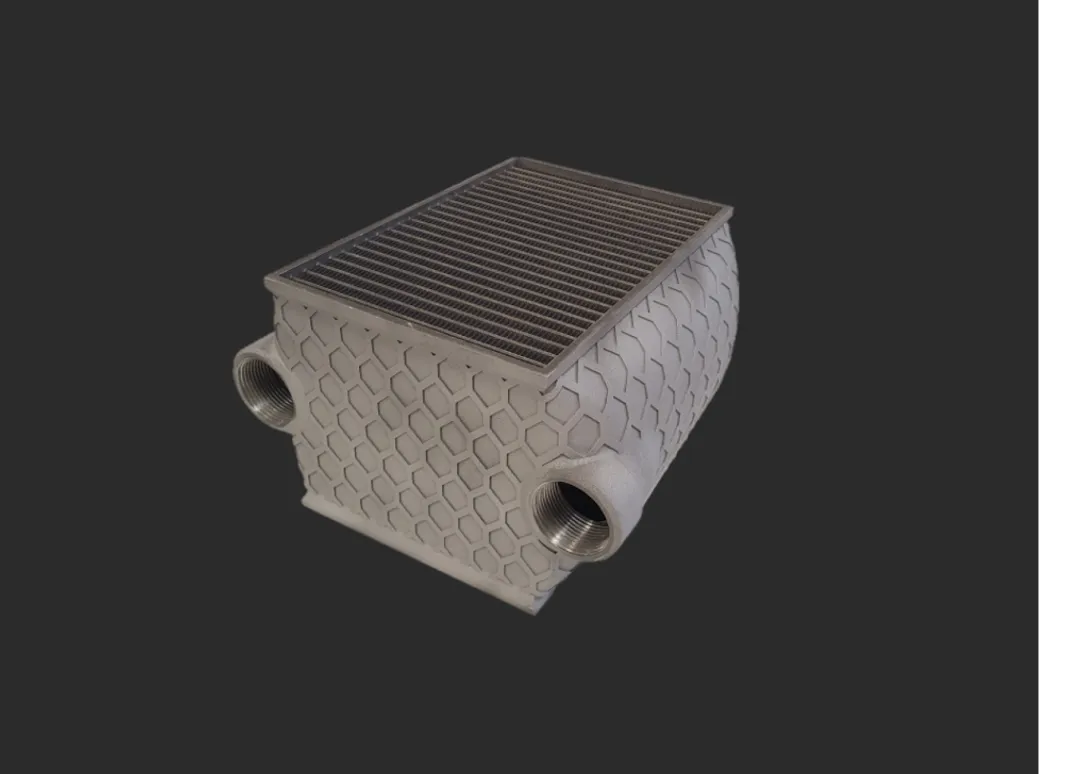 Morpheus于2024年发布的BRAVA介绍配图;与本次示范件的版本没有直接关联。
Morpheus的项目任务包括,按空客的热需求进行一维尺寸估算,开发专用传热表面,并开展计算流体力学(CFD)与有限元分析(FEA)。
分析兼顾两个尺度:局部看换热面附近的流动与传热,整体看芯体与集流腔怎样分配冷却液;结构分析则检查承载与完整性。
设计方公开的通用技术图,展示了局部流动与整体配流这两个观察尺度。
一幅CFD图呈现局部换热结构周围的流动,另一幅集流腔研究图呈现流体在芯体中的分配。
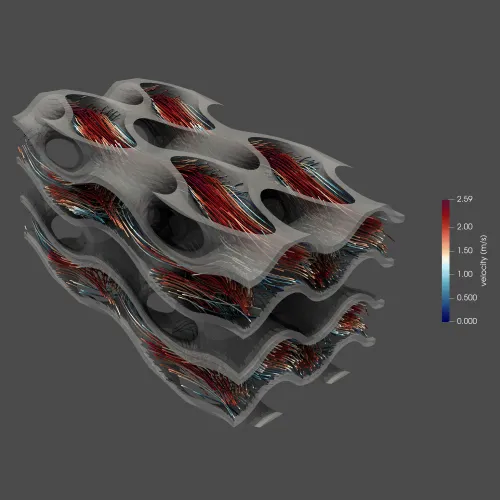 换热结构的局部CFD示例。来自Morpheus通用技术页,非BRAVA样件内部图。
配流直接决定换热面能否得到充分利用。
冷却液若集中流过少数通道,其他区域即使布置了传热面,也难以发挥设计能力。
因此,集流腔的设计要与芯体通道一起考虑。
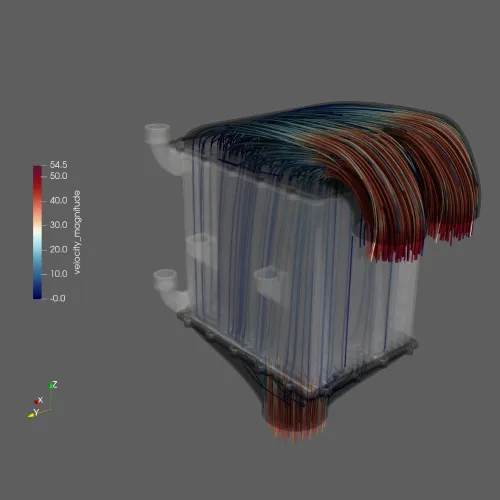 集流腔配流分析示例,官网标为WCAC。同样来自Morpheus通用技术页。
四个打印芯体、两个集流腔,焊成近一米总成
本次公开的示范件采用六模块方案:
四个芯体承担主要换热任务,两个集流腔组织冷却液分配。
六个模块分别3D打印,随后焊成一个接近一米长的换热器。
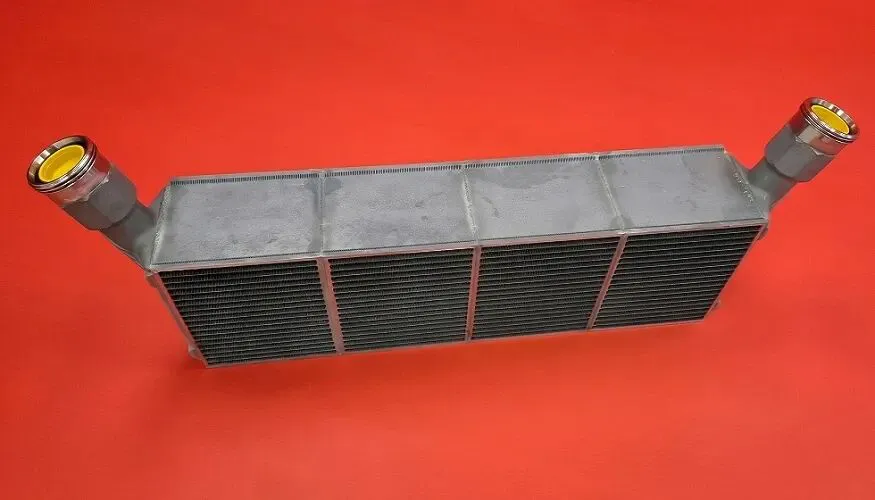 另一视角下的散热器,可见换热区域分区及两端接口
模块化把单次打印尺寸与最终部件尺寸分开处理,也把焊接纳入了设计。
对于内部通液的换热器,接头需要保持密封和流路连续;
焊接变形、装配定位及接口加工,都关系到打印模块能否组成合格总成。
看到这里,我们感觉分六块打印再焊接的核心原因可能是因为项目方没有使用大尺寸SLM设备导致的,如果能一次一体成型,减少焊接,相信效果更好(当然也有可能得更多的考虑清粉难度)
铝合金金属3D打印SLM:薄壁成形、清粉和连接共同约束制造
项目明确采用铝材选择性激光熔化(SLM)技术。
铝材的低密度和导热能力适合航空换热器的轻量化与传热需求;
SLM逐层熔化金属粉末,使传热壁面和内部流体通路能够按三维设计成形。
Madit技术页的粉床照片展示了我们熟悉的SLM的制造环境。
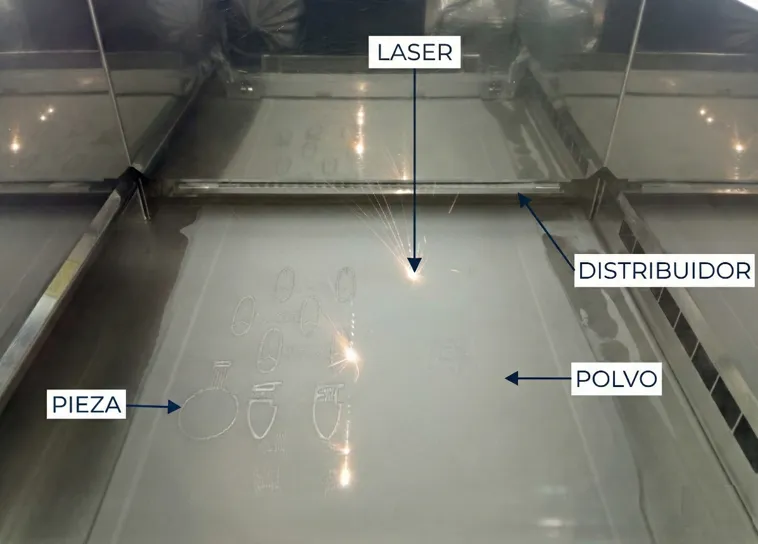 SLM粉床现场:LASER为激光,DISTRIBUIDOR为铺粉机构,POLVO为粉末,PIEZA为零件。
换热器薄壁兼有传热和隔离流体的作用。
减薄壁面可减少金属用量、缩短壁厚方向的导热路径,同时必须维持承载和密封能力。
内部通道还要能够清除未熔粉末,否则残粉会占据通道、干扰流动。
薄壁、通道和清粉路径,需要在设计时一起考虑。
Madit在BRAVA访谈中,将小特征打印、粉末管理和生产效率列为研发重点,并讨论了激光参数策略和增加层厚的研究。
增大层厚可以减少成形层数,但细小结构的几何质量仍要保持。制造效率与特征成形能力必须同时满足要求。
作为制造能力参照,Madit材料目录列有AlSi10Mg和CP1(AA 8A61/Al-Fe-Zr);
设备页列有RenAM 500Q四激光与RenAM 500单激光配置,公开成形空间为250×250×320 mm,并提供更大零件的焊接服务。
从公开资料看,确实没有上更大尺寸的设备,建议我国设备厂家可以像这家去推自己的大尺寸设备解决这种大尺寸换热器一体成型的需求。
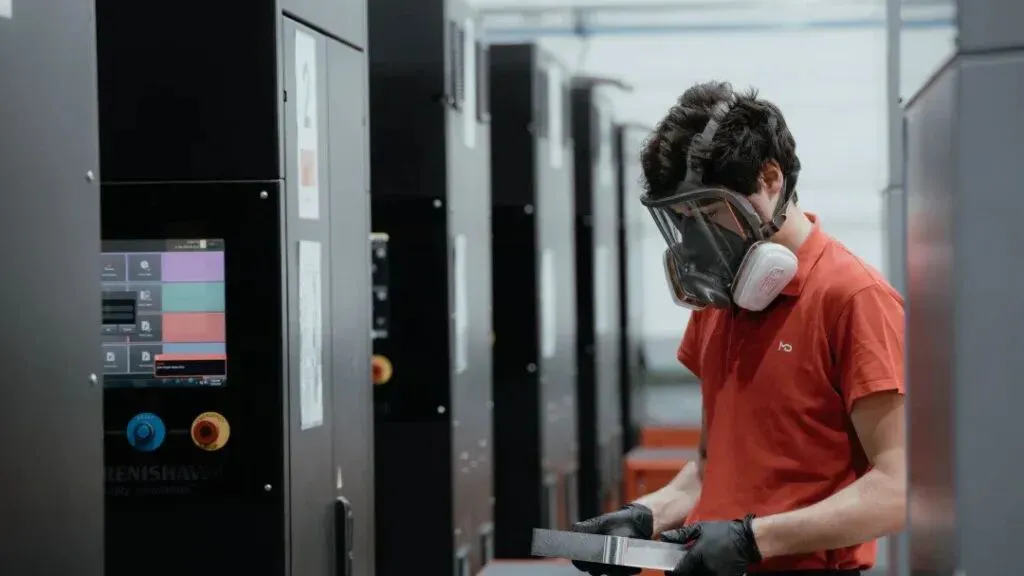 Madit公开的Renishaw设备与操作场景。
同等工况比较:减重33%、缩小11%、减阻22%
Morpheus针对这件近一米、200 kW示范散热器公布:在相同巡航和起飞工况下,与传统基准换热器相比,质量降低33%、体积降低11%、气动阻力降低22%。
这些降幅来自设计方对示范换热器的披露,其中22%指换热器的气动阻力。
公开帖子尚未提供基准件规格、完整比较方法和测试曲线。
接口和连接件,也是换热器总成设计的一部分。
Morpheus通用技术页展示的另一件换热器总成,可以看到芯体、两端接管与连接件如何组成装配体。
非常漂亮的设计,但还是那句话,相信可以更加一体化设计。
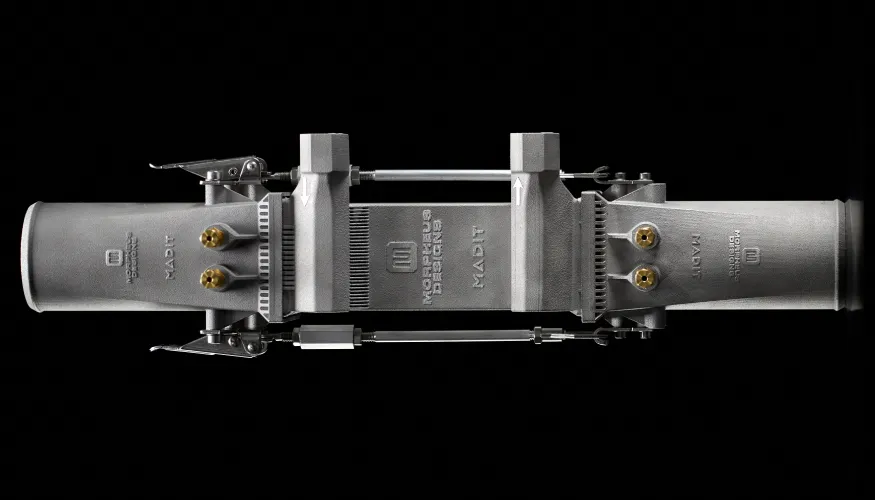 Morpheus的其他通用换热器总成示例,可见两端接管与连接件
BRAVA的验证任务包含小尺寸样件和具有代表性的模块化尺度,并计划在不同飞行高度条件下,开展空气/水—二醇换热性能验证。
复用这套3D打印+焊接方案的关键点
公开资料已经说明了工艺路线、模块结构和应用方向。
要将这套方案用于其他热负荷和安装空间,还需要同一件样件的参数与验证记录。
先看200 kW对应什么工作点。
空气侧和液体侧的入口温度、流量与压降,冷却液种类和配比,以及完整性能曲线,决定了这个热负荷数字能否用于新的设计。
再看内部结构怎样换热、怎样配流。
需要明确最小壁厚、通道截面与水力直径、换热面形式及间距、实际流路和焊口位置,才能判断传热能力与流动阻力之间的取舍。
材料要落到成品状态。
除合金牌号和粉末粒径,还要知道热处理状态、最终导热率、焊接性能与耐蚀处理。
打印工艺方案。
构建方向、实际层厚、支撑布置与去除方式、激光扫描方案、清粉路径和残粉验收方法,都要落实到样件记录。
焊成总成以后,还要看连接与可靠性。
因为设备尺寸限制或者考虑到清粉或者设计需求,也并不是什么结构都是一体化最优。
当需要分开打再焊接时,焊接方法、热影响和变形控制、焊后加工,需要与泄漏、耐压或爆破、疲劳、CT检测及腐蚀试验的实施情况和结果一起判断。
写在最后
散热换热从前年以来,就已成为金属3D打印另一个中坚应用。
本文的案例无疑提供了一套完整的参考案例。
尤其特别的在于其最终交付的换热器用于航空且长达一米。
大尺寸航空换热器的设计,必须从一开始就把传热、配流、打印、连接和安装空间一起考虑。
这条路线的价值,最终由整个部件的散热、重量与流动阻力共同检验。
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道
 标签
 近期热门


 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉