

 发布内容








农场主新思路:美国陆军实验室的FDM金属3D打印散热器研究
昨天我们讲了TVF有大量金属丝材可以适用更高端的应用。
TVF:一个美国老汉梦想实现平价金属3D打印的地下室创业故事
今天我们来看一个FDM金属3D打印散热器的研究,研究方之一是美国陆军:
东北大学机械与工业工程系联合美国陆军研究实验室(DEVCOM Army Research Laboratory)在最新一期《Additive Manufacturing》(IF=10.998)上发表重磅研究成果,揭示了通过结晶度调控和退火优化。

将FDM打印金属及复合材料的导热性能进行了全方位测试及提升。
电子散热的困境与突破
在当今科技飞速发展的时代,电子设备的能量密度正以前所未有的速度攀升。
无论是高性能计算中心的处理器,还是便携式电子设备的电池,散热问题已然成为制约性能提升的最大瓶颈。
通过软件可以设计出各种拓扑优化的复杂散热结构,如何将这些设计实现,几乎只有靠3D打印。
在众多增材制造技术中,熔融沉积成型(FDM)因其成本低廉、操作简便而备受青睐。
然而,传统FDM打印件的导热性能往往不尽如人意,特别是在层间界面处,往往会形成严重的热阻,导致整体导热性能大打折扣。
这个问题就像是在热量传递的高速公路上设置了无数"关卡",严重影响了散热效率。
材料选择:两种截然不同的导热策略
研究团队选择了两种极具代表性的商用导热复合材料作为研究对象:来自The Virtual Foundry的Cu-PLA和TCPoly的Graphite-PA6。
这两种材料虽然都采用了约50%的填充比例,但在填料形貌和基体材料的选择上却走了完全不同的道路。
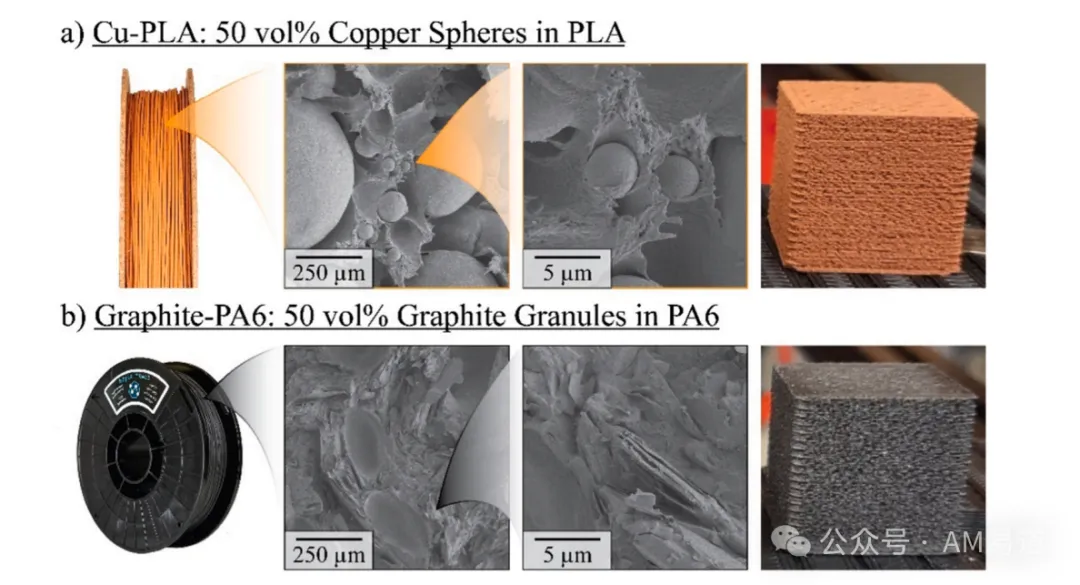
通过扫描电镜观察(图2),Cu-PLA中的铜粉呈现出粒径在75±50微米的球形颗粒,分布均匀,这种各向同性的结构设计旨在提供稳定的三维导热网络。
而Graphite-PA6则采用了75±25微米的石墨团聚体,每个团聚体由多个片状晶体组成,这种各向异性的结构设计在定向排列后可以形成高效的热传导通道。
揭秘FDM打印的微观世界:从缺陷到完美的蜕变
当我们将目光投向FDM打印件的微观世界,通过高倍显微镜,能看到影响导热性能的"罪魁祸首"—层间界面缺陷。

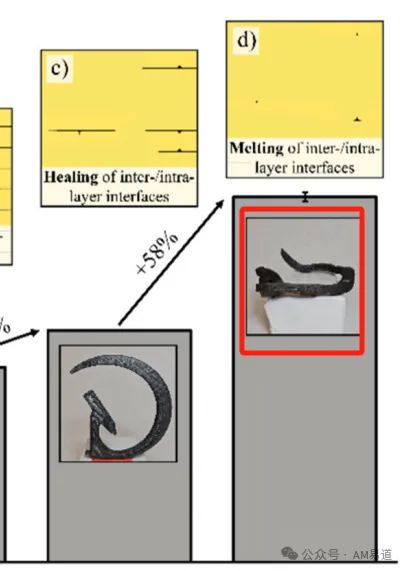
研究团队通过精心设计的实验,为我们呈现了一幅生动的演进图谱(如图1所示)。
我们看到了从杂乱无章到井然有序的惊人转变:最初的未优化状态布满层间缺陷,而经过精心优化后的样品则展现出显著改善的界面质量。

令人兴奋的突破出现在退火处理阶段。
当温度提升到玻璃化转变温度以上时,微小的"裂痕"开始自发愈合。
特别是对于Graphite-PA6材料,这种转变带来了超过200%的性能提升!
然而,科技创新往往是一把双刃剑。当退火温度超过熔点时,虽然界面得到了完美融合,但样品的几何精度却难以保持。
FDM的精细调控:z-offset与打印方向的重要性
研究团队首先深入研究了打印参数对材料性能的影响。

在图5中,我们可以清晰地看到z-offset参数与打印件密度之间存在着显著的线性关系。
特别值得注意的是,当计算密度达到100%时,Cu-PLA样品仍然存在少量孔隙,而将z-offset调至负值使密度达到121%时,才能获得致密的内部结构。
这个结论AM易道再来解释下:
当我们按照常规设置打印时(也就是计算密度达到100%的情况),打印出来的Cu-PLA材料看似应该是完全填满的,但在显微镜下却依然能看到一些小气泡或空隙,就像一块看似结实的奶酪里仍然存在小孔一样。
有趣的是,当研究团队刻意将打印头往下压(将z-offset调至负值),使材料被挤压得更紧密时,计算密度达到了121%。这就像是把奶酪又压实了一些,终于获得了完全致密的内部结构,没有任何小孔或空隙。
这个发现非常重要,因为在导热材料中,任何微小的空隙都会影响热量的传递,就像是在高速公路上突然出现了小坑洼,会影响车辆的通行。
通过这种"过度填充"的方式,研究团队成功制造出了更加致密的材料,为提升导热性能奠定了基础。
而在打印方向的研究中(图3),团队发现强轴和弱轴方向的导热性能差异显著。
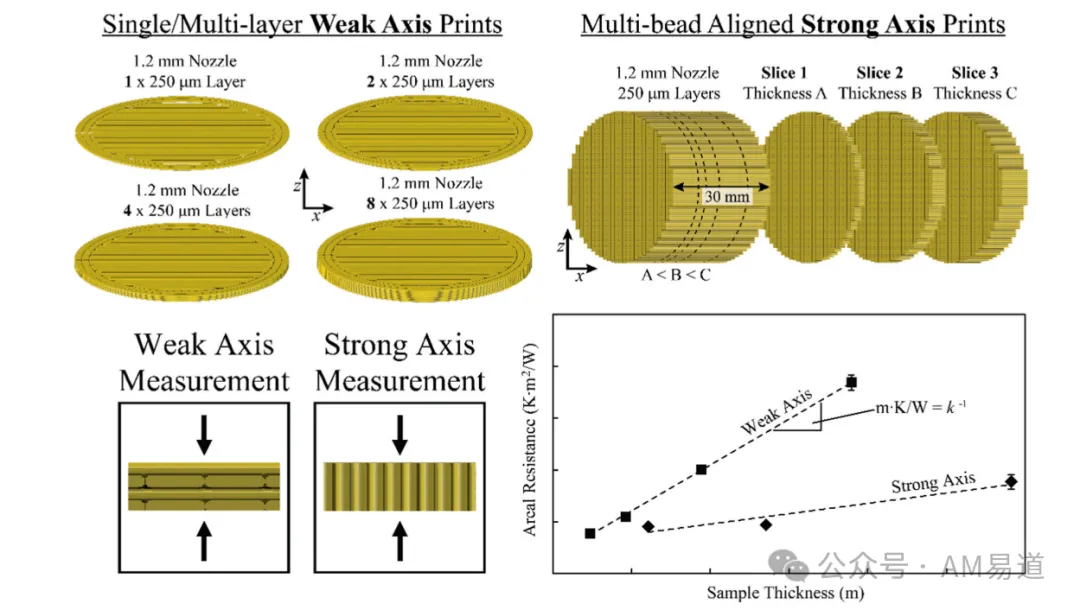
样品制备过程很细节,研究团队设计了一套"双向测试法"。对于弱轴测试,团队直接打印出一系列厚度各异的圆盘,就像制作一摞薄饼;
而强轴测试则采用了"先高后切"的策略—先打印一根笔直的圆柱体,再像切面包一样将其分成不同厚度的圆片。
从结果来看,Cu-PLA在强轴方向的导热系数为0.89 W/m·K,比弱轴方向高31%。
而Graphite-PA6的差异更为显著,强轴方向达到了2.51 W/m·K,是弱轴方向的3.48倍。
突破性发现:热处理解锁导热性能提升
对FDM打印件进行热处理,是必备过程。
研究团队通过系统的实验设计,探索了100℃、135℃和170℃三个温度点,处理时间从0延伸至14小时。
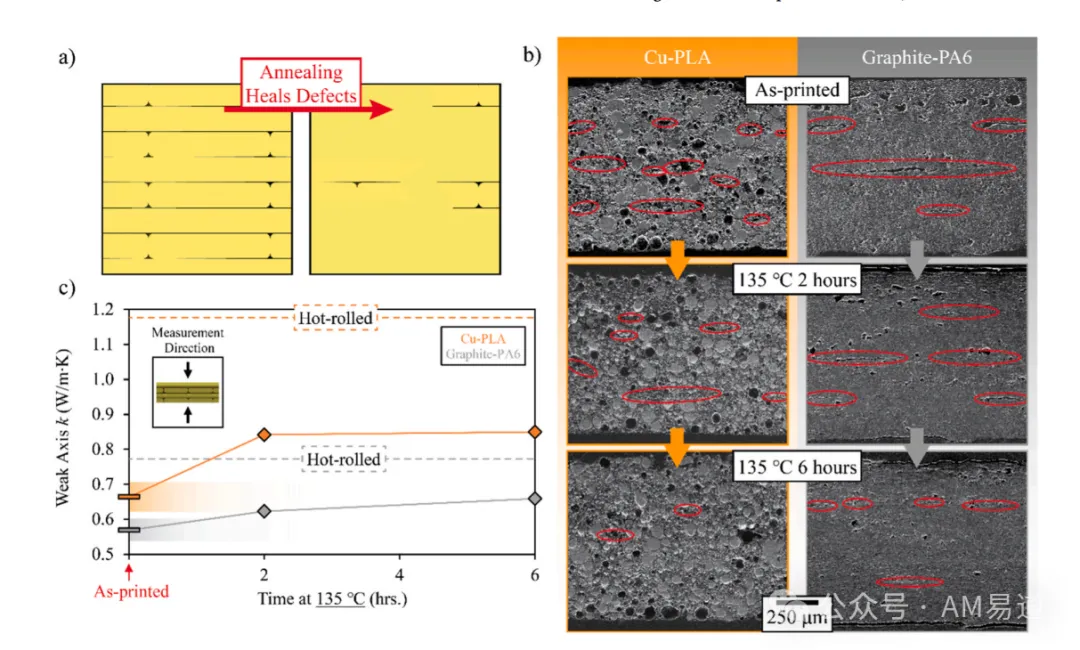
通过图6中的扫描电镜观察,我们可以清晰地看到界面缺陷(图中红圈标注)随着退火时间的延长逐渐愈合的过程。
最令人振奋的是,在135℃退火6小时的工艺条件下,两种材料都展现出最佳性能提升。
Cu-PLA的弱轴导热系数从0.66 W/m·K提升至0.85 W/m·K,提升幅度达29%。
同样,Graphite-PA6的导热性能也实现了14%的显著提升。
这就像是为热量传递修复了一条条断裂桥梁,让热量可以更加顺畅地流动。
值得注意的是,研究团队还制备了热轧样品作为对照,这些没有打印界面的样品展现出更高的导热性能。
Cu-PLA热轧样品比退火后的打印件高出42%,而Graphite-PA6则高出27%。
结晶度的精妙调控:解开导热提升的密码
研究团队有一个有趣的发现:高分子基体的结晶度与导热性能之间存在着密切关联。
结晶区域就像是为声子(热量的载体)搭建了一条条"高速公路",而非晶区域则更像是"乡间小路"。
通过差示扫描量热法(DSC)测试发现,Cu-PLA在快速冷却(-20℃/min)时几乎不形成结晶(Xc = 0%),而慢速冷却(-1℃/min)可以获得27.3%的结晶度。
同样,Graphite-PA6在这两种冷却条件下的结晶度分别为47.7%和54.6%。这种显著的差异直接影响了材料的导热性能。
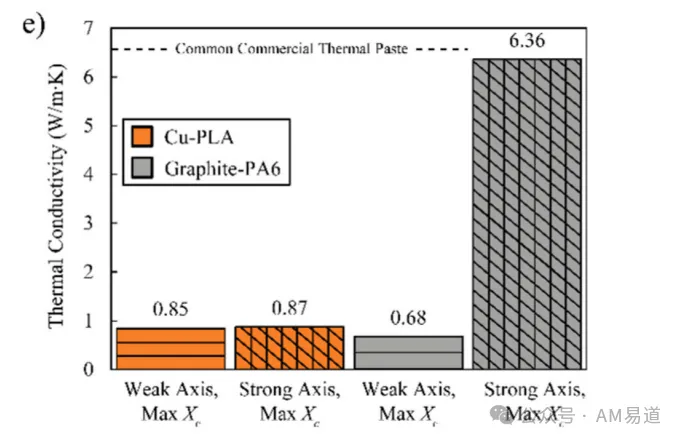
特别是对于Graphite-PA6来说,当将结晶度提升至约60%时,其强轴方向的导热系数竟然达到了惊人的6.36 W/m·K。
这一数值已经可以与常见的导热硅脂相媲美,展现出FDM打印复合材料在高性能散热应用中的巨大潜力。
实战检验:散热器性能测试
理论研究的价值最终要通过实际应用来检验。
研究团队设计了一款独特的五翅片散热器(如图8所示),并对不同材料、不同打印方向的散热器进行了全面的性能测试。
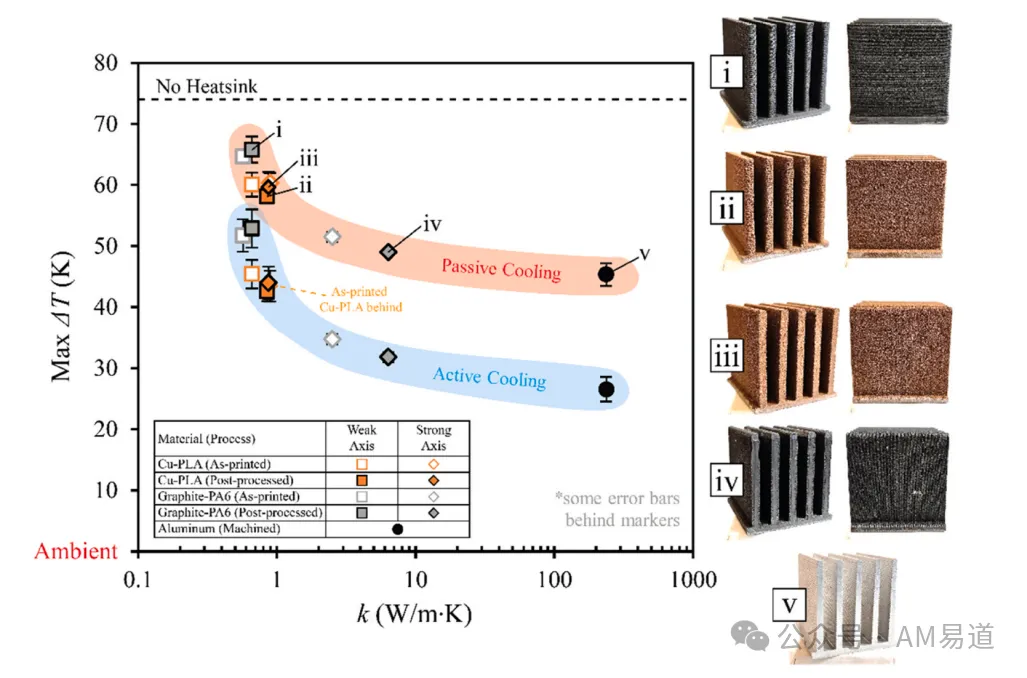
测试装置包括一个精心设计的风洞系统,可以准确测量散热器在被动和主动散热条件下的温升情况。
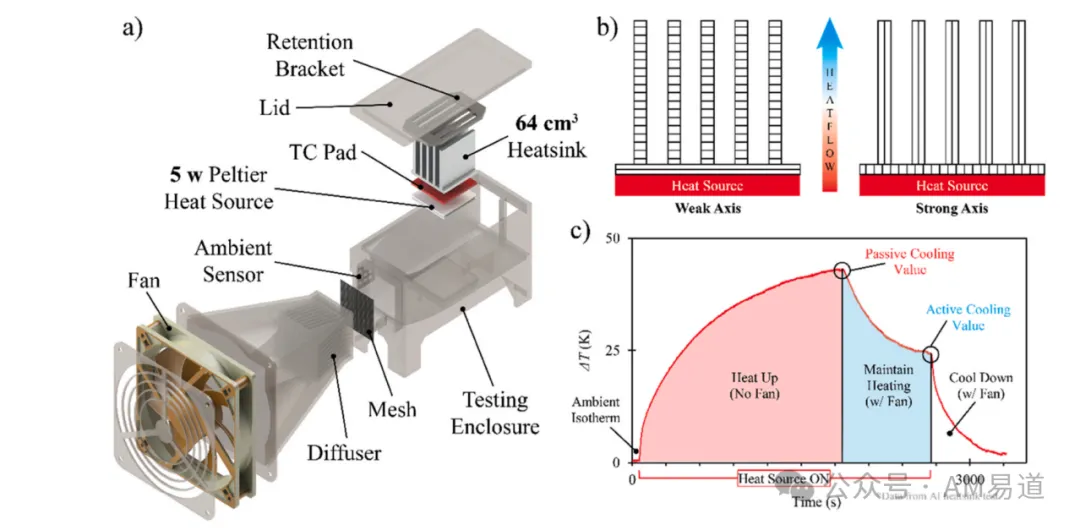
研究团队开发的风冷测试平台(如图4所示):5W帕尔贴加热源就像一颗稳定跳动的"心脏",源源不断地提供热量;
精密的温度传感器犹如敏锐的"神经元",时刻监测着系统的温度变化;
可调节的风扇系统则模拟着现实世界中千变万化的散热环境。
测试结果令人振奋:
- 铝制散热器:被动散热ΔT = +48K,主动散热ΔT = +28K
- Cu-PLA散热器:被动散热ΔT ≈ +59K,主动散热ΔT = +42~44K
- 优化后的强轴Graphite-PA6散热器:被动散热ΔT ≈ +50K,主动散热ΔT ≈ +31K
最令人惊喜的是,经过热处理优化的强轴Graphite-PA6散热器,其温升仅比铝制散热器高出约3℃,而重量却减轻了44%。
这一突破性成果证明,通过材料设计和工艺优化,FDM打印的复合材料散热器在某些应用场景(比如此实验环境下的风冷)不输金属散热器。
AM易道最后聊两句
纵观整个研究,我们看到了FDM金属及复合打印在材料科学和工艺创新层面取得的突破性进展。
然而,这仅仅是一个开始。
美国陆军实验室的这项突破性研究,传递了一个振奋人心的信号:平价的FDM技术同样可以在高端工业应用中大放异彩。
当导热性能提升2.5倍,当打印件的重量可以减轻44%,当性能可以直逼其他金属打印技术,我们不得不重新思考产业格局。
不论FDM技术的天花板,其经济性和易用性为中小企业和个人用户带来了新的创新机遇。
当平价3D打印技术像本研究一样开始敲击工业应用的大门,我们没有理由继续把自己局限在玩具模型的天地里。
致每一位仍在默默推动3D打印技术进步的创新者:无论你是科研人员、农场主、创客,还是怀揣工业级应用梦想的爱好者,AM易道都愿意成为同路人和见证者。
希望本文的研究能够带来启发。更多研究细节请参考文末的DOI信息。
如果读者对本文提到的FDM或散热研究有更多见解或者应用设想,欢迎在5天后的IAME大会与我们交流讨论。
第七届中国(成都站)国际3D打印大会(简称:第七届IAME)将于2024年12月27日-29日正式举办。第七届IAME以“增材制造学术及技术交流+3D打印技术与装备展+3D打印大赛+专项活动+重点企业考察”为基本框架,内容涵盖第七届中国(成都站)国际3D打印技术大会与装备展、中国(成都站)国际3D打印创新创业大赛、重点企业考察等其他活动。
大会诚挚地邀请到卢秉恒院士、乐嘉陵院士、王国庆院士、李琳院士、田红旗院士、朱坤院士、王华明院士、王向明院士、马玉山院士等出席本次大会,就增材制造领域的创新成果、合作交流、未来趋势等内容与参会者进行互动交流,同时还邀请了增材制造产业链、应用领域上下游重点企业代表出席参会。在“增材制造驱动制造业创新”的理念引领下,IAME大会联合国内外多家航空航天、教育、医疗、汽车及轨道等应用领域龙头企事业单位,共同举办一系列专业论坛,并精心组织了重点企业考察,踏访行业标杆,深入企业腹地,探寻增材制造应用精髓。第七届IAME大咖荟萃,展商云集,内容丰富,形式多样,更多精彩内容等着您前来探索、发现。
第七届IAME大会会议日程
议程内容:


大会报名通道
第七届中国(成都站)国际3D打印大会将于2024年12月27日-29日盛大召开。本届论坛均采用线上报名,请扫描下方二维码完成注册。
Reference: 1.https://doi.org/10.1016/j.addma.2024.104265
2. https://thevirtualfoundry.com/
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道
 标签
 近期热门




 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉