

 发布内容








3D打印热处理工艺宝典二:镍基合金和钛合金
上一篇我们分享了铝和钢的热处理研究总结,这一篇我们来覆盖镍基合金和钛合金。
镍基合金
1.Inconel系列合金
Inconel系列合金,特别是Inconel 625和718,因其优异的高温性能在航空航天领域广泛应用。 增材工艺为这些合金的制造带来了新的可能性,但同时也带来了热处理方面的挑战。 主要热处理步骤包括:
1. 固溶处理:通常在1100-1200℃进行1-4小时,目的是溶解Laves相等有害相。Wang等人[1]的研究表明,对于LPBF制造的Inconel 625,在1150℃进行2小时的固溶处理可以有效溶解Laves相,显著改善材料的力学性能。
2. 时效处理:典型的双级时效工艺为720℃/8h + 620℃/8h,可以析出γ′和γ″强化相。Chlebus等人[2]发现,这种时效处理可以将LPBF制造的Inconel 718的屈服强度从约600 MPa提高到1200 MPa以上。
3. 热等静压处理(HIP):通常在1100-1200℃、100-150MPa条件下进行3-4小时,可以有效消除内部孔隙。Amato等人[3]的研究显示,HIP处理可以将LPBF制造的Inconel 718的内部孔隙率从0.4%降低到0.01%以下。
下图展示了热处理对Inconel 625微观结构的影响。
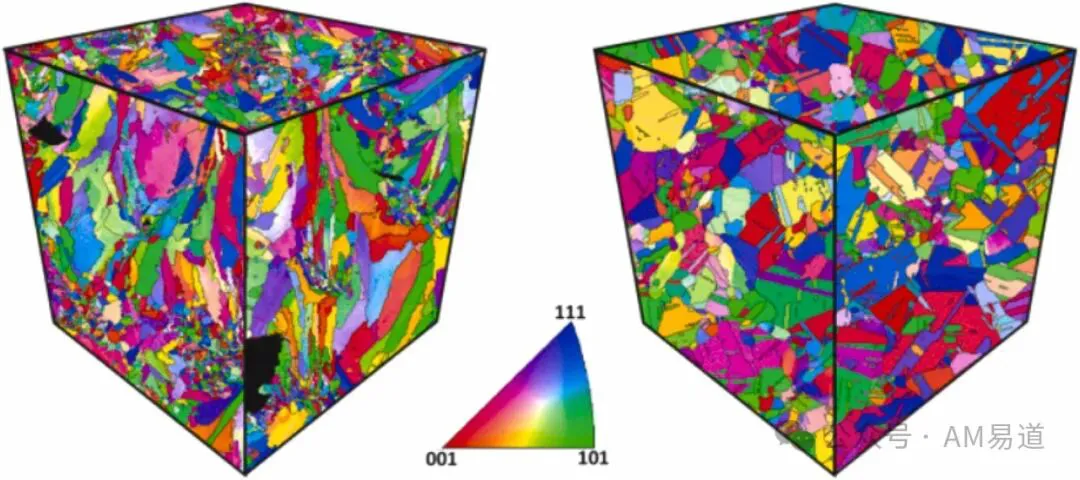
这是IPF-EBSD图像,展示了a) 退火处理(870°C/1h)和b) HIP处理(1120°C/100 MPa/4h)对IN-625 PBF-LB零件的微观结构和晶粒形态的影响。
可以看到HIP处理导致了显著的晶粒长大和重结晶,这解释了为什么HIP处理可以有效改善AM制造的Inconel 625的性能。
通过消除内部缺陷和优化晶粒结构,HIP处理可以显著提高材料的延展性和疲劳性能,同时保持良好的强度。
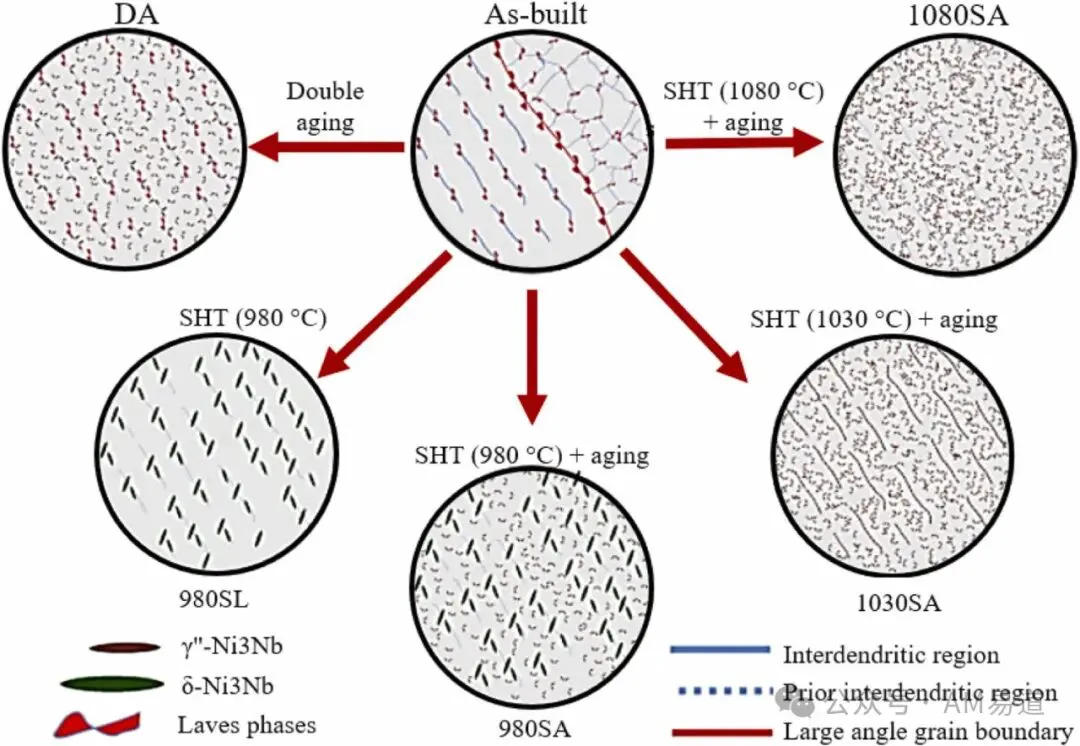
上图则展示了不同热处理条件对IN718 PBF-LB零件微观结构的影响。
这个示意图清楚地展示了打印后、直接时效、固溶处理和固溶+时效处理对IN718微观结构的影响,特别是对γ'和γ''析出相的影响。
我们可以看到,适当的热处理可以优化析出相的尺寸和分布,从而显著提高材料的性能。
2. Hastelloy-X系列合金
Hastelloy-X以其优异的高温强度和抗氧化性能而闻名。3D打印制造的Hastelloy-X零件通常需要进行以下热处理:
1. 固溶处理:通常在1175-1190℃进行1-2小时。Tomus等人[4]的研究表明,这种处理可以有效消除LPBF制造的Hastelloy-X中的微偏析和残余应力。
2. 时效处理:典型的时效处理在745-760℃进行16-24小时。Harrison等人[5]发现,这种处理可以显著提高材料的屈服强度和抗蠕变性能。
Yin等人[6]的研究进一步表明,对LPBF制造的Hastelloy-X进行800℃/24h的直接时效处理,可以将屈服强度从653 MPa提高到693 MPa,极限抗拉强度从852 MPa提高到1067 MPa,但延展性从34%降低到19%。
这种强度的提高主要归因于Fe2Mo和Cr-rich碳化物的析出。
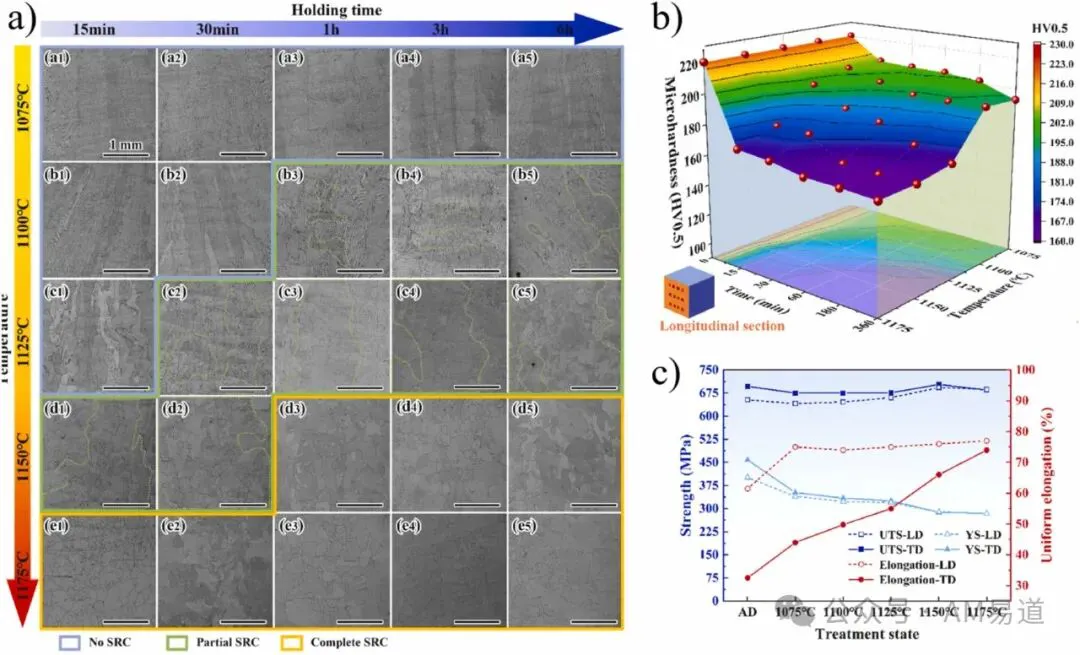
上图展示了热处理对Hastelloy-X微观结构和机械性能的影响。 a) 显示了不同热处理温度和时间对DED制造的Hastelloy-X静态再结晶的影响。 b)和c) 展示了不同热处理条件下微硬度、屈服强度、抗拉强度和延展率的演变。
可以看到热处理温度和时间对机械性能有显著影响。这些结果为Hastelloy-X的热处理工艺优化提供了重要指导。
3. Ni-Ti基合金
Ni-Ti合金因其形状记忆效应和超弹性而备受关注。AM制造的Ni-Ti合金热处理通常包括:
1. 固溶处理:通常在800-1050℃进行0.5-24小时,目的是溶解Ti-rich相如NiTi2。Hamilton等人[7]的研究显示,对DED制造的Ni-Ti合金进行950℃/24h的固溶处理可以有效溶解大部分二次相。
2. 时效处理:在300-700℃范围内进行1-18小时,促进Ni4Ti3等强化相的析出。Saedi等人[8]的研究表明,对SLM制造的Ni-Ti合金进行350℃/18h的时效处理可以获得最佳的超弹性性能。
Saedi等人的研究还发现,热处理温度对Ni-Ti合金的硬度有显著影响。在350-450℃范围内时效18小时可以将硬度从刚打印完的状态的220 HV提高到320-340 HV。这种硬度的提高主要归因于细小均匀分布的Ni4Ti3析出相。
4. 镍基合金总结
镍基合金3D打印零件的热处理总结如下:
1. Inconel系列需要精确控制固溶和时效参数,以优化γ′和γ″相的析出。
2. Hastelloy-X的热处理主要关注于消除偏析和优化高温性能。
3. Ni-Ti合金的热处理需要精确控制以获得理想的形状记忆和超弹性效果。
下图非常重要,展示了镍基合金AM零件在未经热处理和经过热处理后的延伸率(ε)与极限抗拉强度(UTS)的关系。
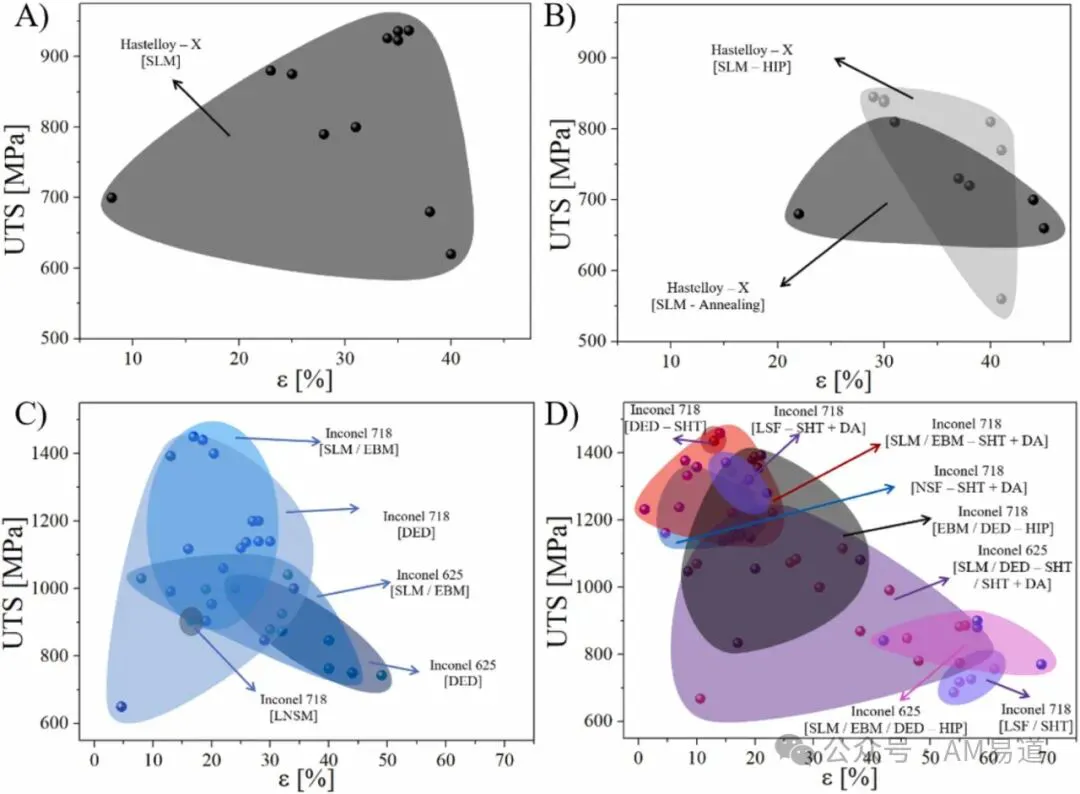
可以看出,适当的热处理可以同时提高材料的强度和延展性,特别是对于Inconel系列合金,热处理后的性能提升最为显著。
例如,Inconel 718经过热处理后,UTS可从约1000 MPa提高到1400 MPa,延展性从10%提高到20%
下表也同样重要,总结了不同类型镍基合金AM零件的热处理参数和效果。
包括固溶处理、时效处理和HIP处理的温度、时间和压力等条件,以及这些处理的效果。这为镍基合金AM零件的热处理工艺设计提供了重要参考。
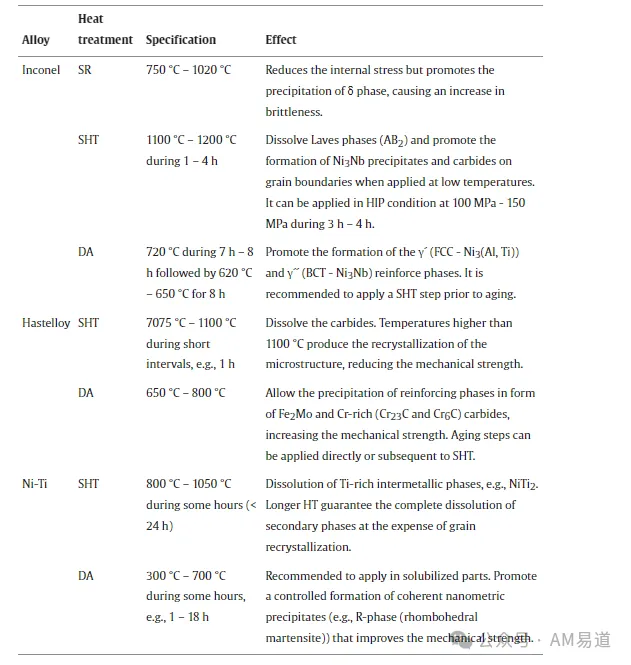
文字总结如下:
1. Inconel系列:
- 固溶:1100-1200℃,1-4小时
- 时效:720℃/8h + 620℃/8h
- HIP:1100-1200℃,100-150MPa,3-4小时
- 效果:溶解Laves相,析出γ′和γ″强化相,消除内部孔隙
2. Hastelloy-X:
- 固溶:1175-1190℃,1-2小时
- 时效:745-760℃,16-24小时
- 效果:消除微偏析,释放残余应力,析出强化碳化物
3. Ni-Ti合金:
- 固溶:800-1050℃,0.5-24小时
- 时效:300-700℃,1-18小时
- 效果:溶解Ti-rich相,析出Ni4Ti3强化相,优化超弹性性能
钛合金
1. α+β型合金
Ti-6Al-4V(TC4)是最常见的α+β型钛合金。3D打印制造的Ti-6Al-4V通常需要以下热处理:
1. 应力释放退火:600-650℃,1-2小时。Vrancken等人[9]的研究表明,这种处理可以有效降低残余应力,同时不会显著改变刚打印完出现的马氏体组织。
2. 完全退火:700-850℃,2-4小时。Xu等人[10]发现,这种处理可以将α'马氏体完全分解为α+β双相组织,显著提高材料的延展性。
3. 固溶+时效:950-970℃/1h水淬 + 540℃/4h空冷。Thöne等人[11]的研究表明,这种处理可以获得细小的针状α+β组织,兼具高强度和良好延展性。
Vrancken等人的研究还发现,对LPBF制造的Ti-6Al-4V进行850℃/2h的退火处理,可以将延展性从5%提高到13%,同时保持1000 MPa左右的抗拉强度。
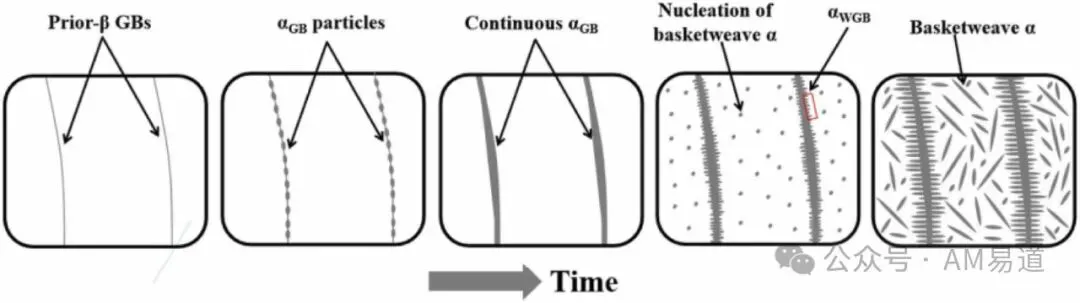
下面示意图展示了在WAAM过程中,Ti-6Al-4V合金中不同α相结构(αGB, αWGB, 和basketweave α)的形成过程。理解这个过程对于优化AM工艺和后续热处理至关重要。
2. β和近β型合金
β型钛合金如Ti-24Nb-4Zr-8Sn(Ti2448)在增材领域引起了广泛关注。典型的热处理包括:
1. 固溶处理:温度需要精确控制在β相变温度以上,通常在700-800℃范围内。Zhang等人[12]的研究表明,对LPBF制造的Ti2448合金进行800℃/2h的固溶处理可以获得单一的β相组织。
2. 时效处理:400-600℃,1-4小时。同一研究表明,随后进行400℃/4h的时效处理,可以析出细小的α相,显著提高材料的强度。
Zhu等人[13]对DED制造的TC17(Ti-5Al-2Sn-2Zr-4Mo-4Cr)合金进行了研究,发现910℃/1h的固溶处理加上630℃/1h的时效处理可以获得最佳的强度-韧性平衡,抗拉强度达到1146 MPa,延展性为8.8%。
下表列出了AM制造的β和近β型钛合金的β转变温度(Tβ)。
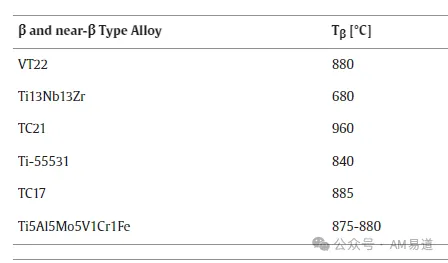
这个表格对于理解和设计β和近β型钛合金的热处理工艺非常重要,因为β转变温度是热处理参数选择的关键依据。
下图则展示了β型钛合金在不同预退火温度下的微观结构演变和裂纹扩展示意图。
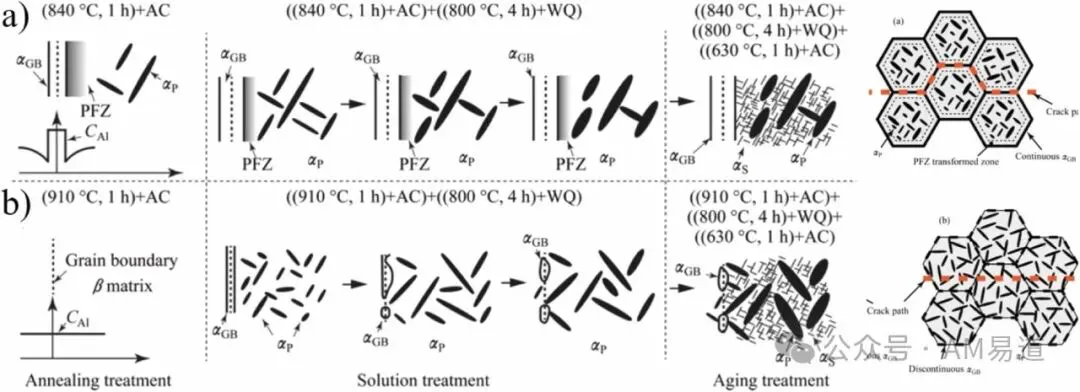
这个示意图展示了在(a) 840°C和(b) 910°C预退火处理后,β型钛合金的微观结构演变和裂纹扩展行为。可以看到预退火温度对微观结构和裂纹扩展路径有显著影响,这对于理解和控制β型钛合金AM零件的性能至关重要。
3. α和近α型合金
α型钛合金如纯钛和Ti-5Al-2.5Sn也在增材领域有所应用。典型的热处理包括:
1. 应力释放:480-590℃,1小时。这可以有效降低残余应力而不显著影响微观结构。
2. 退火:根据具体合金的β转变温度(Tβ)来确定,通常在Tβ以下进行。例如,对于Ti-5Al-2.5Sn,通常在750-850℃进行2-4小时的退火。
3. 时效:550-800℃,2-6小时。Li等人[14]对DED制造的Ti-6Al-2Zr-1Mo-1V合金的研究表明,600℃/2h的时效处理可以显著提高材料的硬度和强度。
Park等人[15]对EPBF制造的纯钛进行了研究,发现循环退火处理(1000℃,1-5个循环)可以显著改变材料的微观结构和力学性能。随着退火循环次数的增加,材料的弹性模量从140 GPa降低到75 GPa,屈服强度从600 MPa降低到500 MPa。
下表列出了增材制造的α和近α型钛合金的β转变温度(Tβ)。
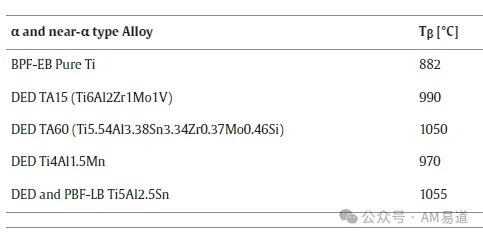
这个表格对于设计α和近α型钛合金的热处理工艺同样重要,因为β转变温度决定了退火处理的温度范围。
4. 钛合金总结
钛合金AM零件的热处理总结如下:
1. α+β型合金(如Ti-6Al-4V)的热处理主要关注α'→α+β转变的控制。
2. β型合金的热处理需要精确控制温度,以获得理想的β→α转变。
3. α型合金的热处理主要目的是应力释放和α相形貌控制。
下图非常重要,其展示了钛合金AM零件在未经热处理和经过热处理后的延伸率(ε)与极限抗拉强度(UTS)的关系。
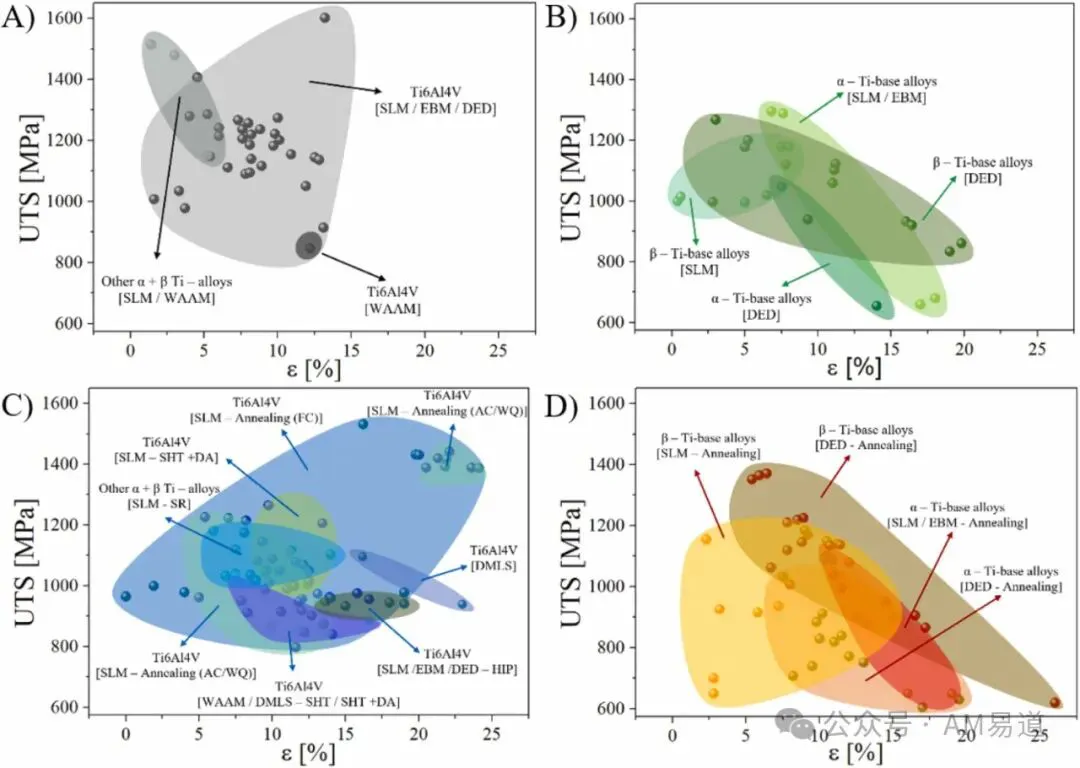
这组图可以看出,适当的热处理可以显著改善钛合金的力学性能。特别是对于α+β型合金(如Ti-6Al-4V),热处理后的样品通常表现出更高的延展性,同时保持了较高的强度。β型合金经过热处理后,强度和延展性都有所提高;而α型合金的热处理主要影响延展性,强度变化相对较小。
下表则总结了不同类型钛合金AM零件的热处理参数和效果。
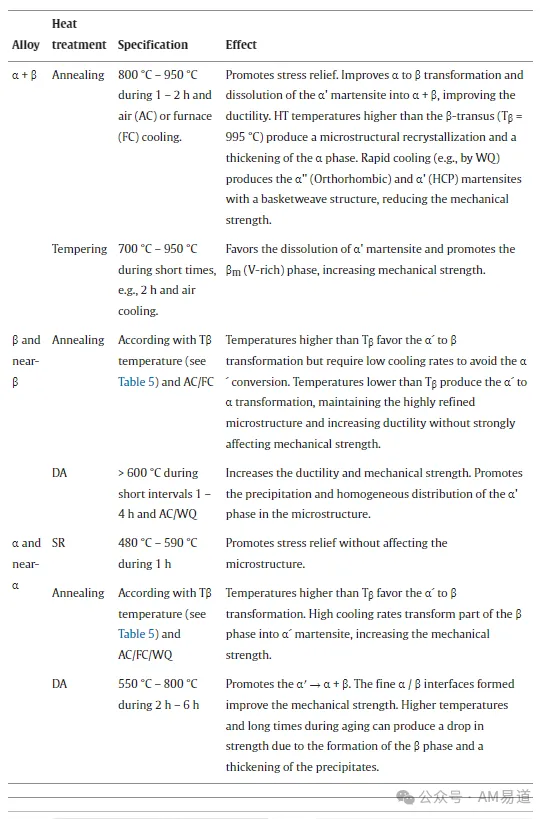
文字版解释:
1. α+β型合金(如Ti-6Al-4V):
- 应力释放:600-650℃,1-2小时
- 完全退火:700-850℃,2-4小时
- 固溶+时效:950-970℃/1h + 540℃/4h
- 效果:控制α'→α+β转变,优化强度-延展性平衡
2. β和近β型合金:
- 固溶:700-800℃,取决于具体合金的β转变温度
- 时效:400-600℃,1-4小时
- 效果:控制β→α转变,优化强度和延展性
3. α和近α型合金:
- 应力释放:480-590℃,1小时
- 退火:根据具体合金的β转变温度确定,通常750-850℃
- 时效:550-800℃,2-6小时
- 效果:释放残余应力,控制α相形貌,优化强度和延性平衡
(正文内容结束)
延伸阅读:
- 玩转铝合金和钢铁热处理:3D打印工艺宝典一
- 金属3D打印飞秒激光:热影响最小化的精确能量
- 告别铺粉!浆料LPBF金属3D打印的创新启程
- Nature子刊!隔空成型+不用光热的声波3D打印
- 行业宝藏:ORNL公开230Gb3D打印数据集!
- 重磅综述:纤维增强复合材料3D打印的全面总结
- 博士论文分享:钛合金电子束3D打印的工艺研究宝典
- 大尺寸3D打印切片软件开源!美国国家实验室开发
- Nature正刊重磅!3D打印超弹超强超韧光敏材料
- Nature子刊:全新高强高塑性3D打印铝合金
- 3D打印宝藏软件免费!参数建模多孔微结构神器
- 最新成果!3D打印多孔螺旋结构换热器性能研究
本文Reference:
[1] Wang, Z., et al. (2012). Microstructure and mechanical properties of deposited-IN718 by selective laser melting. J Alloys Compd, 513, 518-523.
[2] Chlebus, E., et al. (2015). Effect of heat treatment on the microstructure and mechanical properties of Inconel 718 processed by selective laser melting. Materials Science and Engineering: A, 639, 647-655.
[3] Amato, K. N., et al. (2012). Microstructures and mechanical behavior of Inconel 718 fabricated by selective laser melting. Acta Materialia, 60(5), 2229-2239.
[4] Tomus, D., et al. (2016). Controlling the microstructure of Hastelloy-X components manufactured by Selective Laser Melting. Physics Procedia, 82, 84-93.
[5] Harrison, N. J., et al. (2015). Reduction of micro-cracking in nickel superalloys processed by Selective Laser Melting: A fundamental alloy design approach. Acta Materialia, 94, 59-68.
[6] Yin, Y., et al. (2023). Room- and elevated-temperature mechanical property of selective laser melting-fabricated Hastelloy X with different heat treatments. Materials Science and Engineering: A, 886, 145697.
[7] Hamilton, R. F., et al. (2018). Correlating microstructure and superelasticity of directed energy deposition additive manufactured Ni-rich NiTi alloys. J Alloys Compd, 739, 712-722.
[8] Saedi, S., et al. (2016). The influence of heat treatment on the thermomechanical response of Ni-rich NiTi alloys manufactured by selective laser melting. J Alloys Compd, 677, 204-210.
[9] Vrancken, B., et al. (2012). Heat treatment of Ti6Al4V produced by Selective Laser Melting: Microstructure and mechanical properties. J Alloys Compd, 541, 177-185.
[10] Xu, W., et al. (2015). Additive manufacturing of strong and ductile Ti–6Al–4V by selective laser melting via in situ martensite decomposition. Acta Materialia, 85, 74-84.
[11] Thöne, M., et al. (2012). Influence of heat-treatment on selective laser melting products–eg Ti6Al4V. Solid freeform fabrication symposium SFF, Austin Texas.
[12] Zhang, L. C., et al. (2018). Manufacture by selective laser melting and mechanical behavior of a biomedical Ti–24Nb–4Zr–8Sn alloy. Scripta Materialia, 144, 69-73.
[13] Zhu, Y., et al. (2018). Influence of heat treatments on microstructure and mechanical properties of laser additive manufacturing Ti-5Al-2Sn-2Zr-4Mo-4Cr titanium alloy. Transactions of Nonferrous Metals Society of China, 28(1), 36-46.
[14] Li, J., et al. (2013). Aging response of laser melting deposited Ti–6Al–2Zr–1Mo–1V alloy. Materials Science and Engineering: A, 560, 193-199.
[15] Park, H.-K., et al. (2019). Effect of cyclic heat treatment on commercially pure titanium part fabricated by electron beam additive manufacturing. J Alloys Compd, 796, 300-306.
[16] Barriobero-Vila, P., et al. (2017). Inducing Stable α + β Microstructures during Selective Laser Melting of Ti-6Al-4V Using Intensified Intrinsic Heat Treatments. Materials, 10(3), 268.
[17] Xu, W., et al. (2017). In situ tailoring microstructure in additively manufactured Ti-6Al-4V for superior mechanical performance. Acta Materialia, 125, 390-400.
[18] Liu, R., et al. (2018). Predicting residual stress and microstructure evolution in additive manufacturing. JOM, 70, 744-751.
[19] Zhang, D., et al. (2019). Additive manufacturing of ultrafine-grained high-strength titanium alloys. Nature, 576(7785), 91-95.
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道
 标签
 近期热门




 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉