

 发布内容


从精细特征到批量生产:AddireenNow 打通金属3D打印完整制造链
如果你曾经尝试把一件金属3D打印零件推进到量产,就会知道,这个过程很少停在打印机上。
零件从成型基板上取下来,后面还有一长串后处理和检测。
对不少工程团队来说,麻烦常常就出在交接上。
要和多家供应商分别打交道,分别管报价和交期,还得祈祷每个环节都不出错、不拖延。
这是金属增材制造里长期存在的一个摩擦点。
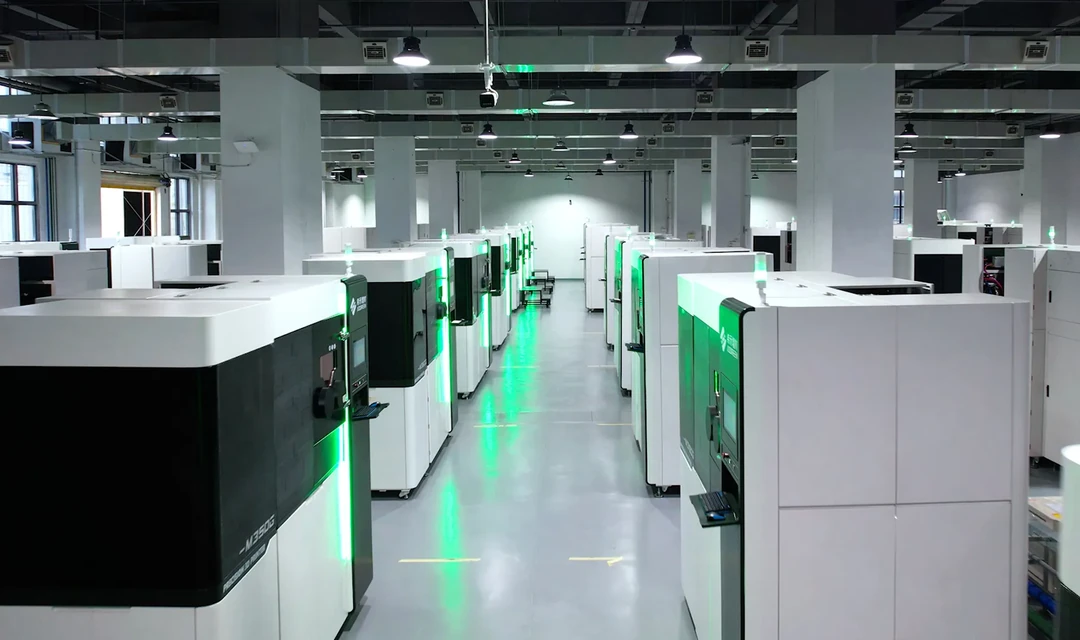
总部在深圳的金属增材制造企业 Addireen,正想用 AddireenNow 把这段流程接起来。
这是一个在线平台,把整个工作流整合到同一个项目团队之下。
用户上传计算机辅助设计(CAD)文件,和 Addireen 的工程师一起确定制造路线。
路线里包含增材制造设计(DfAM)评审、3D打印、后处理,以及检测要求。
Addireen 全球业务总监 Yujing Xu 说,「客户需要的不只是一个打印出来的零件,他们需要的是一个满足既定尺寸、表面与性能要求的部件。」
「AddireenNow 把增材制造设计评审、3D打印、报价、后处理和检测整合进同一个项目工作流,由一个团队从模型提交一直负责到成品交付。」
金属增材制造服务,需要匹配零件需求。
那具体到一颗零件,这些环节到底怎么定?
答案还是要回到零件本身。
后处理对一个项目可能是清粉和热处理,对另一个项目就可能是计算机数控(CNC)机加工与内部清洗。
检测也一样,可能只是尺寸测量,也可能要做到金相分析和泄漏测试。
这些步骤按部件来界定范围,不是一张固定菜单。
平台能处理多种经过工艺验证的金属材料。
材料选择也显示出 Addireen 瞄准的行业范围。
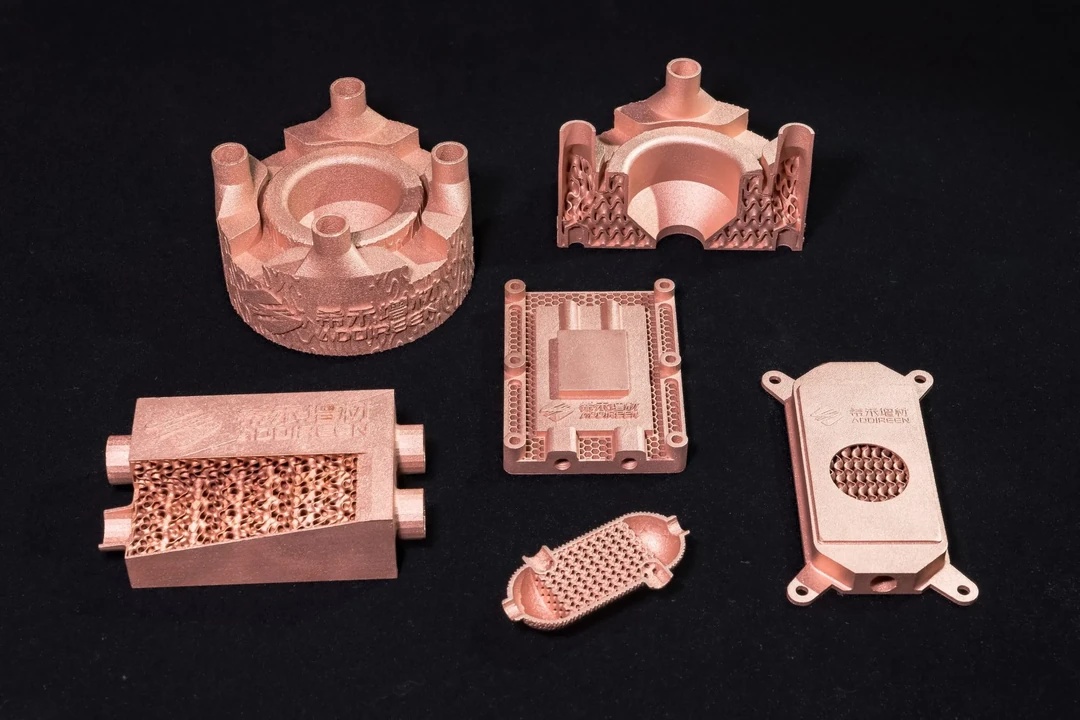
纯铜和铜铬锆合金(CuCrZr)用在有导热或导电要求的零件上,比如冷板、换热器、感应线圈和航空航天推力室。
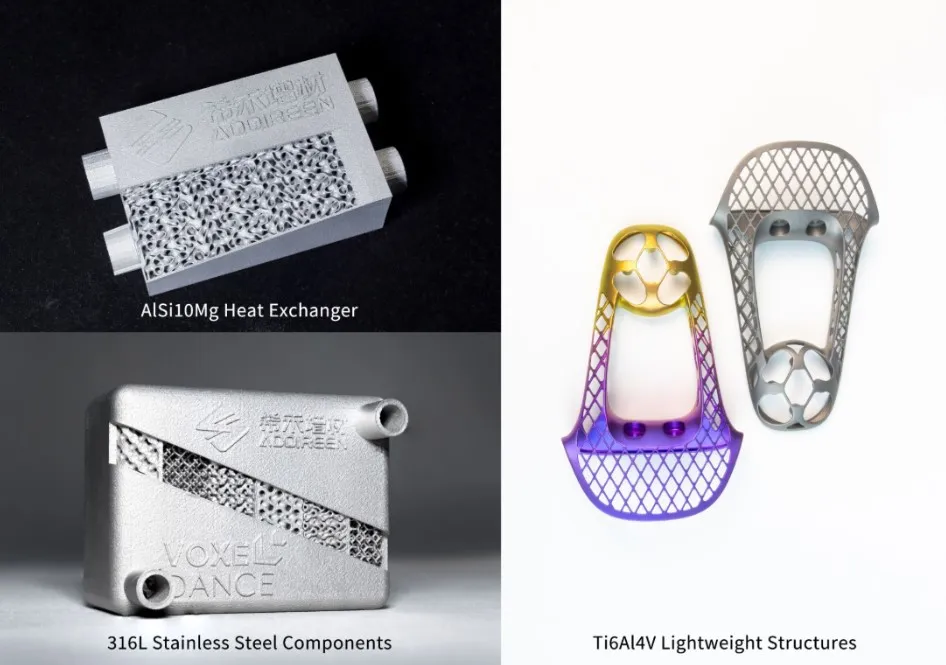
AlSi10Mg 铝合金面向轻量化换热器、汽车零部件和液压歧管。
316L 不锈钢覆盖换热器、液压歧管,还有或许有些出人意料的高尔夫球杆杆头。
Ti6Al4V 钛合金则用于需要高强重比的轻量化汽车与机器人结构件。
材料选择会结合几何形状、工况条件和双方约定的检测要求一起评审。
同一个项目团队会把零件一路带过后处理、检测和交付。
铜材料的工艺,是技术上最有意思的部分。
纯铜的高导热性让它在传热应用里很有吸引力,但同样的特性,也让它在传统激光粉末床熔融系统里难以加工。
在室温下,铜对常用的 1064 纳米近红外激光,吸收率不足 5%。
到了 532 纳米的绿光波长,吸收率会跃升到约 40%,大概是前者的八倍。
更高的吸收率,会让更多激光能量进入铜粉,有助于形成稳定的熔池。
在可比的光学条件下,更短的波长还能产生更小的聚焦光斑。
打印薄壁和细小特征时,这有助于实现更精细的控制。
绿激光正在让纯铜部件的批量生产成为可能。
Addireen 的第三代绿激光平台,是为整板批量生产打造的,不是做单件演示。
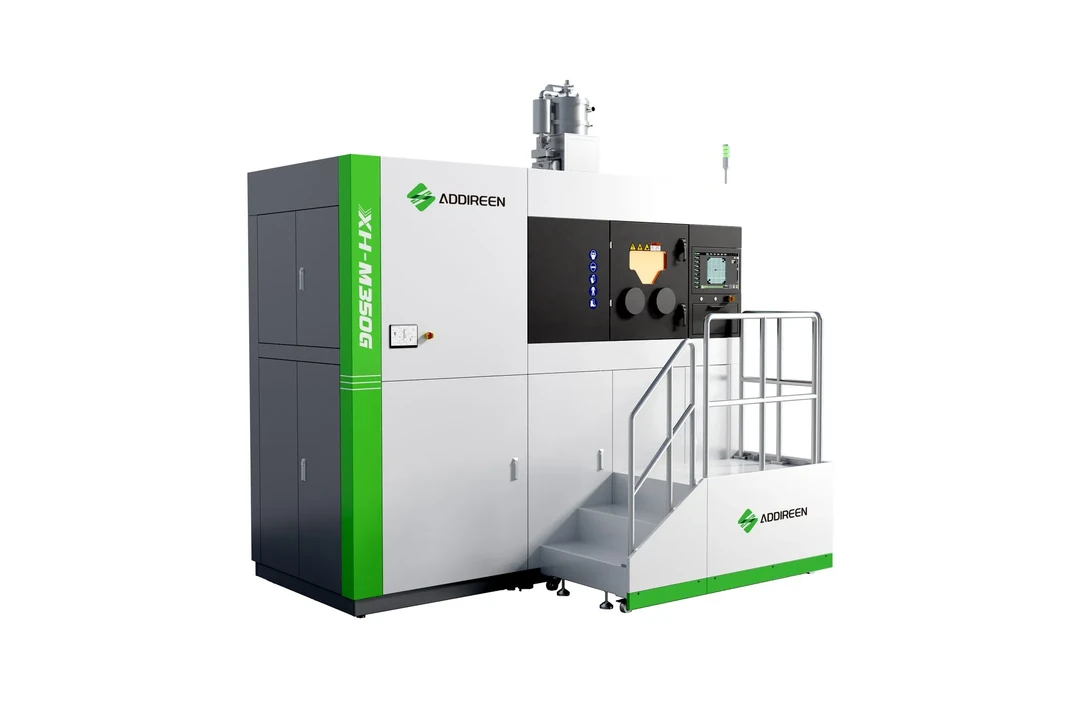
在一次约 140 小时的运行中,一台 XH-M350G-2HR 在单块成型基板上生产了 400 多件纯铜光模块散热器。
这些零件包含薄壁和细密翅片,也展现出纯铜部件批量生产上的可扩展能力。
XH-M350G 系列累计打印时长已经超过 10 万小时。
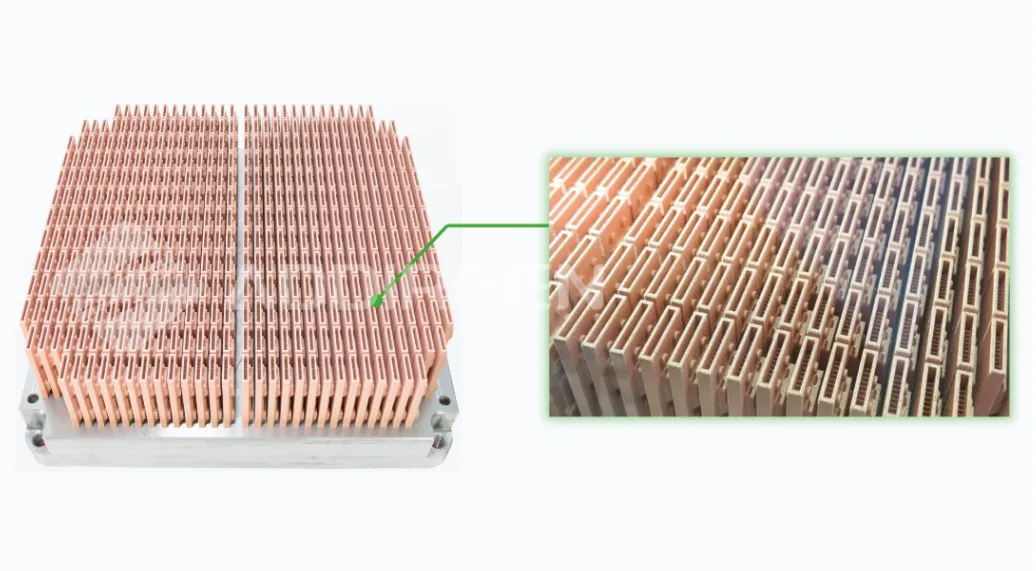
第三代 XH-M350G-2HR 标配双 500 瓦绿激光器,可选配双 1,000 瓦。
成型舱尺寸为 350 × 350 × 550 毫米,含成型基板。
聚焦光斑直径在 40 至 60 微米之间。
Addireen 自主研发绿激光器,再把它集成到自家的金属增材制造系统里。
近期的更新,集中在三个方面。
速度上,在相应测试条件、40 微米层厚时,记录的纯铜成型速率最高可达 24.24 立方厘米每小时。
双向变速铺粉减少了层间的非曝光时间,改进的吹扫与腔体密封,则有助于缩短打印前的准备时间。
一致性上,升级的光学系统与主动温控有助于抑制热漂移。
分层气流可以清除粉床区域的颗粒,减少保护镜片附近的沉积物。
在记录的测试中,成型区域气流的变异系数为 3%,保护镜片的清洁度能维持超过 360 小时。
整板均匀性上,线性光栅反馈与伺服控制维持定位精度。
铺粉层检测会在曝光前检查铺粉质量,过程监控则记录激光功率与腔体氧浓度,用来实现可追溯性。
在受评估的生产配置中,Addireen 报告的尺寸过程能力指数(Cpk)大于 1.33。
Addireen 的厂区内,有 100 多台金属增材制造设备,以及 20 多套后处理与检测系统。
这些能力可以支持原型制作、工程验证、小批量与规模化生产。
它们也支撑 AddireenNow 的整合工作流,让客户能通过协同的3D打印、后处理与检测服务,拿到成品部件。
在既定的材料、工艺与测试条件下,Addireen 报告纯铜的相对密度最高可达 99.9%,导热率最高可达 400 瓦每米每开尔文(W/(m·K)),电导率最高可达 101% IACS,IACS 指国际退火铜标准。
这些都是特定条件下的上限数值。
实际生产时间与最终性能,取决于几何形状、排版布局、层厚、工艺参数以及验收方法。
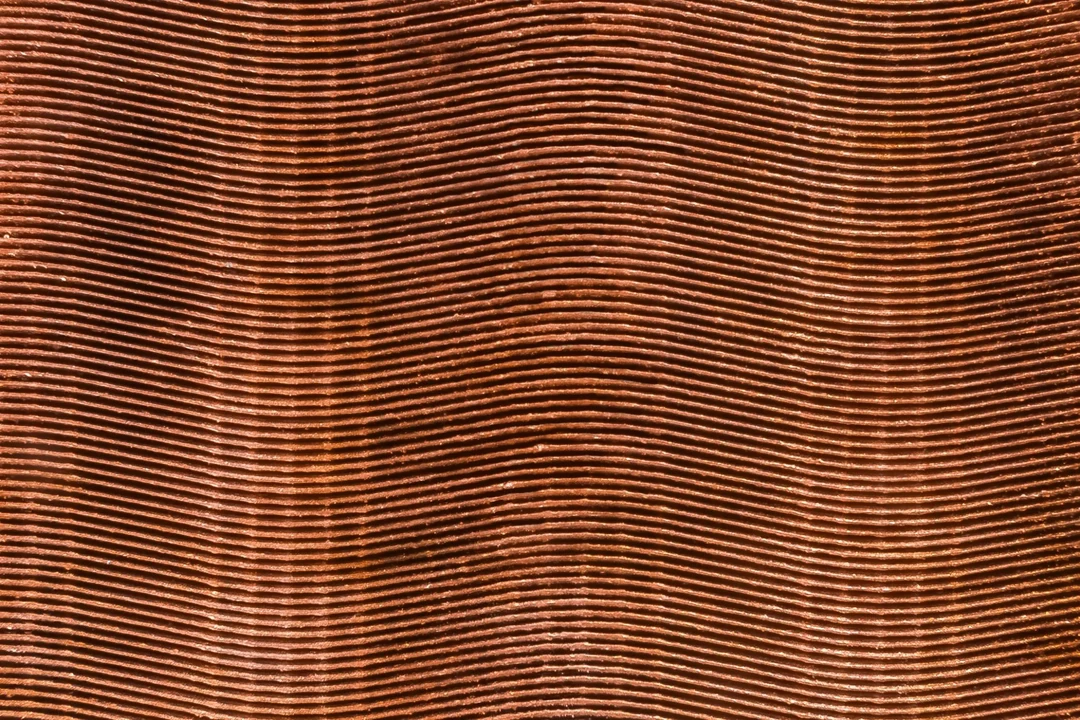
在较小的 M100G 系统上,还开展了针对精细铜特征的独立工艺开发。
在指定的工艺条件下,测试记录到最小壁厚 0.06 毫米、最小流道间距 0.06 毫米,表面粗糙度低至 Ra 1.6 微米。
这些数字可以用来做初步的可制造性评估。
但项目验证仍然需要具有代表性的特征,以及双方商定的检测方案。
从精细特征到批量生产,真正难的地方,往往不是打印本身。
而是打印之后那一长串环节,能不能被同一个团队接住。
今年 11 月去法兰克福参加 Formnext 展会的人,可以亲眼看到这些。
Addireen 将在 11 月 17 日至 20 日,在 12.0 馆 F59 展位展出。
现场有生产样品,也有机会体验 AddireenNow 的计算机辅助设计(CAD)文件上传与即时报价工作流。
希望在展会前就开始的用户,可以在线申请报价,也可以预约 Formnext 会面。
 点赞
 反对
 收藏
 分享

海外行业观察
 标签
 近期热门


 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉