

 发布内容


Holdson用电化学抛光攻入金属3D打印深通道:2 mm内腔也能处理
英国增材制造系列,在法兰克福Formnext 2026展会之前,保罗·蒂克尔讲了康明斯涡轮增压器项目如何让西约克郡的设备制造商Holdson获得一项业务,对金属打印件留下的表面进行精加工。
被问及Holdson能否抛光金属3D打印零件内部的深通道时,保罗·蒂克尔给出了简短回答,「只要我们能将电极伸进去。」
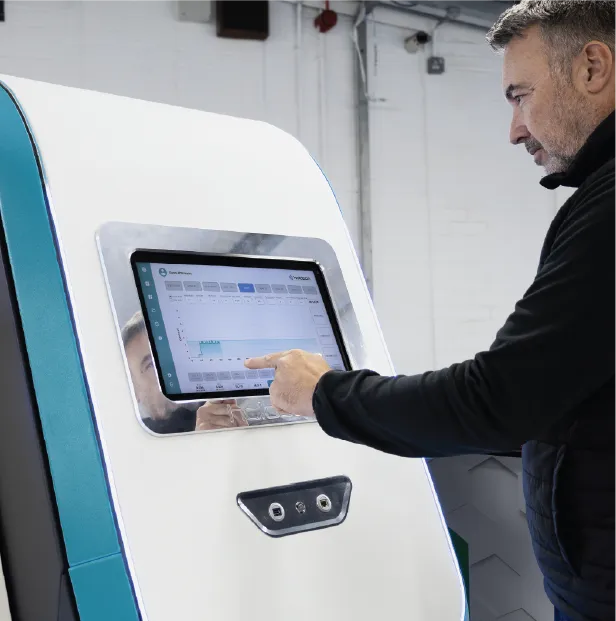
他说公司可以处理直径小至约2 mm的通道。
电极能深入多远,以及电解液能否流经该通道,与图纸上的尺寸同样重要。
Holdson是通过与发动机制造商康明斯合作的一个项目接触到这一问题的,该项目旨在改善涡轮增压器的内部表面质量。
这个项目早于蒂克尔加入公司。
Holdson的工程师看到了该工艺在铸造、成形和机加工部件中的应用。
金属增材制造提供了一个特殊机会,工程师现在可以打印出在构建完成后难以触及的内部几何结构。
打印能做出更复杂的内部结构,可后处理会把这些结构重新拉回一个老问题,电极和电解液到不到得了。
Holdson于2023年在西约克郡成立,如今以Electroform品牌制造电化学抛光设备,并提供小批量抛光服务。
蒂克尔估计,金属增材制造约占其业务的60%。
航空航天占其中大部分工作,询价来自发动机制造商及其一级供应商。
因科镍合金和钛是最常出现的材料,蒂克尔将这一排序部分归因于公司正在接触的客户。
先看一个很实际的问题,20分钟到底能去掉多少金属。
电化学抛光是一种成熟的工业工艺。
Holdson的出发点在于传统抛光槽的尺寸及其常用的酸性电解液。
其设备将抛光槽封闭在一个独立单元中。
蒂克尔说,电解液主要是水、盐基电解液,并含有少量添加剂,具体取决于我们加工的材料。
零件作为阳极。
电流通过工件与第二电极之间的电解液,金属优先在粗糙表面的高点溶解。
蒂克尔说,抛光槽正在「缓慢去除那些峰值」。
他补充说,实际上大部分变化发生在循环早期。
他说,对于典型的增材制造零件,若起始平均表面粗糙度Ra为10到15 µm,Holdson可以在约20分钟内将其降至5 µm以下。
更长的循环可使某些表面达到约1 µm Ra。
材料以及零件从打印机上取下时的状态都会影响结果。
这些数字听起来具体,换到某个零件上,还是得看材料和几何结构。
设计师还需要知道,要达到该表面质量会去除多少金属。
蒂克尔给出的去除范围从几微米到约300 µm,具体取决于起始表面。
例如,粗糙的电子束构建部件可能比机加工部件需要更大的加工余量。
粗糙度测量与尺寸余量回答的是不同问题,前者描述留下的纹理,后者描述原始部件还剩余多少。
针对单个零件的工艺配方,也要一项一项定。
对于新任务,Holdson使用计算流体动力学来计算电解液将如何流经零件及其周围。
软件会生成一张图,标示团队预期去除材料的区域。
工程师可以改变零件方位,或通过单独开启和关闭槽内喷嘴来引导流动。
选定的特征也可以进行遮蔽。
对于内部通道,只有当电极能够到达相关表面时,流动分析才有用。
适用于直通道的直径本身几乎不能保证适用于弯曲通道。
直通道适用的直径,放到弯通道上几乎不能打包票。
设备接收起始Ra测量值,并使用STL文件计算其必须处理的表面积。
根据这些输入,它估算零件应在槽中停留多长时间。
验证在循环之后进行。
蒂克尔说,我们会在零件完成后测量其表面质量,然后告知系统它是否达到目标。
如果表面仍然太粗糙,操作员可以将零件放回槽中,并利用额外时间更新工艺配方。
对于订购第二批次的制造商来说,有用的输出是积累下来的记录,里面写着哪些参数对该材料和几何结构有效。
Holdson提供EF-150用于较小零件和研究工作,标称零件包络尺寸为100 × 100 × 100 mm。
EF-300可处理最大250 × 250 × 250 mm的零件。
对于将该工艺投入生产的客户而言,表面读数只能解决一个问题。
Holdson会比较抛光前后的零件。
蒂克尔说,客户随后会选择适合该任务的检查。
有些客户使用坐标测量机检查关键尺寸是否仍在公差范围内。
其他客户则进行拉伸试验,或使用CT扫描检查内部特征并寻找裂纹。
他所讨论的航空航天、赛车运动和汽车领域的大部分工作都受保密协议约束。
下一小时应该让哪台设备加工该零件,这其实该在设计阶段就想清楚。
蒂克尔认为,有一项选择应该在零件仍处于设计阶段时就做出。
工程师可以指定更细的层厚,以改善从打印机上取下的表面。
每增加一层都会让设备占用更长时间。
如果电极能够到达相关表面,且设计允许去除金属,工程师也可以接受较粗糙的构建,并规定精加工单元将如何使其达到公差。
他举例说,对于某个零件,团队通常可能希望在打印机上达到5 µm Ra。
如果这一改变能节省数小时打印时间,则可以考虑接受10到15 µm Ra,并在抛光槽中花费半小时到一小时。
「这样打印机就可以用于打印下一个任务。」蒂克尔说。
抛光循环结束后,设备会将零件从槽中升起。
零件可以在那里等待,直到操作员有空将其卸下。
这改变了买家在询问精加工速度时应该提出的问题。
蒂克尔称Electroform通常比竞争设备快六倍,尽管他没有针对特定合金、几何结构和目标表面质量给出匹配比较。
对生产经理来说,速度快当然好,可如果不同零件、不同合金、不同目标表面质量混在一起,单看一个倍数很容易被带偏。
对于生产经理而言,更有用的比较是同一零件通过每种路线完成打印、抛光和检测所需的时间与成本。
蒂克尔所追求的节省,来自该流程中最昂贵的设备。
钨,以及被去除金属的价值,是另一个值得看的地方。
除了镍合金和钛,Holdson还处理过包括AlSi10Mg和Scalmalloy铝合金在内的铝合金,以及纯铜和一些贵金属。
蒂克尔说,「我们与核工业和能源行业在钨方面开展过工作。」
他指出英国原子能管理局是研究合作伙伴,并表示Holdson已在一小时内使钨达到约1 µm Ra。
他说,振动精加工也可以抛光钨,但保持棱角和精细特征的清晰度是一个问题。
蒂克尔将边缘保持性和可重复性与速度并列为研究电化学路线的理由。
使用昂贵原料也让客户产生了一个问题。
抛光将金属转移到电解液后,这些金属会怎样?
Holdson的目标是从客户处收集废电解液,对其进行回收并重新投入使用。
蒂克尔设定的目标大约是从采访起一年后,也就是2027年底。
从液体中回收有价值金属是计划于2027年开展的另一个项目,起因是客户询问他们能否回收该工艺去除的金属。
从抛光试验到生产订单,装机量的变化也值得看。
蒂克尔预计,到2026年底,Holdson安装的设备数量将达到两位数。
其2027年的目标是将该装机量增至三倍。
他说,美国和欧洲的几家制造商已讨论为其自身运营采购两位数数量的设备。
这些对话涉及潜在订单。
讨论中的产量从每年数百件到数千件零件不等。
规模也在改变客户所要求的设备。
Holdson正在处理关于长度为一米至1.2米零件的询价。
其模块化设计为工程师提供了通向更大框架和槽体的途径。
在蒂克尔看来,更具影响的改变是如何装卸重型零件,而不让操作员被束缚在设备上。
更大的平台和更高程度的自动化搬运是开发重点。
电镀和蒸汽平滑是他希望探索的可能性。
在Formnext上,Holdson计划展示一台Electroform设备、样品零件,以及一个独立的软件站,团队可以在那里加载STL文件,并推演其将如何处理该零件。
对于拥有棘手内部通道的参观者来说,该演示应能引出蒂克尔希望客户在确定构建方案之前提出的问题,打印机完成后,电极将去往哪里?
Holdson将于2026年11月17日至20日在法兰克福Formnext展出,展位为11.0号馆C52。
 点赞
 反对
 收藏
 分享

海外行业观察
 标签
 近期热门


 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉