

 发布内容


3499美元能否买到真连续纤维?FibreSeeker 3评测给出答案
3,499美元的FibreSeeker 3,想做的就是把连续碳纤维从几万美元的工业设备里拉到桌面上。
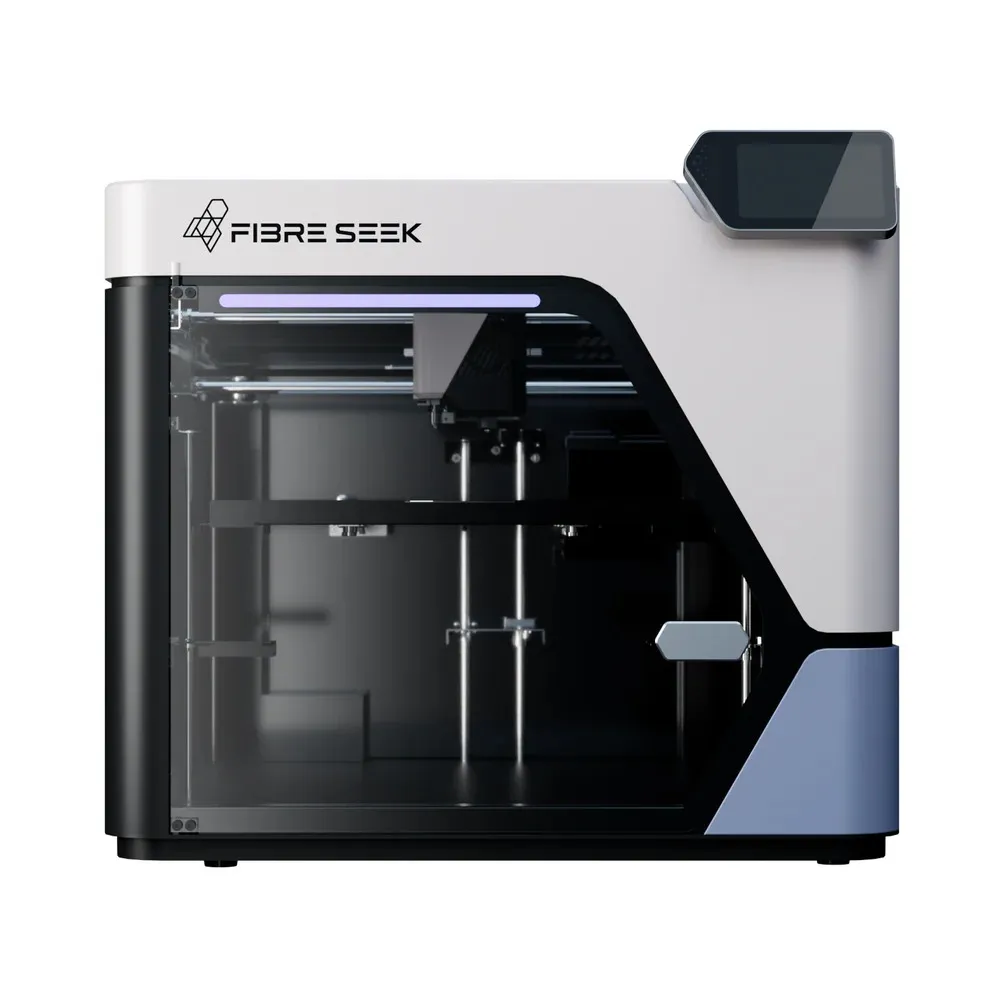
它是一台把熔融长丝制造和复合纤维共挤出放在一起的桌面3D打印机,打印时能把连续碳纤维或玻璃纤维直接嵌进热塑性塑料零件里。
FibreSeek是FibreSeeker 3背后的公司,由连续纤维复合材料3D打印公司Anisoprint的原班团队创立。
连续纤维打印过去基本困在成本数万美元的工业系统里,FibreSeek想改变这一点,众筹平台Kickstarter上的项目筹到了超过470万美元。
机器现在已经全面上市,建议零售价3,499美元。
FibreSeek完成Kickstarter订单后,2026年第二季度已经开始出现复合材料挤出的出货,市场数据里也能看到这个动静。
先看连续纤维为什么重要。
大多数标着碳纤维的长丝,里面是短切纤维,也就是混在聚合物里的短纤维段。
它们能提高刚度和表面光洁度,但增加的强度相对有限,因为载荷仍然要通过纤维之间的塑料传递。
连续纤维不一样。
一根不间断的纤维束沿着工具路径铺下去,就像混凝土里的钢筋,聚合物给零件形状,纤维负责承载。
这也正是它和普通碳纤维长丝拉开差距的地方。
FibreSeek声称复合材料抗拉强度可达900兆帕,这个数字通常让人想到机加工铝材,而不是打印塑料。
直到最近,桌面级的主要选择是连续纤维3D打印公司Markforged的连续纤维系列,而Markforged正处在3D打印公司Stratasys待完成的收购中。
那些系统成本高出数倍,还会把用户锁在专有材料里。
FibreSeeker 3把价格压了下来,又对热塑性基体保持开放,这才第一次让连续纤维成为小型工程团队、机器人开发者和无人机制造者的现实选择。
这台机器特别在哪,先看打印头。
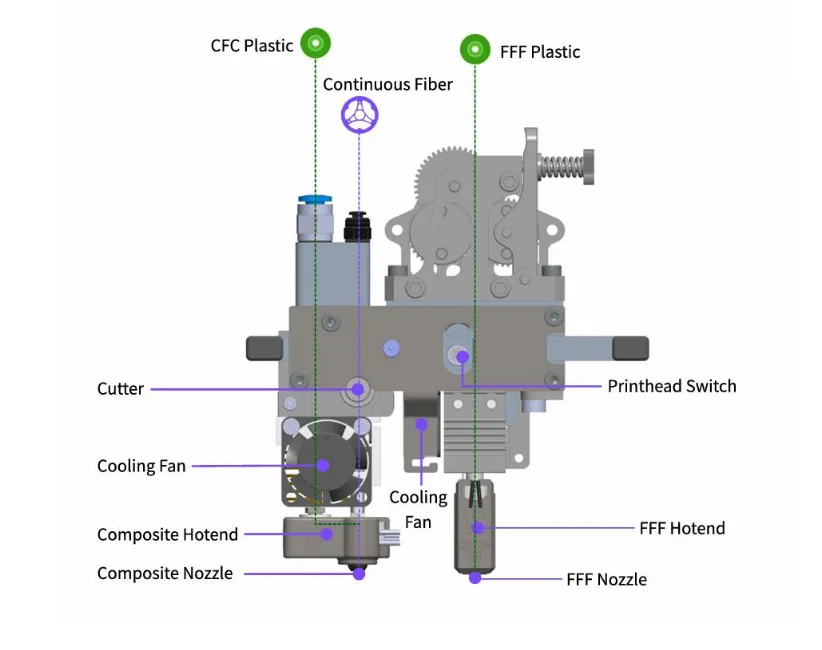
它携带两条独立的材料路径。
一个0.4毫米硬化钢喷嘴挤出标准热塑性塑料,一个0.7毫米硬化钢复合纤维共挤出喷嘴把连续纤维和热塑性基体一起挤出来,两者都能到350摄氏度。
集成切割器会自动切断纤维,增强线可以根据切片软件的放置在任何位置开始和停止,不需要用户手动干预。
Rocket Slicer基于这套硬件提供三种打印模式。
热塑性塑料这边能跑PLA、PETG、PC、PA、PA-CF和PETG-GF,增强材料则只限FibreSeek自家的X-CCF碳纤维和X-CGF玻璃纤维。
包装这块,开箱体验倒挺稳。
FibreSeeker 3装在一个大箱子里,箱子用绑带固定在木托盘上,带有搬运把手。
泡沫衬垫、套筒和束缚装置把运动部件固定住,从中国运过来没有任何损坏。
开箱大约花了十分钟,之后打印机就能启动。
箱里还包含备用组件、工具和后处理物品,帮助用户快速上手。
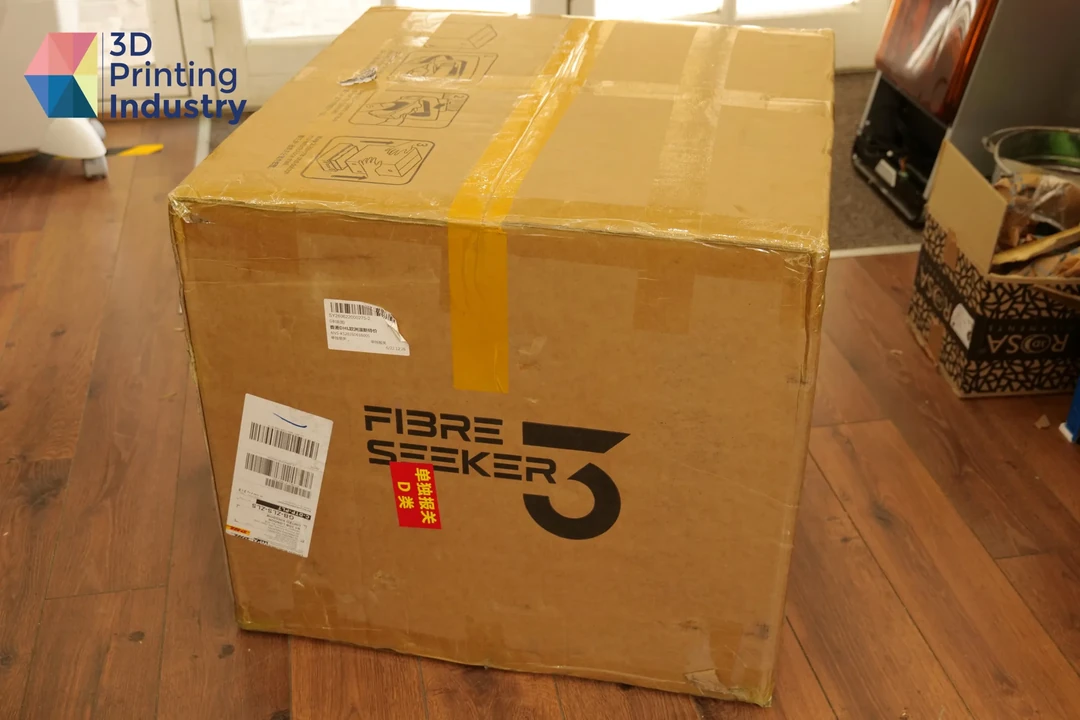
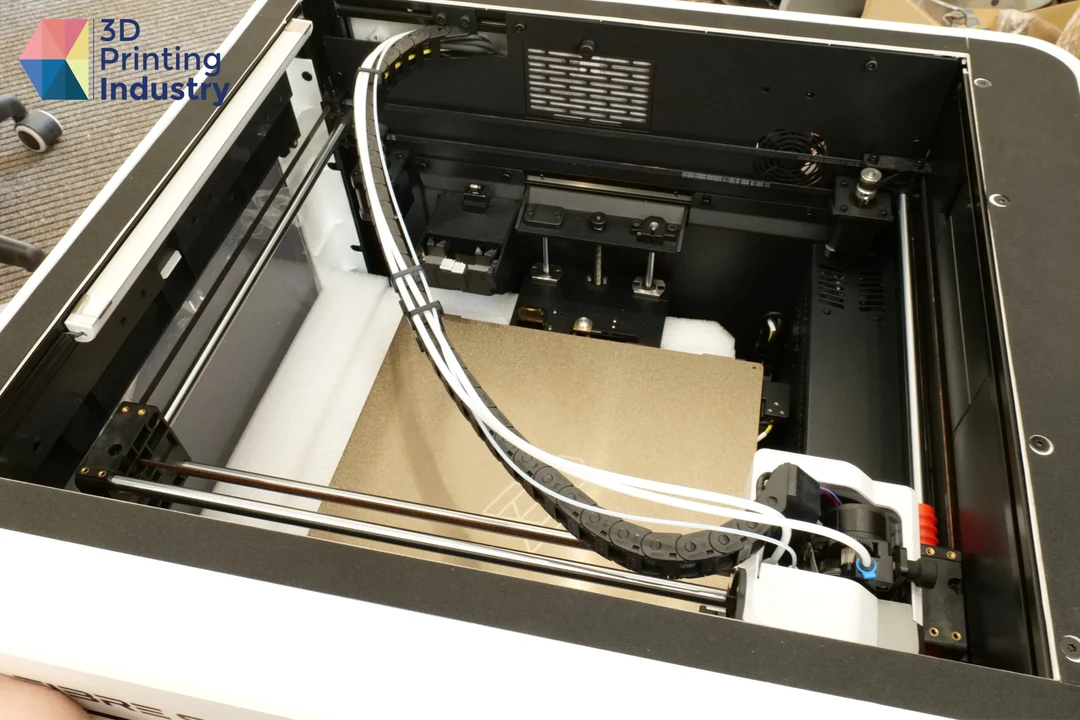
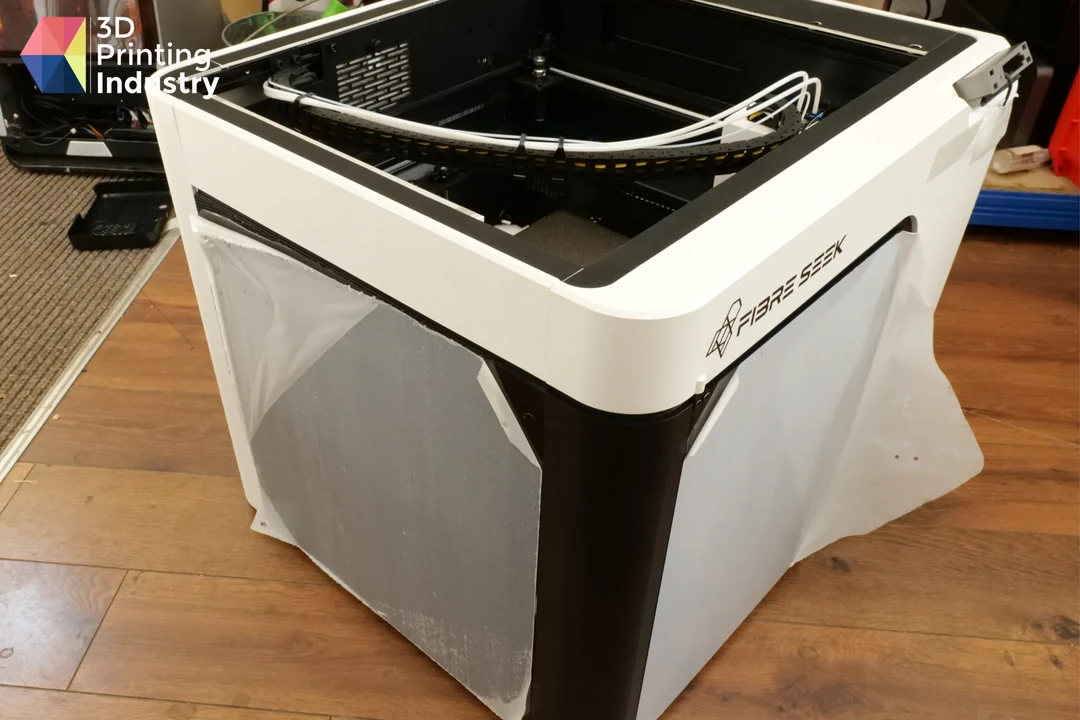
FibreSeeker 3开箱。照片由3D打印行业媒体3D Printing Industry拍摄。
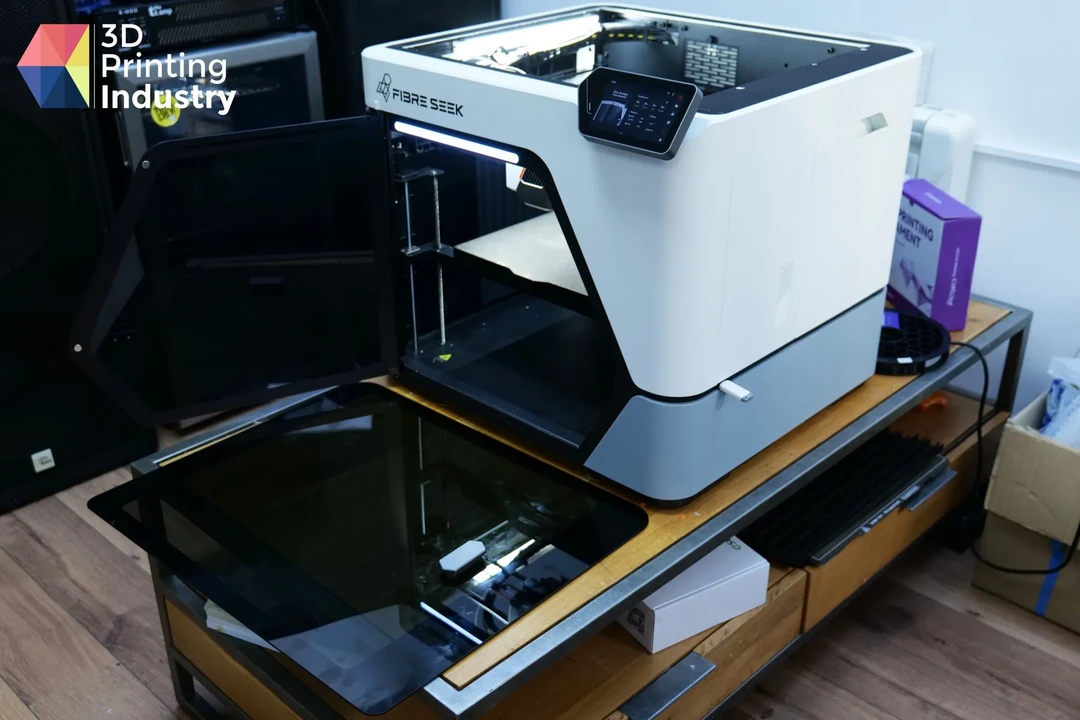
机器围绕CoreXY运动系统构建,放在坚固的全封闭框架里。
前面、左侧和顶部都是玻璃面板,可以清楚看到构建腔室,顶部面板能掀起,方便维护和进入构建区域。
构建板是一块柔性磁性弹簧钢板,额定温度120摄氏度,零件取下来方便。
床身调平靠工具头里的称重传感器全自动完成。
我们喜欢的一项功能是,调平结果看起来有问题时,打印机会在打印前警告用户,确保构建正确启动。
腔室会主动加热到65摄氏度,这改善了层间结合,也把翘曲的可能性压下去。
构建体积为300 x 300 x 245毫米,零件尺寸上的灵活性很大。
这个容量对应的占地尺寸是615 x 595 x 540毫米,系统重32公斤,大多数用户需要两个人才能把它安置到位。
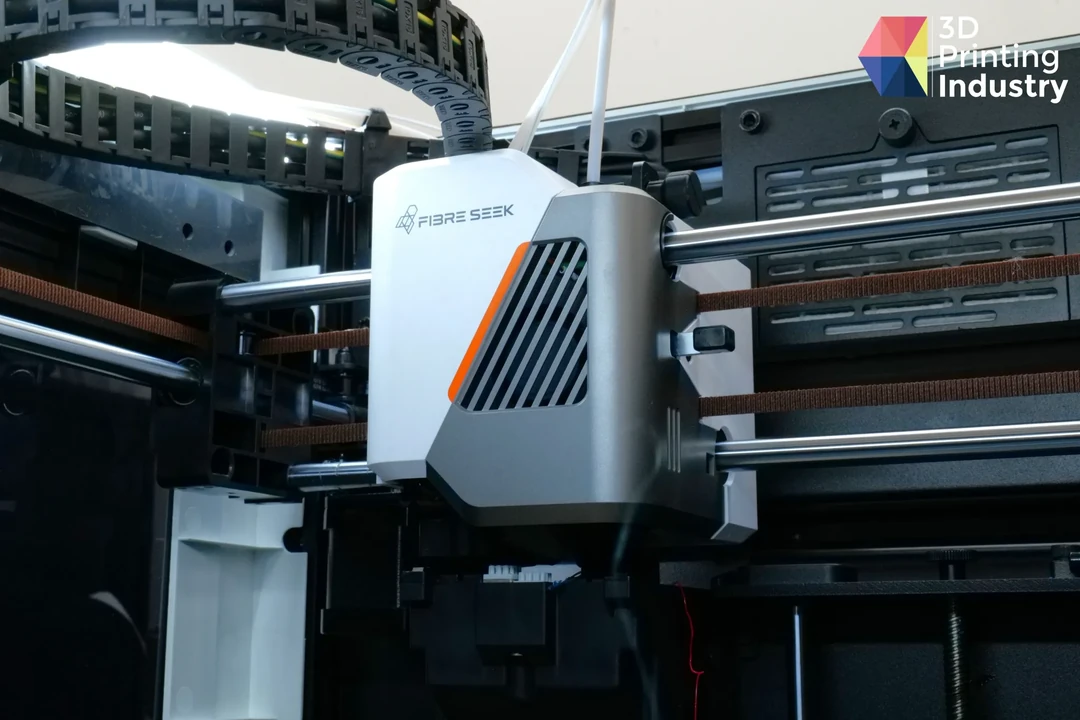
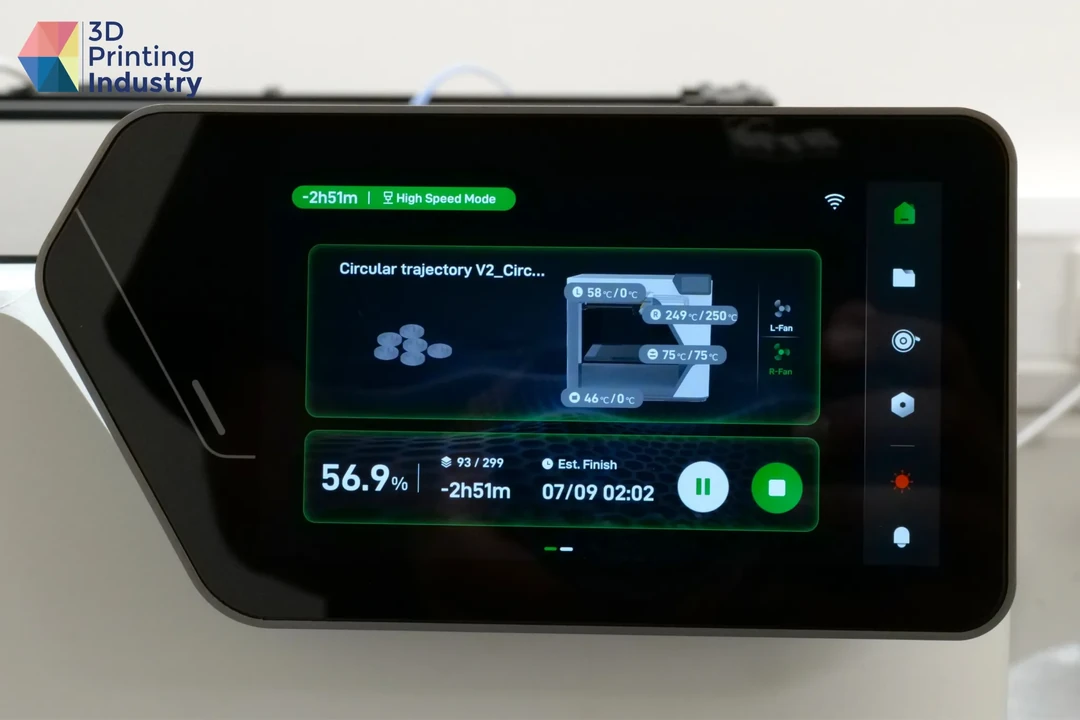
日常控制通过一个5英寸彩色触摸屏进行,屏幕采用铰链设计,可以调整角度,看得更舒服。
机器前面的LED进度条用颜色显示打印模式,作业完成时闪烁,出错导致打印停止时变红。
传感器覆盖长丝和纤维的断裂与堵塞,一个1280x720p的腔室摄像头支持远程查看和人工智能故障检测,机器可以轻松地从用户的工作站进行监控。
人工智能检测被证明有用。
测试期间,它正确标记了一次炒面式失败,而且它发出的每一次警报都对应真实故障。
它也可以从打印屏幕关闭,误报不必停止作业,这个选项不错。
我们遇到的主要硬件问题是腔室温度。
有几次打印机发出过热警告,需要打开面板冷却腔室,这在用高温长丝做长时间打印时可能成为问题。
软件和流程这块,先看Rocket Slicer。
FibreSeeker 3由Rocket Slicer驱动,这是FibreSeek专有的FFF和CFC打印软件,可在Windows和macOS上使用。
它能导入STL、STP和3MF文件。
模型可以拖放,也可以通过文件菜单打开,主界面对其他切片软件的用户来说会感到熟悉。
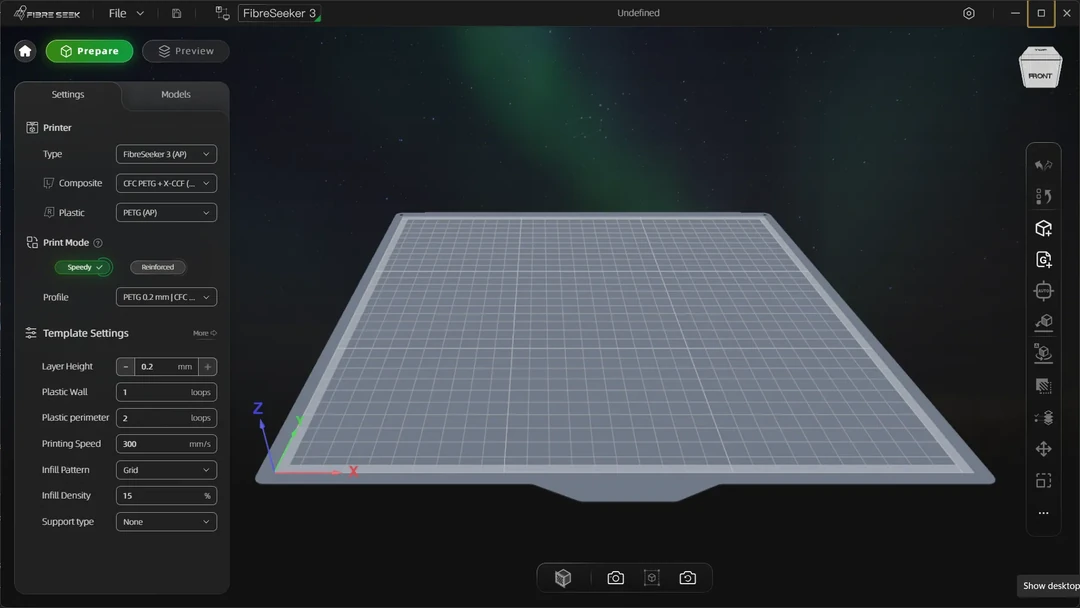
预览页面是Rocket Slicer最强大的功能。
在增强模式下,它准确显示连续纤维将铺设的位置,同时估算打印时间以及热塑性塑料和纤维的消耗量。
逐层回放让人可以在投入昂贵纤维打印之前,轻松检查增强放置、支撑和移动路径。
切片软件检测到可能的问题时也会发出警告,设备页面提供实时摄像头画面、温度监控、手动轴控制、打印历史和错误日志。
弱点也暴露了一些。
访问标准预设之外的设置令人困惑,因为打印参数绑定到自定义材料配置文件,而不是独立调整。
更改的设置不会被高亮显示,跟踪修改很困难。
切片大型作业很慢,准备能力测试板一个花了八分钟,另一个花了六分二十秒,而且每次更改设置时预览都会重置。
「在零件上生成支撑」这个选项也没有按预期工作,尽管设置已关闭,支撑仍然在模型上生成。
其中大部分是工作流程问题而非根本性缺陷,FibreSeek一直在定期更新Rocket Slicer,这对用户来说总是令人安心。
材料加载在触摸屏上逐步引导。
FFF喷嘴的热塑性塑料加载约需三分钟,手动送入后部的管子中。
CFC喷嘴的基体长丝约需两分钟。
连续纤维存放在专用的侧隔间里,加载约需六分钟。
放入进料管后,打印机会自动送入,然后提示用户确认挤出并清洁喷嘴。
整个过程容易操作,尽管加载时很难看清非纤维长丝是否真的挤出。
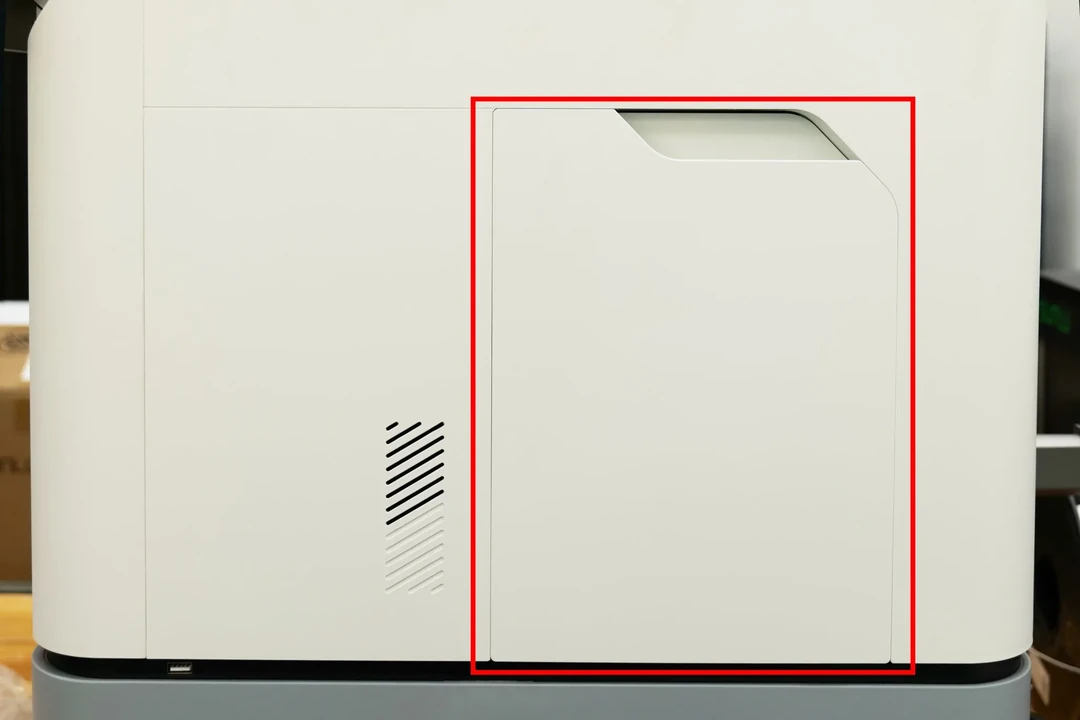
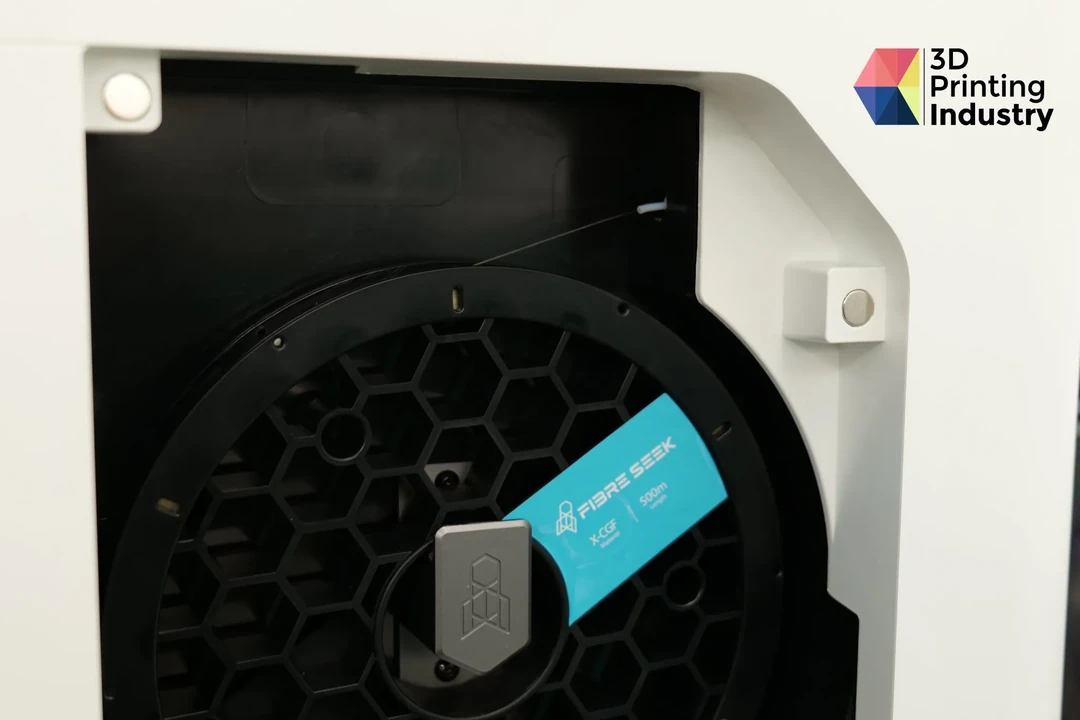
将连续纤维加载到FibreSeeker 3中。照片由3D Printing Industry拍摄。
校准是更大的时间成本。
打印机每次打印前都会自动调平床身,耗时约十六分钟,大约二十分钟后才开始挤出。
对小零件来说这过于冗长,一个跳过校准或只探测使用区域的选项会有帮助,不过考虑到FibreSeeker 3面向工程材料和应用,我们确实看到了每次打印前校准的价值。
我们也没法通过网络发送文件,因为打印机没有被检测到,所以所有作业都通过USB闪存盘传输,这倒没有出现问题。
性能测试用的是工程团队的内部基准,测量尺寸精度、统计过程能力和一组特定几何形状的压力测试。
除非另有说明,所有基准零件都用通用PETG在快速模式下打印,使用FFF喷嘴,250摄氏度、0.20毫米层高、15%网格填充、无支撑。
我们最近的其他打印机评测使用PLA做基准,PLA更容易打印干净,所以分数不能直接比较。
从3D Benchy这只测试小船开始。
它的悬垂、桥接、孔洞和曲线,让这台机器先接受一次基础体检。
打印质量非常好,拉丝极少,船体形状干净。
我们对照公布模型测量了13个参考尺寸,平均偏差为0.089毫米,远低于我们在这个测试里见过的约0.15毫米平均值。
最大偏差出现在小型内部特征上,包括锚链孔,打印尺寸小了0.24毫米。
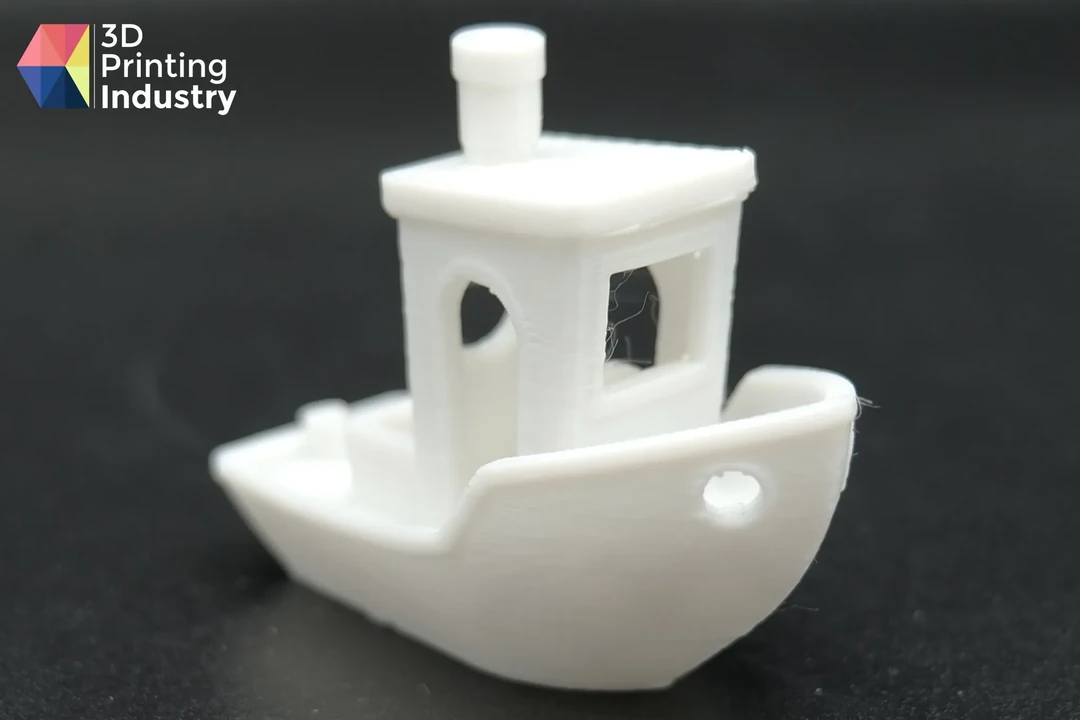
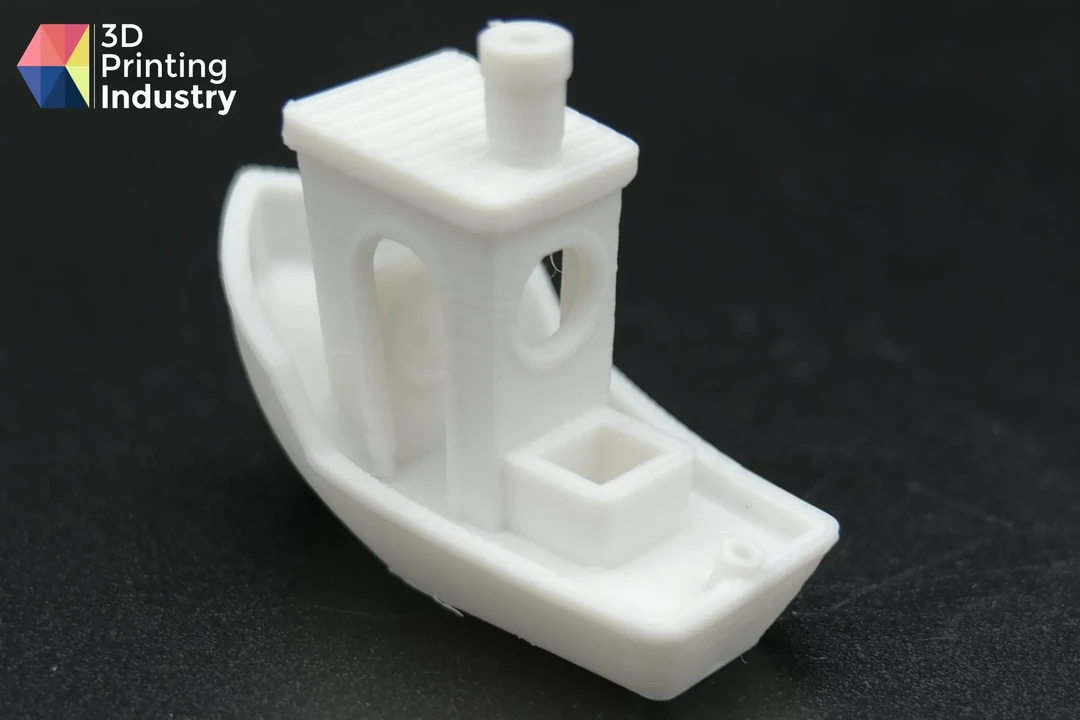
在FibreSeeker 3上打印的3D Benchy。照片由3D Printing Industry拍摄。
重复性衡量打印机重现相同零件的一致性。
我们打印了批次的正方形、六边形和管件,用精度±0.015毫米的卡尺和精度±0.004毫米的千分尺,把每个特征和CAD参考测量对比。
3D Printing Industry的3DPI基准把平均偏差低于0.1毫米、标准差低于0.05毫米的测试计为成功,我们也把结果和FibreSeek声称的±0.2毫米尺寸精度做了比较。
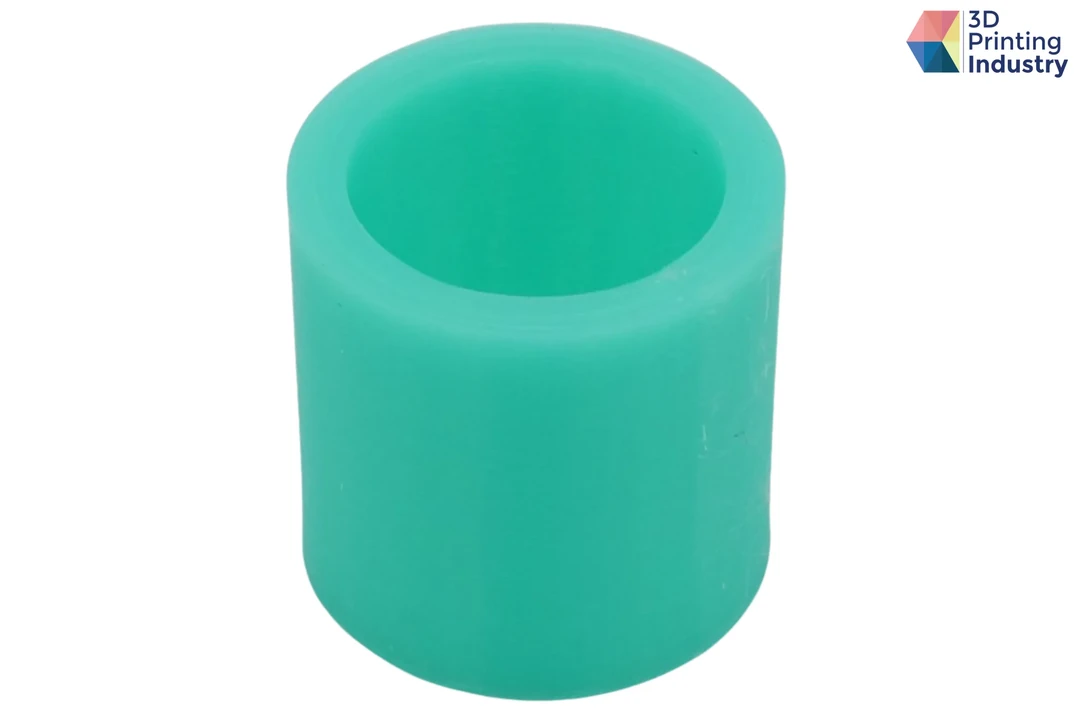
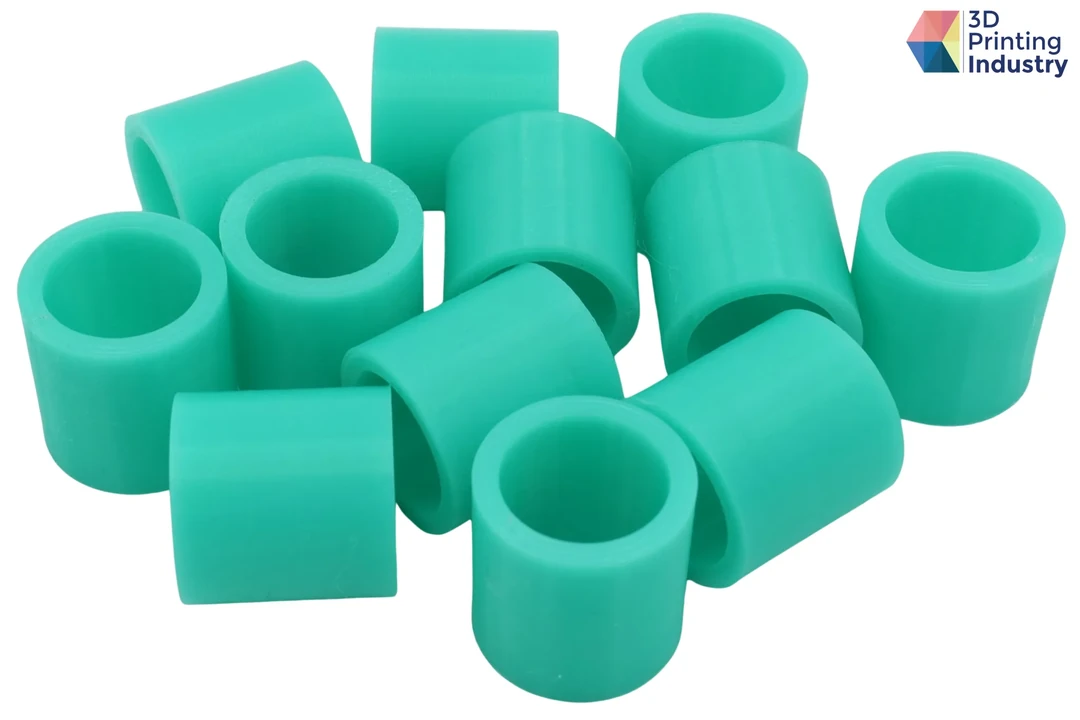
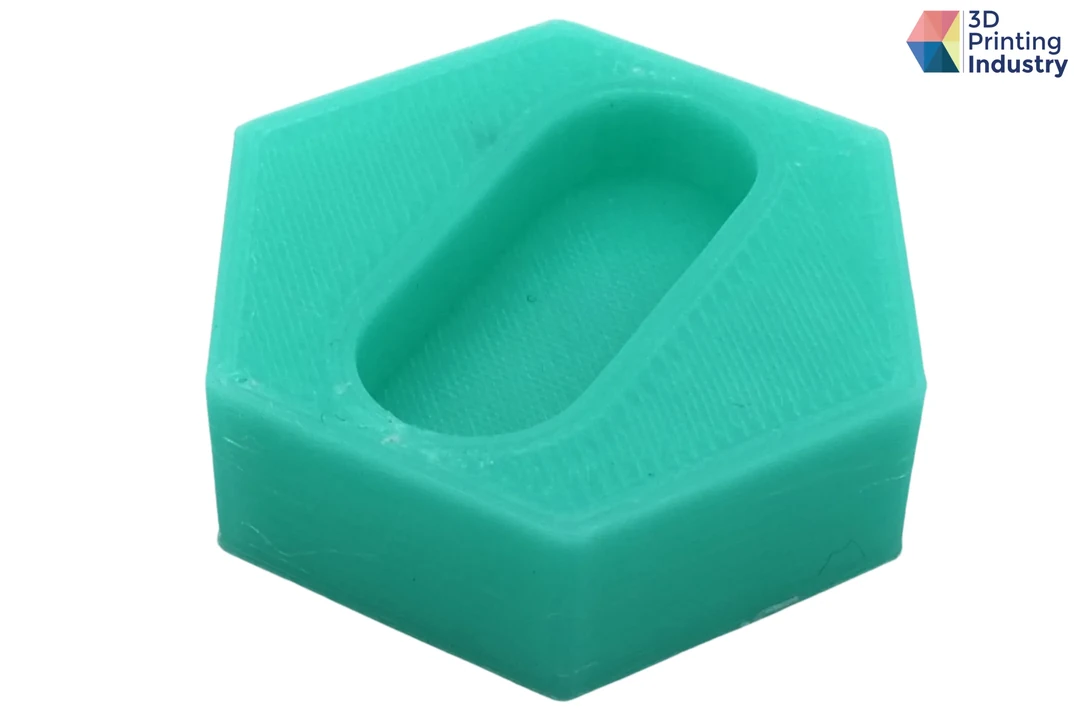
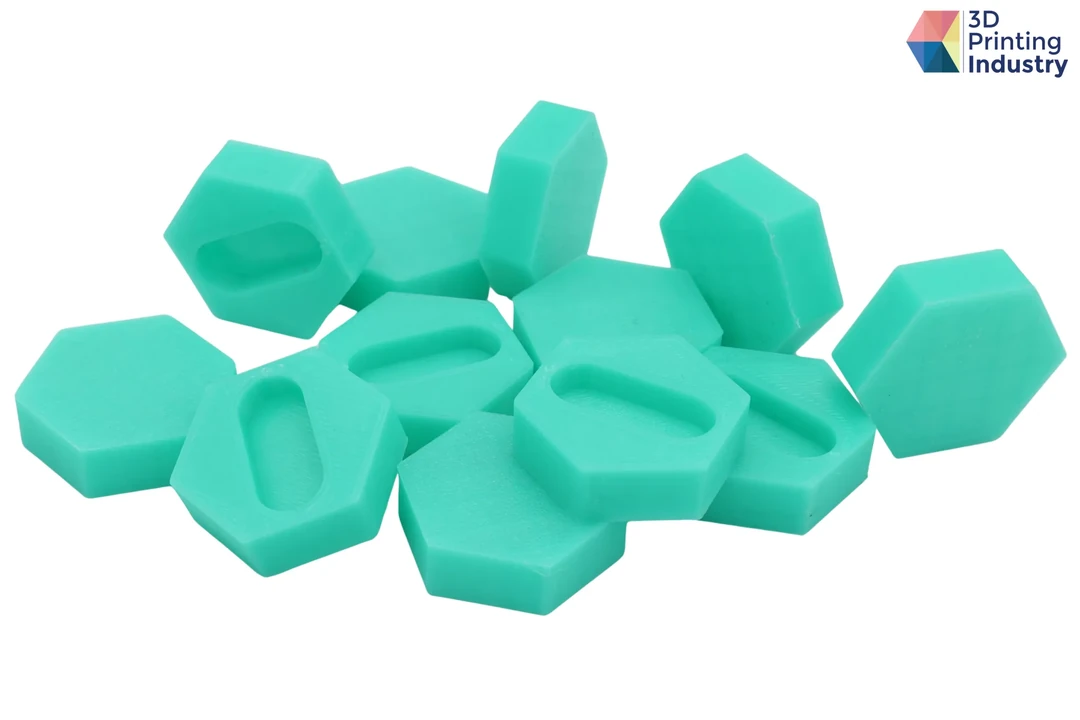
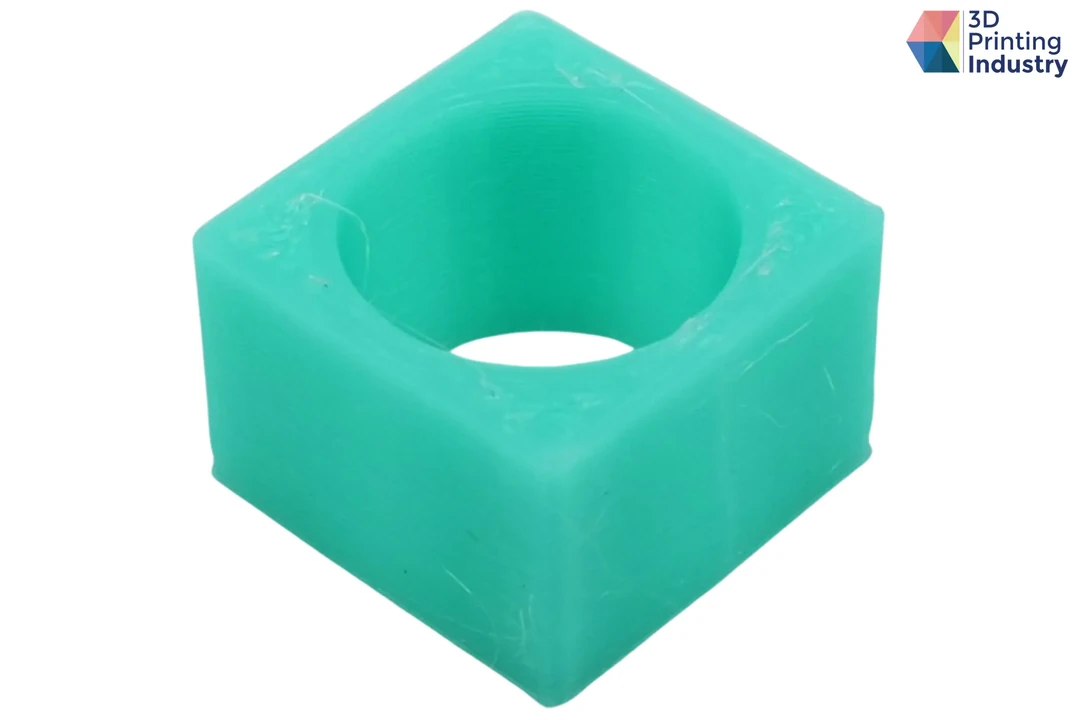
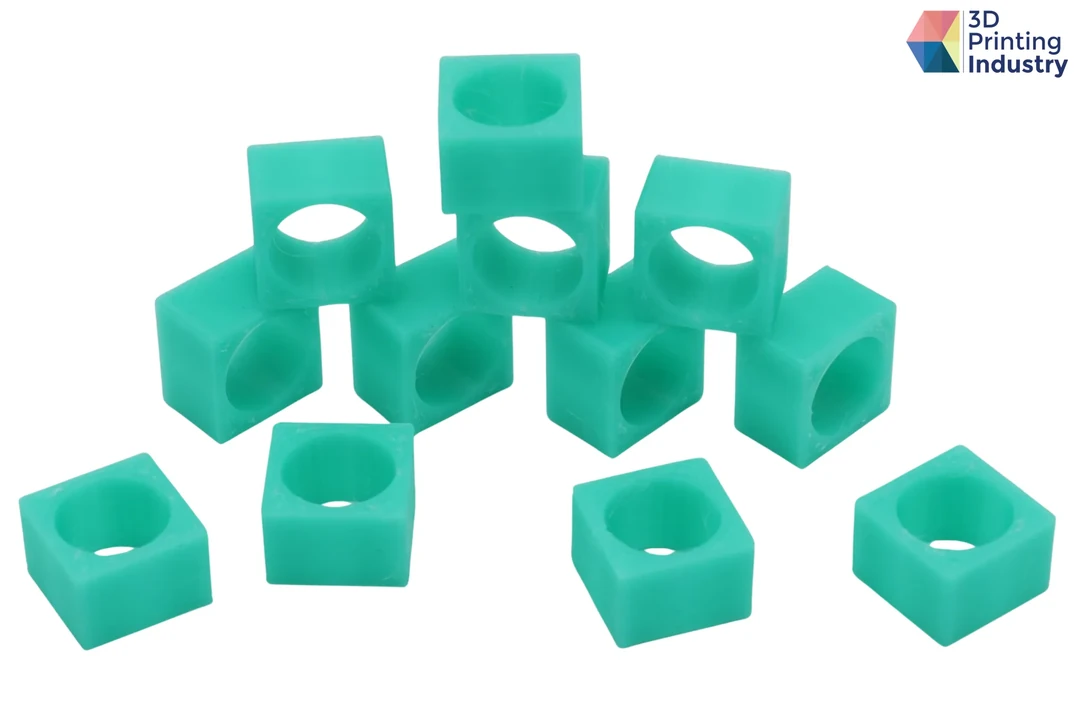
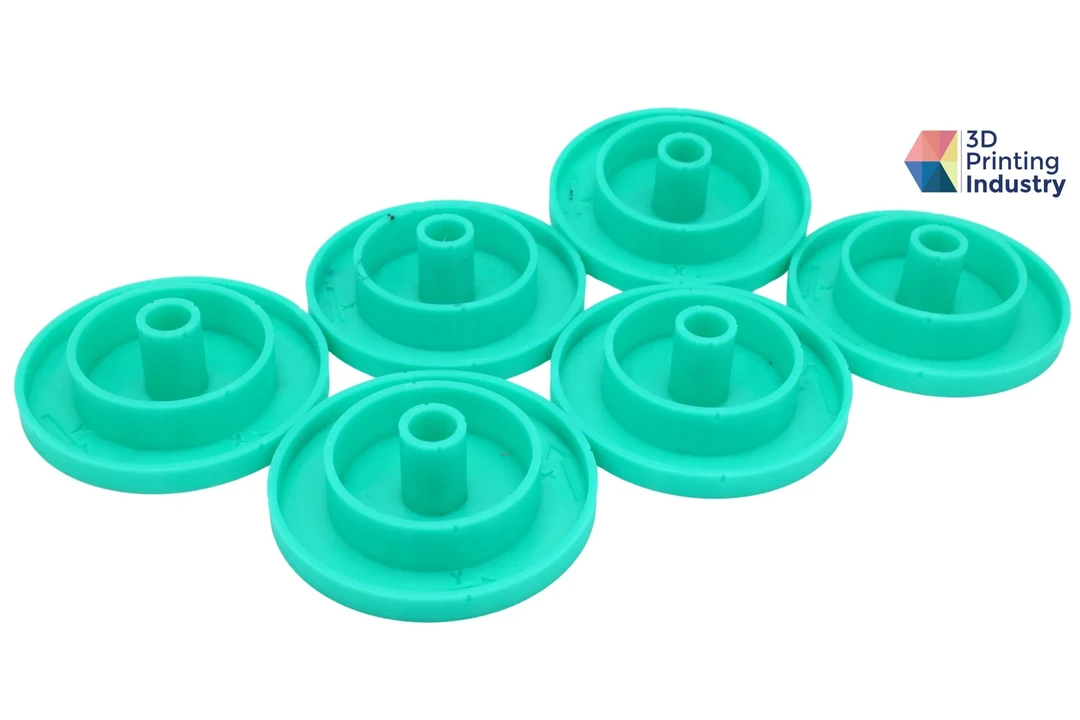
重复性正方形、六边形和管件模型。照片由3D Printing Industry拍摄。
正方形测试带12毫米孔,平均偏差0.041毫米,标准差0.014毫米。
每个特征都出现了小的正偏差,孔打印大了0.023毫米,高度大了0.043毫米,总长度大了0.059毫米。
这种过大尺寸的一致性说明是系统性偏移,不是随机变化。
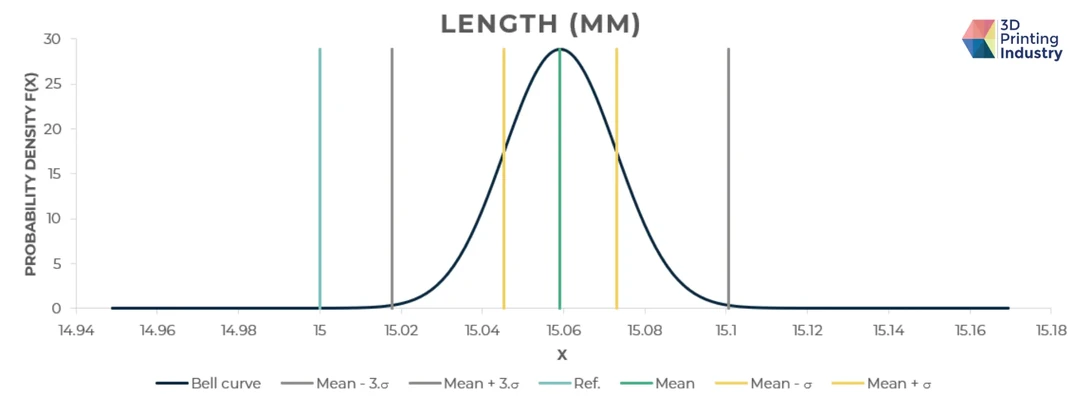
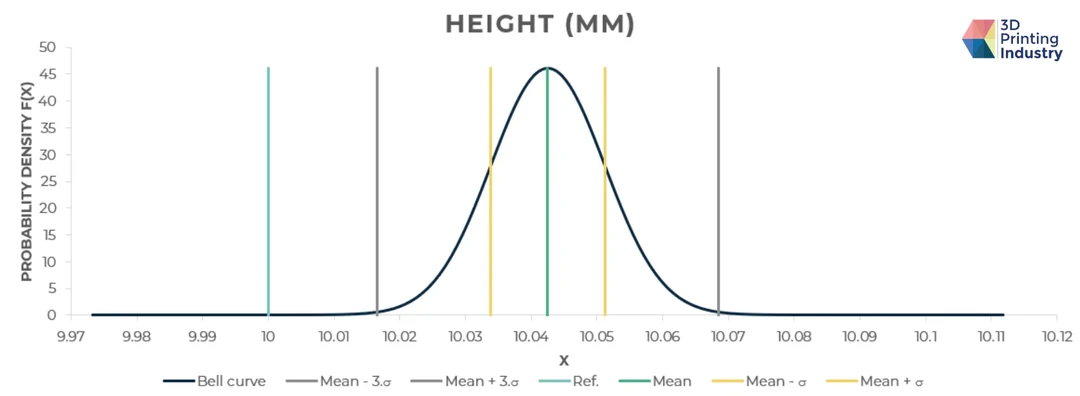
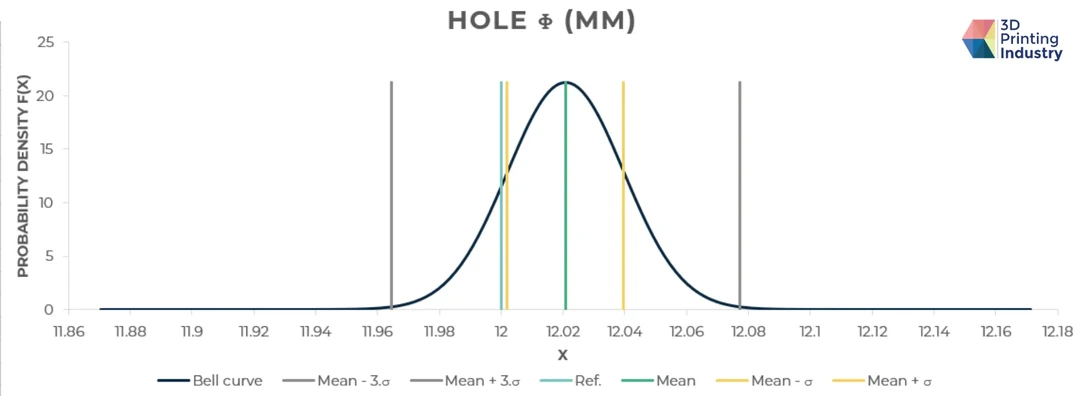
正方形模型的正态分布和偏差。图片由3D Printing Industry提供。
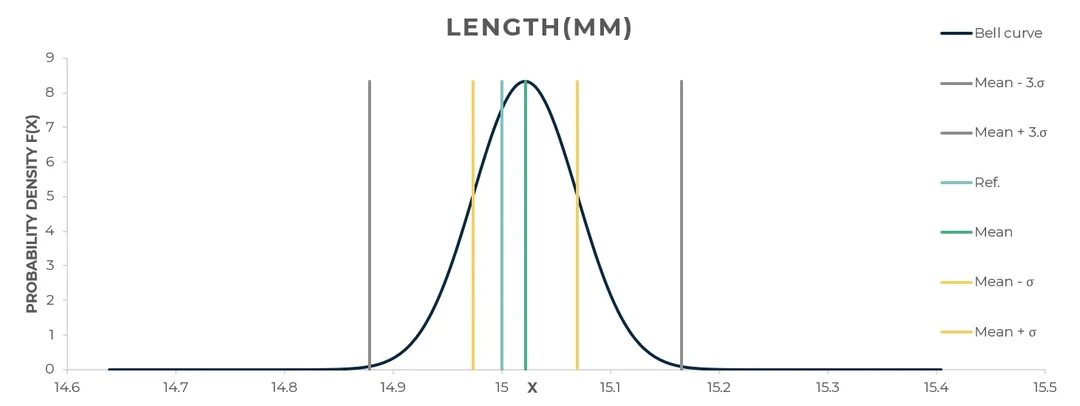
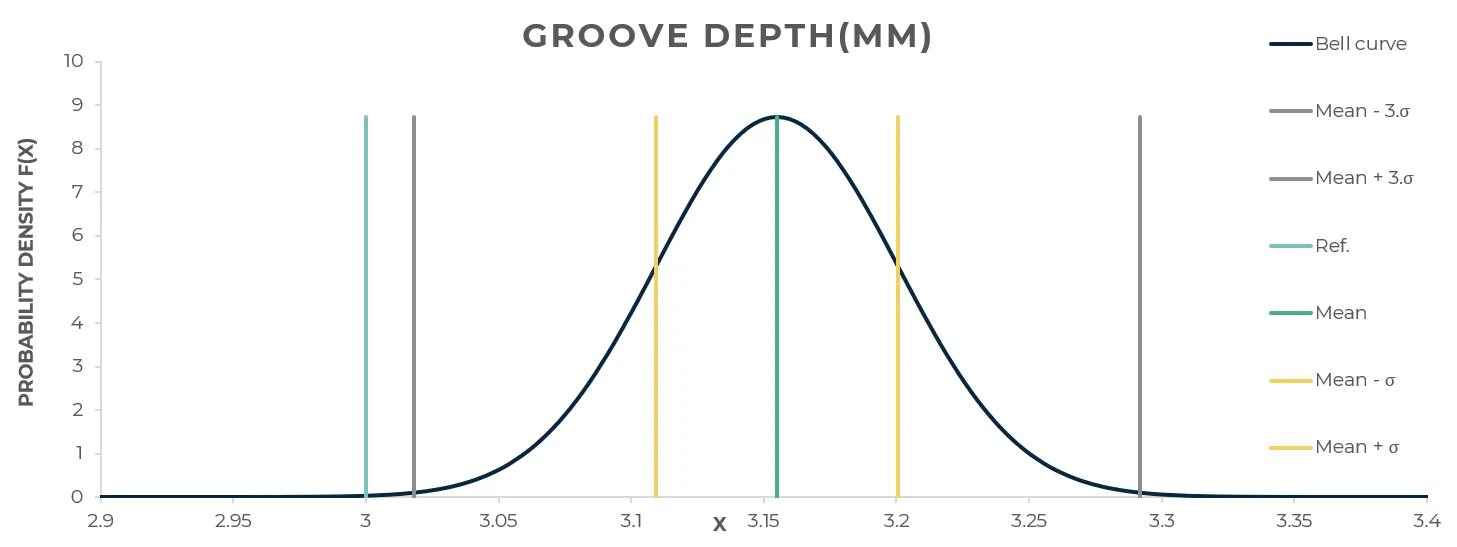
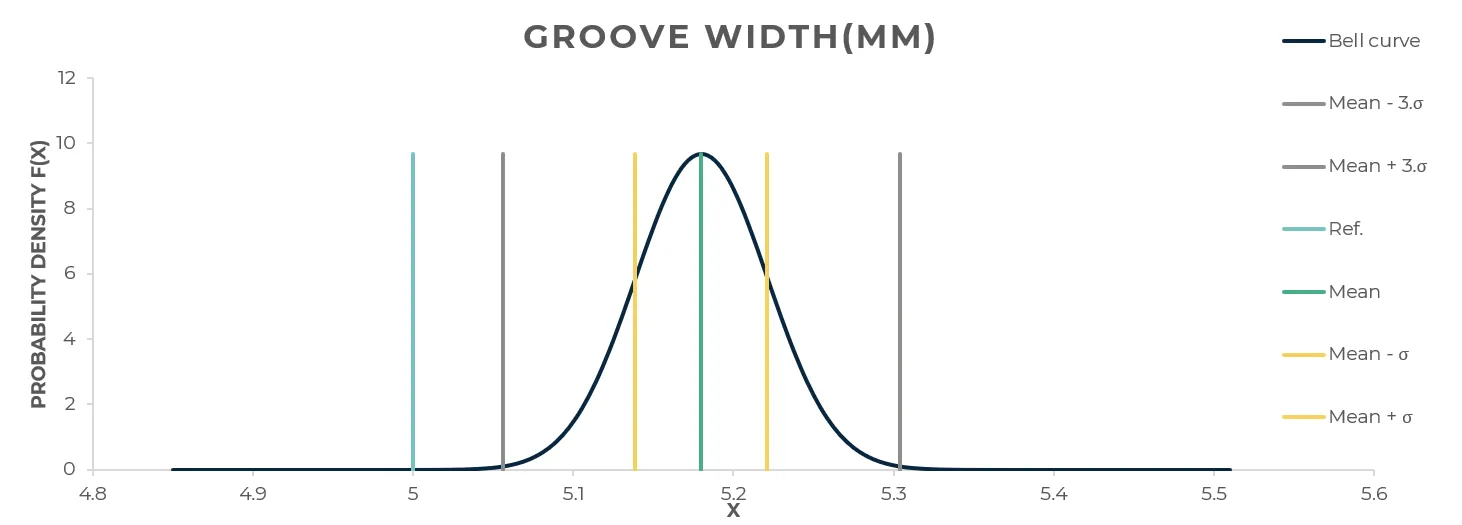
六边形测试的平均偏差是0.068毫米,标准差0.017毫米。
外部尺寸非常出色,长度只大了0.017毫米,高度小了0.018毫米,槽深大了0.048毫米。
槽宽是异常值,大了0.19毫米。
狭窄的内部特征比外部特征对挤出宽度和工具路径生成更敏感,由于误差在所有样品中一致,切片软件补偿可以减少它。
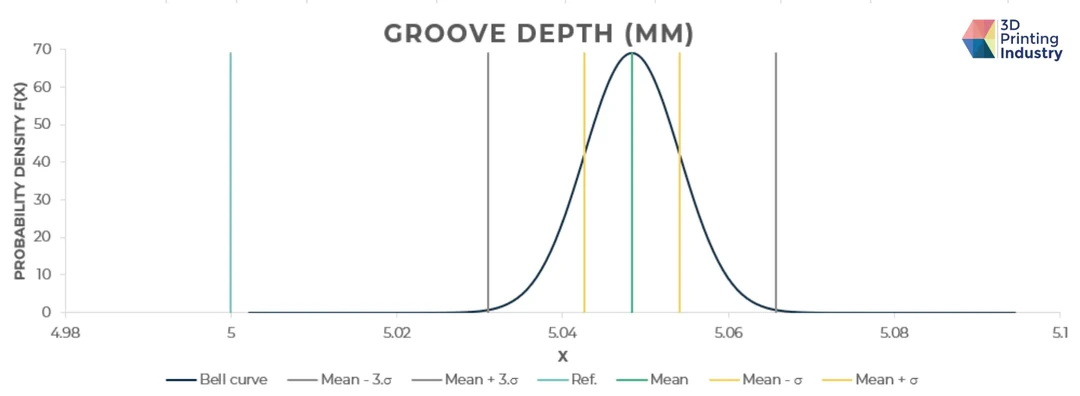
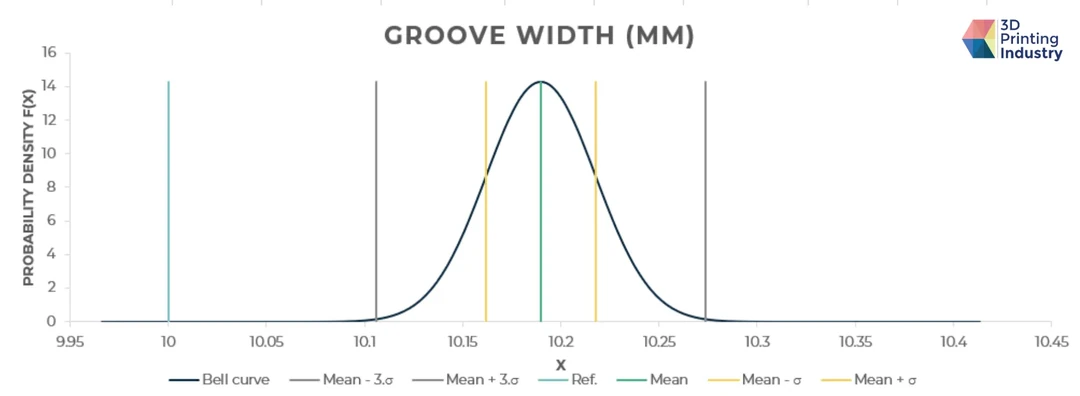
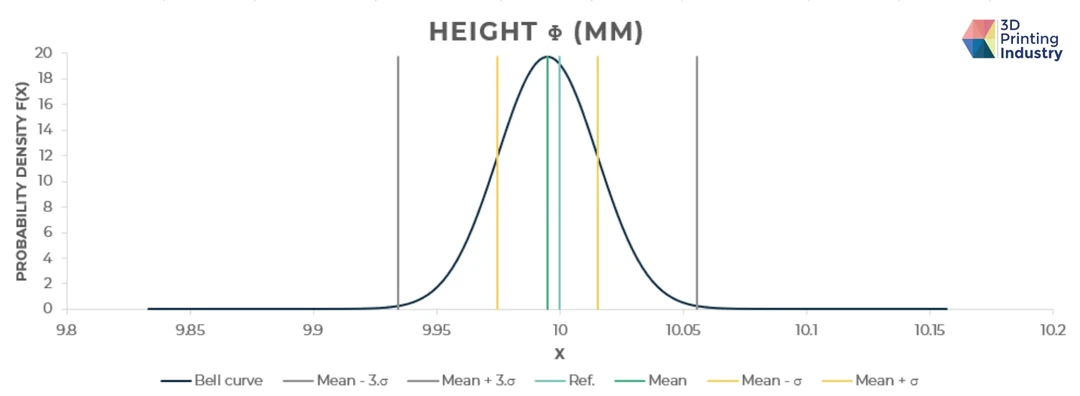
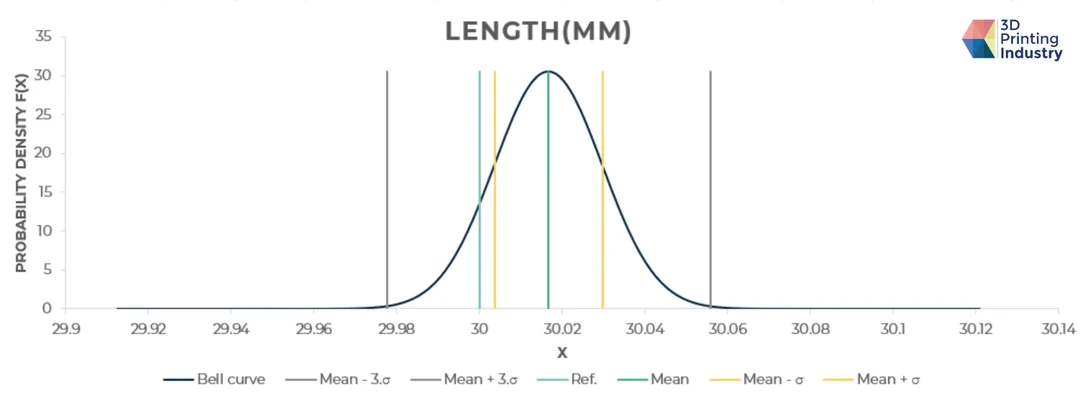
六边形模型的正态分布和偏差。图片由3D Printing Industry提供。
管件测试在所有测量中产生的平均偏差为0.033毫米,平均标准差0.017毫米,轻松满足既定的精度和重复性阈值。
外径平均为19.945毫米,而参考值是20毫米,所有样品一致地小了0.055毫米。
尽管有这个小的尺寸差异,所有测量都远在指定公差范围内。
总高度精度甚至更接近标称值,平均为19.9975毫米,仅比参考值低0.0025毫米。
总体而言,结果证明了良好的尺寸精度和重复性,连续打印之间的变化极小。
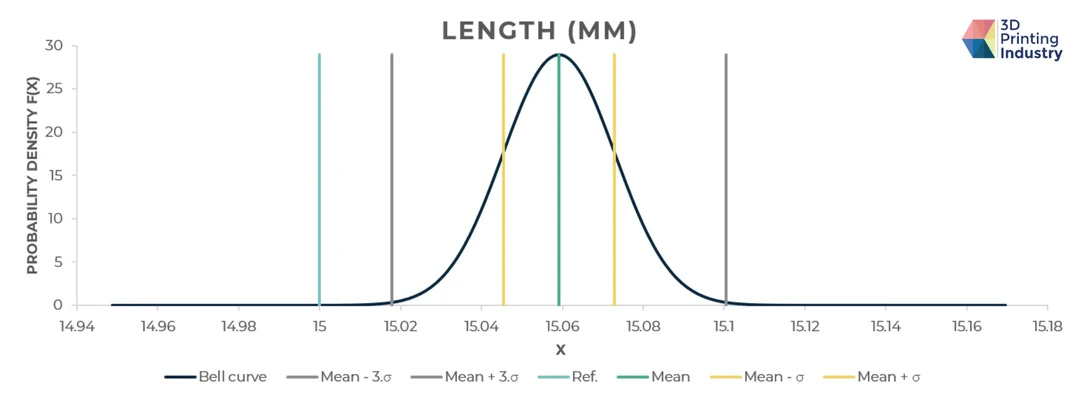
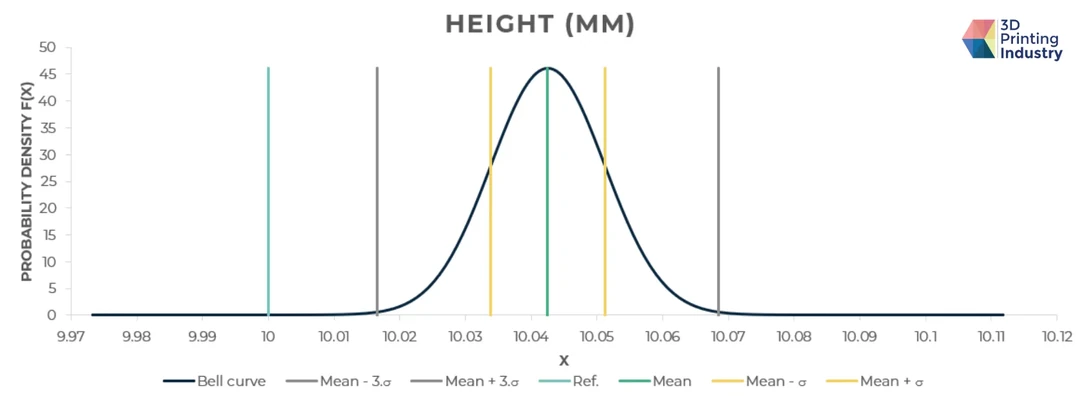
管件模型的正态分布结果。图片由3D Printing Industry提供。
把所有重复性样品放在一起,打印机的平均偏差为0.048毫米,标准差0.016毫米,轻松满足我们既定的精度和重复性阈值。
这些结果相对于FibreSeek通用±0.2毫米的打印精度规格尤其令人鼓舞。
但也要说清楚,这些测试只用PETG通过FFF喷嘴进行。
把FFF和连续纤维增强结合起来时,尺寸结果可能会不同,也可能更接近制造商声明的精度规格。
圆形轨迹测试打印20毫米、65毫米和100毫米的同心圆,并比较它们的X和Y直径。
轴之间的任何差异都指向运动系统里的皮带张力或校准问题。
这是FibreSeeker 3最弱的基准测试,也是FFF系统常见的问题。
X轴非常出色,平均偏差0.023毫米。
Y轴平均0.159毫米,超出我们的公差,而且误差随直径增大,20毫米圆上是0.065毫米,65毫米圆上0.185毫米,100毫米圆上0.228毫米。
只在单轴上随尺寸缩放的误差通常说明Y轴缩放问题,例如皮带张力或每毫米步数校准,而不是随机运动误差。
这对用户是好消息,缩放误差可以修正。
即便如此,对于一台面向工程零件的机器,这是我们期望在工厂校准里就能发现的问题。
| Printer (3DPI review) | Cp | Cpk | Cpm |
|---|---|---|---|
| FibreSeeker 3 | 4.91 | 1.83 | 0.53 |
| Bambu Lab H2D Pro | 6.49 | 3.65 | 0.75 |
| INTAMSYS Funmat Pro 310 NEO | 4.49 | 2.01 | 0.59 |
过程能力问的是生产批次中有多少比例会落在公差范围内。
我们在两个板上打印了150个相同的20.00毫米圆柱体,随机选取16个,用精度±0.004毫米的千分尺在其平坦面上各测量三次,对照±0.10毫米的公差。
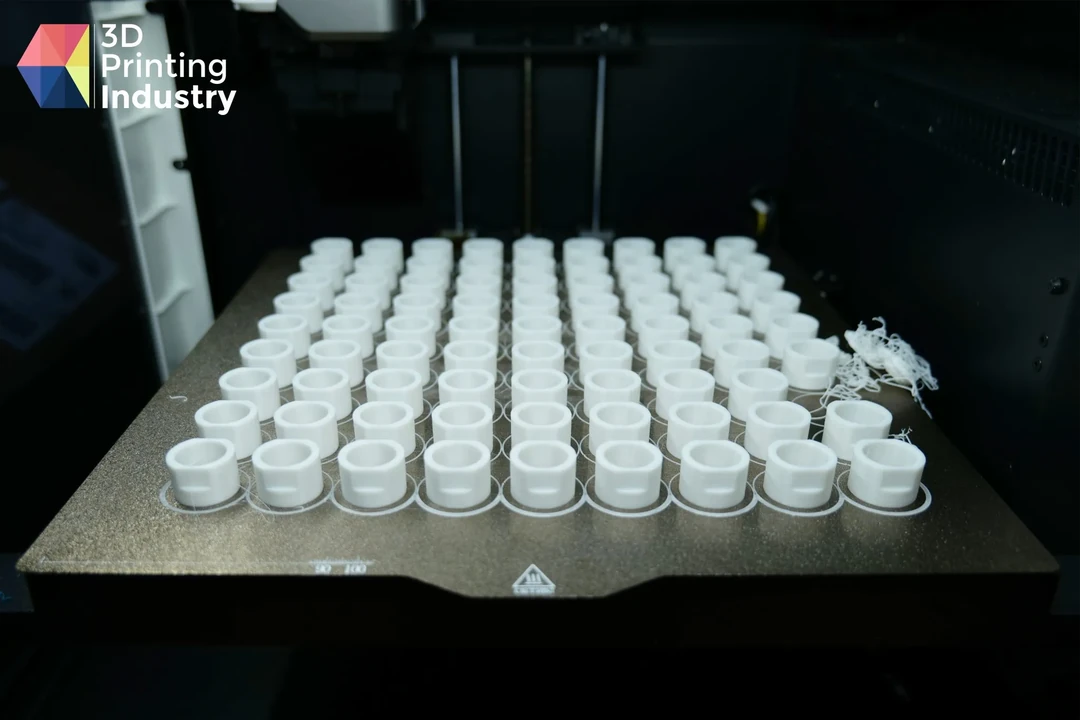
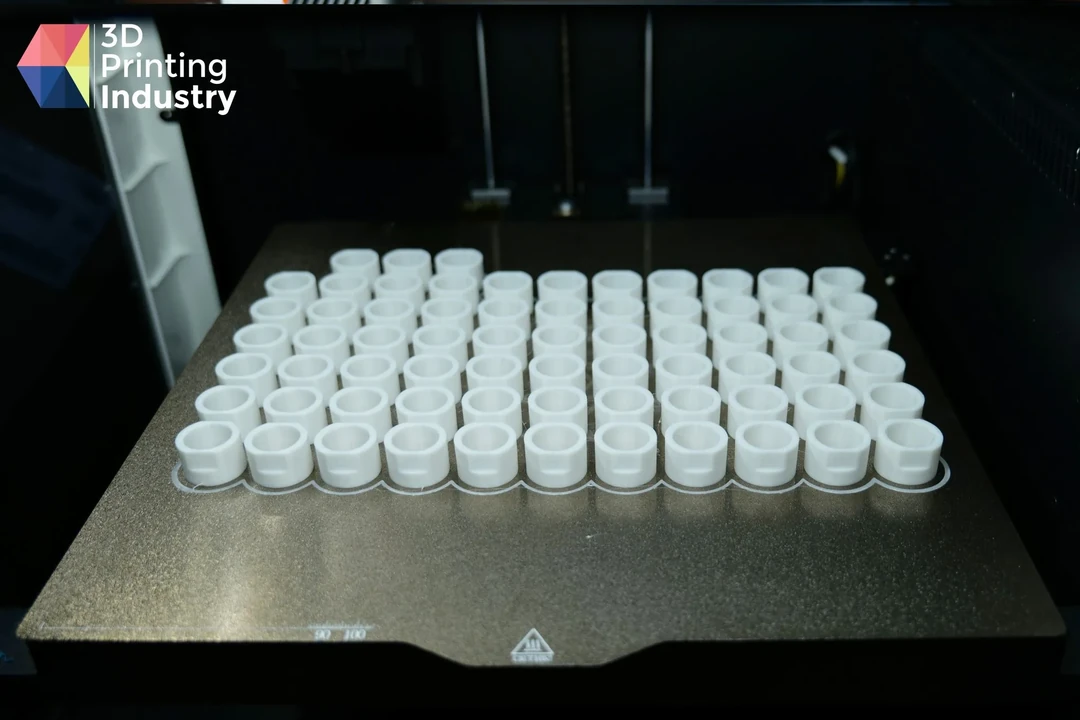
能力测试,150个打印圆柱零件。照片由3D Printing Industry拍摄。
三个指数总结了结果。
FibreSeeker 3的Cp为4.91,Cpk为1.83,均高于1.33的基准,Cpm为0.53。
它们共同描述了一个精确的过程,与标称值存在一致偏移,数据表明偏移约为0.06毫米,也就是20毫米目标的0.3%。
这和重复性测试里看到的过大尺寸相符,可以通过切片软件中的单个尺寸补偿值消除。
这次运行也暴露了实际问题。
打印时间很长,两个板分别为12小时50分钟和10小时20分钟。
第一个板上的一个零件过夜后脱落。
在床身上涂胶后,任何测试中都没有再发生粘附失败。
3D Printing Industry的3DPI基准套件对尺寸精度、重复性、流量控制、振纹、悬垂、桥接、间隙和回抽评分,加权后总分为100分。
对于桌面FFF打印机,高于60分表示性能强劲,高于70分则把机器放进顶级行列。
使用通用PETG在快速预设下打印,FibreSeeker 3得分为67.29。
这是一个强劲的结果,说明它是一台可靠的机器。
精度得分为7分,满分10分,X平均偏差0.052毫米,Y平均偏差0.068毫米。
圆形精度X平均0.032毫米,Y平均0.08毫米,再次显示出Y轴略弱。
五个重复样品保持了一致的六边形长度、槽深和槽宽。
打印机在振纹抑制方面得分为3.75分,满分5分,悬垂方面为8.18分,满分10分,仅在60度时出现可见退化。
较短的桥接打印干净,较长跨度有一些下垂。
这里有个强信号,FibreSeeker 3通过了低至0.1毫米的每一项间隙测试,这对一体化打印机构和具有复杂内部几何形状的组件来说是一个强有力的信号。
回抽低于平均水平,尖刺顶部和底部有拉丝,可能因为PETG未干燥而加剧。
尖刺下方出现下垂和分离的层,3DPI标志从打印件中缺失,连接处断裂,浮雕文字无法辨认。
基准测试打印耗时七小时,而大多数CoreXY打印机约为四小时。
速度不是这里的卖点,性能零件才是。
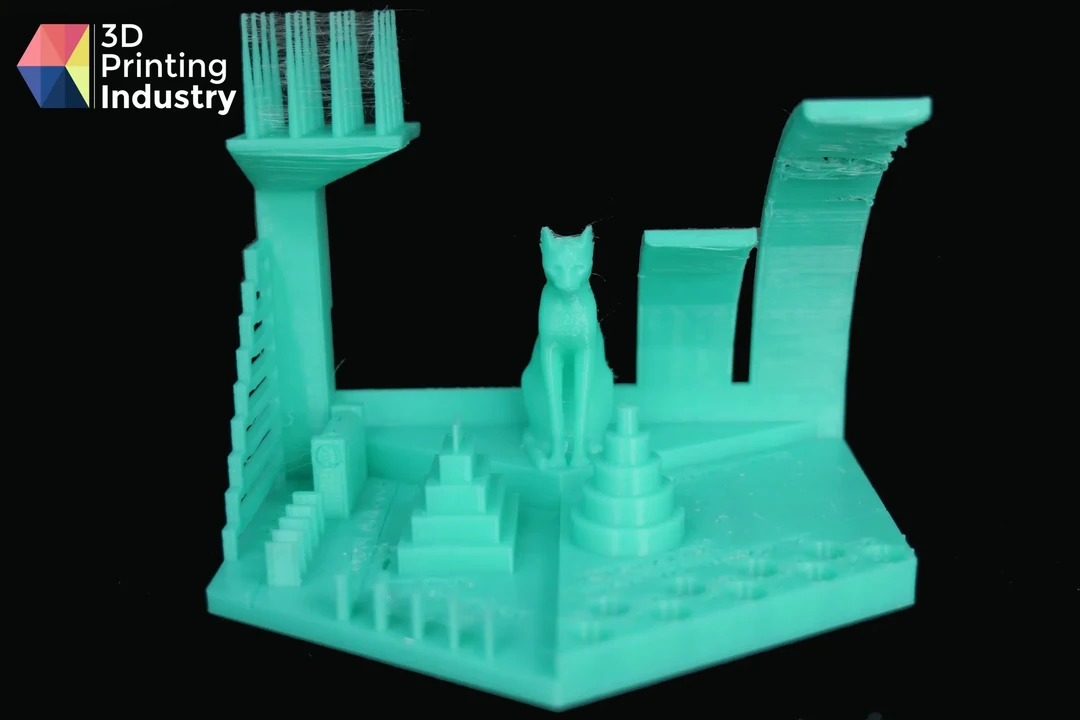
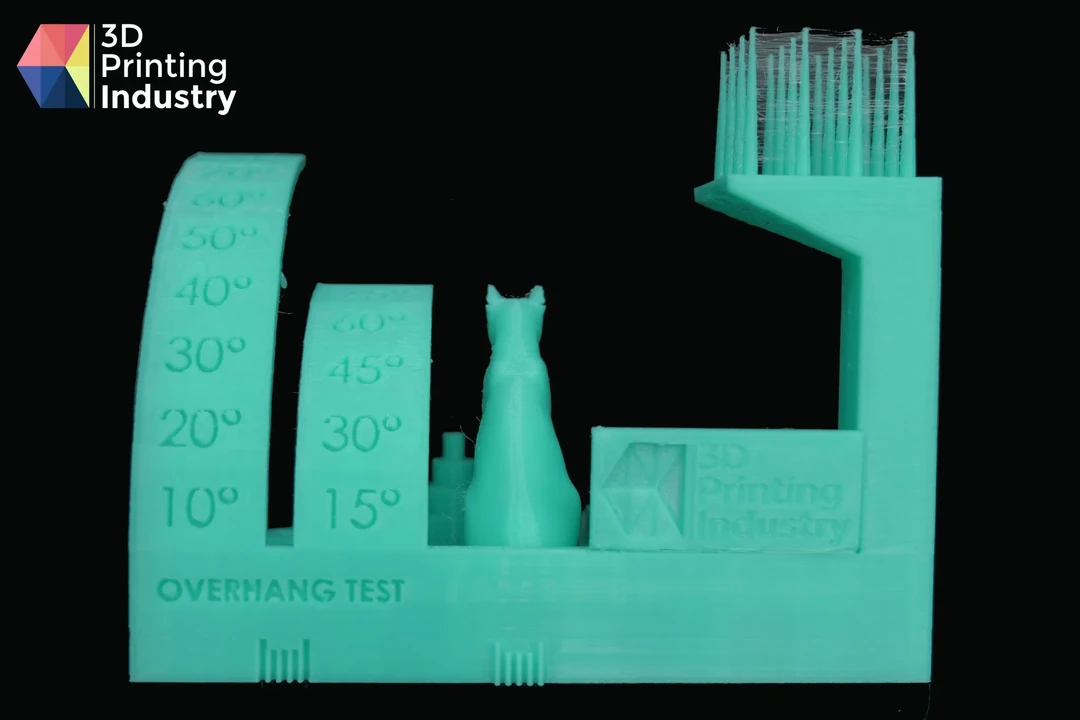
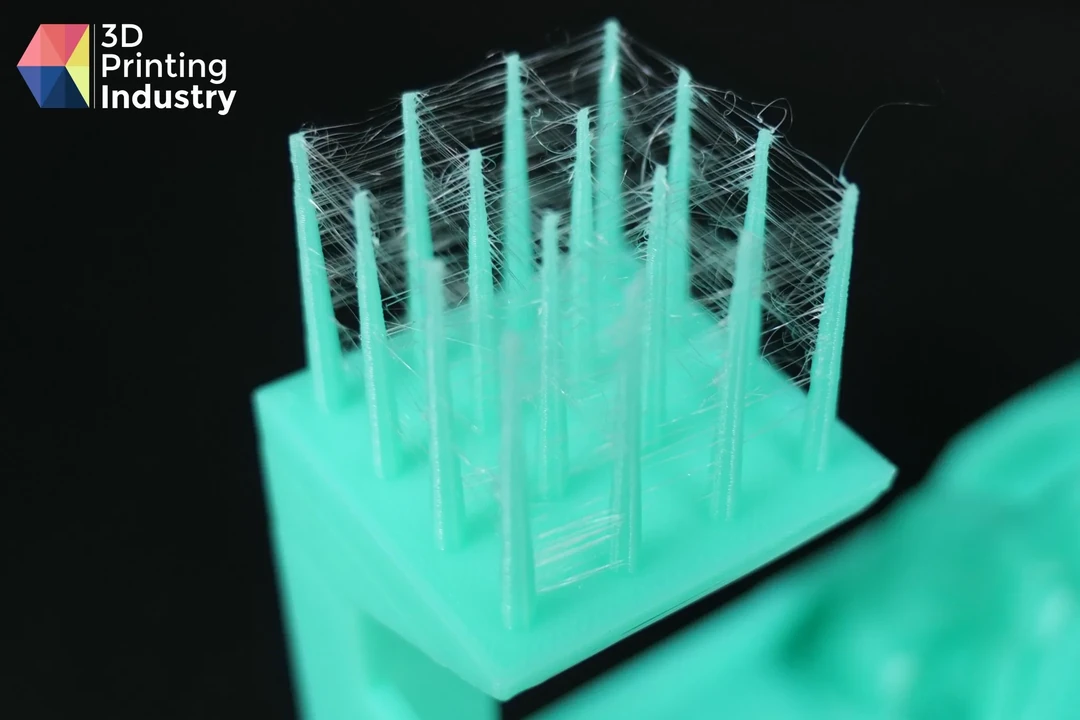
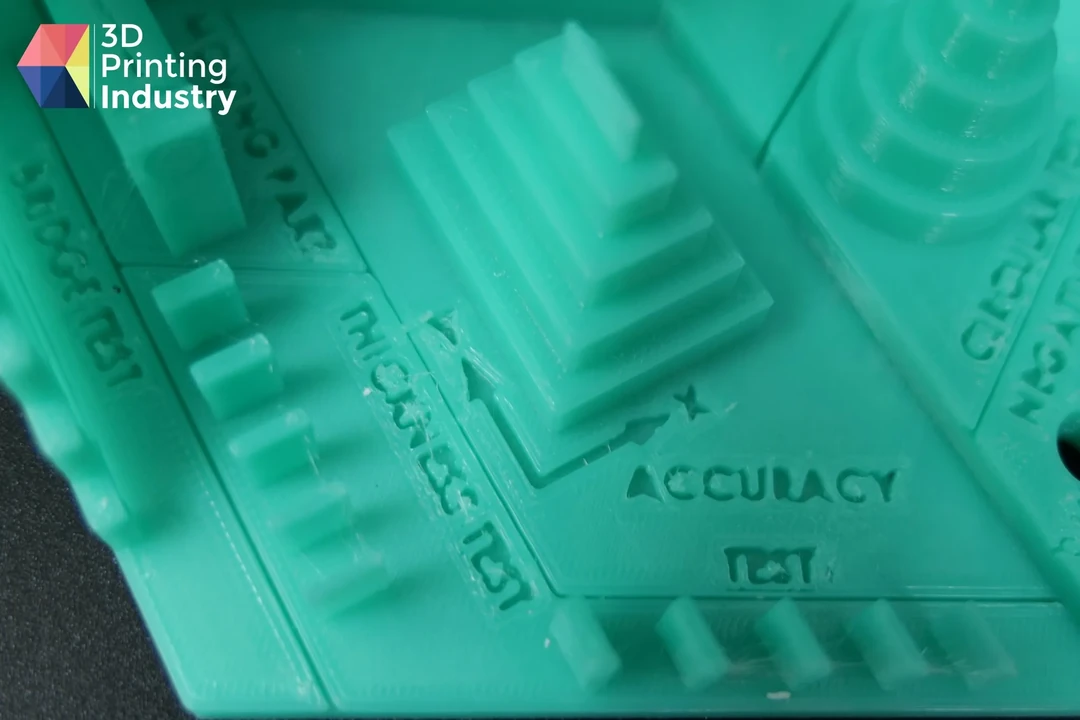
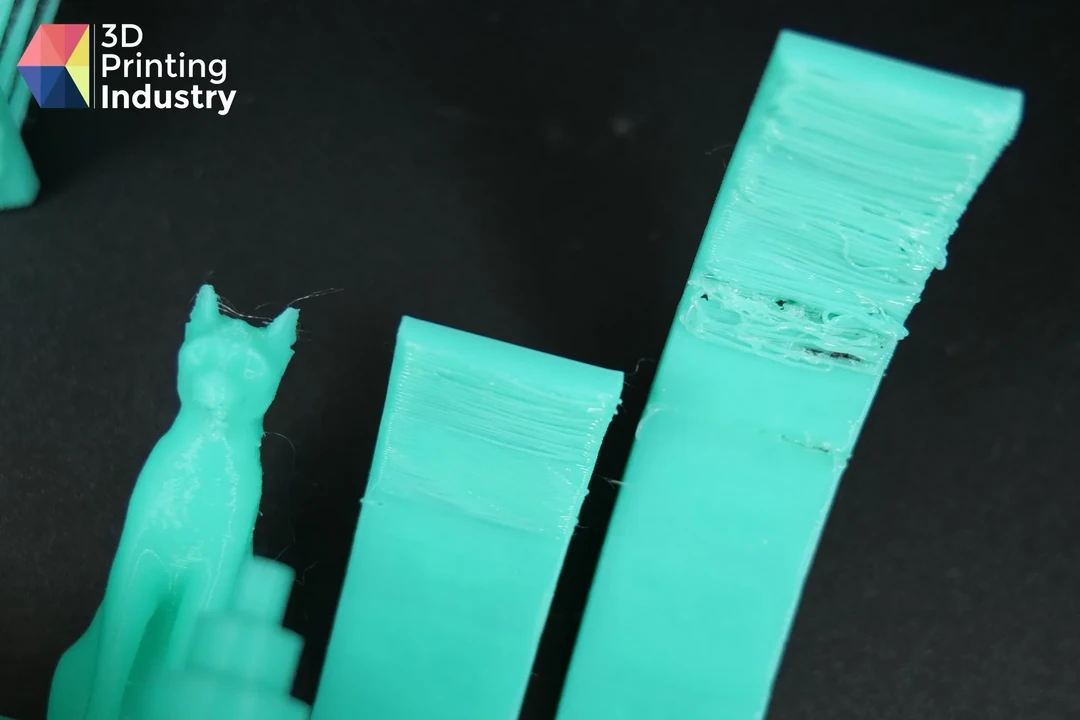
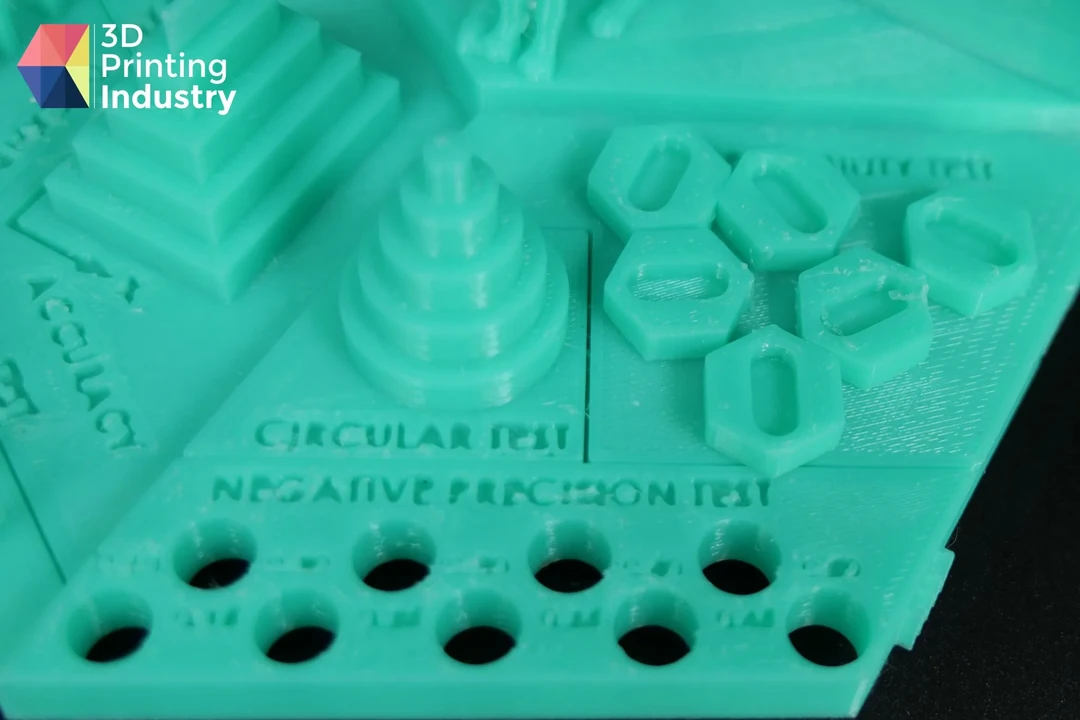
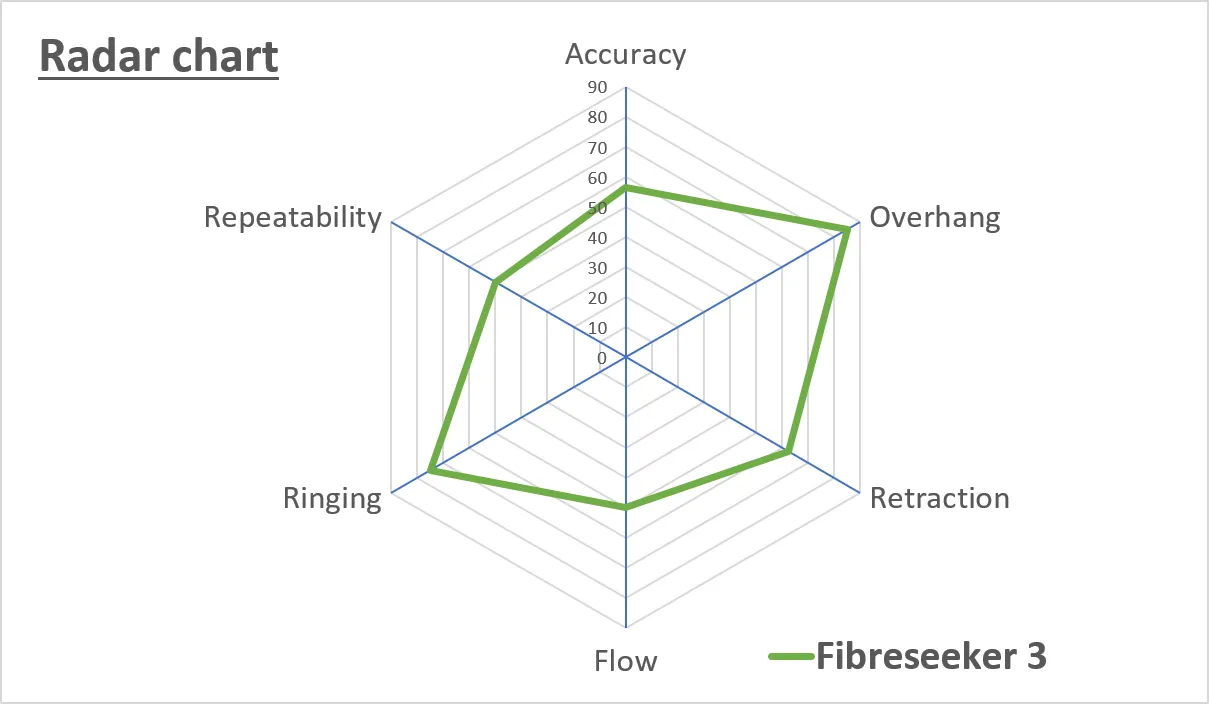
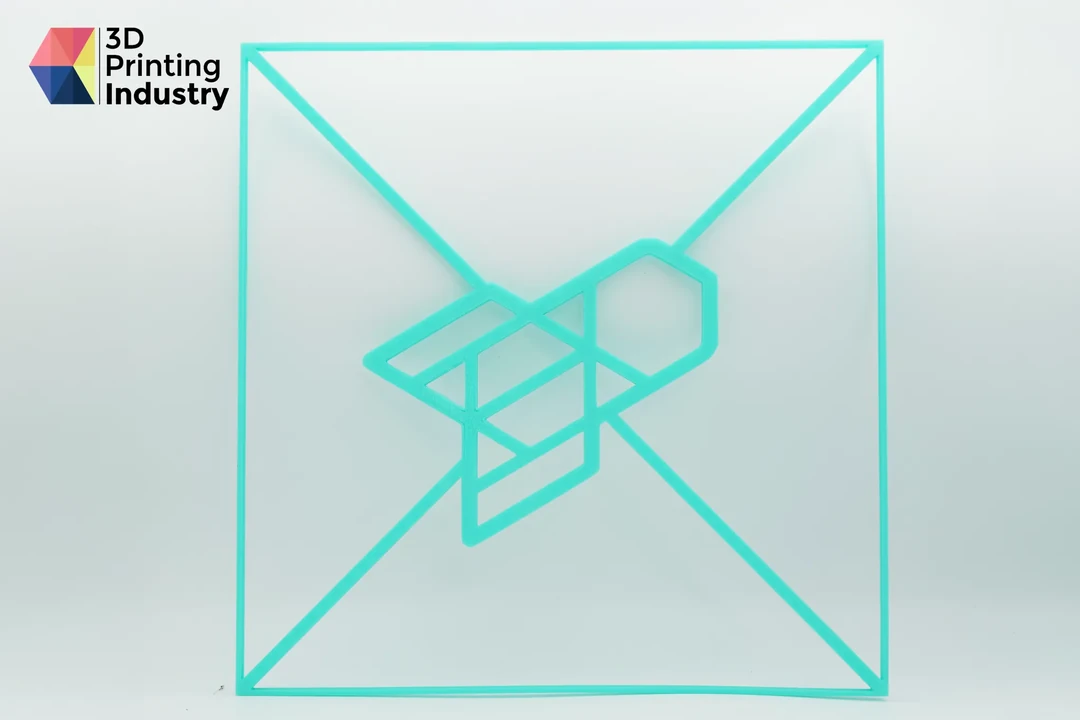
FibreSeeker 3 3DPI基准打印件、标准差图表和雷达图。照片和图片由3D Printing Industry提供。
周界测试想确定构建板实际可用的范围。
Rocket Slicer会把构建板的不可用区域灰色显示,但它接受了我们完整的300 x 300毫米周界模型,无需缩小。
打印边界测量为299.91 x 299.93毫米,没有拉丝、象脚或层不一致。
塔测试确定Z轴的可用性。
一个30 x 30毫米的塔达到了完整的245毫米Z高度,没有固件限制,底部测量为29.98 x 30.10毫米。
没有Z轴抖动、翘曲或层偏移。
X和Y方向的轻微振纹影响了浮雕文字,角落略有凸起,这是高打印件的典型现象。
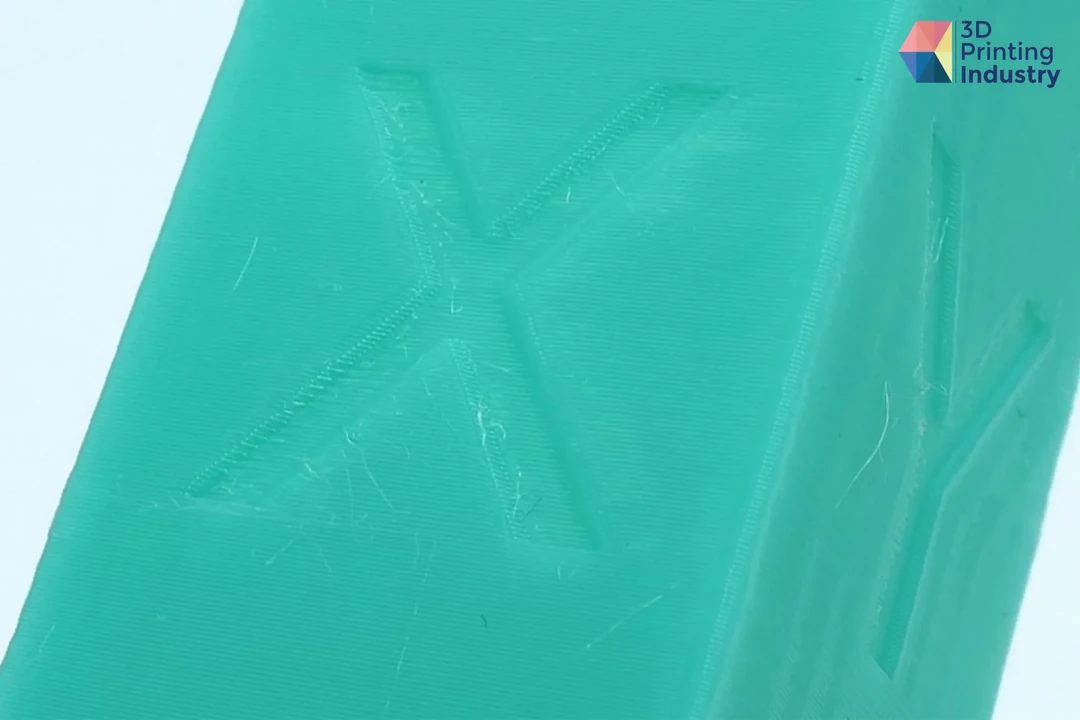
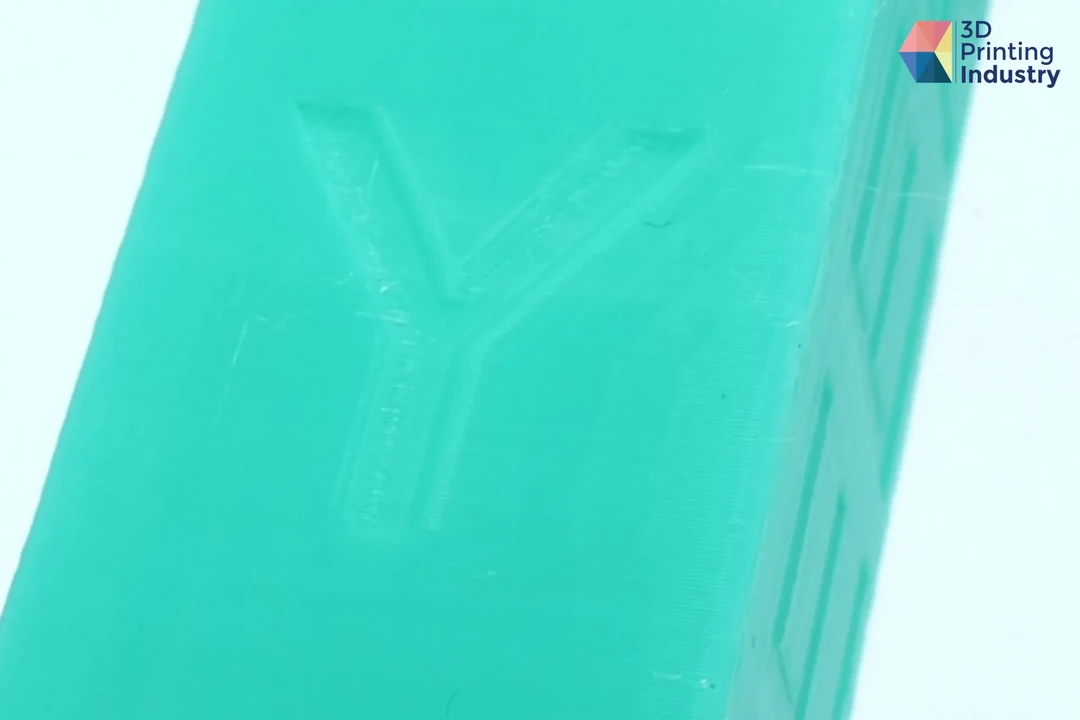
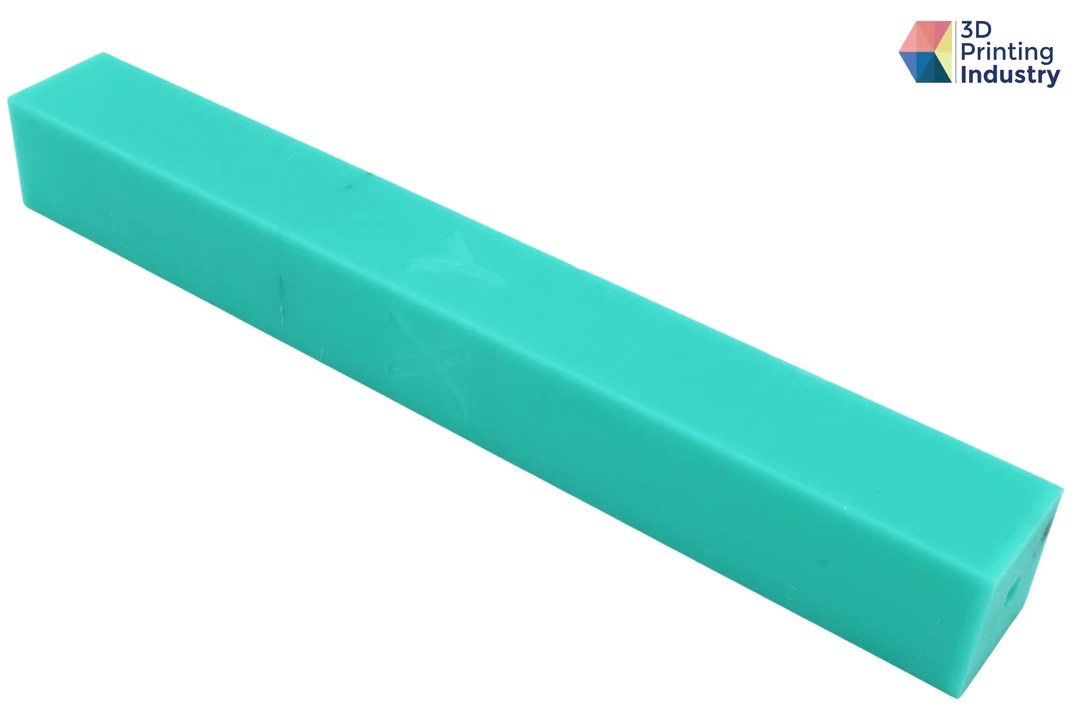
3D打印塔测试。照片由3D Printing Industry拍摄。
桥接测试的跨度从5毫米到60毫米,却没能公正衡量硬件性能。
Rocket Slicer 1.3.2.1868未能识别模型中的桥接。
它没有沿着每个跨度铺设挤出线,而是把它当标准层打印,周界和填充横跨间隙。
无支撑的丝线下垂,在某些情况下脱落。
FibreSeek确认了这个错误,并表示会在未来软件版本里修复。
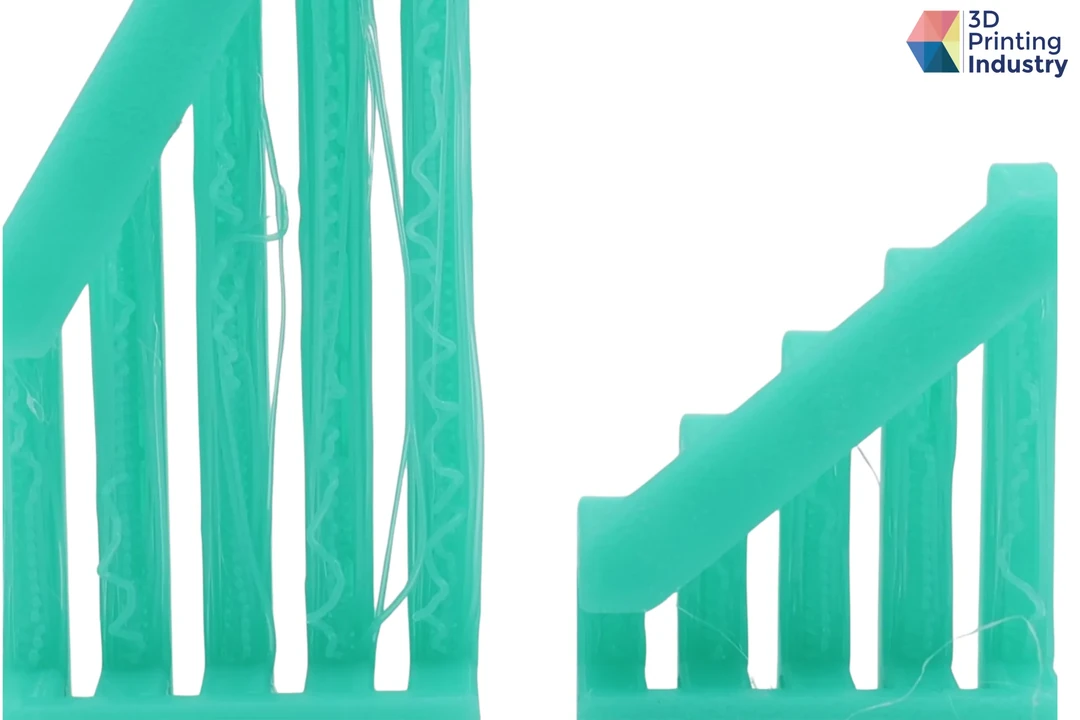
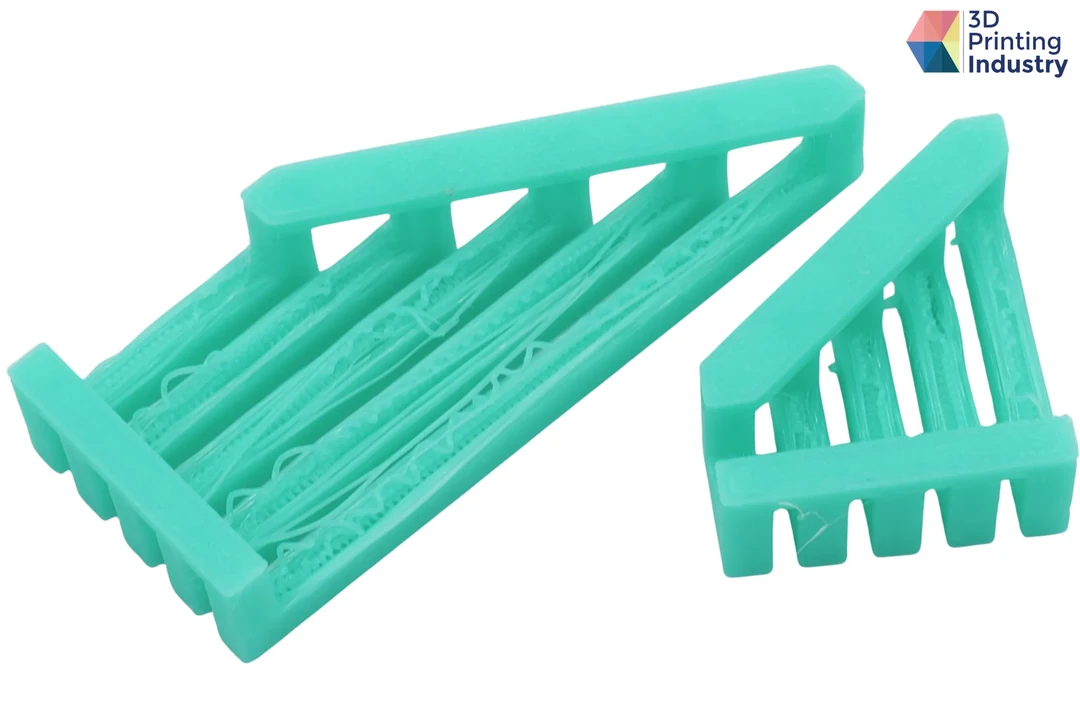
3D打印桥接测试。照片由3D Printing Industry拍摄。
悬垂测试想确定悬垂面的冷却效果,悬垂模型的壁从40度以5度步进上升到65度,并在X和Y方向打印。
在Y轴上,FibreSeeker 3干净地打印了每个角度,仅在65度时层线略粗糙。
在X轴上,65度壁严重失败,层变形且表面有孔洞。
两个方向在60度以内都干净,这是一个好结果。
轴之间的差异再次说明运动系统和冷却并非完美平衡,不过两个方向都能达到60度,对任何严肃应用来说都绰绰有余。
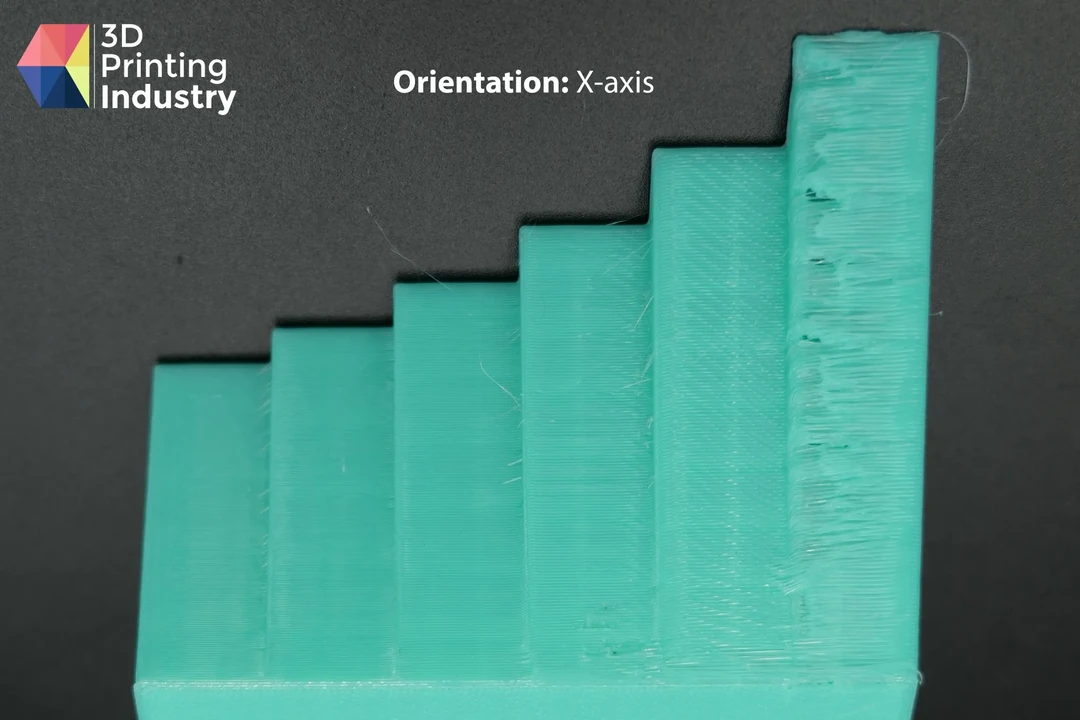
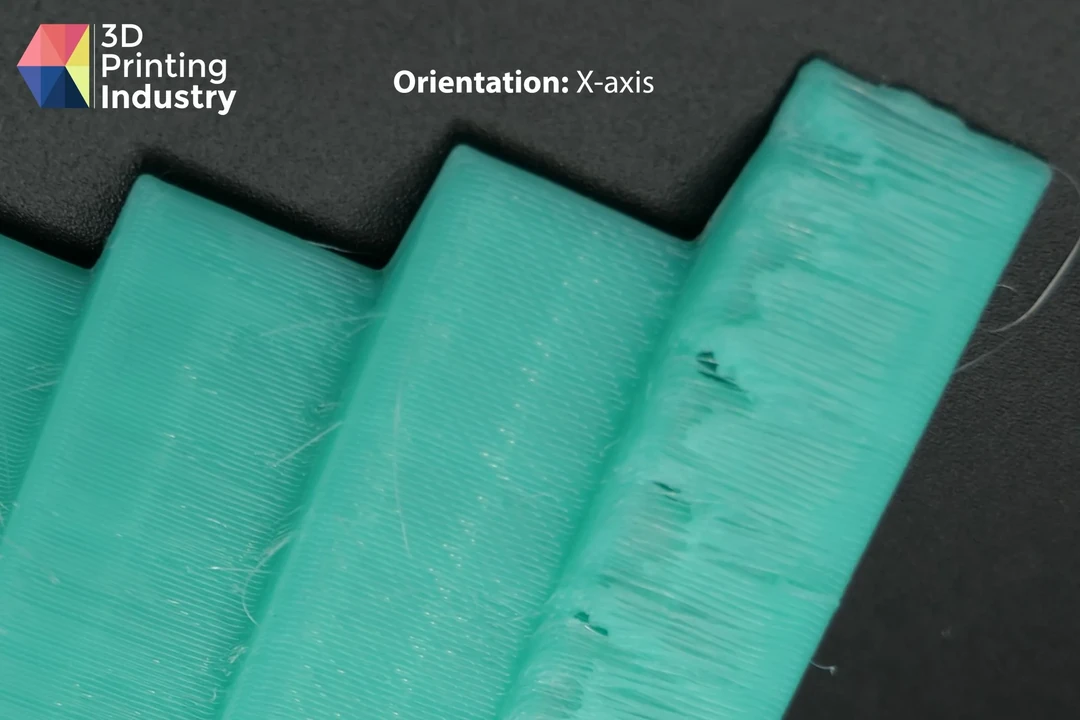
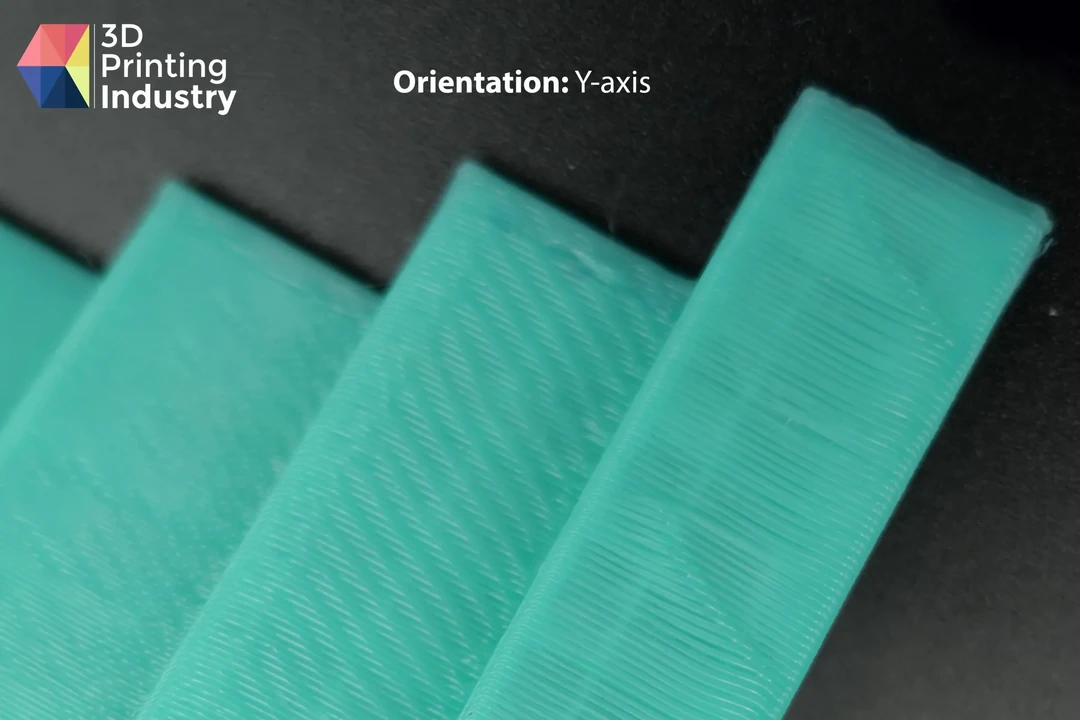
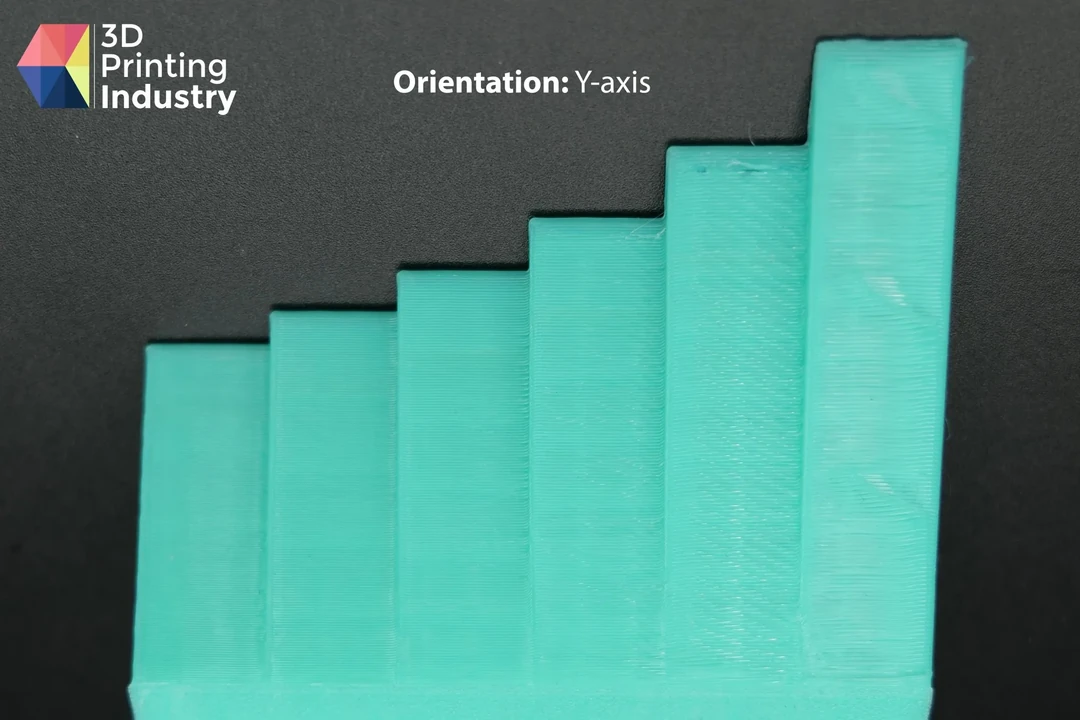
3D打印悬垂测试,X和Y方向。照片由3D Printing Industry拍摄。
回抽测试使用第三方PLA进行,该PLA已按照其规格干燥。
尖刺清晰度高,结构之间可见的细丝极少。
靠近底部的较厚部分保持干净,没有明显拉丝。
尖刺尖端周围仍有一些细拉丝,不过结果表明干燥后并使用最新可用的软件和固件更新有所改善。
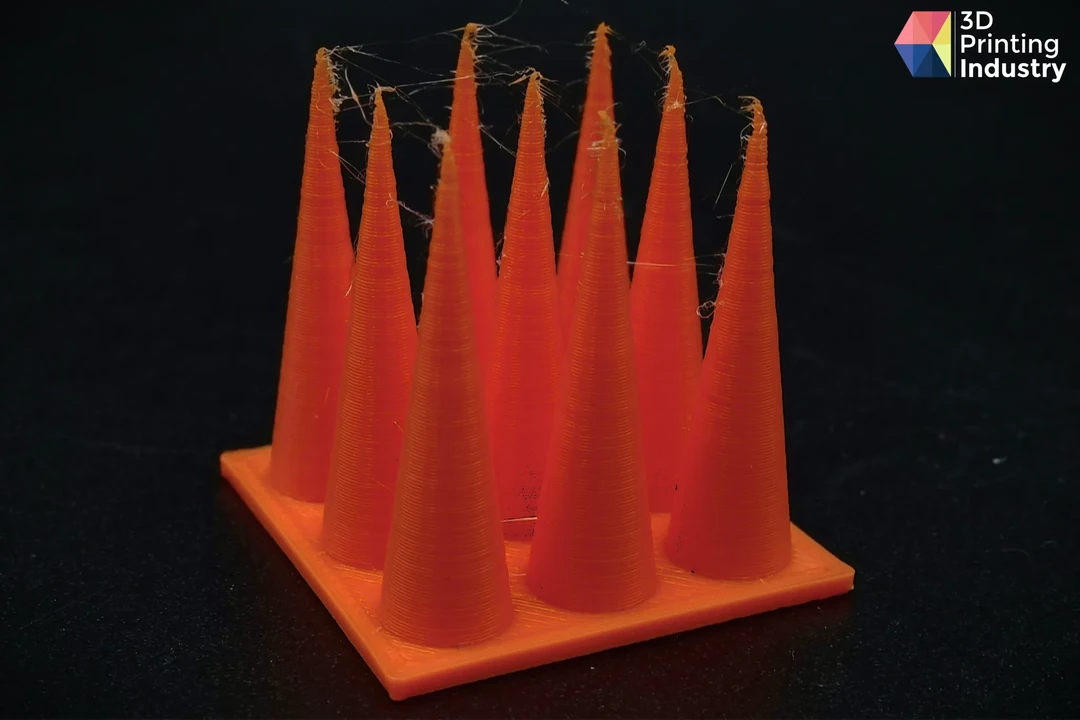
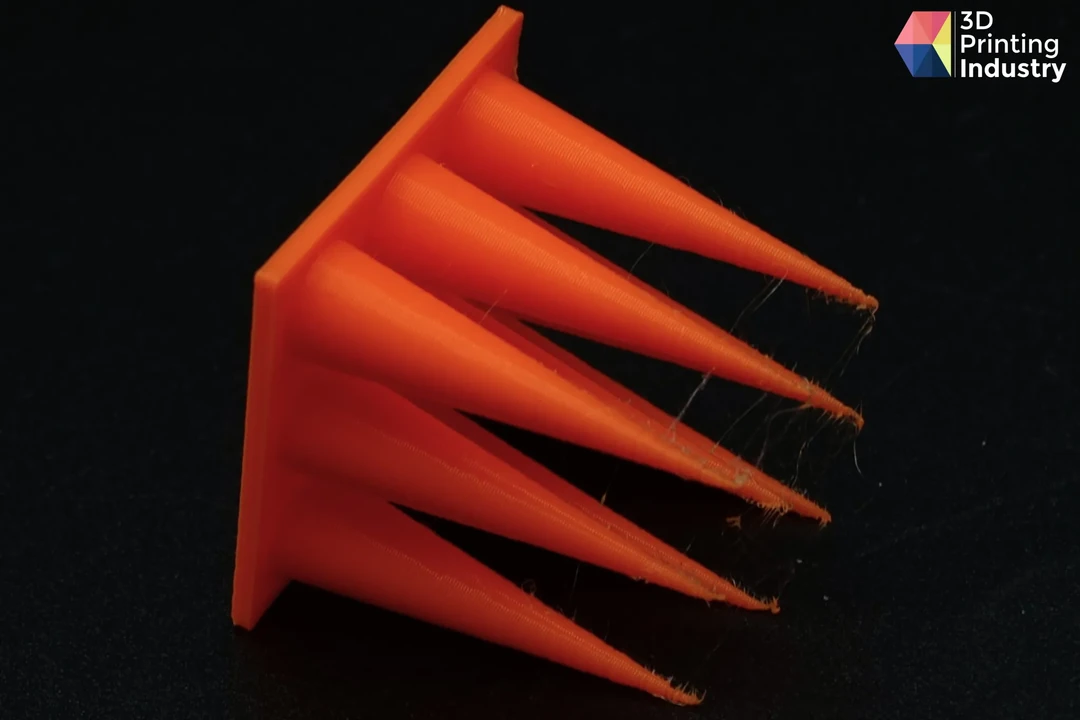
3D打印回抽测试。照片由3D Printing Industry拍摄。
小型精密零件测试想看细节再现能力,我们打印了一个公制螺纹规及配套螺母,从M10到M3,使用PETG在标准配置下打印。
每个螺纹规直到M4都能用手顺畅拧入。
M3螺纹在所有五次尝试中都失败,标准M3螺母直接滑下打印的螺丝。
螺纹上的轻微拉丝很容易清除,不影响功能。
所以M4是标准0.4毫米喷嘴打印螺纹的实际极限。
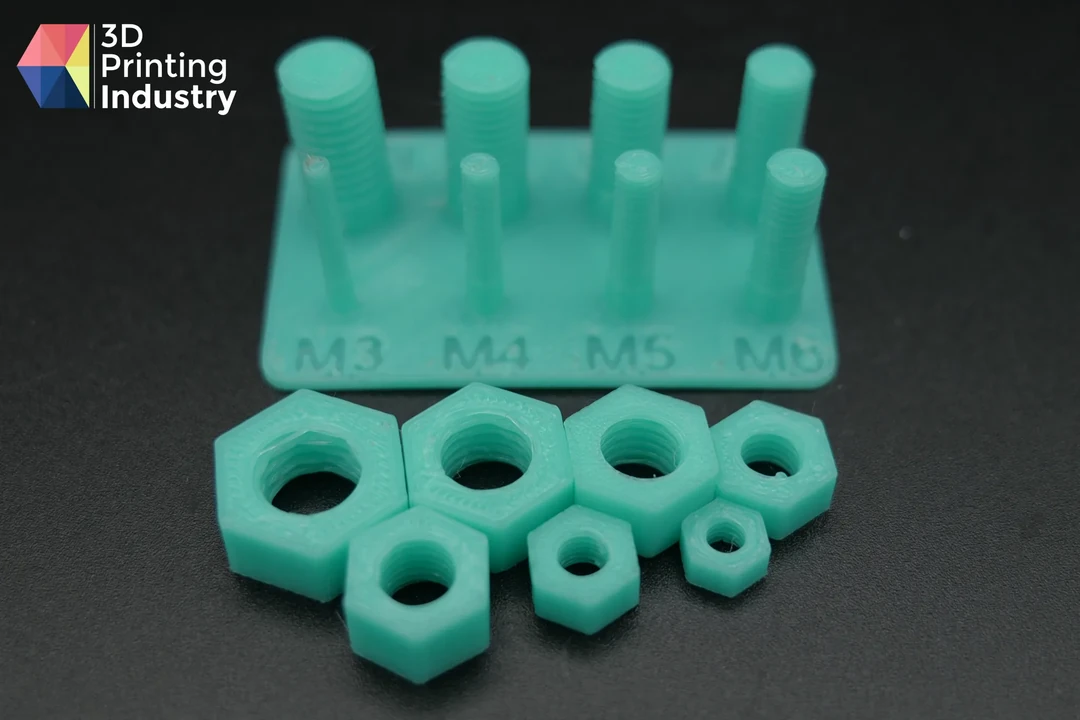
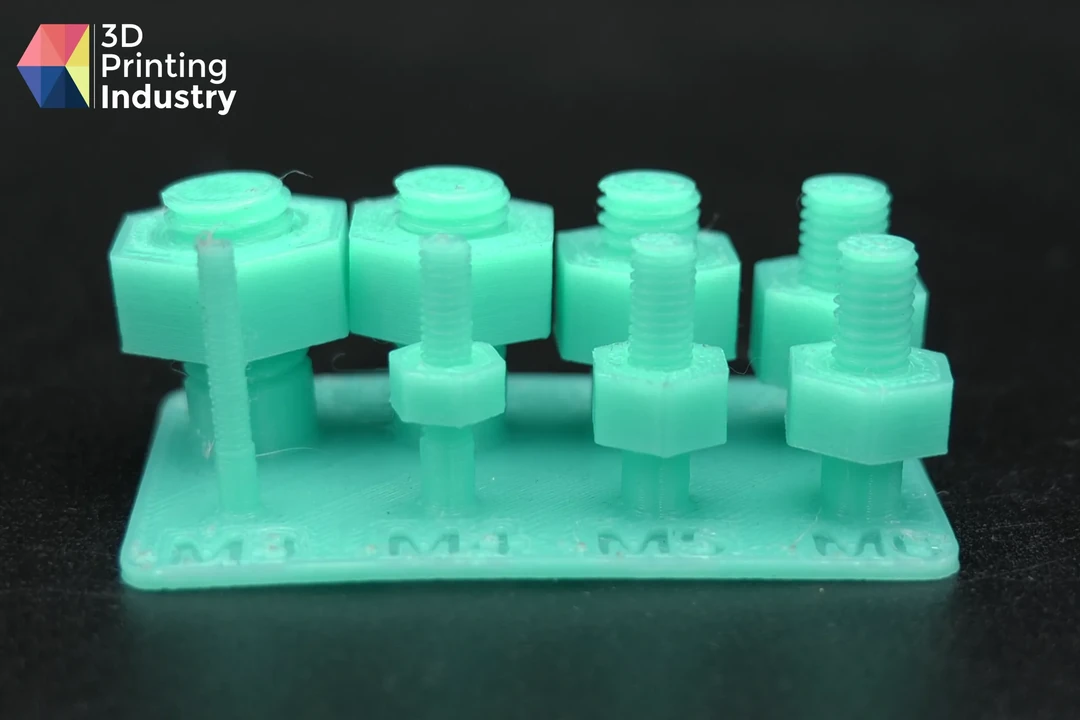
3D打印螺纹规和螺母。照片由3D Printing Industry拍摄。
真正见真章的,是功能性增强零件。
我们用X-CCF碳纤维增强的PETG打印了一系列组件,又用X-CGF玻璃纤维做了另一组试验,最后用PLA打印了一个一体化机构。
第一个零件是机械臂的结构支架,必须在重复载荷下保持刚性以保持臂对齐。
它使用增强模式以80%填充率打印,增强强度为5级中的2级。
这会把连续碳纤维放在两个外壁里,内部用PETG填充。
打印耗时约20小时,主要因为反复的纤维切割和喷嘴切换。
它无错误完成,表面质量高,没有突出的纤维,也没有拉丝。
我们没做负载测试,但支架用手感觉非常刚性,看起来适合预期用途。
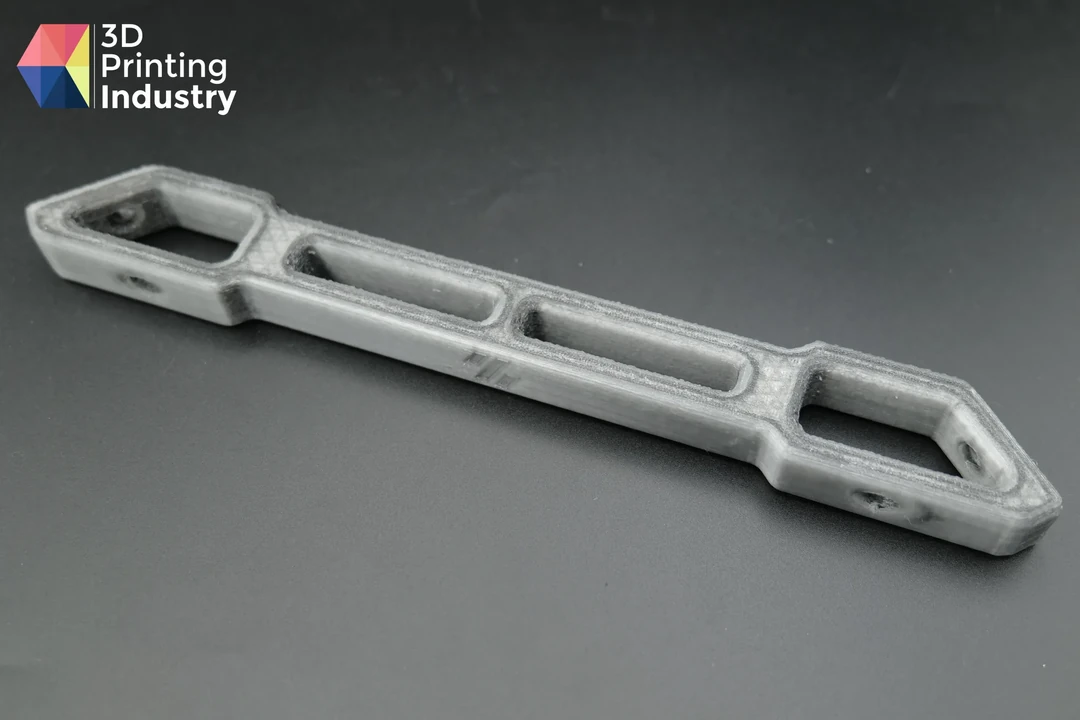
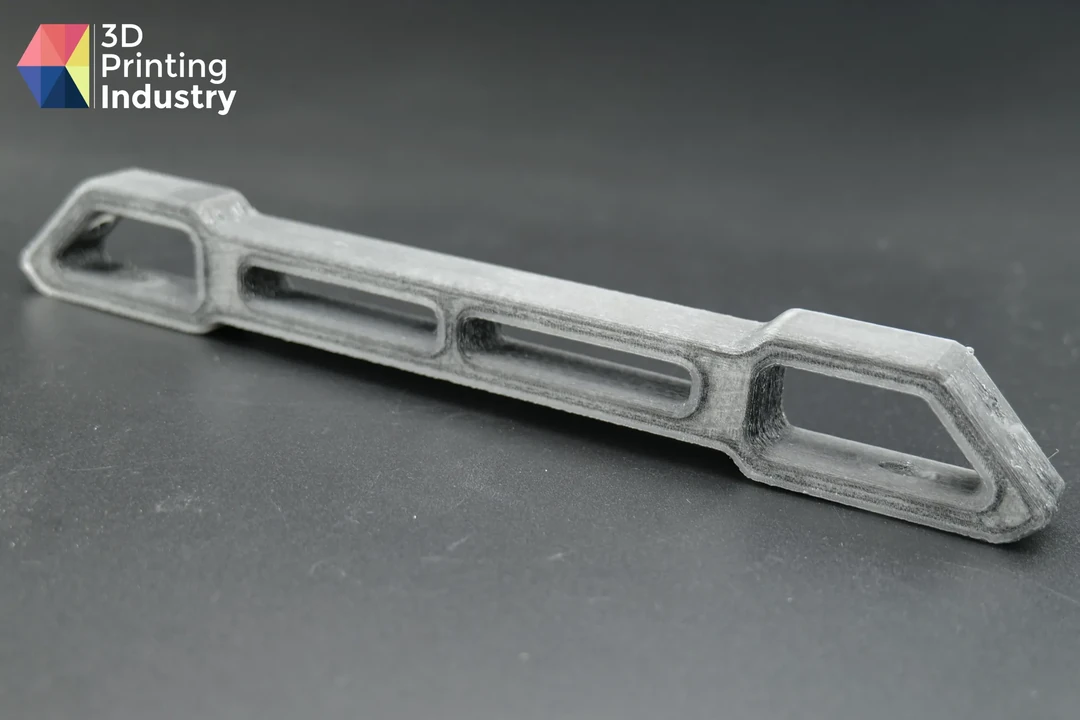
3D打印机械臂支架。照片由3D Printing Industry拍摄。
接下来是一个遥控模型车的车架支撑,这个零件必须承受振动并承载额外硬件。
它用透明PETG和X-CCF以5级中的3级增强强度打印。
透明聚合物让增强可见,能看到碳纤维贯穿结构壁和填充。
该零件无需支撑打印,打印难度不低。
壁缝处有小股纤维突出,这是切割器切断纤维时喷嘴处的残留纤维在打印恢复时沉积造成的,很容易用钳子去除。
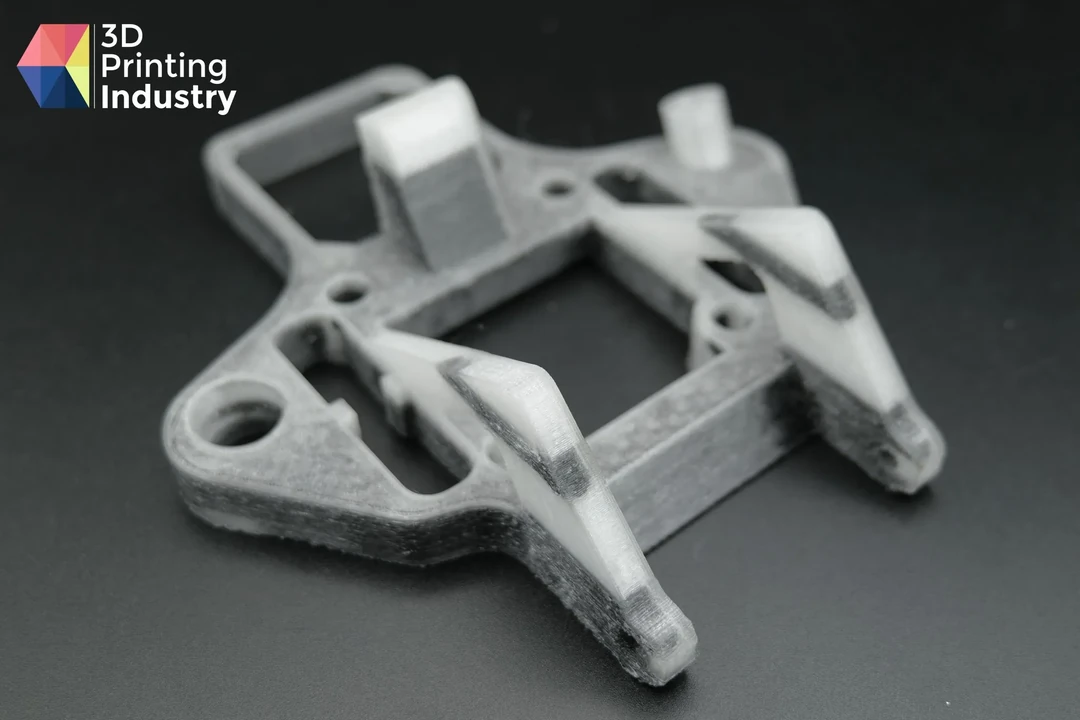
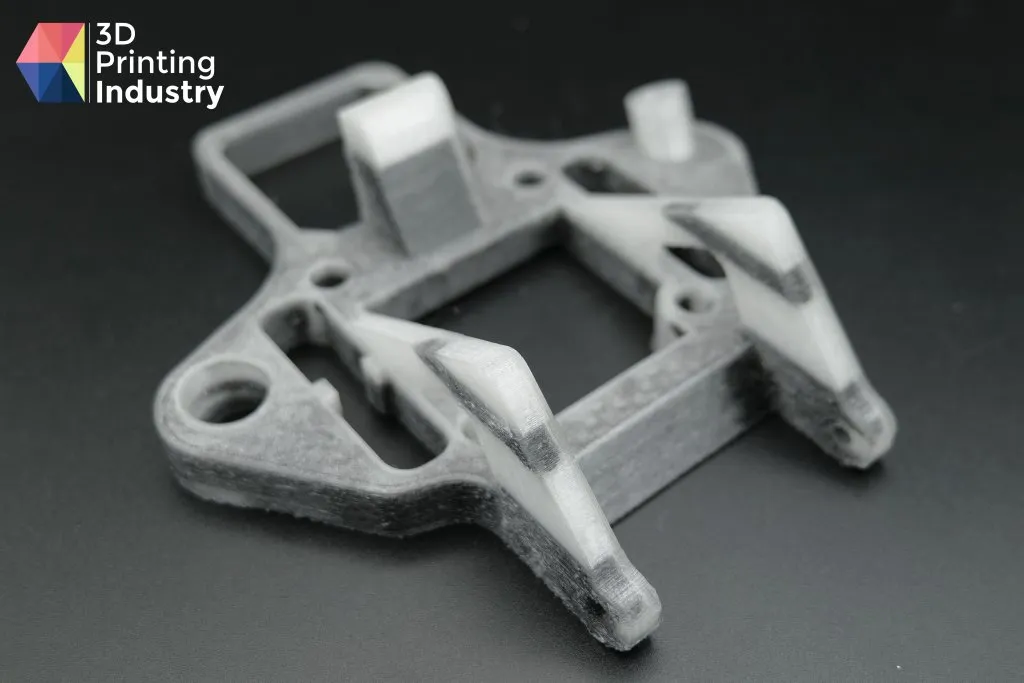
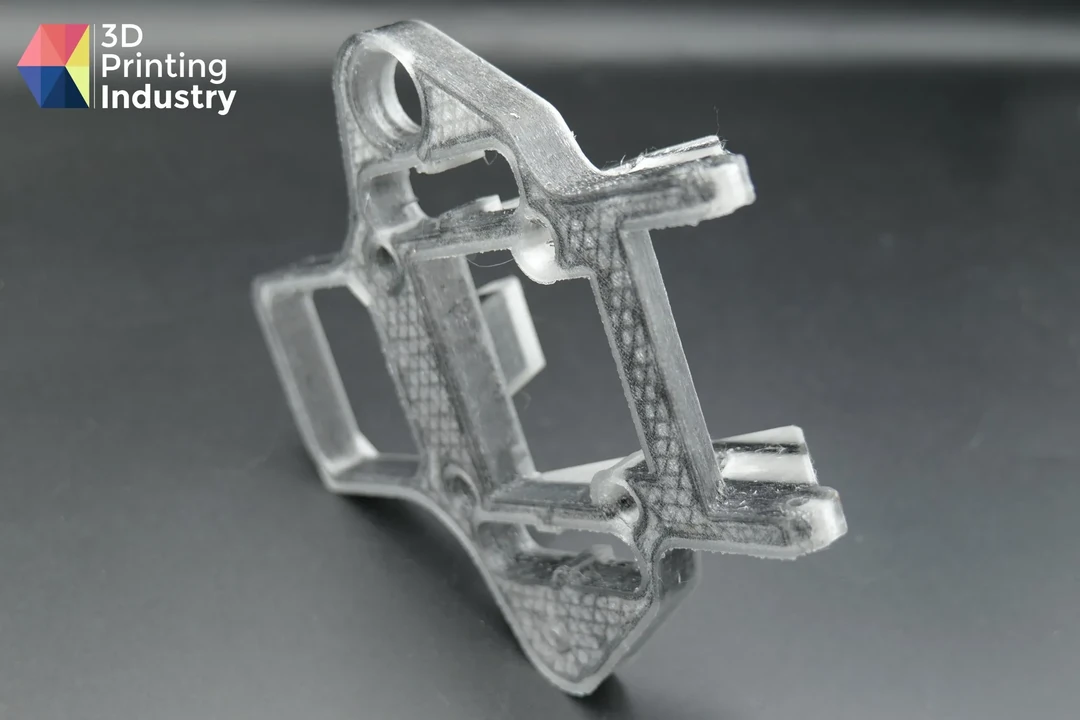
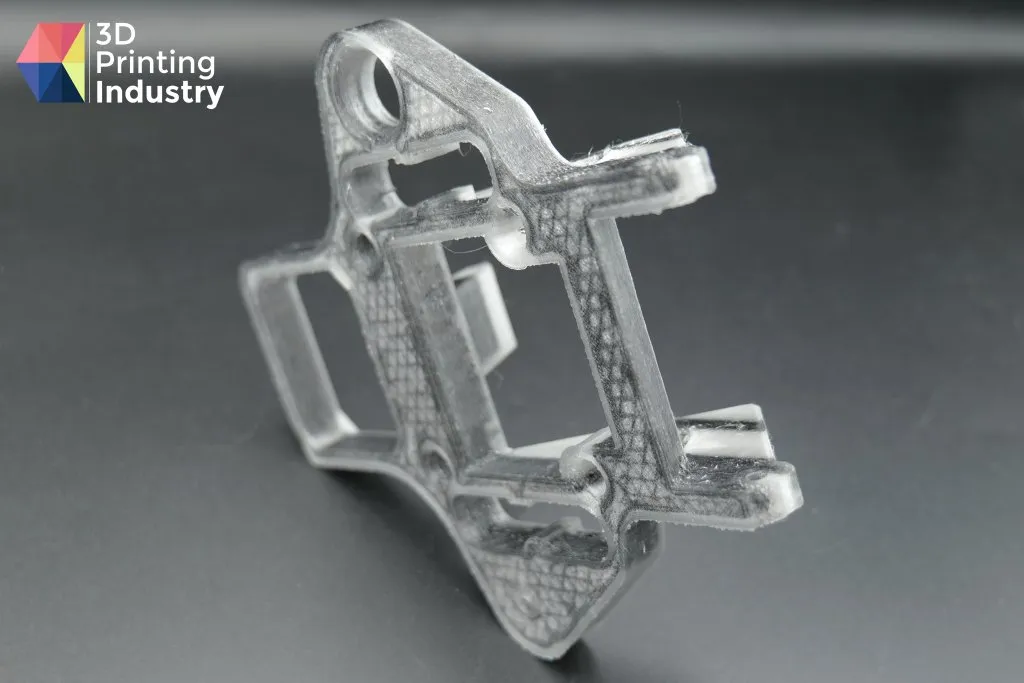
透明PETG和碳纤维3D打印遥控模型车车架支撑。照片由3D Printing Industry拍摄。
无人机框架测试了尺寸精度和增强策略,鉴于无人机可能经历高冲击和振动应力,这是连续纤维的理想应用。
它用PETG和X-CCF以60%填充率和5级中的3级增强强度打印,为其空心通道使用树形支撑。
完成的框架刚性良好,安装孔与硬件准确对齐。
切片软件的选择则不那么令人信服。
Rocket Slicer的自动策略没有增强臂部,而那是无人机框架承载最重的部分。
用户需要使用遮罩工具把纤维放在载荷实际经过的地方。
尽管「在零件上生成支撑」已关闭,树形支撑仍然打印在臂部的走线通道内,无法移除,并留下粗糙的内部表面。
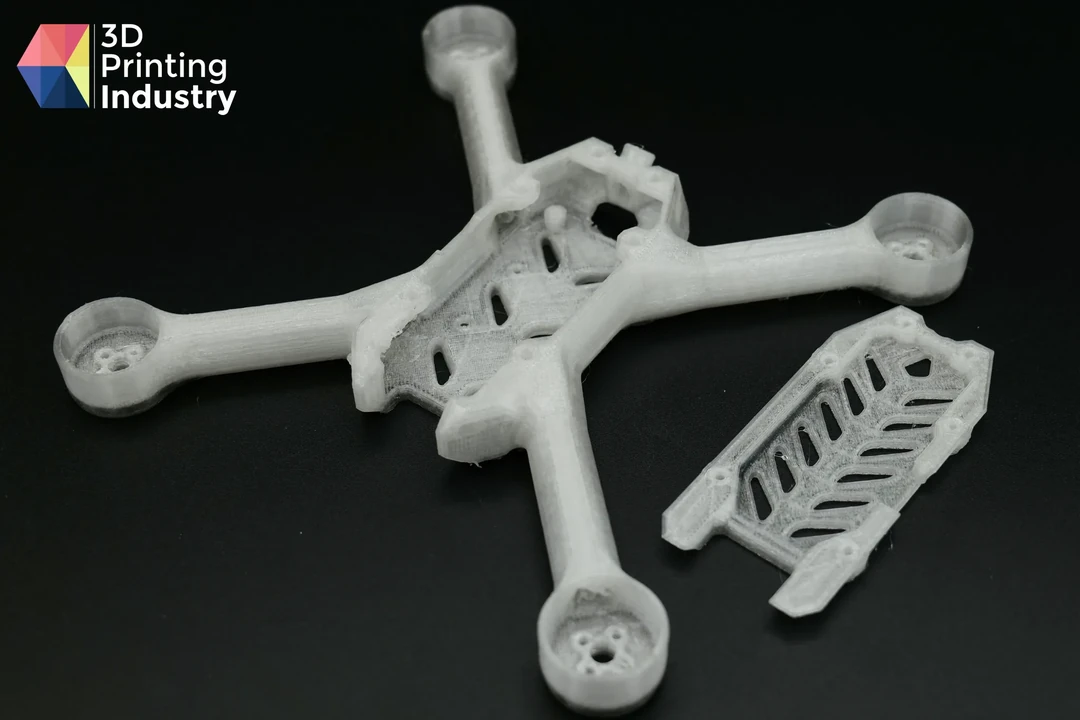
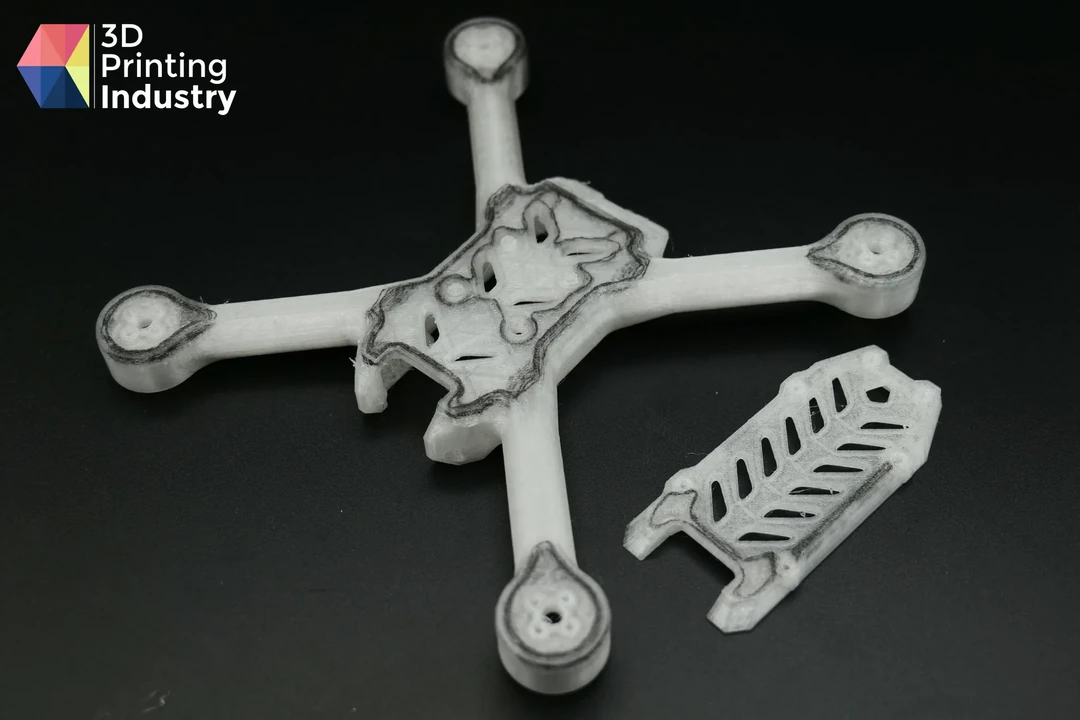
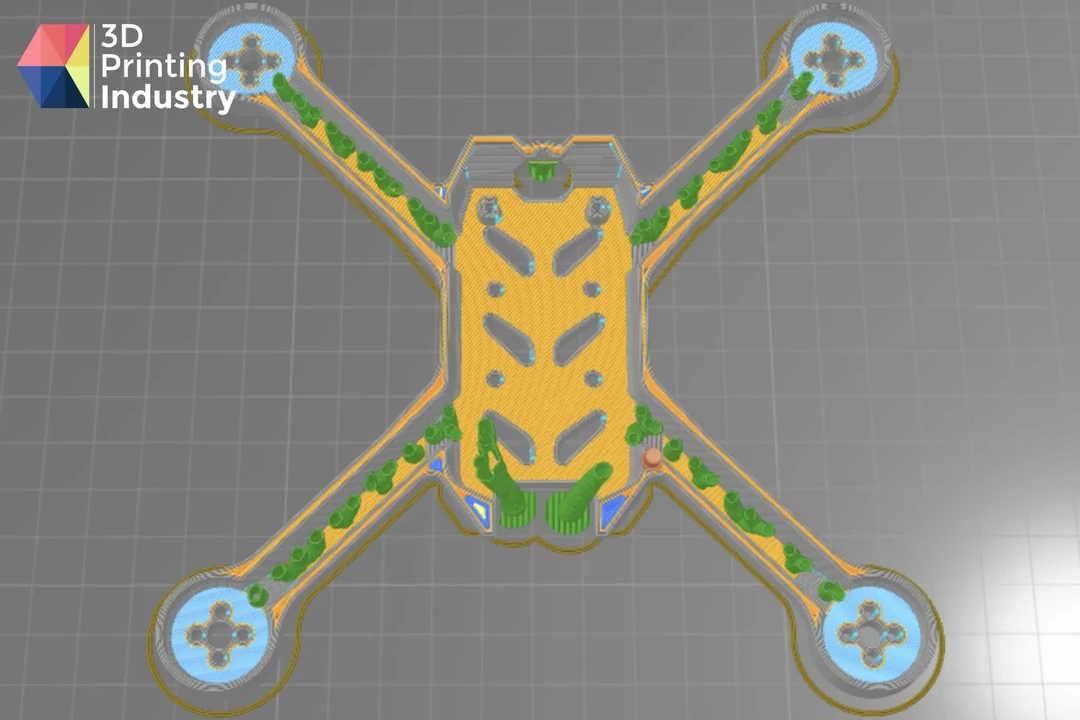
3D打印无人机框架和切片软件预览。照片和图片由3D Printing Industry提供。
玻璃纤维被证明是FibreSeeker 3的主要弱点。
多次尝试用X-CGF打印无人机几何形状都堵塞了纤维喷嘴。
相同的作业用碳纤维打印干净,这说明问题在材料,不在零件几何形状。
然后我们简化了测试。
一个小圆角矩形,仅在外壁增强,用X-CGF成功打印,坚固且干净,尽管手指大小的零件耗时一小时。
一个100毫米的圆形零件,带有直线玻璃纤维填充线,堵塞喷嘴两次。
在切片软件计划尖角的地方,打印的玻璃纤维弯曲了。
在我们的测试里,X-CGF仅在无急转弯的简单几何形状上有效,这大大限制了它的用途。
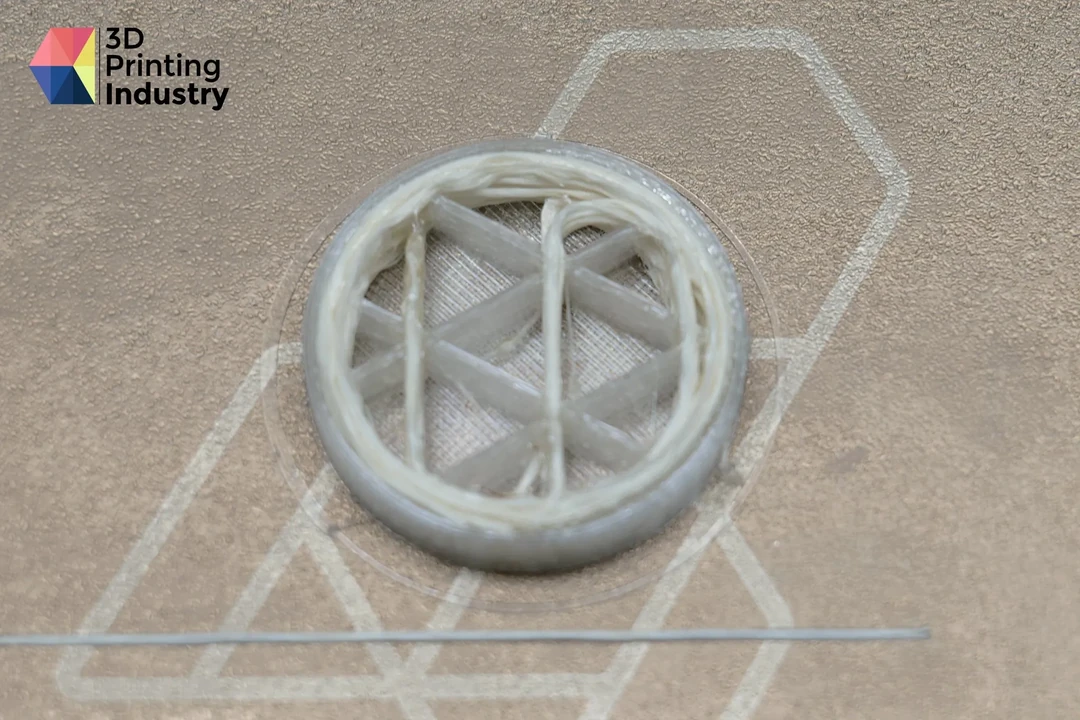
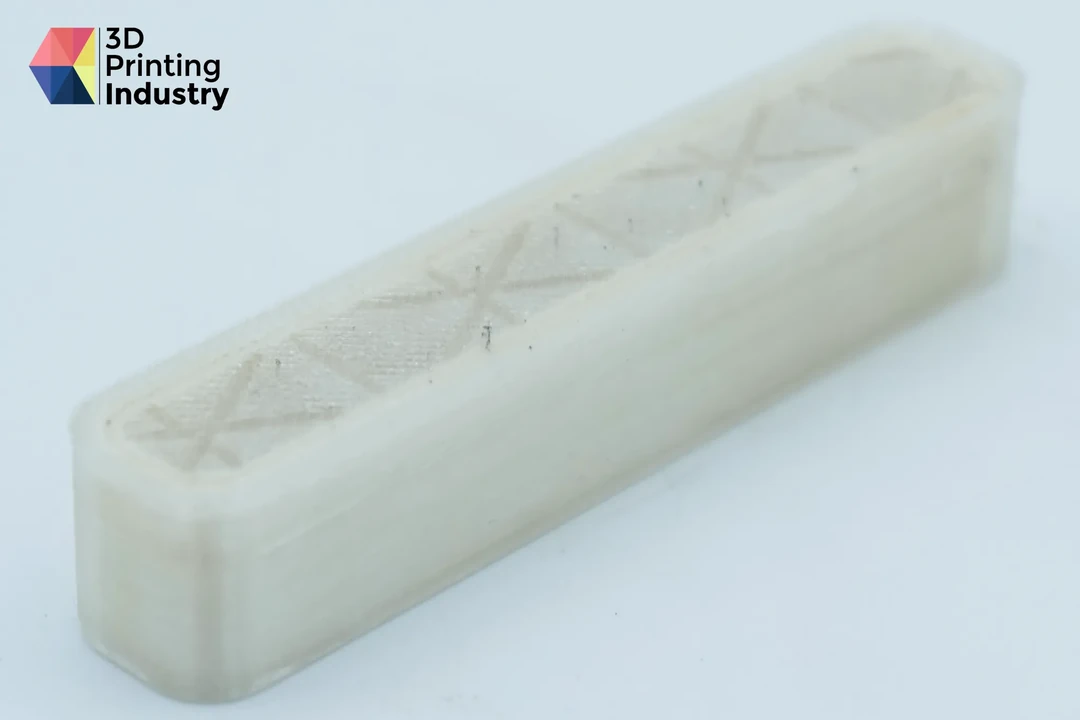
X-CGF测试打印,成功的圆角矩形和失败的圆形。照片由3D Printing Industry拍摄。
最后,我们用PLA在快速模式下打印了一个一体式行星齿轮箱,以测试严格的机械公差。
表面干净,无需后处理。
在初始用力松开齿轮后,机构运行顺畅无卡滞,这与打印机在我们基准测试里强劲的间隙结果一致。
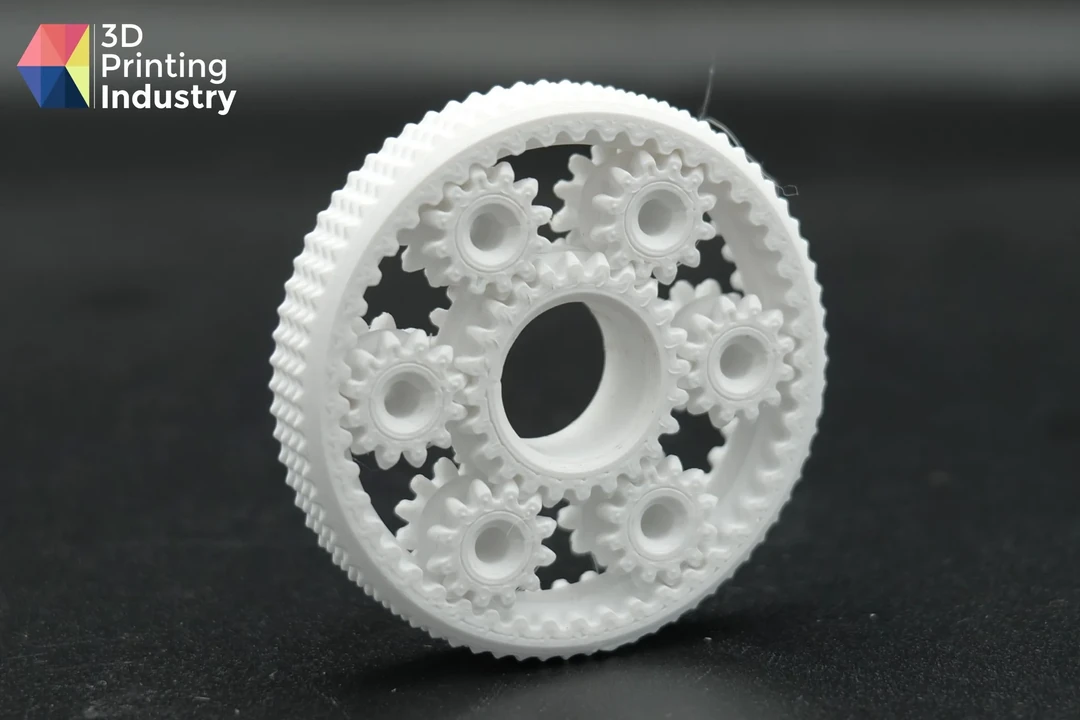
FFF喷嘴打印的行星齿轮箱。照片由3D Printing Industry拍摄。
那它到底值不值得买。
FibreSeeker 3的建议零售价是3,499美元,它让连续碳纤维触及最需要它的人群。
这些人是工程师、机器人开发者和无人机开发者,也是一直在外包高强度轻量化零件,或者勉强使用短切纤维长丝的小型车间。
经过数周测试,我们的观点是,它在碳纤维方面兑现了承诺,但仍要求用户保持耐心。
FibreSeeker 3最有力的论据是一致性。
平均偏差0.048毫米和标准差0.016毫米意味着周一打印的支架会和周五打印的相匹配。
一批零件里的螺栓孔都能对齐,替换零件无需锉削就能装上。
能力数据也支持这一点,Cp为4.91,Cpk为1.83,这是150个零件运行出来的结果。
零件带有小的、一致的过大尺寸,切片软件里的单个补偿值就能校正。
对于打印夹具、治具或无人机组件短批次的团队来说,这种可预测性比任何头条速度数字都重要。
它也轻松超越了FibreSeek自己±0.2毫米的精度声明。
精细细节结果也指向同一方向。
打印机通过了低至0.1毫米的每一项间隙测试,一体打印的行星齿轮箱运行顺畅。
所以设计师可以打印工作机构和卡扣配合组件而无需调校。
悬垂干净地保持到60度,带来的好处是更少支撑。
这在这台机器上很重要,因为无人机框架展示了支撑从封闭通道中移除有多困难。
完整的300 x 300 x 245毫米构建体积是真正可用的,这为比大多数复合材料系统允许的更大的结构零件留下了空间。
买家需要特别注意的一个点,是圆形零件的Y轴。
我们的测试显示,大圆在Y方向打印大了多达0.23毫米,而且误差随直径增大。
在20毫米孔上,这几乎无关紧要。
在100毫米轴承座或压配合法兰上,这就是零件能不能配合的区别。
误差是一致的,可以通过校准消除。
在此之前,任何打印大型圆形特征的人都应该先测量测试零件。
碳纤维是FibreSeeker 3证明其价格合理的地方。
机械臂支架、遥控模型车车架支撑和无人机框架从打印板上取下时刚性、尺寸准确且接近成品。
唯一需要的后处理是修剪壁缝处偶尔出现的纤维毛刺。
透明PETG做的车架支撑在视觉上证明了这一点,连续纤维贯穿每个结构壁。
Rocket Slicer的预览准确显示纤维会去哪里,以及打印前会花多少钱,对于一种比标准长丝昂贵得多的材料来说,这是一个真正的帮助。
无人机框架也显示了它的局限,自动增强策略让臂部这个承载最重的部分没有增强。
知道载荷走向的用户应该使用遮罩工具自行放置纤维,而不是信任默认设置。
日常使用中,从装料、校准到切片和长打印时间放在一起看,FibreSeeker 3的实际使用确实比规格表所暗示的要慢。
这些都不是决定性缺陷,但加在一起,使FibreSeeker 3成为一台用于计划生产的机器,而不是快速迭代的机器。
积极的一面是,人工智能故障检测在标记问题时是准确的,而且容易覆盖。
玻璃纤维是最明显的弱点。
X-CGF反复堵塞纤维喷嘴,也无法跟随尖角,所以实际上它只适用于简单的圆角几何形状。
这对于需要玻璃纤维特定性能的用户很重要,例如外壳和天线罩的电气绝缘或射频透明性。
由于增强材料仅限于两种专有纤维,目前没有后备方案。
许多挫折在软件里,FibreSeek可以通过更新修复,公司已经承认了桥接错误。
玻璃纤维堵塞和Y轴误差是硬件和工厂校准问题,需要更长时间解决。
我们的建议按使用场景划分。
希望以工业系统价格的一小部分获得刚性、轻量化碳纤维零件,并能应对较慢工作流程的团队,会发现FibreSeeker 3是一台有能力且真正具有颠覆性的机器。
依赖玻璃纤维,或者需要快速周转迭代原型的买家,应该等FibreSeek表明这些问题已修复。
如果修复了,FibreSeeker 3可能会重置人们对连续纤维打印价格的期望。
FibreSeeker 3技术规格
| 规格 | FibreSeeker 3 |
|---|---|
| 打印技术 | FFF 和复合纤维共挤出(CFC) |
| 运动系统 | CoreXY |
| 成型尺寸 | 300 x 300 x 245 mm |
| 层高 | 0.05–0.30 mm |
| 标称尺寸精度 | ±0.2 mm |
| 喷嘴 | 硬化钢:0.4 mm FFF,0.7 mm CFC |
| 最高喷嘴温度 | 350 °C |
| 纤维切刀 | 内置 |
| 腔体 | 全封闭,主动加热至 65 °C |
| 构建板 | 柔性磁性弹簧钢,最高 120 °C |
| 热床调平 | 全自动(称重传感器) |
| 最大 FFF 打印速度 | 500 mm/s |
| 最大 CFC 沉积速率 | 20 cc/h |
| 标称复合材料拉伸强度 | 最高 900 MPa |
| 热塑性材料 | PLA、PETG、PC、PA、PA-CF、PETG-GF |
| 连续纤维 | X-CCF 碳纤维、X-CGF 玻璃纤维 |
| 传感器 | 耗材和纤维断裂及堵塞检测,AI 摄像头 |
| 显示屏 / 摄像头 | 5 英寸彩色触摸屏 / 1280 x 720 实时监控 |
| 存储 / 连接 | 32 GB eMMC / USB、Wi-Fi |
| 切片软件 | Rocket Slicer(Windows、macOS);STL、STP、3MF |
| 尺寸 / 重量 | 615 x 595 x 540 mm / 32 kg |
| 电源 | 100–240 VAC,最大 1,350 W |
| 价格 | 3,499 美元(建议零售价) |
 点赞
 反对
 收藏
 分享

海外行业观察
 标签
 近期热门


 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉