

 发布内容


不烧结整张粉末床:Calibur3以温度控制打开高γ′镍基合金、钛与钨的打印窗口
「如果你的粉末床里真有什么立体结构,那就有问题了。」
说这话的人,是英国哈德斯菲尔德的金属增材制造设备商Wayland Additive的联合创始人兼首席执行官威尔·理查森。
他接着解释,「实际上,你真正想做的是很多次二维打印。」
这听起来像一句反常识的行业玩笑,但它指向电子束金属3D打印里的一个真实麻烦。
电子束在熔化金属之前,会先把电荷转移给粉末。
我们很容易把注意力放在熔化上,却忽略电子束先带来的电荷。
电荷在设备内散射,扰乱操作员刚刚铺好的薄而平整的粉末层。
业内把这种情况称为烟雾事件,这正是理查森与联合创始人伊恩·莱德勒在2016年开始合作时反复回到的问题。
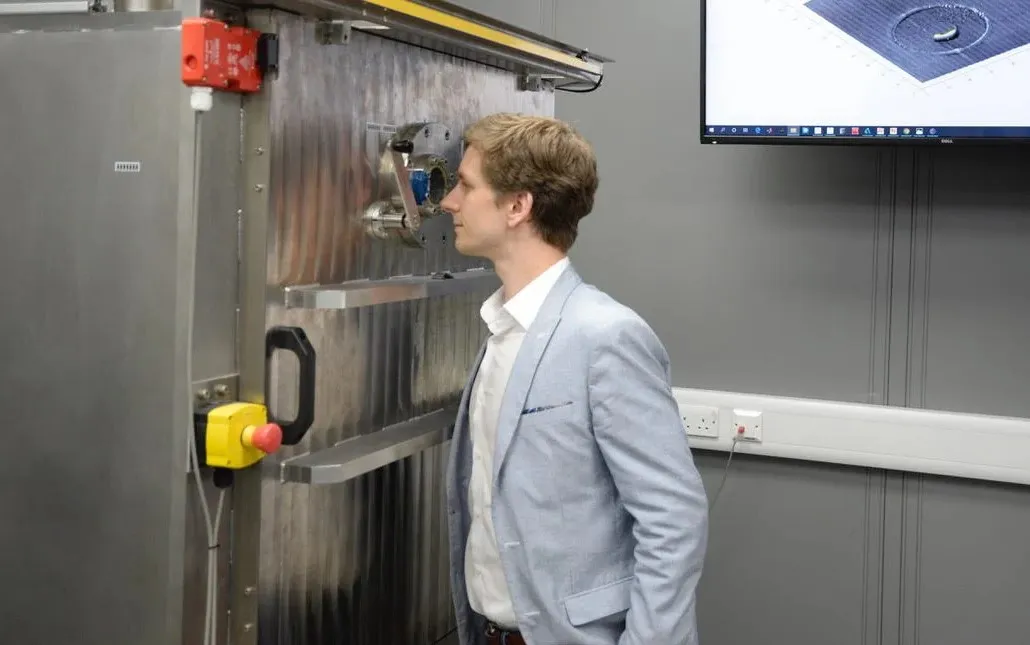
Wayland的创始人起初要阻止金属粉末在电子束下扬起,在此过程中,他们解决了金属增材制造一个长期存在的问题。
在法兰克福的Formnext 2026这个增材制造专业展举办之前,理查森解释了解决这一问题如何让这家哈德斯菲尔德设备制造商获得了另一种控制金属本身的方法。
莱德勒曾在半导体行业工作数十年,从事纳米尺度的电子束光刻。
他看到了将部分专业知识引入金属增材制造的机会,理查森加入并领导该项目。
这其实是一种很半导体式的思路,不是先想办法把粉末压住,而是先把电荷处理掉。
数年的开发和风险投资让两人从原型走向独立设备制造商,由此产生的NeuBeam工艺运行在Wayland的Calibur3电子束粉末床熔融系统上。
中和电荷的直接好处是粉末保持原位。
理查森告诉增材制造媒体3D Printing Industry,更重要的结果是Wayland可以为成品部件所需性能选择构建温度。
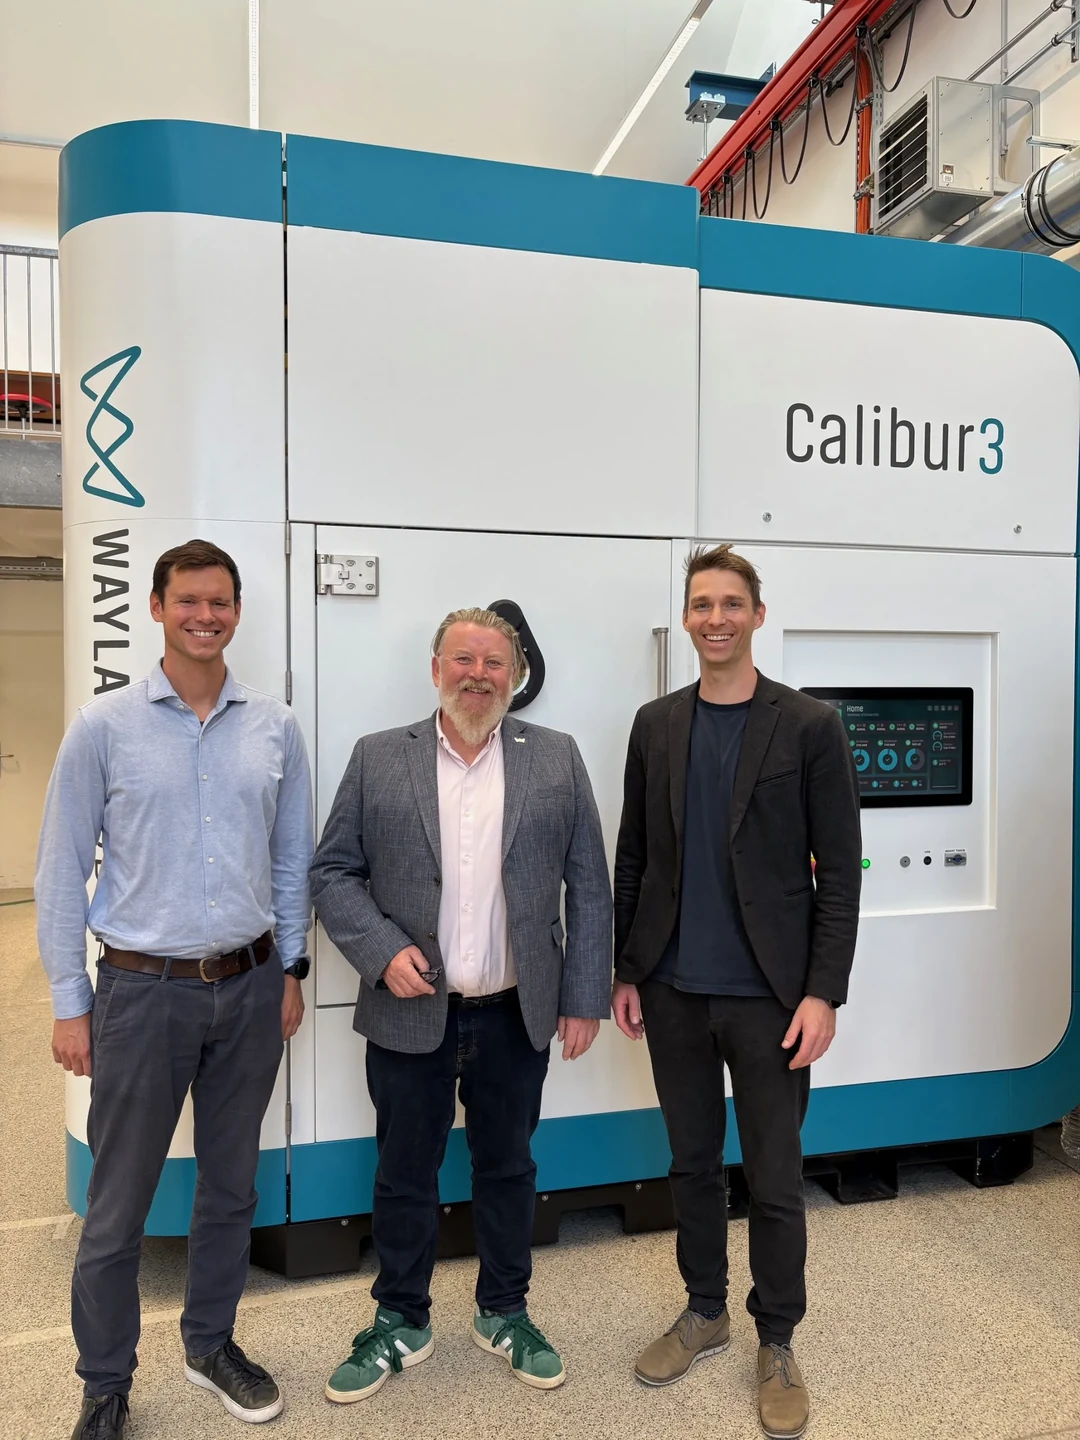
松散粉末床能带来什么,这要从传统电子束设备的做法说起。
传统上,电子束设备会加热粉末床,直到颗粒烧结成轻微粘结的饼状物。
这样可以在电子束熔化选定区域时固定粉末。
理查森说,难点在于把粉末床保持在理想区间,温度高到足以烧结,又低到操作员能把饼状物从成品部件上清除。
Wayland的主动电荷中和消除了为此烧结整个粉末床的需要。
机器可以让生长中的部件保持高温,而周围粉末相对松散。
涡轮叶片说明了这为何重要。
燃气轮机制造商看重的某些镍基高温合金在打印过程中容易开裂。
热构建可能有帮助,但如果粉末烧结在叶片的冷却通道内,制造商就要面对困难的清除工作。
理查森说,Wayland已清理过小至1毫米的通道。
他特别提到CM247及相关高γ′合金是尤其受关注的材料。
在钛合金中,这种优势可能体现在部件外部。
厚实截面在构建过程中会累积残余应力,除非用大量支撑将其固定在基板上,否则可能发生变形。
理查森说,Wayland的温度控制允许某些此类部件采用更精细、多孔的支撑来构建,这些支撑设计为在与部件相接处断开。
在合适的任务中,它还可以使用更薄的基板,并省去单独的去应力处理。
其他合金则让操作员有理由降低温度。
理查森提到,有些钢在过高的构建温度下耐腐蚀性会受损。
较高碳含量的牌号如果以更低温度打印,下机后即可达到所需硬度。
节省多少取决于客户规范。
当成形件已经具备热处理原本要赋予的性能时,就可以从生产流程中去掉热处理。
那电子束在哪些任务里更划算?
当被问及哪些任务他会留给激光粉末床熔融时,理查森先从铝说起。
对于已经在激光设备上稳定打印的薄壁轻量化部件,他也认为没有多少理由改用电子束。
他的切入点往往出现在制造商面对厚大截面反复变形、某种合金开裂,或等待钛铸件时间漫长的时候。
电子束在起步阶段对工程师要求更高。
操作员不仅要控制熔化金属的电子束,还要控制生长中部件的温度。
设备制造商也面临自身壁垒。
理查森说,「没有什么电子束镜筒的超市。」
激光系统集成商可以买到激光器和振镜扫描器,Wayland则必须设计能在高压、高温和高真空下协同工作的子系统。
电子束的移动速度为Wayland提供了另一条提高产出的途径。
单束可以足够快地在多个点之间循环,以维持多个熔池。
理查森描述了16、24或36个熔池的运行模式。
每个位置只获得电子束时间的一部分,从而降低施加在该位置的有效功率。
目标是在并行加工部件多个区域的同时,保持小熔池的边界清晰度。
钨为这一热学论点提供了检验。
Wayland与德国德累斯顿的弗劳恩霍夫IFAM研究所在Calibur3上制造出高密度、无裂纹的钨示范件。
理查森认为聚变能是一个有前景的市场。
他主张制造更大部件的理由是,将热量集中在部件上可减少向设备内部辐射散热的面积。
因此,更多可用功率可以用于使部件保持在温度下。
Wayland与弗劳恩霍夫IFAM已发表的工作,说明了他们迄今用该材料取得的成果。
他们的下一步包括提高生产率、尝试替代粉末以及构建更苛刻的几何形状。
从首次飞行到复购订单,这条线索能衡量工业采用到了哪一步。
2025年8月,英国皇家空军报告一架现役台风战斗机已搭载在Calibur3上内部制造的替换金属部件完成飞行,这成为工业采用程度的一个衡量指标。
理查森称,达到这一里程碑的路径用时不到两年。
其中包括为该项工作鉴定设备,并对材料进行破坏性和无损检测。
他预计这段经验将缩短后续项目,尽管所需时间将取决于部件的功能。
理查森说,「这不只是一架飞机上的一个部件。你谈论的是,你知道,多架飞机上的多个部件。」
对于等待备件的运营商来说,相关比较是让飞机恢复服役所需的时间,打印只是这张时间表上的一个条目。
理查森拒绝给出装机量数字。
他说早期客户现在正在制造生产部件,并回来购买更多设备。
计划中的美国应用中心将让潜在客户在当地评估工作,包括数据必须留在该国的项目。
面对低价竞争者,他的回答从买家在打印机之后仍需要的设备说起。
真空炉占用厂房空间,需要校准、备件和专人操作。
去除大量支撑可能占用线切割电火花机床或五轴加工中心。
对于比较报价的制造商而言,选择Wayland的理由取决于其特定部件仍需要哪些工序。
一个能够被清空的冷却通道,或一个能干净断开的钛支撑,可能比电子束功率的又一次提升更能改善某项工作的经济性。
Wayland Additive将于2026年11月17日至20日在法兰克福的Formnext 2026展出,展位是12号馆B139。
其重点将是钛铸件替代、钨及其他难熔金属,以及高γ′镍基高温合金。
 点赞
 反对
 收藏
 分享

海外行业观察
 标签
 近期热门


 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉