

 发布内容


Funmat Pro 310 NEO评测:IDEX与100°C热腔加持,工程聚合物打印拿下85.15分
多年来,INTAMSYS一直以Funmat Pro HT系列工业级熔融沉积制造(FFF)打印机闻名。
这次推出的Funmat Pro 310 NEO把产品线往前推了一步,加入了独立双挤出机(IDEX)运动系统和完全封闭的主动加热腔室,最高温度能到100°C。目标客户是中小型企业(SME)和那些需要尺寸稳定性、多材料灵活性的专业工程师,做的是聚碳酸酯、尼龙和增强复合材料这类工程级聚合物。
INTAMSYS 2016年在上海成立,这台机器的定位介于专业消费级和工业应用之间,重点关注小批量制造。
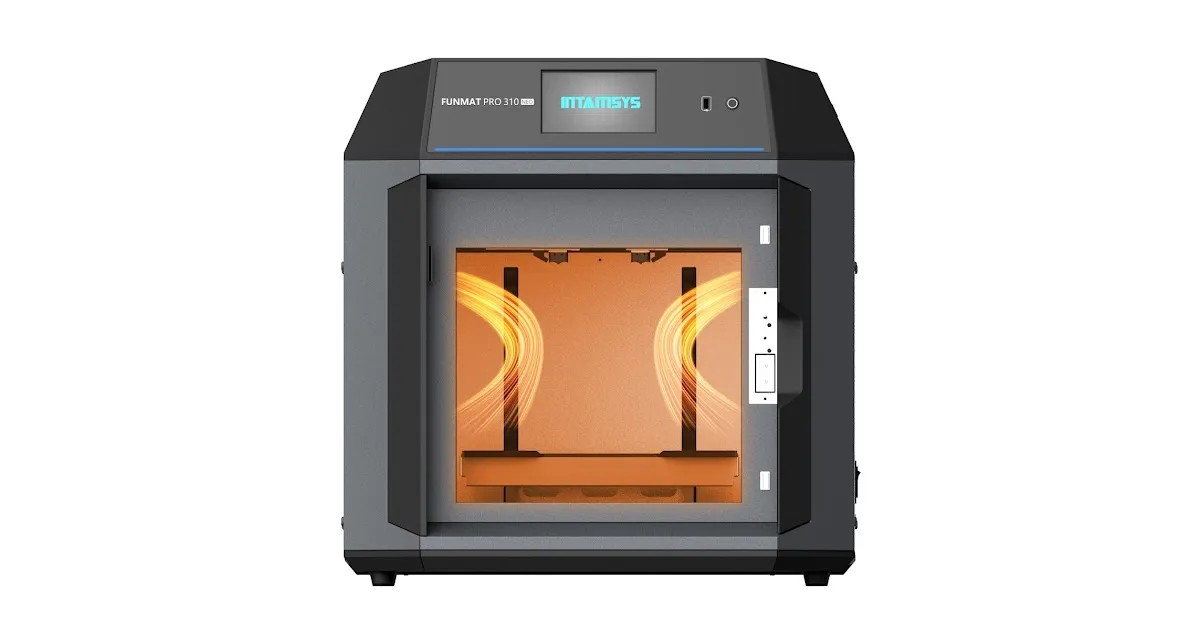
Funmat Pro 310 NEO。图片来自3D Printing Industry
这次评测里,3DPI工程团队用尺寸和统计基准测试对Funmat Pro 310 NEO做了全面考察,覆盖多种几何形状的重复性、150件的工艺能力运行、周长和高度精度、桥接和悬垂,另外还打印了七个覆盖汽车、赛车和通用工程应用场景的功能性零件。
工业级双挤出FFF机器占据的细分市场很有意思。它们让制造商能用高性能聚合物生产功能性原型、夹具、治具和小批量终端应用零件。跟选择性激光烧结(SLS)或多射流熔融(MJF)这类粉末基工艺相比,最大的优势在材料选择上。粉末工艺基本局限于尼龙和少量TPU,FFF却在相对较大的打印平台上开放了ABS、PC、尼龙和PPS等材料,由此形成完全不同的应用场景。
真正把这类机器和桌面FFF打印机区分开的,是安全性、安全功能、一致性和坚固性。Funmat Pro 310 NEO内置的热控制和独立多头运动系统,正是这些特性的支撑。
这台机器最标志性的特征,是主动加热的全封闭腔室。内部温度能维持在100°C,而不是像大多数桌面双挤出机器那样依赖环境温度的外壳。这种持续热量能防止PC、PPS和碳纤维复合材料等材料在零件冷却不均匀时翘曲或分层,让机器的实际应用范围延伸到环境温度腔室打印机无法可靠处理的工程聚合物。
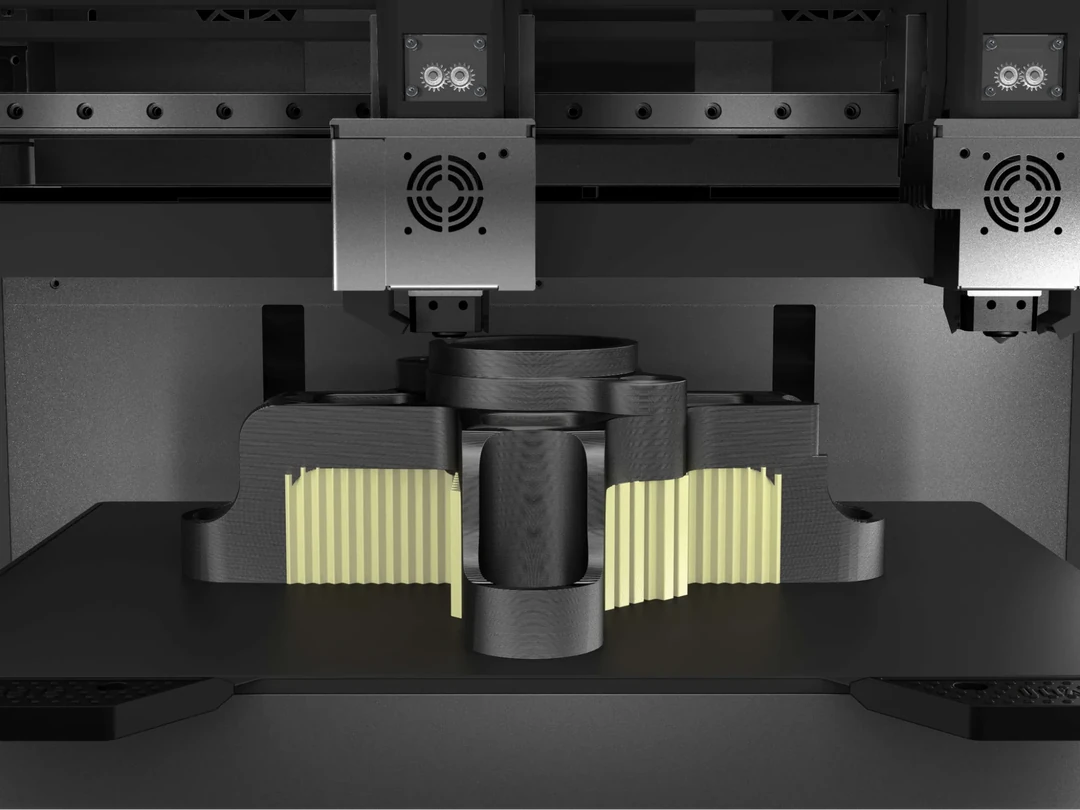
第二个标志性特征是IDEX系统本身。两个独立的喷嘴在同一龙门架上独立移动,而不是单个工具头切换材料。这种独立性让机器可以实现复制模式(一次打印两个相同零件)、镜像模式(同时打印一个零件及其镜像对应件)和双材料模式(在一次成型中组合两种材料或颜色)。每一种模式之所以可能,正是因为两个喷嘴可以独立移动和停靠,而不是共享单个滑架。
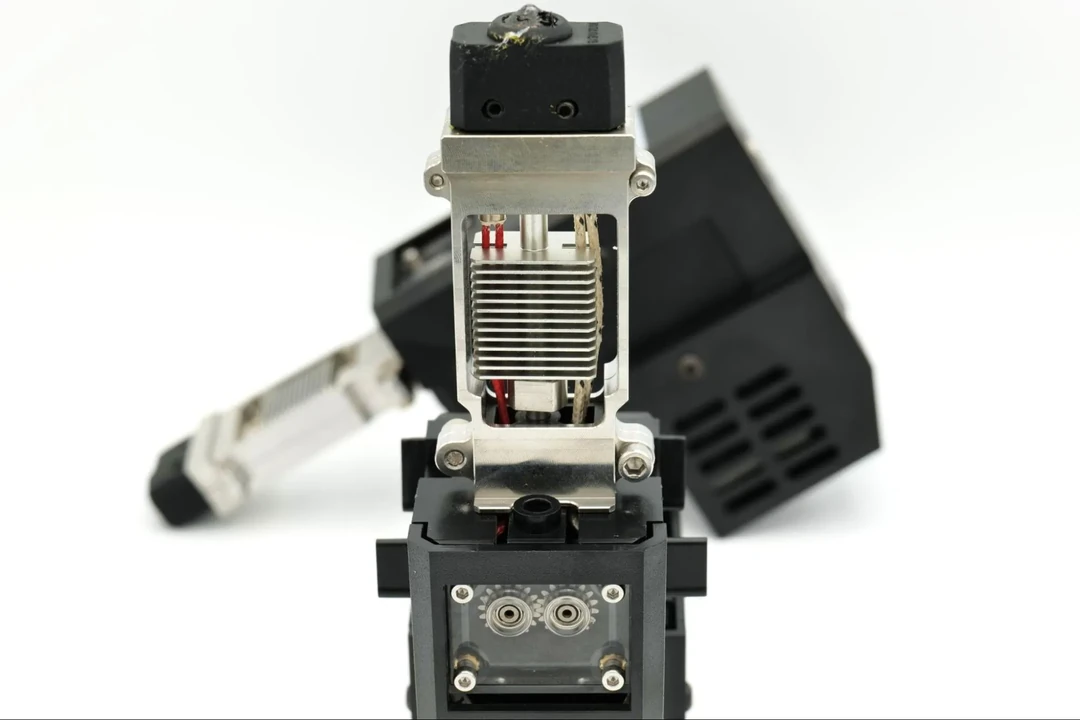
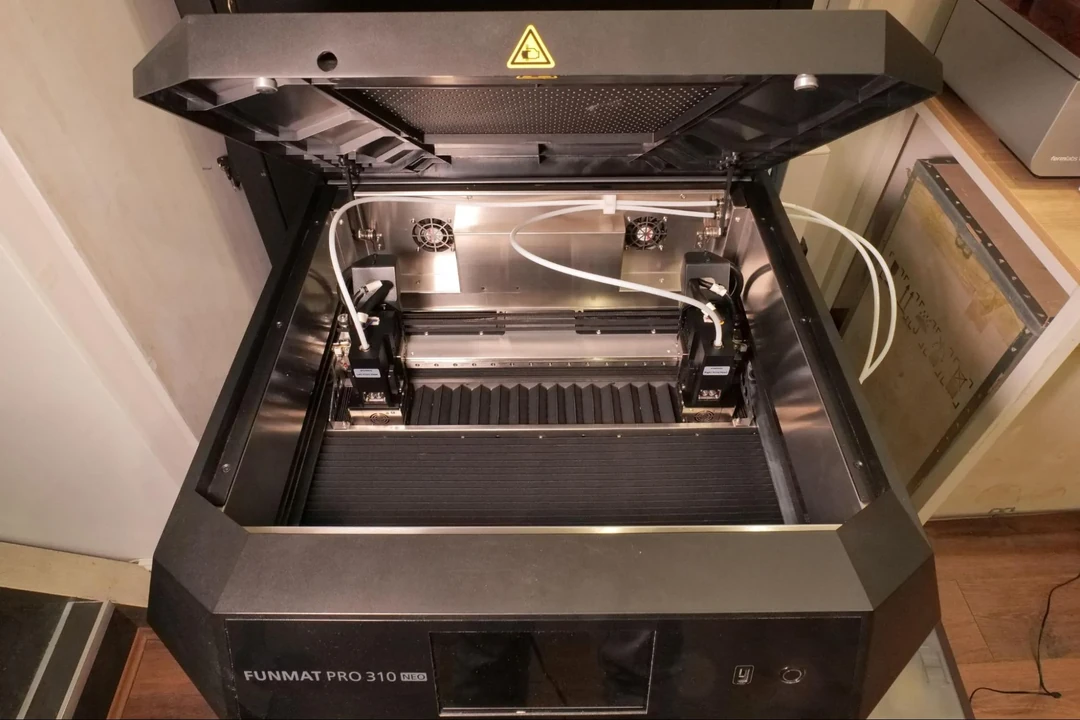
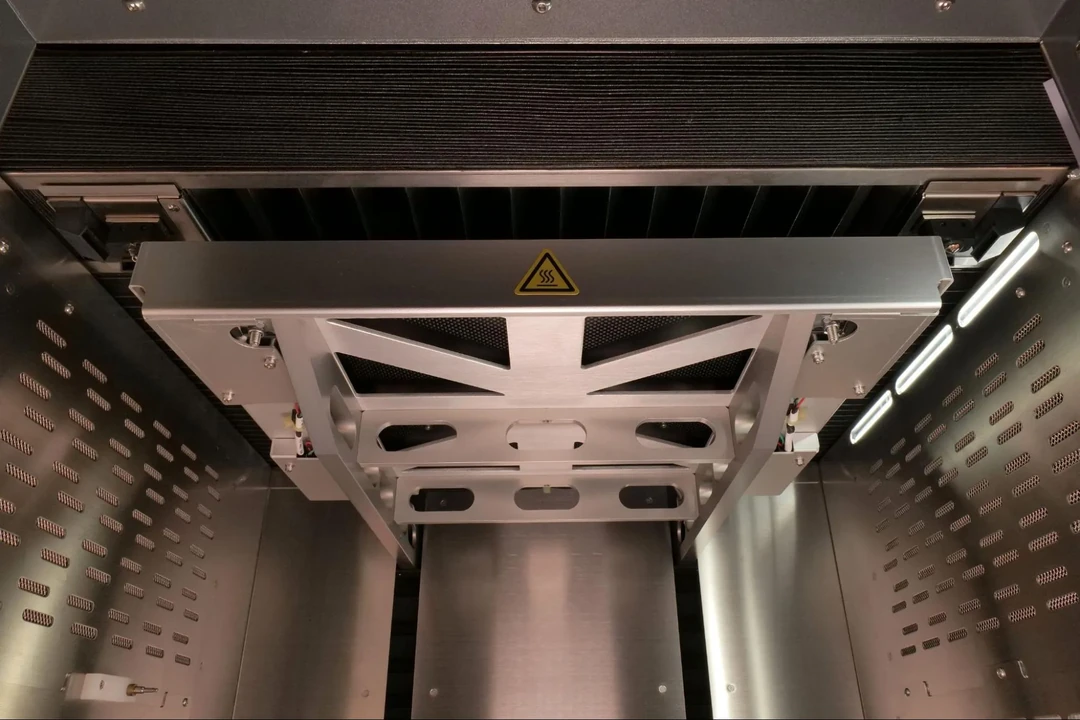
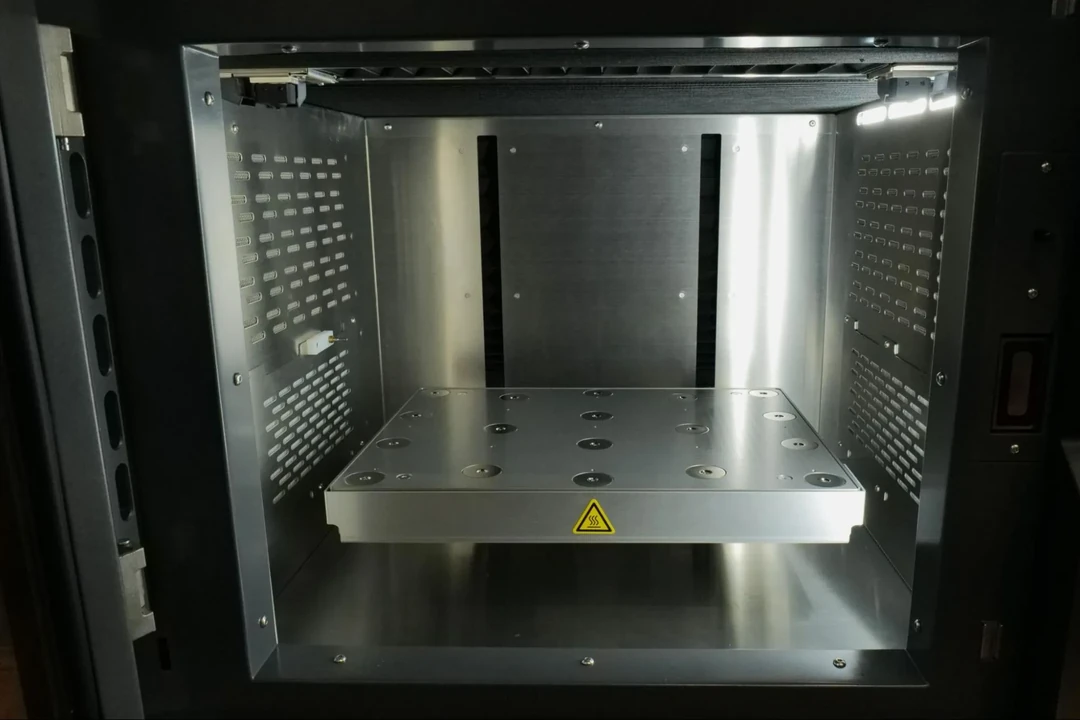
Funmat Pro 310 NEO的定位是工业级主力设备,不是专业消费级桌面机器。刚性不锈钢框架和金属内衬腔室内置IDEX运动系统,由LDO NEMA 17步进电机和双Z轴滚珠丝杠驱动,让龙门架在整个构建高度上都能保持严格公差所需的稳定性。
打印头最高可达350°C的喷嘴温度,采用直驱双齿轮挤出系统。喷嘴标配0.4 mm直径,同时支持0.25、0.6和0.8 mm选项,喂入标准1.75 mm耗材。
这种双喷嘴布局有一个权衡。单挤出模式下的构建体积为305 x 260 x 260 mm,但一旦机器以双材料配置运行,构建体积就降到260 x 260 x 260 mm,因为两个挤出机需要共享可打印范围。
材料支持范围很广,采用开放系统而不是封闭的单一品牌耗材库。
软件通过INTAMSYS专有的IntamSuite运行,采用CAD风格界面,功能区风格页签组织:主页(Home)、模型(Model)、配置(Profile)、管理(Manage)、工具(Tools)、视图(View)和帮助(Help)。
自动生成支撑带有内置的材料配对建议,可视化悬垂检测工具能在打印开始前用红色标记问题区域。剖面视图裁剪平面和测量工具让用户不用离开切片器就能检查壁厚和公差。
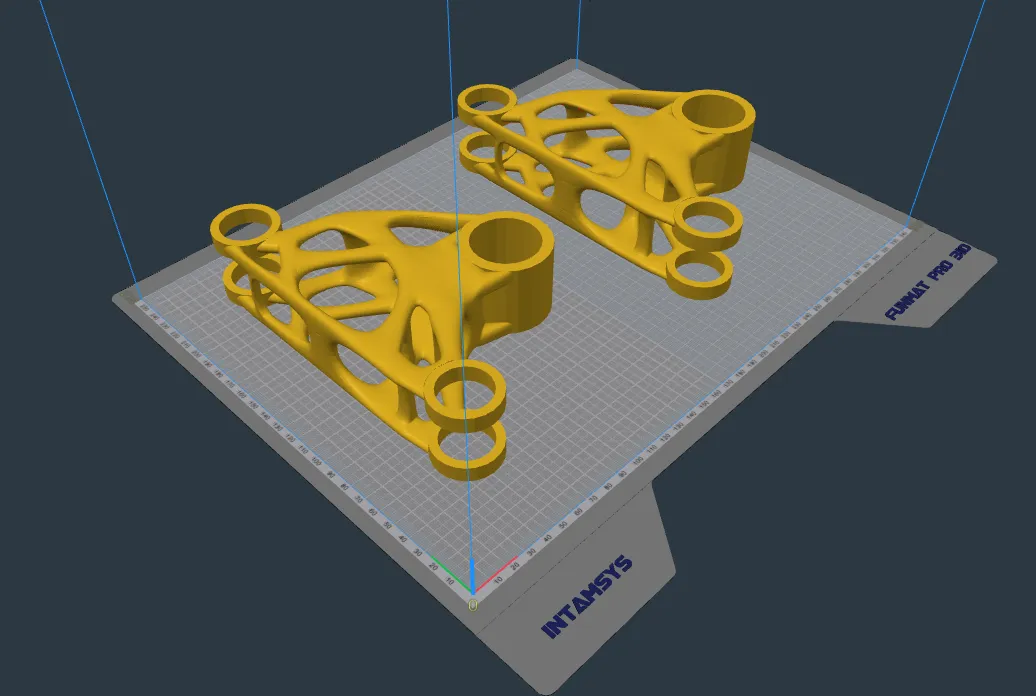
对于需要比预设更精细控制的作业,还能在单个模型基础上覆盖参数。预设配置按质量和速度层级组织,包括Balance 0.2mm、Performance 0.15mm、Quality 0.1mm和Speed 0.25mm。
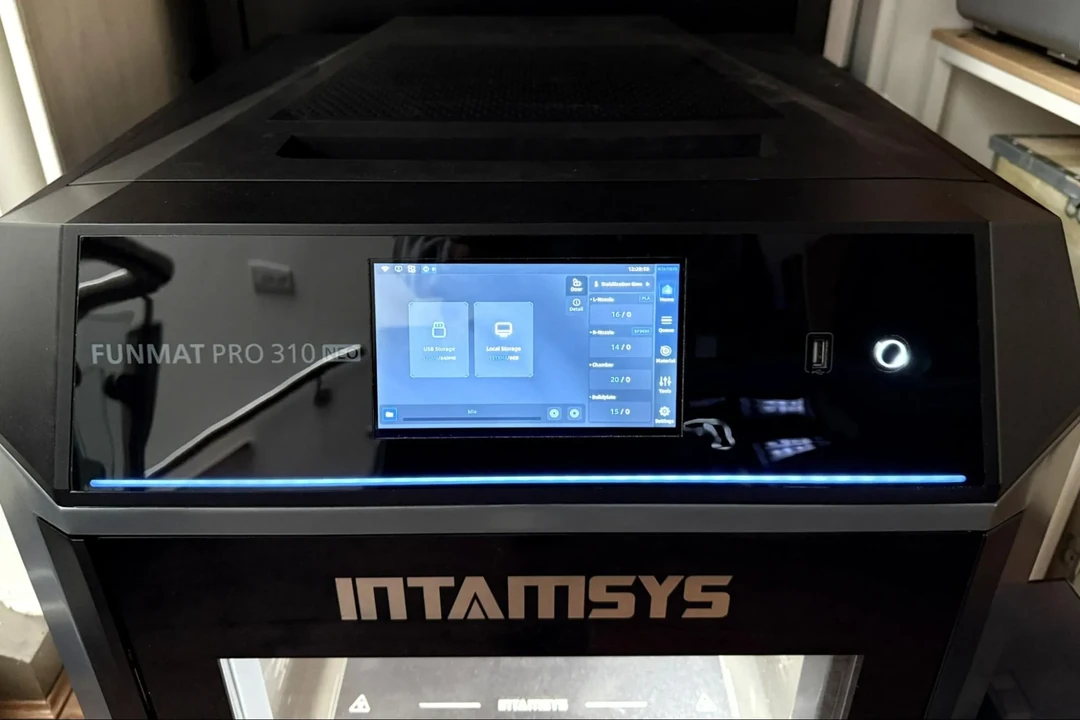
日常操作通过7英寸全彩触摸屏进行,支持WiFi、以太网和USB连接方式发送作业。
床面调平是自动化的,用网格调平配合Z高度补偿,不需要在每次打印前手动校准。不过边缘附着力仍可能不一致,有时需要筏垫或在外围手动涂抹胶水。免工具快拆打印头在日常维护或更换喷嘴时真正节省了时间,因为它避免了通常需要拧下螺丝并重新连接热端组件的流程。
有一个值得单独提一下的功能,IntamBox,一个独立的恒温控制干燥箱,用分子筛和集成湿度计,在打印前和打印过程中保持吸湿性耗材的干燥。
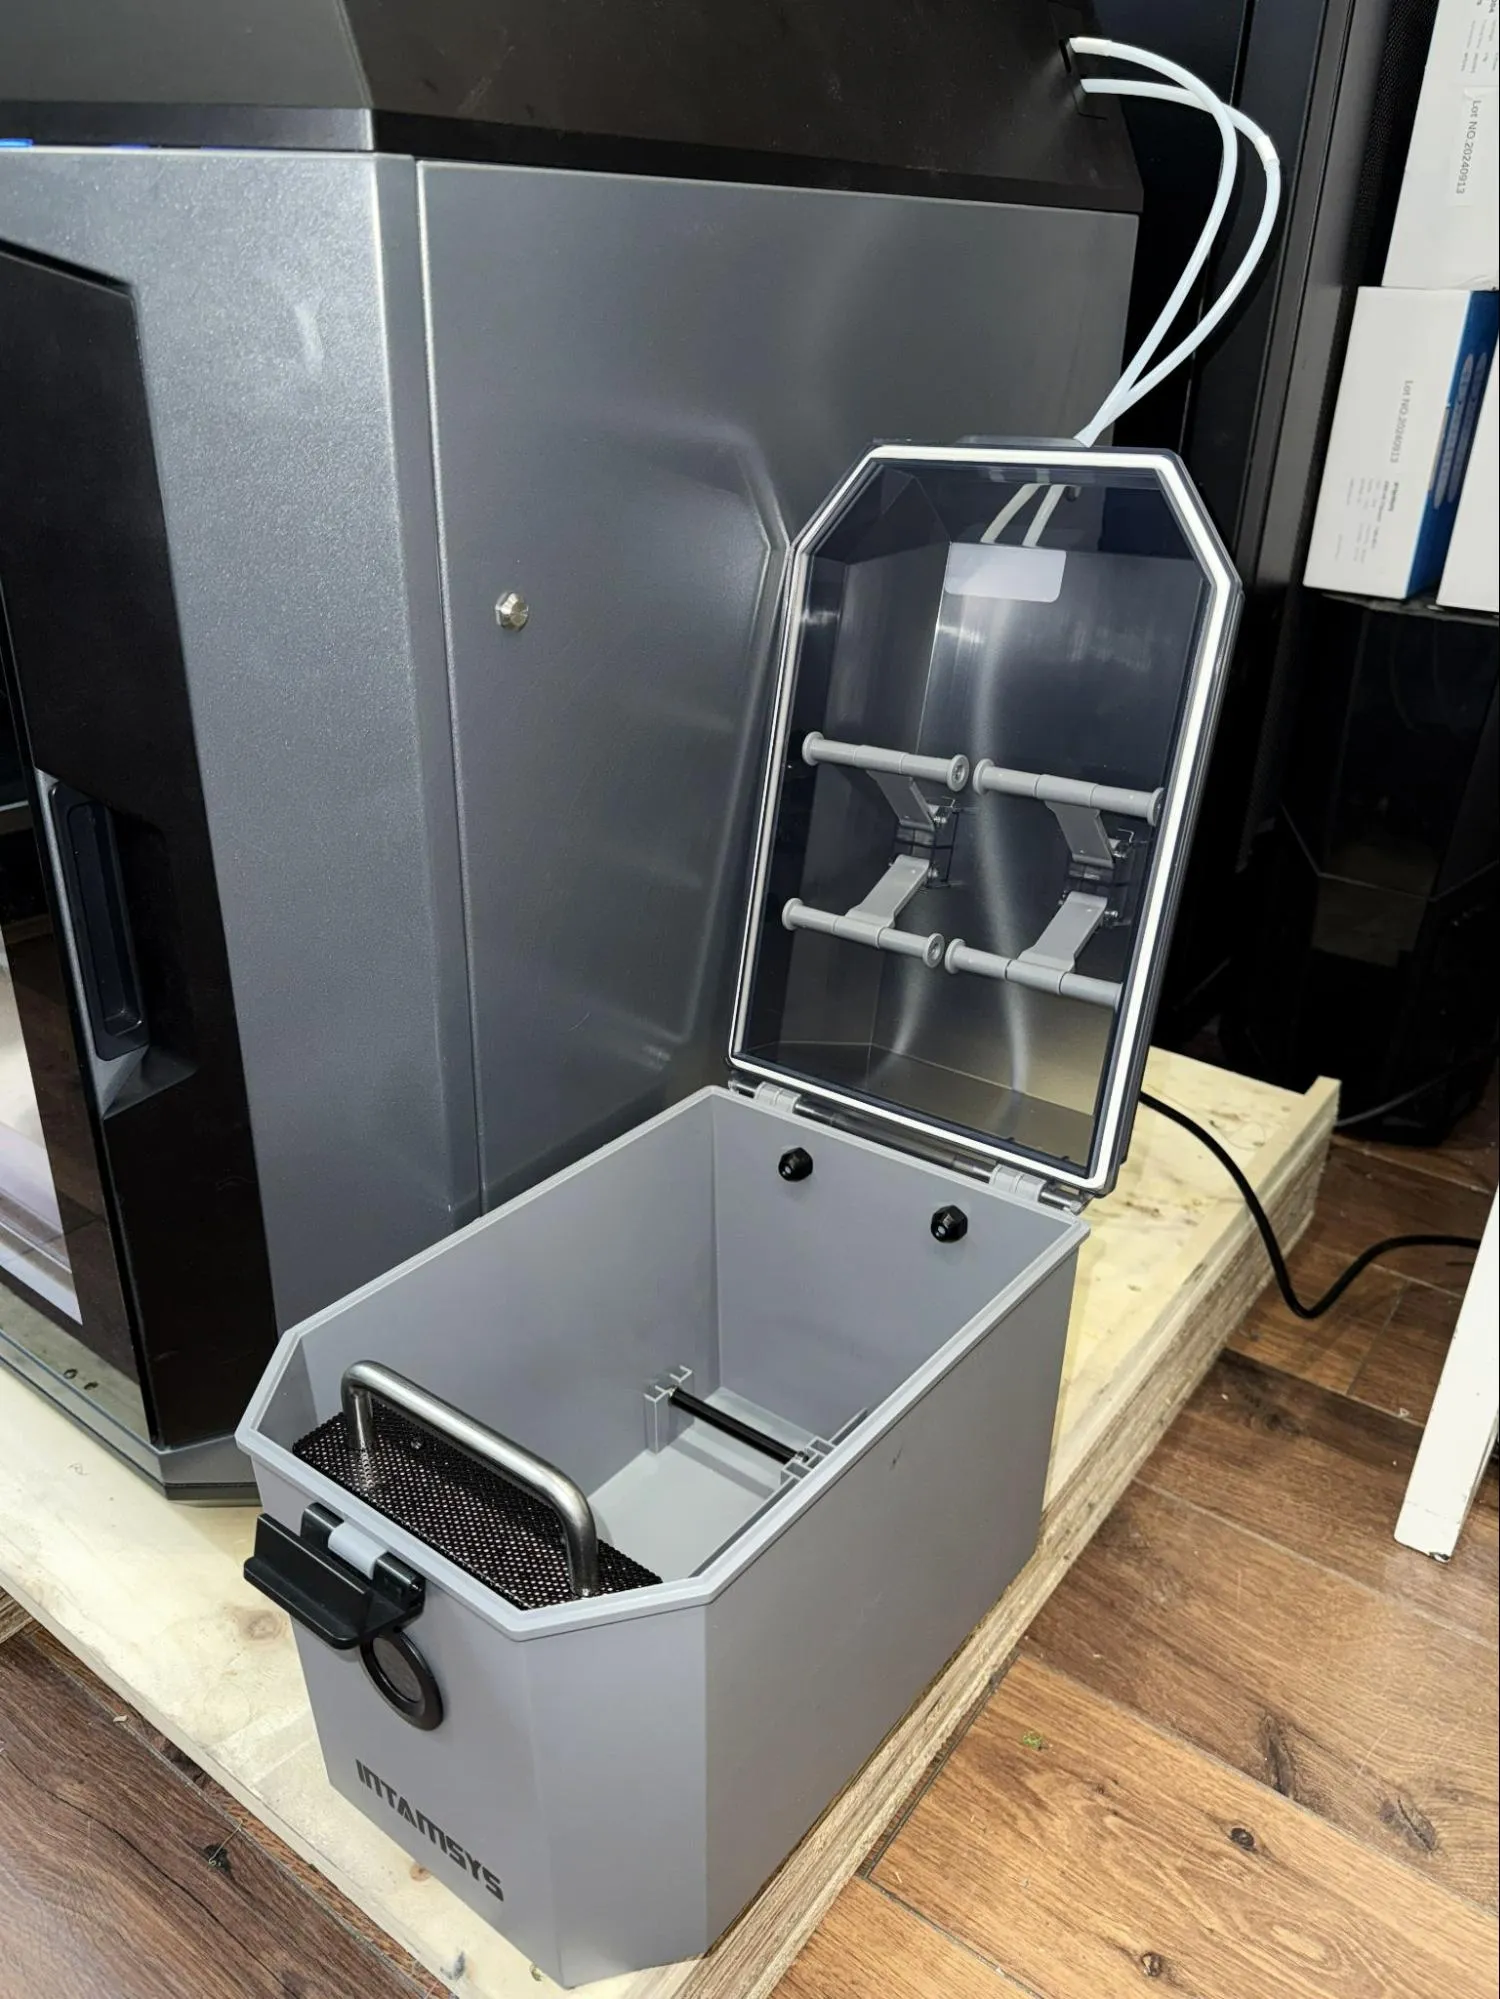
对PA12 CF或PPA CF这类容易吸收水分的材料来说,这种专用存储比在更简单的桌面机器上重要得多。不过它是一种预防措施而非补救措施。IntamBox维持干燥状态而不是逆转已吸收的水分,已经吸了湿气的耗材在靠近喷嘴之前还是需要适当的干燥循环。
安全特性包括门锁互锁、过温保护、过载保护,以及HEPA与活性炭组合过滤系统。考虑到封闭的加热腔室和这台机器设计要处理的各种工程聚合物,这一点非常重要。
打印平台是磁性可挠式的,带纹理铝表面,目的是改善零件附着并简化打印件取下。
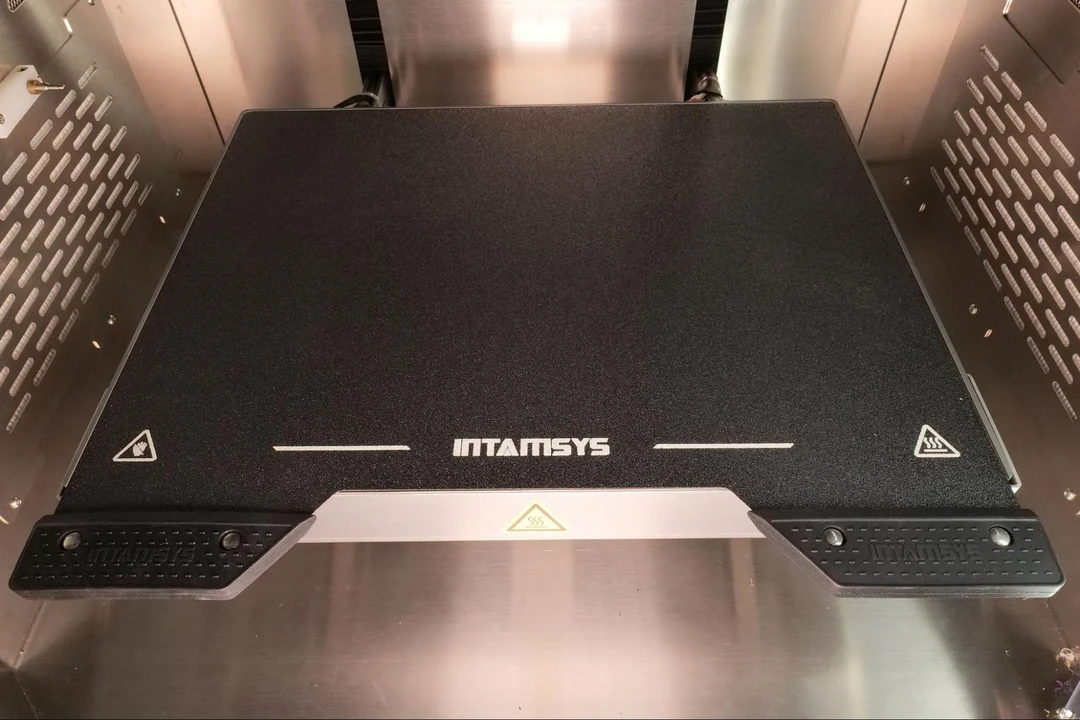
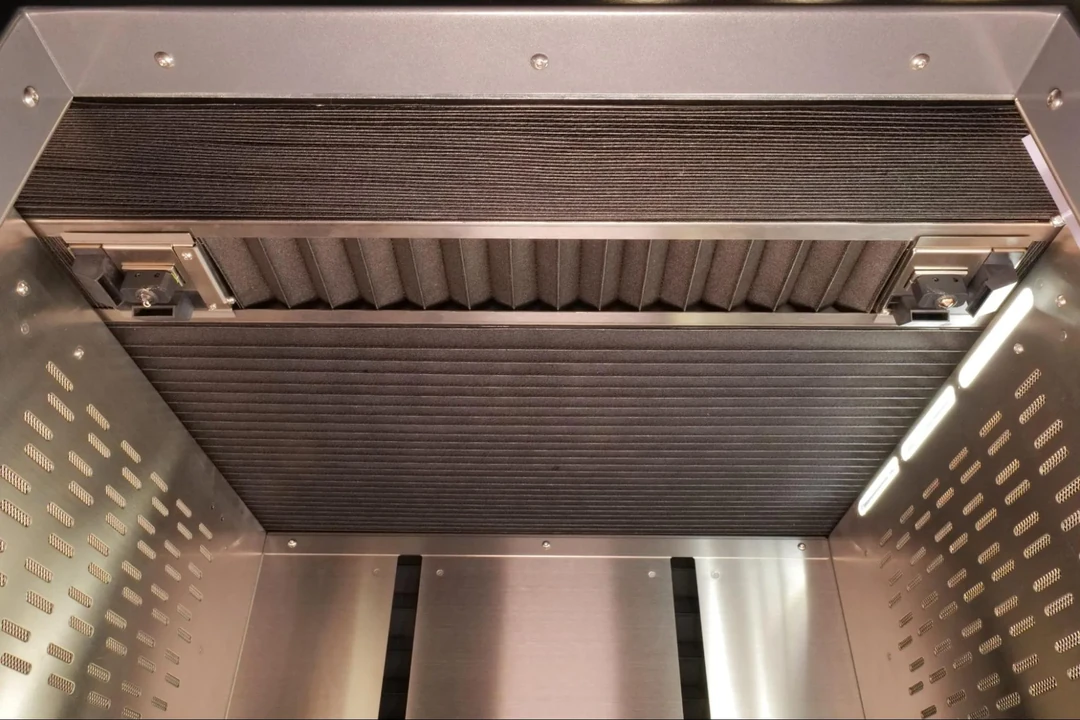
Funmat Pro 310 NEO的IDEX系统支持四种不同的操作模式。复制模式同时运行两个挤出机,一次打印两个相同零件,有效把吞吐量翻倍。镜像模式在对称平面两侧同时打印一个模型及其镜像对应件,适合左右配对零件。双材料模式在单次成型中组合两种不同材料或颜色。支撑材料模式把第二个挤出机完全专用于为第一个挤出机打印的零件提供可溶性或易剥离支撑结构。
这种支撑材料生态系统是这台机器最明显的优势之一。除了标准的易剥离HIPS和SP5010之外,打印机还运行一种叫SP3030的水溶性支撑材料。我们的测试结果显示,它作为PA6、PA6 CF、TPU 95A和ABS plus的水溶性支撑,表现卓越,在热水中的溶解速度更快,而且打印远比PVA容易。
我们的工程团队开发了内部基准测试方法,用于测试尺寸精度、统计过程能力,以及一组针对特定几何形状的应力测试,目的是评估常见失效模式(如桥接和悬垂)下的一致性。
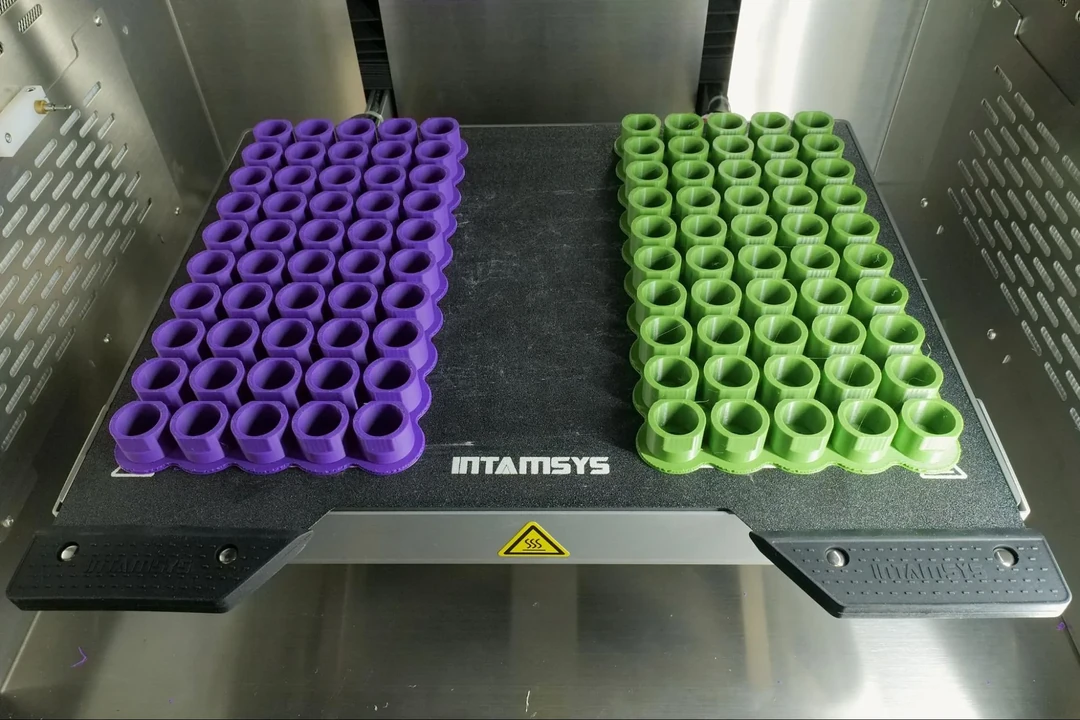
重复性基准测试里,我们的工程团队用通用PLA作为参考材料,以隔离机器的机械精度与材料特定热行为。用的是IntamSuite默认的Standard配置,层高0.20 mm。喷嘴和热床温度分别保持在210°C和55°C,腔室的主动加热保持关闭,也没用任何支撑结构。
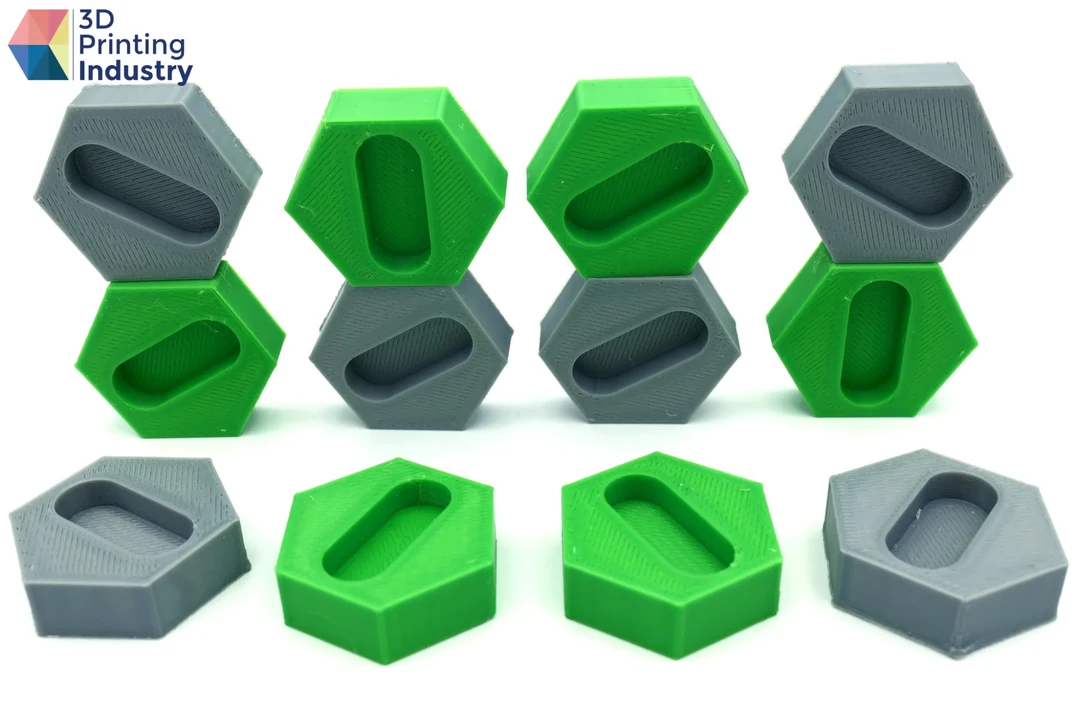
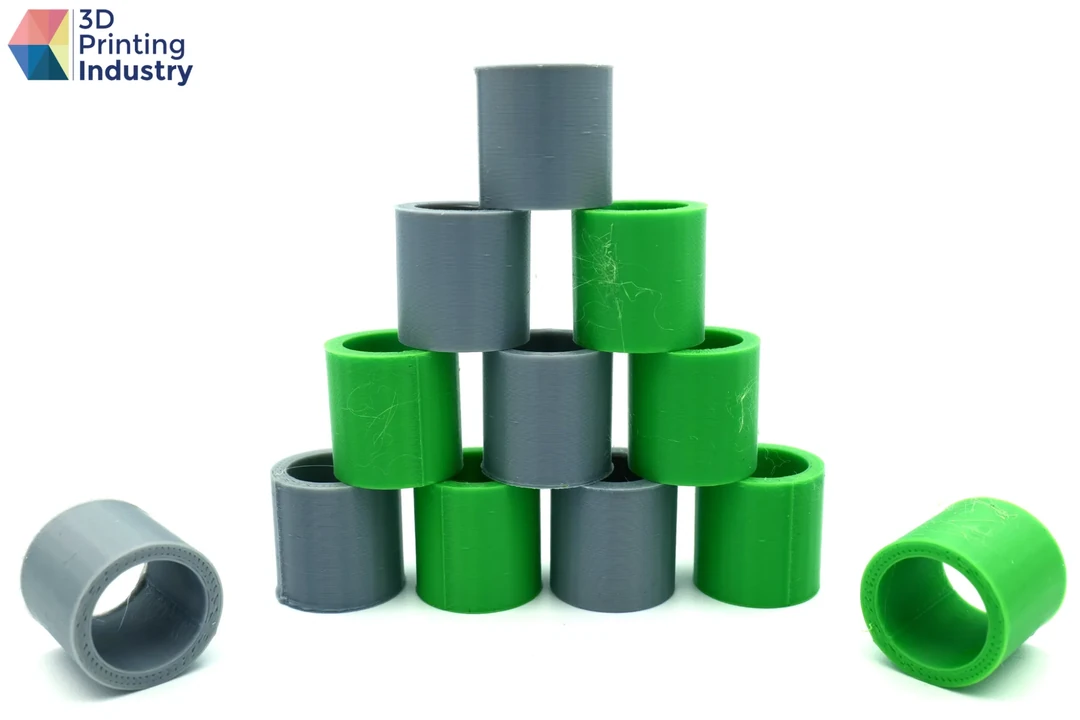
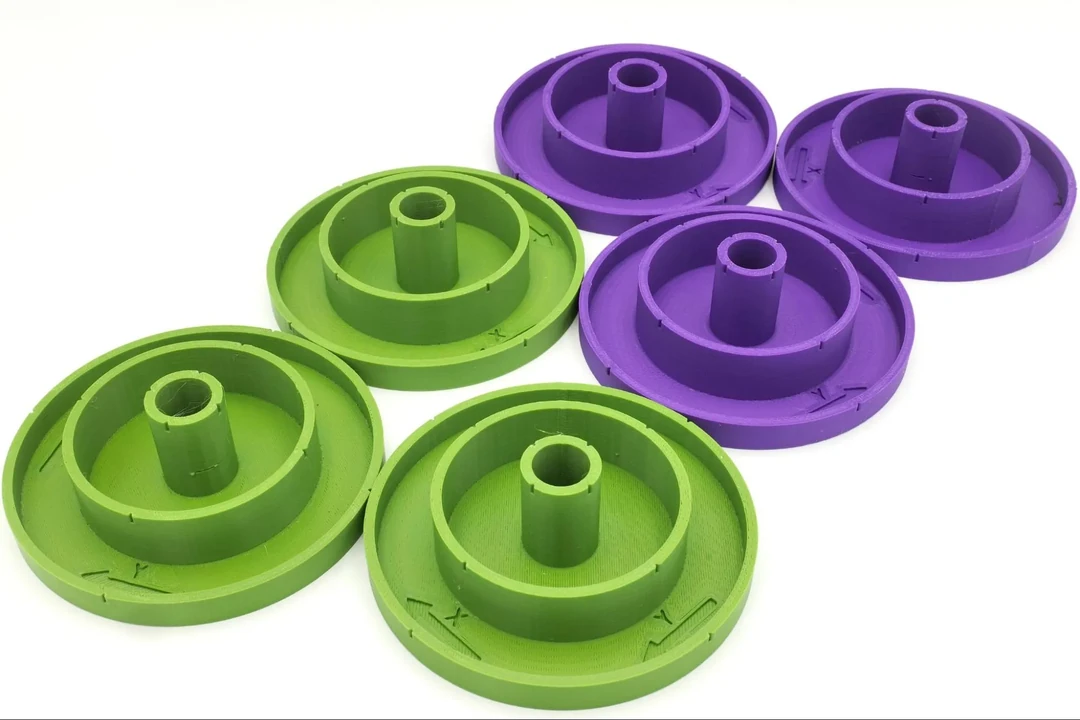
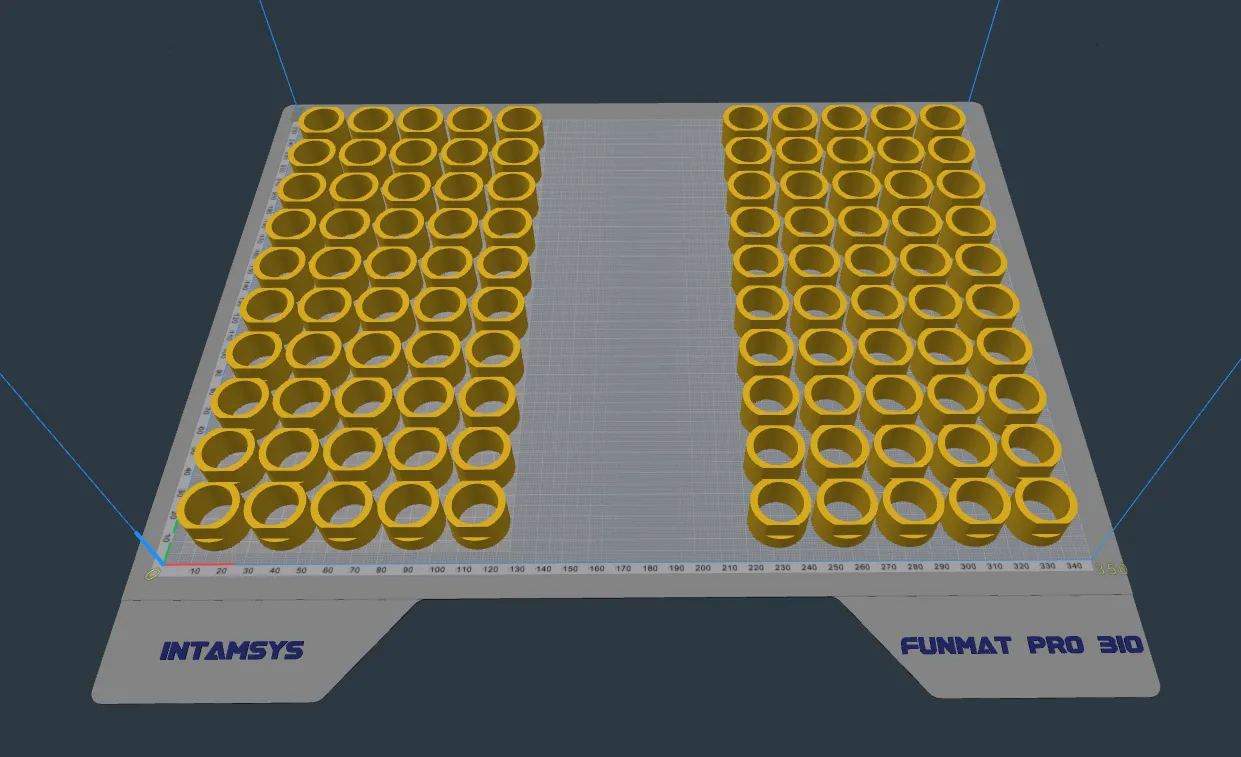
测试共运行了42个零件:12个方形、12个六边形、12个管件和6条圆形轨迹,每批打印三个,用校准仪器测量。目标阈值,也就是3DPI用来判定重复性测试成功的参考标准,是平均偏差低于0.1 mm,标准差低于0.05 mm。Funmat Pro 310 NEO在测试的所有四种几何形状中均轻松达到该阈值。
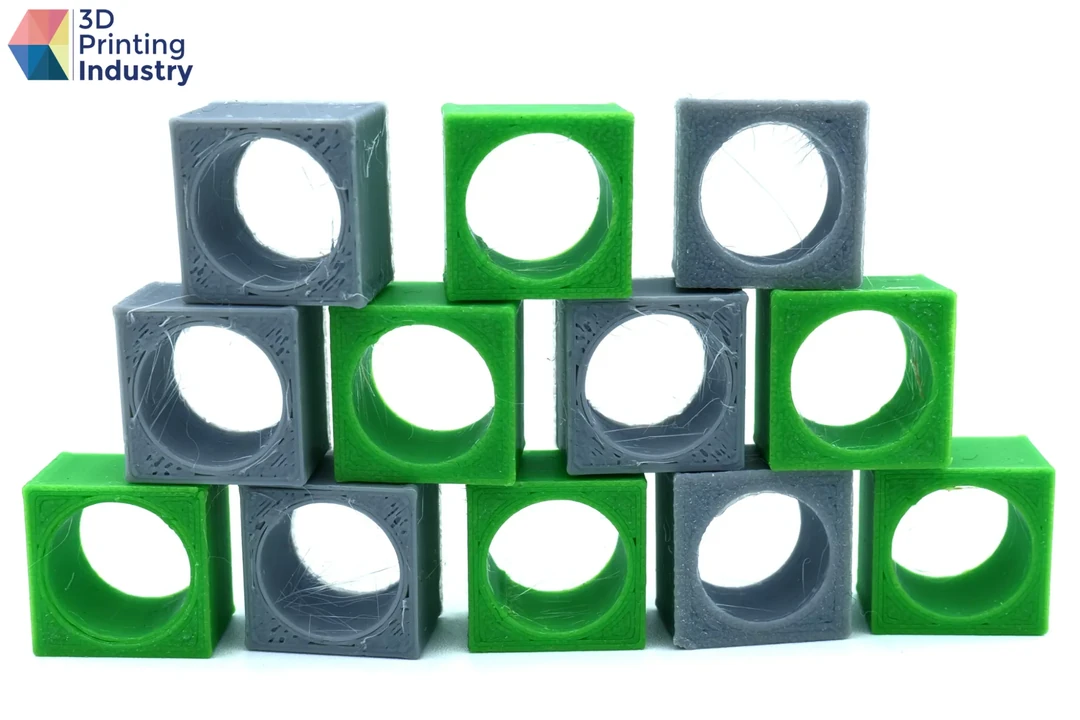
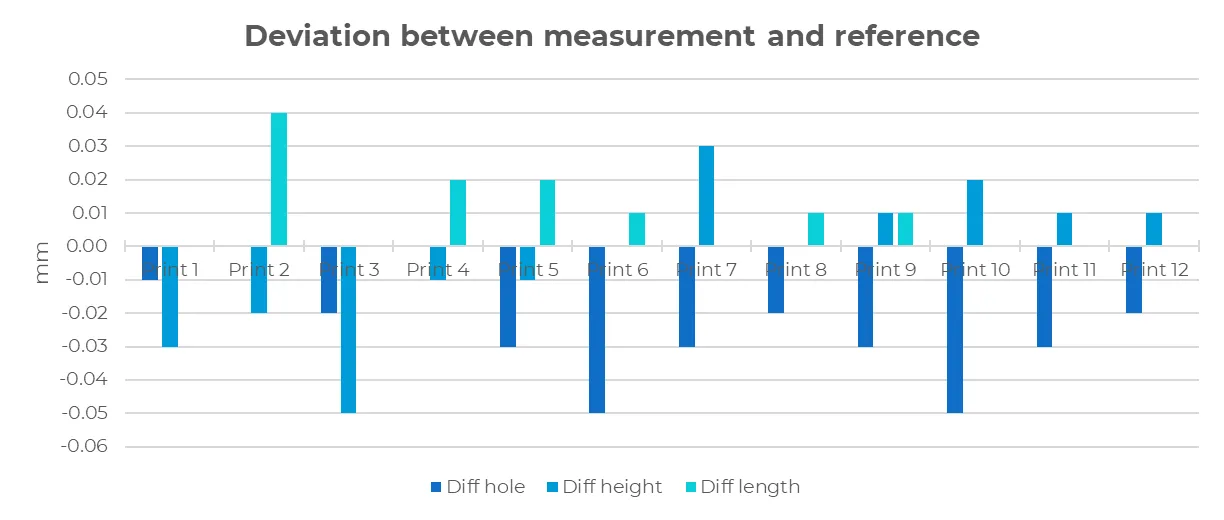
方形测试(12 mm孔、10 mm高度、15 mm长度)产生的总体平均偏差为0.0167 mm(s = 0.0169 mm)。内孔直径平均为11.9758 mm,目标为12 mm,偏差为0.0242 mm(s = 0.0169 mm),这归因于FFF中耗材追踪内部曲线时自然承受的物理张力。Z高度偏差为0.0167 mm(s = 0.0233 mm)。左侧打印头打印的前六个样品在底层显示出轻微压缩,也就是象脚效应,但仍在公差范围内。长度是最紧密的尺寸,仅为0.0092 mm(s = 0.0130 mm)。
六边形测试(30 mm长度、10 mm高度、5 mm凹槽深度、10 mm凹槽宽度)在整个测试组里展现出最高精度,总体平均偏差为0.0162 mm(s = 0.026 mm)。长度偏差几乎可以忽略不计,为0.0025 mm(s = 0.0070 mm),凹槽深度为0.0058 mm(s = 0.0137 mm),凹槽宽度为0.0142 mm(s = 0.0349 mm)。唯一显著的差异是Z高度,为0.0425 mm(s = 0.0552 mm),同样与最早几组复制品的轻微首层压缩有关。
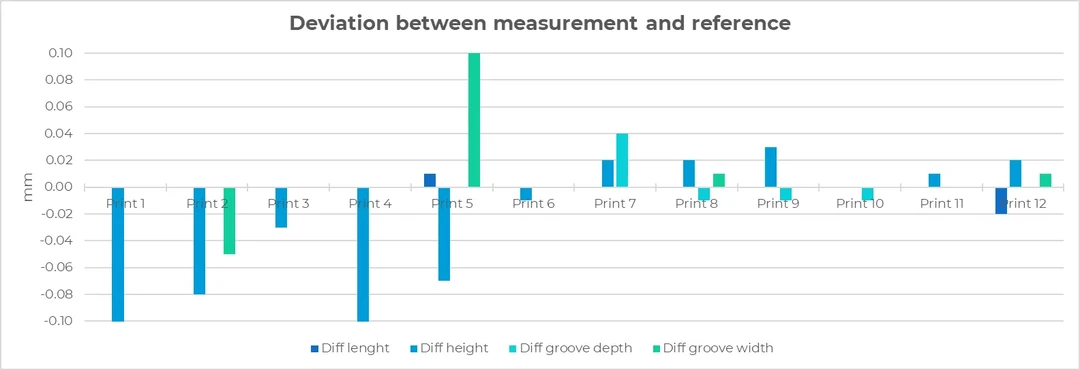
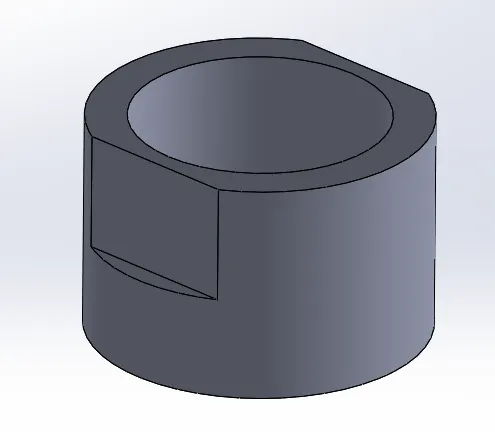
管件测试(20 mm外径、20 mm高度)展现了出色的Z轴控制,高度偏差仅为0.0308 mm(s = 0.0396 mm),但在四种几何形状中总体误差范围最大,为0.072 mm(s = 0.032 mm)。外径平均低于CAD目标0.1150 mm(s = 0.0290 mm),这一差距由材料的热收缩和缺乏刀路补偿所驱动。
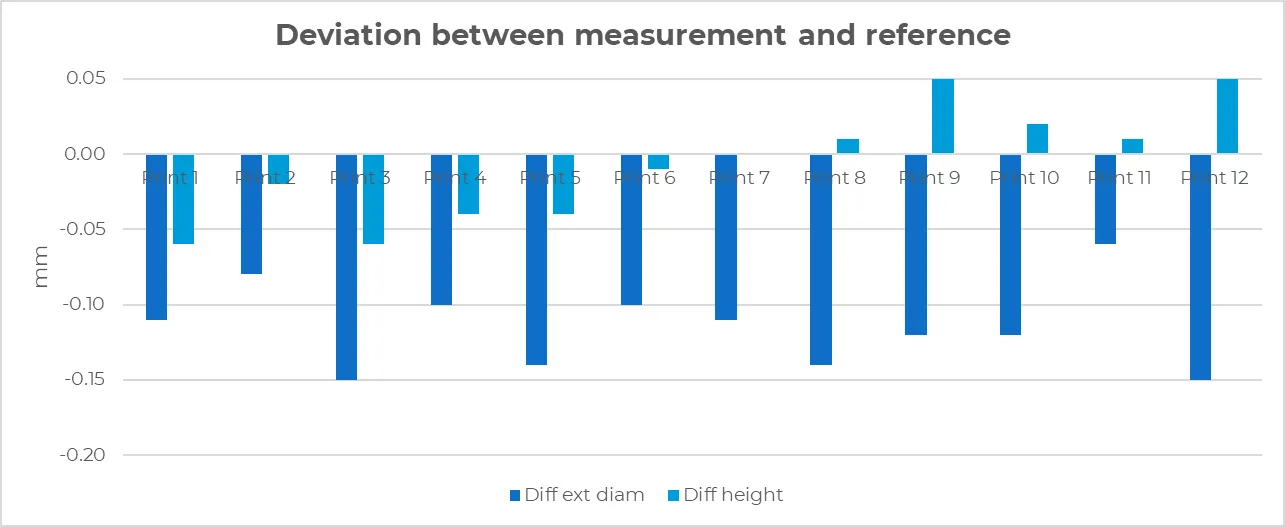
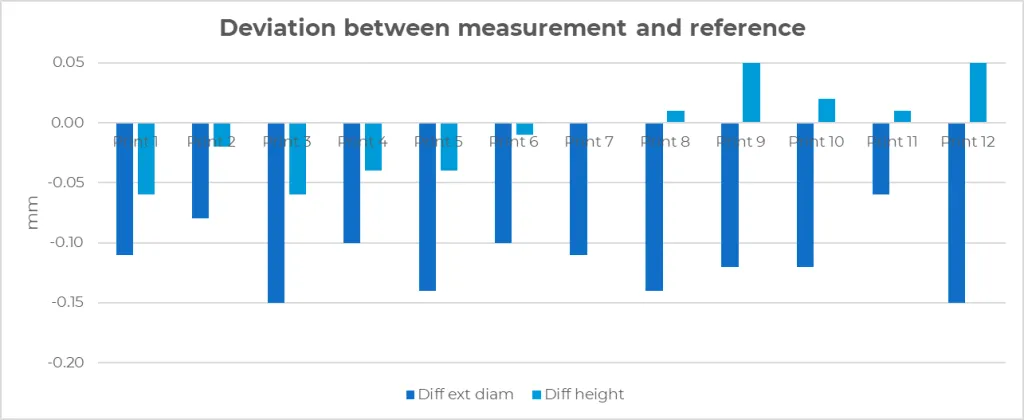
管件模型的正态分布结果。图片来自3D Printing Industry。
圆形轨迹测试使用20 mm、65 mm和100 mm的同心圆。20 mm圆在X方向平均偏差为0.033 mm,Y方向为0.035 mm;65 mm圆在X方向为0.012 mm,Y方向为0.022 mm;100 mm圆的X方向测量值为0.013 mm,Y方向为0.025 mm。行为在两个轴向上基本对称,仅在65 mm和100 mm圆上显示出轻微椭圆形轨迹。
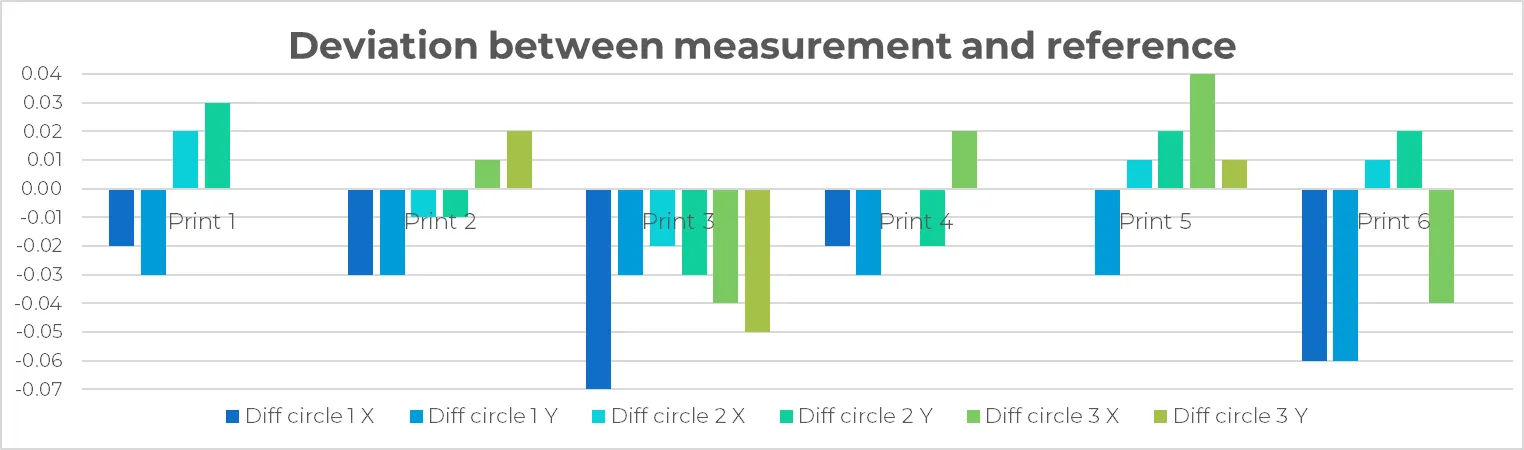
圆形轨迹测试的正态分布。图片来自3D Printing Industry。
综合全部42个样本和四种几何类型,总体标准差为0.024 mm,对于在此构建尺寸下工作的FFF机器来说是一个紧凑的数字。
为了评估长期运行的一致性而不是单次打印精度,3DPI进行了150件连续生产运行,打印20.00 mm管件,公差窗口为±0.10 mm。
工艺能力指数(Cp)为4.49,反映出高度稳定的工艺和一致的输出。最小工艺能力指数(Cpk),它考虑的是工艺在公差限内的居中程度,而不仅仅是聚集的紧密程度,为2.01。作为参考,Cpk高于1.33通常被视为制造质量控制中的合格能力,因此2.01的读数表明,即使考虑了任何系统性偏移,该工艺仍能保持严格的公差。
田口能力指数(Cpm),衡量工艺均值在目标值上的居中程度,而不仅仅是在公差带内,相对较低,为0.59。这反映出整个运行过程中存在系统性的0.055 mm尺寸偏小,而不是随机分散。
实际来说,20.00 mm管件的这种偏小约为标称直径的+0.28%。这意味着追求严格外径公差的操作者可能需要把模型放大该比例来补偿,而不是依赖切片器自动修正。
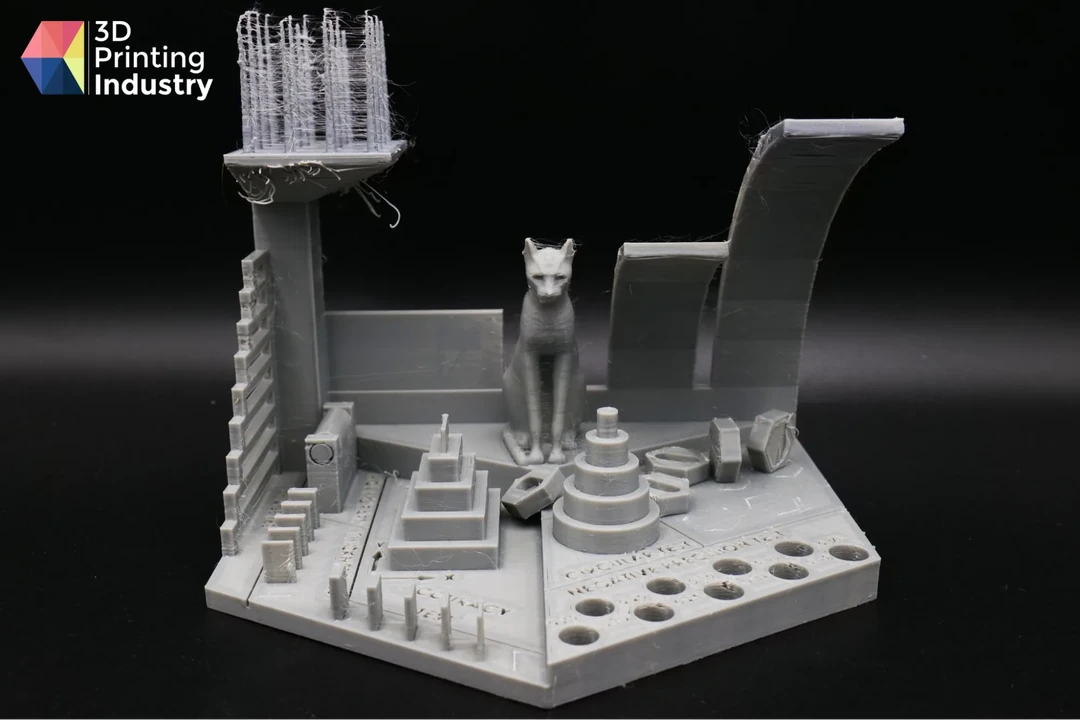
3DPI基准测试套件从九个类别对FFF打印机进行评分,从尺寸精度到回抽,加权总分为100分。得分高于60被视为强劲,高于70则使机器进入顶级梯队。Funmat Pro 310 NEO获得了85.15分,轻松进入该顶级梯队,在几乎所有对工程零件重要的类别中都表现出色:尺寸精度、桥接、壁厚、间隙和重复性。
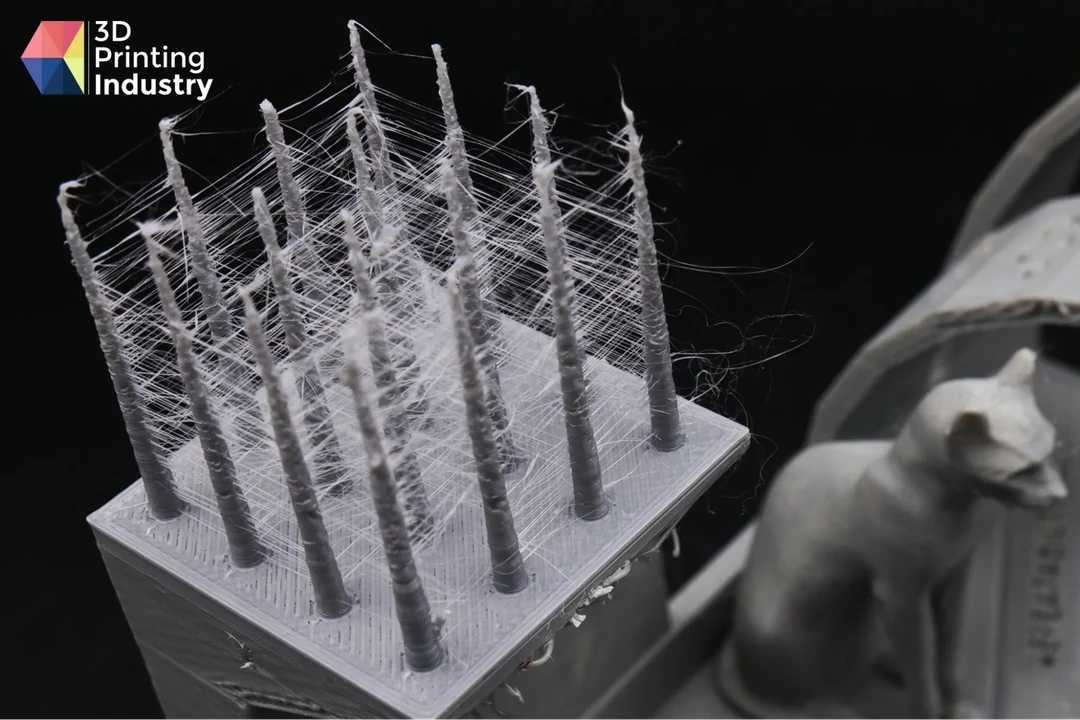
回抽是明显的弱点,测试中可见的拉丝现象拖累了得分。因此,具有大量空行程移动的零件可能需要手动调整才能获得干净的结果。这一高分也伴随着速度上的权衡:基准测试运行耗时约为同类可比机器的2.5倍,因为IntamSuite的默认设置偏向于保守而非速度。
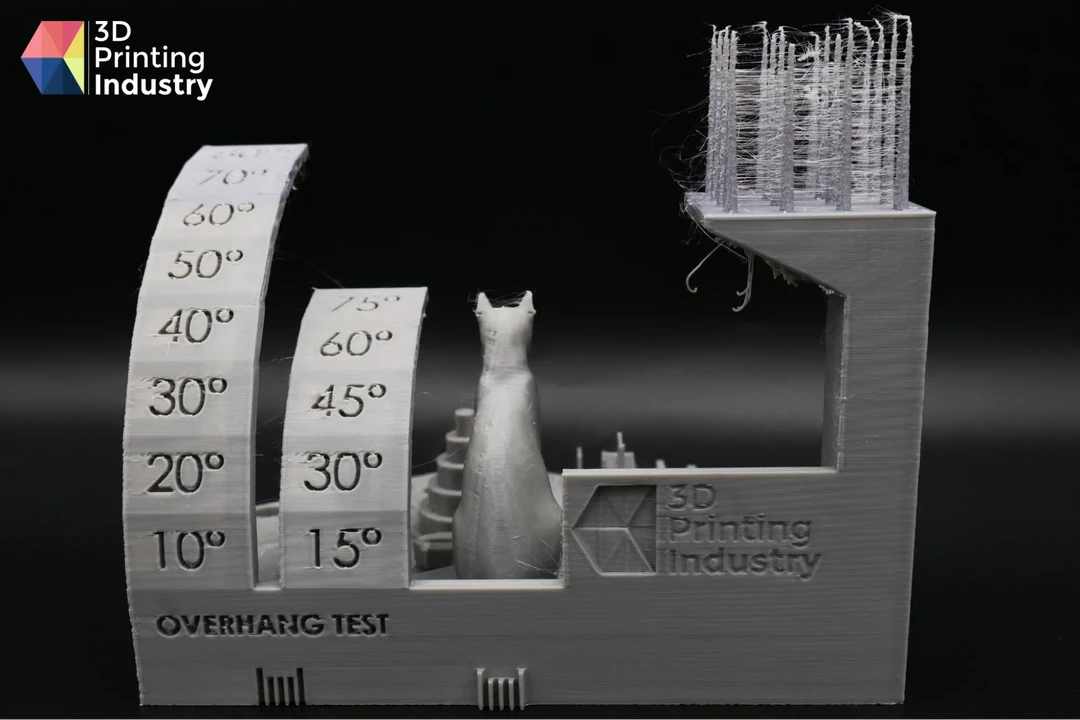
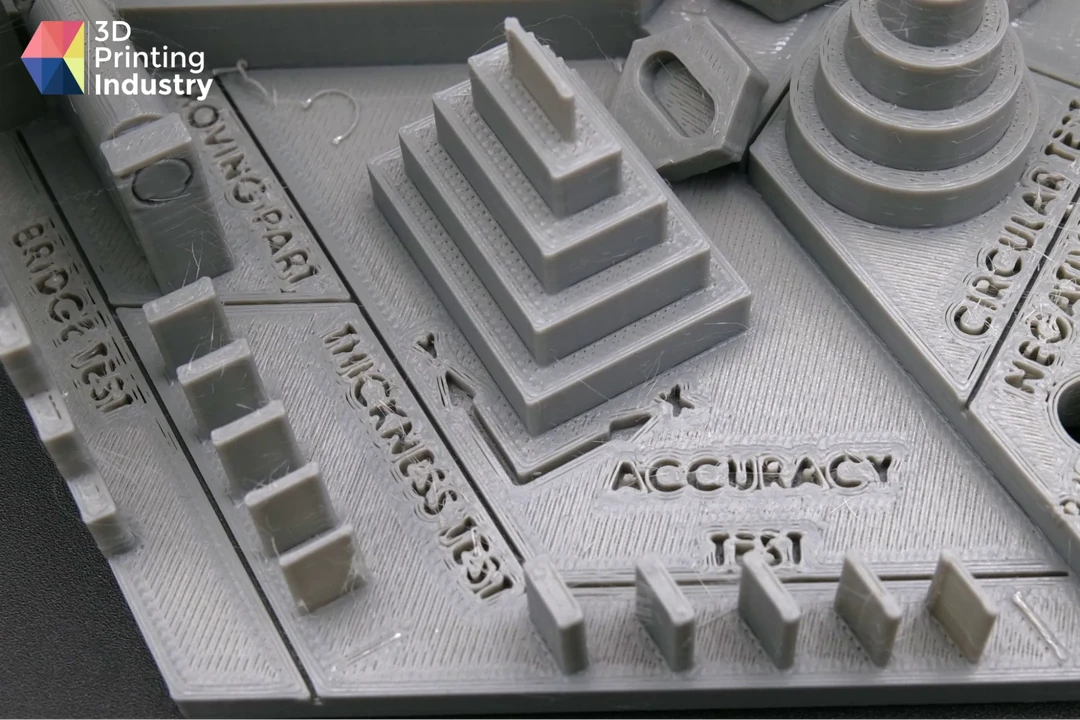
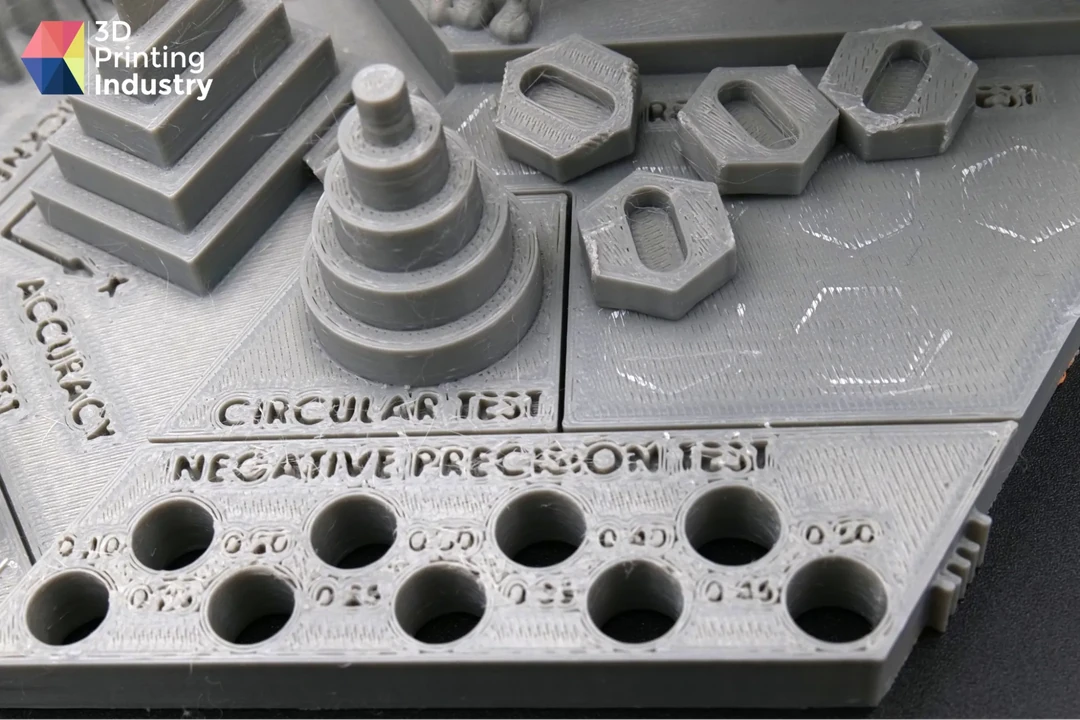
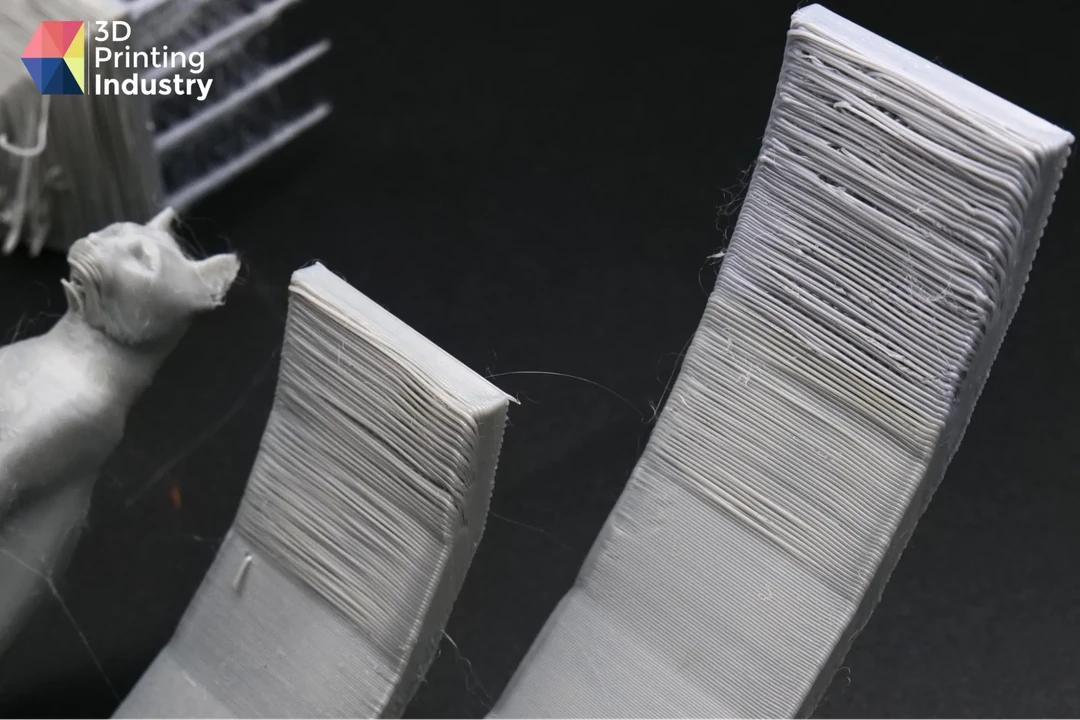
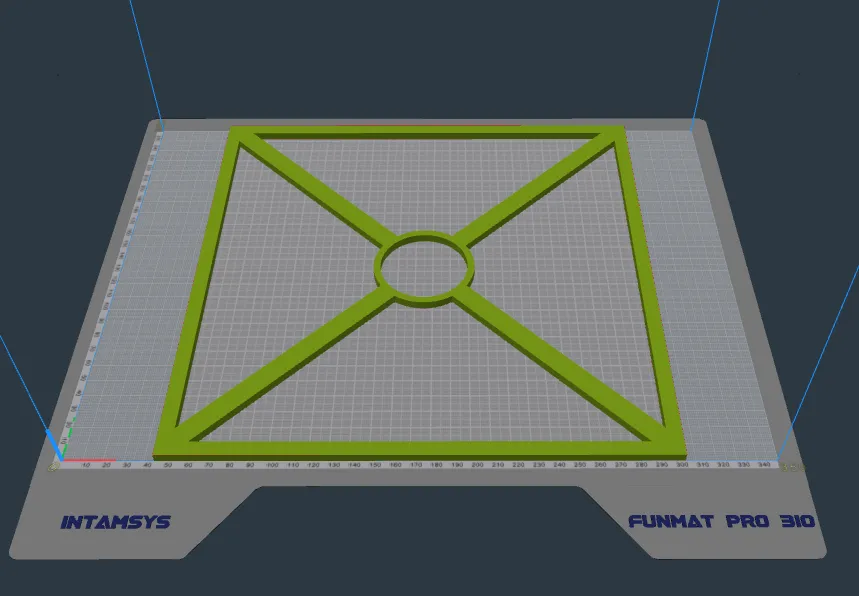
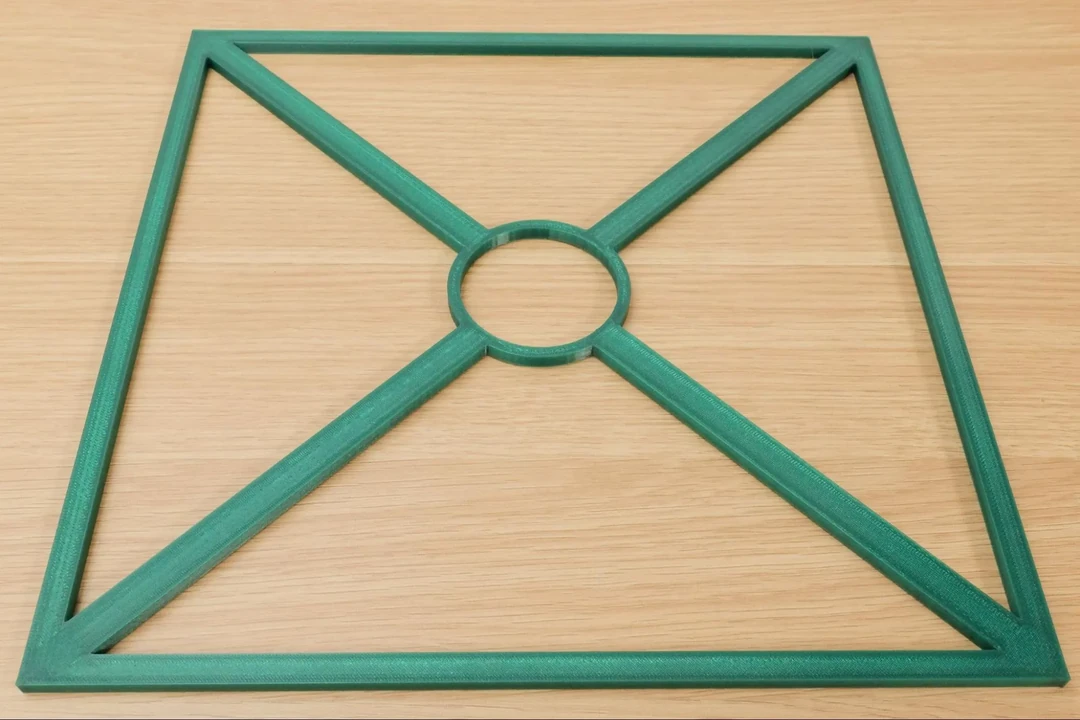
周长测试针对机器的260 x 260 mm双喷嘴构建范围。测量得到的打印边界为259.95 x 259.93 mm,结果干净,无拉丝、象脚或层不一致。
为了验证机器整个构建高度的精度,我们打印了双塔,底部为35 x 35 mm,达到最大Z高度260 mm。第一座塔的底部测量为34.99 x 35.00 mm,第二座为34.99 x 34.98 mm,而两座塔的高度均精确达到目标的260.00 mm,零层偏移或Z轴摆动记录。周长和塔体测试共同覆盖了机器的最大XY面积和最大Z高度;本次评测未包含单独的满幅3D打印测试。
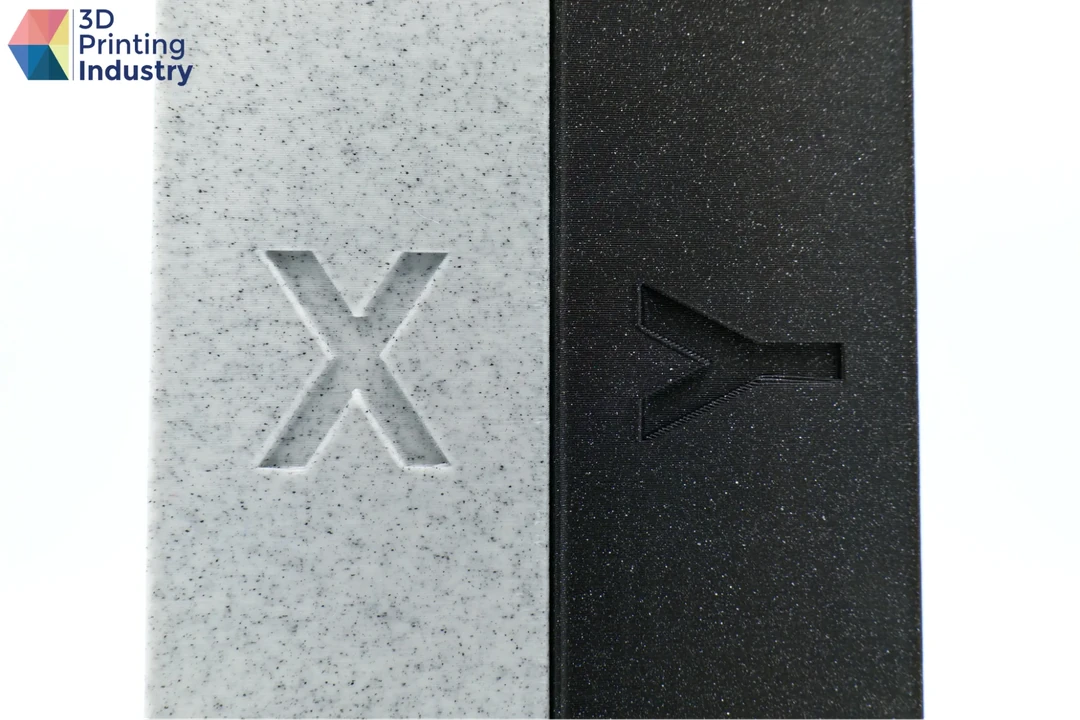
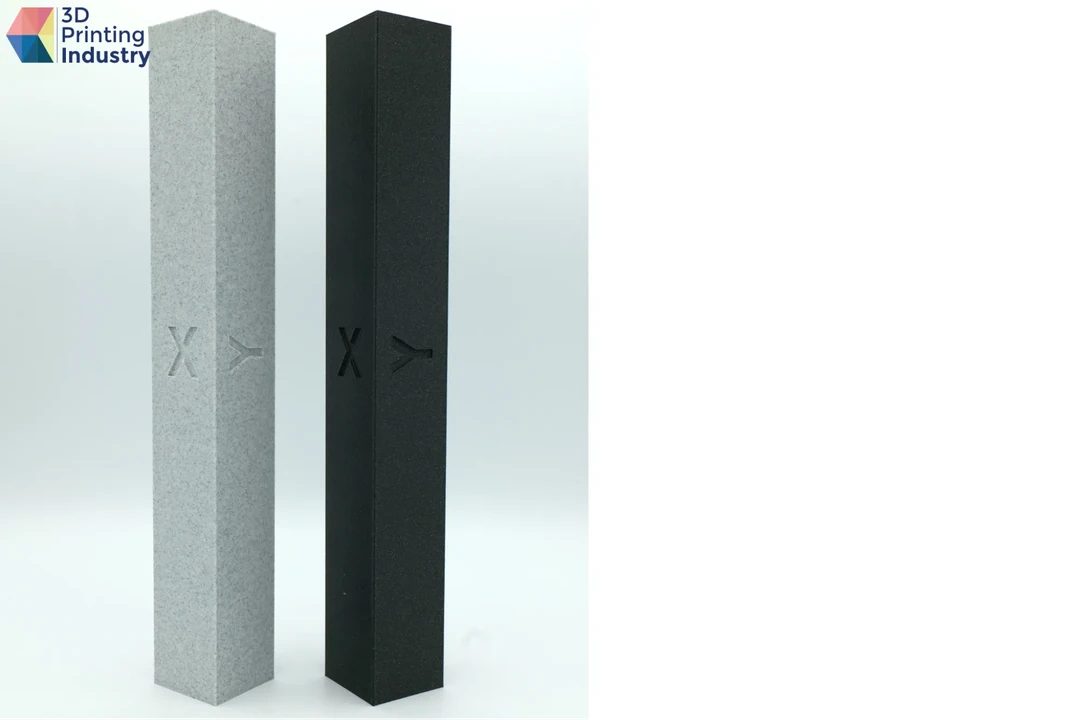
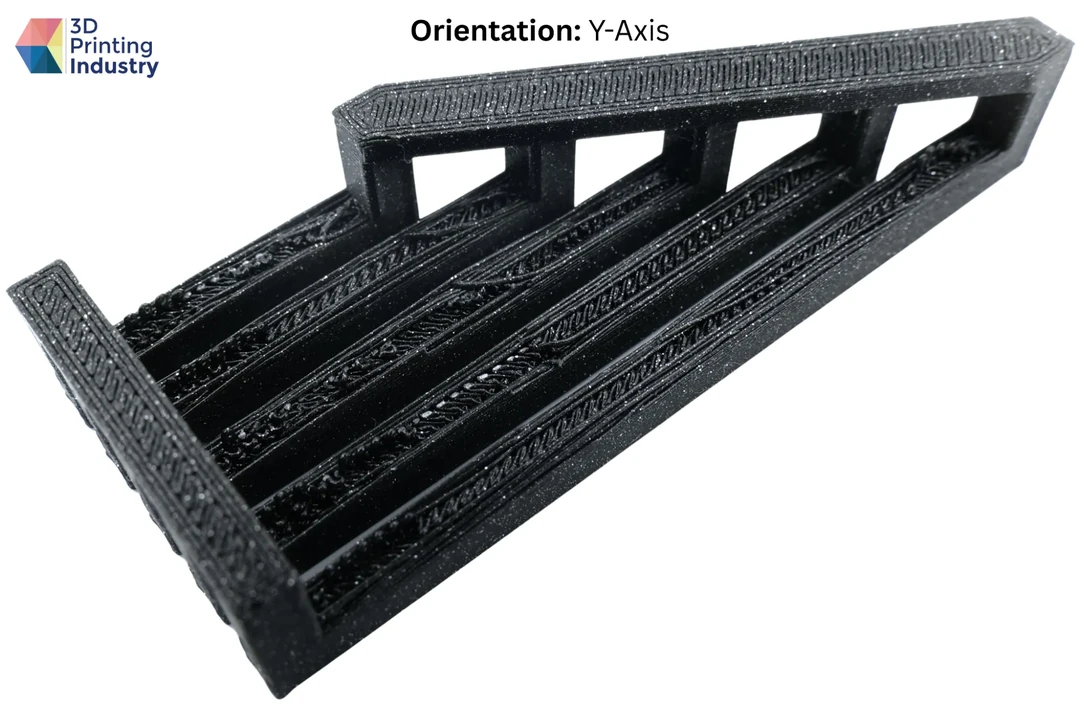
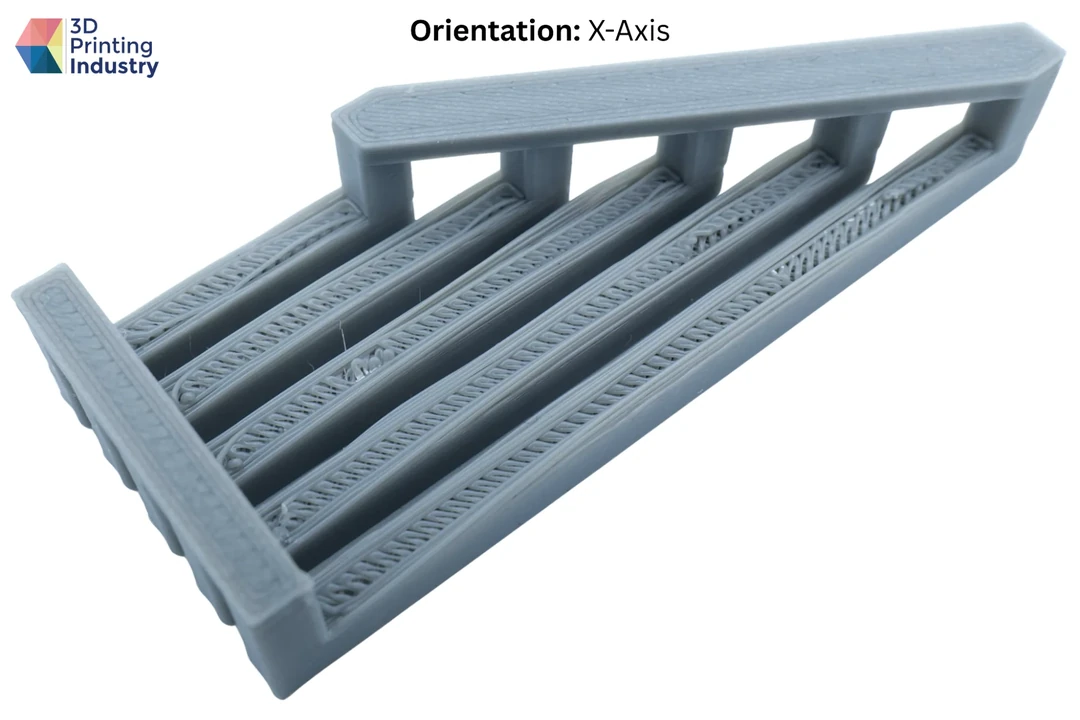
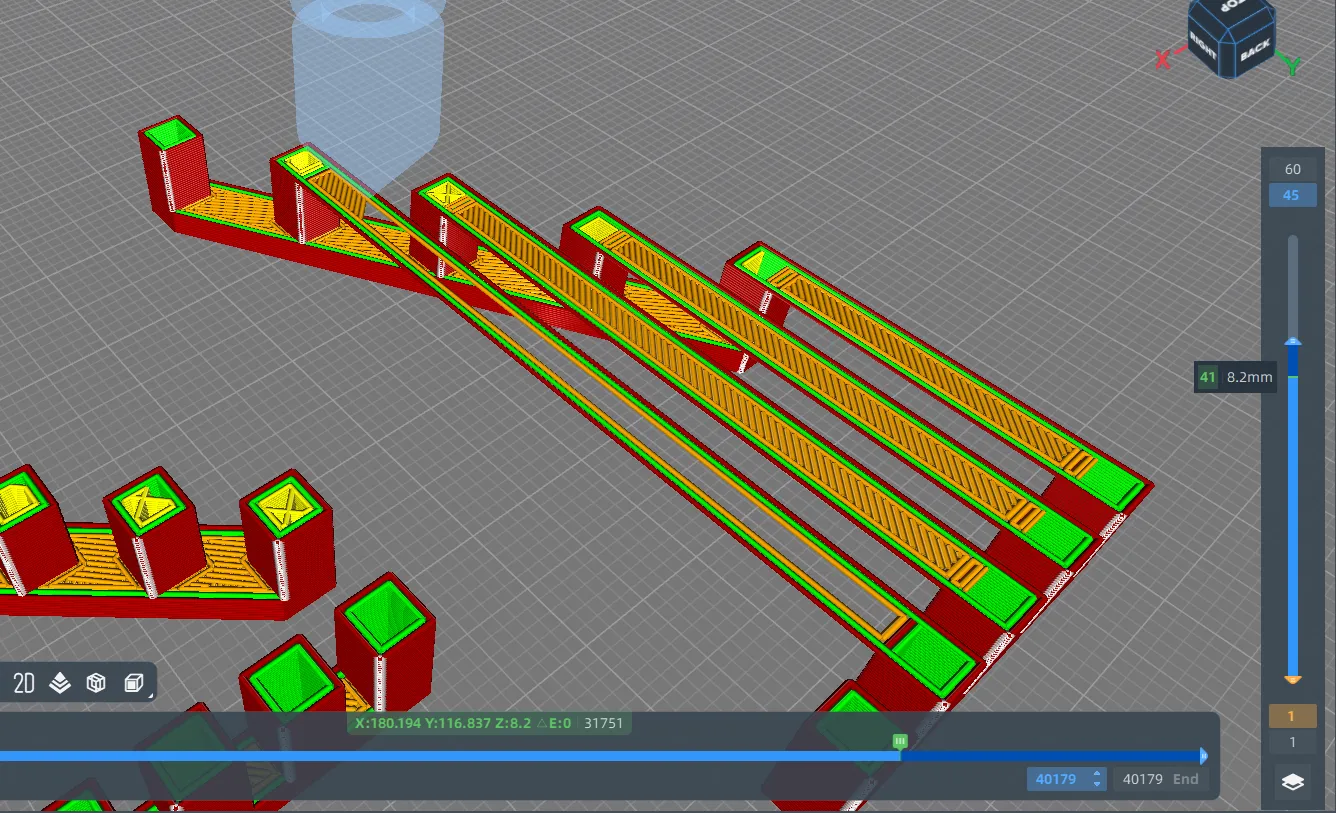
桥接测试覆盖了从5 mm到60 mm的无支撑水平跨度。硬件本身顺利完成桥接。在重复性方面,沿X轴方向打印时的桥接均匀性明显差于Y轴方向,这一差异归因于腔室内方向性冷却气流,而非硬件本身。
悬垂性能在中等角度表现良好,但在更陡峭的几何形状下开始退化。在65度悬垂处开始出现可见的层变形和下垂,这一限制归因于局部冷却能力而非运动系统精度。同样的衰减也是机器在3DPI基准评分中损失零点几分的原因。
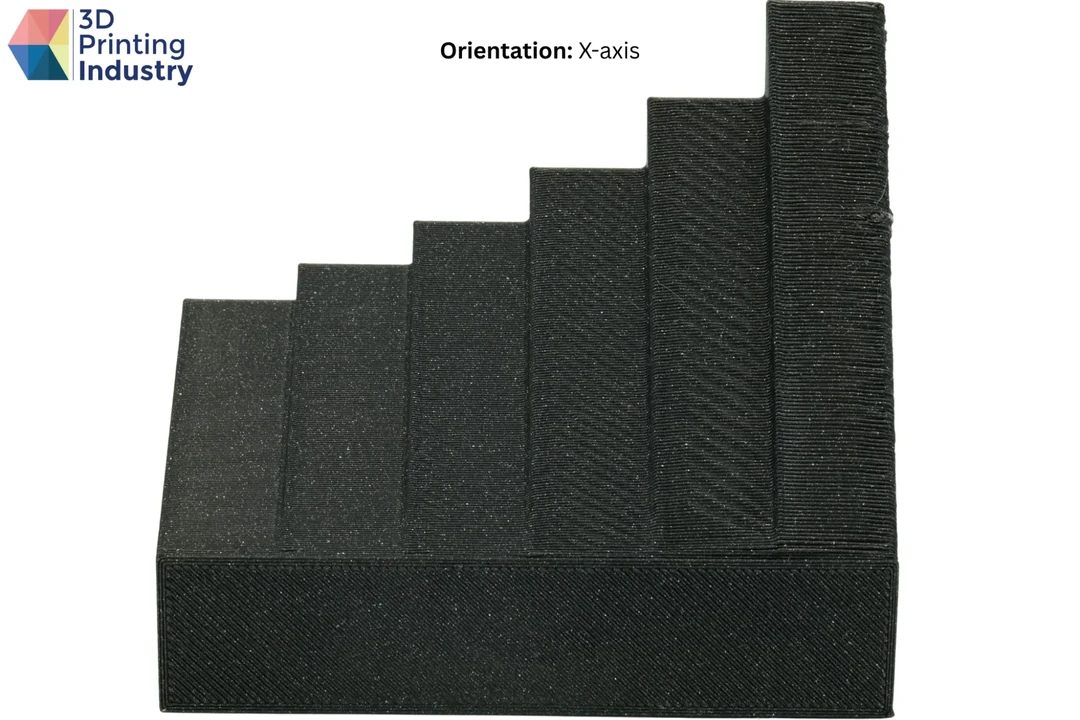
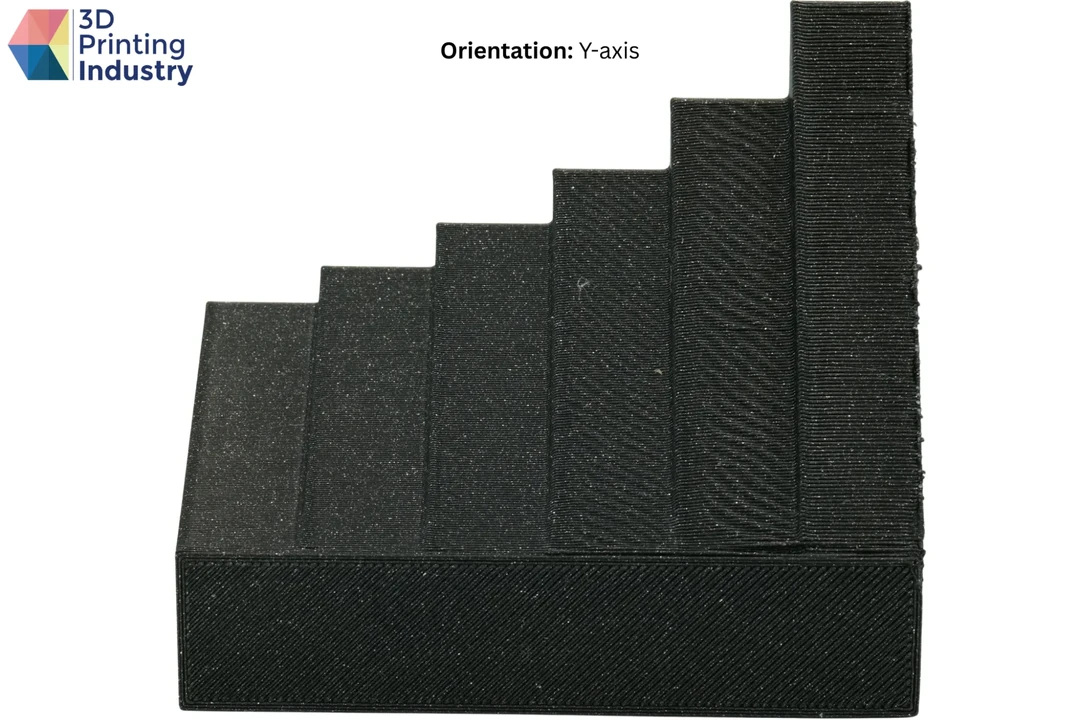
所有功能性应用模型均以标准0.20 mm层高进行评估,以平衡表面分辨率与打印速度。
最突出的应用测试是一个纯聚苯硫醚(PPS)打印的斜齿轮。启用了单材料PPS支撑,使用80% Gyroid填充和四层壁环以增强扭矩和抗冲击性,在275°C喷嘴温度和100°C腔室温度下用时2小时完成。由于PPS层间结合力强,支撑与齿轮本体紧密融合,需要手动工具才能移除,在接触点留下了轻微的外观痕迹。不过齿形仍以高尺寸保真度打印完成,并在扭矩下与配合齿轮平稳啮合。
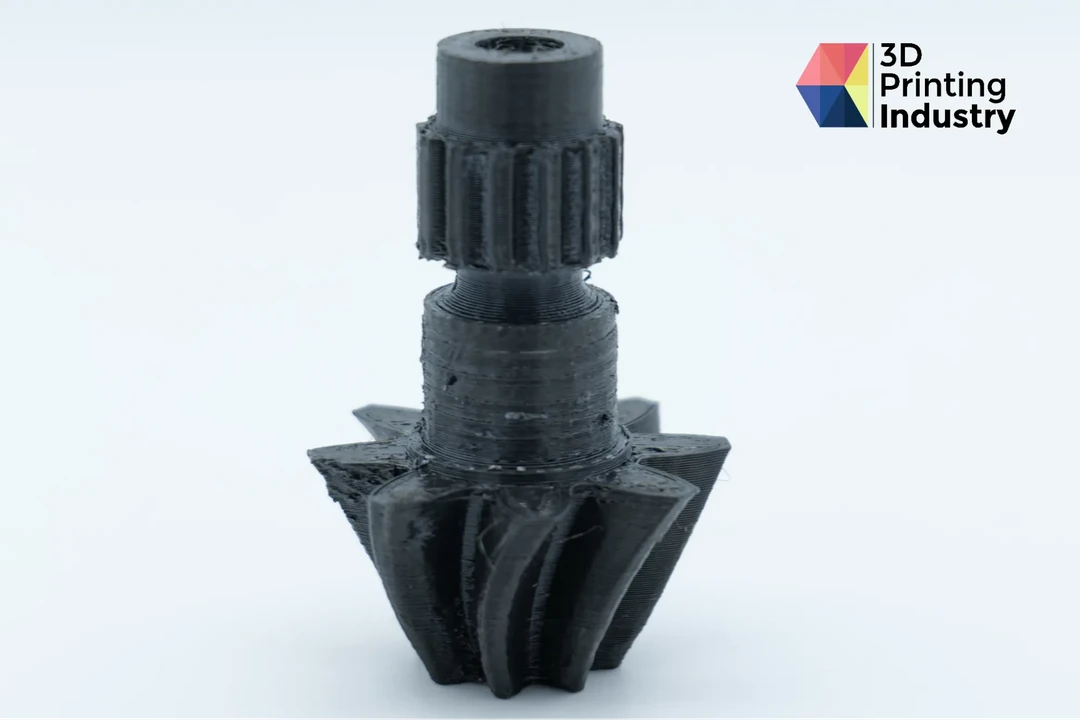
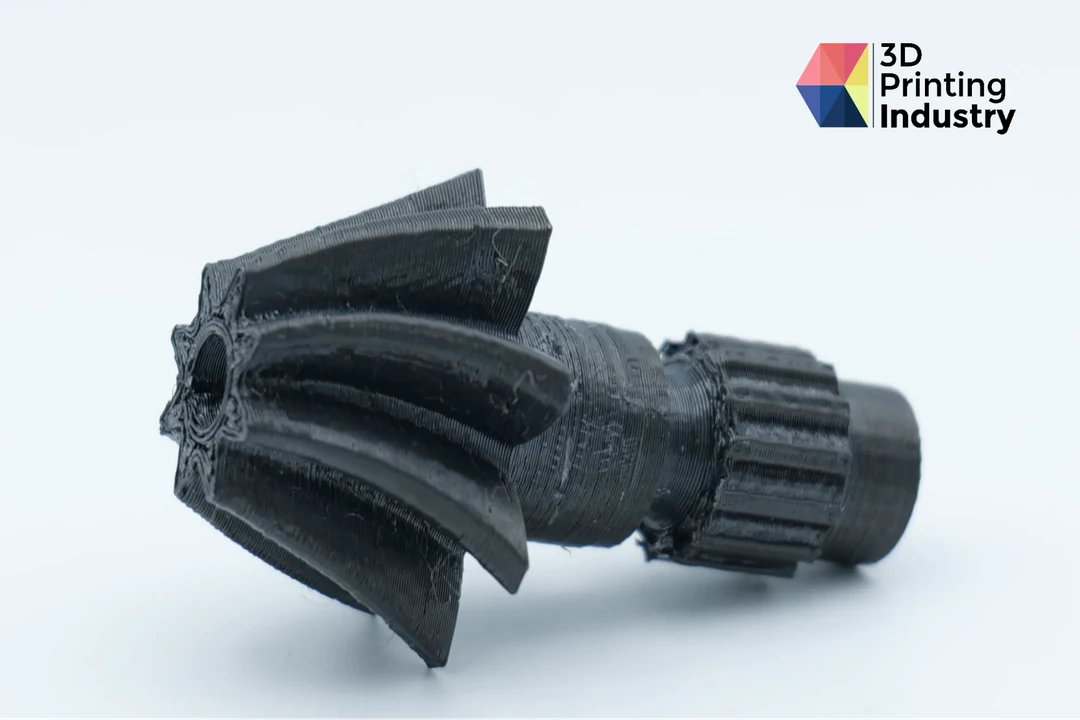
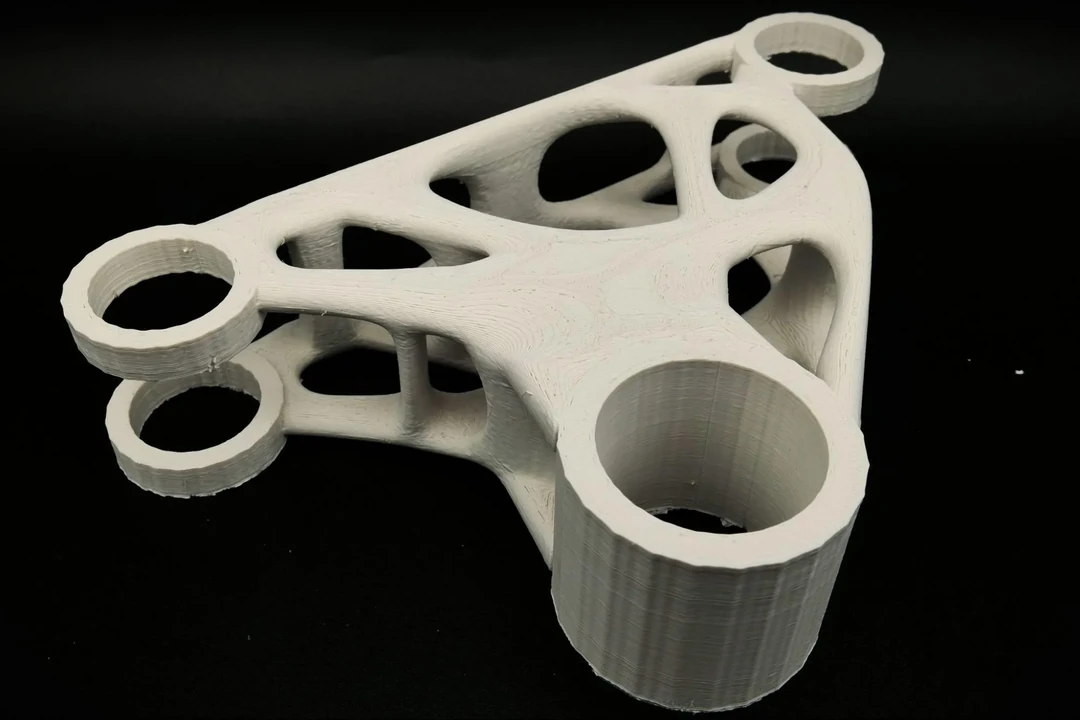
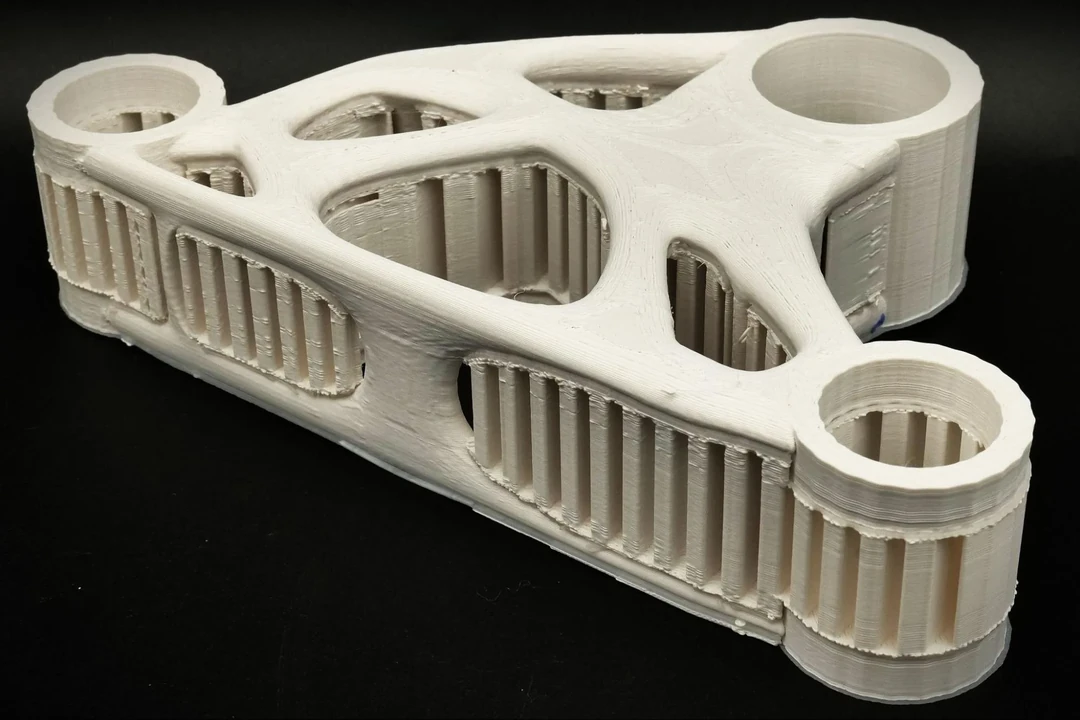
随后,一个拓扑优化的生成式设计支架,使用玻璃纤维增强PPA(PPA-GF)打印,搭配SP5010易剥离支撑,喷嘴温度290°C,腔室温度100°C。这个零件展示了机器打印复杂AI驱动几何形状的能力,这些几何形状无法通过减材CNC加工生产。由于生成式几何形状已经高效地分布载荷,填充降到40% Gyroid图案,支撑仅应用于下部界面区域以减少材料浪费。得益于IDEX系统,支撑界面处保持0.0 mm Z间隙,轻松脱离并留下光滑无痕的接触面。由于PPA-GF高度吸湿,耗材在打印前于80°C下预干燥12小时,以防止在该喷嘴温度下出现水分孔隙。零件最终异常刚硬且无可见缺陷。
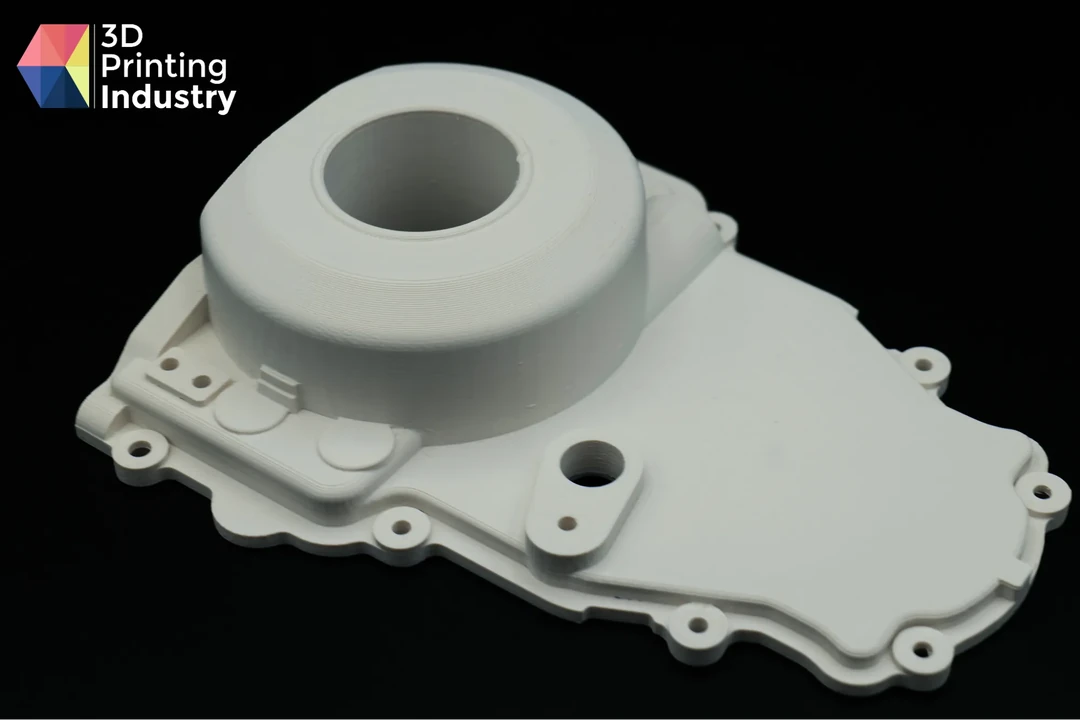
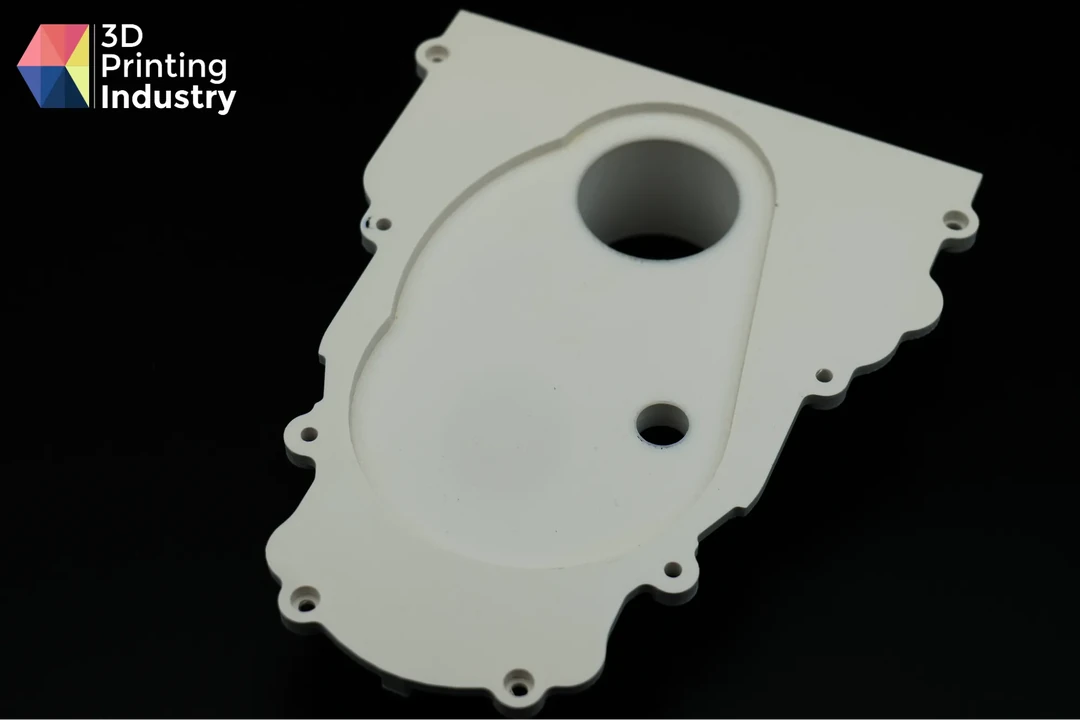
一个发动机正时盖,使用PC-ABS打印,搭配HIPS支撑,喷嘴温度280°C,腔室温度100°C,用时3小时45分钟完成。得益于IDEX系统,支撑界面处为0.0 mm Z间隙。腔室热量防止了内应力和分层,HIPS从内部型腔和螺栓孔中平滑脱离。
接下来是一个定位钻孔治具,使用纯聚碳酸酯打印,搭配HIPS支撑,喷嘴温度275°C,热床温度100°C,腔室温度100°C,使用80% Gyroid填充和四层壁环以增强结构抗力,以竖直方向用时3小时50分钟完成。纯PC以极易翘曲著称,因此零件在微纹理PEI磁性打印平台上打印,并涂抹PVP胶棒以增加附着力。结合主动腔室在整个过程中维持稳定的热条件,治具孔位对准精确,抗冲击性高,可直接投入车间使用。
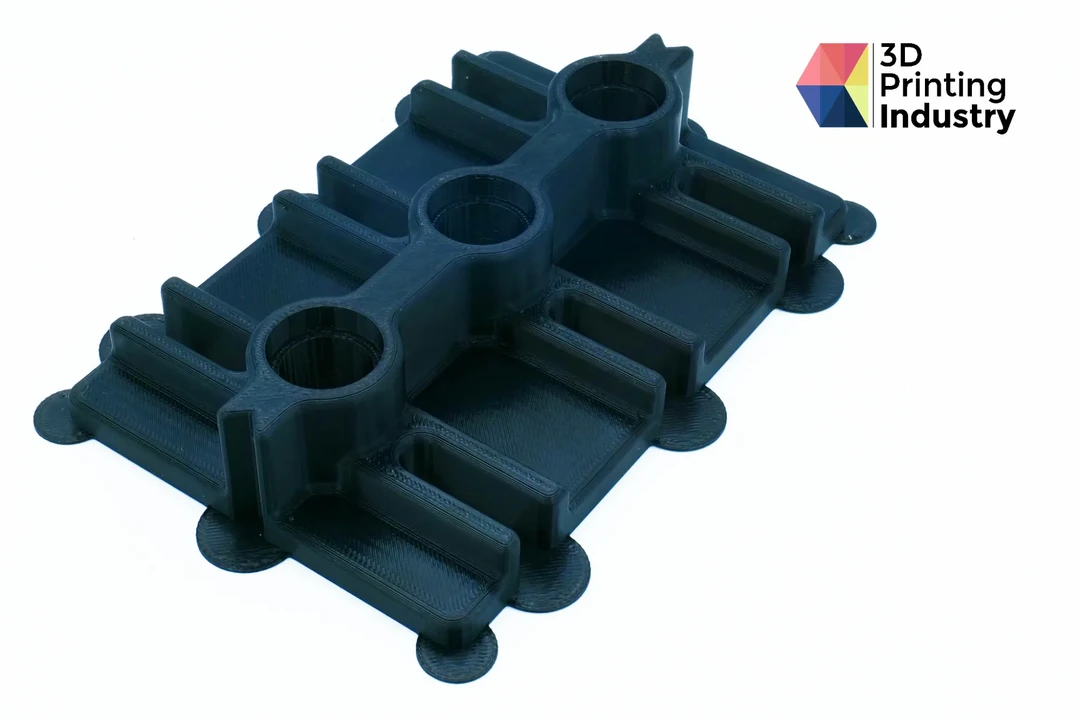
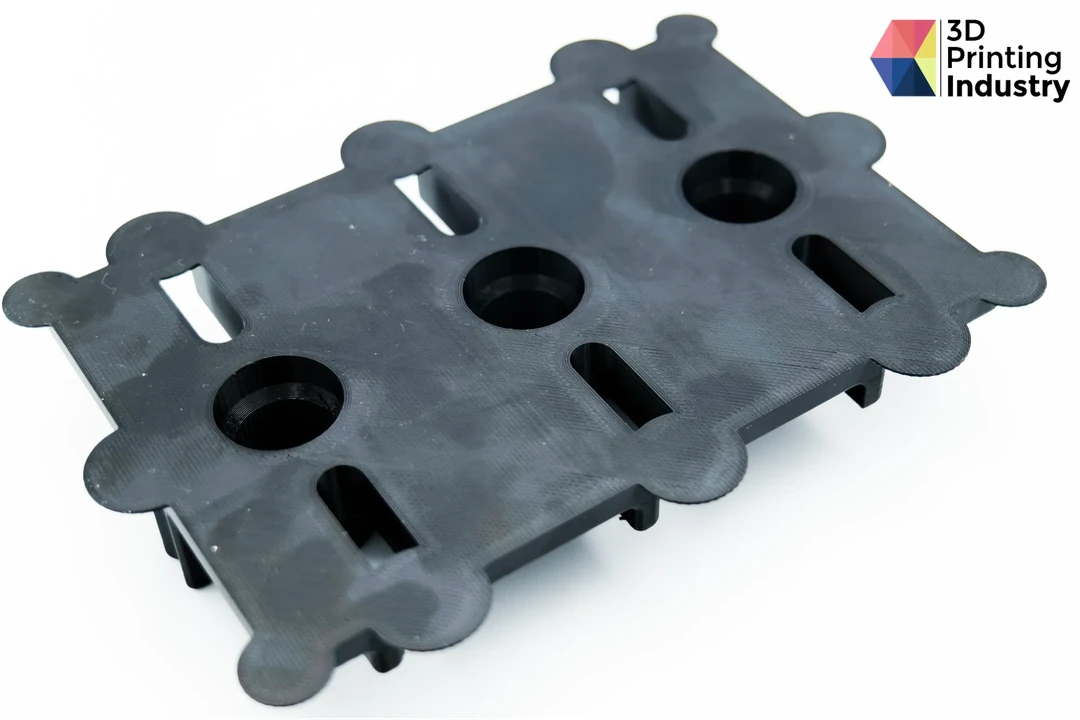
一个汽车轮支架原型,使用ABS-HT打印,搭配HIPS支撑,喷嘴温度260°C,热床温度100°C,腔室温度80°C,支撑与模型之间为0 mm Z间隙,由此开启汽车系列测试。由于ABS-HT容易翘曲,零件在微纹理PEI磁性打印平台上打印,并涂抹PVP胶棒以增加床面附着力。零件用时7小时5分钟完成,HIPS支架干净脱离,无表面疤痕。腔室在整个过程中保持热平衡,抑制了ABS-HT易出现的翘曲和分层问题。
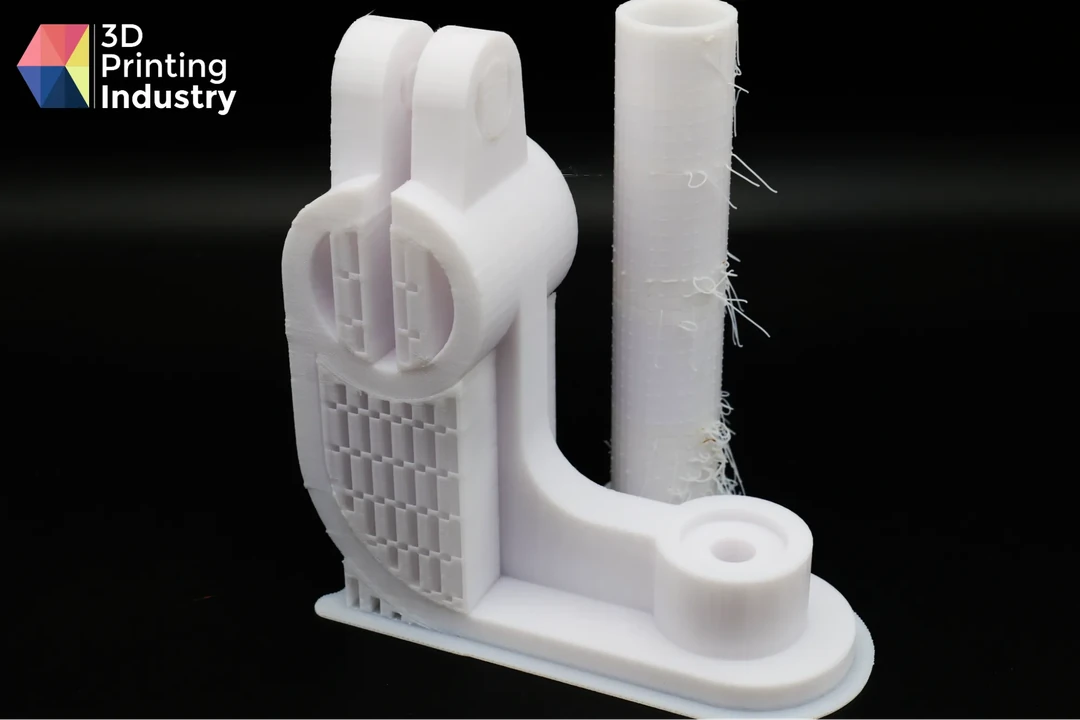
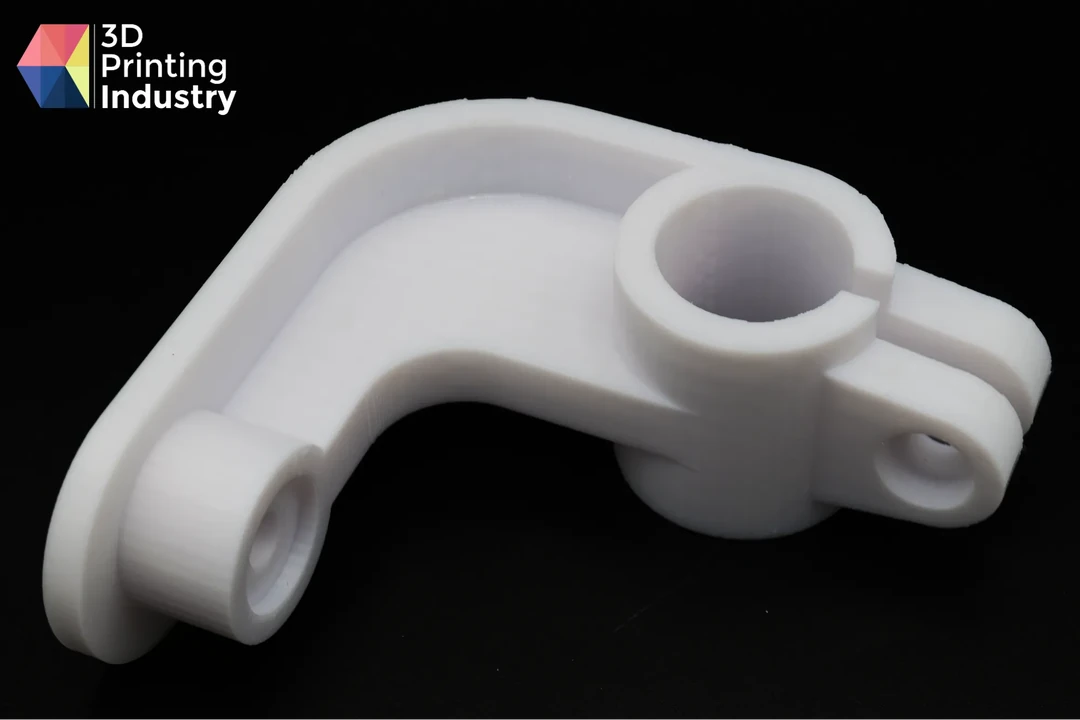
一个MotoGP空气动力学小翼,使用碳纤维增强ASA(ASA-CF)打印,搭配HIPS支撑,置于3层筏垫上,使用预干燥耗材,在260°C喷嘴温度和90°C腔室温度下用时9小时30分钟完成。筏垫和支撑干净脱离,加热腔室防止了小翼薄后缘沿线的翘曲。
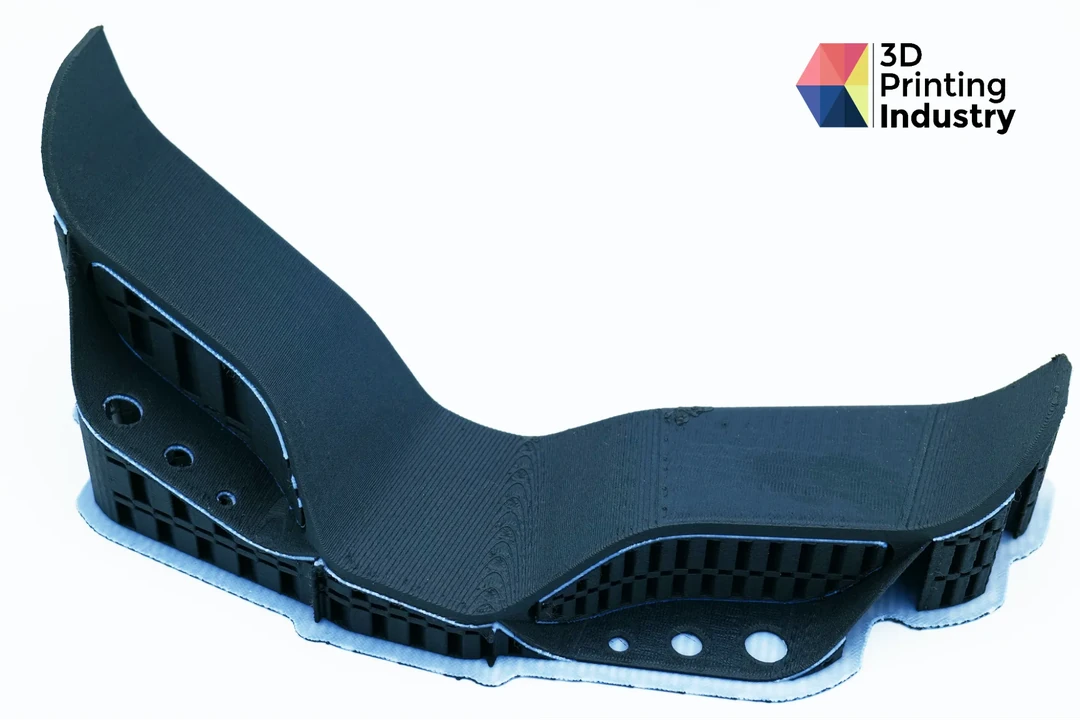
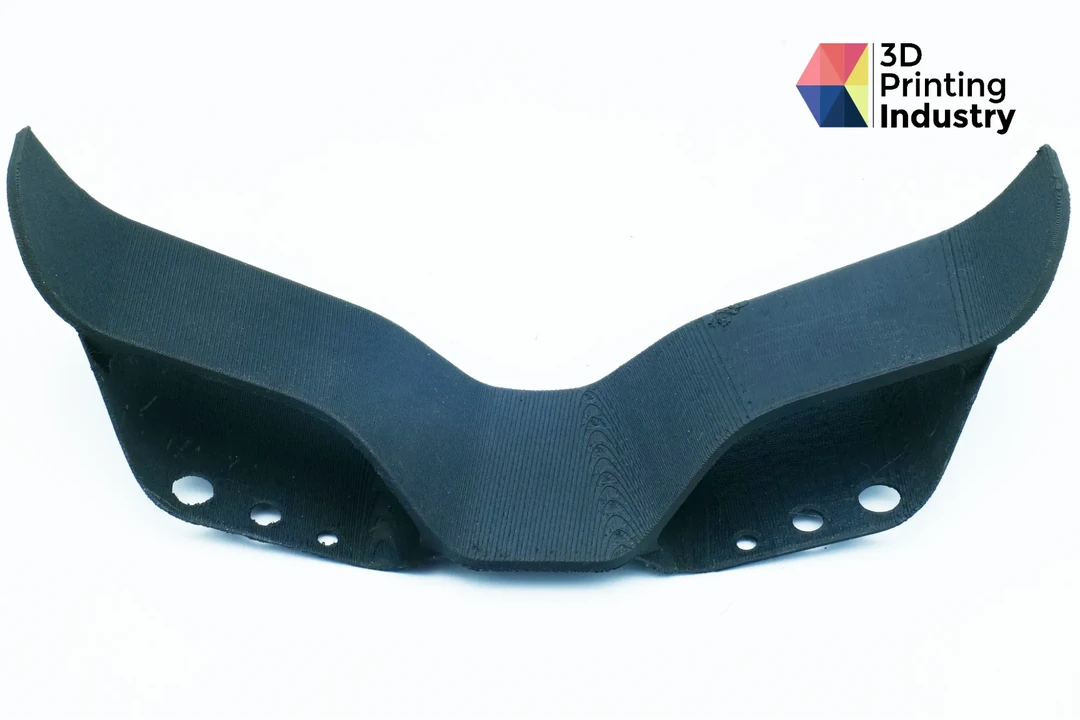
在应用测试组的另一端,加热腔室在Formula 1 2026前翼20%比例原型上再次证明了它的价值。这个零件使用PA6-CF打印,搭配SP3030水溶性支撑,喷嘴温度270°C,腔室温度70°C。由于PA6-CF高度吸湿,耗材在打印前于80°C下预干燥12小时,以防止在该挤出温度下出现水分孔隙。该零件使用了机器全部的260 mm Z高度。打印后将零件浸入50°C循环热水浴中2小时,SP3030支撑从机翼内部型腔中完全溶解,无需超声波搅拌且无残留,保留了超薄空气动力学襟翼的零疤痕表面。整个垂直高度上保持层一致性,无偏移或翘曲。
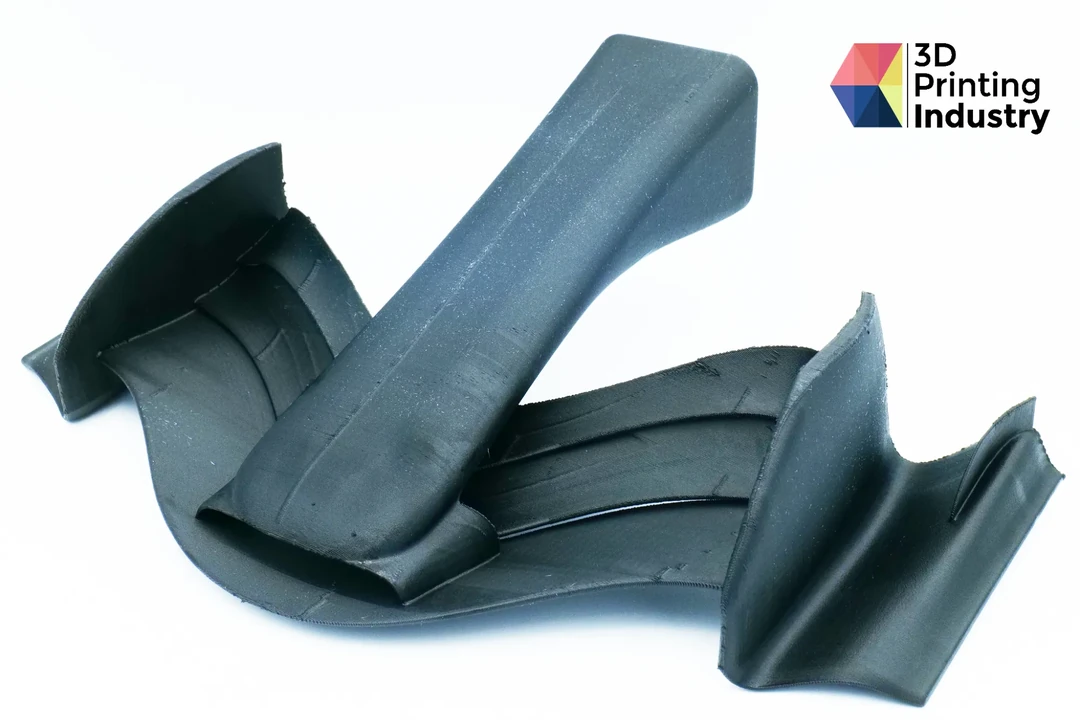
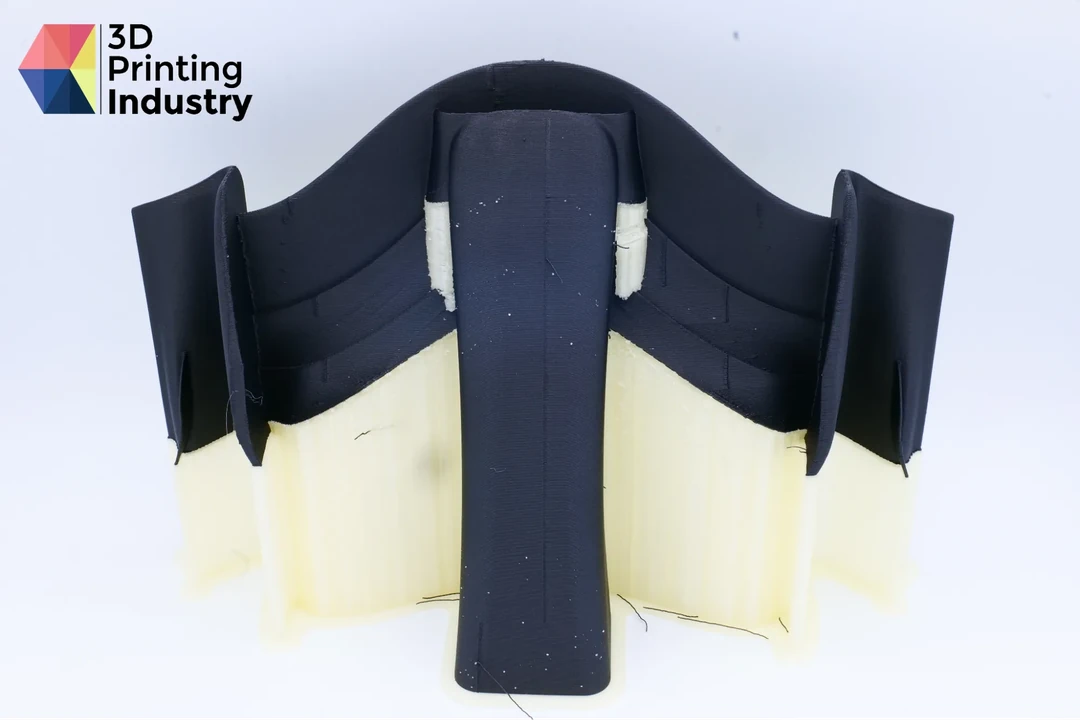
作为运行标准1.75 mm耗材的开放材料系统,Funmat Pro 310 NEO支持广泛的工程和通用聚合物,包括PLA、ABS、ASA、PETG、PC、PA12 CF、PPA CF、PPS-GF、TPU 95A、HIPS、PVA、BVOH,以及SP3030和SP5010支撑材料。
PPS值得特别提一下。虽然该材料在斜齿轮测试中成功打印,但它是一种要求严苛的工程聚合物,需要仔细的单材料支撑调参,因为其层间结合力强。这也是它对于需要耐化学性和耐热性的零件具有吸引力的原因。
PLA作为重复性和工艺能力基准测试的基线材料,这是一种将机器精度与材料行为隔离的标准方法。但值得注意的是,PLA并非这台机器定位的主要焦点。它的核心,是面向功能性和工业应用的PC、PA和ABS类工程材料。
Funmat Pro 310 NEO以8,495至9,495美元的价格提供工业级双挤出打印。这一价格让高温工程聚合物能力触手可及,惠及那些原本可能将此类零件外包的中小企业。
在基准测试中,该机器获得了85.15分(满分100分)的3DPI基准评分。工艺能力数据(Cp为4.49,Cpk为2.01)确认了在所有测试几何形状上紧凑且可重复的尺寸控制。唯一有意义的失分在回抽方面,其次是较陡的悬垂。加热腔室和IDEX系统把这种精度带入了每一次应用测试,从PA6-CF到PPS,而水溶性SP3030支撑系统在复杂几何形状上始终产生干净、零间隙的界面。
仍值得改进的主要领域是默认打印速度较慢、边缘附着力不一致,以及偶尔出现的IntamSuite不稳定性。
对于需要高温和增强聚合物功能性原型及小批量终端应用零件的工程团队和小型制造商来说,Funmat Pro 310 NEO在其价格区间内是最具实力的工业级双挤出平台之一,尤其是在多材料或可溶性支撑几何形状原本难以实现的场景中。
 点赞
 反对
 收藏
 分享


海外行业观察
 标签
 近期热门


 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉