

 发布内容








奔驰汽车发学术论文研究激光送粉3D打印预热陷阱:为何高温预热反而加剧了裂纹问题?
AM易道导语:汽车模具DED制造面临严峻挑战
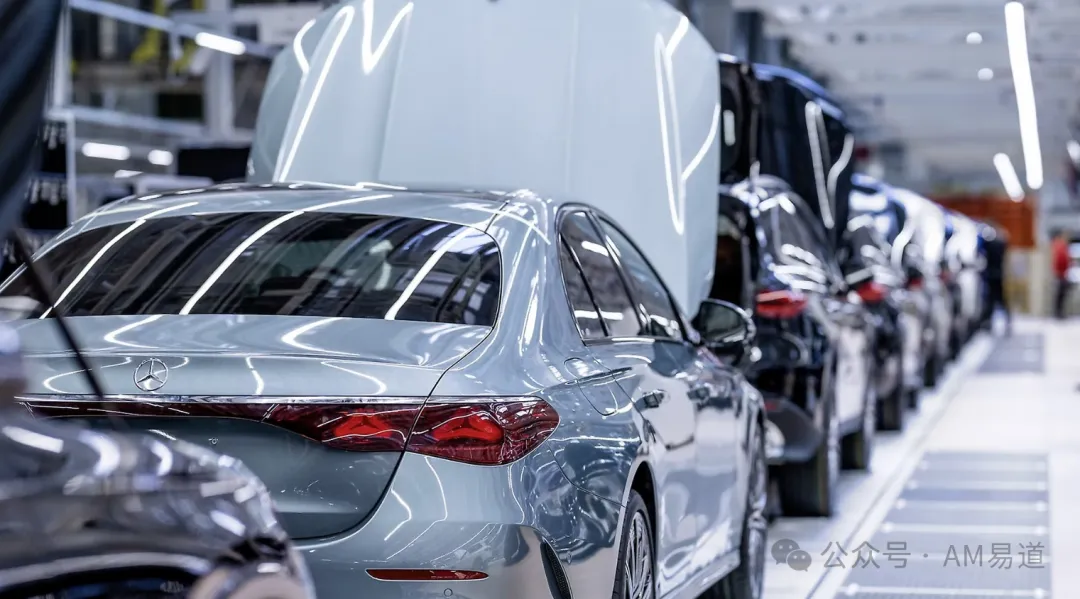
图片来源:https://group.mercedes-benz.com/
当奔驰研究团队尝试使用定向能量沉积(DED)技术制造汽车模具组件时,他们遭遇了令人困惑的现象:
预热温度越高,裂纹风险反而更大!
预热温度提升至600°C,硬度值却从584 HV飙升至惊人的790 HV,导致模具组件在制造过程中出现严重裂纹!
这一发现很反直觉。
奔驰参与的研究团队通过系统实验揭示了预热与裂纹形成之间的复杂关系,他们的研究不仅解决了DED技术在工具制造中的关键问题,更为汽车制造业提供了工艺解决方案。
汽车制造业的个性化需求与增材制造的机遇
随着汽车行业产品变体数量不断增加,增材制造工艺正成为提高生产过程灵活性的关键技术。
正如论文引言部分所述,定向能量沉积(DED)工艺具有混合-增材制造工具组件的潜力,旨在更具成本效益地生产车身外表面零件。
然而,激光所导致的基板与增材构建之间的温度梯度是无裂纹制造过程的关键因素,因为它影响着组件中残余应力的大小。
DED技术与粉末床熔融(PBF)技术的优势互补
研究中指出,DED和PBF已成为增材制造行业中最具主导地位的工艺。
相比PBF,DED以更高的沉积速率、更大的层高和更慢的冷却速率著称。
DED还允许功能梯度材料的沉积,使机械性能能够适应特定负载需求。
这一特性对于汽车模具的制造尤为重要,因为不同部位的模具组件承受着不同的机械应力和热应力。
论文中提到,通过结合PBF和拓扑优化的零件设计,成形工具的重量可减轻高达20%,而DED可用于现有结构的修复和几何形状修改,这对模具制造业至关重要。
实验装置与系统设置
研究团队使用了ERLAS公司生产的HARD + CLAD多功能系统进行实验,这是一套能在单一系统中实现激光束硬化和激光熔覆的设备。
文中未有图片展示的该系统:文字称其采用了Laserline GmbH公司的LDF 4000-40二极管激光器,波长介于900-1100 nm之间,最大激光功率为4000W。
实验保持了3.5毫米的激光焦点直径,以及105毫米的准直长度和350毫米的焦距不变。
系统配备了由弗劳恩霍夫激光技术研究所(ILT)制造的3喷嘴粉末喷嘴,该喷嘴安装在KUKA KR480 R3330 MT 6轴机器人系统上。
这一精密设备配置保证了实验的精确性和可重复性,为研究结果提供了坚实的技术基础。
工具组件的CAD模型与DED送粉打印开裂实物对比
我们来看看奔驰汽车打印了什么零件?是哪里开裂?
图2展示了工具组件的CAD模型(a)和实际制造的零件(b)。
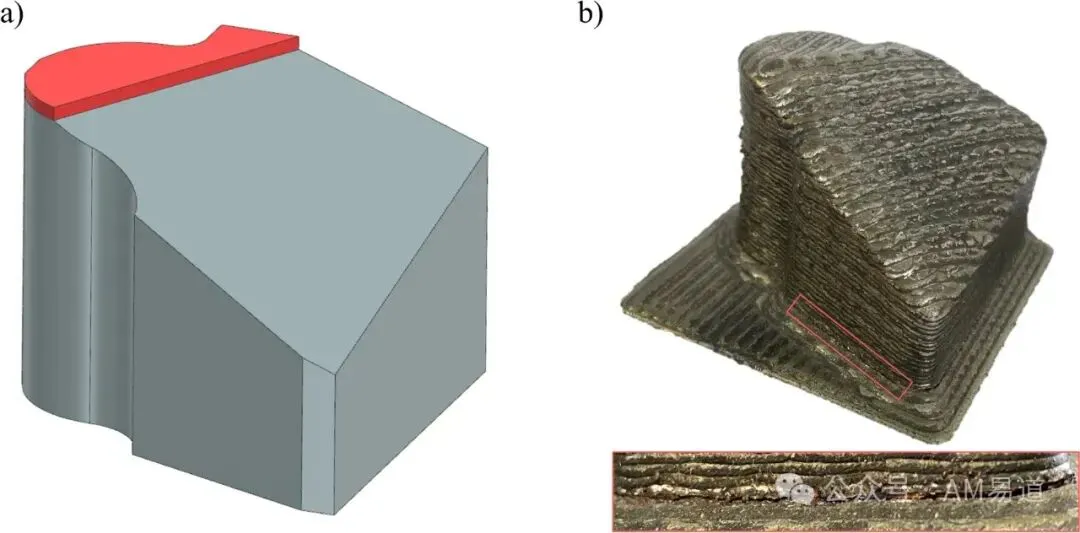
该工具组件是切割段的冲头,作为金属板材成形工具的一部分,用于剪切材料以生产汽车车身外表面零件。
由于在金属板材冷成形过程中的高压力,冲头在剪切过程中承受着高应力。
CAD模型显示了零件的理想几何形状,而实际制造的零件中可以清晰观察到裂纹形成,这直接展示了DED工艺中面临的关键挑战。
工具钢的焊接性挑战与裂纹形成机理
论文详细分析了工具钢因高碳含量而导致的有限焊接性。
在冷却循环过程中,基板的热影响区形成马氏体,产生脆性微观结构和表面硬化。
作为最终结果,DED过程中产生的残余应力导致微观结构失效和零件中的裂纹形成。
层数和随后热循环的增加使残余应力进一步增大。
由于制造工具组件所需的大沉积体积和高层数,裂纹形成仍然是DED工艺中的主要问题。
材料选择与化学成分:表1揭示关键元素配比
研究中使用的材料选择对于实验结果至关重要。
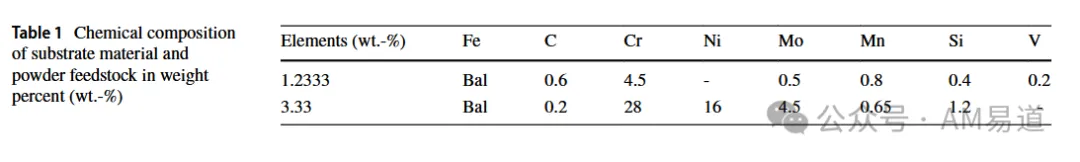
如表1详细展示,基板材料1.2333冷作钢含有0.6%的碳和4.5%的铬,而用于增材构建的3.33 LOWC粉末则含有0.2%的碳、28%的铬和16%的镍。
微观结构揭秘:预热如何改变金属微观组织?
研究团队首先对不同预热温度下的焊接试样进行了系统分析。
他们使用G59CrMoV18-5(1.2333)冷作钢作为基板材料,Höganäs 3.33 LOWC粉末作为增材材料,采用恒定的激光功率(2000 W)、粉末质量流量(17.9 g/min)和扫描速度(19 mm/s)进行实验。
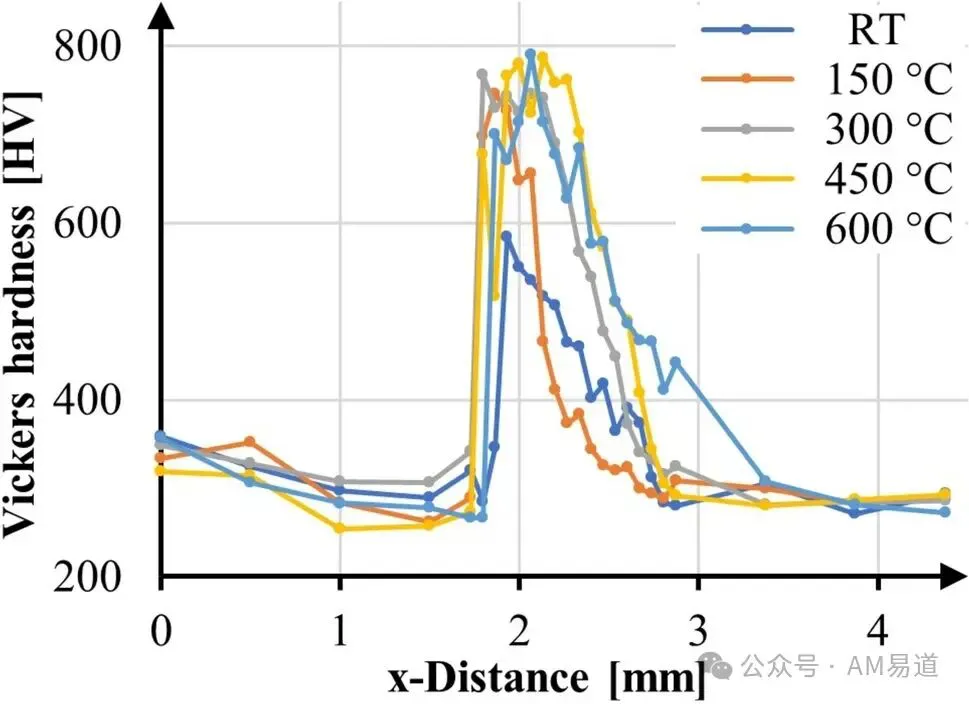
通过图5所示的硬度测量结果,我们可以清晰看到预热温度与硬度之间的关系:
室温下最大硬度为584 HV,150°C时升至745 HV,300°C时为767 HV,450°C时达到786 HV,600°C时高达790 HV。
这种硬度增加直接增加了裂纹形成的风险。
更令人惊讶的是,扫描电子显微镜(SEM)分析(图6)揭示了预热如何从根本上改变金属微观结构。
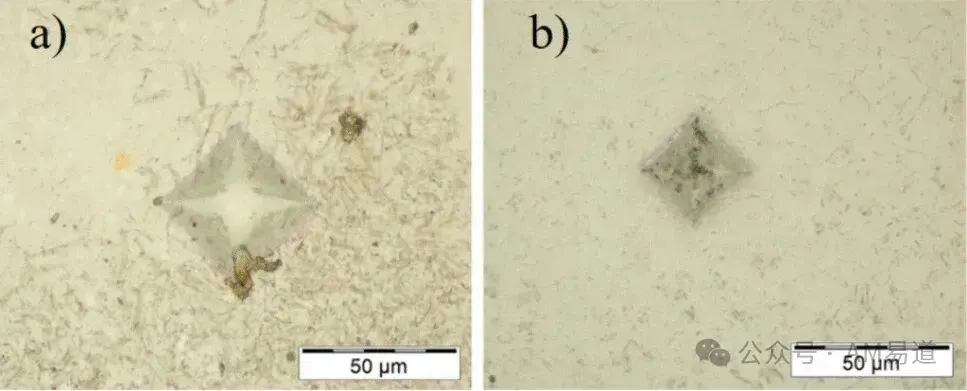
在室温条件下(图6a),可以观察到贝氏体组织的存在,这解释了相对较低的硬度值;
而在450°C预热温度下(图6b),结构呈现出粗大晶粒,没有中间相组织,导致硬度值大幅提高。
这种微观结构的转变是预热温度提高反而增加裂纹风险的根本原因。
层数临界点:裂纹形成的精确定位
为了深入理解裂纹形成过程,研究团队制造了不同层数的工具组件。
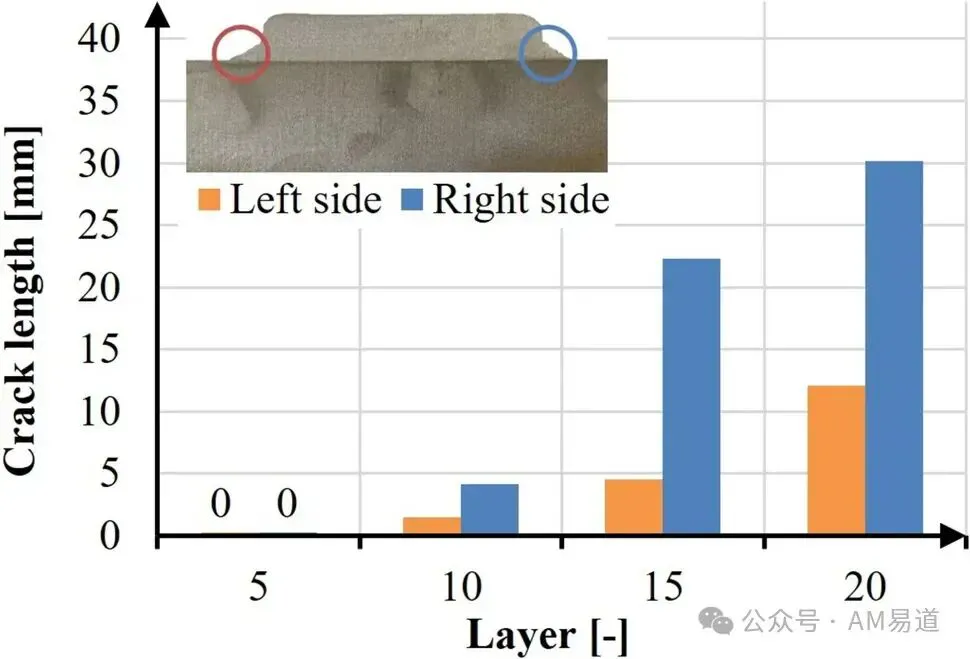
图7展示了发现:当层数为5层时,组件表面完全无缺陷;
而当层数增加到10层时,突然出现了5.7毫米的裂纹;15层和20层时,裂纹长度分别增长到26.87毫米和42.30毫米。
这一系列数据精确定位了裂纹形成的临界点:在第5层和第10层之间,残余应力累积超过了材料强度极限,导致裂纹形成。
图4进一步显示,对于预热温度为300°C的组件,连续性裂纹从第四层和第五层之间开始形成,随后向整个构件扩展。
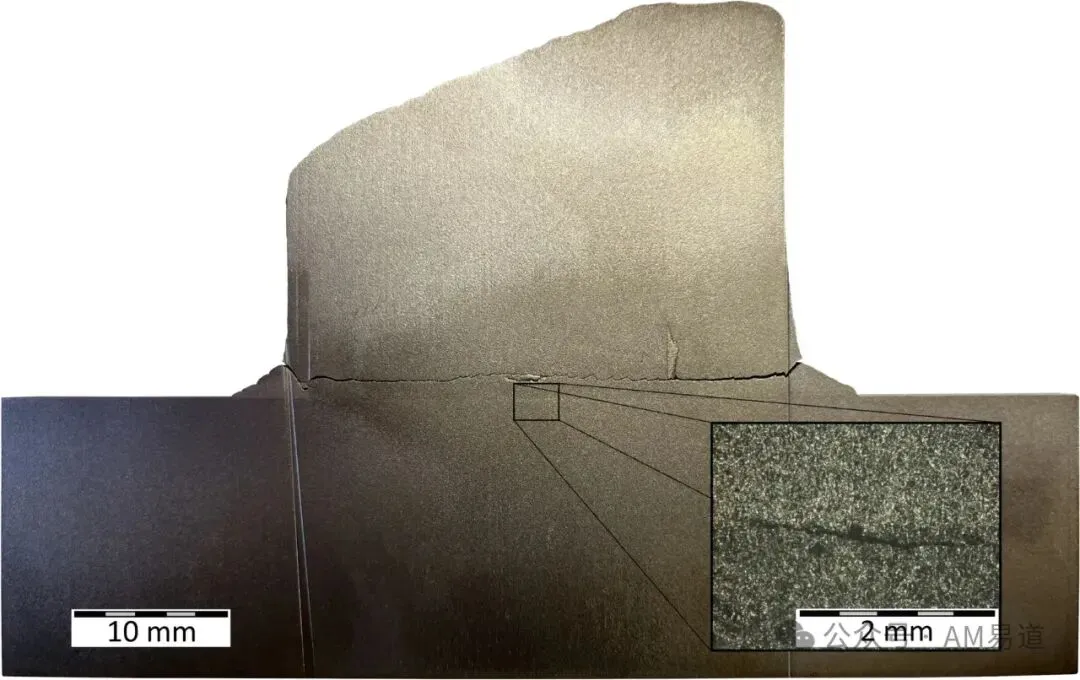
这种裂纹形成模式为研究团队提供了关键的工艺改进方向。
焊接试样设计:硬度测试模式
前面提到了硬度是研究的核心测试变量,来看看研究是如何测试硬度的:
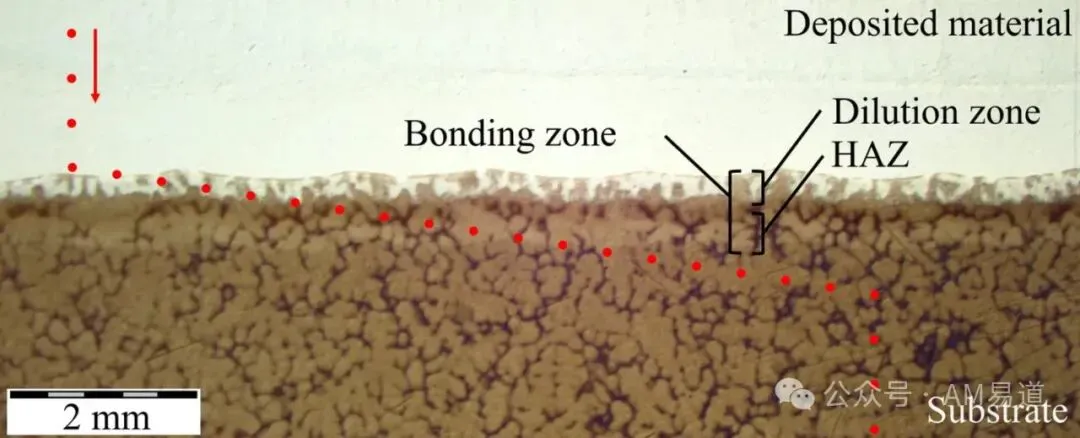
如图1所示,研究团队在结合区选择了25个测量点进行硬度测试,这一区域包括稀释区和热影响区(HAZ)。
通过这种系统的测量方法,研究者能够精确评估硬度在不同区域的分布情况,并观察从结合区到沉积材料3.33 LOWC和基板1.2333的硬度变化。
这一硬度测试模式为理解预热温度、工艺加热和应力消除退火对结合区硬度的影响提供了关键数据。
原位加热创新:从表面预热到整体温控
前文提到,面对预热带来的负面影响,研究团队提出了新解决方案:
完全取消预热,转而采用原位加热。
他们使用Velp Scientifica REC 7加热板(最大温度550°C,功率780 W)在制造过程中持续加热基板,以减少基板与增材构建之间的温度梯度。
图8生动地对比了三种情况下的裂纹形成状况:
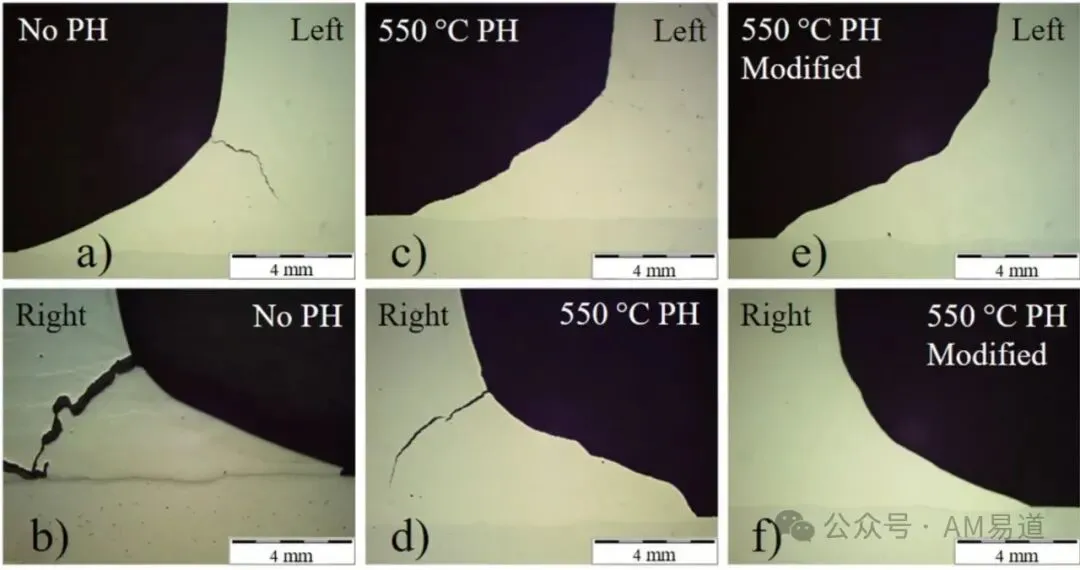
未采用工艺加热时(图8a和8b),裂纹长度达44.46毫米,左侧有3.83毫米裂纹,右侧有40.63毫米裂纹;
采用550°C工艺加热但不调整制造策略时(图8c和8d),右侧裂纹长度减少至5.06毫米,左侧无裂纹;
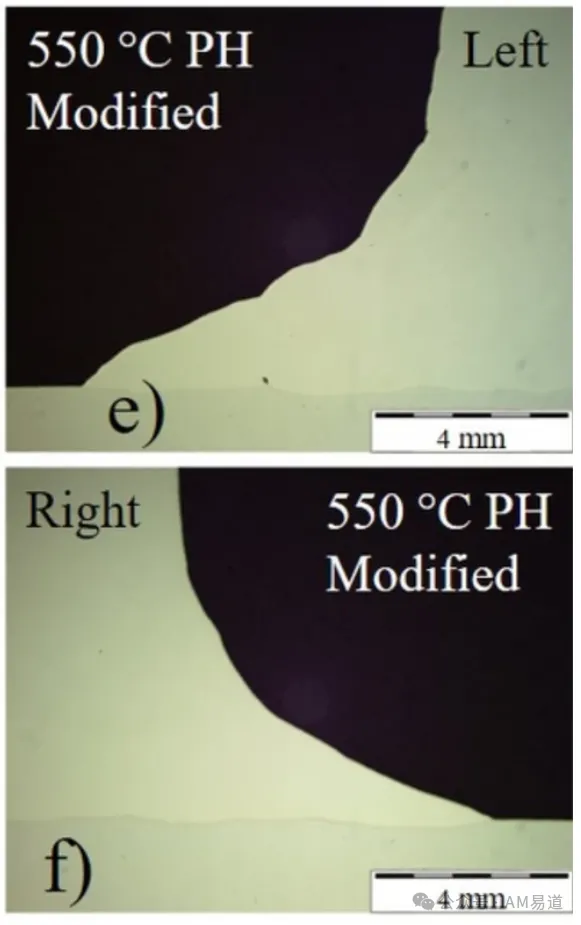
结合550°C工艺加热和调整后的制造策略(图8e和8f),两侧完全无裂纹,实现了零缺陷制造;
这一结果清晰地证明了原位加热相比预热具有显著优势,能够更有效地控制温度梯度,减少残余应力累积。
制造策略创新:45°角外轮廓的神奇效果
研究团队不仅改变了加热方法,还调整了制造策略。
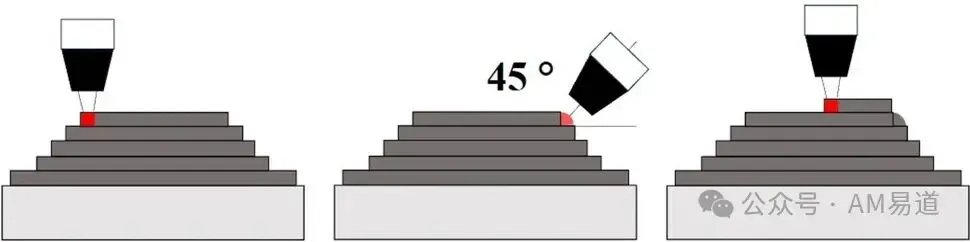
如图3所示,他们在第五层后添加了外部轮廓,将焊接喷嘴倾斜45度,聚焦在第四层和第五层之间的边缘。
这一看似简单的调整却产生了神奇效果:有效减轻了边缘处的应力集中,防止了裂纹从这些高应力区域开始形成。
这种制造策略调整与原位加热的结合,成功实现了工具组件的无缺陷制造,如图8e和8f所示,满足了汽车制造业批量生产的基本要求。
退火处理:进一步消除残余应力
为进一步提高制造可靠性,研究团队对工具组件进行了600°C、7小时的退火处理,随后19小时缓慢冷却至室温。
图9和图11展示了退火处理对不同制造策略下组件硬度的影响:
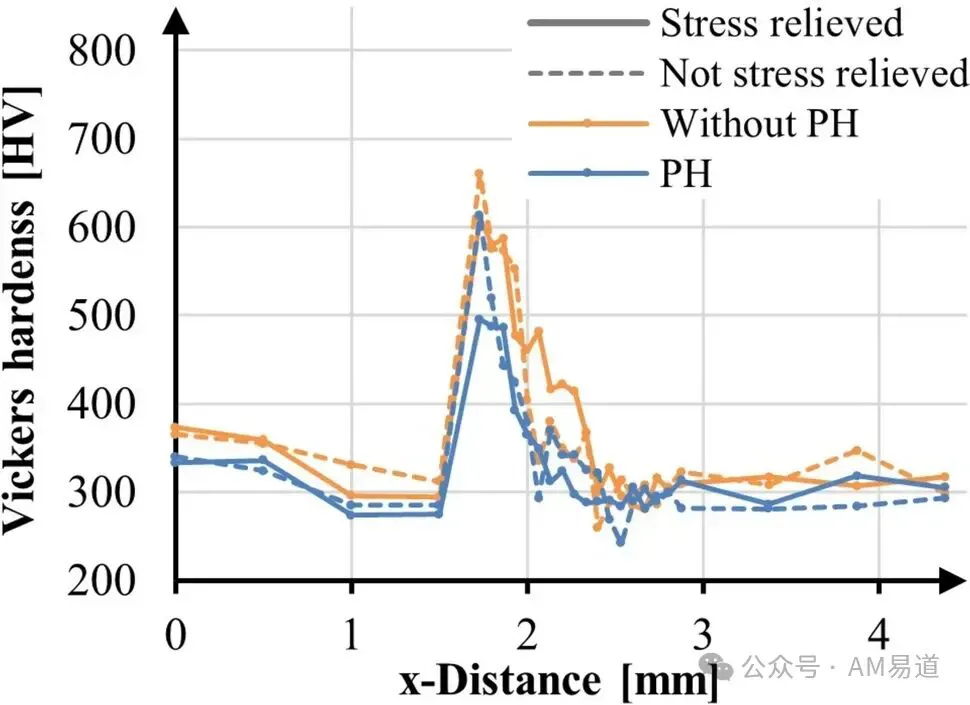
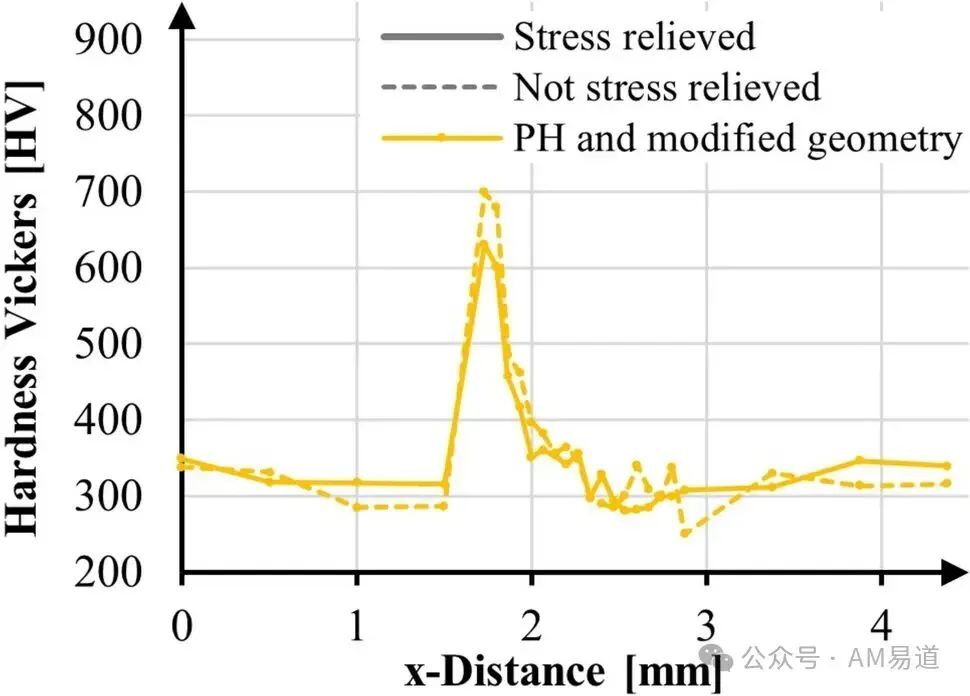
未采用工艺加热时,退火使最大硬度降低7.42%(从660 HV降至611 HV);
采用工艺加热时,退火效果更显著,使最大硬度降低19.09%(从613 HV降至496 HV);
采用调整后的制造策略和工艺加热时,退火使最大硬度降低9.87%。
这一硬度降低直接减少了组件内部的残余应力,进一步增强了组件的可靠性和使用寿命。
研究团队在论文中提到,通过应力消除退火,配合无预热但采用550°C原位加热的工艺,可以成功制造更大尺寸的工具组件。
多材料设计与功能梯度结构的潜力
论文强调了DED送粉技术在多材料设计和功能梯度结构方面的优势。
通过DED工艺,可以根据特定负载要求调整机械性能,这对于承受复杂应力的汽车模具至关重要。
研究中使用的冷作钢G59CrMoV18-5(1.2333)和3.33 LOWC粉末材料组合就是一个很好的例证。
1.2333钢具有良好的表面硬化性和焊接性,而3.33 LOWC粉末因其16%的铬含量而具有高韧性和高硬度,可以补偿焊接过程中产生的残余应力。
这种材料组合为汽车模具制造提供了优化的机械性能和耐磨性。
结语:预热认知的重构与工艺创新的必要性
本研究不仅解决了DED技术在工具制造中的关键问题,更重要的是改变了增材制造领域对预热的传统直觉和认知。
AM易道认为,这项研究深刻提醒我们:
在复杂的增材制造工艺中,简单地套用经验可能带来适得其反的结果,参数之间复杂的相互作用需要我们更加系统、科学地思考。
从表面预热到原位加热,从单一工艺参数调整到综合策略优化,随着汽车制造业个性化需求不断增长,像这样能够显著提高工艺稳定性的研究将为DED技术在工业生产中的广泛应用铺平道路。
图片来源:https://group.mercedes-benz.com/
文章信息:
https://doi.org/10.1007/s40964-025-00971-3
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道
 标签
 近期热门




 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉