

 发布内容








Nature子刊宣告G代码谢幕? T代码3D打印未来
当你在启动一项3D打印任务时,是否曾思考过:为什么我们仍在使用一个诞生于1950年代、为数控机床设计的编程语言(G-Code)来控制如此先进的增材制造设备?在多功能打印头、原位固化、材料切换等创新技术不断涌现的今天,这个古老的G代码是否已经成为制约3D打印技术发展的瓶颈?2025年1月25日,Nature Communications发表的一项全新研究《Time Code for multifunctional 3D printhead controls》,或许为我们带来了答案。
约翰霍普金斯大学团队提出的T代码(Time Code)技术,不仅挑战了沿用数十年的G代码编程范式,更揭示了一条全新的技术发展路径。
这项创新究竟如何突破G代码的桎梏?
它又将如何重塑3D打印的未来?
让我们深入解析这项新技术-时间代码。
G代码:一个无法承载的历史包袱?
直接墨水写印(DIW)技术作为一种先进的挤出式3D打印方法,近年来因其在处理有机和无机材料方面的卓越能力而备受关注。
研究表明,DIW不仅能够实现单一材料的精确控制,还可以支持多材料的协同打印。然而,这种技术优势的充分发挥却始终受制于一个来自上世纪的"老古董"-G代码。G代码最初设计于1950年代的数控机床时代,其逐行执行的特点在当时是一种优势。然而,在现代3D打印的场景下,这种特性却成为了严重的技术瓶颈。研究团队通过大量实验证实,在使用传统G代码控制时,每执行一次辅助功能(如材料切换、UV固化等),打印路径就必须中断一次。
这些中断会导致一系列连锁反应:首先是打印头减速停止,随后是材料在喷嘴中的压力积累,最终造成材料过度挤出,形成明显的打印缺陷。
论文中的图1通过详实的实验数据展示了这一问题。
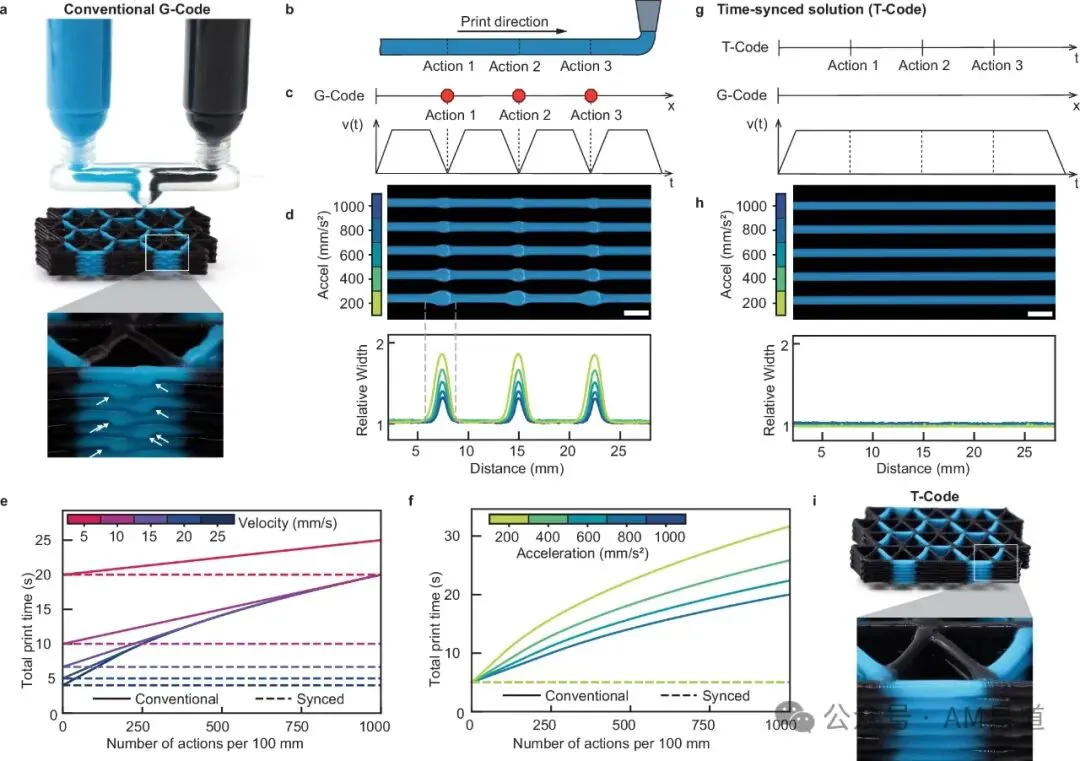
当使用0.1mm直径的喷嘴进行高分辨率打印时,如果每移动一个喷嘴直径就需要执行一次辅助动作,打印时间将增加到原来的六倍。这种效率损失在现代3D打印应用中是难以接受的。更重要的是,这些频繁的启停不仅影响打印质量,还会导致打印机机械系统的过度磨损。
T代码:重新定义3D打印控制方式
创新的系统架构
面对这些深层次的技术挑战,研究团队提出了一个全新的解决方案:基于时间的同步方法,即T代码(Time Code)。
这种方法的核心在于通过自定义的Python脚本实现运动控制和辅助控制的完全解耦。
该脚本能够智能识别和区分G代码中的运动命令(如"G0"和"G1")和辅助命令,并将它们分别处理。
例如,当打印路径中每隔2毫米需要一次辅助动作时,脚本会自动将五个独立的"G1 X2"命令优化合并为一个连续的"G1 X10"指令,从而实现打印路径的无缝连接。
在硬件通信层面,研究团队开发了一套灵活的连接方案。
系统支持多种连接方式,包括物理和虚拟RS-232接口、TCP/IP网络通信,以及直接的电压信号传输。
这种灵活性使得T代码系统能够适应不同类型的3D打印设备。
特别值得一提的是,在打印控制软件和Python脚本之间,可以实现在同一计算机上的高效协同,但这并不是必需的,系统完全支持分布式部署。
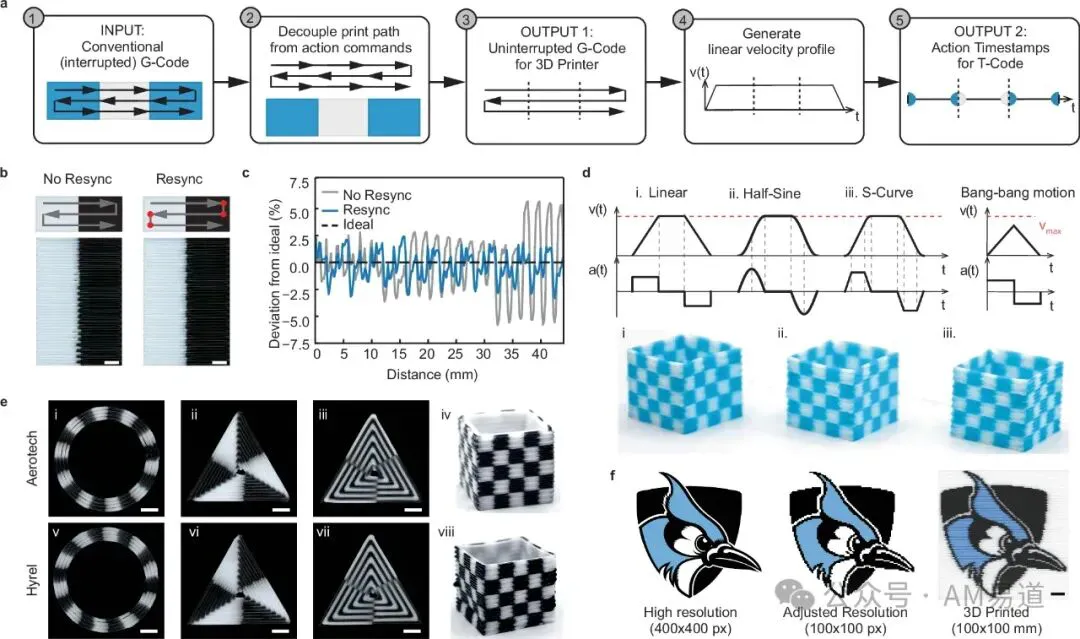
图2详细展示了T代码的工作原理。
整个系统首先会对传统G代码进行解析,将运动命令和辅助命令分离成两个独立的控制流。
随后,基于打印机的速度和加速度参数,系统会生成完整的速度曲线,并据此为每个辅助命令分配精确的执行时间戳。
这种方法不仅确保了打印路径的连续性,还实现了辅助功能的精确控制。
研究团队在实现过程中着重解决了时间同步这一关键技术难题。
通过发送一系列等时间间隔的同步信号,系统能够精确测量和补偿硬件和软件层面的延迟。
为了处理长时间打印过程中可能出现的累积误差,团队创新性地在打印路径的方向改变点处设计了重同步机制。
这些位置本身就需要打印头减速,因此重同步过程不会引入额外的打印缺陷。
速度曲线的创新处理与技术对比
T代码在处理打印机速度曲线方面采取了一种独特的简化方法。
虽然现代3D打印机可能使用线性、半正弦或S形速度曲线,但研究表明这些差异对最终打印效果的影响并不显著。
团队通过严格的对比实验证实,使用线性速度曲线的简化模型就能达到与复杂曲线相当的控制效果。
这一发现大大降低了系统实现的复杂度。
在解决打印质量问题方面,T代码与现有技术相比具有明显优势。
以FFF打印中广泛使用的线性预进技术为例,该技术主要通过在减速过程中预测和调整挤出速率来控制压力积累。
然而,这种方法存在两个根本性问题:一是压力预测值需要针对不同材料和打印参数进行大量标定实验;二是其设计主要面向体积驱动的热塑性材料挤出,难以应对DIW中常见的压力驱动系统。
相比之下,T代码通过从根本上改变控制策略,完全避开了这些局限。
这种创新方法的效果可以从视频演示中直观地看到(视频1):打印路径不再出现传统G代码中常见的停顿和抖动,材料的挤出过程更加流畅自然,打印质量得到显著提升。
突破性的应用实践
功能梯度材料的精确控制
T代码最具突破性的应用之一是在功能梯度材料的制造领域。自然界中的许多结构,如骨骼和竹子,都展现出独特的功能梯度特性。这种梯度不仅体现在材料组成上,更体现在结构的力学性能分布上。传统的3D打印技术在模仿这种特性时面临着巨大挑战,而T代码为这一难题提供了优雅的解决方案。
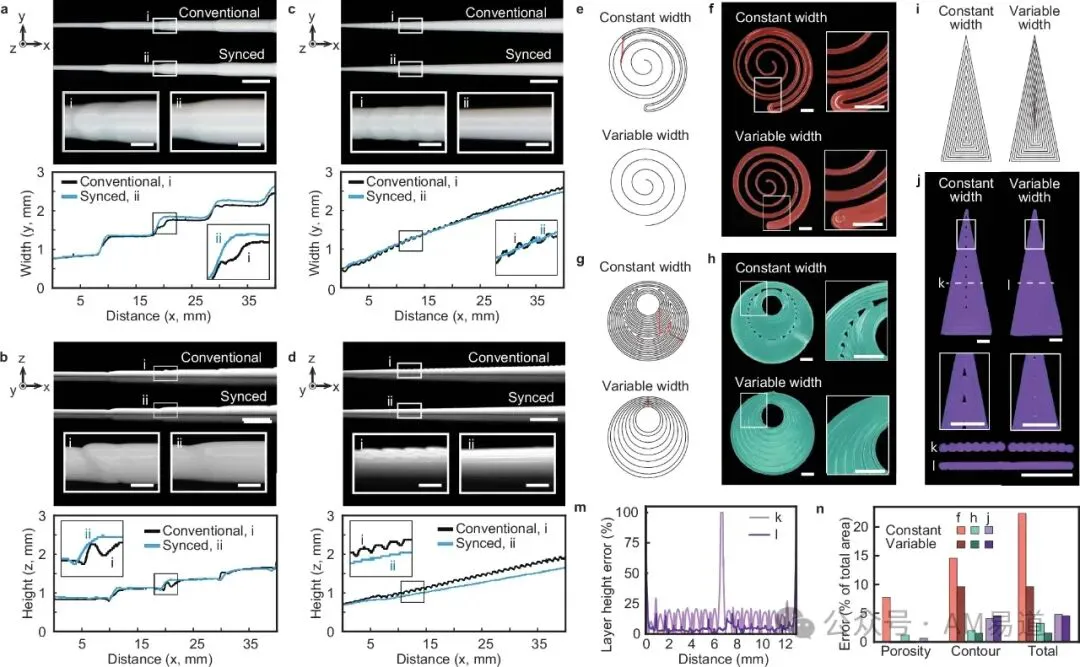
通过图3的实验数据可以看到,研究团队利用T代码实现了丝材直径的精确渐变控制。
在保持喷嘴直径不变的情况下,通过精确调节挤出压力,实现了从0.5mm到2mm的连续直径变化。
这种控制精度在传统G代码系统下是难以实现的。
更重要的是,这种控制方式不需要改变打印速度,避免了传统方法中速度变化导致的打印质量问题。
进一步的分析表明,这种直径控制技术在可变轮廓填充(Variable Contour Infill)方面具有独特优势。
与传统切片软件相比,T代码控制的可变宽度填充不仅简化了打印路径,还显著提高了填充质量。
特别是在尖角和快速方向变化区域,这种方法能够有效避免传统填充方式中常见的空隙和过度挤出问题。
为了直观展示这种优化效果,研究团队录制的视频演示(视频2)清晰地展示了T代码如何通过优化填充策略,显著减少所需的轮廓数量,实现更高效的打印过程。传统方法下需要复杂的多道轮廓填充,而T代码仅需简单的路径就能实现完美填充。
晶格结构的性能突破
在功能梯度晶格结构的制造方面,T代码展现出了更为惊人的性能。
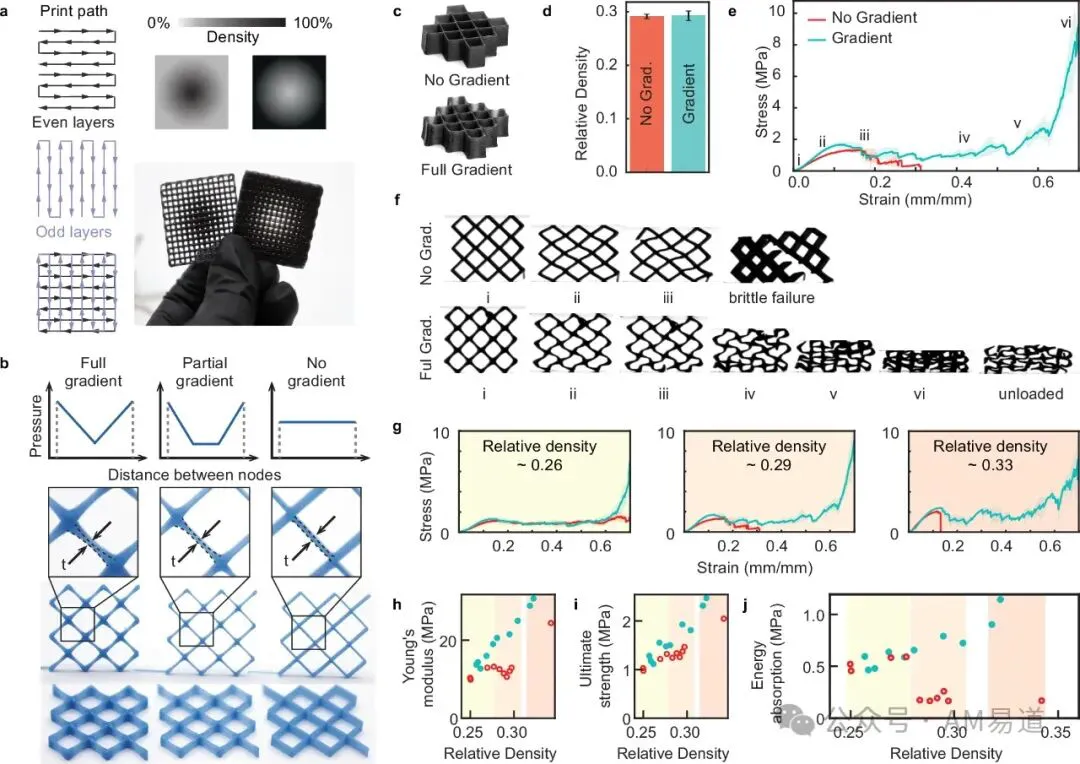
图4展示了一组对比实验,研究团队制造了具有相同相对密度但不同梯度分布的晶格结构。
采用梯度结构的样品展现出了显著优于均匀结构的力学性能,弹性模量提升了50%,极限强度提高了30%,更重要的是,韧性提升了212%!
这种性能提升的机理值得深入探讨。在传统的均匀晶格结构中,失效往往发生在节点处的剪切带上,这是由应力集中导致的。
而通过T代码实现的梯度结构,能够在保持整体相对密度不变的情况下,优化节点处的材料分布,从而显著改善结构的力学响应。
实验表明,梯度晶格结构展现出了类似于弹性-脆性泡沫的破坏行为,这种行为特征包括三个典型阶段:线性弹性、平台区(脆性压溃)和致密化。
从失效过程的高速摄影记录(视频3)中可以清晰地观察到,传统均匀结构在压缩过程中会沿着剪切带快速失效,而梯度结构则表现出类似泡沫的渐进式变形行为,这种行为模式极大地提高了结构的能量吸收能力。
创新的多材料控制技术
在多材料打印控制方面,T代码开创了一种全新模式。
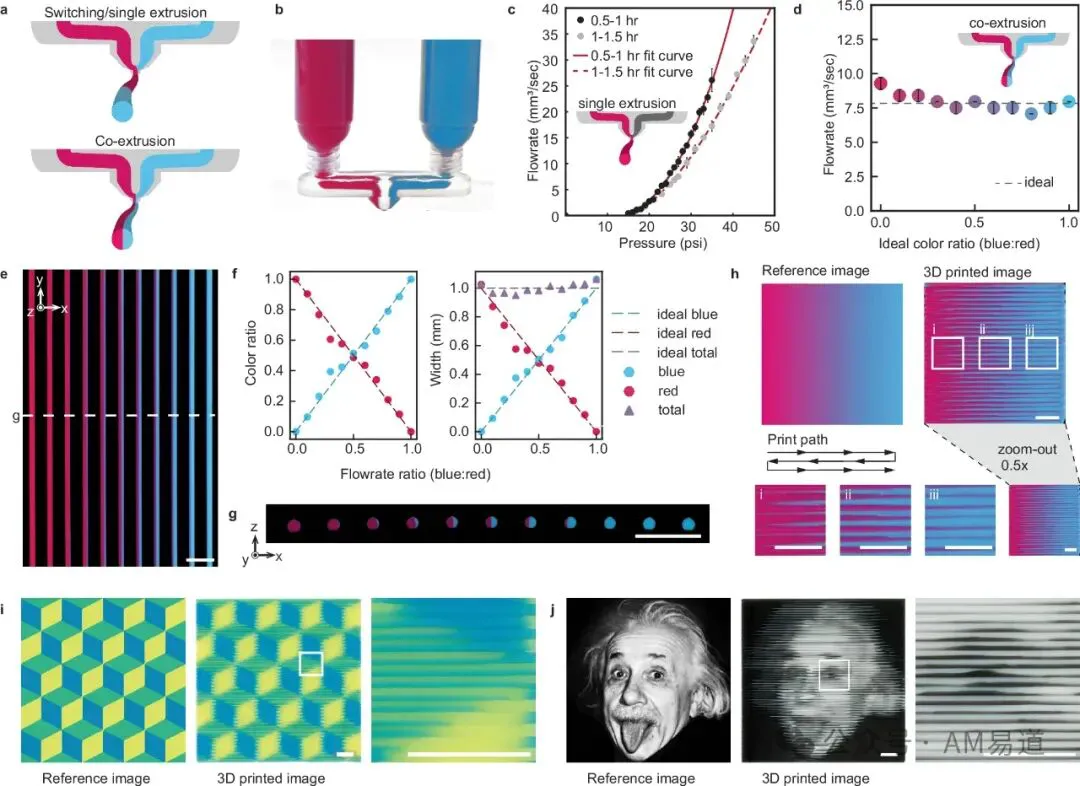
如图5所示,研究团队开发出了一种创新的共挤出控制方法。
不同于传统的材料切换策略,这种方法能够实现材料组分的连续调控。
为了确保控制精度,团队建立了一套完整的压力-流量关系模型,考虑了材料老化、触变性等多个影响因素。
通过精确控制不同材料的流量比例,团队成功实现了从连续渐变到离散变化的多种组分分布。
特别值得一提的是,这种控制方式不受打印方向的限制,能够在保持横截面积不变的情况下实现材料组分的任意调控。
研究团队通过一系列引人入胜的视频演示展示了T代码在材料控制方面的卓越能力:从连续的色彩渐变效果(视频4)
到清晰的离散色彩转换(视频5),
再到两者的灵活组合(视频6)。
这些效果都是通过同一个简单的打印路径实现的,充分展示了T代码控制的精确性和灵活性。
批量定制化生产的技术突破
T代码在并行打印方面的创新应用更是展现了其在工业生产中的巨大潜力。
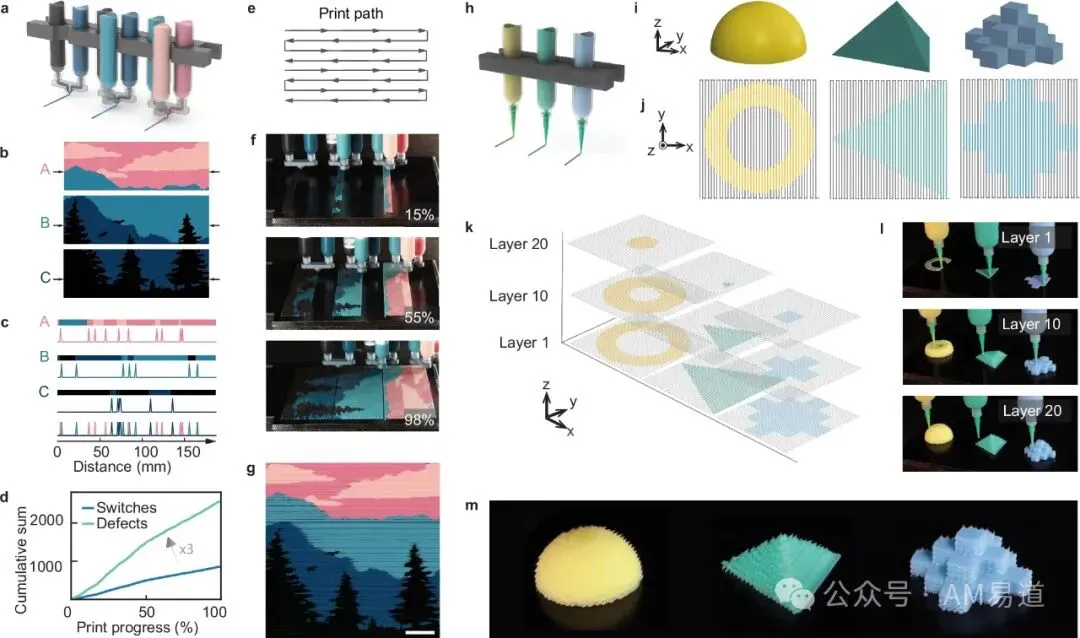
如图6所示,研究团队成功实现了多打印头的协同控制。在一个演示实验中,团队将一个180mm×180mm的景观图像分成三个部分同时打印。传统方法下,每个打印头的动作都会影响其他打印头,导致大量的打印缺陷。而采用T代码后,每个打印头都能独立运行,极大提高了生产效率。
更令人惊叹的是,这种并行控制策略不仅适用于平面图像的打印,还能实现不同3D结构的同步制造。
团队通过精心设计的实验展示了如何在同一打印路径上同时制造中空半球、三角棱柱和方块金字塔等不同结构。
这种技术为大规模定制化生产提供了可能。
研究团队制作的延时摄影视频(视频7和8)生动展示了并行打印的过程:
三个打印头同步运动,却能独立执行各自的任务,精确地完成180mm×180mm景观图像的分段打印。
更令人印象深刻的是,这种并行策略同样适用于复杂的3D结构制造。视频9更进一步展示了如何利用这种技术制造具有不同内部密度分布的晶格结构,为大规模定制化生产提供了新的可能。
AM易道最后聊两句
随着T代码技术的不断发展,研究团队已经规划了几个重要的技术改进方向。
在硬件层面,计划引入电磁阀来提升材料切换频率,有望将切换速度提升到50Hz以上。
这一改进将显著提升多材料打印的效率和精度。
在控制系统层面,团队正在探索将T代码集成到实时操作系统中的可能性。
这种集成将能够提供更精确的时序控制,进一步减少系统延迟。
另一个重要方向是将时序关键的任务转移到专用的微控制器上执行,这样可以避免操作系统任务调度带来的不确定性。
在软件架构方面,研究团队正在开发更智能的路径规划算法。
这些算法将能够自动优化打印路径,最大化T代码的控制优势。
同时,团队也在研究如何将T代码与机器学习技术结合,实现更智能的打印参数调整和质量控制。
AM易道认为,T代码的出现标志着3D打印控制技术发展进入了一个新的历史阶段。
从产业发展的视角来看,T代码的普适性和易用性尤为重要。AM易道希望其也能在普通FDM桌面级3D打印机上实现出色更稳定的效果。
更值得关注的是T代码为材料开发带来的新机遇。
通过精确控制材料分布和组分,研究人员可以设计出具有独特性能的新型材料和结构。
这种能力在生物医学、航空航天等高端应用领域具有重要价值。
同时,T代码的多材料控制能力也为功能集成器件的开发提供了新的可能,这或将推动3D打印在电子、光学等领域的深入应用。
从G代码到T代码的转变,不仅仅是一次简单的技术更迭,这也引发了一个更深层的思考:
在增材制造技术快速发展的今天,还有哪些"理所当然"的技术框架正在悄然限制着我们的创新想象?
也许,下一个突破性创新正等待着我们去发现。
代码获取:GCode vs TCode示范转换
为了推动这项创新技术的发展和应用,研究团队将部分示范T代码开源。读者可以通过约翰霍普金斯大学Mueller实验室的GitHub仓库(https://github.com/JHU-Mueller-Lab/Time-Code-for-Multifunctional-3D-Printhead-Controls)获取示范代码。
Reference:
1. https://doi.org/10.1038/s41467-025-56140-1
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道
 标签
 近期热门




 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉