

 发布内容


挤出与光刻不再二选一:DIAL用25微米薄层打印不透明高填充油墨
30分钟,一块60毫米×40毫米的原木堆叠结构打印完成。
同样这件东西,换成传统的直接墨水书写,需要124分钟。
差距来自一种叫直接墨水增材光刻的方法,英文缩写DIAL,出自美国西北大学的一个团队。
美国西北大学的工程师们开发出这种3D打印方法,它能在30分钟内打印出多孔网格,而传统挤出工艺需要124分钟,打印出的部件特征更清晰、缺陷更少。
它是把材料挤出和光固化拼在一起的混合3D打印方法,目标很明确,用接近光基工艺的速度和分辨率,去打印厚实、颗粒填充的挤出油墨。
浆料挤出可以处理多种功能材料,投影光固化则速度快、分辨率高。
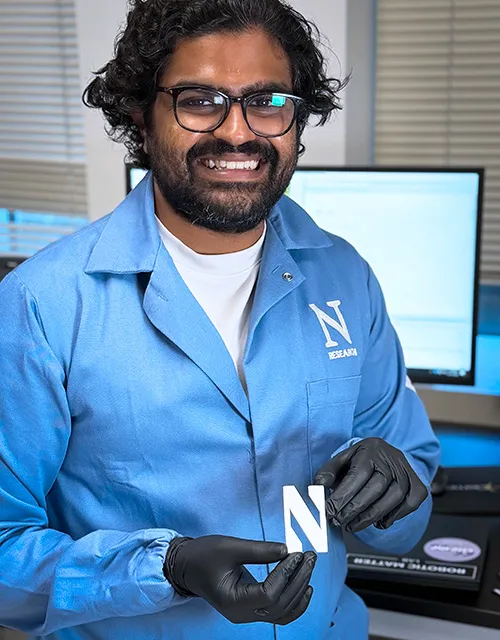
这项工作由普拉纳夫·卡尔蒂克(Pranav Kaarthik)领导,论文发表在《科学进展》上;卡尔蒂克是第一作者,瑞安·特鲁比(Ryan Truby)是论文的资深作者,迈克尔·拜尔、吴恩比和亚历山大·凯恩是共同作者。
特鲁比是西北大学材料科学与工程系的「June and Donald Brewer」青年教授,也是麦考密克工程学院机器人物质实验室负责人、助理教授。
特鲁比说,DIAL可以制造出用其他3D打印方法难以甚至不可能制造的部件。
要看清DIAL在解决什么,得先看它拼上的是哪两道口子。
数字光处理靠光把树脂一层层固化,速度和分辨率都好看,可它挑食,只认低黏度、弱散射的树脂。
直接墨水书写(DIW)不挑,功能性屈服应力油墨也能上,但它靠丝状沉积一层层堆,速度被拖住,线宽还被喷嘴直径卡着。
取舍就卡在这里。
特鲁比的说法是,在3D打印中,制造商一直不得不在所需材料与想要的打印速度、分辨率和规模之间做选择;「借助DIAL,我们为消除这一妥协奠定了基础。」
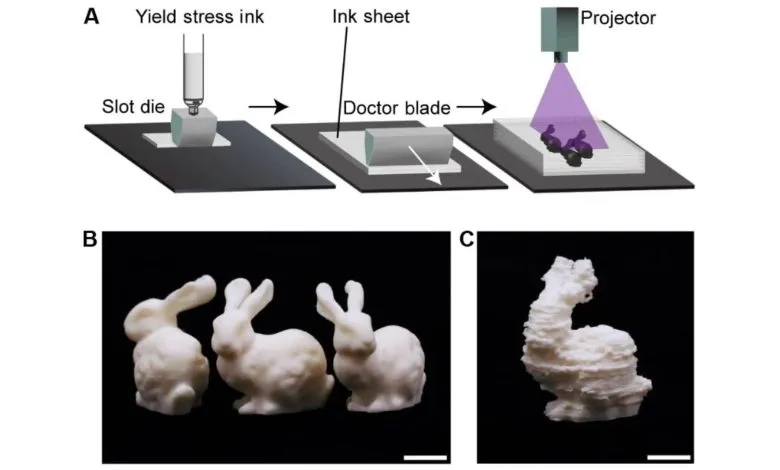
DIAL给出的答案,是把一层拆成几步走。
每层开始时,狭缝模头先把油墨挤到基材上,刮刀紧跟着刮过去,把油墨刮成薄至25微米的一层;团队也将这层薄膜描述为50微米厚、比人的头发丝还细。
接着一台405纳米的投影仪在这层薄油墨上方移动,把选定区域照到交联。
没被照到的油墨不撤走,留在原地当支撑。
关键在于光的行程:它只需要穿过那层薄油墨,不必钻进整块材料,所以哪怕油墨不透明、颗粒填得再满,也照样能固化成型。
平面分辨率则由投影仪说话,50微米的像素间距。
速度来自固化方式:DIAL一次性固化每一层的整个区域,而不是逐线追踪,因此比挤出工艺快得多;分辨率主要取决于投影仪的像素尺寸和层厚,而不是喷嘴的宽度。
机器重复这些步骤,直到部件完成。
这也绕开了挤出工艺的一个常见问题:精细喷嘴能提供更好的细节,但容易堵塞,用户常改用更宽的喷嘴,结果损失分辨率。
DIAL还可以处理会散射光线的致密颗粒填充墨水,这是大多数树脂打印机无法处理的。
除了拓宽墨水的选择范围,墨水在打印过程中还起到支撑部件的作用。
模型墨水将光固化树脂与气相二氧化硅纳米颗粒结合,使其成为一种屈服应力材料。
它在静置时保持固态,在刮刀铺展时短暂流动,随后立即再次变硬。
因此,每个特征周围未固化的墨水在构建过程中支撑悬垂和桥接结构,部件无需额外的支撑。
团队可以通过改变二氧化硅的含量来调整墨水的刚度。
支撑问题并不小。
卡尔蒂克表示,移除打印支撑本身带有风险,有时移除这些支撑可能会破坏人们试图制造的精细特征。
使用DIAL时,残留的墨水只需从成品部件上洗掉,打印表面上的多余墨水可以收集并重复使用。
和挤出、树脂打印相比,DIAL把可制造的边界推得更宽。
团队先拿一种气相二氧化硅增稠的聚氨酯基树脂模型油墨试手。
除了开头那块原木堆叠结构,他们还打印出约150微米厚的鳍片。
在叠加的油墨薄层上做光栅式投影,又做出了多材料晶格,面积是投影仪照明区域的四倍。
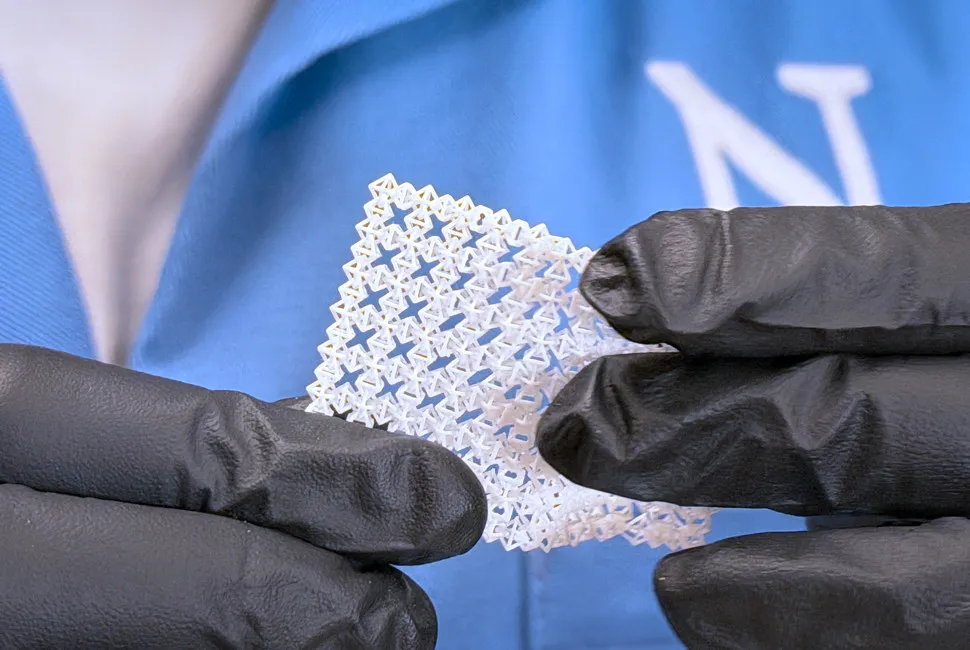
零件接着往复杂里走:支柱约250微米厚的互锁链甲结构,挤出或树脂打印都难以制造;单次15分钟的运行里,用离子凝胶油墨一次打印出15个陀螺状结构电解质晶格,这些多孔点阵每个约一个纽扣电池大小。
除了30分钟的网格打印,DIAL还制造了壁厚仅150微米的点阵结构,这是挤出工艺完全无法生产的。
一台桌面树脂打印机只有通过添加支撑结构,才能匹配DIAL的部分精细点阵。
这种方法还可以同时打印多个物体,并能在层间切换墨水。
在一项测试中,团队将投影仪移动到重叠的墨水薄片上,打印出一个几乎是投影仪光场四倍大的蜂窝结构。
大多数光基打印机在槽内固化树脂,这限制了构建尺寸;DIAL没有槽,因此研究人员预计它更容易放大。
作者自己泼了盆冷水,说这些打印时间其实是保守的,因为工具更换还没针对速度做过优化;他们还预计,一旦减少机器在工具切换上花费的时间,打印速度将进一步提高。
槽式打印里躲不开的吸力和剥离力,DIAL里没有,构建面积和体积因此更容易往上扩。
材料范围也被拉开了。
为了证明该方法适用于有用的材料,团队又制造了两种墨水。
第一种是基于可聚合离子液体的结构电解质,这是一种特鲁比实验室已经为软离子电子传感器制造的液态盐。
在一次15分钟的打印中,打印机生产了15个多孔点阵,每个大约一个小纽扣电池的大小;能够将电解质塑造成受控的3D结构,最终可能有助于设计新型储能设备。
第二种墨水是富含水的水凝胶,这类材料可以模拟活体组织的某些特性。
利用它,团队打印了模仿组织工程实验室中细胞培养插入物的小型容器,其中包含0.5毫米深的倒金字塔。
容器底部覆盖着微小的倒金字塔阵列,这是一种用于培养细胞和类器官的表面图案。
特鲁比表示,要让这些材料实现打印,需要同时在多个方面进行改变。
要打印这类材料,不仅需要新的软件能力、新的硬件或新的墨水,还需要三者协同工作。
下一个目标已经指向太空、软体机器人和生物制造。
机器人物质实验室目前正在研究用于航天器硬件的DIAL材料,这些硬件必须承受极端条件。
这些材料还用于软体机器人身体部件、医疗设备以及生物制造中的组织培养。
其他可能的应用包括结构部件和储能。
特鲁比说,团队将能够3D打印以前从未被3D打印过的材料。
制造这件事,卡人的地方常常不在想法,而在材料。
材料决定零件能干什么,工艺决定零件能不能被造出来,两头对不上,设计就得让路。
特鲁比把话头接到了更远处:「重振美国制造业将取决于制造先进材料的新方法。」
在他看来,DIAL能一次打印许多复杂的功能部件,这条路可以往更大规模的架构材料制造上走,机器人、航空航天、医疗保健都在可能的落点上。
专利申请方面,卡尔蒂克和特鲁比被列为共同发明人。
这项研究由美国国家科学基金会通过西北大学材料研究科学与工程中心、美国空军科学研究办公室、西北大学麦考密克工程学院以及西北大学瑞安家族奖学金资助;该奖学金由国际纳米技术研究所管理。
问题不止在速度。
DIAL针对的是增材制造领域长期存在的妥协。
挤出工艺可以处理粘稠的功能性墨水,但速度慢且细节有限;光基打印速度快、精度高,但需要薄而透明的树脂和支撑结构。
颗粒填充墨水的光散射,是DIAL所绕过的限制之一,这也促使其他团队转而改变工艺。
将陶瓷或金属粉末混入光敏树脂会提高粘度和光散射,这使得精细特征难以打印,且往往留下较差的表面光洁度。
瑞士洛桑联邦理工学院的一个团队通过打印水凝胶支架然后向其加载金属来避免这个问题。
研究人员先用标准数字光处理打印一个空白水凝胶支架,然后注入金属盐溶液。
重复注入循环在某些情况下使金属负载量接近80%的质量分数。
其他人则专注于速度。
清华大学的研究人员开发了一种亚秒级体积3D打印方法,利用全息光场在短短0.6秒内制造出毫米级聚合物结构。
墨水范围从粘度低至4.734 cP的低粘度聚乙二醇二丙烯酸酯水凝胶,到粘度超过500 cP的丙烯酸酯树脂。
体积打印仍然依赖于光线穿过整个树脂体积,而DIAL的薄片方法适用于不透明的膏状墨水。
支撑移除是另一个活跃的研究领域,DIAL通过让未固化墨水支撑部件来避免这一问题。
劳伦斯利弗莫尔国家实验室和加州大学圣巴巴拉分校的研究人员开发了一种双波长树脂,可以从单一配方中打印永久结构和可降解支撑,因此无需更换树脂或手动移除支撑。
在德克萨斯大学奥斯汀分校,扎卡里亚·佩奇领导的一个团队创建了一种多色数字光处理树脂系统,带有可溶解支撑,用于独立结构和未组装结构。
支撑在室温下不到10分钟即可溶解在乙酸乙酯中,无需打磨或切割。
这些方法使支撑更容易移除,而DIAL则消除了打印支撑的需要。
这些方法各自解决了权衡的一个方面,无论是材料负载、速度还是支撑;DIAL在一个围绕膏状墨水构建的单一工艺中同时解决了所有三个问题。
这套方法也还有工程问题要解决,工具切换时间需要继续压缩,放大制造也还要继续验证。
制造里的进步常常不是某一个参数突然变好,而是把原本互相拉扯的条件重新放到一起。
现在可以在2026年3D打印行业大奖中投票。
 点赞
 反对
 收藏
 分享

海外行业观察
 标签
 近期热门


 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉