

 发布内容


WAAM3D从克兰菲尔德分拆走向航空航天认证件:材料用量降74%,交付周期从一年压到两周
英国增材制造系列。先看一个350毫米长、190毫米直径的铝制鼻锥。
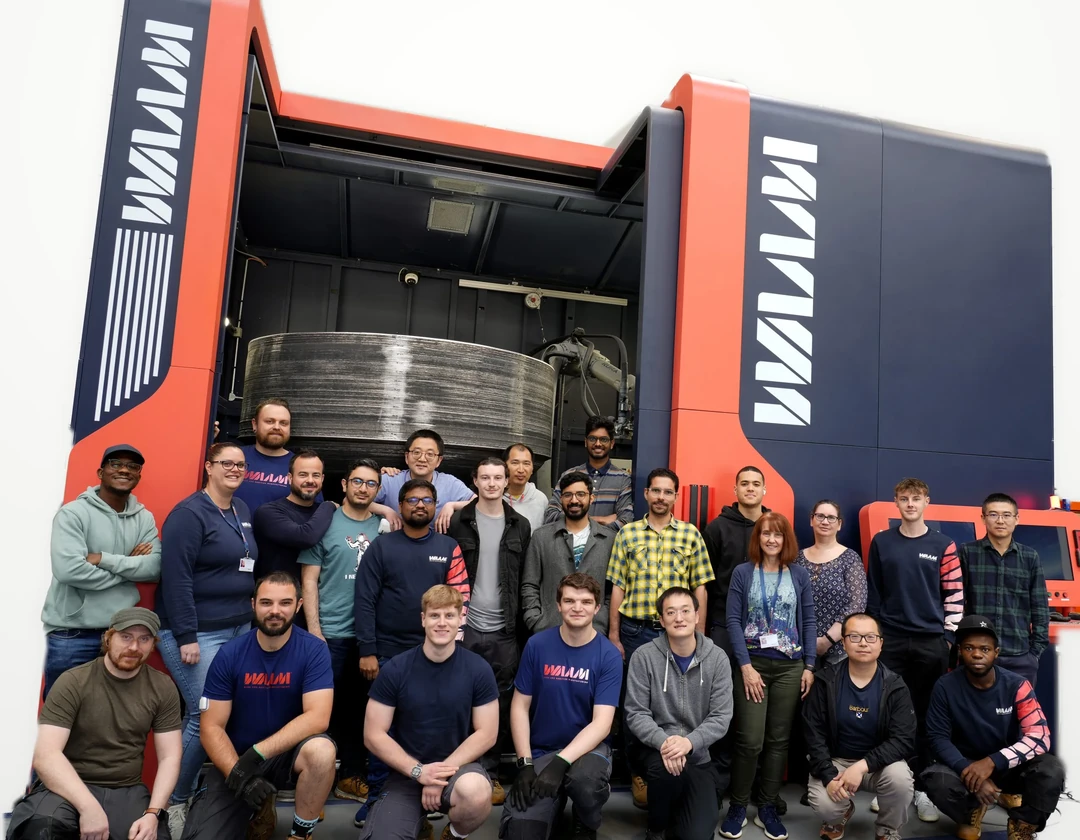
WAAM3D帮英国贝德福德的飞机研究协会(ARA)做这个部件时,两家公司把制造工作分着干了。
WAAM3D在棒料上沉积金属,做出接近最终形状的毛坯。ARA把它加工到公差,再装到风洞模型上。
按WAAM3D的说法,通过盘算从棒料里去掉多少形状、用丝材补上多少,团队把材料用量压低了74%。
这种分工挺适合一个有自己加工能力的气动研究机构。但WAAM3D销售与业务发展经理佐尔特·平特说,近几年另一种请求变得更常见。
买家希望有人直接供应成品机加工部件,还得满足他们的认证要求。有些买家压根没理由自己养一套制造设备。
在Formnext 2026之前,平特跟增材制造行业媒体3D Printing Industry聊了一个已认证航空航天部件背后做的工作、新加坡投资给这家英国克兰菲尔德大学分拆公司带来了什么,以及为什么它的工艺工程师还留在米尔顿凯恩斯。
他告诉3D Printing Industry,早期大家不一定会把零件制造当成一种服务来考虑。
这家位于米尔顿凯恩斯的公司,最初目标是把克兰菲尔德大学二十年的研究商业化,把工程师的知识装进设备和软件里。
现在他们接到的询价变成了「已认证、可直接使用的零件」。平特说,五六年前这未必是一个信号。
WAAM3D在2018年成立,为的是把克兰菲尔德大学由斯图尔特·威廉姆斯教授领导的丝材增材制造研究推向市场。
电弧增材制造的原理不复杂,用电弧熔化金属丝材,再沿着编好的路径一层层沉积。
对于习惯了订购钛锻件、然后切掉其中大部分材料的航空航天制造商来说,这个吸引力很早就显现出来了。
平特用五个词概括了这个机会,「锻造、铸造、长交付周期」。
钛沉积是克兰菲尔德大学的一项特别强项。
团队和英国防务公司BAE系统公司一起为「台风」战斗机开发过一个数米长的钛框架,这给他们拿下了2019年3D Printing Industry奖。
对一个年轻的分拆公司来说,这是很扎眼的成就。
当然,让这项成就成为可能的研究人员,已经在这个工艺上投了职业生涯的大部分时间。平特有些同事现在已经干了20多年。
问起哪项突破让这项技术走出实验室,平特想了片刻。他说这些成就其实是一个累积的过程。
一个团队或许能给焊枪编出该走的路径,但前头还有大量工程工作要做。用他的话说,「我们知道如何生成工具路径,但不知道如何为正确的零件生成正确的工艺参数」。
零件可能外形是对的,但完整性仍然是个没解的问题。
在他看来,发生变化的是「软件、硬件和知识产权结合在了一起」。
研究人员关于如何在特定几何形状里沉积特定材料的知识,可以跟着设备一起传播。克兰菲尔德大学继续做早期研究,WAAM3D负责把它变成客户能跑起来的工艺。
平特认为,这种积累起来的知识是这门生意里最值钱的知识产权。
两个客户想要电弧丝材设备,原因可能差得很远。
大学或者Catapult中心可能想表征一种材料、装个新传感器,或者开发控制软件。WAAM3D设计较小的MiniWAAM时,考虑的就是这些用户,公司自己也拿它干差不多的工作。
平特说,「你想进一步开发这项技术。你想探索这项技术」。
对于要认证大型零件的制造商,公司提供RoboWAAM Advanced和RoboWAAM Plus。视配置不同,Plus能容纳每个维度达两米的构建。
WAAM3D宣传Plus的沉积速率最高可达每小时15公斤,工艺速度提高五倍。
平特进一步介绍了已获专利的GMAX多丝工艺,核心是「能量与材料输入解耦」。
GMAX同时送入一根带电丝材和一根不带电丝材。平特说,这能让操作员「独立改变热输入,同时我们保持沉积速率恒定」。
想一想焊枪到达交叉处时会发生什么。
能用来导走热量的周围金属量,会随几何形状变化。用同样的设置通过连接处,沉积焊道的轮廓可能会变。
对于有很多相交特征的零件,在保持金属流动的同时调节热量,对构建形状以及连续沉积层融合得好不好都很重要。
机器人焊接单元在连续组件上连接相同的预制边缘,任务相对明确。沉积单元则要构建出它必须放置下一层的那个表面。
平特说,「你需要软件。你需要传感。你需要对工艺的理解」。
WAAM3D的ShapeTech系统会测量到沉积表面的距离,并绘制层高。
这张图里的尖峰,等于给工程师指了一个构建后需要调查的位置。平特还看到了它在未来无损检测里的可能作用。
被问及机器已经能自动校正哪些偏差时,他说部分能力已经可用,其他还在开发中。
平特把团队和空客的合作追溯到十多年前,比WAAM3D成立还早。
他说,近几年重点已经转向认证。
钛锻件上的潜在节省,给了飞机主制造商研究WAAM的理由。但在改变采购这个部件的方式之前,它需要对工艺每一次构建会产出什么建立起信心。
平特说,「我们都清楚,认证是规模化产业化的最大障碍」。
设备制造商可以报出更高的每小时公斤沉积速率。航空航天客户则必须确认,在这些小时里沉积出来的材料满足部件要求。
「它必须可靠。它必须提供高质量、高完整性的部件,让这个受到高度监管的行业采用并接受」。
紧迫性在短交期订单上最容易看出来。
平特说,一个买家向锻造厂订购一两个零件,可能得到的交付日期在一年以后。
「现在我们可以把它缩短到两周或五天。这取决于零件。」
他举了一艘船等待替换件的成本为例。船东在失去船舶使用的同时,还要继续为这艘船付费。
这些数字说明了他在不同应用里看到的范围。不过他没有给出已认证航空航天部件的同等交付数字。
平特认为,航空航天最接近以工业规模采用WAAM。他还指出,过时的中大型部件是另一个需求来源。
他不愿通过激光粉末床熔融的采用情况来外推预测日期。
如今来到WAAM3D的许多电弧丝材应用都在航空航天或核领域。在这些领域,客户最迫切需要的部件,也可能最难获批。
「他们真正有需求的那些零件是任务关键型,」他说。
这有助于解释到达米尔顿凯恩斯的询价发生了什么变化。
研究客户可能看重在自有设备上开发工艺的机会。寻找长交付周期锻件替代方案的采购团队,已经知道自己想要哪个部件。
购买沉积单元,会在获得该部件的工作之外增加一项资本决策。
平特看到,对愿意通过机加工和认证承担更多制造工作的供应商,需求正在增长。他把认证描述为一项进行中的工作。
总部位于新加坡的精密工程集团Accuron Technologies,是WAAM3D的第一个战略投资者。它在2023年12月宣布已收购多数股权。
平特说,对一家做航空航天工作的大学分拆公司来说,这笔投资重要的是所有者准备等多久。
「他们看到了这项技术的潜力,并且非常乐意在这段旅程中支持我们,」他说。
Accuron的支持给了工程师时间,在客户完成认证的同时开发工艺。它也让WAAM3D能在更靠近亚太客户的地方制造。
公司现在可以在新加坡生产零件。
平特精确区分了两个基地做的事。
新加坡是「另一个生产和制造零件的地方」。制造合作伙伴也为WAAM3D的系统供应部件。
研究团队、知识产权,以及有关开发方向的决策,仍然留在米尔顿凯恩斯。
「核心技术是我们的。它是在英国开发的」。
WAAM3D在美国的第一套RoboWAAM,安装在弗吉尼亚州的联邦先进制造中心(CCAM)。
2026年1月,公司宣布已经在那里投用两套系统。一套是配备GMAX的RoboWAAM,另一套是使用传统熔化极气体保护焊的开放式系统。
美国制造商现在可以把一个潜在应用带到CCAM,看看这个工艺在当地能产出什么。
对米尔顿凯恩斯的价值是双向的。CCAM的成员公司把制造问题带给这个中心,WAAM3D则能听到哪些问题会促成认真询价。
客户可以检查沉积出来的零件,让讨论比通常的演示走得更远。
就像平特说的,「归根结底,每个人都想看看系统能打印什么」。
英国是Formnext的伙伴国。这一安排引出了英国多家设备制造商面临的一个问题,当美国或中国的竞争对手能够以大得多的规模运营时,英国供应商能向海外卖什么?
这个问题不太好替英国供应商回答。平特的回答是「工艺诀窍,连同知识产权、本土知识、专业能力和经验」。
客户可以在RoboWAAM系统里买到这种专业能力。他预计,客户会越来越多地以机加工部件的形式购买这种能力,并且供应商愿意为该部件背书。
 点赞
 反对
 收藏
 分享

海外行业观察
 标签
 近期热门


 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉