

 发布内容


无裂纹CuNi合金LPBF工艺获验证:抗拉570MPa,比锻造高18%
铜镍(CuNi)合金在激光粉末床熔融(LPBF)里,一直是个难啃的骨头。
为什么难啃?就在铜。激光熔融时,铜容易在晶界处偏析,偏析控制不住,裂纹就冒出来了。
但这次中国设备商易加三维和永杰航空合作,把它的工艺验证跑通了。做出来的零件没有裂纹,抗拉强度570 MPa,比传统锻造的同种合金高了18%。
这个结果值得留意。镍铜合金长期以来就被看作粉末床加工里的难点材料。
能拿到无裂纹的零件,说明他们找的工艺窗口不是勉强卡在边缘。
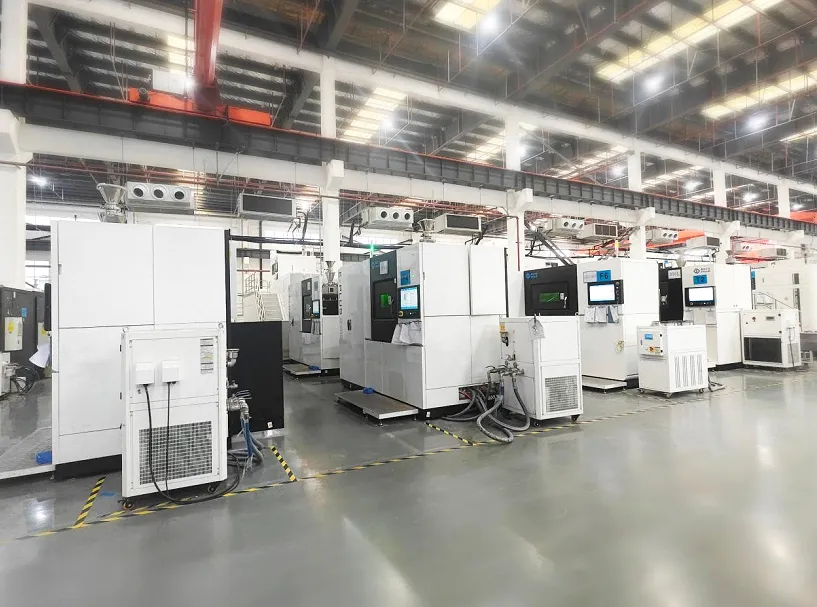
验证是在易加三维的EP-M400上完成的。这个机型定位中大型金属零件生产,成形仓尺寸400 × 400 × 450 mm,最多支持六激光配置,最大成形速率210 cm³/h。
多激光配置在这里很可能起了关键作用。扫描策略是控制热量分布的主要手段,热量分布又决定晶界行为,晶界行为正是这类合金开裂风险的关键点。
要拿到570 MPa,不是调一个参数那么简单。粉末行为、工艺参数、扫描策略和最终零件性能必须互相匹配,不是各自孤立地优化。
项目定位是工艺验证,这个定位其实很准。单次成功打印根本不能证明什么,能稳定重复的工艺窗口才是真正可制造的东西。在制造业里,稳定可复现永远比一次惊艳更值钱。
永杰航空对这种合金的兴趣很直接。镍铜合金耐腐蚀,在中温下能保持稳定强度,总体可加工性也好。
这些特性让它在化学侵蚀性强或者温度变化剧烈的环境里很合适。他们列出的应用包括燃油管道、液压部件、起落架零件、飞机发动机燃烧室、紧固件、火箭发动机管接头、密封结构,还有液氢储存与输送系统。
这些部件里,很多在传统生产时都要经过多道机加工、焊接和组装。每多一道工序,就多一个潜在失效点,可能是结构上的、尺寸上的,也可能是接头完整性上的。
不是说传统方法不行,而是复杂流体件衔接越多,需要照顾的界面就越多。LPBF提供一个思路,把某些几何形状直接做成一体化集成结构,减少后面需要管理的接头和界面数量。
对易加三维来说,这个项目证明了EP-M400不只是成熟材料的生产工具,也能当特种合金的开发平台。
永杰航空会不会继续推进部件鉴定,最终能不能飞上实际应用,影响因素远不止抗拉强度。但一个验证过的工艺窗口,加上570 MPa无裂纹的部件,确实是后面所有步骤的地基。
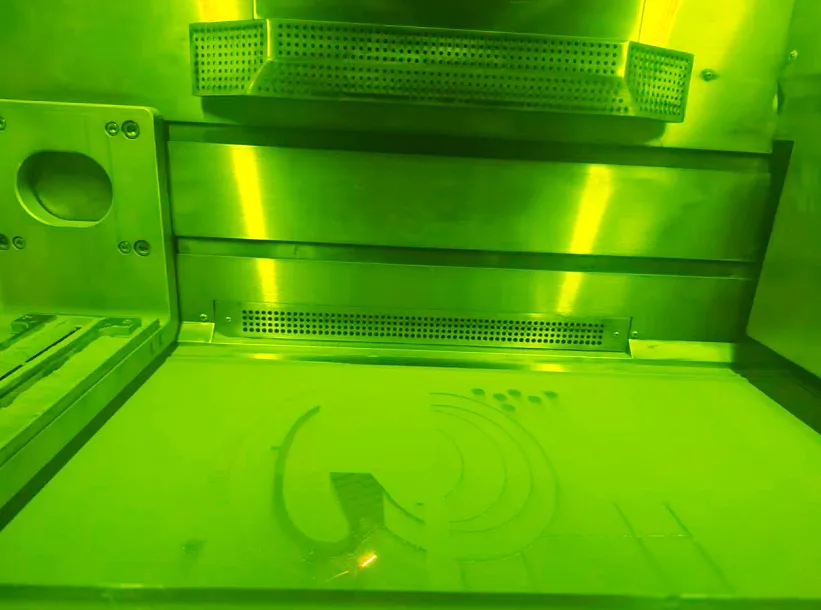
铜镍合金在LPBF里的鉴定难度有多大?可以看看其他机构为同类材料投入了什么资源。
美国金属3D打印公司Velo3D拿了一份600万美元的美国海军合同,用来在自家的Sapphire打印机系列上开发和鉴定铜镍合金。
这家公司自称是美国第一家为自己系统开发CuNi工艺的LPBF设备制造商。
合同挂在海军海事工业基础计划下面,支持在Sapphire XC系统上完成CuNi部件的鉴定。
这个体量是很有用的参照。数百万美元的国防合同专项砸在CuNi开发和鉴定上,反过来也说明易加三维和永杰航空拿到这个工艺窗口,不是一件轻松的事。
镍基合金在LPBF里的开裂问题,到现在还是实际制约。
材料研究机构IMDEA开发了一种专用的微观组织控制工具,用来在金属3D打印过程中预测和控制镍基高温合金的微观组织。
Inconel 939是航空航天和能源领域常见的镍基高温合金,在LPBF生产时也容易开裂,可加工性受限。
那项研究展示了利用激光功率、扫描速度、扫描间距和扫描轨道长度这些工艺参数,来控制IN939最终微观组织的办法。
镍基材料在LPBF里要管住微观组织,需要的就是这种程度的工艺控制。
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道

 近期热门


 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉