

 发布内容








玩转铝合金和钢铁热处理:3D打印工艺宝典一
在3D打印技术日新月异的今天,许多人可能不知道,从打印机中取出的金属零件往往还需要经过一道不可或缺的工序,才能真正发挥其潜力。
这道工序,就是热处理。
一篇来自国际顶尖材料科学期刊《Journal of Alloys and Compounds》的综述文章,全面梳理了热处理在金属AM领域的最新进展。
这篇由N. Rojas-Arias等人撰写的文章[1],不仅涵盖了从铝合金到高熵合金等多种材料,还深入探讨了热处理对各类金属AM零件性能的影响。
为什么热处理对AM零件如此重要?
这篇综述又带来了哪些令人振奋的发现?
让我们一起来揭开金属增材热处理的神秘面纱,探索这个正在改变制造业格局的前沿领域。
热处理:AM零件性能优化的关键
金属AM技术因其独特的制造过程,往往会在零件中产生一系列副作用:
残余应力、亚稳相、非均匀组织......这些问题如果得不到解决,就会严重影响零件的性能和可靠性。
而热处理,恰恰是解决这些问题的灵丹妙药。
根据综述的统计,近年来关于金属3D打印热处理的研究论文数量呈爆发式增长。
这不仅反映了学术界对这一领域的重视,更说明了热处理在金属AM技术发展中的关键地位。
接下来,让我们深入了解热处理如何为各类金属AM零件赋予卓越性能。
铝合金:轻量化应用的先锋
铝合金因其优异的比强度在航空航天等领域备受青睐。
3D打印工艺为铝合金零件的轻量化设计开辟了新天地,而热处理则是进一步提升其性能的关键。
铸造铝合金:直接时效的新思路
对于AlSi10Mg等常见的铸造铝合金,AM工艺形成的过饱和固溶体和细化组织使得直接时效成为可能。
综述中详细介绍了多项研究成果:
1. 应力释放处理:
在200-300℃进行2-6小时的处理,可以在保持强度的同时提高延展性。
例如,Kumar等人的研究显示,对AM制造的AlSi10Mg合金进行250℃/2h的热处理,可将延伸率从4.5%提高到10.7%,同时保持650MPa左右的抗拉强度[2]。
2. 直接时效处理:
在90-200℃范围内进行,可以通过析出强化进一步提高强度。
研究表明,这一过程中主要形成Mg2Si、Mg5Si6和Al5Mg8Si6Cu2等强化相[3]。
3. 热等静压处理(HIP):
通常在500-540℃、100-180MPa的条件下进行2小时左右,可以有效减少内部缺陷,提高疲劳性能和密度[4]。
下面该图展示了选择性激光熔化(SLM)制造的AlSi10Mg合金在不同热处理条件下的微观结构变化。
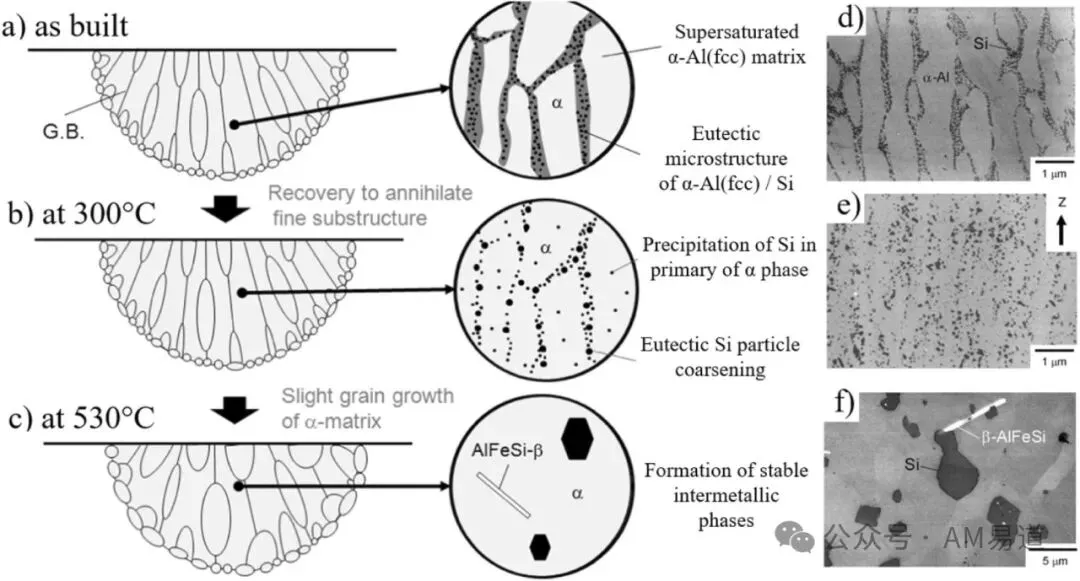
(a) 显示了as-built状态下的典型微观结构,可以看到细小的Al单元被Si+Al共晶网络包围。(b) 经过300°C热处理后,Si析出物开始扩散和粗化。(c) 在530°C高温热处理后,可以观察到稳定相在微观结构中形成。(d-f) 是扫描电镜(SEM)图像,分别展示了as-built状态(d)、300°C热处理(e)和530°C热处理(f)后的微观结构。
这组图清楚地展示了热处理温度对AlSi10Mg合金微观结构的影响,特别是Si相的演变过程。
低温热处理(300°C)导致Si相开始球化,而高温热处理(530°C)则导致Si相显著粗化和球化。
这种微观结构的变化直接影响了材料的机械性能,通常会导致强度降低但延展性提高。
锻造铝合金:溶解+时效的双重优化
对于2xxx、6xxx和7xxx系锻造铝合金,通常需要溶解+时效的双重热处理。
关键发现如下:
1. 固溶处理:
通常在500-580℃进行1-3小时,温度和时间需要根据合金成分精确控制。
过高的温度或过长的时间会导致晶粒粗化[5]。
2. 时效处理:
典型条件为160-190℃,持续6-18小时。
研究发现,AM零件往往需要更低的温度和更短的时间,这可能是由于AM组织更为细化、过饱和度更高所致[6]。
传统铸造零件通常需要在520-540°C下进行6-12小时的固溶处理。
而对于AM零件,Yang等人的研究显示,在470°C下进行1小时的处理就能达到类似的效果。这种差异主要是由于AM零件中Si相的分布更加均匀和细小,使得溶解过程更快[6]。
3. 析出序列:
以Al-Mg-Si系合金为例,典型的析出序列为:过饱和固溶体 → GP区 → β″(Mg5Si6) → β′(Al3Mg9Si7) → β(Mg2Si)[7]。
Wang等人对AM制造的Al-3.5Cu-1.5Mg-1Si合金进行了520℃/2h溶解处理+175℃/8h时效处理,获得了920MPa的屈服强度和11%的延伸率,远优于传统铸造工艺[8]。
特种铝合金:添加剂的魔力
近年来,研究人员开发出了一些专门针对AM工艺的特种铝合金。综述重点介绍了以下几类:
1. Sc、Zr添加:
这些元素可以形成Al3(Sc,Zr)弥散相,显著细化晶粒并提高强度。
Spierings等人研究了Scalmalloy(Al-Mg-Sc-Zr合金)在不同热处理条件下的性能变化[9]。
结果显示,在325℃进行4小时的热等静压处理后,材料可获得520MPa的屈服强度和13%的延伸率。
2. TiB2添加:
这种陶瓷颗粒可以作为形核核心,促进异质形核,从而细化晶粒。
研究发现,TiB2的添加会影响合金的时效行为,如促进θ和S相的析出[10]。
3. RE(稀土)元素添加:
如Ce的添加可以形成Al11Ce3和Al6.5CeCu6.5等强化相,显著提高材料的高温性能[11]。
AM易道认为,开发针对AM工艺的特种铝合金是一个极具前景的研究方向。
通过合金设计和热处理工艺的协同优化,有望突破铝合金AM零件的性能瓶颈。
3D打印铝合金热处理总结
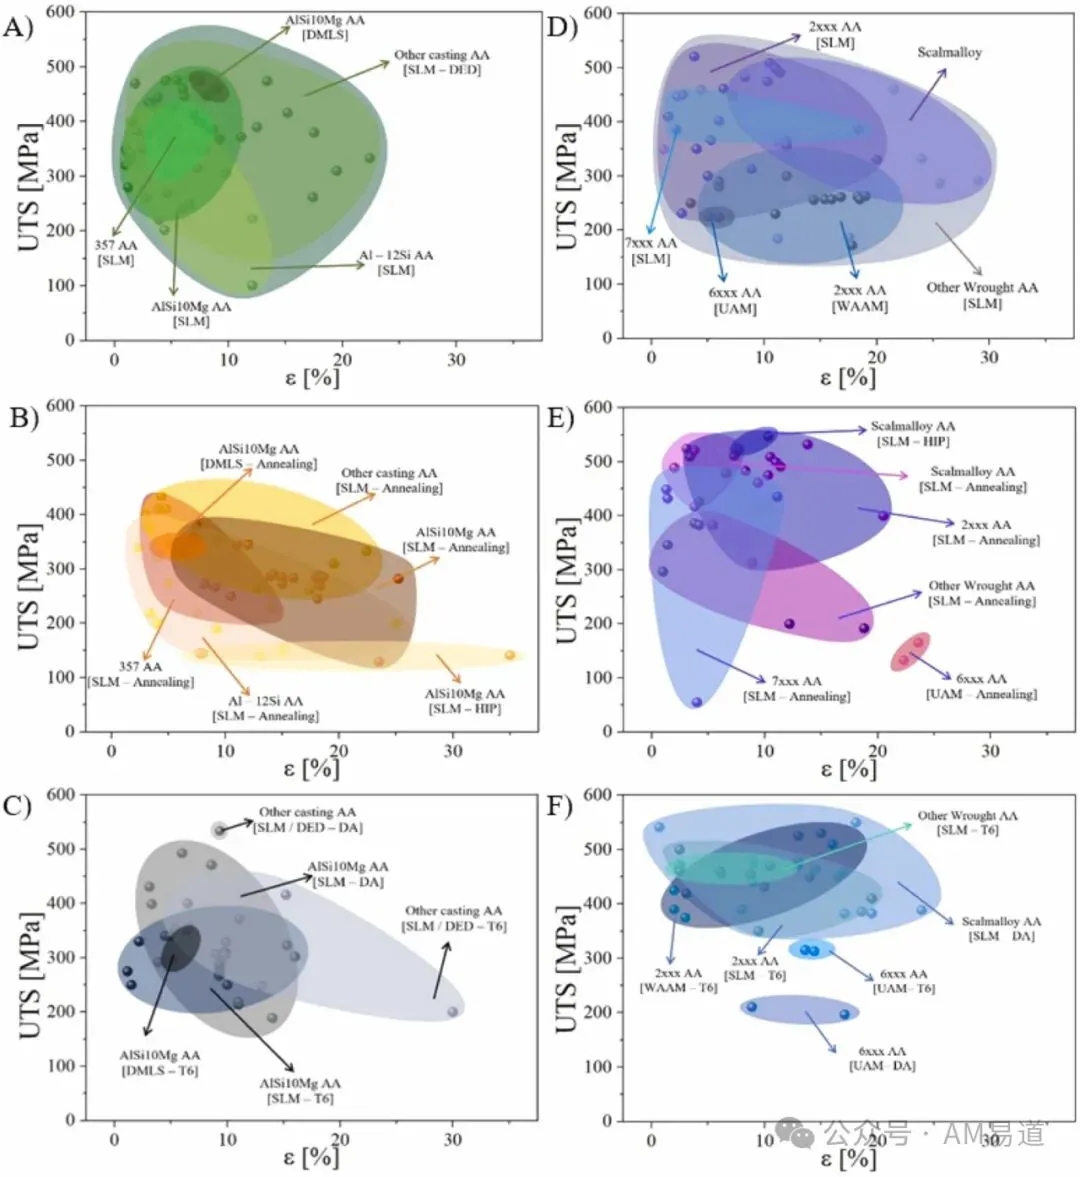
上图非常重要!建议读者收藏保存
是通过AM加工的铝部件的拉伸试验测量的 ε [%] 与 UTS [MPa] 的关系图,图表显示了采用不同 AM 技术加工的未处理(A)和热处理(B(退火)和 C(其他 HT))铸造铝合金以及未处理(D)和热处理(E(退火)和 F(其他 HT))锻造铝合金的 UTS 和应变值。
下表总结了铝合金热处理的参数和效果,也很重要:
简要总结如下,具体详见表格:
1. 铸造铝合金:
应力释放:200-300°C,最长6小时
HIP:500-540°C,约2小时,100-180MPa
-
直接时效:90-200°C
2. 锻造铝合金:
固溶:500-580°C,1-3小时
时效:160-190°C,6-18小时
3. 特种铝合金:
固溶:500-580°C,最长3小时
直接时效:200-400°C,6-18小时
| 合金 | 热处理 | 工艺参数 | 效果 |
|---|---|---|---|
| 铸造铝合金 (Al-Si-(Mg)) | 应力释放(SR) | 200 °C – 300 °C,短时热处理(最长6 h) | 应力释放(SR)热处理可提高延展性。在高温下,Si网络粗化并随后溶解,同时形成第二相,导致基体软化,可能影响机械强度。 |
| 热等静压(HIP) | 500 °C - 540 °C,短时热处理(约2 h),压力100 MPa – 180 MPa。对于孔隙密度较高的零件,建议采用较高热处理温度并延长保温时间。 | HIP可替代固溶热处理(SHT),用于减少未熔合、孔隙等内部缺陷的密度,提高疲劳性能、延展性和致密度,并使微观组织再结晶、Si颗粒球化和长大。 | |
| 直接时效(DA) | 90 °C – 200 °C | 由于打印态零件具有过饱和微观组织,DA可使Mg2Si、Mg5Si6和Al5Mg8Si6Cu2等金属间化合物相析出,以牺牲延展性为代价提高机械强度。 | |
| 锻造铝合金 | 固溶热处理(SHT) | 500 °C – 580 °C,短时热处理(最长3 h),具体取决于合金成分。 | 促进合金元素溶入基体,例如WAAM零件中可形成均匀、过饱和的微观组织。SHT可在压力接近100 MPa的HIP条件下进行。热处理温度过高或时间过长会消除高度细化的组织。 |
| 直接时效(DA) | 160 °C – 190 °C,保温6 h – 18 h | 使第二相(金属间化合物)析出,提高机械强度。DA可在SHT(HIP)后进行。高温和长时热处理可能因过时效而降低硬度。 | |
| 其他铝合金 | 固溶热处理(SHT) | 500 °C – 580 °C,短时热处理(最长3 h),具体取决于合金成分。 | 效果与锻造铝合金相似。SHT可能因第二相溶解和Si粗化而降低机械强度,例如AlSi11CuMn合金。可采用HIP(100 MPa)条件减少内部孔隙。 |
| 直接时效(DA) | 200 °C – 400 °C,保温6 h – 18 h | 促进Al2CuMg、CuMg和MgZn2等析出强化相形成,适用于Si/Mg改性的7xxx和2xxx成分。 |
钢铁材料:多样化的热处理策略
钢铁材料在AM领域同样占据重要地位。不同类型的钢材对热处理的响应各不相同,需要针对性的优化。
工具钢:精细控制的回火工艺
3D打印工艺可以制造出复杂形状的模具,但同时也带来了新的挑战。综述总结了以下关键发现:
1. 回火温度:
AM工具钢往往需要更低的回火温度(550-720℃)。
这是因为AM组织更为细化,更容易发生软化[12]。
2. 碳化物演变:
回火过程中,碳化物会发生演变:M3C → M7C3 → M23C6 → M6C(M代表金属元素)[13]。
3. 预热效果:
预热基板(200-500℃)可以减少裂纹倾向,这为AM工艺提供了新的思路[14]。
Fonseca等人对AM制造的H13工具钢进行了系统研究[15]。
他们发现,在540℃进行2小时的回火处理可以获得最佳的强度-韧性平衡,硬度达到52 HRC,断裂韧性达到55 MPa·m^1/2。
奥氏体不锈钢:高温退火的重要性
3D打印工艺可能会导致δ-铁素体、σ相等有害相的形成。
因此,高温退火处理至关重要。有以下关键点:
1. 退火温度:
通常在1000-1400℃范围内,时间为0.5-2小时。
温度越高,晶粒长大越明显[16]。
2. 相演变:
退火过程中,δ-铁素体和σ相会逐渐溶解,形成单一的奥氏体相[17]。
3. 冷却速率:
快速冷却(如水淬)可以抑制有害相的再析出,但可能导致残余应力增加[18]。
Chen等人对316L不锈钢进行了系统的热处理研究[19]。
他们发现,在1100℃进行1小时的退火处理,可以有效消除有害相,同时保持良好的强度-延展性平衡。
处理后的材料抗拉强度达到587 MPa,延伸率高达51%。
下图展示了选择性激光熔化(SLM)制造的316L不锈钢在不同退火温度下的微观结构变化。
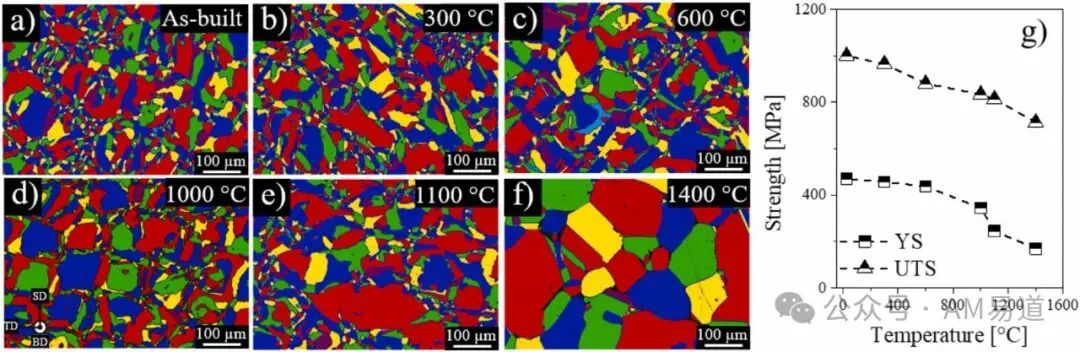
(a) 显示了打印后状态下的微观结构,可以看到典型的细长柱状晶粒。 (b-f) 分别展示了在不同温度下退火处理后的微观结构,退火温度从600°C到1400°C不等。
随着退火温度的升高,可以观察到明显的晶粒生长和重结晶现象。特别是在1400°C高温退火后,晶粒尺寸显著增大,原有的柱状结构完全消失,形成了等轴晶结构。
(g) 图表展示了退火温度对材料屈服强度(YS)和抗拉强度(UTS)的影响。可以看到,随着退火温度的升高,材料的强度逐渐降低。这是由于高温退火导致的晶粒粗化和残余应力释放所致。
可以看到,高温退火后材料的晶粒发生了明显的长大,但同时也消除了有害相。
这组图清楚地展示了退火温度对316L不锈钢微观结构和机械性能的影响,为优化热处理工艺提供了重要参考。
马氏体不锈钢:相变控制的艺术
马氏体不锈钢在AM过程中容易形成复杂的相结构。热处理的主要目标是控制马氏体转变和碳化物析出。综述总结了以下关键点:
-
奥氏体化处理:
通常在950-1300℃进行0.5-2小时,目的是溶解碳化物和δ-铁素体[20]。
-
回火处理:在200-600℃范围内进行,可以控制碳化物的析出和马氏体的回火[21]。
冷却速率:快速冷却(如水淬)可以形成马氏体,而慢速冷却可能导致铁素体和碳化物的形成[22]。
Vahedi Nemani等人对WAAM制造的420马氏体不锈钢进行了系统研究[23]。
他们发现,在1150℃进行1小时的奥氏体化处理后,再进行400℃/1h的回火处理,可以获得最佳的强度-韧性平衡。处理后的材料抗拉强度达到1400 MPa,延伸率为10%。
下图展示了热处理对420马氏体不锈钢微观结构的影响。
(a, b) 显示了在300°C和400°C下回火处理后的微观结构。可以观察到碳化物的形态和分布随温度变化。 (c) 展示了碳化物尺寸随回火温度的变化。 (d) 展示了碳化物体积分数随回火温度的变化。
从图中可以看出,随着回火温度的升高,碳化物的尺寸逐渐增大,而体积分数先增加后减少。这种变化直接影响了材料的强度和韧性。
马氏体时效钢:析出强化的精髓
马氏体时效钢(如18Ni-300)在AM中表现出独特的热处理特性。综述重点介绍了以下发现:
-
直接时效:通常在400-600℃范围内进行,可以形成细小的Ni3Ti、Fe2Mo等强化相[24]。
-
固溶处理:在800-980℃进行,可以消除残余奥氏体,为后续时效处理做准备[25]。
-
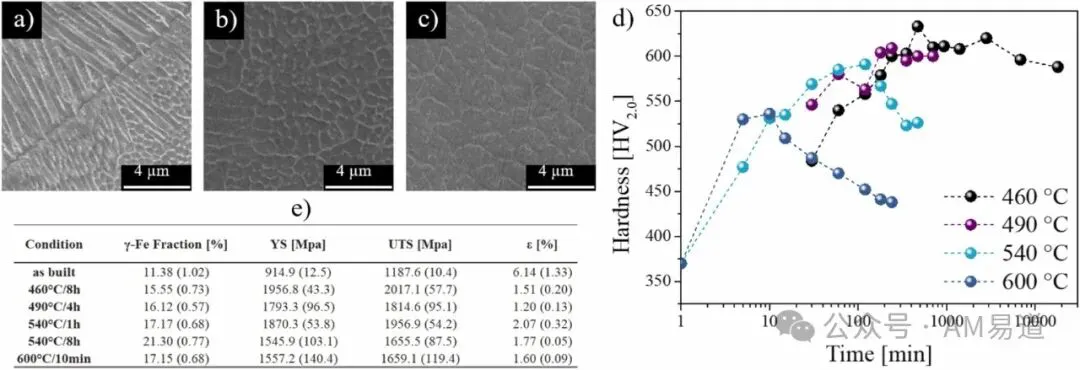
时效温度的影响:低温时效(如460℃)可以获得更高的强度,而高温时效(如540℃)则可以获得更好的延展性[26]。
Casati等人对SLM制造的18Ni-300马氏体时效钢进行了研究[27]。
他们发现,在460℃进行8小时的直接时效处理可以将材料的屈服强度从914 MPa提高到1957 MPa,同时保持良好的延展性。
析出硬化不锈钢:复杂的热处理体系
析出硬化(PH)不锈钢,如17-4PH,在增材制造中也受到广泛关注。其热处理通常包括固溶和时效两个步骤。综述总结了以下关键点:
-
固溶处理:通常在1040℃左右进行0.5-1小时,目的是溶解析出相并形成马氏体[28]。
-
时效处理:在450-620℃范围内进行,可以析出Cu-rich和Cr-Ni-Cu等强化相[29]。
-
冷却速率的影响:快速冷却可以形成更多的马氏体,而慢速冷却则可能形成部分铁素体[30]。
Yadollahi等人对SLM制造的17-4PH不锈钢进行了研究[31]他们发现,经过1040℃/0.5h固溶处理后再进行482℃/1h的时效处理(H900条件),可以将材料的抗拉强度从1050 MPa提高到1300 MPa,同时保持约10%的延展性。
3D打印钢铁热处理总结
下图依旧非常重要,建议读者保存收藏:
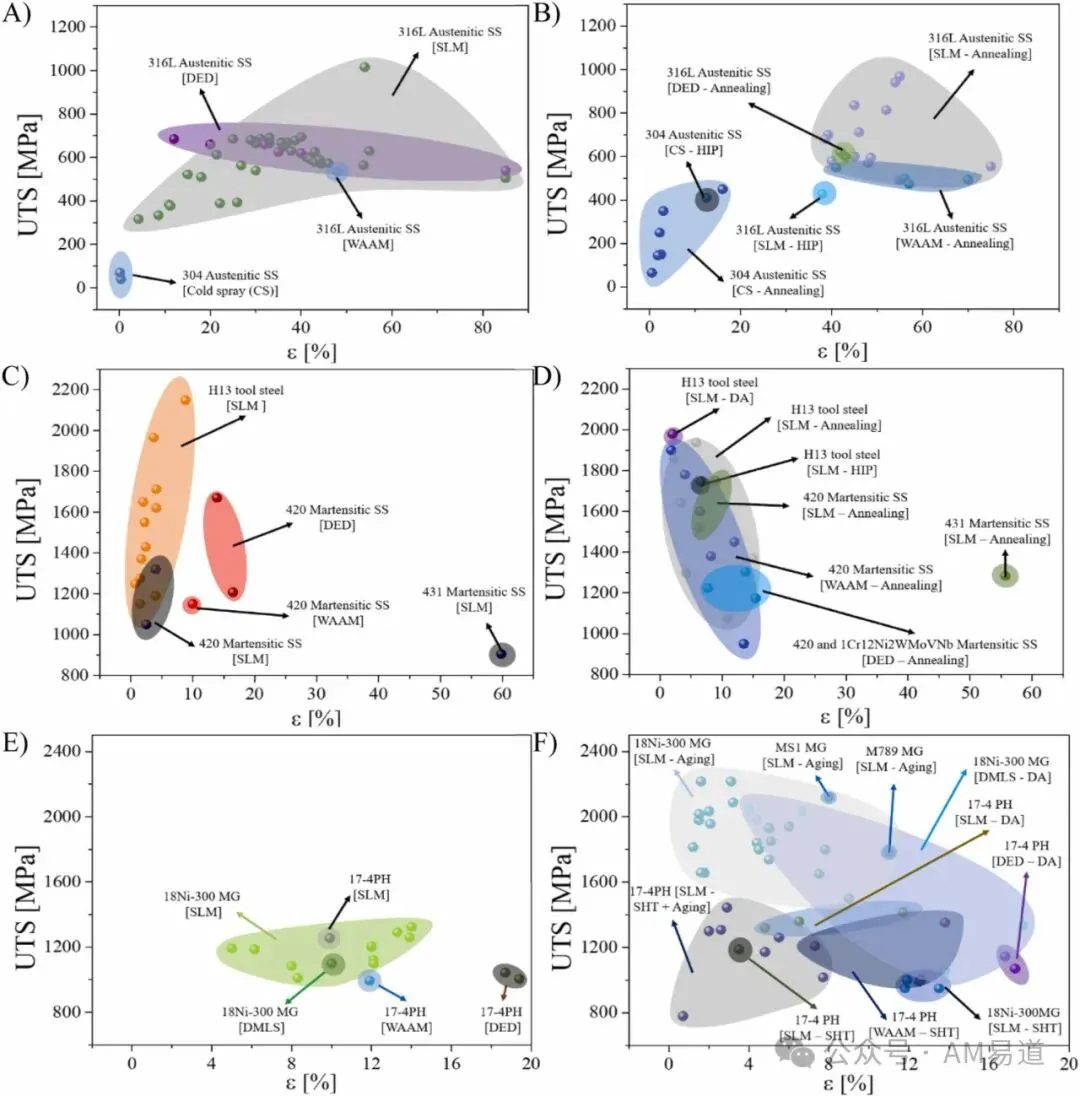
其展示了不同类型钢铁AM零件在未经热处理和经过热处理后的延伸率(ε)与极限抗拉强度(UTS)的关系。
(c, d) 展示了热作工具钢和马氏体不锈钢的数据:
未热处理样品通常具有高强度但低延展性
-
热处理后,强度可能略有降低,但延展性显著提高
(e, f) 展示了马氏体时效钢(MG)和析出硬化(PH)不锈钢的数据:
这些钢种经过适当的热处理后,可以同时提高强度和延展性
特别是对于PH钢,热处理后的性能提升非常显著
下表也非常宝贵,总结了不同类型钢铁AM零件的热处理参数和效果。
简要总结如下,细节内容可以查阅下表:
工具钢:
应力释放:550-720°C,短时间(如2小时)
-
淬火:1000-1150°C,0.5-2小时,水淬
奥氏体不锈钢:
-
退火:1000-1400°C,0.5-2小时,水淬
马氏体不锈钢:
奥氏体化:950-1300°C,0.5-2小时,空冷/水淬
-
回火:200-600°C
马氏体时效钢:
直接时效:400-600°C,短时间(
-
固溶:800-980°C,短时间(如1小时)
析出硬化不锈钢:
固溶+时效:1040°C/0.5小时 + 482°C/1小时
表格还详细说明了每种处理的效果,如应力释放可以减少残余应力,淬火可以形成马氏体组织,时效处理可以析出强化相等。
| 合金 | 热处理 | 工艺参数 | 效果 |
|---|---|---|---|
| 工具钢 | 应力释放(SR) | 550 °C – 720 °C,短时保温,例如2 h | 消除残余应力并使碳化物球化,在保持高度细化微观组织的同时提高延展性。建议采用较低的SR温度。直接回火可能提高马氏体位错密度,从而增强机械强度。高温会使碳化物粗化并降低位错密度。低温(例如550 – 560 °C)长时SR处理会使马氏体分解为铁素体和MxCy(M = 金属)析出物。 |
| 奥氏体化 / 淬硬 | 1000 °C – 1150 °C,保温0.5 h – 2 h并水淬。 | 形成含细小圆形碳化物的回火板条马氏体微观组织。后续SR处理使残余奥氏体等温分解为铁素体和碳化物,令微观组织软化。 | |
| 基板预热 | 200 °C – 500 °C | 基板预热虽不属于热处理,但有助于提高工具钢的可打印性。预热通过减少残余奥氏体(RA)体积分数与残余应力,并促进贝氏体形成(温度高达300 °C),降低开裂概率。 | |
| 奥氏体不锈钢 | 应力释放(SR) | 300 °C – 900 °C,短时保温。 | 使晶粒粗化、内应力减小,并产生软化效果。 |
| 退火 | 1000 °C – 1400 °C,保温0.5 h - 2 h并水淬。 | δ-Fe、σ-Fe-Cr-Mo和M3C型析出物等第二相粗化、溶解,降低机械强度并提高延展性。高达1000 °C的热处理有利于σ相形成及有害δ-Fe相溶解,降低开裂概率。 | |
| 马氏体不锈钢 | 奥氏体化 | 950 °C和1300 °C,保温0.5- 2 h,并空冷 / 水淬 | 溶解Cr碳化物和有害δ-铁素体相。但高达1300 °C的温度可能使新的δ-铁素体形成。可在HIP(100 MPa)条件下热处理,以减少内部孔隙。 |
| 回火 | 200 °C – 600 °C | 作为奥氏体化热处理后的步骤,有利于释放应力,并形成CrxCy和Fe3C等细小碳化物析出物。 | |
| 马氏体时效钢 | 直接时效(DA) | 400 °C – 600 °C,保温时间从数分钟到数小时 ( | 促进Ni3M(M = 金属)金属间化合物及碳化物强化相形成,提高机械强度。 |
| 固溶热处理(SHT) | 800 °C – 980 °C,短时保温,例如1 h | 在时效前进行,消除残余奥氏体、降低内应力,并提高延展性。 | |
| 析出硬化(PH)不锈钢 | 固溶热处理(SHT)+ 直接时效(DA) | 1040 °C保温0.5 h,随后在482 °C时效1 h。 | 促进富Cr和Cr-Ni-Cu析出物形成,以提高机械强度。SHT期间较高的冷却速率有利于形成以马氏体为主且残余应力较大的组织,提高机械强度。但提高时效温度会使晶粒粗化,导致零件软化。 |
延伸阅读:
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道
 标签
 近期热门




 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉