

 发布内容


3D打印火箭推进剂迈入实弹测试:Chromatic Materials在美军基地启用闭环试射设施
在先进制造领域,从实验室走向实际部署往往需要跨越一道鸿沟。 无论是火箭推进剂还是轨道交通车辆的大型承重部件,都面临着从传统工艺向增材制造转型的挑战。 近期,两个分别来自美国和德国的项目,为这一转型提供了值得关注的实践样本。
总部位于明尼阿波利斯的3D打印材料公司Chromatic 3D Materials,拿到了一份从今年6月1日生效的五年租约,把火箭推进剂的打印实验室和试射场放到了同一个地方。 这个地方叫里普利营(Camp Ripley),是明尼苏达州国民警卫队的一处训练设施,占地5.3万英亩,靠近利特尔福尔斯。 这次扩建,能让Chromatic快速开发、验证和规模化新一代的推进剂技术,用来支持国防优先事项。
公司表示,这个场地提供了一个闭环环境:推进剂打印实验室和现场试射设施直接配套,从制造新配方到真实条件下点火的时间可以明显缩短。 这个布局最直接的好处,是不用再往返运输推进剂组件了;打印实验室和试射设施都在营地内,从制造直接进入评估,配方、性能和药柱几何结构可以更快迭代。 公司认为,获得实弹试射反馈的时间会比过去分散布局时短得多。
首席执行官科拉·莱比格说,开发与制造速度在现代国防中至关重要。 入驻里普利营,能快速验证性能,确认制造方法,也能缩短向火箭制造商交付先进推进方案的时间。
Chromatic 3D Materials成立于2016年,开发了一套叫RX-AM的反应挤出增材制造平台,用于打印耐用弹性体材料。 过去两年,公司把这个平台扩展到了火箭推进剂,把传统聚丁二烯粘合剂化学体系适配进了打印工艺。 今年早些时候,这项工作到了一个里程碑,公司完成了3D打印推进剂的样件打印和静态点火测试。 测试中,燃烧压力超过1800 psi,结构保持完整,还展示了多材料打印能力,能把推进剂直接打印到结构部件上,或者打印到结构部件内部。 这种工艺能实现传统制造无法做到的几何结构和推力控制选项。
里普利营提供符合国防部测试标准的安全受控环境,Chromatic能在与明尼苏达运营保持紧密联系的同时开展推进演示。 里普利营给了这个平台一个永久基地,现在可以同一地点完成制造和点火,不用再把打印好的推进剂运去独立靶场。
这个租约并不是Chromatic自己找上门拿到的,牵线的是国防创新入口枢纽明尼苏达站(Defense Innovation OnRamp Hub Minnesota),还有明尼苏达国家安全生态系统。 OnRamp中心把Chromatic、Camp Ripley和明尼苏达国家警卫队联系到了一起。 这样一来,Chromatic就找到了一条路,可以持续地在操作相关环境里测试和验证自己的技术。
这个枢纽是国防部的一个项目,在国防部更广泛的战略下运作,专门帮助商业公司对接国家安全项目,特别是那些既能军用也能民用的双重用途技术。 枢纽的常务董事马特·希基说:「商业公司通常有前景的技术,但需要合适的合作伙伴、设施和测试环境来展示能力,推进发展。 我们的作用就是帮他们搭桥,减少测试评估的障碍,让商业技术更快地交到作战人员手里。」 他说,OnRamp中心明尼苏达、Chromatic、LEMA、Camp Ripley和明尼苏达国家警卫队之间的合作,正是这种理念的一个好例子。
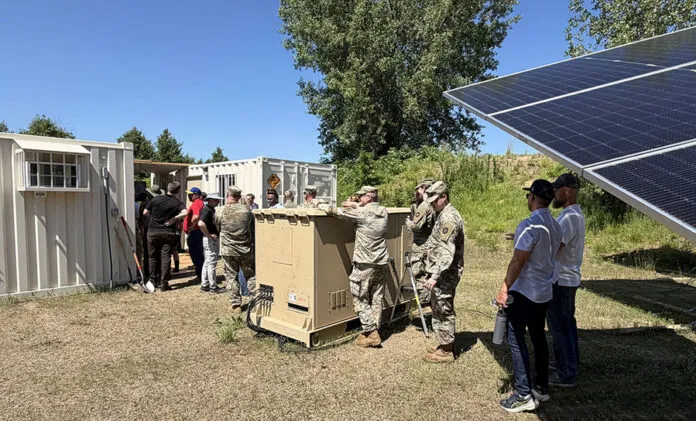
合作里还有一家叫LEMA的公司,总部也在明尼苏达,做远征电力设备,跟美国陆军工程兵团有合同。 LEMA和Chromatic会一起探索,怎么把有韧性的便携式发电能力融入推进测试。 在推进剂测试之外,两家公司还在里普利营演示前沿部署的太阳能发电。 他们想看看分布式、有韧性的能源系统,能不能在艰苦、资源受限的环境里支持制造和测试作业。 把便携式太阳能发电和现场推进剂生产结合起来,或许能构建一个能源自给、可快速部署的国防基础设施模型。 这种能力说明,在前沿或资源受限的地方,也能搞先进制造和推进测试,减少后勤负担,提高美军作战灵活性。
公司把这看成迈向全尺寸火箭推进剂制造的关键一步:通过加速测试周期,验证可重复性和性能,然后再大规模部署到战术和战略推进系统。
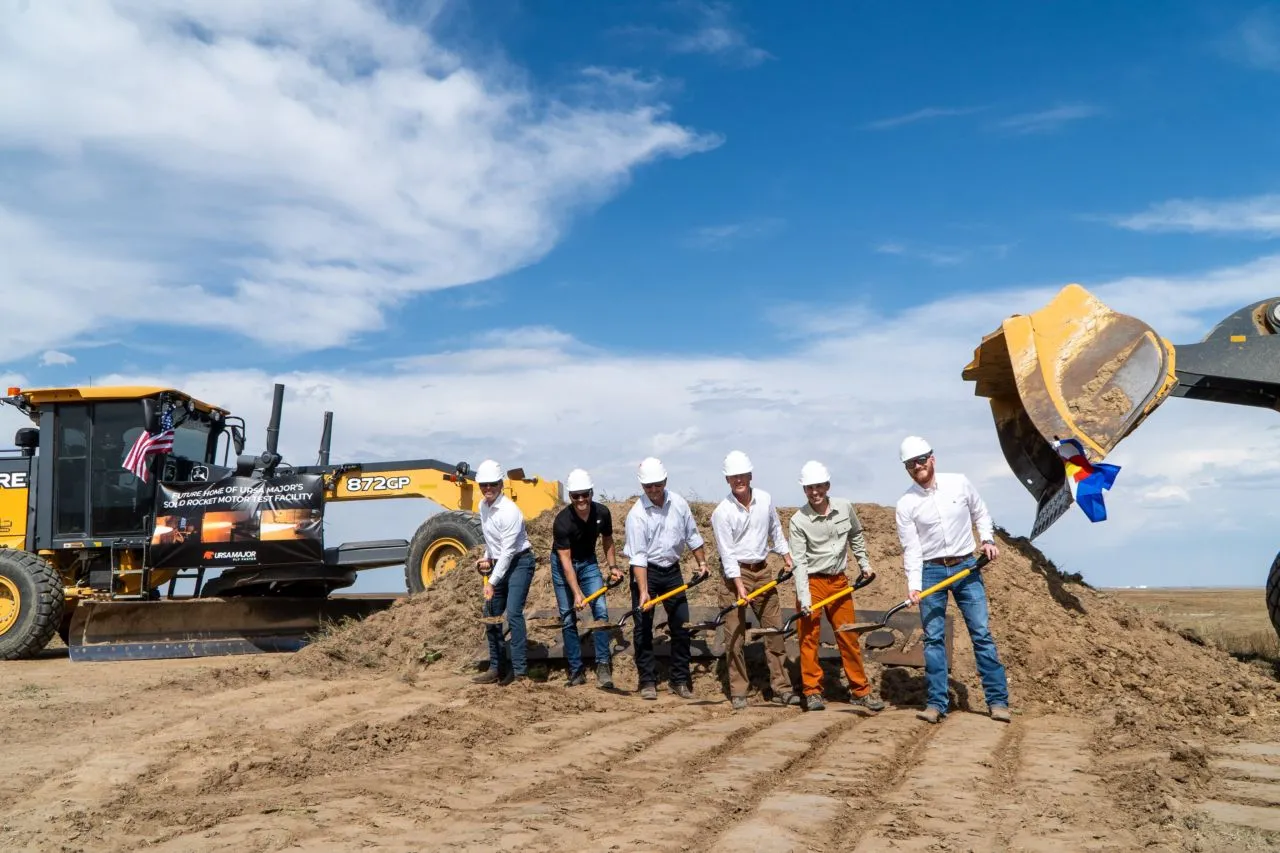
这背后是国防制造中的一个具体缺口,怎么让3D打印推进剂从样件阶段,进入可重复、可测试的生产周期,又不用在独立设施之间来回运输。 同行公司Ursa Major也在做类似的事,而且规模更大。 Ursa Major在科罗拉多州韦尔德县建了一座占地400英亩的固体火箭发动机测试设施,用来测试和认证其软件驱动、增材赋能的Lynx制造工艺生产的固体火箭发动机。 这套系统不需要更换工装,就能处理多种发动机尺寸。 雷声公司和Ursa Major还一起把方法推到了实用,联合打造的3D打印固体火箭发动机通过了美国陆军飞行测试。 Ursa Major援引一年内完成近300次静态试射的数据,说明增材制造生产可以比传统方式快得多。 里普利营就是Chromatic版本的同一策略,更少的运输延迟,更多的试射次数,更快的验证。
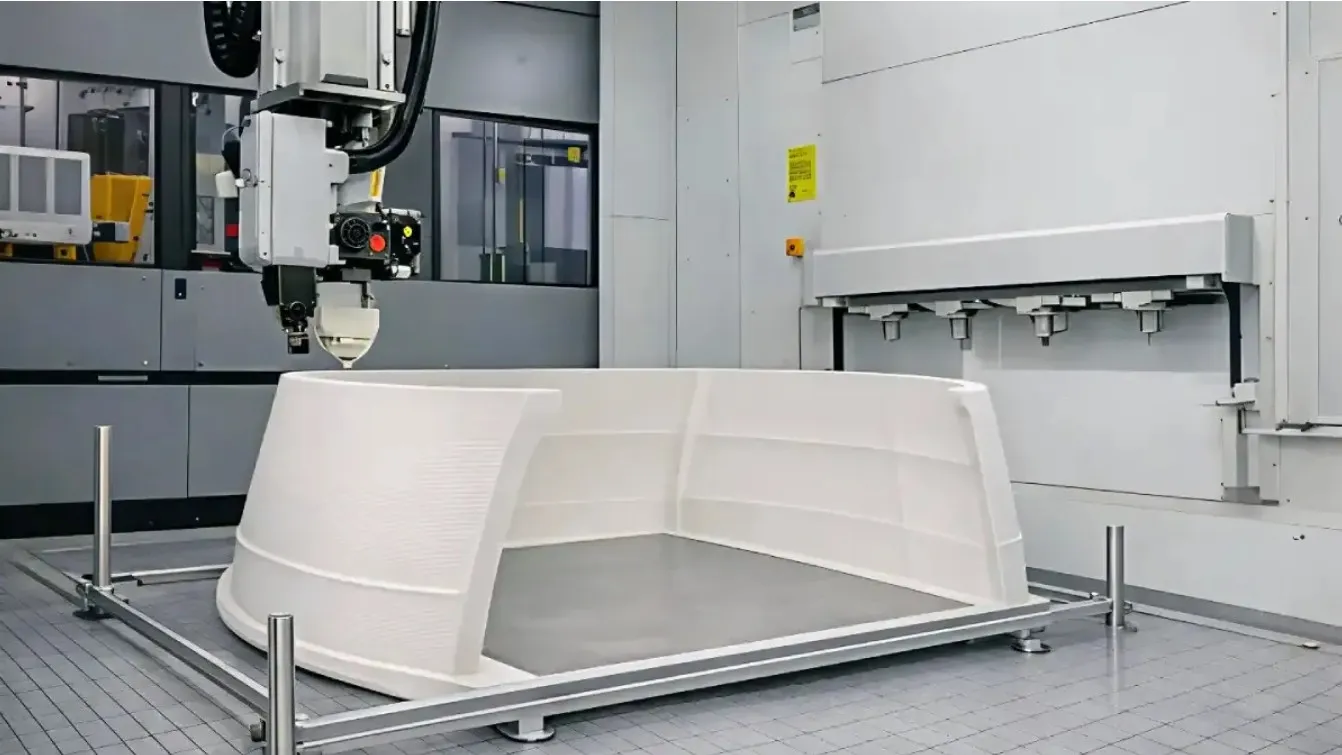
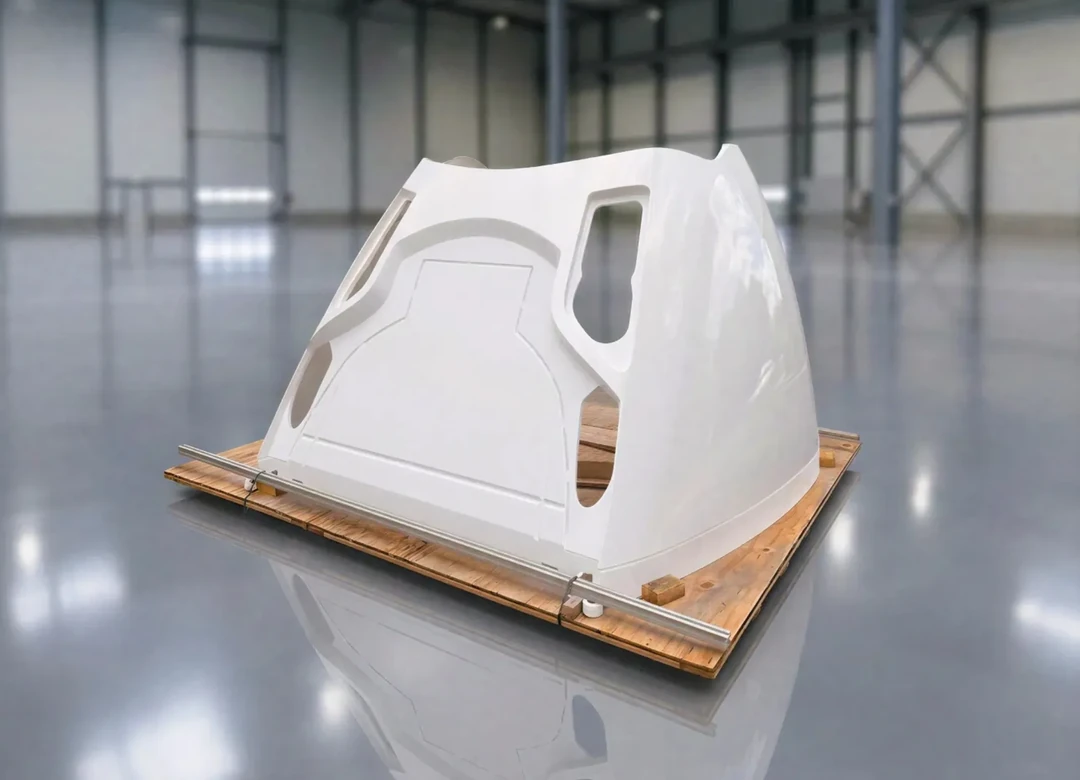
在大西洋另一侧的德国,一个关于轨道车辆制造的研究项目也刚刚画上句号。 花了34个月,赫尔曼车辆工程公司(HÖRMANN Vehicle Engineering,简称HVE)和它的联盟伙伴们总算把3D-FiberTrain研究项目做完了。 这个项目想干的事,是让轨道交通车辆上那些又大又承重的外蒙皮部件,不用开模具也能造出来。
HVE是一家做轨道、公路和特种车辆开发流程的工程公司。 他们挑了一款西门子交通的高速列车来做验证,型号是Velaro MultiSystem,也就是ICE 3neo,408型,拿它的车头和前端裙板当试验件。 这款车最高能跑到320公里每小时。
现在这些部件用的是热固性纤维增强复合材料,成型方式要么手糊,要么真空灌注。 当然,老办法能一直用到现在,自然有它的道理。 可HVE说,这套工艺的毛病也很明显,开模太贵,生产周期长,手工活多,而且材料基本没法回收。
他们这个联盟换了一套思路,整个方案分成三个阶段。 因为整条工艺链都用的是热塑性材料,联盟说这个方案可以实现完全回收。
项目由HVE牵头,需求定义、设计规范和结构验证都是他们负责。 合作伙伴包括弗劳恩霍夫IWU,就是上劳西茨塑料中心,在齐陶;弗劳恩霍夫IMWS在施科保;还有Lakowa GmbH,在维尔滕。 西门子交通则以联合伙伴的身份参与。 项目从2023年9月跑到2026年6月,资助编号是19I23008A,钱来自德国联邦经济事务和能源部,还有欧盟支持。
HVE给出的结论是,在中小批量生产里,新工艺把制造成本压下来了,交付周期变短,碳足迹更少,设计迭代也更快。
在此之前,已经有一些轨道车辆的外部部件是用增材制造做出来的。 2020年,西门子交通有个Easy Sparovation项目,给有轨电车打印过前端壳体;DB ESG(德国铁路旗下公司)和Angel Trains(英国列车租赁公司)也在英国客运列车上试过ULTEM 9085内饰件。 再往后,这领域冒出了更多专门的应用和成果。 2022年有3D打印厂商Eplus3D做的制动盘,有SABIC为轨道交通做的合规材料。 2024年日立铁路和3D打印公司Roboze合作搞了备件项目。
和这个领域里其他那些用小型长丝基设备、做的多半也不承重的应用不一样,3D-FiberTrain把挤出工艺、连续纤维增强和机加工揉在一起,给轨道交通行业提供了一份很有分量的混合制造佐证。 不过话说回来,轨道车辆外部件除了结构认证,还得过EN 45545这一关,防火、烟雾、毒性都有要求。 在这些验证数据公开之前,3D-FiberTrain只能算是一条已经得到验证的工艺链。
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道

 近期热门


 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉