

 发布内容


激光锻打印+电子束点熔+面打印:航空航天增材大会专访西空智造何鹏
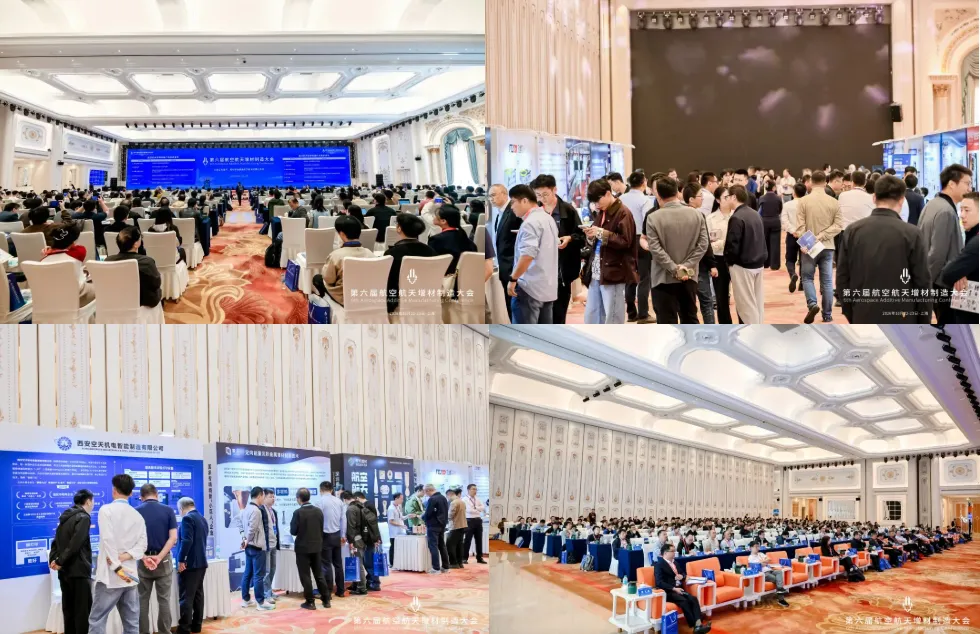
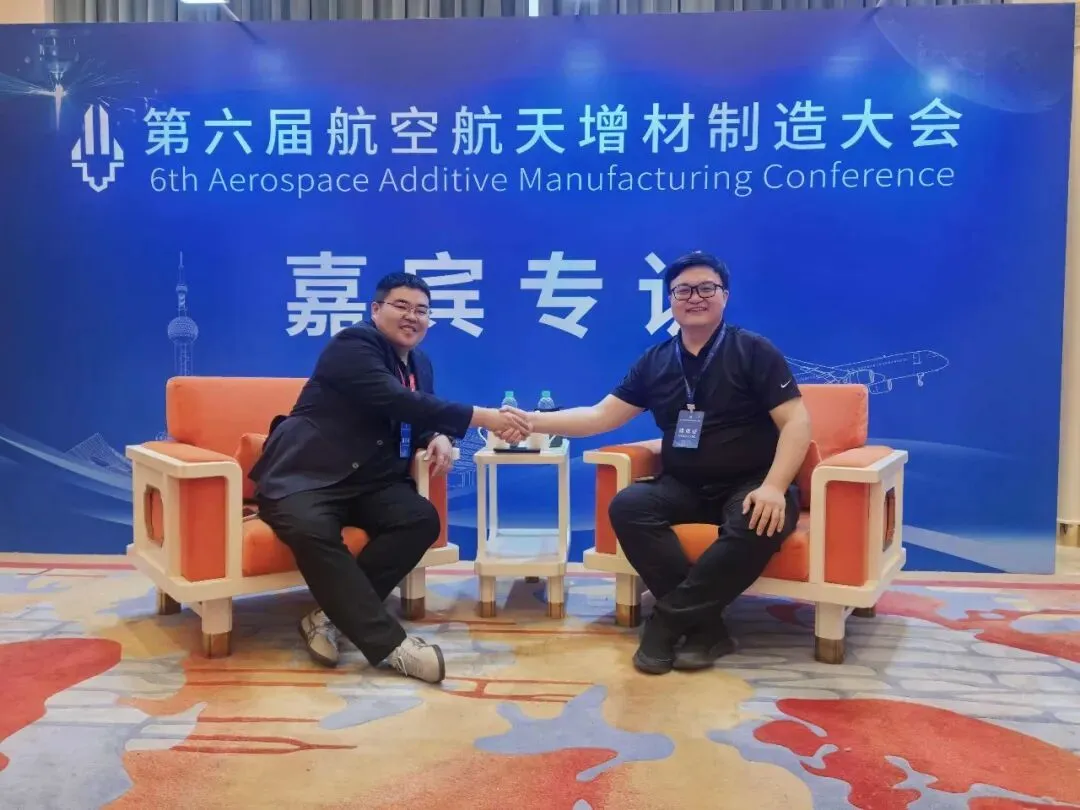
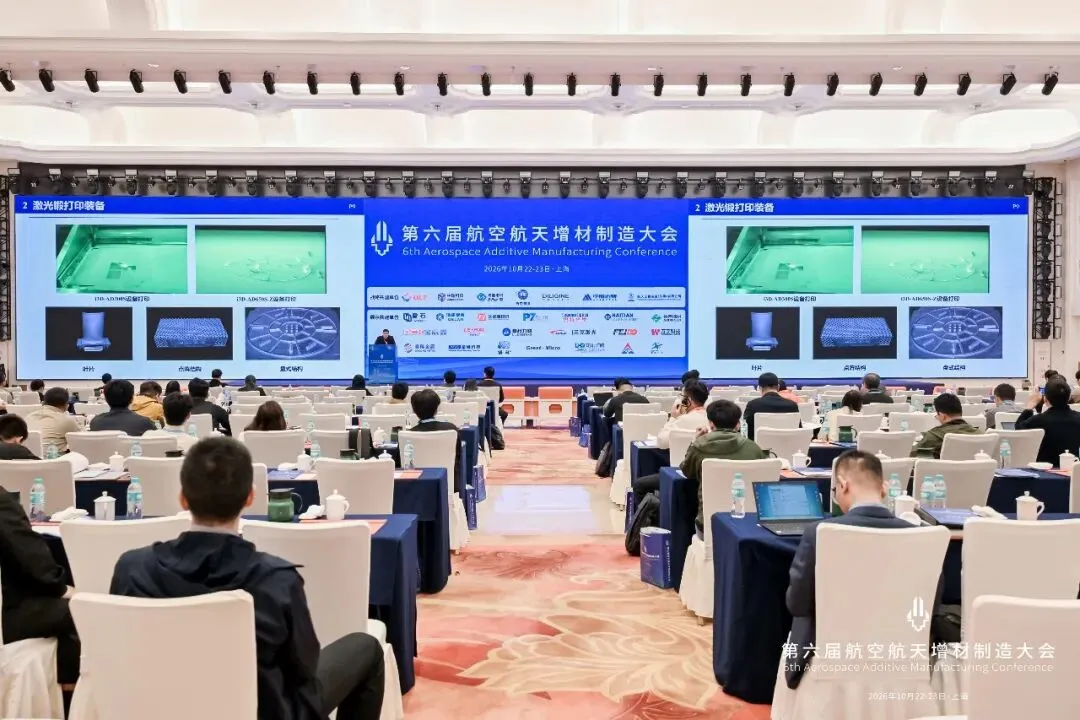
2026年10月22日—23日,第六届航空航天增材大会在上海举办。
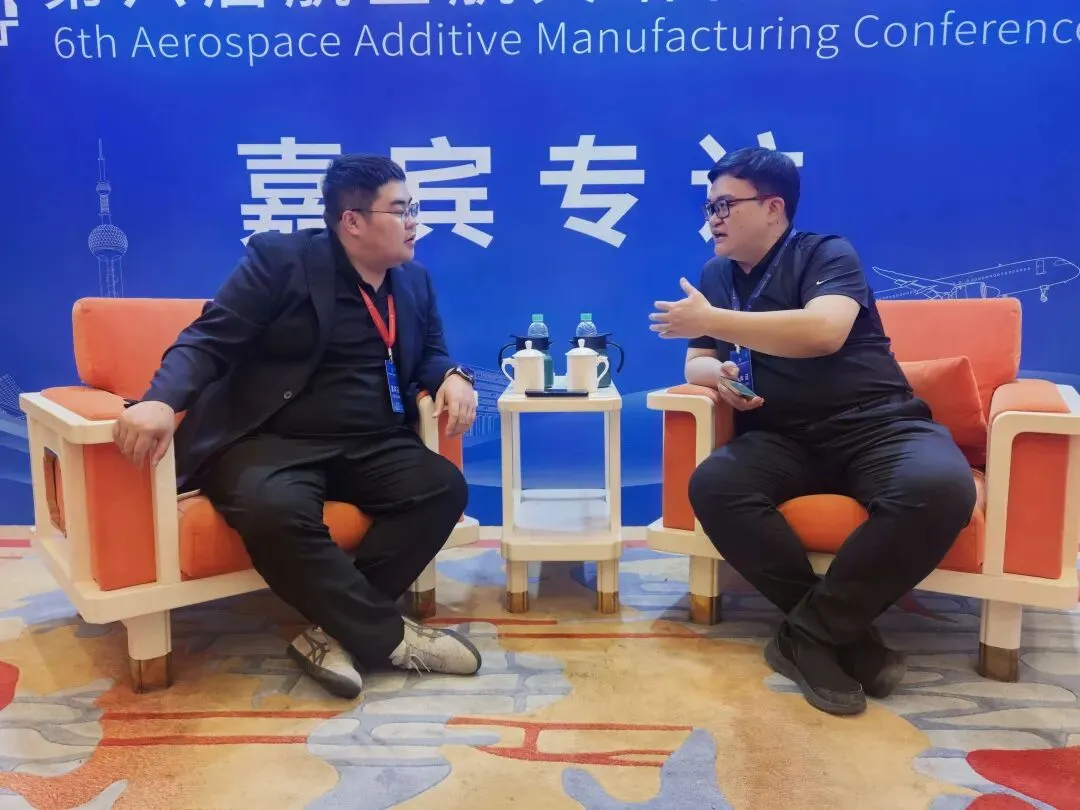
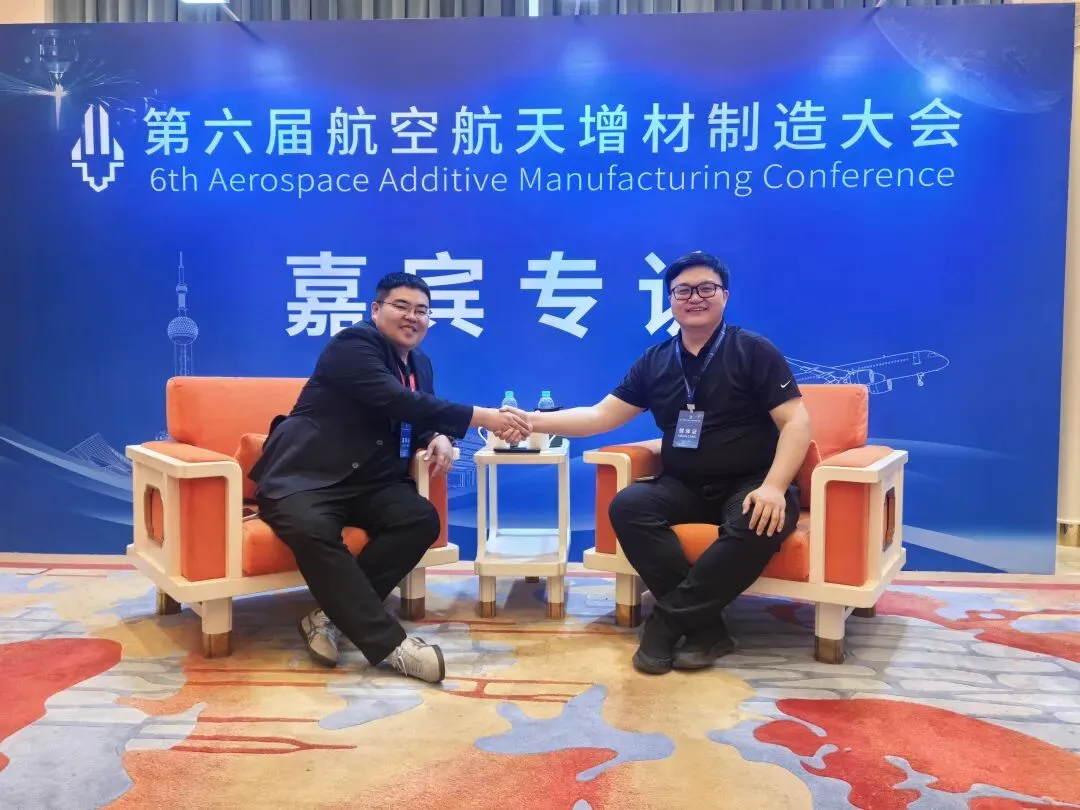
会议期间,AM易道负责人钟一瀚与西空智造技术中心主任、事业部副部长何鹏进行了深度访谈。
超快激光原位锻打减少对热等静压依赖、电子束点熔提高打印精度、面打印攻关全新烧结、声光耦合全流程监控……
整场对话信息密度极高。
这家锚定航空航天动力件的企业,正从冶金底层重新定义增材制造的性能边界。
智能三打:分层落地的产品矩阵
我们的第一个问题切入主题:您先简要介绍下公司目前的技术路线、产品线布局和策略是什么?
何鹏的答案很全面:
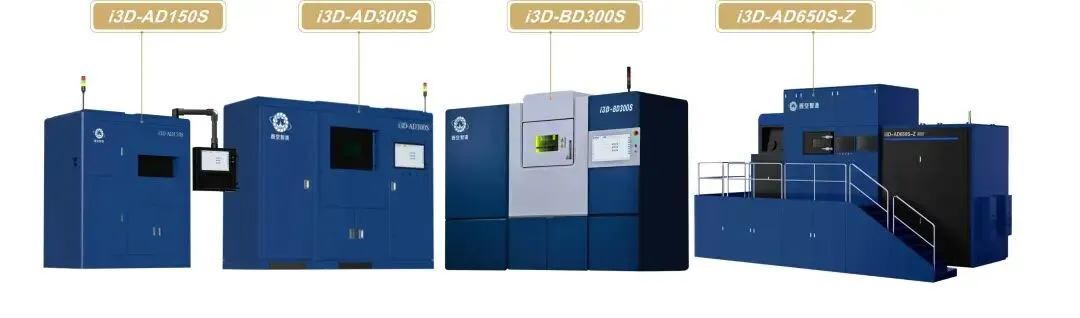
「公司当前主打智能三打:锻打印、点打印和面打印。
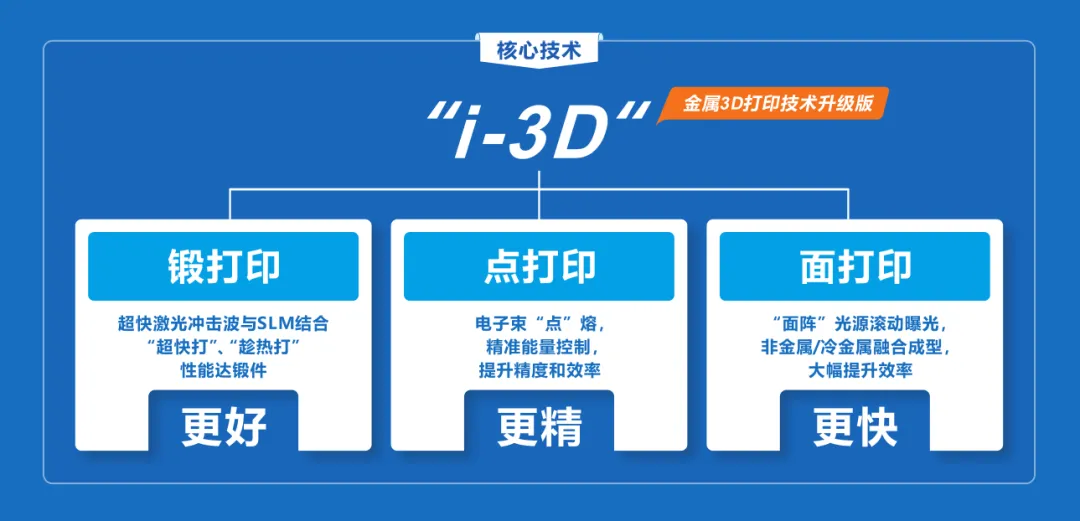
锻打印是超快激光冲击与粉末床结合;
点打印是电子束路线的精度升级;
面打印走整面烧结的效率路线。
三条线定位不同,对应不同制造痛点,形成分层产品矩阵。」
锻打印:趁热打铁,目标达到锻件级别
我们接着询问锻打印的原理:它和传统粉末床工艺的核心区别是什么?
锻打打印是 「智能三打」 中落地最成熟、商业化最扎实的路线。
与行业普遍用飞秒做表面精修不同,西空智造将超快激光的价值深入冶金组织层面,走出 原位锻打 的差异化路径。
何鹏解释道:
「传统粉末床是逐层熔覆,我们的锻打印是在熔层未冷却时引入超快激光做原位冲击。
相当于趁热打铁,一边成型一边强化,打散内部缺陷与杂质,最终成品性能更高。
锻打印有两层含义:
一是打印过程同步锻打,二是我们目标是让打印件达到锻件水平,成型后可直接使用。」
飞秒不止表面精修,核心价值在冶金强化
我们补问:很多厂用飞秒做轮廓精修,咱们的工艺也能实现吗?
在何鹏看来,表面修整只是超快激光的附加价值,非核心竞争力。
他表示:
「可根据客户需求适配。
3D打印的轮廓处理主要解决表面粗糙度、内流道光洁度问题,超快激光扫描后效果显著。
但这只是附带功能,我们的核心始终是冶金层面的材料性能强化。」
GH3536可省热等静压,综合成本降20%
我们追问核心性能突破:针对GH3536高温合金,锻打工艺真的能省掉热等静压吗?
热等静压是高温合金增材件的常规后处理,设备稀缺、成本高且需凑批生产,是制约航空零件交付的核心痛点。
何鹏给出了验证结果:
「针对GH3536这类高温合金,传统LPBF需先热等静压、后固溶,我们可跳过热等静压直接固溶。
目前已完成十几批样件试制,第三方检测显示高温持久性能完全达标,断后伸长率等塑性指标优于传统热等静压工艺。
按满批次核算,综合成本可降低20%,交付效率也同步提升。」
多一道冲击工序,综合效率基本持平
我们提出行业普遍疑问:多一道激光冲击,打印效率会不会受影响?
何鹏跳出打印时长的单一维度,从全流程给出解答:
「第一,后处理工序减少。省掉热等静压,且超快激光提升了内流道清洁度,后续磨粒流工序也有望取消。
第二,支撑用量降低。传统工艺 45 度倾角需加支撑抑制热应力变形,我们引入压应力减少热累积,同等角度下支撑更少,去支撑时间相应缩短。
第三,两束激光一前一后激发,间隔仅零点几秒到三秒,纯成型环节耗时增幅很小。
综合全流程来看,目前效率基本持平,后续还将继续压缩整体周期。」
点打印:线扫拆点熔,攻坚难熔合金
我们关于其电子束的问题是:点打印的 「点」 如何实现?是分光还是单束控制?
电子束在难熔、高活性材料成型上有天然优势,但传统线扫的能量均匀性与精度有局限,点打印正是针对这一痛点的升级。
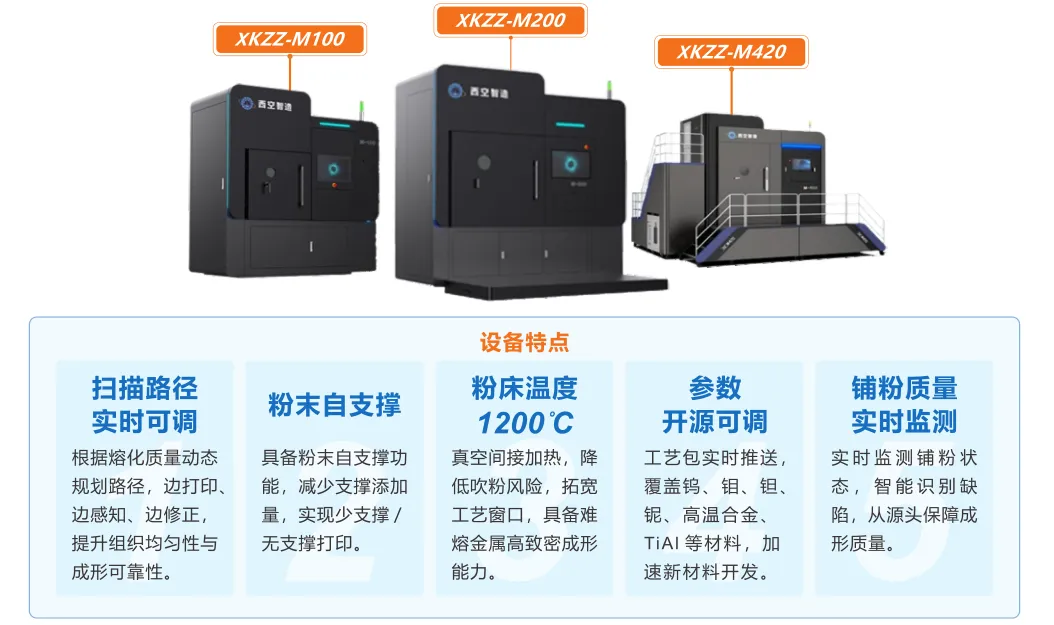
何鹏解释:
「电子枪本身不变,中间加装一套装置,将连续线扫拆分为离散熔点。
每个点的位置与能量均可独立精准控制,解决了传统线扫疏密不均、存在遗漏的问题,打印精度与成型性能均有提升。
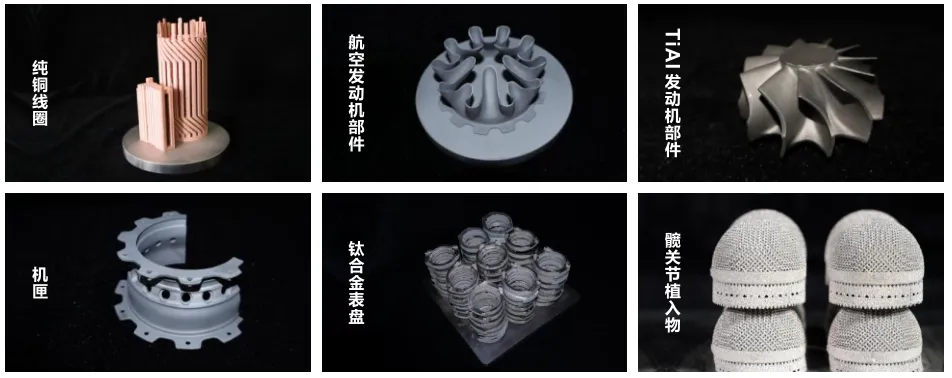
点打印主要面向铜合金、钨合金、γ-TiAl钛铝合金等极端难熔材料,服务高温热端部件与极端工况构件。」
跨光源复合工艺?有应用价值将纳入研讨
我们提出一个设想:既有电子束又有飞秒技术,是否考虑做复合工艺?比如电子束+激光+表面强化?
何鹏回应:
「内部有过初步考虑,目前是工序前后结合的模式,服务多材料金属嫁接。
这个方向很可能有实际应用价值,我们也在内部讨论。」
面打印:盖章式烧结,仍在技术攻关阶段
我们好奇面打印披露较少的原因,询问:金属面打印具体是如何实现的?
面打印瞄准成型效率的量级提升,是 「智能三打」 中最神秘的路线。
何鹏坦言:
「讲得少是因为实现难度大,目前仍在攻关。
简单来说,就是通过光路系统与光阀等关键光学器件,将光源整面调制放大,像盖章一样一次性完成单幅面的熔化、凝固与烧结,无需逐线扫描。」
我们追问攻关卡点与当前进度,他表示:
「核心卡点有两个:
一是光源放大后能量需满足整面熔化烧结的要求;
二是放大后的边缘成像精度、能量均匀度极难控制。
部分关键光学元器件仍需行业协同突破,目前处于原理样机、工程样机阶段,先用冷面金属融合方案做前期验证。」
声光双控监控,保障批次一致性
我们询问配套监控体系的运作模式:监控能力包含哪些模块?
航空航天增材对批次稳定性、过程可追溯性要求极高,原位监控是批量落地的重要支撑。
何鹏介绍:
「监控分为两大模块:
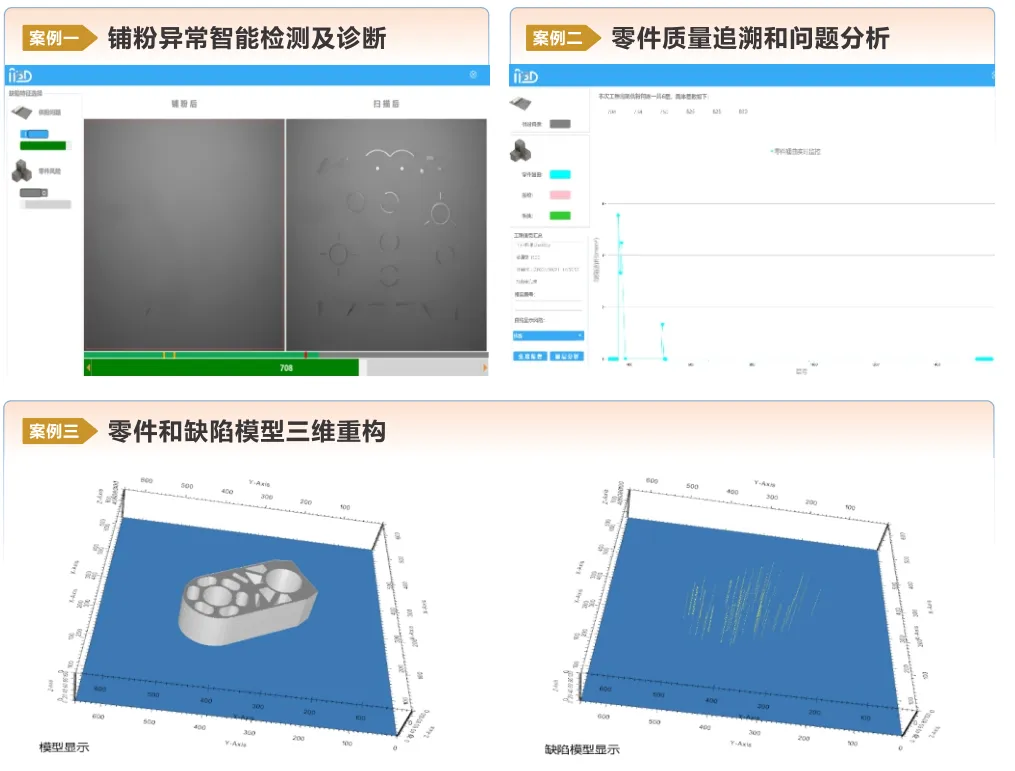
一是熔池监控,采用声光耦合方式,结合视觉采集与声学信号监测熔池状态;
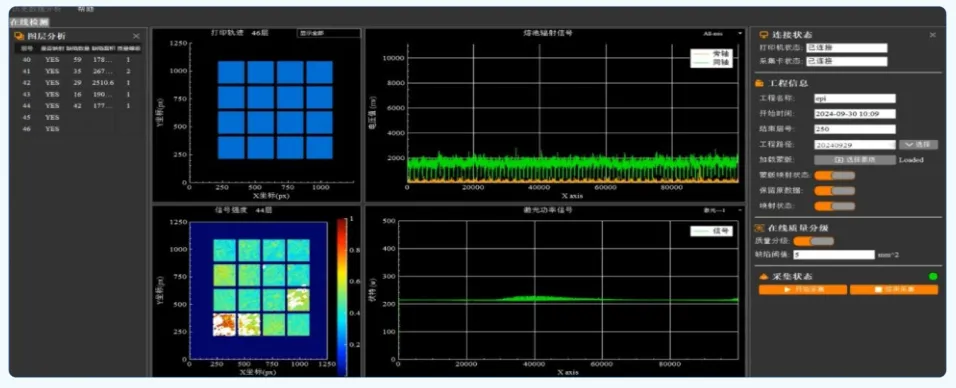
二是铺粉监控,检测铺粉均匀度、是否存在团聚与夹杂。这套体系依托国家重点研发计划开发,入选工信部典型应用场景。
对航空零件而言,过程可追溯、批次可复现,比单纯增加激光数量更重要。」
无人区探路:工艺参数与标准体系需从头搭建
我们询问这些前沿技术落地的最大难点,何鹏没有谈技术,而是聊了工艺与标准的困境。
原位锻打这类新工艺缺乏成熟标准参考,也无法直接套用传统增材的验收规范。
他坦言:
「增材行业本身的标准就远少于铸锻行业,锻打印的相关标准更少。
我们一开始走了弯路:先调优LPBF参数再叠加快激光参数,后来发现LPBF的最优参数放到锻打体系中并不适配,必须从熔覆、超快激光到热处理全流程协同优化。
比如GH3536传统固溶温度为1150-1200℃,适配锻打工艺后,工艺窗口也需要重新摸索。
后续我们计划联合行业单位,推动航标等专项标准的制定。」
只盯空天赛道:不卷通用,只啃硬骨头
最后我们问:针对航空航天客户,公司的核心竞争力是什么?
当前航空航天增材应用多集中在燃油喷嘴、燃烧室等静部件,叶片、转盘等动部件长期受困于疲劳性能瓶颈。
西空智造精准锚定这一痛点,走深耕细分领域的路线。
何鹏给出了两个清晰的记忆点:
「公司定位非常明确,聚焦空天领域。
要高疲劳性能的航空动部件,选锻打打印;要难熔、特种合金构件,选点打印。
当前航空增材的核心痛点,一是动部件疲劳性能卡脖子,二是制造成本高。
我们的技术路线正是从这两点切入:省热等静压、减支撑、简化后处理,性能向上走、成本往下降,这就是我们的核心优势。」
观点
我们常说,增材制造的中国故事已经写完了上半场,那可能是结构拓扑、是减重百分比、是精巧的晶格件。
下半场的第一页,可能要从全新的技术方案、底层能量源甚至是从冶金层面入手去解决规模化应用带来的全新工程挑战。
西空智造智能三打的三件事都具有较高的技术难度,对准的是传统PBF金属3D打印痛点的不同工程解。
技术路线选择的独特性,意味着这是个更长线的战略。
从工艺到热处理规范到验收基准,新技术的积累都得从头自建。
但这也意味着一旦经过主机厂应用验证,则具备更高的壁垒和自主权。
写在最后
会谈结束时,第六届航空航天增材制造大会还在继续,专家们还在分享最前沿的技术,参展商们还在展示最新的产品。
去年的专访系列聊的更多是企业和产业,而本届专访的特点是更多的技术分享和解读。
延伸阅读:
不融资不借钱不拖款的稳哲学:航空航天增材大会专访中瑞科技周洪波
3D打印激光器的数字光斑时代:航空航天增材大会专访宝辰鑫激光武华鹏
 感谢大会主办方的精心筹备,第七届航空航天大会,我们的专访系列仍将继续,明年见。
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道
 标签
 近期热门


 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉