

 发布内容


15万个3D打印部件已在役运行:Wabtec用增材制造破解欧洲铁路40年备件困局
15万个3D打印部件,正在全球各地的列车上跑着。
它们不是摆在展台上的原型件,而是真正在参与运营的安全关键部件,上车之前得先通过公司内部的疲劳、振动和盐雾试验台验证。
为什么铁路这种保守行业,会有人在列车上装3D打印部件?因为传统铸造和锻造技术,越来越搞不定一些本来很简单的要求,比如减轻重量、压缩交付周期、挽救那些快要淘汰的部件。
把这件事讲清楚的人,是Wabtec的备件与贸易增材制造工程经理亨利·德·沙西(Henri de Chassey)。他在公司里同时负责备件和新造列车两边的增材制造业务。
Wabtec这个名字,很多人可能不熟。它最早能追溯到1999年,那一年西屋空气制动公司和美国铁路设备公司MotivePower Industries合并。后来在2017年,它收购了法国铁路设备公司法维莱交通(Faiveley Transport),2019年又跟GE交通运输合并,才慢慢变成今天的模样。
现在Wabtec已经是财富500强企业,业务覆盖55多个国家和地区。西门子、瑞士Stadler、法国阿尔斯通、法国国家铁路公司SNCF、意大利铁路公司Trenitalia这些车辆制造商和运营商,都是它的客户,制动系统、车门、车钩、受电弓、站台门,都由Wabtec供应。
沙西有句话说得挺有底气,我们喜欢宣称,地球上跑的每一列火车,都至少搭载一件Wabtec的设备。在2025年的AMA AM增材制造行业会议上,他详细讲了这家公司怎么用增材制造,去补上铁路几十年车队寿命和传统备件供应链之间越拉越大的缺口。
沙西给了一个很直白的解释,传统的备件供应链,跟铁路几十年的车龄结构之间,本来就存在错配。
新造列车一开始只是小批量生产,后来才慢慢上量,然后要在路上跑40到50年。可到了寿命周期的尾巴,备件需求反而开始超过行业的供应能力。原始供应商可能已经倒闭,不断更新的规范淘汰了老工艺,供应链上还时不时出点别的乱子。
有三个数字,最能把这种矛盾说清楚。Wabtec现有的部件里,只有大约10%存在可用的3D模型,剩下的大部分还是锁在2D PDF图纸或者手写文档里,想数字化都难。一列列车滞留在机务段,一天就能让运营商损失5万到50万欧元。欧洲目前的平均车队车龄大约是27年,运营商越来越倾向于延长旧车的使用寿命,而不是买新车组。
这些背景解释了Wabtec为什么把增材制造当成正经业务来做。它的增材制造主中心在欧洲法国,用FDM、SLS、MJF、DMLM这些不同工艺打印金属和聚合物部件。法国工厂能处理铝、不锈钢和铬镍铁合金,还在开展CP1的新开发工作,塑料这边用的是FDM和工业级SLS。
沙西说,在所有工厂里,目前已经有超过15万个增材打印部件装在活跃服役的列车上。注意,这些不是原型件。
那Wabtec跟纯粹的打印服务商有什么区别?区别就在验证上。公司会在自己的疲劳、振动和盐雾试验台上对部件做验证和认证,并且出具测试报告,还给打印部件提供最高24个月的保修支持。从收到部件数据到交付,最快只要四周。不过,需要全面验证的金属安全部件,耗时就要长得多。
沙西把给客户的价值概括成三块,快速交付解决紧急问题,在线库里数字化和归档部件数据防止淘汰,还有优化库存,避免被铸造厂的最低起订量套牢,买一堆用不上的部件囤在仓库里。
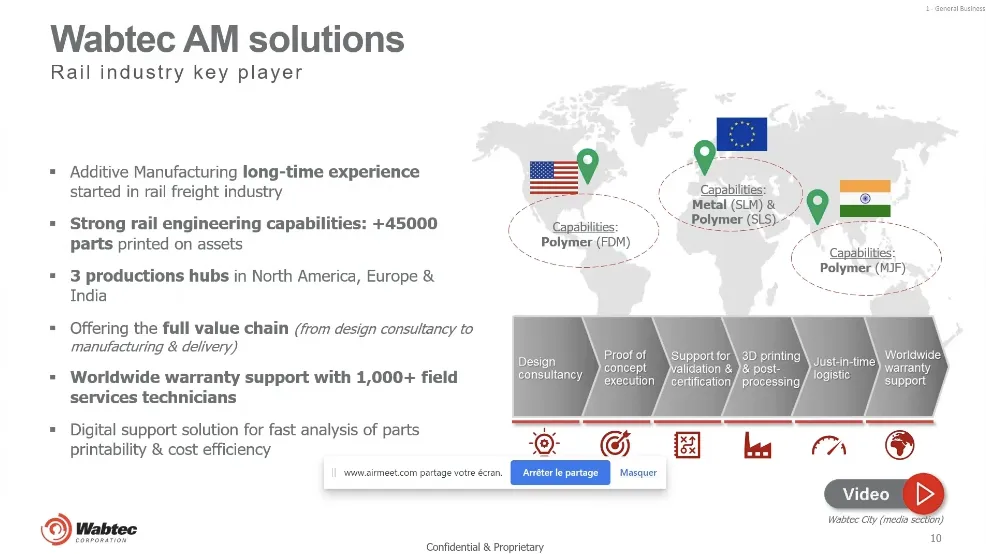
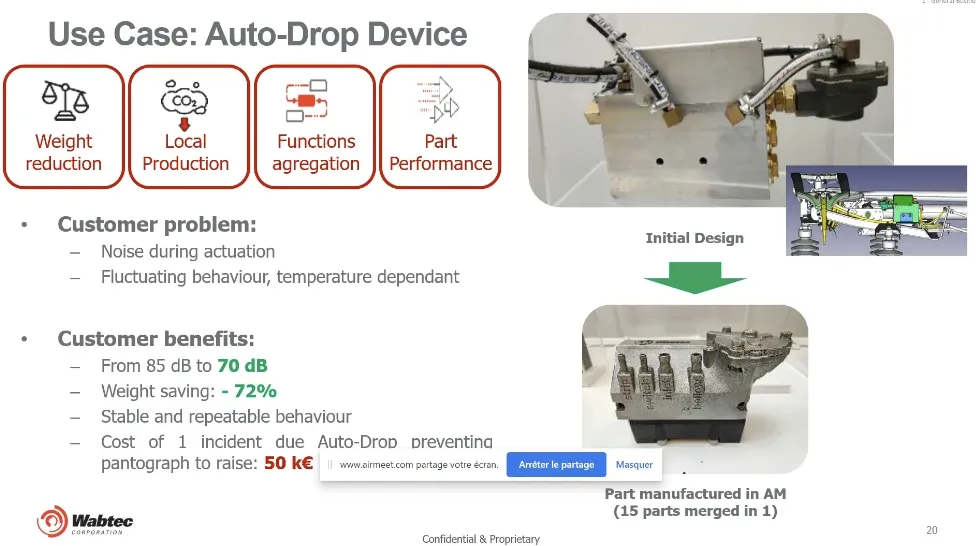
Wabtec在新造列车上做的几个案例,核心思路都落在同一个方向上,部件整合。
先看制动面板,那是列车气动制动系统的一部分,只要有泄漏就会触发紧急制动。以前这个面板由21个独立的铝制块体和管件用螺栓连接起来,每个接头都需要一个O型密封圈。问题就出在这些密封圈上,它们经不住盐雾侵蚀,很容易失效。
Wabtec把它重新设计成了单个打印件,提供三种可配置变体。重量从17公斤降到了2公斤,每个转向架减重15公斤。制造成本跟传统工艺基本持平,而且密封失效的问题直接消失了。
另一个是制动储气筒面板。以前用铸造工艺制造,需要大量模具来管控泄漏风险。现在从30个部件缩减成1个部件,客户后期还能灵活选择不同配置方案,不再被铸造模具锁死。
还有一个没有具体公开名字的柴油机车部件。以前由多个零件组装,整合成单个打印件之后,运行效率比原设计提升了20%。受电弓部件以前在自动连挂挑战序列里容易出现响应迟滞,做了同样的整合优化后,司机升起受电弓时系统响应快了不少。
塑料部件的交付模式也变了。以前按铸造式最低起订量走,现在不是了。有一家车辆制造商的需求是每列车组正好2个塑料件,每月2列车组,Wabtec就每月交付4个部件,精确匹配生产节拍。客户不用再囤一堆东西,库存和仓储成本降了下来。
售后市场也有类似的例子。原来设备厂商的屏幕停产淘汰之后,Wabtec用防火防烟等级塑料重新打印了公交车触摸板盖。这个部件要满足公交车和列车内部严格的阻燃规范,这么一来客户省掉了更换整个总成的钱,也省掉了重新开注塑模具的费用。
但要说这条路最大的拦路虎,还是验证。
有人问过沙西,打印车门从概念到真正装上列车,花了多长时间。他说制定制造策略大约用了6个月,之后还要进行大约一年的内部静态和动态测试。
他坦言,最吃力的是获取材料的疲劳数据。拉伸和静态数据相对好拿,但疲劳性能需要做远比想象中广泛的测试,才能达到客户的预期。
最后一步验证是现场测试。打印车门要装在一列在役列车上,监测6个月到一年,之后才能拿到完全批准。这不能怪铁路行业保守,安全关键部件出了问题,后果谁都不敢担。哪怕打印本身已经大大加快了交付速度,在铁路这种安全关键行业里,认证依然是增材制造最长的瓶颈。
Wabtec的战略核心,说穿了就是赢得时间,对抗一个从来没为40到50年车队寿命设计过的供应链。把遗留部件数字化,在公司自有试验台上认证打印部件,提供有保修支持的备件,这等于在那些越来越无法或不愿生产小批量、数十年历史部件的铸造网络旁边,搭起一个按需制造的替代方案。与此同时,Wabtec把同样的增材工艺用到新造列车上,从源头削减重量和装配复杂度。
Wabtec也不是唯一把这件事当行业问题来做的企业。德国铁路公司(Deutsche Bahn),也就是德国的国家铁路运营商,早在2016年就成立了「Mobility Goes Additive」网络,联合打印机制造商、服务商和高校一起对付淘汰部件问题。有个案例常被拿出来说,复制一台50年车龄机车的轮对轴承盖,传统铸造方式下的交付周期已经膨胀到了9个月。
这事后来还在深化。2023年,德国铁路公司认证了德克萨斯州的Essentium公司,这家工业3D打印设备公司的新型高速挤出3D打印机和阻燃热塑性材料,被批准用于生产符合铁路资质的备件。到那个时候,这项业务每年已经能为德国铁路公司打印数万个替换部件。
一边是Wabtec的内部认证体系,另一边是德国铁路公司不断扩大的合格打印机和材料名册。两边传递出的信号是一致的,增材制造在铁路行业的未来,更多取决于能不能一个部件接一个部件地证明安全性,而不是打印能力本身。
 点赞
 反对
 收藏
 分享

海外行业观察
 标签
 近期热门


 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉