

 发布内容


利兹大学衍生公司首台陶瓷3D打印机售出:CHAMP把浆料沉积、干燥、铣削与检测装进一台设备
这家利兹大学衍生公司在注册成立一周后卖出了第一台机器。Formnext 2026展会开始前,公司首席执行官路易斯·马斯特斯解释了另一件事。下一台机器的销售,为什么要从客户自己的材料开始。
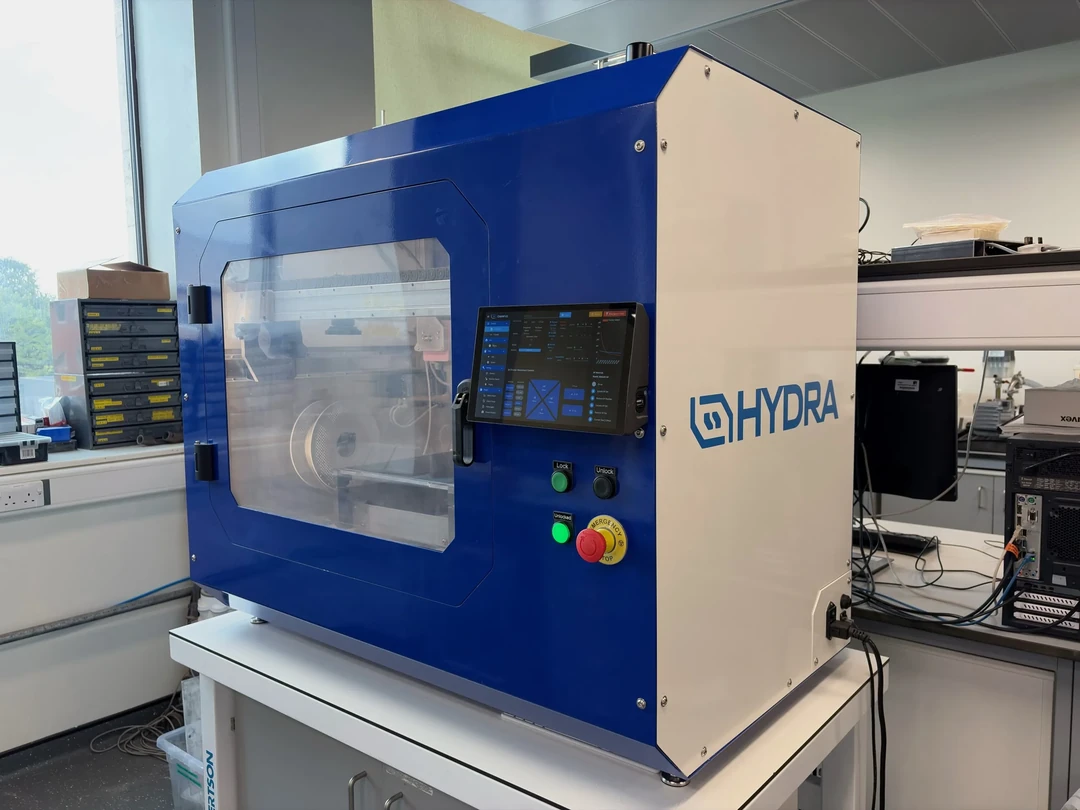
马斯特斯在利兹大学读博士时碰上一个没想到的问题。他需要打印缺陷的照片,用来训练机器识别这些缺陷。
一开始,实验室里的陶瓷打印机还能提供这些缺陷。团队把设备改得越来越好,故障反而变得稀少,研究人员只好故意制造缺陷。
马斯特斯估计,他手工标注了数千张图像。机器沉积浆料过多或过少的地方,他都要画框标出来。
问题出在缺陷发生之后。这项工作的重点,是打印机发现缺陷后还能做什么。
马斯特斯对《3D打印行业》说,真正的限制是大多数3D打印机发现缺陷后没法补救。
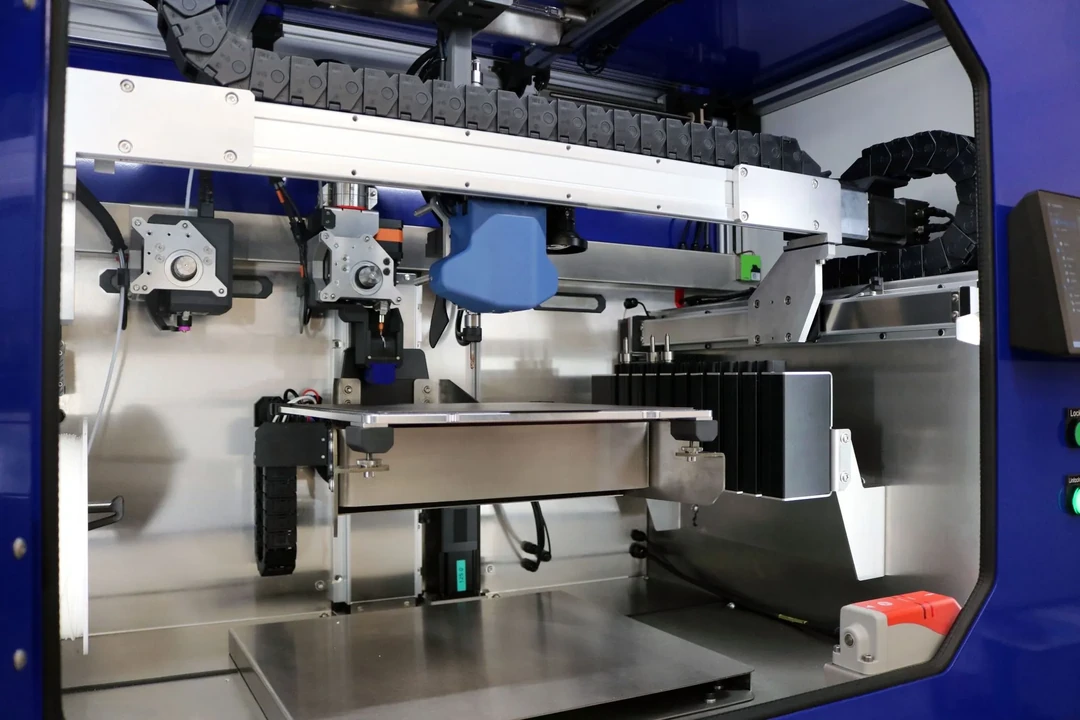
利兹的这台机器在挤出机旁装了铣削主轴。某一层材料不足时,它可以切回上一层,回退打印指令,赶在下一道工序掩盖缺陷前重新打印一次。
发表在《增材制造》期刊上的测试里,CT扫描显示,返工试样中的孔隙含量比未校正试样低68%。
马斯特斯现在经营海德拉制造,这家利兹大学衍生公司正在把机器商业化。
它的陶瓷混合增材制造平台(CHAMP)把浆料沉积、干燥、机加工和检测集成在一起。
马斯特斯把命名归功于同事丹·戴维。有来访者好奇,一台陶瓷打印机为什么需要这么多工具,他的回答是「复杂性应该放在机器里」。
这句话其实也点出了制造业里常见的取舍。复杂没有消失,只是从人的手上挪到了机器内部。
对购买它的制造商来说,吸引力在于能用熟悉的材料、混合设备和烧结炉制造不同形状。
先有买家,后有企业,这段经历得从一项工业赞助说起。
研究始于拉夫堡,之后团队迁到利兹。一家工业赞助方想知道,更复杂的陶瓷形状能不能改善其某个部件的性能。
罗伯特·凯教授为这项工作争取到了支持,这也为马斯特斯的博士研究提供了资助。马斯特斯说,「甚至在成为一家公司之前,我们就已经把一台机器部署到了工业界」。
客户方面的重组让这段合作告终。
马斯特斯把早期的实验室装置叫作「弗兰肯钱普」。陶瓷碎屑会进入移动平台的裸露丝杠,把丝杠磨坏。
浆料挤出机可以按体积计量材料,但在磨蚀性负载下也很快磨损。干燥采用强制送风。
马斯特斯回忆,早前一位博士生曾把洗发水品牌炫诗列为干燥机的供应商。
马斯特斯和丹·戴维改用红外干燥,他说这种方式更快、更均匀。
他们采用了一种为黏土开发的两级挤出机,由活塞把浆料送入螺旋输送器。它在两人博士阶段的大部分工作里发挥了作用。
此后,海德拉制造了自己的挤出机,以便更精细地控制材料流动。据马斯特斯说,公司已就该设计提交了专利申请。
展会引起了材料开发公司Lucideon的注意。这家公司的两个人访问了利兹。
马斯特斯怀疑,在看到这些工具协同工作之前,他们可能觉得团队把工作做得过于复杂。
Lucideon提出购买一台机器,为一项资助提供了配套资金。订单在海德拉注册成立公司约七天后到来。
促成这笔订单的商谈早在公司注册之前就已经开始。
把主轴放进打印机,还有一个很实际的原因,趁刀具仍能触及时就加工。
对陶瓷制造商来说,可达性是理由之一。CHAMP可以沉积并干燥部件的某一部分,在表面仍然暴露时进行切削,然后继续围绕它构建。
马斯特斯说,「如果你打印的是相当复杂的形状,可能没法在最后才把它全部机加工完成」。
另一个理由是切削烧结后陶瓷的成本。马斯特斯估计,在涉及碳化硅等耐磨材料的高要求场景里,磨削或机加工可以占到成品成本的高达80%。
烧结前,粘结剂把陶瓷颗粒结合在一起,刀具面对的是强度低得多的坯体。目标是在较便宜的工具仍能胜任时完成表面加工,并尽可能减少烧结炉之后的磨削量。
这留下了一个尺寸问题。在生坯状态下精确切削的表面,可能随着零件收缩而发生变化。
海德拉的软件会放大起始几何形状以补偿烧结收缩,为切削预留余量,并调整层高以补偿干燥过程中的收缩。
马斯特斯说,原料一致时,特定材料的行为具有相当的可重复性。团队仍在验证烧结后的部件在不同几何形状下能多好地保持目标公差。
同一根主轴也为检测系统提供了校正手段,正好对应马斯特斯在训练图像里标注的两类缺陷。
多余的浆料可以被刮回参考高度。材料缺失的地方,机器可以去除有缺陷的层并重新打印,同时调整挤出压力,降低重复该错误的机会。
已发表的68%降幅,具体适用于测试试样中的孔隙含量。对于指定烧结部件的客户来说,仍需要针对其特定材料、几何形状和公差提供证据。
时间从哪里省出来,也是客户会追问的事。
马斯特斯认为,当制造商已经知道如何混合和烧结自己的材料时,CHAMP最有说服力。
他说,「你要么把它们做成浆料,要么做成粉末。你让它们成形,然后烧结它们」。
深色陶瓷可能难以配制用于光固化。浆料挤出为团队提供了一种使其成形的方法,而不必让客户在生产线上引入光敏树脂。
粘结剂含量也有助于解释海德拉所说的可在数天内生产零件。马斯特斯描述了使用其低粘结剂原料的典型流程。
打印后,部件过夜干燥。随后,脱脂和烧结在一个炉循环中完成,这个循环可能需要约18小时,若包括冷却则约24小时。
作为对比,他说,一些基于光聚合物的陶瓷成型件仅脱脂就可能需要五天,以限制开裂。
马斯特斯乐于承认,基于光的工艺在极精细特征和复杂几何形状方面具有优势。带到海德拉的许多零件形状较简单。
对这些工作来说,从炉程中省去数天,可能比更高分辨率更有价值。在CHAMP本身,沉积层之间的干燥通常是最慢的工序。
什么将带来下一台机器的销售呢?潜在客户可以提交自己的材料进行打印试验。
海德拉会报告该配方的表现,然后制作包含客户部件特征的测试样件。成功的试验可能带来更大的开发项目或机器订单。
海德拉也在探索租赁模式。马斯特斯很看重另一支团队接手操作时会发生什么。
Lucideon使用这台机器的方式与发明者不同,也会要求一些他们原本可能忽略的功能。
海德拉最初预计航空航天、医疗和能源客户将引领需求。马斯特斯说,到目前为止,大部分工作来自国防和电子领域,包括涉及导电和绝缘材料的项目。
对一家年轻供应商来说,资格认证仍是一道障碍。马斯特斯认为尤其有前景的海德拉碳化硅配方,在采访时尚处于资格认证的最后阶段。
Formnext展会上,海德拉将带来氧化铝、碳化钨和羟基磷灰石样品。参观者可以通过视频看到商用机器校正缺陷。
海德拉和陶瓷公司FastCast Ceramics将于11月17日星期二14点(欧洲中部时间)在12.0馆F139展位讨论用于铸造的多孔陶瓷。
马斯特斯说,Lucideon计划于周三上午在同一展位介绍面向极端环境的陶瓷。
对潜在的第二个买家来说,Lucideon提供了发明者无法提供的视角。在使用CHAMP一年半之后,其工程师可以解释,当他们把自己的材料放进去时发生了什么。
 点赞
 反对
 收藏
 分享

海外行业观察
 标签
 近期热门


 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉