

 发布内容


EOS推出HELIOR三激光聚合物SLS:最高80%产能提升,2026年12月商用供货
2026年Formnext展会上,EOS展台多了一台新机器EOS HELIOR。
这是一台多激光选择性激光烧结设备,也就是业内常说的SLS,成形腔154升,成型体积700 × 380 × 580毫米,属于SLS市场上成形体积最大的设备之一。
EOS在粉末床熔融领域做了很多年,这次把公司的聚合物能力在生产力、质量、效率和规模上提到一个新水平。
目标很直接,把工业聚合物3D打印的经济账重新算一遍。
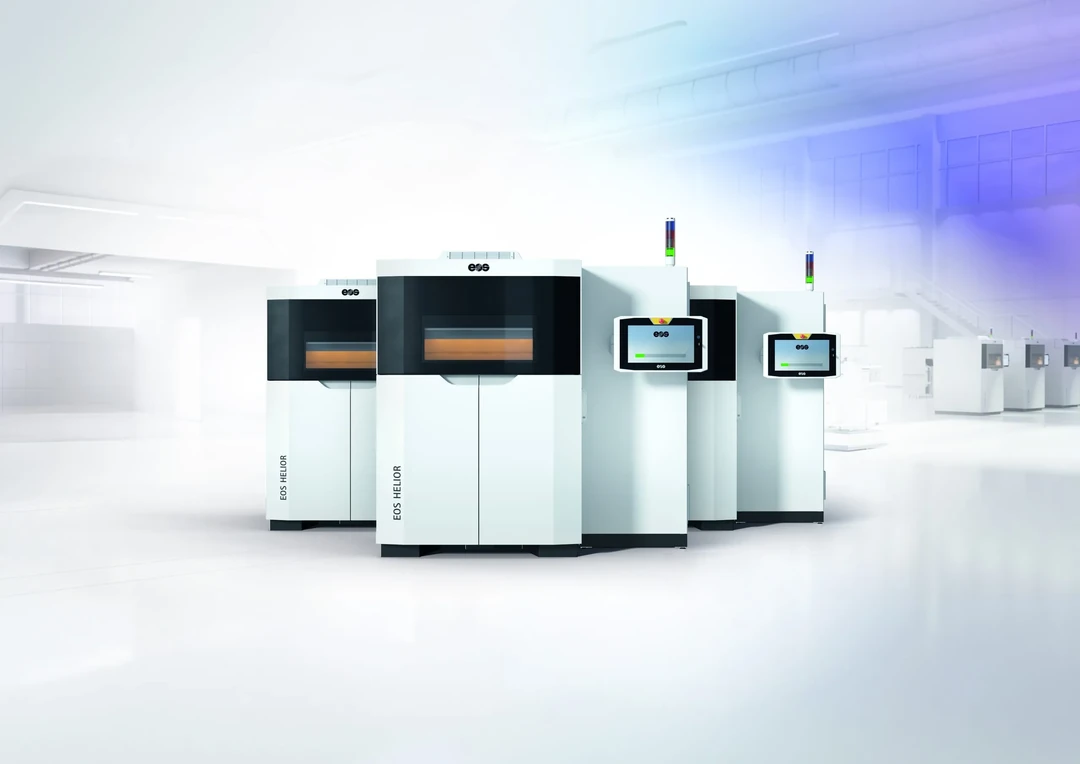
HELIOR保留EOS P 770的成型体积和可更换构建框架构,平台也是同一个。
在连续工业生产里,机械基础不动,买的其实是可靠性。
但光学组件、电气柜、控制系统全是新的。
赫弗里德确认,现有的P 770没法改装成HELIOR。
新的光学系统把激光光路封了起来,减少污染,激光保护窗也做了改进。
保护窗周围加了气流,目标是连续六次构建不用清洁。
可拆卸的结构让维护省事一些。
这些改动一半为了打印性能,一半为了设备可用率。
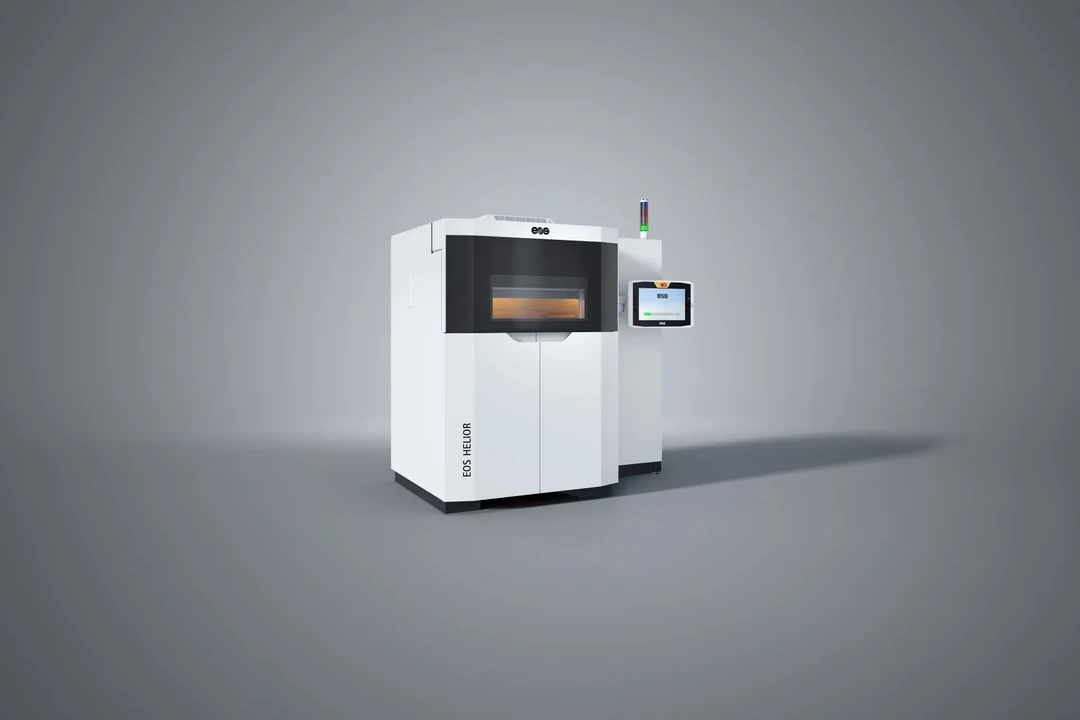
HELIOR这个名字取自希腊太阳神赫利俄斯,黎明女神厄俄斯正是他的姐妹,EOS这个名字就是从后者来的。
对光的指涉不是巧合,HELIOR的关键特性之一,就是为154升大成形腔优化的三激光配置。
EOS之前的SLS设备最多只配两束激光,这次是照着三激光重新做的优化。
激光器这块,两台70瓦换成了三台80瓦。
但EOS没有停在堆功率上。
三台激光器之间有一套动态负载均衡,扫描任务在里面分配。
它们并不是各自覆盖整个成型区域,左右两台分管两侧,第三台在中心补能力。
软件逐层调整激光的工作量,避开不必要的重叠区域。
几个激光器必须一起啃一个大件的时候,边界会跟着移动。
赫弗里德说,这些算法是从EOS多激光金属增材制造系统上攒下来的经验。
EOS把多激光金属增材制造系统上积累多年的经验搬了过来,做出带扫描场和随机重叠的负载均衡软件。
收益最大的地方是大件,曝光工作量能被优化得更彻底。
逐层移动扫描场边界还有个作用,防止固定的重叠区沿着构件垂直方向一路延伸下去,力学一致性会好一些。
「只有当你有动态负载均衡,能控制所有激光器并让它们一直忙起来,更多激光器才有意义。
这正是我们做的事。」
HELIOR的开发路数和以往不太一样。
它不是在实验室里做出来再去找客户,而是从一开始就拉着合同制造商和增材制造服务商一起做。
EOS聚合物产品线负责人鲁迪格·赫弗里德说得很直接,客户要的就是大批量与大型零件的结合。
「这是市场需要的东西,」他说,「我们的客户里也有OEM,但他们更像是内部服务提供商。
」
这些用户对设备的要求有点苛刻,一周跑六天,一天24小时不停,理想状态下一天正好干完一个打印任务。
「对服务提供商来说,24小时内完成打印很重要,」赫弗里德补充道,「每天都是新任务,所以如果某个任务需要30小时或者19小时,对他们都没帮助,因为那样生产力反而会降下来。
」
HELIOR就是照这个标准设计的。
在10%的装填密度下,24小时能把整个成形腔打完,一次构建里大零件和小零件混着排,吞吐量最多提升80%。
为什么盯着10%这个数字?
10%听起来不高,但赫弗里德说,这正是合同制造商的平均装填密度。
「如果你看他们做的零件,通常不是那种能以30%密度嵌套的小件,更典型的是大件混着小件,最后密度大概在10%。
这就是我们找到的最佳区间。
」
设备还被设计成一周连跑六天,留一天做清洁和维护。
「现在大家期望生产设备连续完成六个任务而不用清洁,」他强调,「这是我们的目标,也是我们做出来的结果。」
和P 770比,在10%装填密度这些条件下,24小时运行窗口里处理的成型体积大约增加60%。
那个80%的产能提升是最大值,不是所有应用的平均值。
打印时间和总生产时间也得分开看。
一次完整构建可能需要在外面冷却三天左右,可更换构建框的作用就在这儿,前一框还在冷却,后面的任务已经能开始。
短任务它也接得住,赫弗里德说构建框的周转时间不到两小时。
「无论制造一个零件还是一百万个零件,利润率都很重要。
」EOS首席技术官约阿希姆·策特勒这么说。
他的意思是,HELIOR在需要维护之前能产出超过1000升,利用率和人工干预的减少,最后都会落到单件成本上。
软件上还有两块新东西。
一块叫3D EOSAME,把EOS原有的曝光均匀化技术从平面扩到了垂直方向。
它用一个三维校正矩阵,补偿整个成型腔室里的温度变化。
赫弗里德强调,系统不做实时的闭环调整。
校正是靠针对具体设备的测量建立起来的,然后在生产过程中直接应用。
另一块叫Smart Scaling,解决的是冷却期间收缩引起的尺寸偏差。
它在构建准备阶段就修改构件几何形状,提前预判那些会影响Z方向精度的变化。
Smart Scaling还根据零件在成形腔里的位置,在三维矩阵里调整能量输入,并施加预变形,把Z方向的精度再抬一截。
赫弗里德举了个例子,测量偏差从740微米降到120微米,改善大约84%。
这个结果展示了基于软件的尺寸补偿有多大潜力,尤其是对比较高的构件,在航空航天和医疗这类受监管行业里是很关键的能力。
EOS还加了一套几何感知的曝光参数集。
它会自己分析零件的几何形状,再按形状决定能量怎么给。
软件能分出大体积区域和薄壁,调整激光能量输入,少让粉末乱粘。
粉末粘在零件上的情况因此少了很多,清粉这一步明显轻松。
赫弗里德说,这功能对带铰接结构的功能件特别有用。
「过去客户打印功能性零件,得做两到三次迭代去调光束偏移。
有了这个新功能,一键就能解决。
软件会识别几何形状,确保运动部件之间不会出现零距离。」
铺粉这块,HELIOR用了一种辊式铺粉器,转速可以独立于它在粉床上的移动来控制。
按赫弗里德的说法,这样一来就能控制粉饼的固结程度,在不影响烧结所需条件的前提下,让周围的粉床更松软。
它和几何感知的曝光软件配合,能把后处理工作量最多减少80%。
赫弗里德把话说清楚了,这个数字具体指的是清粉,而且是针对合适几何形状的最大改善幅度。
带内部通道、狭槽这类难清特征的构件,受益会很明显。
实体几何形状可能几乎没有改善。
「如果你内部没有任何孔和槽,就不会有这个效果。
」他说。
这个数字一部分来自喷砂时间的对比,一部分来自生产操作人员的反馈,不是普适的精加工人工或者总后处理成本的降低。
赫弗里德展示过同一个零件的两张图,一张用新铺粉器打,一张没用。
经过同样的喷砂后处理,前者表面看不到残留粉末,后者显然还得再清一遍。
HELIOR还集成了先进的过程监测系统,用红外相机持续盯着粉床。
系统实时发现错误或者不一致,制造商可以停掉失败的那几个零件,剩下的任务照常打完。
不过,客户觉得光有热成像图像、没有自动警告,操作员就得一直盯着看。
EOS正在开发报警功能,后续提供。
开发流程上,EOS也换了打法,很早就把一部分客户拉进来。
几十家大批量增材制造生产企业提过意见,其中五家做了试点测试,包括FKM Additive Manufacturing、Prototal Group、Materialise、Shapeways和Formrise。
「我们很早就请客户来看设备、提反馈,把零件交给我们打,」赫弗里德说,「他们帮我们验证了设备。
好处是发布的时候我们已经有客户了,而且我们相信它在市场上走得通。
」
他们挑了自己觉得有代表性的生产任务来做评估,就零件质量、生产率和设备操作提意见。
有些改动是直接这么改出来的。
操作人员说可拆卸的激光保护窗不好操作,EOS就把这个组件重新设计了一轮,抓握部位也做了改进。
客户反馈还加快了Smart Scaling的开发,EOS最初是想等发布之后再引入的。
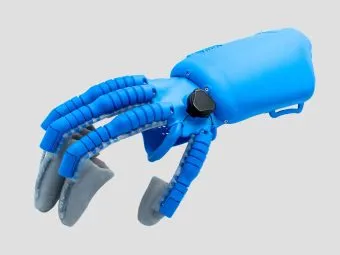
FKM是首批拿到HELIOR的客户之一,也是参与开发和测试的欧洲合同制造商。
他们的感受是生产力提升了67%,尺寸精度变好之后,零件本身的功能性也跟着变好。
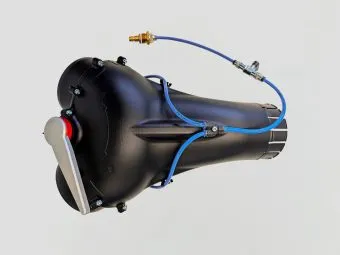
举个例子,生产带移动杠杆的粉末分配器时,这家公司靠软件定好参数集,省下大量时间,零件从打印机里拿出来就能按需要动起来。
「对我们来说,关键因素是新技术在实践中能带来可衡量的经济价值,」FKM Additive Manufacturing总经理马蒂亚斯·亨克尔说,「新一代系统更高的生产力,和我们的单班制运营正好合得上。
我们每天能完成一个完整的构建任务,设备利用率明显更好。
生产计划变简单了,对盈利能力也是直接的正面影响。」
德国的增材制造服务商Formrise用HELIOR做医疗组件,包括3D打印的矫形器和外骨骼设备。
除了生产力提高35%,HELIOR在染色环节的一致性也更好,因为整体零件密度更均匀。
「Z方向达到的精度尤其让我们印象深刻,」Formrise创始人兼总经理彼得·施皮茨维泽说,「尤其是在手指机构这种精细部件上,最小的偏差都会直接影响功能和装配。」
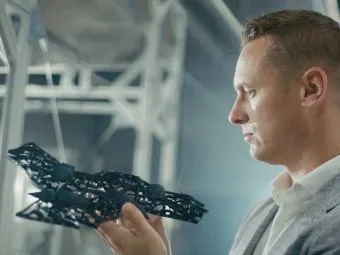
Shapeways拿HELIOR试的是灯光秀用的集群无人机部件。
这台设备让他们以更高的精度和一致的重量打印零件,无人机在天上的表现才能完全一致。
「挑战不是造出一架成功的无人机,」Shapeways首席运营官朱尔斯·维特解释说,「挑战是造出几百架在空中表现完全一致的无人机。
正是这种一致性,最终让同步无人机集群能够规模化。」
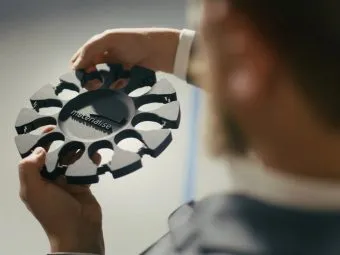
Materialise也是HELIOR平台的早期测试者。
这家增材制造服务商为航空制造商GKN Aerospace制造线缆扭轮时,生产力提升了44%,每个零件的构建时间少了六分钟以上。
密度更低的粉块,还让后处理流程变得更精简。
「松软的粉块对我们的操作人员来说是非常切实的改进,」Materialise工艺工程经理乔瓦尼·弗莱明克斯说,「零件更容易取出和清粉,整体工作流程明显更高效。」
把这些串起来看,HELIOR反映的是EOS对大型生产系统的加码。
在这类系统里,性能和可靠性本身就能支撑溢价定价。
赫弗里德看到的机会,是把聚合物SLS再往传统上属于注塑成型的地盘推一推,尤其是产量可观、但设计还在频繁变化的场景。
无人机制造是个例子。
在一个设计稳定到足以开注塑模之前,制造商可能要先用掉几百个构件。
他不认为HELIOR会取代注塑成型,两边的技术更像是互补,生产需求变了,制造商可以在不同工艺之间切换。
工业设备这行有个老规矩,参数表上的数字是给采购看的,真正决定能不能进车间的,是一天一天跑下来稳不稳。
对合同制造商来说,核心问题只有一个,产量、尺寸精度和清粉工作量的改善,能不能变成看得见的单件成本下降。
工程上的改动和客户的深度参与,给这些主张打了底。
但详细的单件成本对比数据,目前还是缺的。
HELIOR在Formnext 2026(11月17日到20日)12.0号馆D71展位展出,之后于2026年12月商业供货。
参观者可以在现场进一步了解这套系统,以及配套的外围方案,比如F1粉末处理系统和针对大型零件的D3后处理系统。
发布时带的是PA 2200和PA 2220 HighReuse的经验证参数,更多材料会按客户需求推出。
 点赞
 反对
 收藏
 分享

海外行业观察
 标签
 近期热门


 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉