

 发布内容








透镜分身!MIT让金属3D打印同系统实现边加工边监测
激光粉末床熔融(LPBF)工艺中,激光器和监测系统历来是独立系统::
激光需要精准聚焦完成加工,监测设备又要清晰观察熔池状态,两者往往各自为战。
这个看似无解的矛盾,被MIT机械工程系的研究团队用一招透镜分身术巧妙化解。
他们开发的孔径分割复用(ADM)技术,让一个透镜同时承担激光聚焦和过程监测两项任务。
这套系统能够实时捕捉到小至4.3微米的缺陷,这个精度已经远超Ti-6Al-4V等航空材料疲劳敏感气孔临界尺寸。
现有技术的检测盲区有多大
那些肉眼看不见的微小气孔,恰恰是导致零件疲劳失效的罪魁祸首。
传统的质量检测方法要么分辨率不够,要么成本太高。
要理解MIT的「孔径分割复用」(ADM)的光学监测技术,先看看图1中展示的技术现状对比。
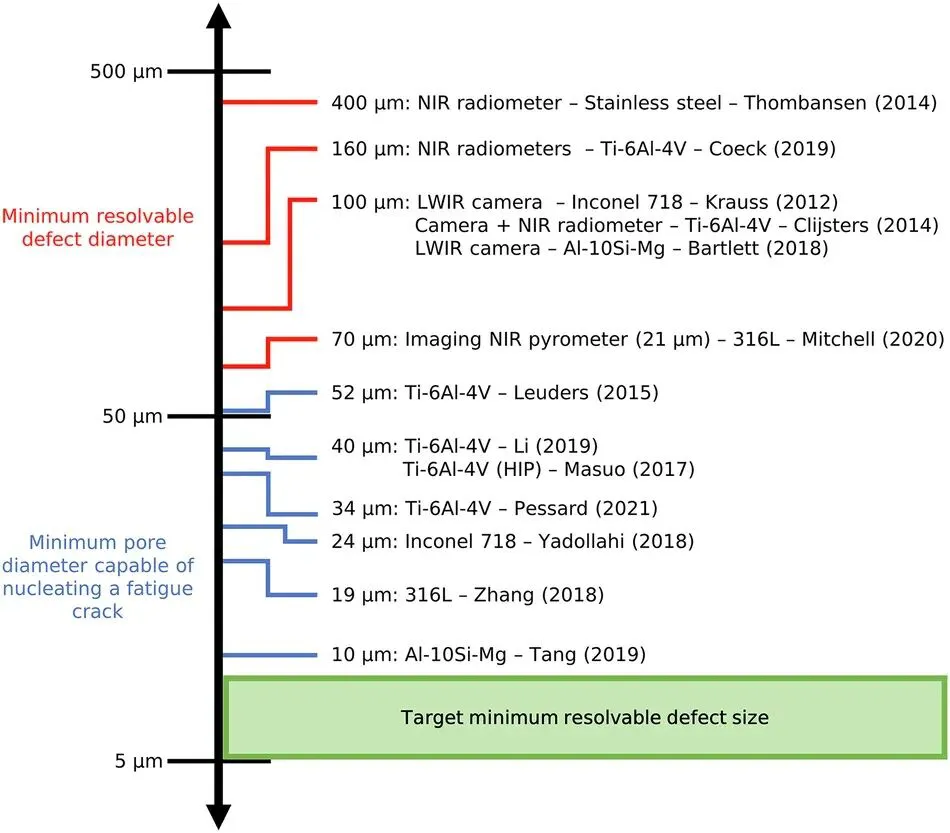
研究团队绘制了一张对比图:
横轴显示不同金属材料能够引发疲劳裂纹的最小气孔直径,纵轴则是现有各种原位监测技术的最小可检测气孔尺寸。
这张图清楚地显示了一个严峻现实,现有的光学监测技术都无法达到检测疲劳敏感气孔的精度要求。
#激光粉末床熔融 工艺中的缺陷形成机制相当复杂。
缺乏熔合(LoF)气孔通常出现在激光能量不足的区域,无法完全熔化被照射的材料。
而锁孔气孔则在高能量密度下产生,此时金属蒸汽的反冲压力会在熔池表面形成深坑,导致流体表面不稳定。
还有一种球化缺陷,当熔池过长时会因不稳定性而断裂成大珠状,影响后续层的粉末铺展和材料固化。
传统的CT检测虽然是目前检测内部缺陷的主流技术,但有个致命局限。
CT重建的体素尺寸应该是最小气孔尺寸的三分之一,而最小体素尺寸大约是零件最大特征尺寸的1/2000。
按这个规律计算,要检测10微米直径的气孔,需要约3.3微米的体素尺寸,但这只适用于小于6.6毫米的零件。
面对大型LPBF设备动辄超过600×600×600毫米的构建体积,CT检测显然力不从心。
ADM技术的巧妙光路设计
#光学监测技术 的核心挑战在于如何在不干扰激光加工的前提下,获得高质量的过程监测数据。
研究团队的ADM方案颇为巧妙:通过一个共用光学元件,同时实现激光聚焦和过程监测的光路分离。
图2展示了ADM系统的完整架构,从示意图到实物照片都清晰可见。
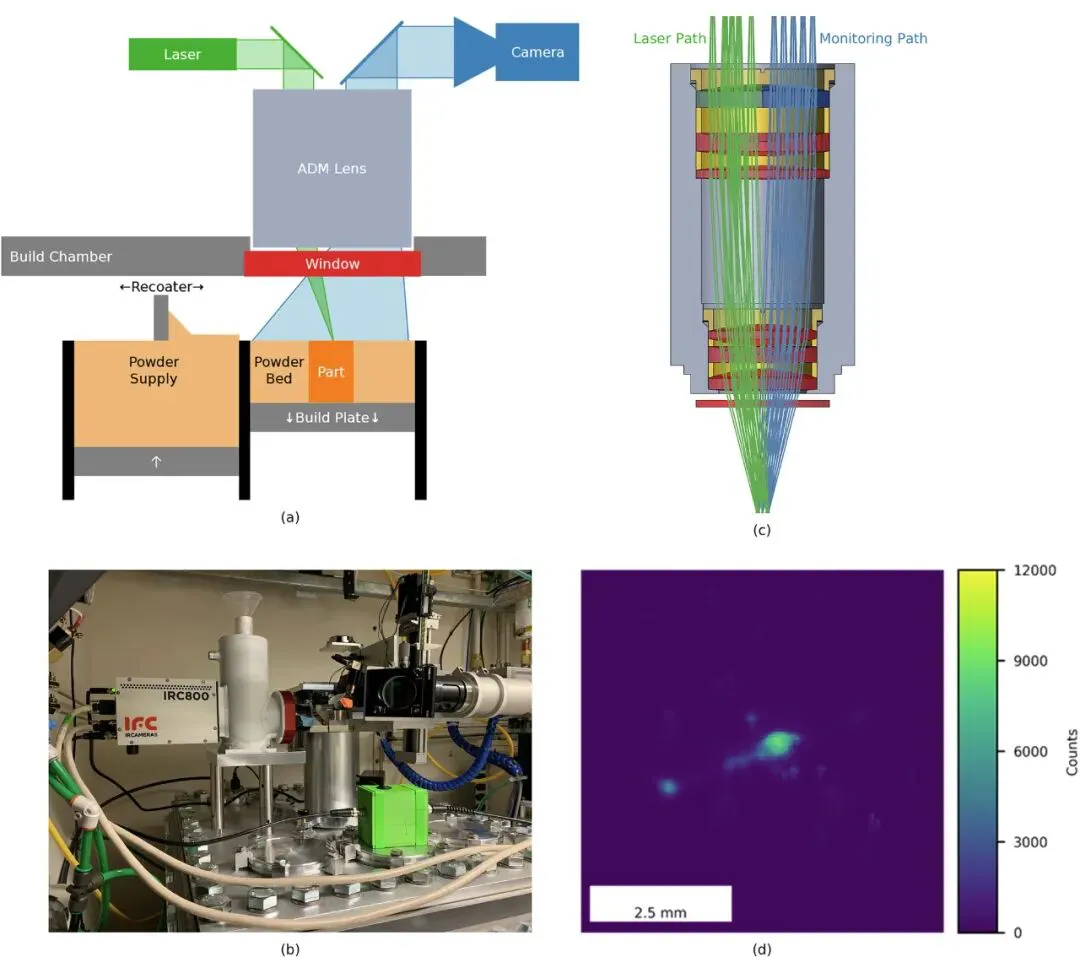
ADM透镜为激光传输提供了20毫米直径的通光孔径,激光损伤阈值超过500W,能将1.07微米激光聚焦到约70微米的光斑。
成像光路则设计了22毫米直径的通光孔径,焦距125毫米,几何分辨率达到50微米。
这样的设计让研究团队能够使用高速中波红外相机,实现低畸变、高分辨率的成像。
最右侧的光路追踪图和机械设计图的叠加显示了ADM透镜的内部结构—透镜由黄铜垫片分隔,通过螺纹垫片固定在透镜管中。
这种精密的机械设计确保了光学性能的稳定性。
图2d展示了典型的熔池图像,中心的大亮点与激光光斑重合,熔池的其余部分在左下方呈现短尾状。
光学设计的精密工程
来看看ADM透镜的设计,图3展示了激光传输路径和成像路径的光斑图,这些图表明了系统在整个视场范围内的均匀性能。
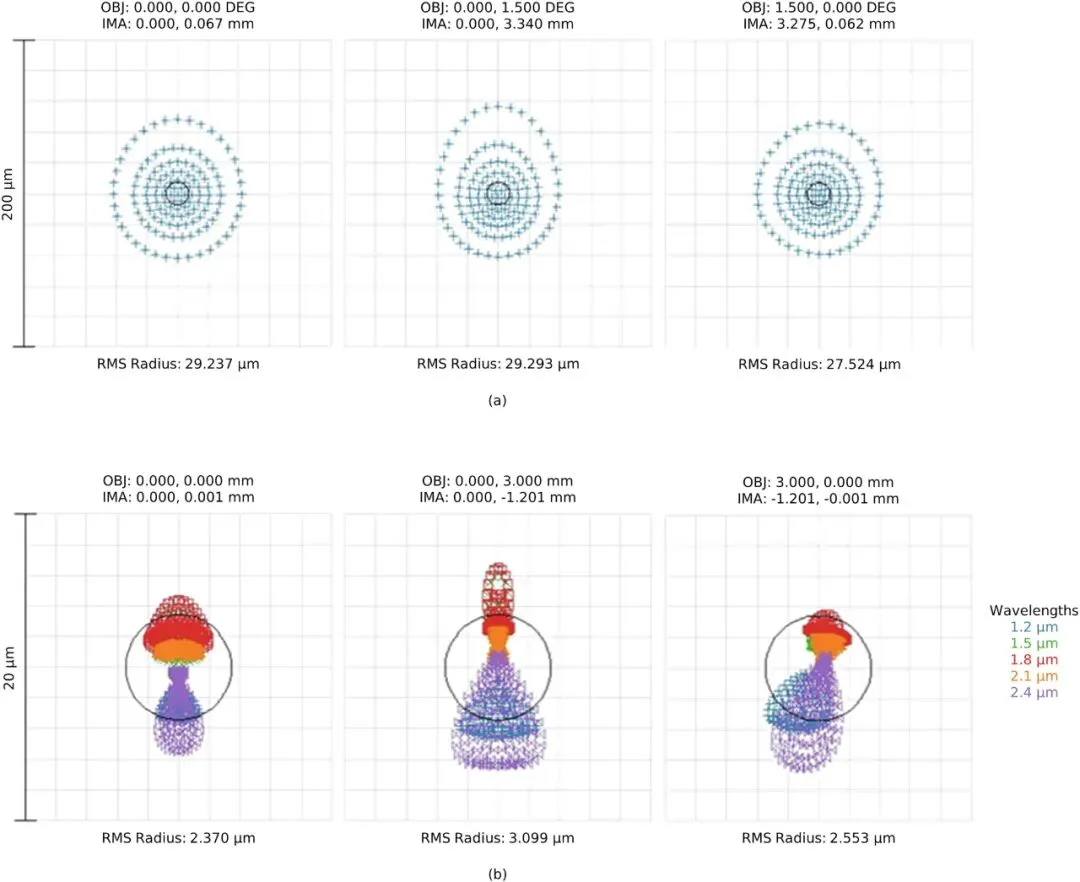
激光路径的光斑图显示,在视场中心的D86光斑直径为76微米,且在整个视场范围内变化极小。
更令人印象深刻的是成像性能。图3b显示了从构建平面到相机传感器的成像光斑图,光斑半径比像素尺寸小一个数量级,这意味着设计能够实现高质量成像。
图4提供了更详细的性能分析。
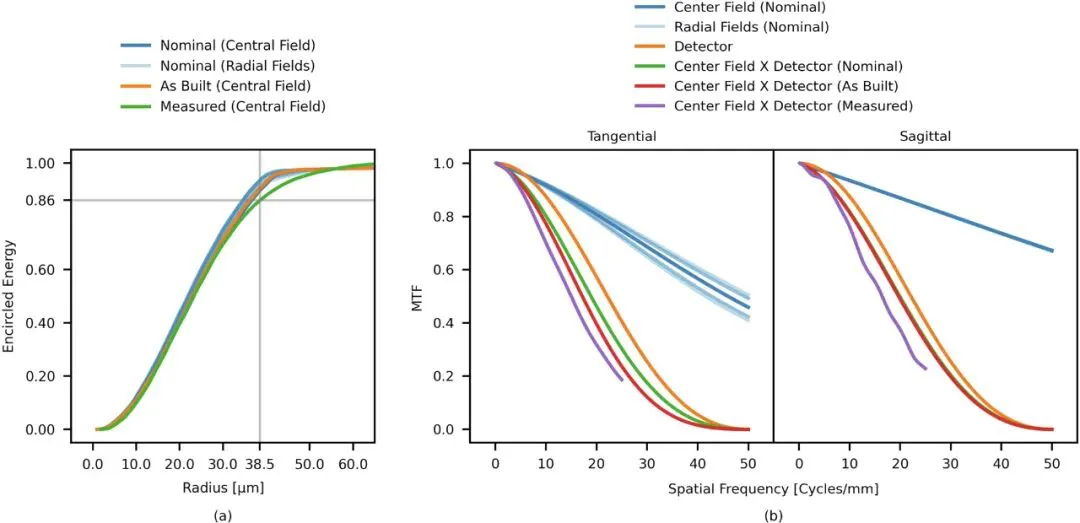
左侧图表显示激光聚焦效果相当出色,86%的激光能量都集中在一个直径77微米的圆形区域内,这个聚焦精度对于精密加工来说已经相当不错。
右侧的性能曲线就像给这套光学系统做视力检查。
设计软件预测的理论性能用蓝线表示,相机本身的成像能力用橙线显示,而绿线则是两者结合后的预期表现。最关键的是紫色的实测曲线。
虽然实际性能比理论值稍低一些,但依然能够清晰分辨50微米的细节特征。
这就好比一台显微镜,虽然达不到设计的最佳状态,但看清细胞大小的物体完全没问题。
让人印象深刻的是,系统的曝光时间仅为0.7微秒,帧率可达1250Hz。这种极短的曝光时间有效避免了熔池快速变化造成的模糊效应,而高帧率则确保能够捕捉到瞬态的熔池不稳定现象。
从数据提取到缺陷识别
#质量控制 方面,研究团队制作了一个5×5×6毫米的316不锈钢测试件进行验证。
图5展示了整个分析流程的精妙之处。
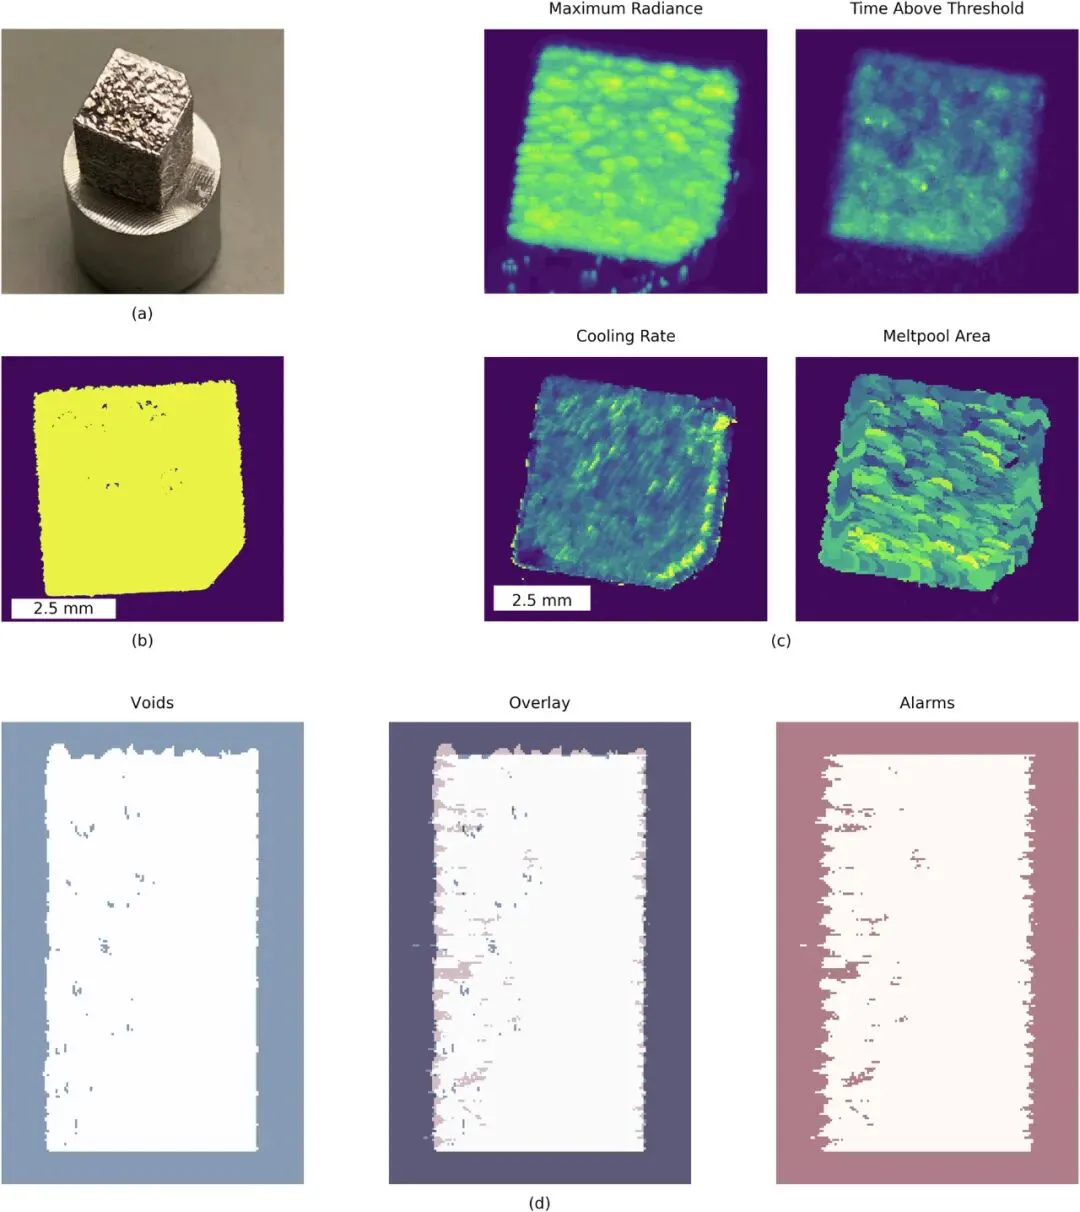
测试件的一个垂直边缘添加了1×1毫米的倒角,这个细节实际上是数据配准的关键。
它在相机数据和显微CT数据中都清晰可见,确保两个数据集能够精确对齐。
从相机数据中提取的四种过程特征就像医生给病人做体检,每项指标都有特定用途。
超阈值时间最直接,就是统计每个位置温度过热的持续时间—温度越高亮度越亮,系统设定一个阈值,超过这个亮度就算过热。
最大辐射强度相当于测量最高温度,不过系统很聪明,只关注激光光斑附近的区域,这样就能过滤掉那些飞溅出来的金属颗粒造成的干扰信号。
熔池面积则是测量熔化区域的大小,系统记录每个位置最后一次出现高温的时刻,然后统计这一刻有多大的区域同时处于熔化状态。
最有意思的是冷却速率的计算。系统只认可同时满足三个条件的真正熔化事件:位置要对、温度要够高、持续时间要合理。
找到这些可靠的熔化过程后,系统把它们的冷却曲线叠加起来求平均值,最后用数学公式算出金属降温的快慢。
冷却太慢往往意味着有问题—要么是形成了大颗粒,要么是附近有气孔影响散热。
检测性能的量化分析
数据对比结果让人振奋。
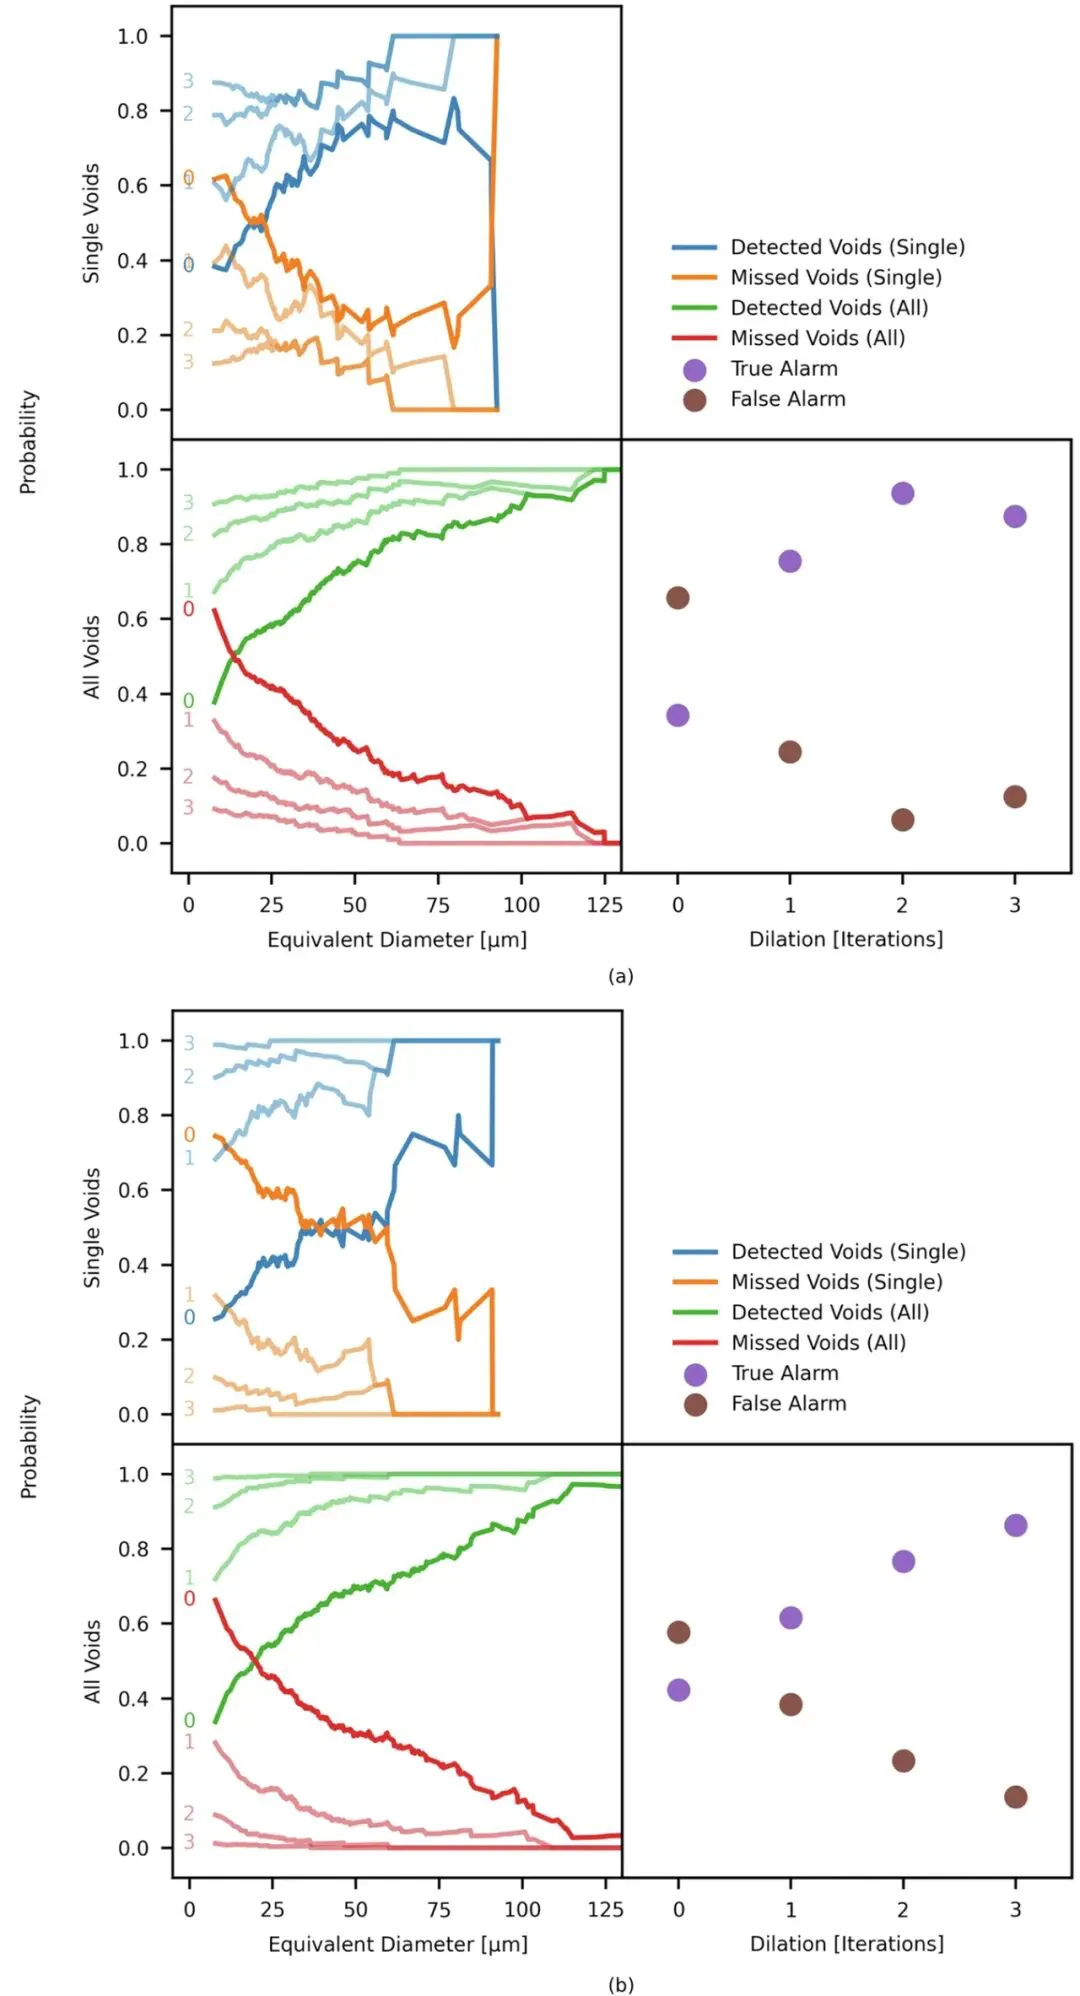
图6和图7的测试结果相当令人鼓舞。
研究团队发现了一个有趣现象:温度过低和过高都可能暴露缺陷。
当某个区域持续高温时间太短(≤8毫秒),说明激光能量不足,材料没有充分熔化,容易形成气孔。
如果要求缺陷位置完全精确匹配,系统只能找到36%的问题。但稍微放宽一点要求—允许位置有小幅偏差,检测率立刻飙升到80%以上,误报率只有6%。
相反的情况同样管用:某些区域持续高温时间过长(≥64毫秒),通常意味着形成了大颗粒球化缺陷,这些大块头冷却很慢。
用这种方法,系统能发现98.9%的缺陷,不过误报率会上升到14%。
图7测试的冷却速度监测效果也不错。
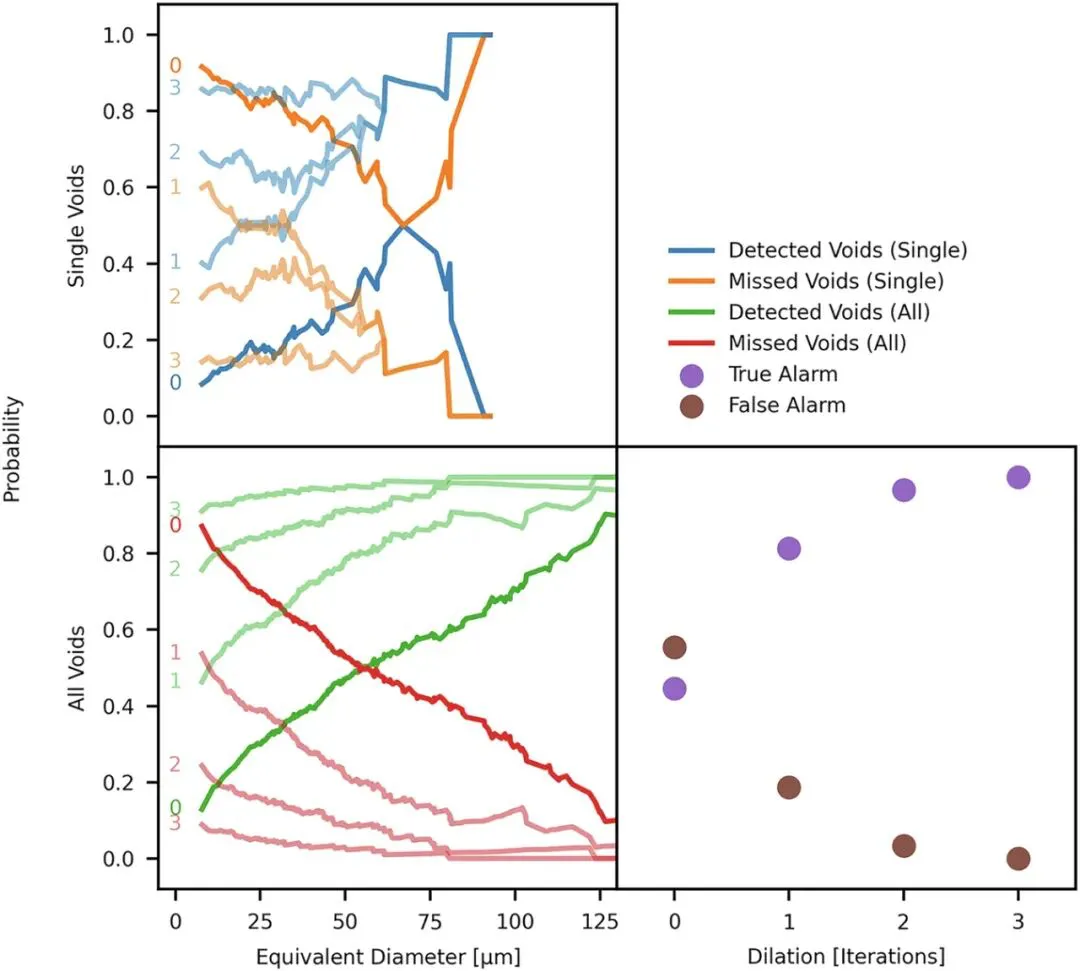
无论是大颗粒散热慢,还是附近气孔影响传热,都会让冷却变慢。这种方法能检测到70%的单独气孔,误报率只有3%,可以说是又准又稳。
这些数据说明什么?
ADM系统已经具备了实用化的检测能力,不同的检测策略可以互相配合,让缺陷无处藏身。
结语:从检测盲区到微米精度的跨越
#增材制造质量监测 一直是制约3D打印技术走向高端应用的障碍之一。
关键航空零部件上一个肉眼看不见的4微米气孔,可能就是导致整台发动机失效的隐患。
本文的技术价值不仅仅在于检测精度的提升,更在于它为整个行业打开了思路。
过去我们只能在打印完成后检测,现在又多了一种实时检测的模式。
根据文章,ADM系统未来可以支持多激光协同作业。
文章目前的验证主要针对球化缺陷,锁孔气孔和典型的熔合不足缺陷还需要更多测试。
但正如研究团队所说,在更优化的工艺参数下,检测性能还有进一步提升的空间。
当我们能够在打印过程中实时捕捉到比头发丝细1000倍的缺陷时,3D打印技术离真正的工业化大规模应用就又近了一步。
对该技术/光学方案有兴趣的读者请阅读原文:
https://doi.org/10.1038/s44334-025-00039-8
延伸阅读:
美能源部发布基于AI的3D打印实时缺陷检测,曾发表于Science正刊
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道
 标签
 近期热门




 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉