

 发布内容








3D打印声学:亚波长迷宫结构助力实现高效降噪
当传统降噪技术遭遇物理极限,一组意大利科学家用3D打印重构声学未来。
在高端制造领域,工程师们长期深陷降噪悖论:
传统的降噪材料要么过于厚重影响整机性能,要么难以在特定频段实现理想的吸声效果。
如何在有限空间内实现高效降噪,同时满足轻量化需求,一直是工程师们面临的重要挑战。
都灵理工与米兰理工的联合团队近日在arXiv发布的突破性研究,通过3D打印的亚波长迷宫结构,将材料厚度压缩至传统方案的1/26,却在800-1400Hz关键频段实现了0.95的吸声系数。
AM易道认为,这项研究展示了3D打印技术在解决传统制造难题中的独特价值。通过增材制造,研究人员得以实现传统工艺难以加工的复杂迷宫结构,不仅破解了空间约束与降噪效率的大难题,更通过3D打印定义并实现了声学超材料的设计新思路。
技术创新:迷宫结构带来的突破
研究团队开发的这种声学超材料采用了所谓的"彩虹效应"(Rainbow Effect)设计理念。他们设计了一种基于温德利希曲线(Wunderlich Curve)的迷宫型基本单元结构(如图1所示),这是一种第一级迭代的空间盘绕结构,相当于四分之一波长谐振器。
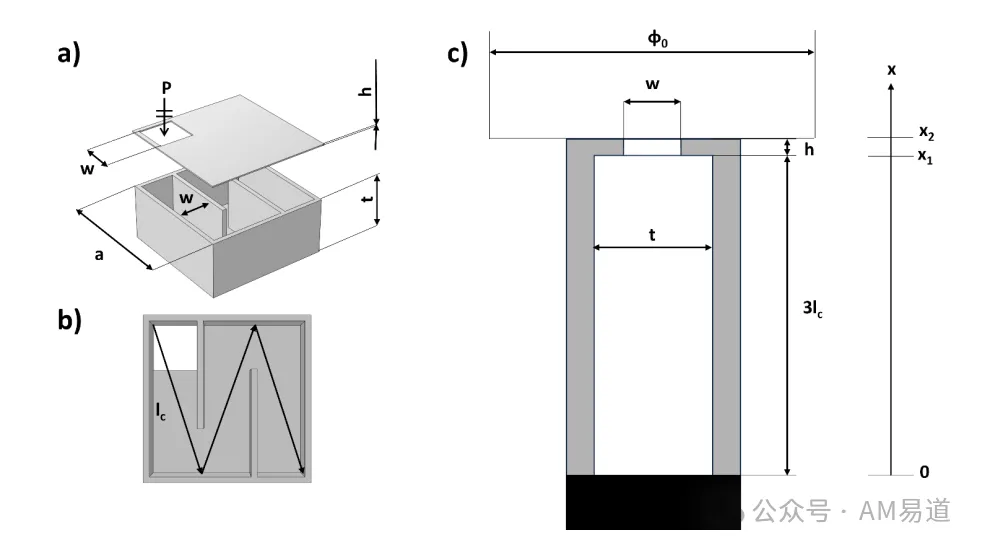
如图1a所示,单元结构采用了精心设计的入口孔,负责能量损耗和泄漏;如图1b所示的腔体则主要负责损耗,而图1c展示了等效的简化模型,将复杂的迷宫结构简化为具有固定截面的管道结构。
每个单元由方形腔体和固体圆柱体组成,内部固体壁形成迷宫状图案。
在设计过程中,研究人员对单元结构进行了精细的参数化设计。
单元的关键几何参数包括:横向边长a(19.6mm)、厚度t(9.6mm)、通道宽度w(6mm)以及入口高度h(0.5mm)。
这种结构通过精心设计的弯曲通道,能够显著延长声波在材料中的传播路径,从而在亚波长尺度上实现高效吸声。
最终的面板采用了两种不同尺寸的基本单元(a1=19.5mm和a2=26.0mm),通过改变厚度(t1=10-15mm,t2=23-25mm)来实现不同频率的吸声特性。
研究团队通过改变单元的厚度和横向尺寸,成功调控了其共振频率。
实验结果表明,共振频率与厚度和横向尺寸均呈现出良好的线性关系,这为实现宽频带吸声提供了可能。
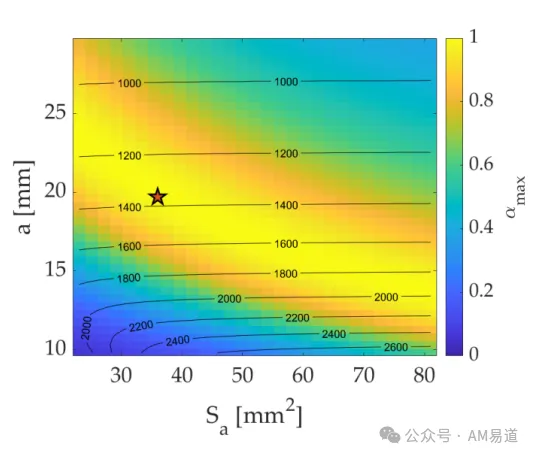
图2展示了单元尺寸与最大吸收率之间的关系图,清晰地表明了结构参数对吸声性能的影响。
制造工艺:3D打印技术的关键作用
在制造工艺方面,研究团队采用了两种3D打印技术进行样件制造。
一是使用Dremel Digilab FDM 3D打印机使用PLA材料进行打印,主要用于单元结构的快速验证;二是使用Stratasys J750 FDM打印机使用VeroYellow材料进行打印,这两种材料的机械特性相近,都能满足刚性壁假设的要求。
对于最终的声学面板制造,研究团队选择了选择性激光烧结(SLS)技术,这种工艺的优势在于无需支撑结构就能实现复杂的悬臂和水平结构的制造。
SLS工艺采用激光束在扫描系统的引导下对每一层进行烧结,然后逐层叠加完成整个结构的制造。
值得注意的是,为了确保内部空腔的清理,研究团队在每个单元的顶部和底部都预留了开口,用于移除未烧结的粉末材料。
在测试阶段,这些额外的开口通过定制的聚酰胺盖板和铝箔胶带进行密封,以确保声学性能不受影响。
性能验证:优秀的实验结果
研究团队采用了多层次的性能验证方案。
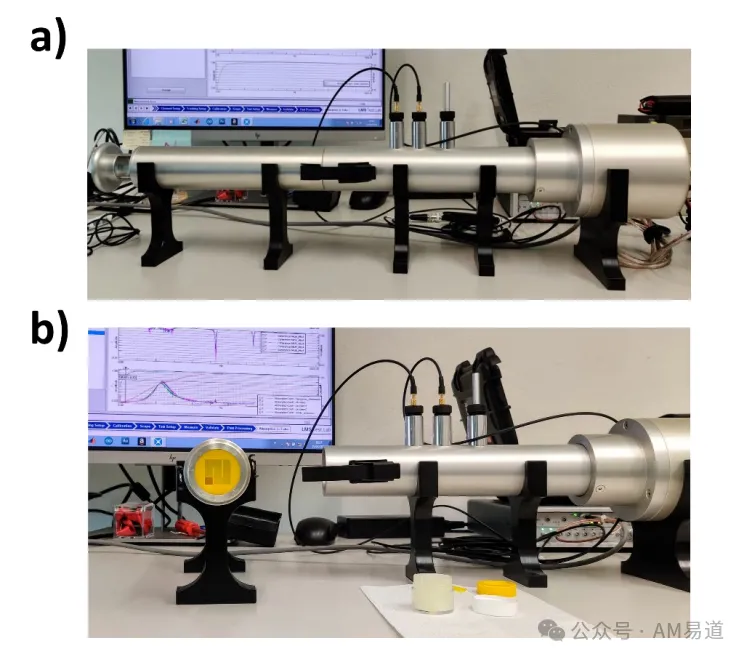
首先,对单个基本单元进行了阻抗管测试(如图4所示),使用了直径为35mm的HW-ACT-TUBE和-STL(西门子,慕尼黑)设备,配备了两个1/4英寸的GRAS 46BD麦克风和2英寸铝制驱动器作为白噪声源。测试频率范围为100-5000Hz,谱分辨率为2Hz。为了评估样品的可重复性,每种结构都测试了三个名义相同的样品。
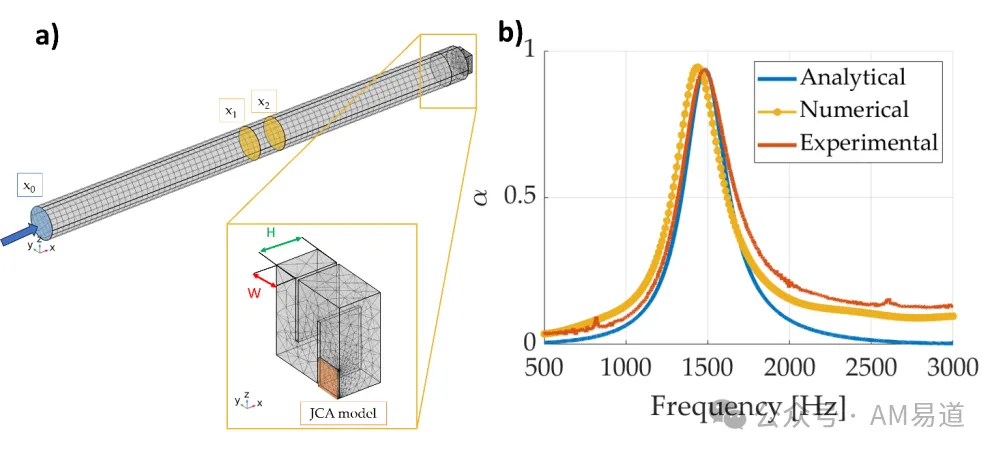
研究团队还建立了有限元模型(如图5所示)来模拟和预测声学性能,其中包括迷宫结构单元的详细网格划分和边界条件设置。在完整面板的测试阶段,研究团队在都灵理工大学的小型混响室中进行了声学性能评估(如图10a所示)。
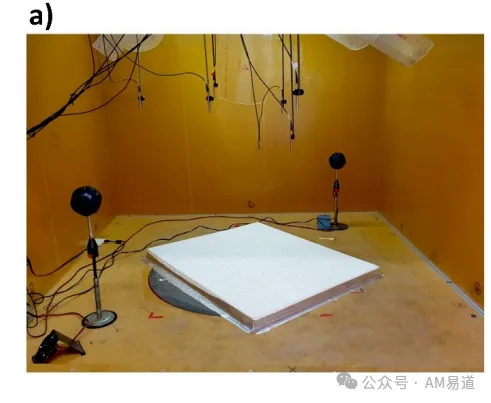
该混响室在400-5000Hz范围内具有普遍有效性,空室的平均混响时间在100-5000Hz之间为0.95秒,肖特频率为1152Hz。为确保声场的高度扩散性,混响室天花板上安装了8个扩散器,覆盖了房间总面积的13.5%。
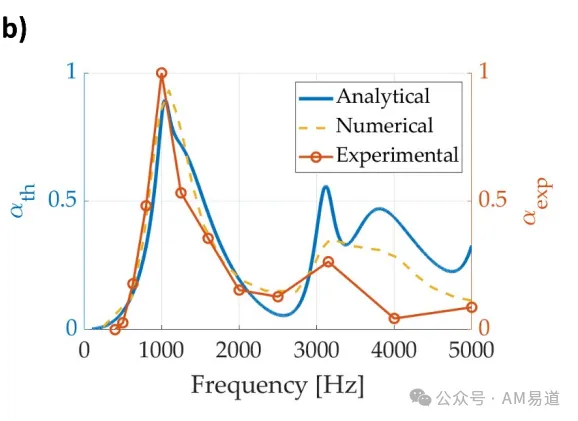
如图10b所示的测试结果表明,在目标频率范围内(800-1400Hz),该材料展现出接近理想值的吸声性能,吸声系数达到0.95。这些实验数据与解析模型和数值模拟结果高度吻合,验证了设计理念的有效性。这一性能不仅优于传统的声学材料,而且在厚度和重量方面都具有显著优势。
工程应用:声学解决方案
这项研究不仅停留在实验室阶段,研究团队开发的声学面板采用了模块化设计理念,最终制成的完整面板由20个宏观单元(Macro-cell)组成,覆盖了628×784mm²的面积。每个宏观单元(156×156mm²)包含多个基本谐振单元,相邻的宏观单元进行90度旋转和反射排布,以确保声学特性的空间均匀性。通过有限元分析,研究团队还探索了多种优化方案。
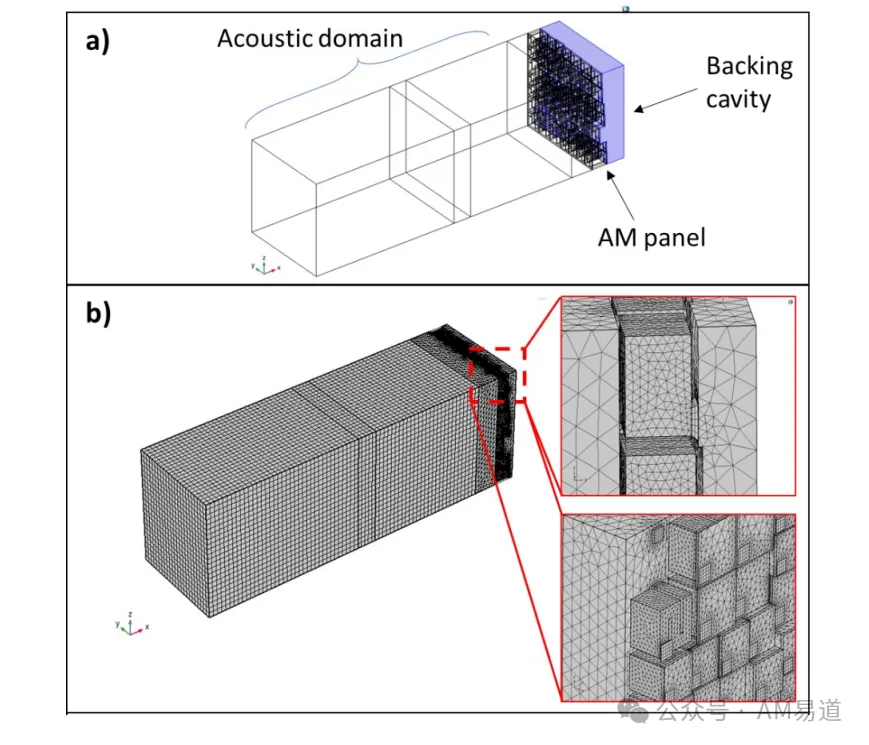
如图11所示,他们建立了包含声学面板和背腔的完整有限元模型,采用了精细的网格划分以确保计算精度。
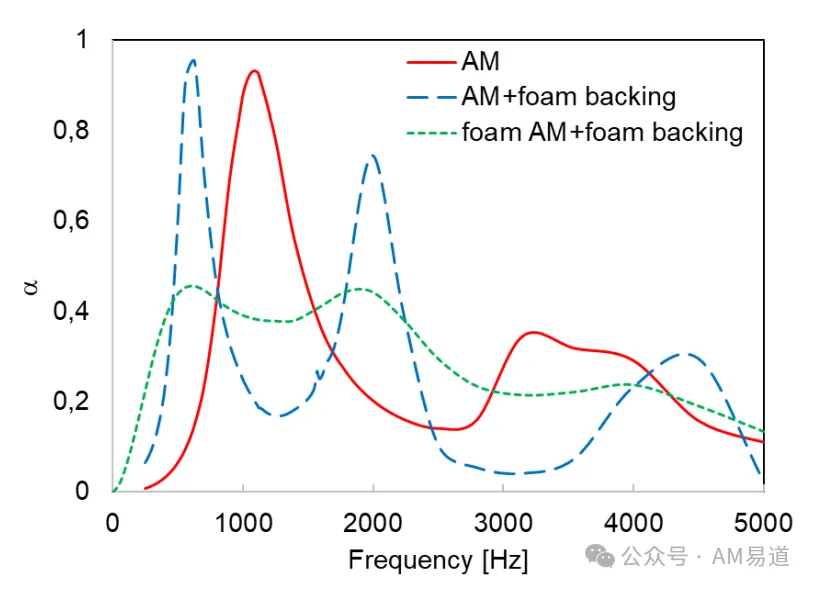
如图12所示的模拟结果比较了三种不同的优化配置:基础3D打印面板、添加泡沫背腔的3D打印面板,以及在迷宫结构中填充三聚氰胺泡沫并添加泡沫背腔的复合结构。研究结果表明,添加背腔能够将吸声峰值频率从1kHz降至约700Hz,而填充泡沫则可以在牺牲部分工作频率吸声效率的情况下,获得更均匀的全频段吸声特性,吸声系数在整个频率范围内保持在0.4左右。

如图7所示,面板的模块化设计采用了宏观单元(M和M')的交替排布方式,通过90度旋转和镜像反射来确保声学性能的空间均匀性。
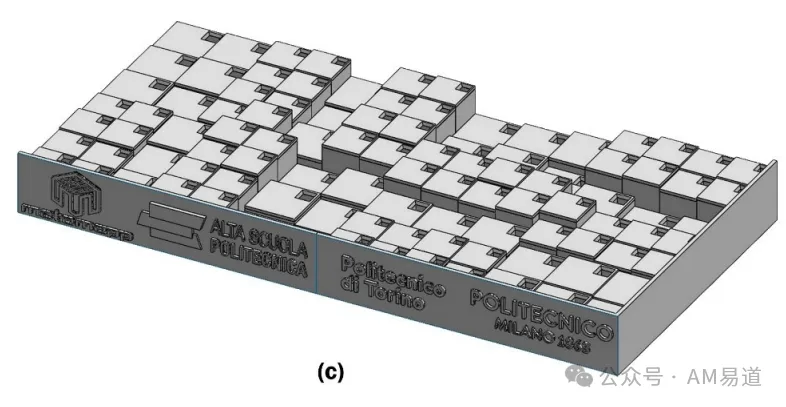
最终制成的完整声学面板,如图7c所示,展现了精确的3D打印制造工艺和模块化设计理念。这种设计使得面板可以适应不同的几何需求,特别适合航空航天和汽车工业等对轻量化和安装空间有严格要求的应用场景。
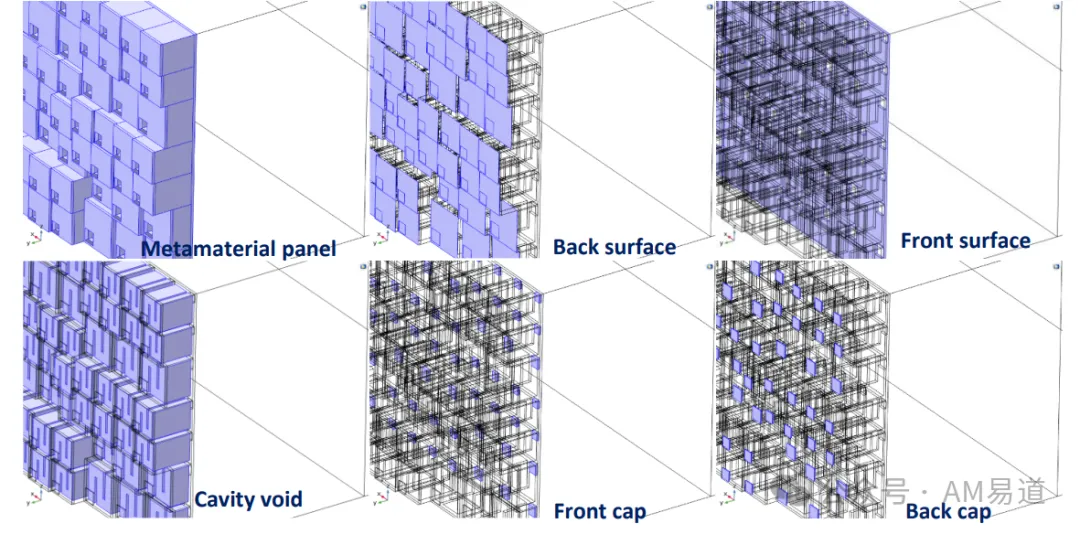
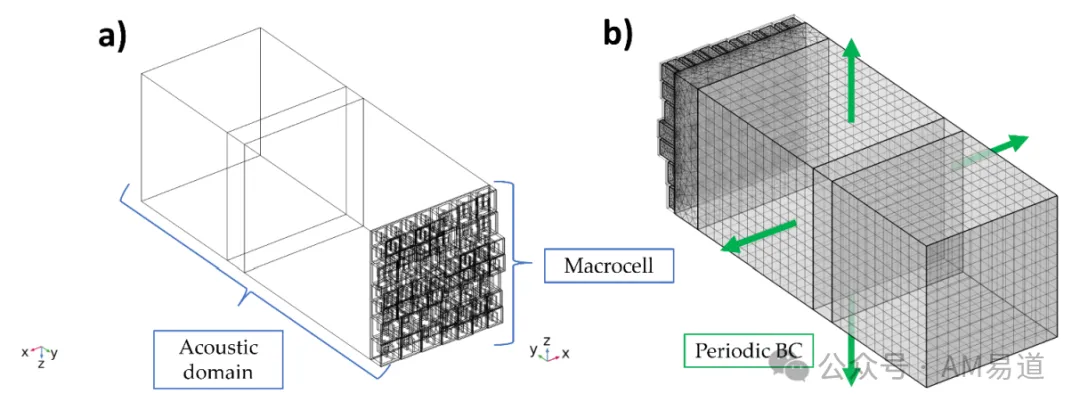
研究团队还建立了完整的有限元模型(如图8和9所示),对面板的六个不同结构域和声学域进行了详细模拟,为性能优化提供了理论支持。相比传统的玻璃棉或泡沫夹层板等吸声材料,这种超材料面板在保持高效吸声性能的同时,显著减小了厚度和重量。
AM易道最后聊两句
AM易道认为,这项研究通过增材制造技术,研究人员成功突破了传统降噪材料在结构设计和制造工艺上的限制,为高端制造业的降噪问题提供了新的解决方案。
当3D打印的精密制造能力邂逅声学设计的数学之美,诞生出的不仅是厚度仅9.6mm的"声学黑洞",更是一把打开市场的金钥匙。从万米高空的飞机引擎到地下穿梭的地铁车厢,从精密实验室到沉浸式剧院,模块化设计的智慧让3D打印超材料面板可以像乐高一样,随时重构降噪解决方案。
当传统材料望尘莫及时,3D打印正在用精准的激光轨迹,绘制出声学工程的全新蓝图。
Reference: https://doi.org/10.48550/arXiv.2110.05026
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道
 标签
 近期热门




 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉