

 发布内容


粘结剂喷射成型:3D打印的多样化未来
AM易道导语
在当今快速发展的增材制造领域,粘结剂喷射增材制造技术(Binder Jetting)正以其独特的工艺特点和广泛的应用前景,逐渐成为业界关注的焦点。
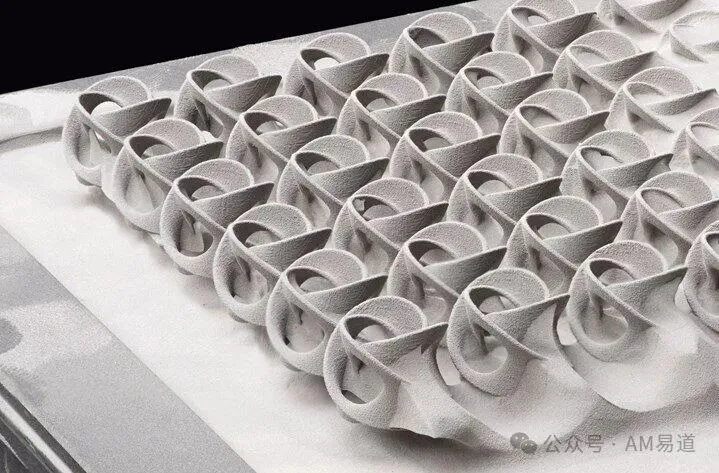
这项技术不仅在材料可选择的多样性方面表现出色,还在生产效率和几何复杂性方面展现出显著优势。本文AM易道将试图深入探讨粘结剂喷射(Binder Jetting)3D打印技术的核心原理、工艺参数、材料系统、应用领域以及挑战,为业内专业人士提供一个技术洞察的引子。
粘结剂喷射(Binder Jetting)发展:从实验室到工厂
粘结剂喷射技术的诞生可以追溯到1993年,当时麻省理工学院的Emanuel Sachs教授及其研究团队首次提出了这一革命性概念。
这项技术的核心思想是通过选择性地将液体粘结剂喷射到粉末床上,逐层构建三维物体。这种方法不仅能够制造复杂的几何形状,还能够处理多种材料,这在当时的增材制造领域是一个重大突破。仅仅两年后,Z Corporation就敏锐地意识到了这项技术的巨大潜力,获得了技术许可,开始了商业化的探索之路。
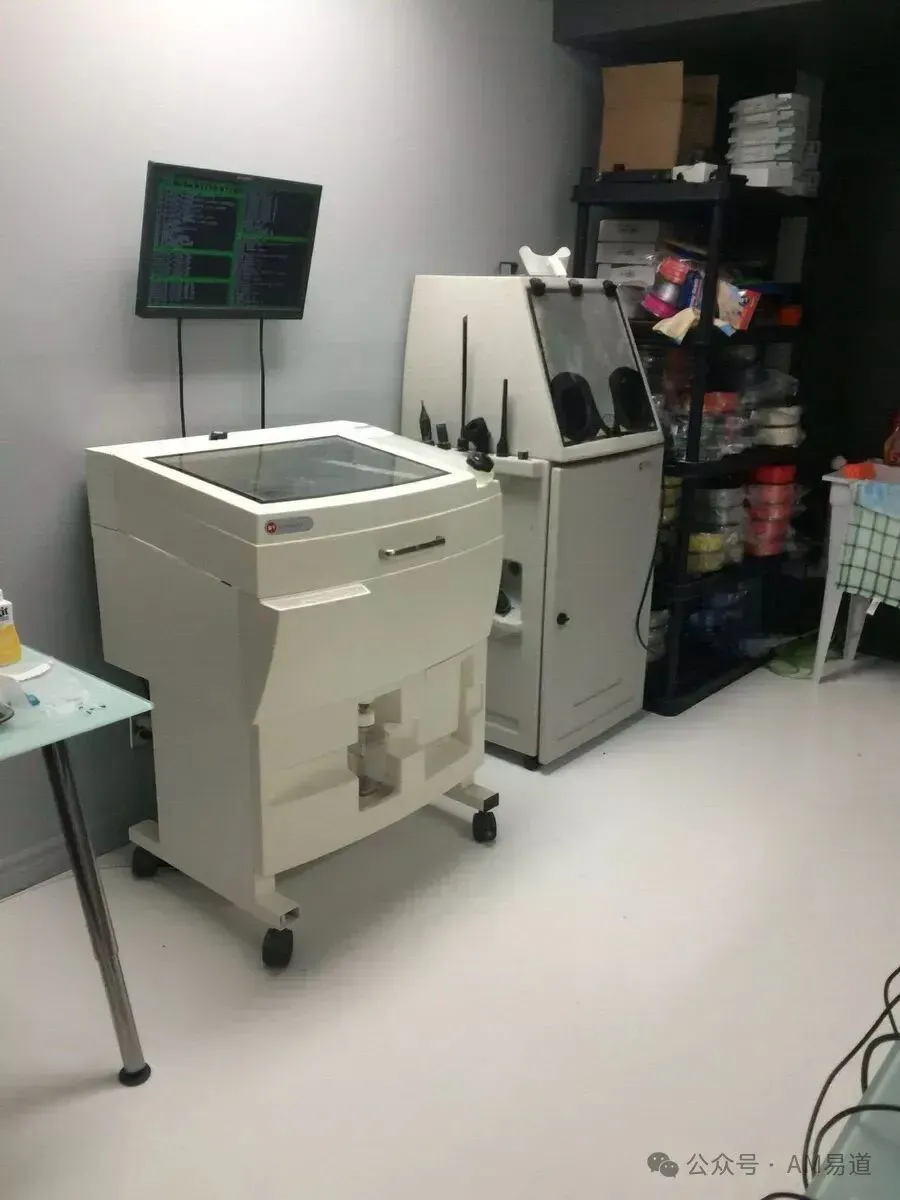
Z Corporation的加入标志着粘结剂喷射技术从实验室走向市场的第一步,也为后续的技术发展奠定了基础。随后的十几年里,我们见证了这项技术的快速发展和市场的不断扩大。ExOne和Voxeljet等公司相继进入市场,为技术的进步注入了新的活力。
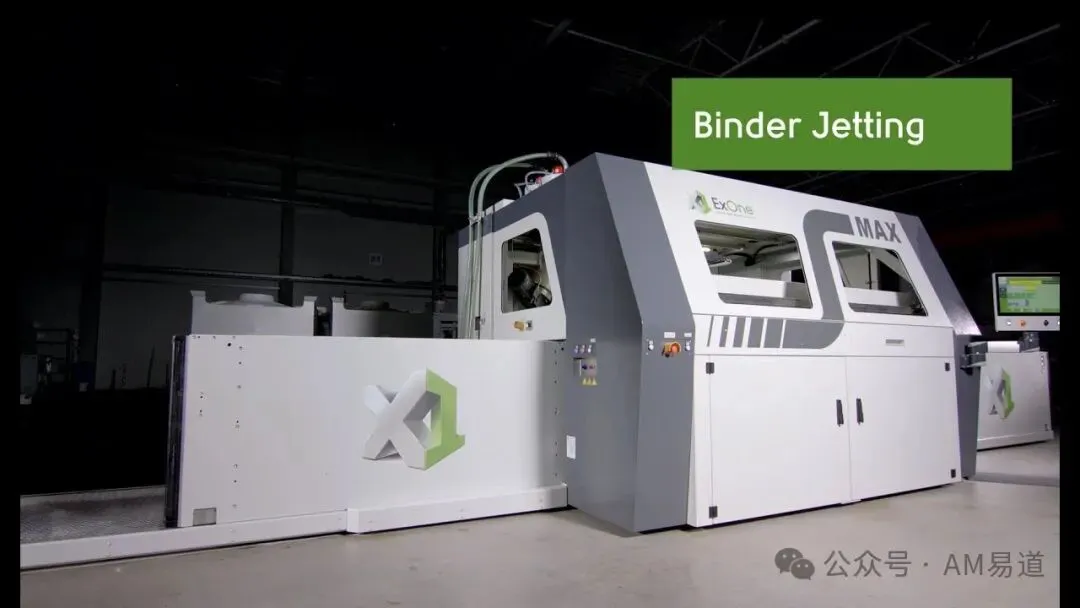
这些公司不仅推动了技术的改进,还开发了针对不同应用的专用设备,极大地拓展了粘结剂喷射技术的应用范围。2012年,行业迎来了一个重要的里程碑:3D Systems收购了Z Corporation。这次收购不仅整合了宝贵的技术资源,还标志着粘结剂喷射技术开始进入主流3D打印市场。
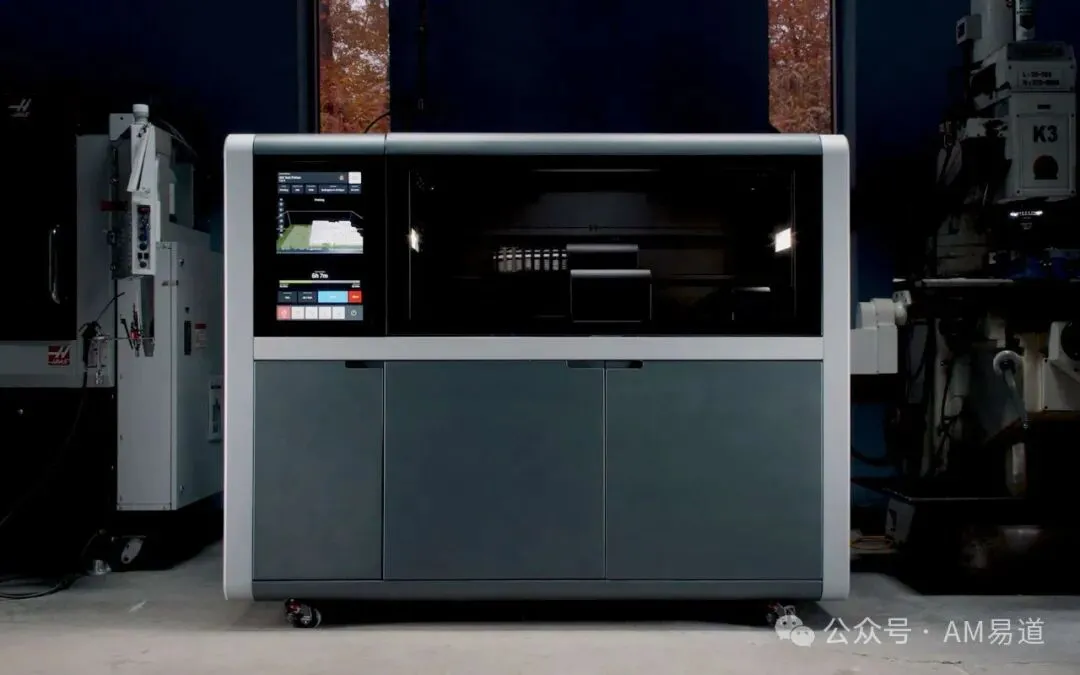
近年来,随着Desktop Metal和HP等行业巨头的加入,粘结剂喷射技术迎来了新的发展机遇。这些公司进一步推动了粘结剂喷射技术向更高效、更精准、更广泛的应用方向发展。
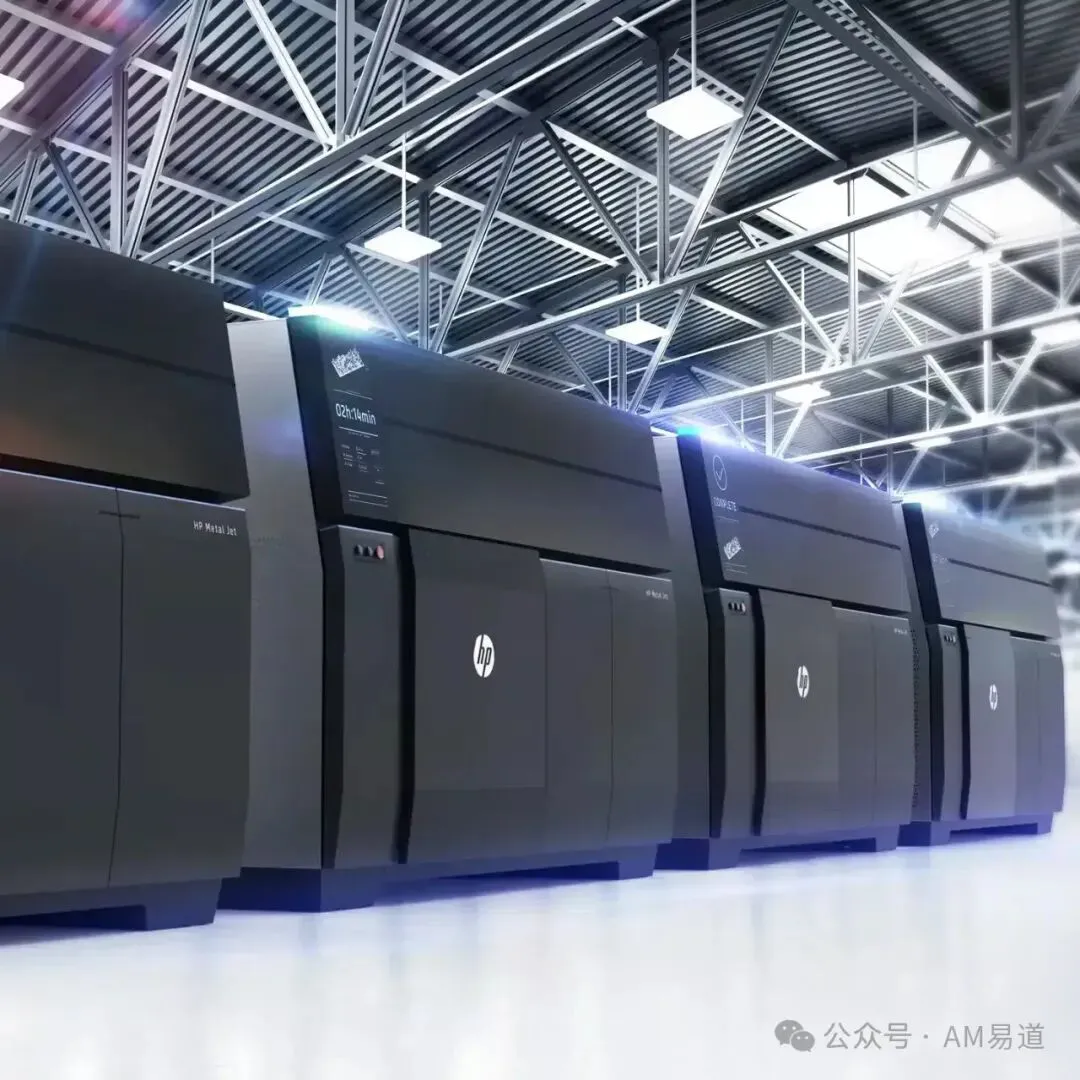
我国的3D打印企业在各类Binder Jetting3D打印领域也各有所长,应用场景出现本地化、经济化、产业化整合等特色,相较于国际同类企业,企业增长速度惊人。粘结剂喷射技术之所以能在众多增材制造技术中脱颖而出,关键在于其独特的工艺特点。AM易道认为,极高的生产效率、大尺寸制造能力、广泛的材料适应性以及不需要支撑是粘结剂喷射成型技术立足于制造业的四大核心要素。
技术解密:粉末与液滴的精妙交融
粘结剂喷射(Binder Jetting)3D打印技术的核心原理是「选择性粘结」过程。其工作流程包括粉末铺展、粘结剂喷射、层间粘结、平台下降和循环重复等步骤。
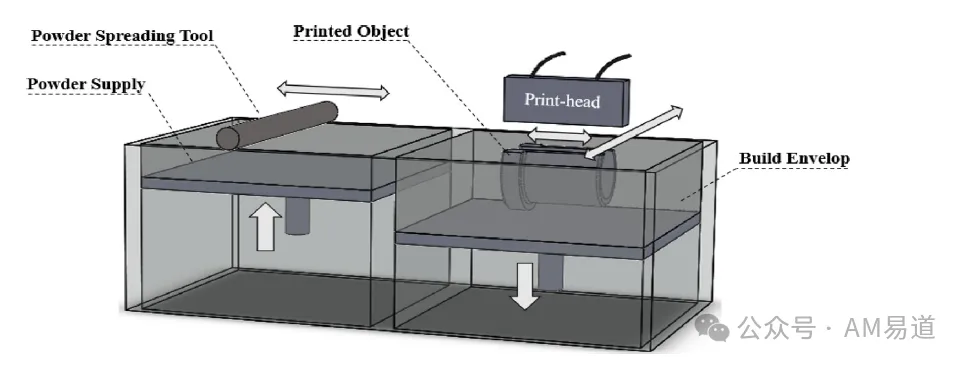
1. 粉末铺展:
首先,一层薄如蝉翼的粉末被均匀地铺展在构建平台上。这个看似简单的步骤,实际上是整个过程的基础,直接影响着最终零件的质量。研究表明,堆积密度则直接影响着最终零件的密度和烧结收缩率。粉末的流动性对于形成均匀的粉末层至关重要。流动性差的粉末可能会导致粉末层不均匀,从而影响零件的质量。
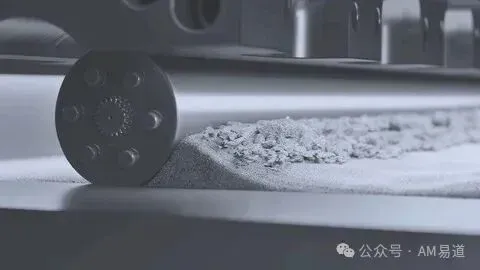
层厚是另一个关键参数,通常在20-200μm之间。层厚的选择需要在分辨率和生产效率之间权衡。较薄的层可以提高分辨率,但会增加制造时间;较厚的层可以提高效率,但可能影响表面质量和精度。
2. 粘结剂喷射:
接下来,打印头在粉末上按设计绘制出零件的二维截面。这里涉及两种主要的喷射技术:连续喷射(CJ)和按需喷射(DoD)。
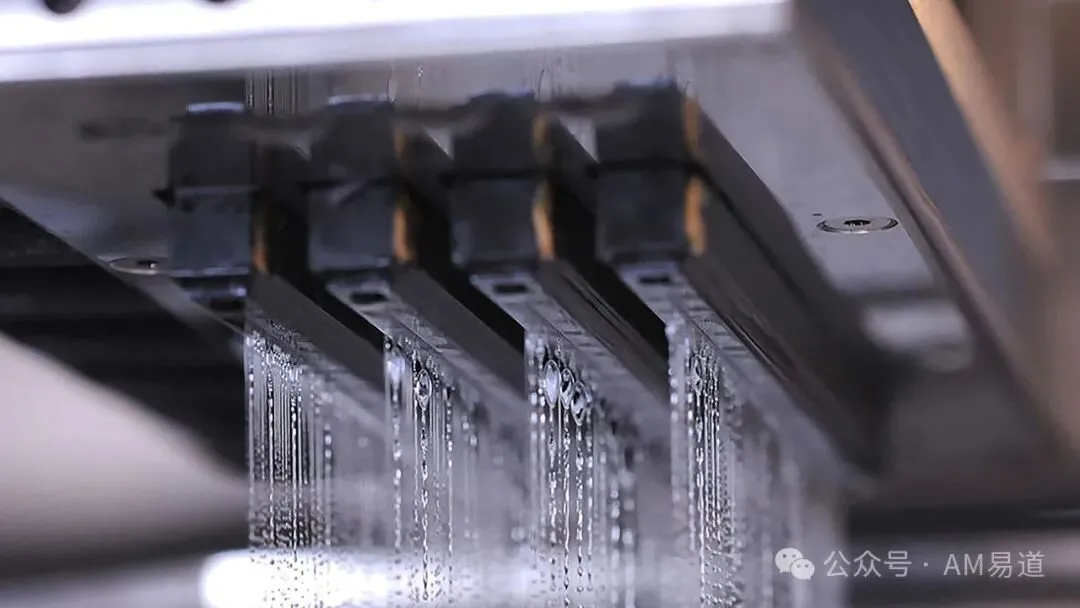
连续喷射(CJ)技术通过高频振动(约100 kHz)产生连续的液滴流。这种技术的优点是速度快,适合大面积快速打印。然而,它的精度相对较低,且容易浪费粘结剂。
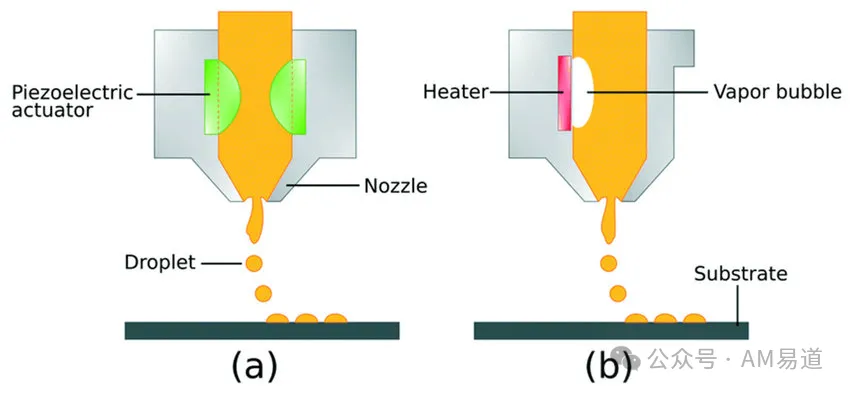
按需喷射(DoD)技术则通过压电或热气泡方式生成离散液滴。这种技术可以更精确地控制液滴的大小和位置,适合精细结构的制造。虽然速度相对较慢,但它的材料利用率高,且可以实现更高的分辨率。粘结剂的性质对于打印质量至关重要。粘度、表面张力、挥发性等因素都会影响液滴的形成和与粉末的相互作用。研究人员的核心工作之一是开发各种新型粘结剂,以适应不同的材料和应用需求。
3. 粘结剂-粉末相互作用
粘结剂与粉末的相互作用是整个过程的核心。这个过程涉及复杂的物理化学现象,包括液滴撞击动力学、毛细作用力驱动的液体渗透、粘结剂固化和桥接形成等。液滴撞击粉末床后,会经历扩展、收缩和渗透等阶段。液滴的动能、粉末的孔隙率和表面性质等因素都会影响这个过程。
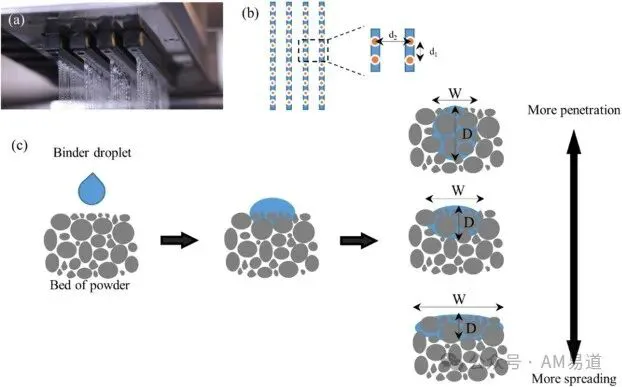
理解和控制这个过程对于获得高质量的打印结果至关重要。粘结剂的固化过程也是一个关键环节。根据不同的粘结剂类型,固化可能通过蒸发、化学反应或UV固化等方式进行。固化过程的速度和均匀性直接影响着零件的强度和精度。
4. 层层叠加:构建三维结构
随着构建平台的逐步下降,这个1-3的过程不断重复,最终在三维空间中「粘」出所需的零件。
材料的盛宴:从金属到陶瓷,从高分子到复合材料
粘结剂喷射技术的一大亮点是其广泛的材料适应性。这项技术仿佛为我们打开了一扇通向材料世界的大门,让我们得以在各种材料中自由选择,实现前所未有的设计自由。
1. 砂材料:铸造行业的革新者
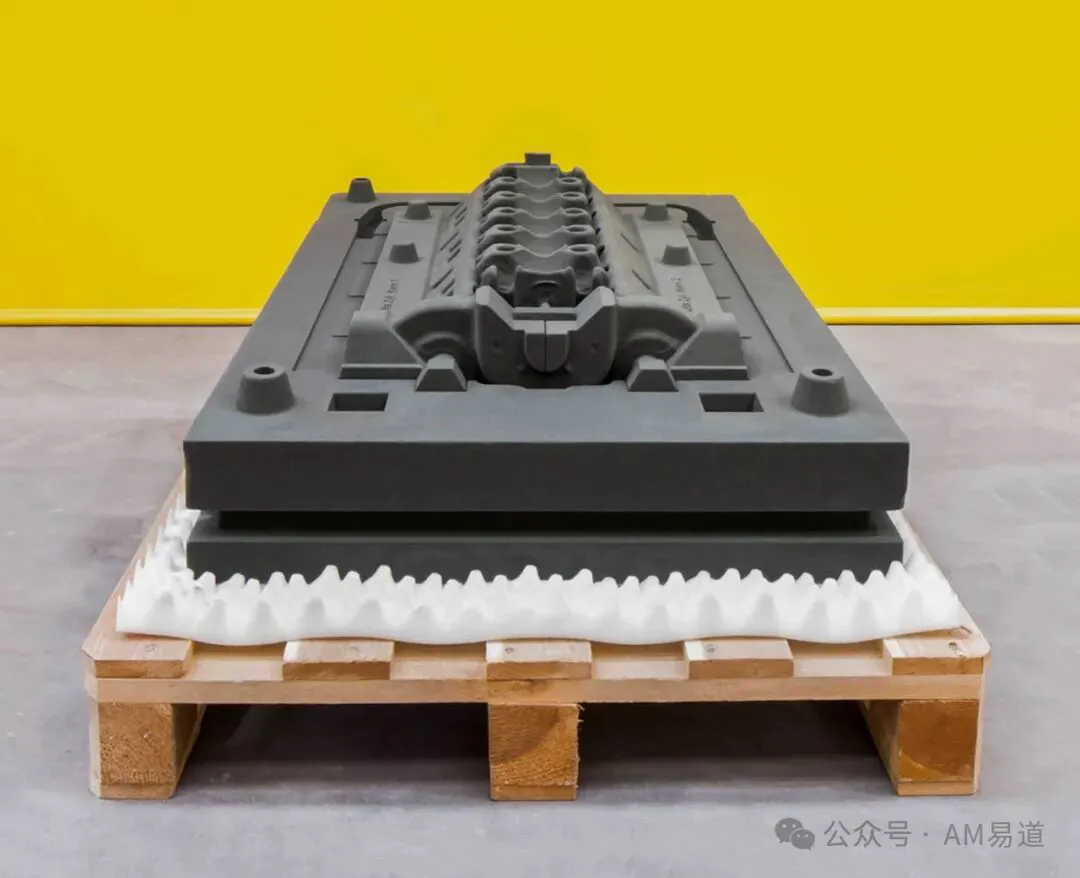
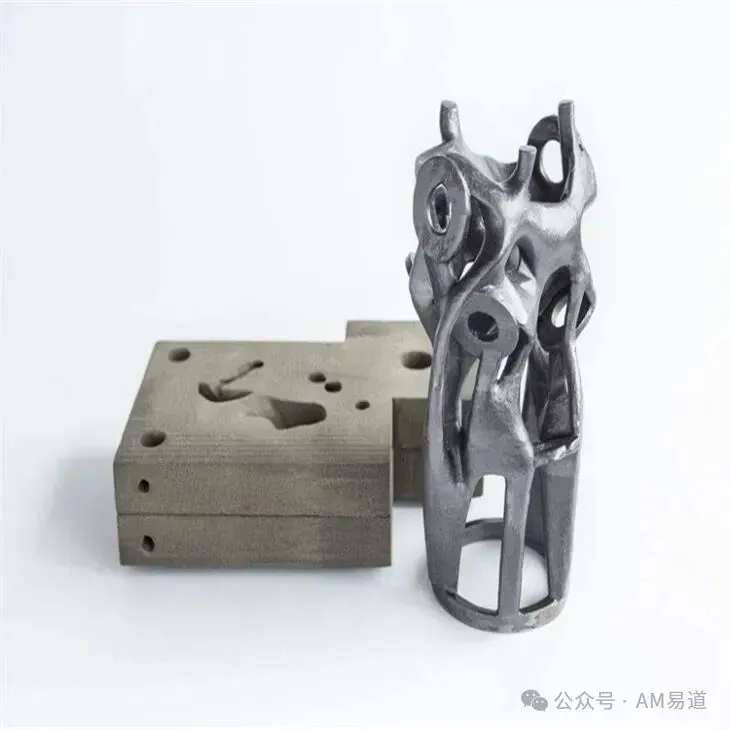
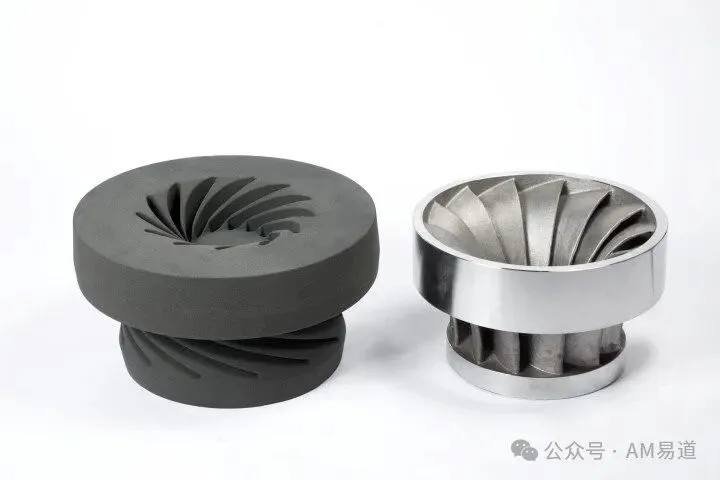
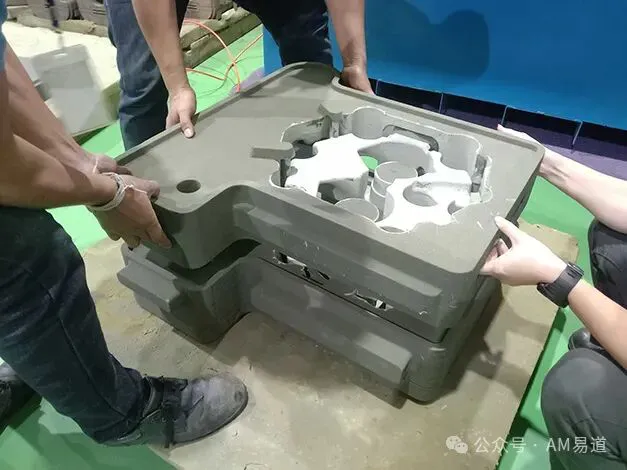
砂是粘结剂喷射技术中一个极其重要的材料类别,特别是在铸造模具和型芯的制造中发挥着关键作用。粘结剂喷射技术为传统的砂型铸造带来了革命性的变化,使得复杂铸造模具的快速制造成为可能。
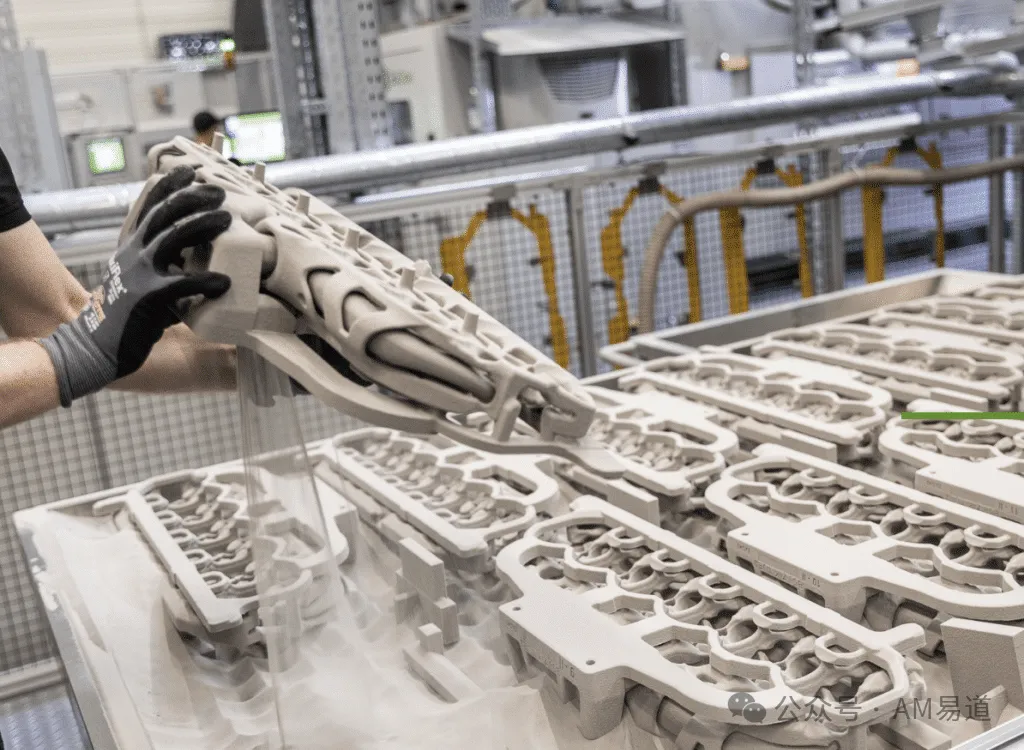
BJ在砂型铸造中的应用主要集中在以下几个方面:
- 快速原型制作:能够直接从CAD模型生成复杂的砂型模具,大大缩短了产品开发周期。
- 复杂几何形状的实现:可以制造出传统方法难以实现的内部冷却通道和复杂型腔。
- 模具整合:能够将多个部件整合成一个整体模具,减少装配误差和提高效率。
- 小批量生产:对于小批量或定制化的铸件生产,粘结剂喷射技术比传统的模具制作更具成本效益。
在材料选择方面,常用的砂材料包括硅砂、锆砂和铬铁矿砂等。这些材料可以根据具体的应用需求进行选择,以满足不同的强度、耐火性和表面光洁度要求。粘结剂的选择也是砂型制造中的一个关键因素。常用的粘结剂包括呋喃树脂、酚醛树脂和无机粘结剂等。这些粘结剂不仅影响模具的强度和精度,还会影响铸件的表面质量和尺寸精度。
2. 金属材料:工业应用的主力军
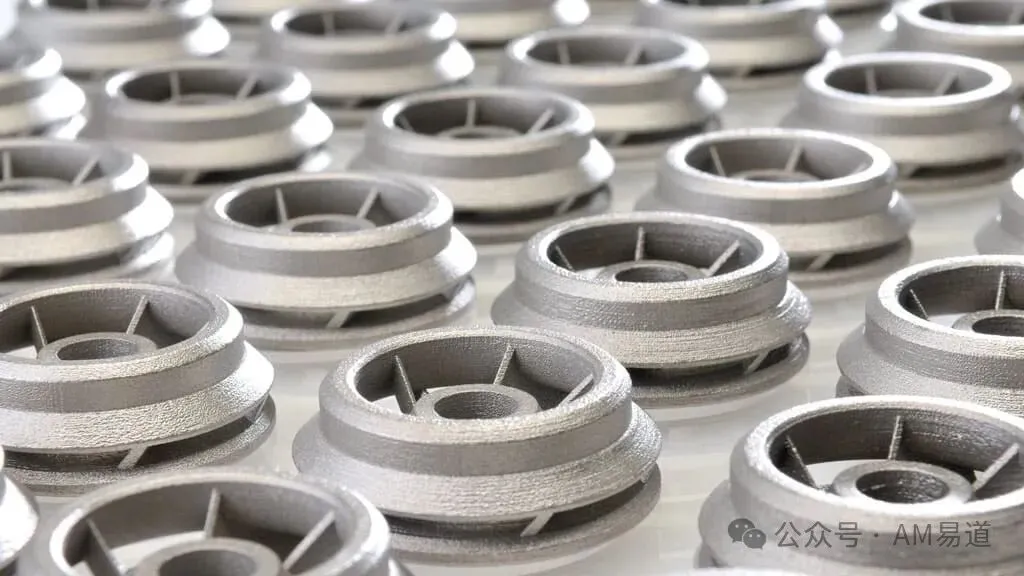
在金属材料领域,粘结剂喷射技术展现出了巨大的潜力。常见的金属粉末包括不锈钢、工具钢、铜合金、钛合金以及高温合金如Inconel 718等。这些材料在航空航天、汽车制造、医疗器械等行业中有着广泛的应用。以316L不锈钢为例,研究人员通过优化粉末粒度分布和烧结工艺,成功制造出密度达99%以上的零件。(Do, T., Kwon, P., & Shin, C.S. (2017) Process development toward full-density stainless steel parts with binder jetting printing. Int. J. Mach. Tool Manuf., 121, 50-60.)这种高密度不仅提高了零件的强度和耐腐蚀性,还使得粘结剂喷射技术在某些应用中可以与选择性激光熔化(SLM)等技术相媲美。
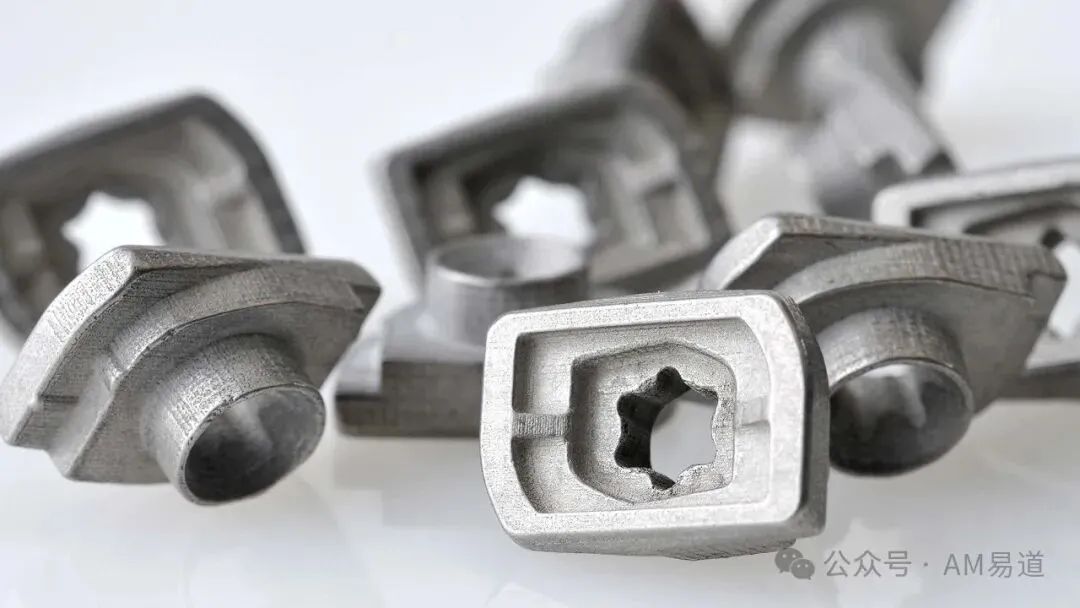
钛合金是另一个重要的研究方向。粘结剂喷射技术为钛合金零件的制造提供了一种新的可能性,特别是在制造复杂几何形状时具有独特优势。
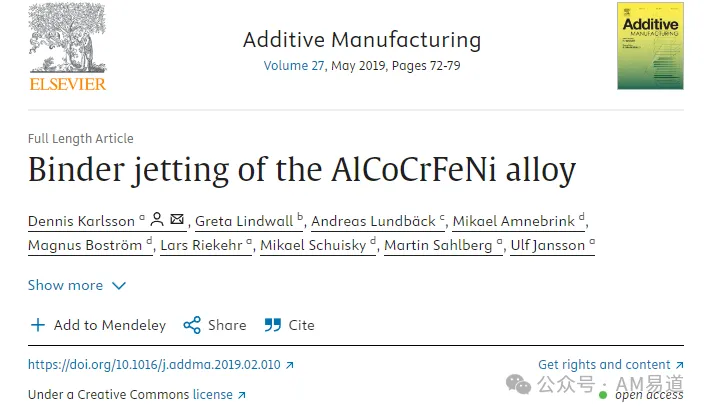
研究人员还在不断探索新型合金粉末的应用,比如一些高熵合金粉末,这种新型材料有望在极端环境下展现出优异的性能。
3. 陶瓷材料:挑战与机遇并存
陶瓷材料在粘结剂喷射中也大放异彩。常见的陶瓷材料包括氧化铝、氧化锆、碳化硅等传统工程陶瓷,以及用于生物医学应用的磷酸钙。
Zocca, A., et al. (2015) Additive manufacturing of ceramics: issues, potentialities, and opportunities. J. Am. Ceram. Soc., 98(7), 1983-2001.
Gonzalez, J.A., et al. (2016) Characterization of ceramic components fabricated using binder jetting additive manufacturing technology. Ceram. Int., 42(9), 10559-10564.
Farzadi, A., et al. (2014) Effect of layer thickness and printing orientation on mechanical properties and dimensional accuracy of 3D printed porous samples for bone tissue engineering. PLoS One, 9(9), e108252.
这些材料可以通过粘结剂喷射技术加工成复杂的形状,为陶瓷零件的设计和制造开辟了新的可能性。
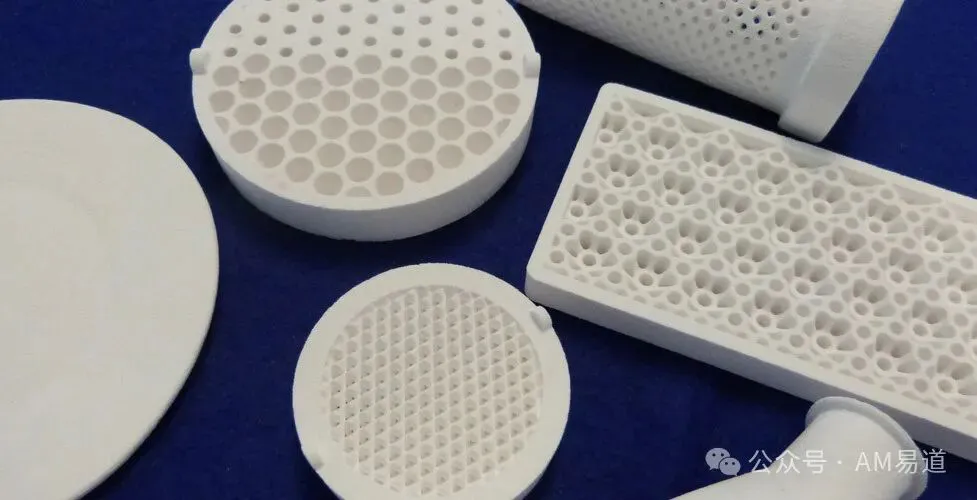
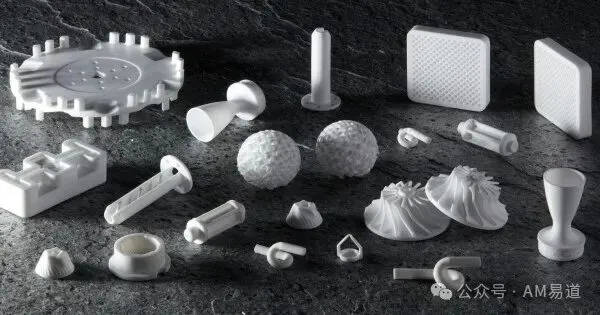
氧化铝是最常见的陶瓷材料之一。研究显示,通过优化粉末粒度分布和烧结工艺,可以制造出密度达98%以上的氧化铝零件。这种高密度陶瓷零件在电子封装、耐磨部件等领域有着广泛的应用前景。生物陶瓷,如羟基磷灰石,在医疗领域的应用尤为引人注目。粘结剂喷射技术可以制造出具有精确孔隙率和孔径的支架结构,这对于骨组织工程至关重要。
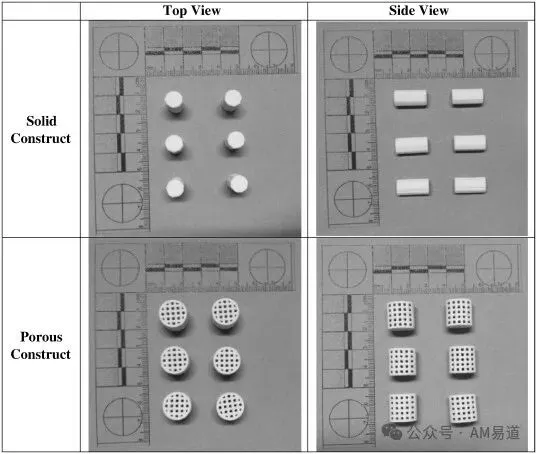
Zhou, Z., et al. (2014) Printability of calcium phosphate: calcium sulfate powders for the application of tissue engineered bone scaffolds using the 3D printing technique. Mater. Sci. Eng. C, 38, 1-10.
这种技术为个性化医疗植入物的制造提供了新的可能性。然而,陶瓷材料的加工也面临一些挑战。陶瓷材料的脆性和高熔点使得后处理过程变得复杂。研究人员正在开发新型浆料配方和烧结技术,以克服这些挑战。
4. 高分子材料:多功能应用的新领域
虽然高分子材料在粘结剂喷射中的应用相对较少,但在某些领域却展现出独特的优势。高性能工程塑料,如聚醚醚酮(PEEK),可以通过粘结剂喷射技术制造成复杂的形状,用于功能性测试或小批量生产。此外,粘结剂喷射技术还在食品级材料的3D打印中找到了应用。
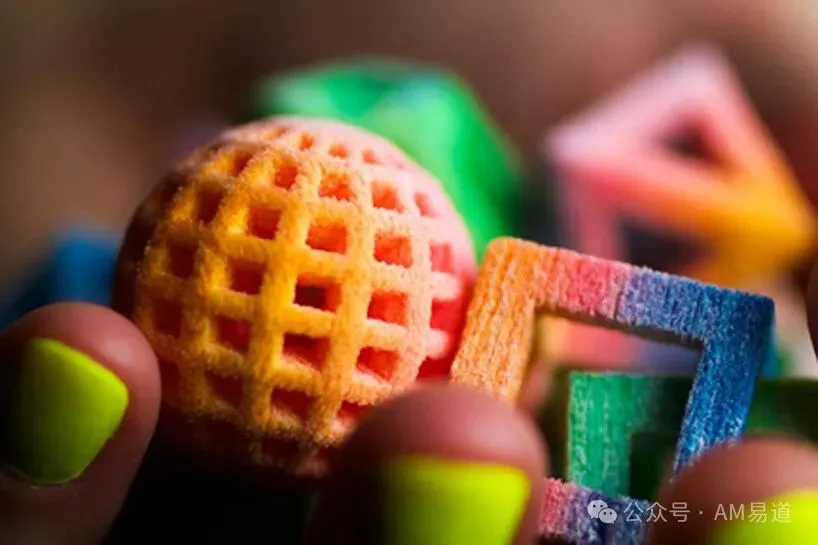
研究人员正在探索使用可食用粉末和粘结剂制造复杂的食品结构,这为食品定制化和新型食品设计开辟了新的可能性。
5. 复合材料:性能定制的新途径
粘结剂喷射技术为制造复合材料提供了新的途径,这可能是最令人兴奋的发展方向之一。通过混合不同粉末、在粘结剂中添加纳米颗粒或使用反应性粘结剂,我们可以设计出具有独特性能的新型材料。
- Kunchala, P., & Kappagantula, K. (2018) 3D printing high density ceramics using binder jetting with nanoparticle densifiers. Mater. Des., 155, 443-450
- Bai, Y., et al. (2018) The effect of inkjetted nanoparticles on metal part properties in binder jetting additive manufacturing. Nanotechnology, 29(39), 395706.
Crane, N.B., et al. (2006) Improving accuracy of powder-based SFF processes by metal deposition from a nanoparticle dispersion. Rapid Prototyp. J., 12(5), 266-274.
一个典型的例子是金属基复合材料。研究人员通过在金属粉末中添加陶瓷颗粒,成功制造出具有高强度和高韧性的复合材料。
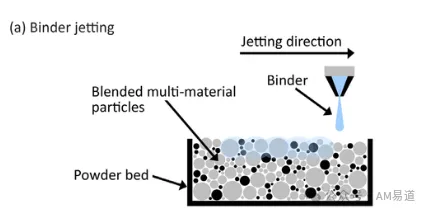
例如,在铝粉中添加碳化硅颗粒,可以显著提高材料的耐磨性和热稳定性,这在航空发动机部件中具有重要应用。功能梯度材料(FGM)是另一个引人注目的研究方向。粘结剂喷射技术可以通过逐层改变材料组成,制造出性能梯度变化的零件。
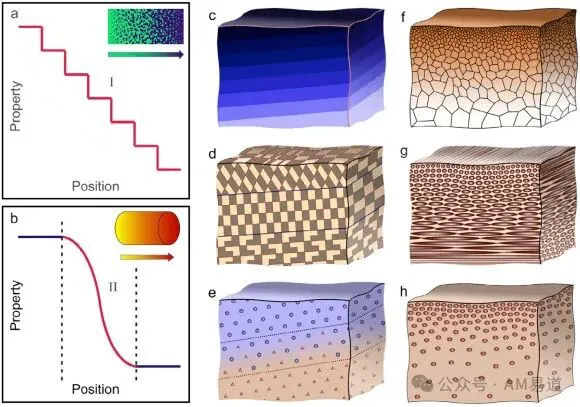
纳米复合材料也是一个热门研究领域。通过在粘结剂中添加纳米颗粒,可以显著改善打印零件的性能。AM易道认为,材料的多样性是粘结剂喷射技术的最大优势之一。随着新材料的不断开发和工艺的持续优化,这项技术的应用范围将进一步扩大。
BJ工艺参数优化:精益求精的艺术
在粘结剂喷射技术中,工艺参数的优化是一门精益求精的艺术。每个参数的微小变化都可能对最终产品质量产生显著影响。
1.层厚
层厚的选择需要在分辨率和生产效率之间权衡。
2. 粉末特性
粉末的特性直接影响铺粉质量和最终零件性能。关键因素包括:粒度分布、流动性和形貌。
3. 粘结剂饱和度
粘结剂饱和度是喷射粘结剂体积与粉末层孔隙体积的比值:过高可能导致粘结剂过度扩散,影响尺寸精度;过低可能导致结合强度不足。
4. 打印策略
打印策略对零件质量和生产效率有重要影响主要包括矢量扫描、光栅扫描,打印速度和喷射频率的选择需考虑粘结剂的渗透特性和蒸发速率。
5. 后处理参数
后处理参数决定了最终零件的密度和性能。典型的后处理过程包括:
脱粘/脱脂:精确控制升温速率,避免气泡和裂纹
预烧结:提高零件强度,便于后续操作
-
最终烧结:决定零件密度和性能
对于难烧结材料,可能需采用特殊技术,如热等静压(HIP)。还有浸渍、表面处理等特殊工艺适用于不同的应用。后处理对于BJ技术来说是一个非常重大的课题。它是将松散的粉末转化为坚固耐用的工程部件的关键过程。如何控制收缩,如何兼顾效率和质量的脱粘/脱脂,如何提升零件的致密度都是重要的话题。这个阶段不仅决定了零件的最终性能,还影响着表面质量和尺寸精度。此文篇幅有限,未来AM易道将深入探讨BJ后处理的专题。
6. 智能优化:未来发展方向
随着AI和机器学习技术发展,工艺参数优化正朝智能化方向发展,比如开发基于深度学习的模型,自动推荐最佳工艺参数组合;以及引入在线监测和闭环控制系统,实现参数实时优化。AM易道认为,工艺参数优化将继续是粘结剂喷射技术发展的关键。跨学科合作,尤其是材料科学、计算机科学和制造工程领域的协同创新,将为工艺参数优化带来新的突破。
BJ应用前沿:五花八门,全面开花
航空航天:复杂结构的新可能
在航空航天领域,粘结剂喷射技术正在改变复杂零件的制造方式。
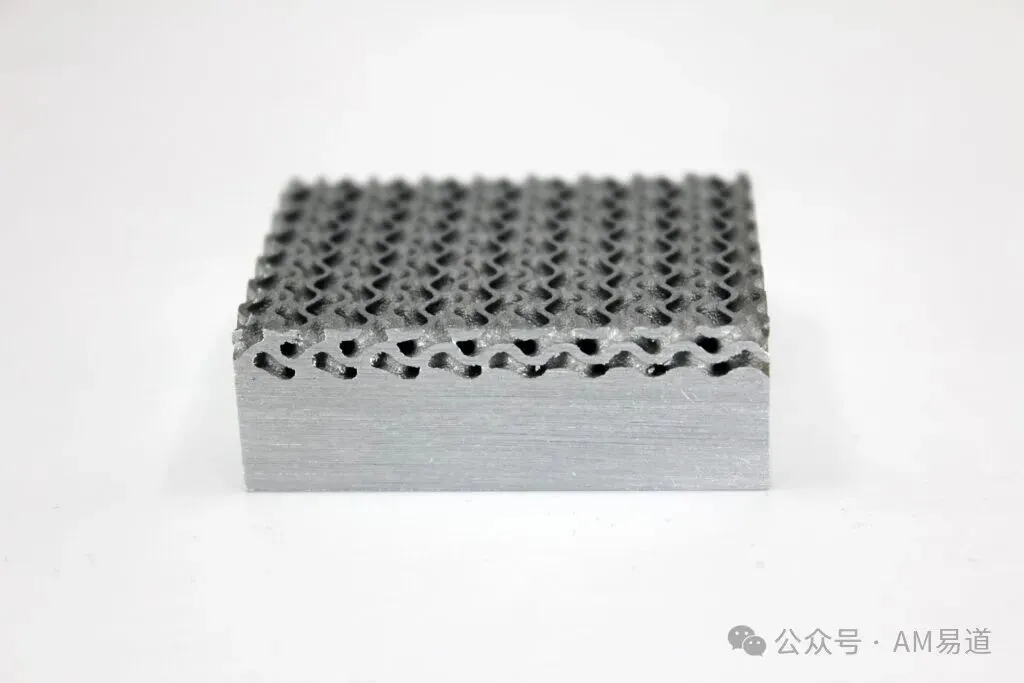
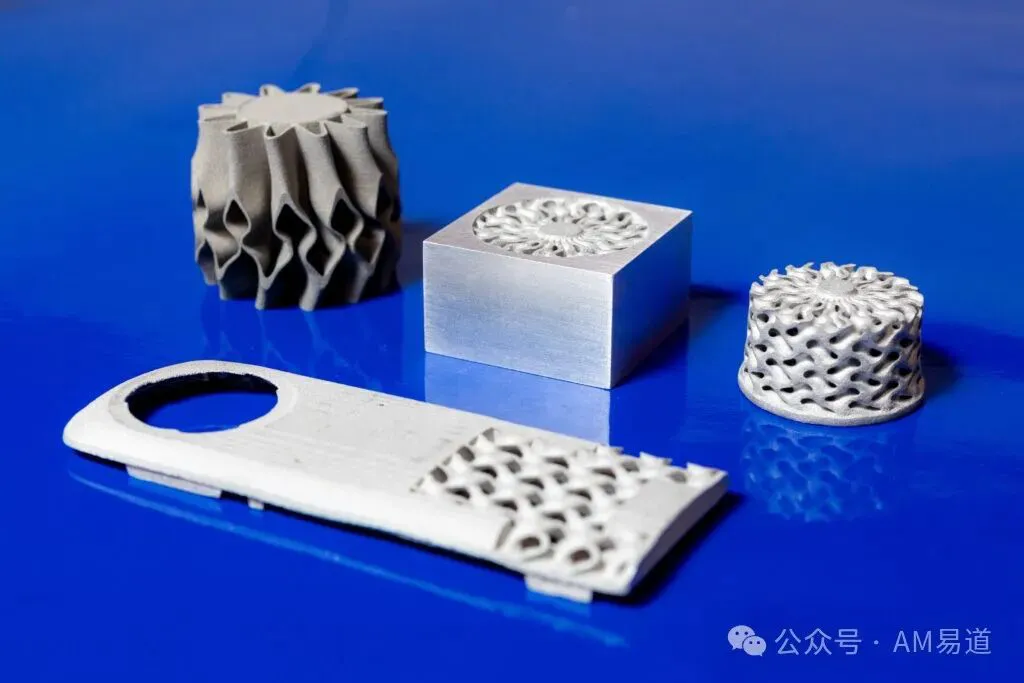
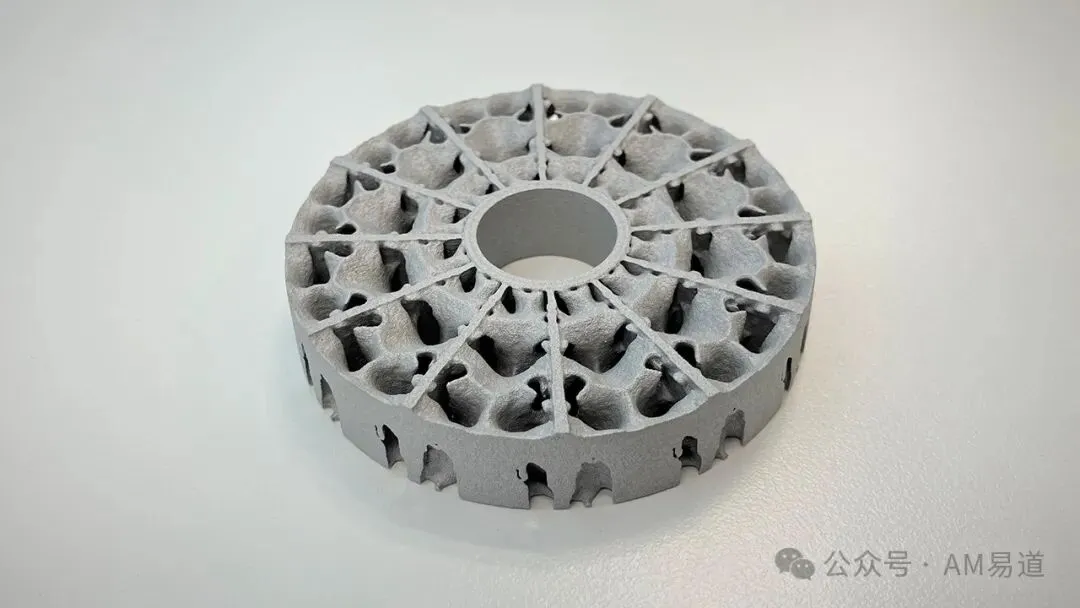
这项技术能够制造出传统方法难以实现的复杂内部结构,如轻量化的蜂窝结构或内部冷却通道。

汽车工业:从原型到生产零件
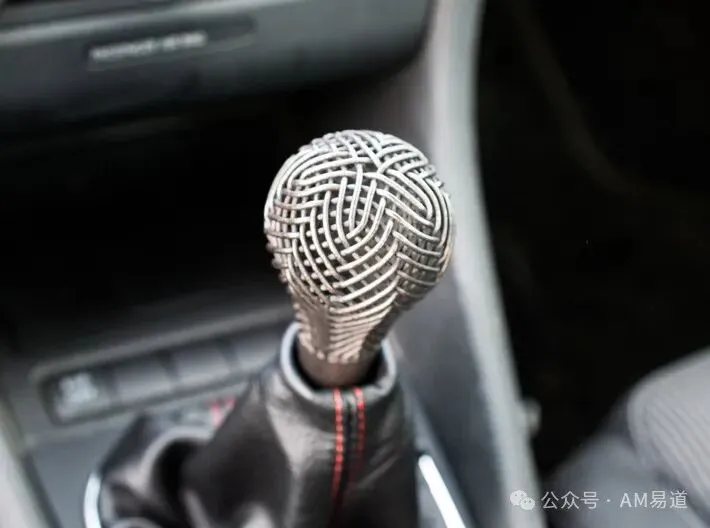
粘结剂喷射技术为汽车轻量化提供了新的可能。通过制造复杂的内部结构,如泡沫结构或格栅结构,可以在保持强度的同时显著减轻零件重量, 同时提供个性化选项。
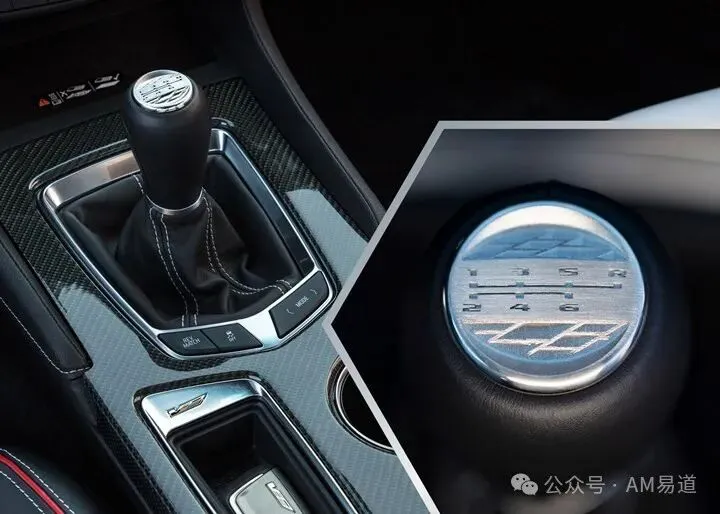
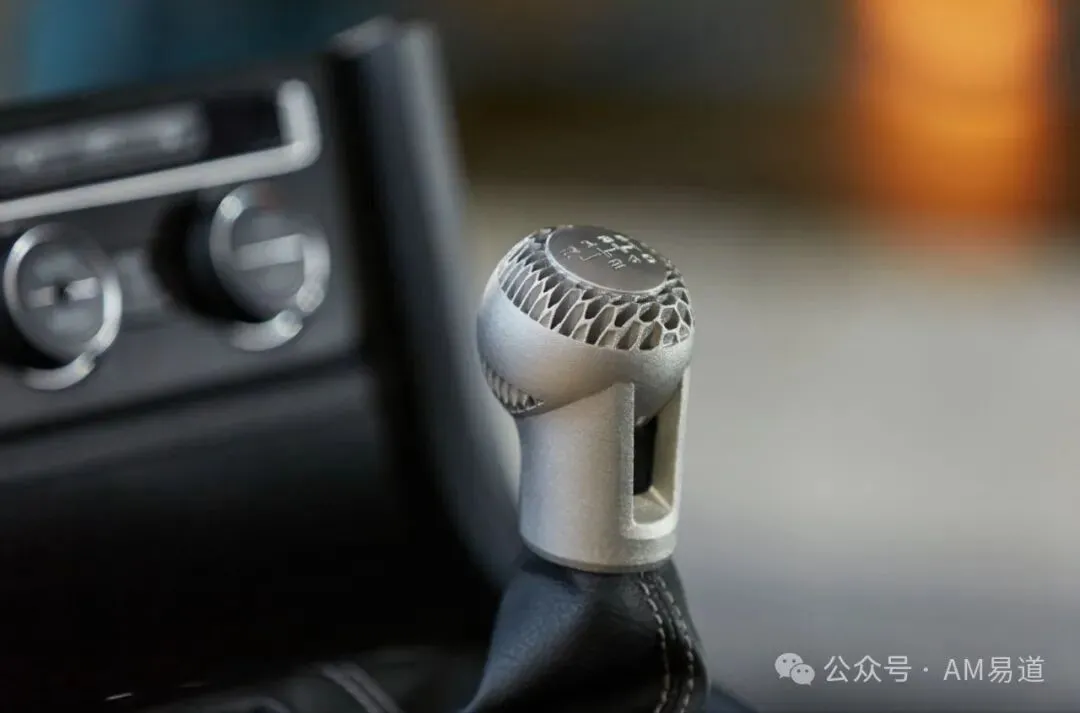
延伸阅读:拥抱3D打印,凯迪拉克和比亚迪的高端选择
此外,粘结剂喷射技术还广泛应用于汽车砂型铸造模具的制造。这种方法可以直接打印出复杂的砂型模具,无需制作模具的模具。
医疗领域:个性化医疗的推动力
在医疗领域,研究人员正在探索粘结剂喷射技术制造定制化植入物,以匹配患者的解剖结构;研究可行性不等于已获准用于临床。
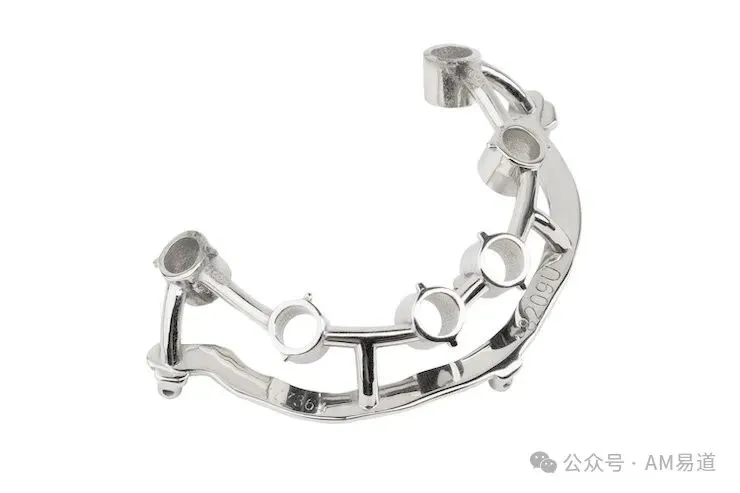
在骨科/齿科领域,与SLM竞争,有研究人员尝试粘结剂喷射技术制造合金植入物。
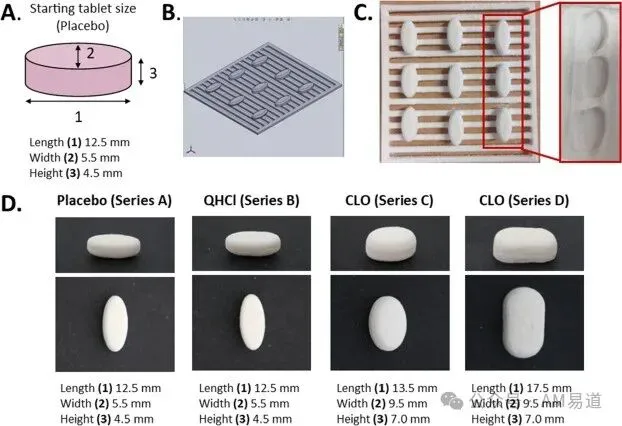
在药物递送系统方面,粘结剂喷射技术展现出了独特的优势。
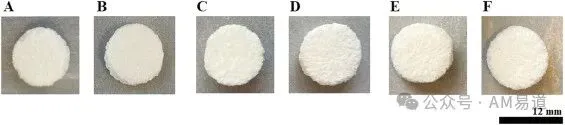
通过精确控制材料的分布和结构,可以设计出具有复杂释放曲线的药物或载体。
模具制造:效率与复杂性的新平衡
与SLM技术类似,BJ也可以快速制造出复杂的模具,包括具有复杂冷却通道的注塑模具,这大大提高了生产效率和产品质量。
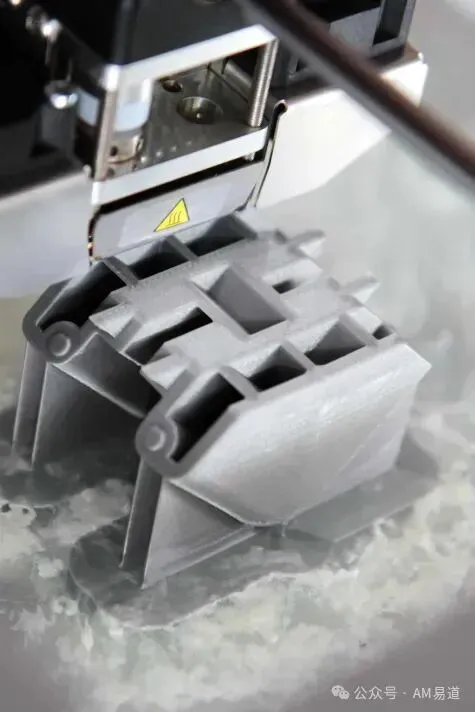
另外,除了汽车领域之外,几乎所有的砂模都可以用粘结剂喷射技术应用革新。
电子产品:微型化与集成化的推动者
在电子产品领域,粘结剂喷射技术正在逐步介入结构件生产,并推动微型化和集成化的发展。例如,研究人员正在探索使用粘结剂喷射技术制造3D天线。这种方法可以在有限的空间内实现复杂的天线设计,提高天线的性能和效率。这对于5G通信、物联网设备等应用具有重要意义。
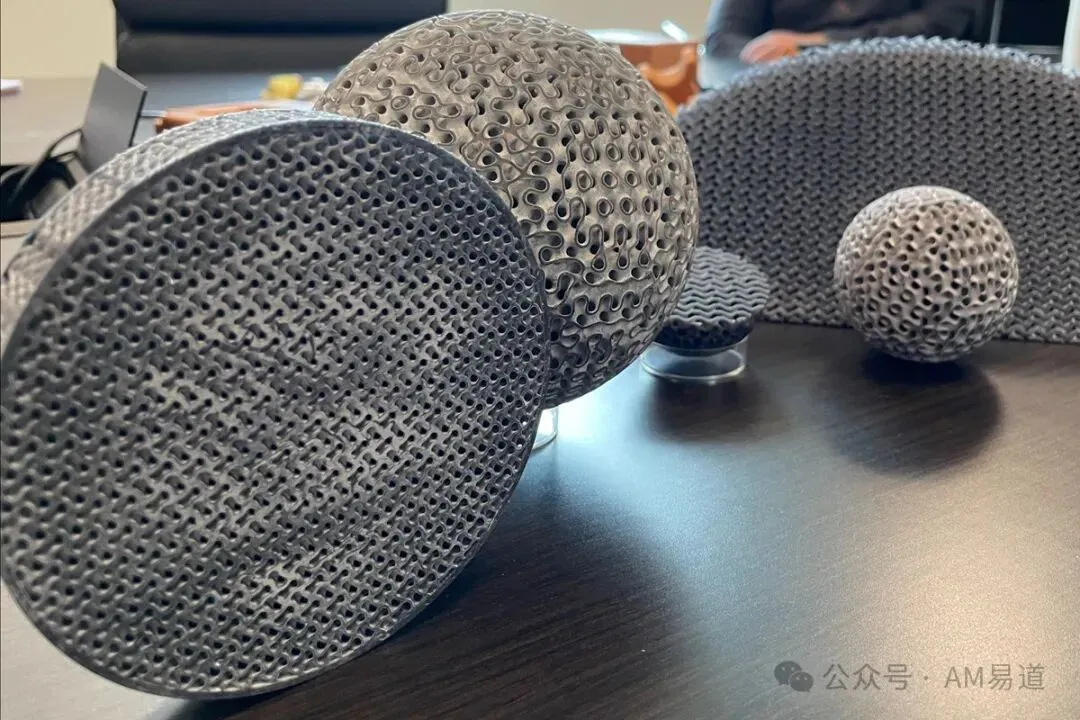
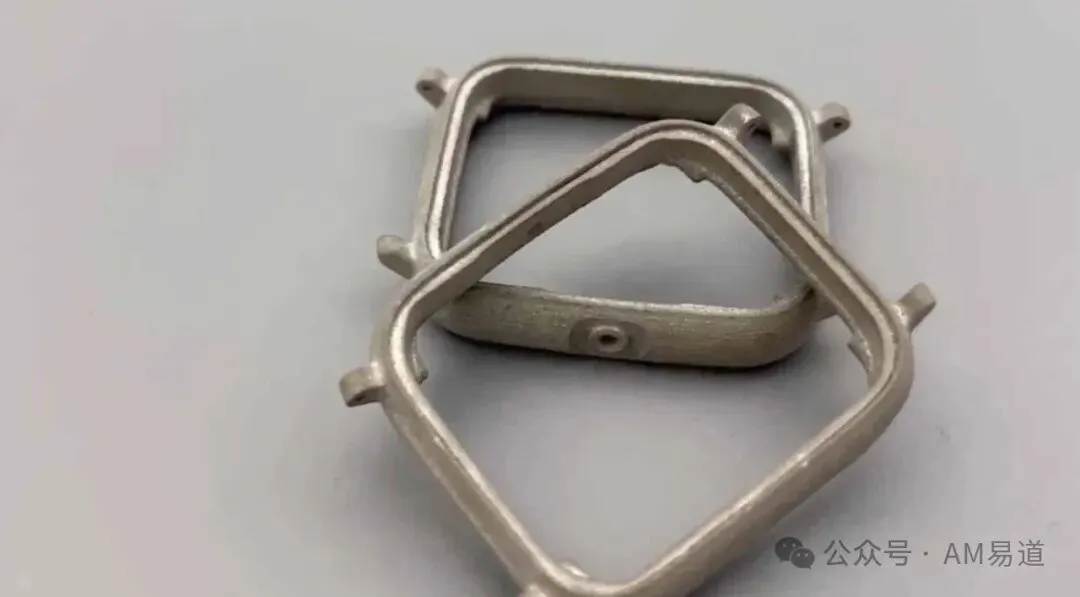
另一个潜在的应用是电子产品结构件、零部件,比如盛传的某水果表壳。
能源领域:新型电池和燃料电池
在能源领域,粘结剂喷射技术正在为新型电池和燃料电池的开发提供新的可能性。
比如固态电池,AM易道相关文章就提到了BJ的有关应用:
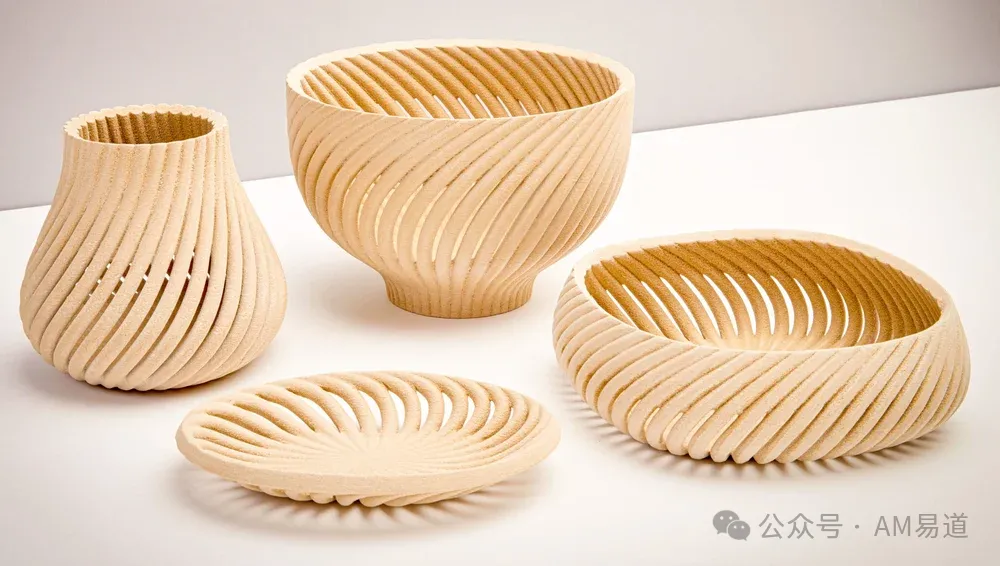
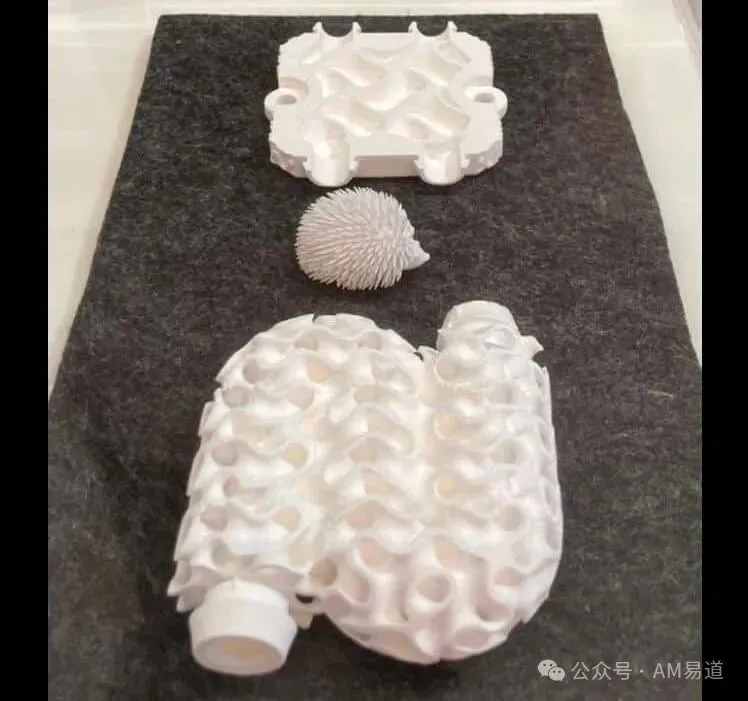
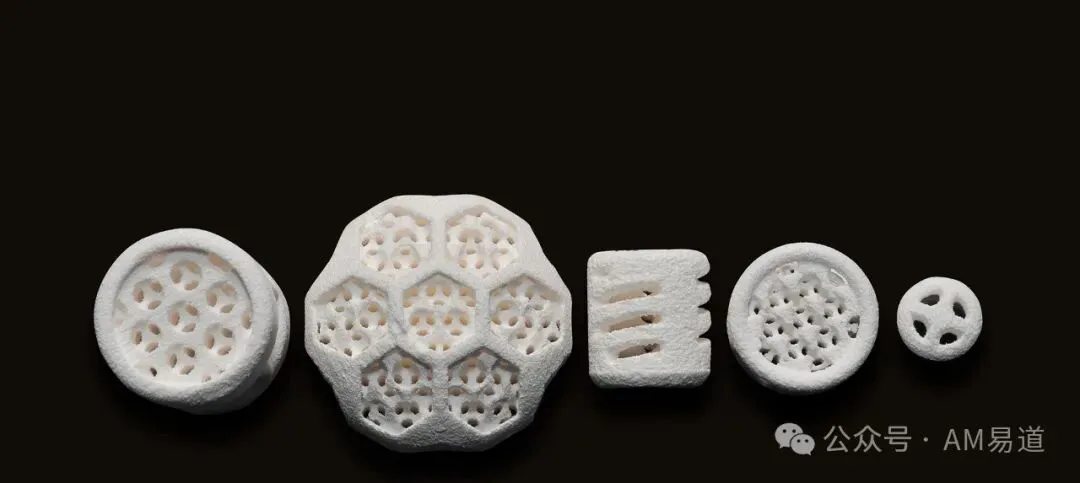
陶瓷制品
粘结剂喷射3D打印可用于生产各种工业应用的陶瓷零件,利用材料的耐磨性、绝缘性、热稳定性等特性。
延伸阅读:发电或氢储能!陶瓷3D打印下一代固体氧化物燃料电池延伸阅读:墙面装饰,3D打印最不应忽略的万亿市场
艺术或设计应用
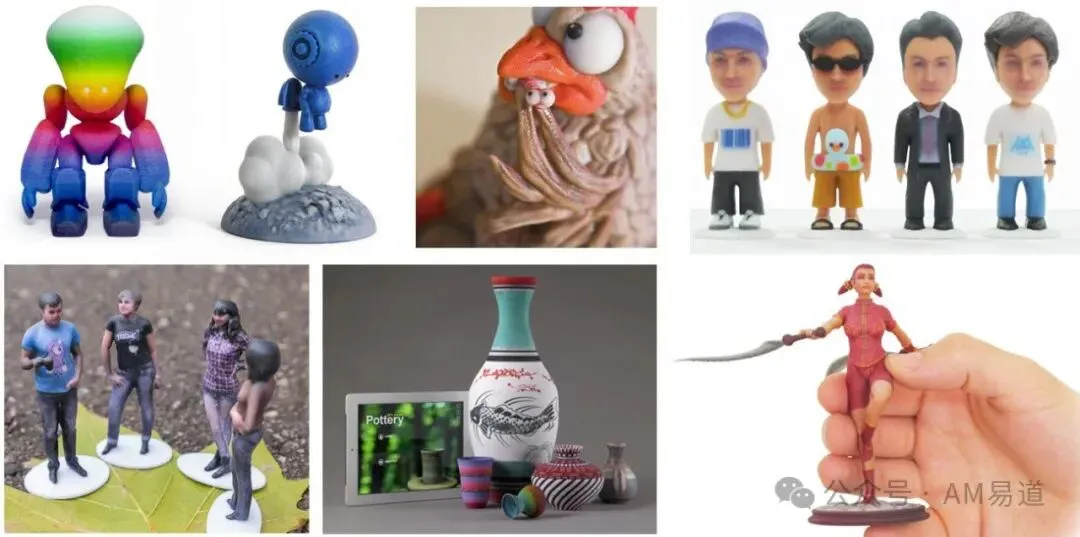
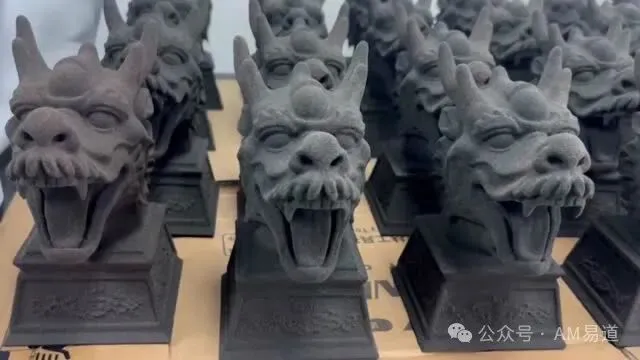
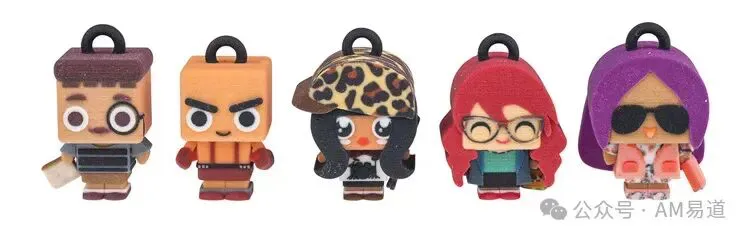
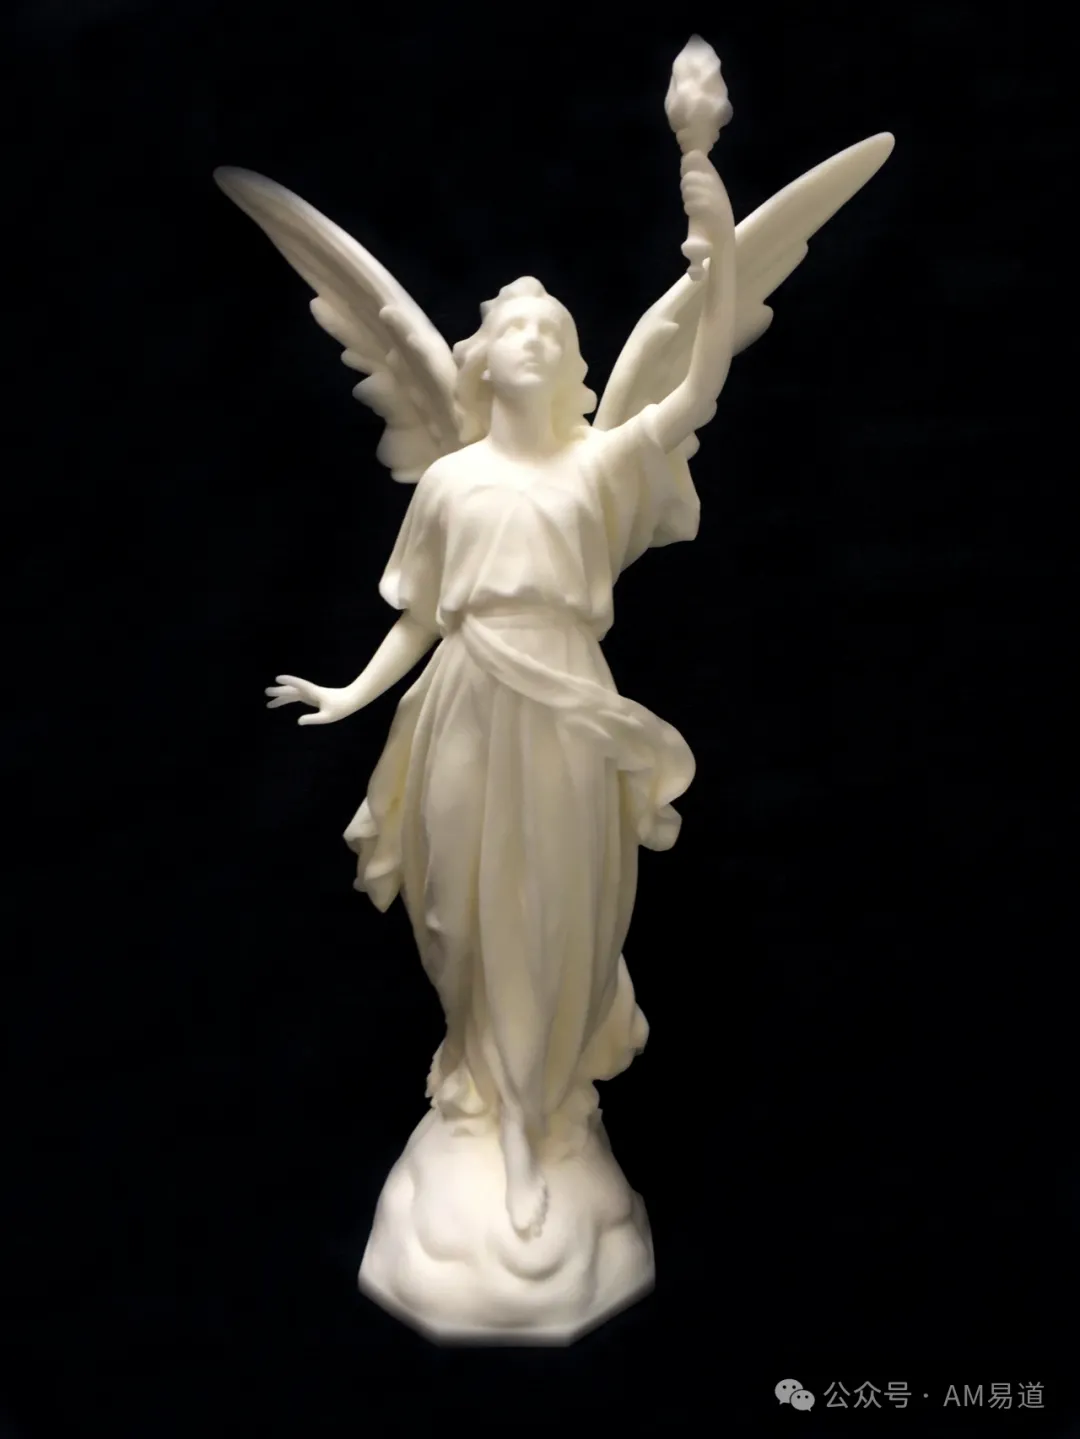
艺术家和设计师使用粘结剂喷射3D打印技术制作复杂的雕塑、模型、复制品和全彩原型。比如全彩人物模型,在艺术和商业领域广受欢迎,能够提供生动详细的表现。
珠宝制造
该技术允许创建复杂的珠宝设计和原型,这些设计通常难以通过传统方法生产。
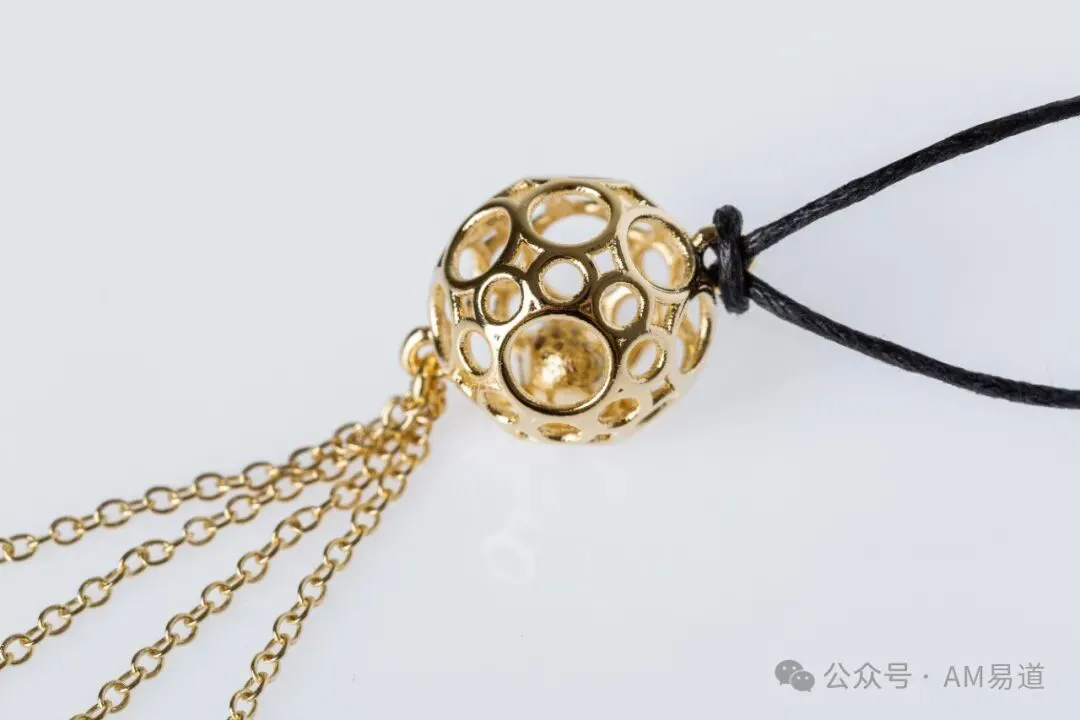
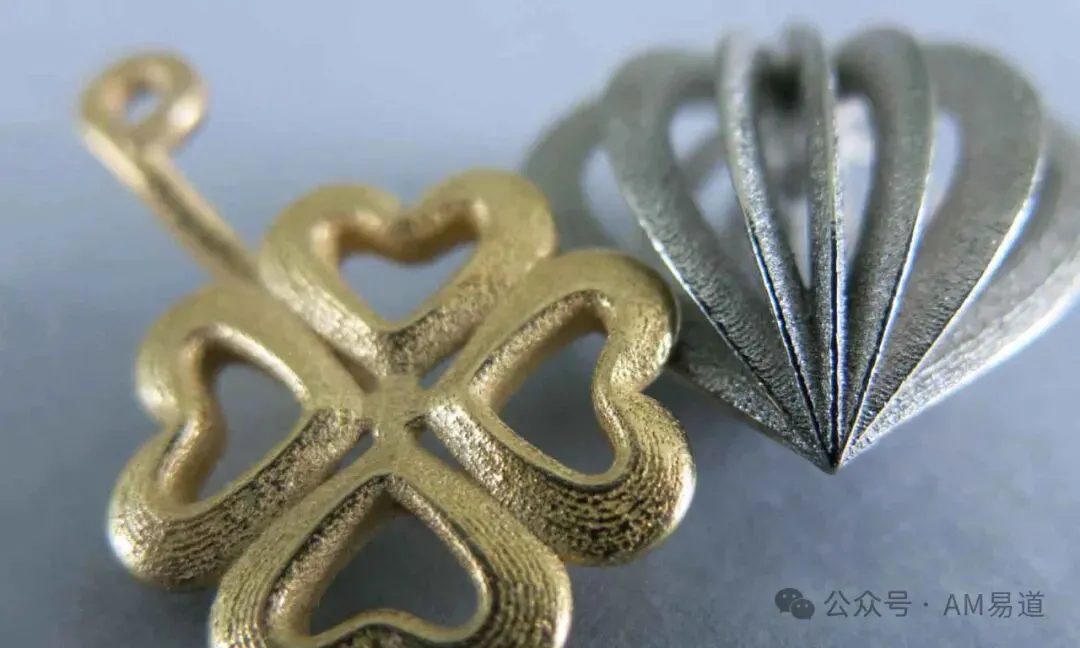
以上这些应用领域仅为粘结剂喷射3D打印技术的部分应用,随着其适应性和效率不断提升,该技术成为这些工业应用中的设计、生产和材料创新的助推器。AM易道认为,由于BJ的材料广泛适应性,基本上所有材料类型现有的主流3D打印技术都将逐步面临BJ的竞争和替代。
随着技术的不断进步,我们预计将看到更多创新应用和突破性案例的出现。
BJ的挑战与机遇:下一个拐点
尽管粘结剂喷射技术已经取得了显著进展,但仍然面临着一些挑战。
这些挑战不仅制约着技术的进一步发展,也为未来的研究和创新提供了方向。
让我们深入探讨这些挑战,以及它们所蕴含的机遇。
一个主要的挑战是某些材料的密度和强度仍低于传统3D打印工艺。
这主要是因为粘结剂喷射过程中,粉末颗粒之间的结合主要依赖于后处理过程,而不是像选择性激光熔化(SLM)那样直接熔融粉末。
不过如前面段落所述,研发人员已经在各个方向逐步突破这个问题。
表面质量一直是粘结剂喷射技术面临的另一个挑战。
和许多3D打印技术类似,由于层层堆积的特性,打印出的零件往往存在「台阶效应」,表面粗糙度较高。这不仅影响零件的美观,也可能影响其功能性能。
除了优化打印策略外,为了应对这个挑战,研究人员开发了各种后处理技术来改善表面质量。
例如,化学抛光和电解抛光已经被证明可以有效地改善金属零件的表面光洁度。对于陶瓷零件,研究人员正在探索使用激光重熔技术来平滑表面。
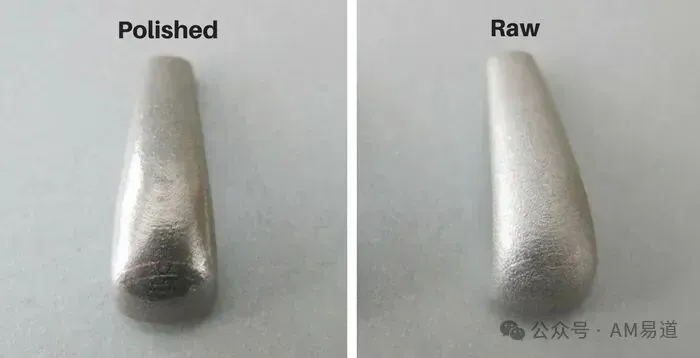
尺寸精度的控制是粘结剂喷射技术面临的另一个重要挑战。
这主要是因为在后处理过程中,特别是烧结过程中,零件会发生收缩和变形。
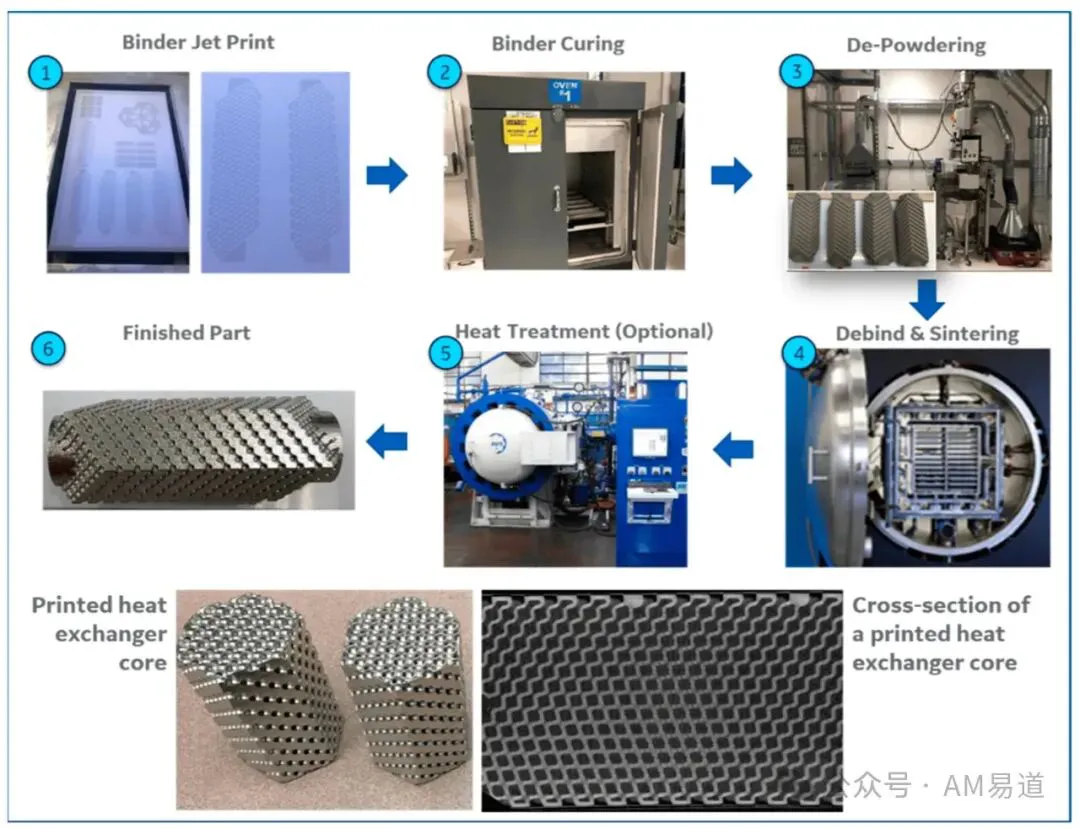
如前面所述,这种收缩和变形的程度可能因材料、几何形状和工艺参数而异,使得精确预测和控制变得困难。
为了应对这个挑战,研究人员正在开发更准确的预测模型和补偿策略。
批次一致性的提高是粘结剂喷射技术迈向大规模工业化生产的关键挑战之一。
目前,由于原材料、环境条件和工艺参数的微小变化,不同批次甚至同一批次内的零件可能存在性能差异。
为了提高批次一致性,研究人员正在开发更先进的质量控制系统。
此外,标准化也是提高批次一致性的重要手段。缺乏统一的工艺标准和测试方法,使得不同研究和产品之间难以比较,也增加了技术转移和产业化的难度。
AM易道预见,随着这些技术和标准的发展,粘结剂喷射技术将能够实现更高的批次一致性,满足航空航天、汽车等高要求行业的需求。
结语:重塑3D打印的未来
粘结剂喷射增材制造技术作为增材制造领域的重要分支,正在以其独特的优势重塑制造业格局。
它不仅为传统制造带来新的可能,也为材料科学、工程设计等领域提供了广阔的研究空间。随着技术的不断成熟和应用范围的扩大,粘结剂喷射3D打印有望成为推动智能制造和个性化生产的关键技术之一。面对这一充满机遇的技术领域,业内专业人士需要持续关注技术进展,深入研究工艺参数优化,探索新材料和新应用,以充分发挥此技术的潜力。
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道
 标签
 近期热门


 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉